
Este guia destina-se a engenheiros de produção, responsáveis pelos processos de acabamento, engenheiros de controle, integradores, planejadores de manutenção e equipes de qualidade que precisam avaliar a viabilidade de uma arquitetura com múltiplas estações. A EVST considera o número de estações como consequência do conteúdo de trabalho verificado e da lógica de recuperação, e não como um atalho para atingir uma meta de produtividade.
O que as imagens registradas comprovam — e o que elas não comprovam.
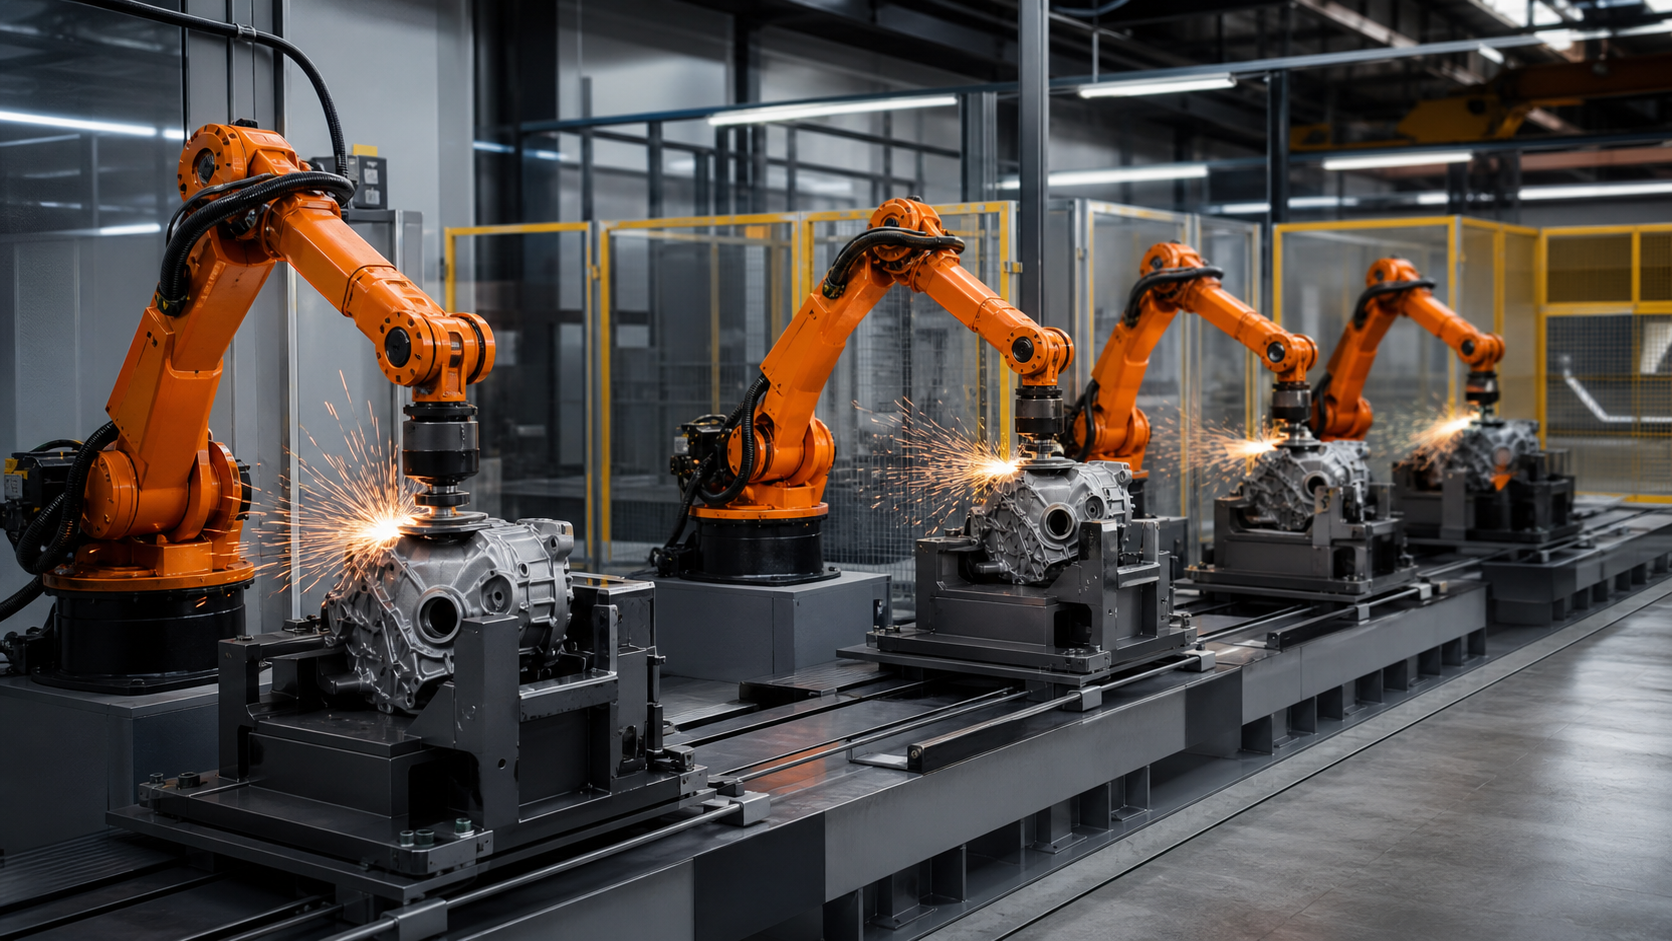
A fonte registrada contém uma janela utilizável restrita de 15 a 95 segundos; a versão derivada, liberada para uso, utiliza um segmento mais curto, exclusivo para o processo. Essa versão derivada permite a observação limitada do movimento do robô e da interação ferramenta-peça dentro de uma área de processamento industrial. A versão derivada pública exclui as regiões da fonte que contêm informações de identidade externa e pessoas.
O material analisado não apresenta um estudo controlado de balanceamento de estação, especificação de abrasivos, registro de força, medição de remoção, inspeção de superfície, registro de vida útil da ferramenta, histórico de filas, temporização de ciclos repetidos, teste de recuperação de falhas ou resultado de aceitação. Portanto, a EVST não o utiliza para reivindicar produtividade, acabamento, capacidade dimensional, estabilidade em operação contínua, validação de segurança, conformidade ou certificação.
Escolha a arquitetura da estação antes de equilibrar o tempo.
O termo “quatro estações” pode descrever três sistemas materialmente diferentes. Em um layout idêntico-paralelo, qualquer estação disponível pode processar a próxima peça elegível. Em um layout sequencial, cada estação é responsável por uma operação ou região de superfície diferente. Em um layout misto, algumas estações são intercambiáveis, enquanto outras executam uma etapa especializada. Essas configurações exigem diferentes lógicas de roteamento, buffer, rastreabilidade e recuperação.
| Plataforma | Condição inicial útil | Evidências que importam | Dependência oculta típica |
|---|---|---|---|
| Estações idênticas em paralelo | Uma operação pode ser reproduzida com ferramentas e inspeções equivalentes em todas as estações. | Datum entre estações, estado da ferramenta, distribuição de resultados, regra da fila e equivalência de troca | O mesmo nome de programa não comprova o mesmo estado do processo físico. |
| Estações especializadas sequenciais | Diferentes superfícies ou etapas de processo têm necessidades distintas de acesso, ferramentas ou verificação. | Transferência de dados, propriedade da operação, execução de ordens, inspeção intermediária e política de desvio | Uma etapa anterior concluída pode ser invalidada por um evento de processamento posterior. |
| Arquitetura mista | Uma operação comum se beneficia da capacidade paralela, enquanto uma restrição permanece especializada. | Regras de elegibilidade, capacidade de buffer compartilhada, disponibilidade de estações especializadas e roteamento rastreável. | O passo especializado pode dominar a linha mesmo quando o grupo paralelo estiver ocioso. |
Construa um modelo de conteúdo de trabalho para cada família de peças.
Divida os requisitos de acabamento em regiões nomeadas, abordagens da ferramenta, direções de contato esperadas, pontos de inspeção e movimentos sem contato. Mantenha o modelo em um nível de evidência: ele deve indicar o que precisa ser coberto e verificado, sem inventar uma taxa de remoção ou um valor de força. Se uma peça exigir reorientação, trate a mudança de fixação e o novo datum como conteúdo de trabalho, e não como tempo de transição livre.
As famílias de peças não devem ser agrupadas apenas por se encaixarem no mesmo dispositivo de fixação. Compare as regiões acessíveis, as condições das bordas, o estado do material, a escolha da ferramenta, o comportamento dos detritos, a orientação de manuseio, a rota de inspeção e as necessidades de recuperação. Uma família que adiciona uma superfície especial pode exigir uma atribuição de estação diferente, mesmo que suas dimensões externas sejam semelhantes.
Mantenha a cadeia de dados visível durante as transferências.
Cada estação precisa de um datum de entrada, um datum de processamento e um estado de saída. O registro de projeto deve mostrar quais superfícies físicas estabelecem a localização, quais podem mudar após a retificação e quais permanecem disponíveis para a próxima fixação ou inspeção. Se a superfície processada também for uma referência de transferência, a equipe deve decidir como o contato da ferramenta e a mudança de material afetam a próxima configuração.
Os equipamentos de transferência não devem ser considerados como uma ponte neutra. Paletes de esteira, transferências por robôs, áreas de amortecimento ou bandejas manuais podem gerar incertezas quanto à orientação ou ao encaixe da peça. Valide a referência após cada mudança de propriedade e especifique a resposta a ser dada quando a peça estiver presente, mas não estiver corretamente encaixada.
Equilíbrio em torno de distribuições observadas, não de uma média.
Um estudo de balanceamento útil separa as etapas de carregamento, fixação, aproximação da ferramenta, processamento de contato, reorientação, inspeção, descarregamento, manutenção da ferramenta e recuperação. Registre as faixas observadas para o estado real da peça e da ferramenta. Uma única média pode ocultar uma estação que para periodicamente para manutenção com abrasivo ou uma etapa de inspeção que gera picos de crescimento na fila de produção.
Analise tanto o comportamento contínuo quanto as perturbações de curta duração. Pergunte-se o que acontece quando uma estação demora mais tempo, quando uma peça é rejeitada antes de entrar na linha, quando uma troca de ferramenta coincide com a demanda de entrada e quando a unidade a jusante está temporariamente indisponível. A resposta determina se o buffer absorve a variação ou apenas adia uma parada na linha.
Defina o roteamento e a propriedade do buffer em conjunto.
Para estações paralelas, a regra de roteamento pode considerar a disponibilidade da estação, as ferramentas elegíveis, a família de peças, a fila atual, o estado de manutenção e o status de inspeção. O controlador deve armazenar o motivo pelo qual uma peça foi atribuída, e não apenas para onde ela foi. Para estações sequenciais, o roteamento deve preservar a ordem de operação necessária e impedir que um desvio seja considerado concluído.
Cada posição do buffer precisa de um proprietário e um estado da peça definidos. Estados úteis podem incluir vazio, reservado, recebido, aguardando operação, operação concluída, aguardando inspeção, rejeitado e em retenção para recuperação. Nomear esses estados ajuda a evitar que duas estações assumam que a mesma posição está disponível ou que uma peça recuperada retorne à etapa errada.

Tratar a condição abrasiva como estado de produção
O desempenho da retificação pode variar conforme o abrasivo, o suporte, a roda de contato, o estado do dressador ou a presença de detritos. O projeto deve definir como a identificação e o estado de serviço da ferramenta são registrados, como uma solicitação de troca de ferramenta afeta o roteiro de produção e quais evidências permitem que uma estação retorne à produção. Um cronômetro ou uma contagem de peças podem chamar a atenção, mas não comprovam, por si só, que a ferramenta está em condições de uso.
Quando se pretende que as estações sejam equivalentes, compare seus conjuntos completos de ferramentas, relações de montagem, lotes de consumíveis, ações de manutenção e métodos de verificação. Se uma estação tiver um elemento flexível ou um percurso de cabos diferente, a janela de processo pode não ser transferível apenas porque o percurso do robô é o mesmo.
Conclusão, qualidade e rastreabilidade separadas.
Um robô que atinge o último ponto programado estabelece apenas a conclusão do movimento. A conclusão do processo requer evidências apropriadas à operação de acabamento, enquanto a aceitação do produto requer o método de inspeção especificado. A rastreabilidade, então, conecta a identidade da peça, a estação, o dispositivo de fixação, o estado da ferramenta, a revisão do programa e o registro de inspeção.
O plano de inspeção pode utilizar sinais em processo, verificações dimensionais, avaliação de superfície, verificação a jusante ou uma combinação específica do projeto. A EVST não prescreve um método universal. A questão importante do projeto é se um resultado inaceitável ou incerto pode ser isolado antes de ser incorporado ao produto final.
Contenha uma falha na estação sem perder o histórico da peça.
| Condição | Resposta controlada para definir | É necessário apresentar provas antes do reinício. |
|---|---|---|
| O estado da ferramenta fica indisponível. | Suspender a atribuição a essa estação; reter ou redirecionar apenas as partes elegíveis. | Identificação da ferramenta, serviço concluído, verificação da estação e reconciliação da fila. |
| O estado da peça é incerto após a interrupção. | Mantenha a parte fora do fluxo de conclusão normal. | Identidade confirmada, regiões concluídas, estado da instalação e ponto de reentrada autorizado. |
| A inspeção falhou ou está ausente. | Liberação de blocos e preservação do contexto da estação, ferramenta e programa. | Disposição, rota de retrabalho (se permitido) e separação a jusante |
| A transferência ou o buffer estão bloqueados. | Impeça a liberação de novos contaminantes na área afetada e proteja as posições ocupadas. | Mapa de localização parcial, propriedade, envelope de transferência claro e destino restaurado. |
| Uma estação é ignorada. | Recalcule o roteamento elegível em vez de presumir que as estações restantes podem absorver a demanda. | Comprovação de capacidade, cobertura operacional adequada, limites de fila e plano de aceitação mantido. |
Planeje a transição como uma transição de estado controlada.
Uma mudança de formato pode afetar dispositivos de fixação, ferramentas, apresentação da peça, inspeção, elegibilidade de roteamento e conteúdo de trabalho armazenado. O registro de alteração deve especificar quais elementos mudam, quais permanecem os mesmos e como a primeira peça aceitável é estabelecida. Carregar um novo programa é apenas uma etapa.
Para um grupo paralelo, verifique cada estação que executará a nova família de dados; verificar uma estação não qualifica automaticamente as outras. Para trabalho sequencial, verifique se a ordem de operação e os estados intermediários foram atualizados em conjunto. Conteúdos de buffer antigos e novos misturados exigem uma regra explícita de limpeza ou segregação.
Utilize um plano de validação em etapas.
- Congele a revisão da peça, o mapa de regiões, as interfaces de fixação, a pilha de ferramentas, o método de inspeção e a arquitetura de estação pretendida.
- Verificar os dados de entrada, processamento e saída em cada estação e posição de transferência.
- Execute cada estação de forma independente, com estados representativos de peças e ferramentas.
- Compare estações equivalentes sem combinar suas evidências em uma única média.
- Teste as regras de roteamento e buffer sob variação normal.
- Forçar condições de serviço de ferramenta, estação indisponível, falha na inspeção, transferência bloqueada e ciclo interrompido.
- Confirme a reconciliação da fila, o histórico de peças, a autoridade de recuperação e as evidências de reinicialização.
- Aplique o plano de aceitação do projeto à operação integrada sustentada antes de alterar os parâmetros de movimento.
Este é um framework de validação, não uma receita universal de aceitação. A quantidade de amostras, a duração da execução, as tolerâncias, os critérios de superfície, a fila permitida, os limites da ferramenta e a autoridade de aprovação continuam sendo decisões do projeto.
Contexto de segurança e integração
O oficial Página ISO 10218-2:2025 Fornece o contexto de requisitos para aplicação de robôs industriais e integração em células. O documento oficial Página ISO 12100:2010 descreve os princípios de avaliação e redução de riscos em máquinas, enquanto o Visão geral da robótica da OSHA Fornece o contexto de segurança dos Estados Unidos para sistemas robóticos e tarefas não rotineiras.
Essas fontes não garantem que as imagens ou o conceito sejam seguros, estejam em conformidade com as normas ou sejam certificados. É necessário determinar a legislação, as normas, as instruções dos equipamentos, a avaliação de riscos, as medidas de segurança, a validação e os procedimentos operacionais aplicáveis à linha instalada e à jurisdição em questão.
Quatro afirmações delimitadas que podem ser citadas.
Uma linha de retificação de quatro estações só é considerada balanceada quando o conteúdo do trabalho, as transições de referência, o estado do abrasivo, o roteamento, a inspeção e a recuperação são avaliados como um único sistema.
Programas de robôs equivalentes não estabelecem comportamentos de processo equivalentes; as relações de fixação, as pilhas de ferramentas, o estado dos consumíveis e as evidências de verificação ainda exigem comparação em nível de estação.
Um buffer melhora a resiliência somente quando cada posição tem propriedade definida, estado da peça e lógica de recuperação.
As imagens obtidas permitem a observação delimitada do movimento de acabamento do robô, e não uma afirmação mensurável sobre produtividade, resultado da superfície, vida útil da ferramenta, operação contínua, validação de segurança, conformidade ou certificação.
Guias de engenharia relacionados
- Componentes, interfaces e controles de integração de células robóticas
- Planejamento de manuseio, montagem e inspeção em linhas de automação
- Planejamento do envelope de deslocamento e do eixo externo do robô
Perguntas frequentes
Quando é que quatro estações de moagem paralelas fazem sentido?
Avalie estações paralelas quando a operação puder ser reproduzida com dados, ferramentas, acesso, inspeção e evidências de recuperação comparáveis. O número necessário de estações deve seguir os dados observados de conteúdo de trabalho e disponibilidade, e não apenas um ciclo nominal do robô.
Um único buffer consegue proteger a linha de todas as paradas nas estações?
Não. A utilidade do buffer depende da capacidade, da elegibilidade das peças, da ordem de operação, da disponibilidade a jusante e da duração da falha. Seus estados e propriedade devem permanecer rastreáveis durante o redirecionamento e a recuperação.
Como as alterações nas ferramentas devem ser consideradas em um estudo de equilíbrio?
Registre o serviço de ferramentas como conteúdo de trabalho com um gatilho, estado da estação, ação de substituição ou preparação, evidência de retorno ao serviço e efeito nas peças em fila. Não oculte isso dentro de uma suposição de utilização generalizada.
O vídeo original comprova o desempenho da produção?
Não. Não fornece um estudo de temporização controlada, distribuição de estações, histórico de abrasivos, dados de inspeção, teste de falhas ou operação contínua. As conclusões sobre o desempenho exigem evidências de projeto separadas.
Contribuições para uma revisão conceitual
Prepare modelos de peças e revisões, regiões de acabamento, áreas de contato permitidas, condições do material e de entrada, conceitos de dispositivos de fixação, dados de ferramentas e consumíveis, regras de elegibilidade da estação, layout de transferência e buffer, método de inspeção, faixa de troca, ciclo alvo, restrições de manutenção e casos de falha. Uma revisão conceitual do EVST pode então mapear a arquitetura da estação, transições de referência, roteamento, estado da ferramenta, inspeção e questões de recuperação sem inventar resultados que não foram testados.
Como este artigo foi preparado e mantido
O método combina a observação delimitada de meios registrados com uma decomposição de engenharia de roteamento multiestação, controle de datum, serviço abrasivo, verificação e tratamento de exceções. O contexto de segurança provém de materiais oficiais da ISO e da OSHA, enquanto as declarações baseadas em filmagens permanecem limitadas a ações visíveis e ausências explícitas. Correções podem ser enviadas através do rota de contato da empresa, e a política de privacidade Explica o tratamento de dados do site.