
Atualizado pela última vez: maio 9, 2026
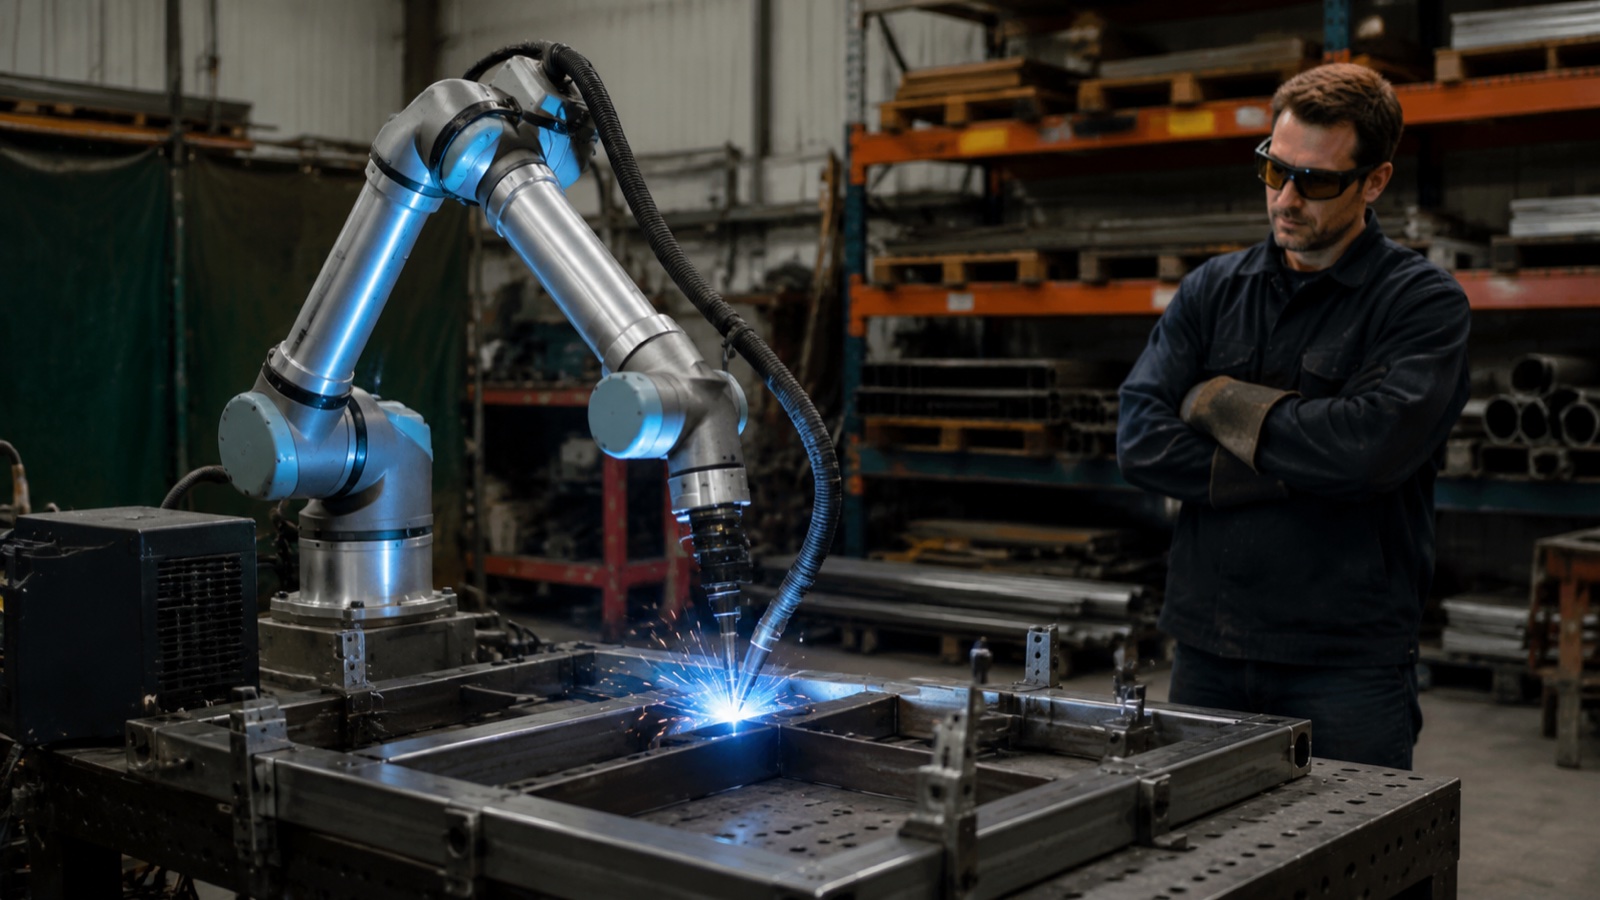
Para Soldagem colaborativa em escala de PMEA decisão é simples quando o tamanho do lote permanece abaixo de 50 peças por produção, a variedade semanal de peças muda, o valor individual de cada peça é inferior a US$ 500 e um operador qualificado pode ser realocado em vez de dispensado. Produção inicial com investimento de capital (capex) 35 a 65 mil dólares Em comparação com os 80 a 150 mil dólares de uma célula de soldagem industrial convencional, a programação de uma nova peça leva de 2 a 8 horas de aprendizado, contra 2 a 5 dias de programação offline. A contrapartida: o tempo de arco ligado do robô colaborativo atinge um máximo de 50 a 65%, contra 70 a 85% da célula industrial, e a taxa de deposição é menor. Para a maioria das pequenas oficinas de fabricação, essa contrapartida vale a pena.
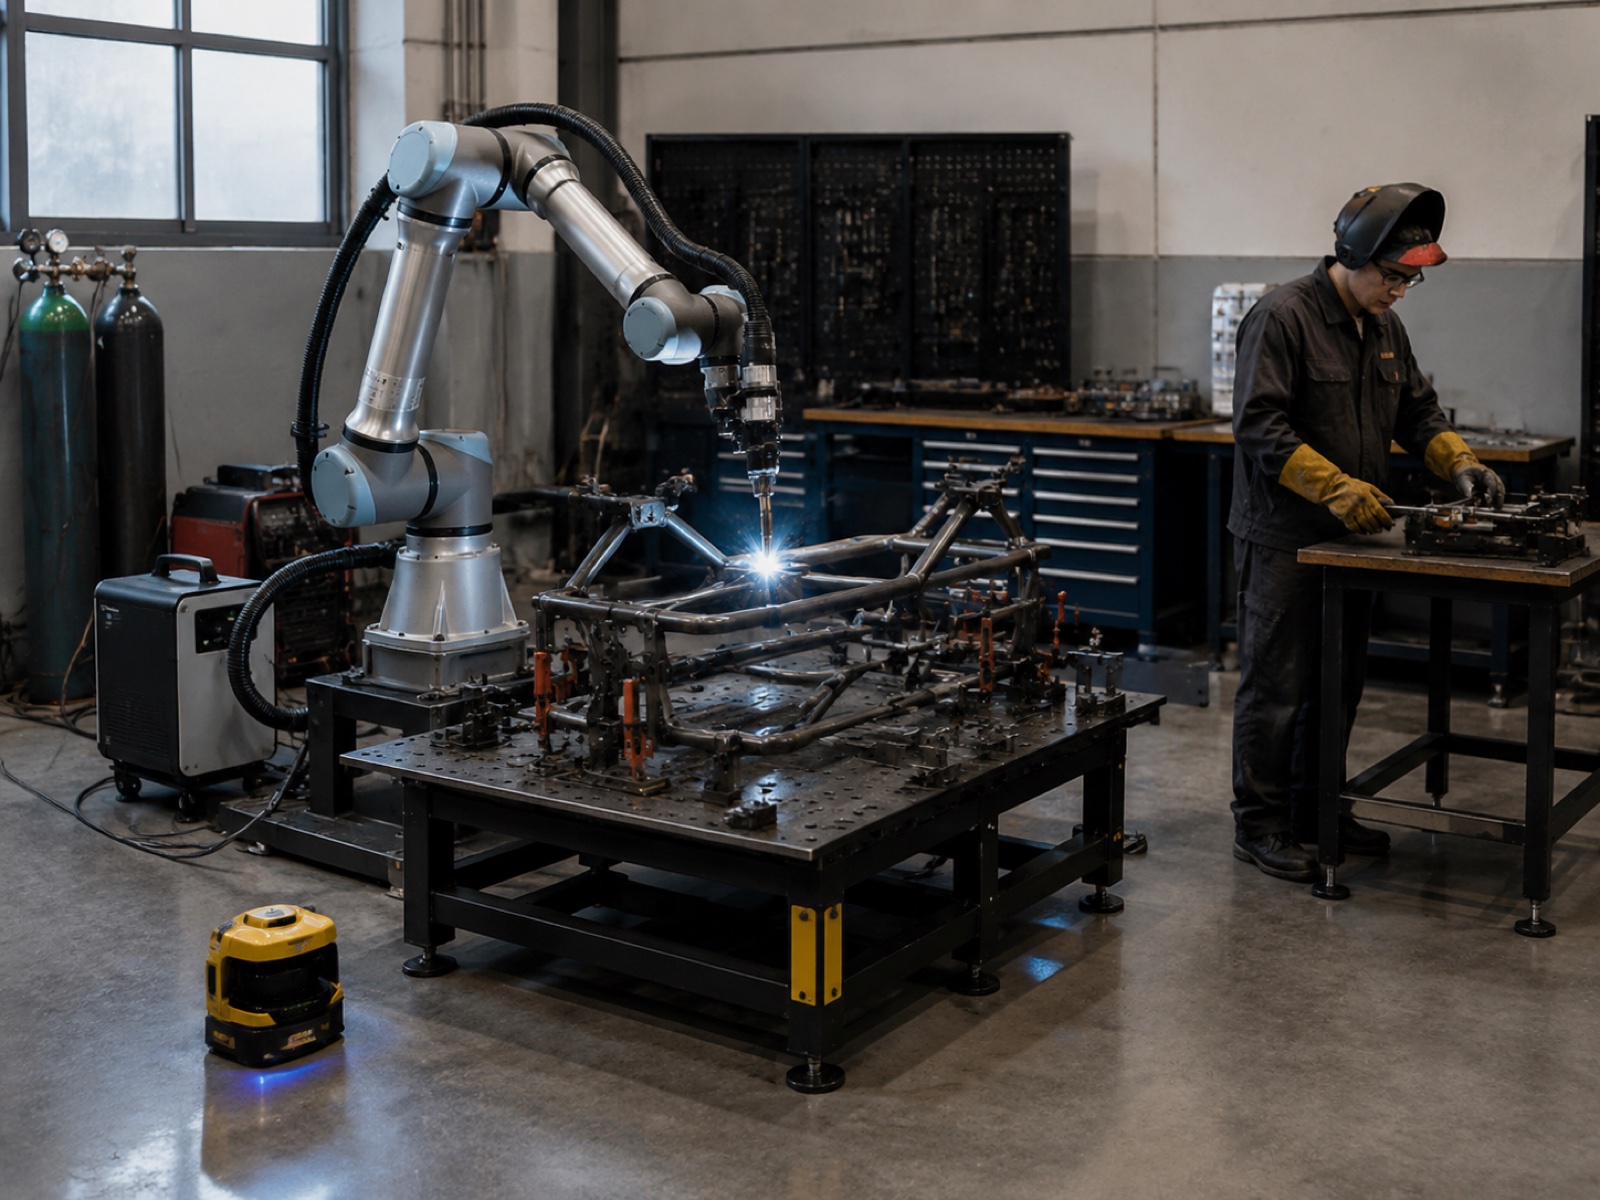
Quando a soldagem cobot vence: 5 condições para PMEs
Um sistema de soldagem cobot não se destaca pela produtividade bruta. Ele se destaca pela velocidade de implantação, flexibilidade de programação e capacidade de compartilhar espaço com os operadores. De acordo com o relatório World Robotics 2025 da Federação Internacional de Robótica (IFR), as instalações de robôs colaborativos cresceram cerca de 20% ao ano nos últimos períodos, superando significativamente o mercado de robôs industriais em geral. Esse crescimento se concentra exatamente no segmento de pequenas e médias empresas (PMEs), onde lotes de produção menores e espaço limitado tornam as células de produção convencionais inviáveis.
Cinco condições, quando presentes juntas ou em combinação, favorecem consistentemente o investimento em soldagem cobot em relação a uma célula industrial.
Condição 1: Volume baixo a médio, tamanho do lote inferior a 50
As células de soldagem industrial atingem seu melhor tempo de arco em famílias de peças estáveis e repetitivas. Quando um número de peça é produzido em menos de 50 unidades por lote e a composição muda semanalmente, o tempo de troca e reaprendizagem de dispositivos de fixação reduz a vantagem de produtividade da célula industrial. Oficinas que produzem de três a oito números de peças por semana representam o ponto ideal para a utilização de robôs colaborativos, desde que o tempo de ciclo por peça não seja a principal restrição.
Condição 2: Alta Mistura de Produtos
Quando o quadro de orçamentos exibe mais de uma dúzia de códigos de peças ativos, a agilidade de programação da soldagem cobot se torna a principal vantagem. Na prática, um soldador guiando a tocha diretamente sobre a peça, ao longo do caminho de solda, gera um programa funcional em duas a oito horas. Novos trabalhos de clientes são qualificados no robô em um único dia útil. Uma célula convencional com software de programação offline estende esse prazo para dias e exige treinamento em software para operar.
Condição 3: Operação sem cercas desejada
Uma célula industrial convencional requer cercas perimetrais, geralmente com 1.5 a 3 metros de espaço livre em cada lado. Uma célula cobot que utiliza um scanner de segurança de área (monitoramento de velocidade e separação ISO/TS 15066) reduz o perímetro de segurança ao campo de proteção do scanner, recuperando espaço útil em fábricas de pequenas e médias empresas com espaço limitado. O operador carrega e descarrega sem abrir portões intertravados, o que reduz os custos de troca de ferramentas em produções de curta duração.
Condição 4: Escassez de soldadores qualificados
De acordo com o relatório Welder Shortage Outlook da American Welding Society (AWS), os Estados Unidos enfrentam um déficit projetado de mais de 330,000 soldadores qualificados até 2028O tempo de espera para contratação de soldadores certificados AWS D1.1 já varia de três a nove meses em regiões industriais de alta demanda, com custos anuais que variam de US$ 67,000 a US$ 93,000, considerando todos os custos. Um robô colaborativo (cobot) operado por um operador treinado, porém sem certificação, preenche essa lacuna de produção com um custo de mão de obra contínuo menor, já que o robô controla os parâmetros de soldagem após a configuração do programa.
Condição 5: Requalificação de área degradada, sem grandes obras nas instalações.
Uma célula industrial convencional normalmente desencadeia obras nas instalações: cercamento das fundações, instalação de conduítes e conexões para ventilação. Um pacote de soldagem cobot chega sobre uma base com rodas, conecta-se a uma única tomada de 480V ou 220V e entra em qualificação para produção em poucos dias. Para instalações alugadas ou galpões com contratos de longo prazo incertos, a necessidade mínima de modificação do local é importante, indo além da diferença no investimento inicial.
Quando a célula de soldagem industrial ainda vence
A soldagem cobot tem limitações reais, e superestimar sua aplicabilidade prejudica as pequenas oficinas. Quatro condições favorecem consistentemente uma célula de soldagem industrial convencional.
Tempo de ciclo inferior a 30 segundos necessário.
A velocidade de soldagem dos robôs colaborativos é limitada pela potência e pela força aplicada. Quando uma sequência completa de soldagem precisa ser concluída em 30 segundos, a maioria dos robôs colaborativos não consegue atingir a velocidade de deslocamento e a aceleração de posicionamento da tocha necessárias. Os robôs industriais de soldagem a arco operam bem acima dos limites de velocidade dos robôs colaborativos, e essa diferença se acentua em peças com muitos segmentos de solda curtos.
Taxa de deposição acima de 10 kg/h necessária
A deposição MIG em um robô colaborativo atinge de 3 a 7 kg/h. Uma célula industrial com uma fonte de alimentação de alta amperagem fornece de 8 a 14 kg/h. Para fabricação de estruturas pesadas, trabalhos em vasos de pressão ou aplicações de múltiplas passagens em chapas grossas (12 mm ou mais), a diferença na deposição é uma restrição técnica inegociável, não uma questão de preferência.
Soldagem de chapas grossas em múltiplas passagens
Células industriais com rastreamento a laser de costura e monitoramento integrado do processo de soldagem mantêm a precisão posicional em dezenas de passes em seções espessas. A maioria dos pacotes de soldagem cobot não possui o rastreamento de costura e a integração da fonte de energia necessários para trabalhos certificados em chapas grossas de acordo com as normas AWS D1.1 ou EN 1090, com rastreabilidade completa.
Produção dedicada de nível 1 para o setor automotivo
As cadeias de suprimentos automotivas de nível 1 exigem controles de processo em conformidade com a norma IATF16949 e produção contínua de alta cadência em uma única família de peças por semanas a fio. A agilidade de programação do robô colaborativo é irrelevante nessa frequência de troca, e os requisitos de tempo de ciclo e deposição normalmente excedem a capacidade do robô colaborativo em volume de produção.
Estrutura de decisão de 8 perguntas: Soldagem colaborativa versus célula industrial
Use a tabela abaixo para avaliar sua oficina em relação a oito fatores mensuráveis. Uma predominância de respostas na coluna "Cobot" indica a soldagem com robôs colaborativos como ponto de partida; uma predominância na coluna "Industrial" indica a célula de produção convencional. Resultados mistos (quatro a quatro, cinco a três) exigem uma abordagem piloto ou uma estratégia híbrida.
| Questão | Soldagem colaborativa (cobot) é a opção preferida. | Célula Industrial Favorecida |
|---|---|---|
| 1. Tamanho do lote por número de peça | Menos de 50 unidades por lote. | Mais de 100 unidades por lote, consistentemente. |
| 2. Mistura parcial por semana | 5 ou mais números de peças distintos por semana | 1 a 2 famílias dedicadas |
| 3. Valor unitário da peça | Valor final inferior a US$ 500 | Acima de US$ 1,000 (o risco de custo de retrabalho justifica o investimento em automação) |
| 4. Complexidade do mapa de solda | Simples a moderado; passe único ou passes múltiplos leves; placa com menos de 10 mm | Impressão pesada em múltiplas passagens; chapa espessa de 12 mm ou mais; costuras longas que exigem rastreamento de costura. |
| 5. Meta de tempo de ciclo | Nenhum ciclo de produção rígido com tempo inferior a 30 segundos por peça. | Tempo de ciclo inferior a 30 segundos necessário |
| 6. Certificação de qualidade obrigatória | AWS D1.1 ou equivalente; inspeção visual + END básico aceitável. | IATF16949; rastreabilidade completa da soldagem; certificação estrutural EN 1090 |
| 7. Área disponível no piso | Espaço disponível com menos de 15 m²; necessidade de espaço de trabalho compartilhado. | Área dedicada para celular de 20 m² ou mais disponível |
| 8. Orçamento de despesas de capital | Orçamento total do projeto: de US$ 35 mil a US$ 80 mil | Orçamento disponível de US$ 100 mil a US$ 200 mil ou mais |
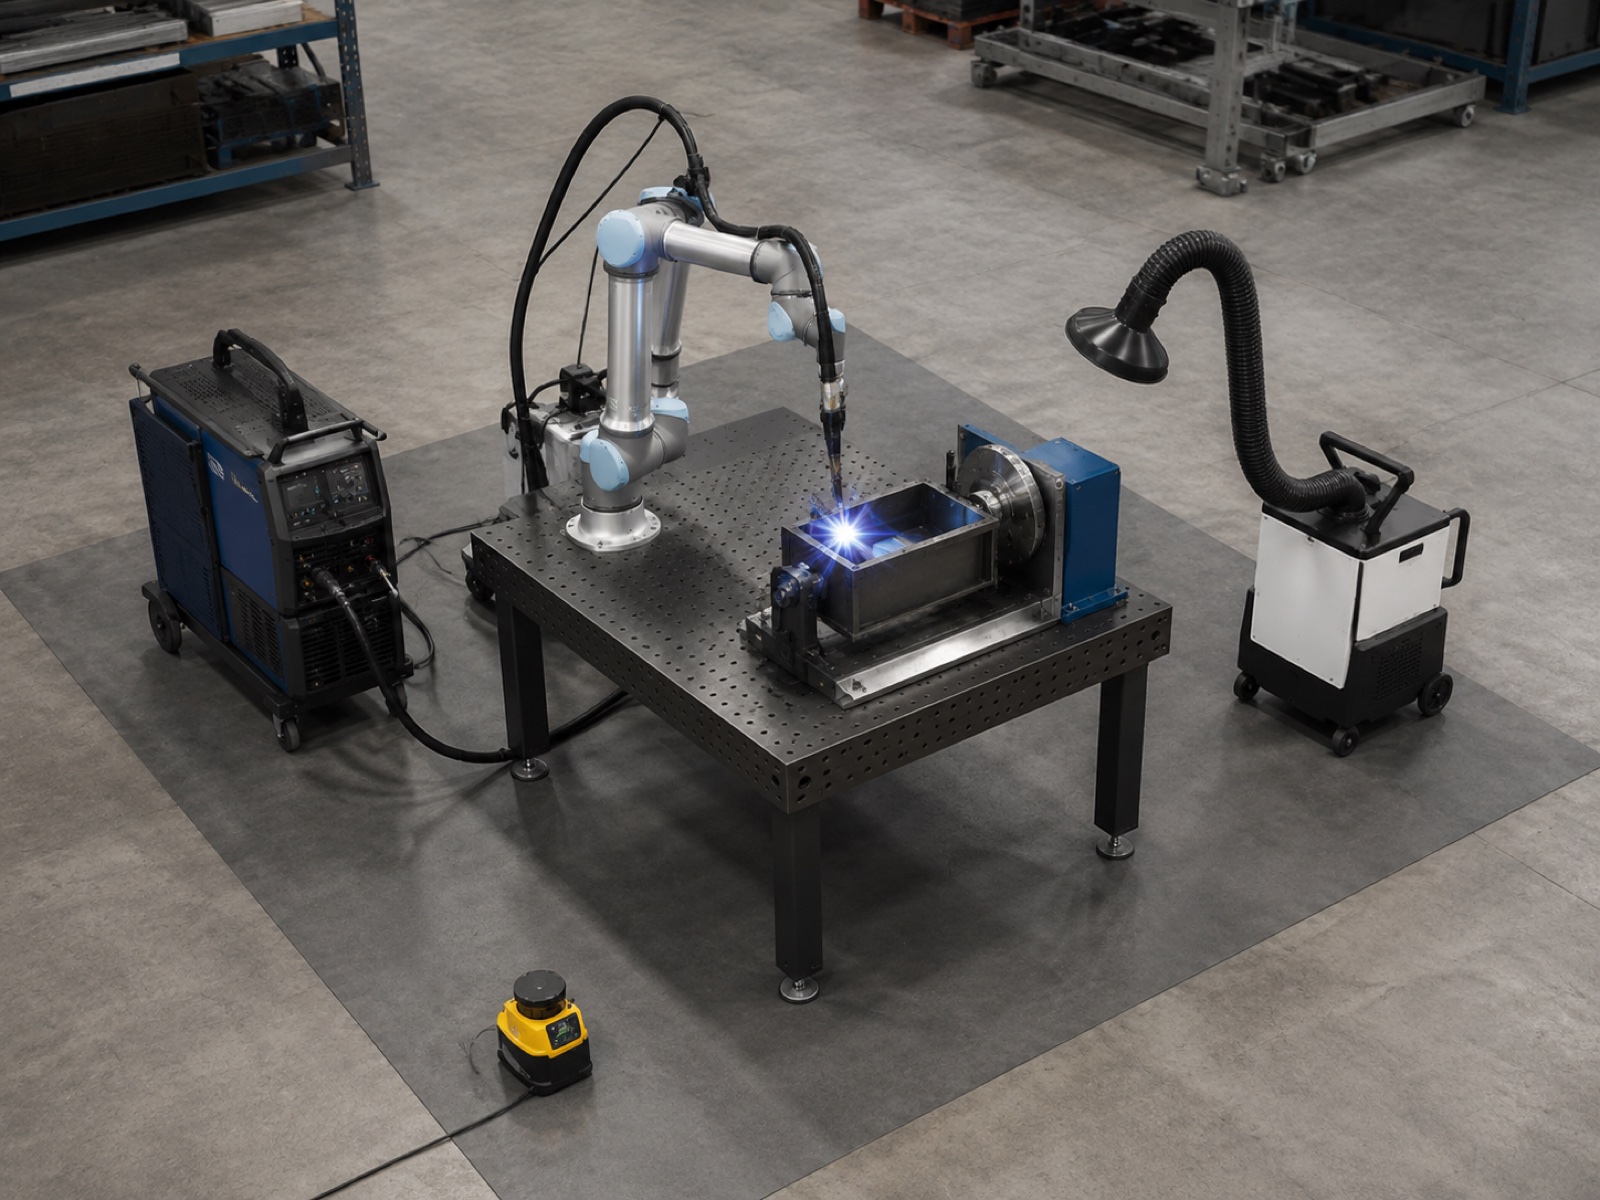
Detalhamento do Capex: Célula de Soldagem Cobot para PMEs (35 a 65 mil USD)
O orçamento para uma célula de soldagem cobot para PMEs, entre 35 e 65 mil dólares, cobre um pacote completo pronto para produção, quando especificado corretamente. A figura abaixo não representa um kit de demonstração simplificado; trata-se do que uma oficina em funcionamento precisa para produzir peças. A ampla variação reflete a classe de carga útil do braço cobot, o tipo de posicionador e se o comprador opta por um pacote pré-integrado ou pela montagem dos componentes separadamente.
| Componente | Faixa de orçamento (USD) | Notas |
|---|---|---|
| Braço cobot de 6 eixos (classe de carga útil de 10 a 20 kg) | $ 18,000 - $ 32,000 | A classe de carga útil determina o alcance e a capacidade de deposição. |
| Tocha de soldagem + alimentador de arame + fonte de energia | $ 6,000 - $ 12,000 | Pacote MIG; recomenda-se fonte de alimentação com capacidade de pulso. |
| Posicionador manual ou servo simples | $ 3,500 - $ 8,000 | Posicionador servo de 1 eixo para rotação sincronizada; inclinação manual para projetos econômicos. |
| Scanner de segurança de área + suporte | $ 2,500 - $ 5,000 | Classificação SIL 2; substitui cercas rígidas no lado de acesso do operador. |
| Mesa de soldagem, suporte para tocha, gerenciamento de cabos | $ 1,500 - $ 3,500 | Geralmente incluídos em pacotes pré-integrados. |
| Extração de fumos (portátil ou por condutas) | $ 1,800 - $ 4,500 | Requisito regulamentar; unidades portáteis na extremidade inferior da faixa de preço |
| Integração, comissionamento, qualificação da primeira parte | $ 3,000 - $ 8,000 | Menor para pacotes pré-integrados; maior para configurações personalizadas. |
| Sistema Total (Estimado) | $ 36,300 - $ 73,000 | Não inclui dispositivos de fixação; adicione de US$ 2,000 a US$ 8,000 para dispositivos de fixação específicos para cada peça. |
Uma célula industrial básica com cercas de segurança e um posicionador básico normalmente custa entre US$ 80,000 e US$ 120,000, totalmente instalada. O pacote de robôs colaborativos (cobot) custa de 40% a 55% menos, o que altera significativamente o período de retorno do investimento para oficinas que produzem menos de 100 peças por semana para um determinado número de peça. De acordo com o relatório "Welding Automation Market 2025" da Interact Analysis, a adoção de robôs colaborativos para soldagem está crescendo mais rapidamente na faixa de preço de sistemas abaixo de US$ 75, impulsionada pelos custos mais baixos dos braços robóticos e pela disponibilidade de pacotes pré-integrados que reduzem o risco de integração para oficinas sem engenheiros de robótica dedicados.
Tempo de ativação do arco e deposição: o que os números realmente significam
Duas métricas norteiam as comparações de produtividade na soldagem: tempo de arco acionado (percentual do tempo do turno em que a tocha está gerando arco) e taxa de deposição (kg de arame depositado por hora). Ambas diferem entre robôs colaborativos e células industriais, e ambas apresentam ressalvas que as alegações dos fornecedores frequentemente omitem.
Tempo de ativação do arco
Uma célula de soldagem cobot bem configurada opera em Tempo de arco ligado de 50 a 65%O restante do tempo é gasto no carregamento e descarregamento de peças (o operador realiza essa tarefa manualmente, já que a maioria das células de soldagem colaborativa de pequenas e médias empresas não possui uma estação de carregamento separada), na limpeza da tocha e na verificação dos consumíveis, além do tempo de aproximação do scanner de segurança durante a troca de ferramentas. Em um turno padrão de 8 horas, um tempo de arco acionado de 50% a 65% se traduz em 4 a 5.2 horas de soldagem efetiva, aproximadamente o dobro dos 20% a 25% alcançados por um soldador manual qualificado que realiza todas as etapas sozinho.
Uma célula de soldagem industrial convencional com estação dupla (o operador carrega uma peça enquanto o robô solda a outra) atinge Tempo de arco ligado de 70 a 85% Isso ocorre porque o arco de soldagem do robô quase nunca é interrompido pelo tempo de manuseio do operador. Essa diferença de desempenho é real, mas seu impacto econômico depende do volume de peças produzidas. Para uma oficina que solda 30 peças por semana a US$ 400 cada, a diferença de produtividade entre 55% e 75% de tempo de arco ativo pode representar um aumento de US$ 15,000 a US$ 25,000 na produção anual, menos da metade da diferença de investimento inicial entre os dois tipos de sistema.
Taxa de deposição
Execuções de deposição de soldagem Cobot MIG 3 a 7 kg / h Dependendo do diâmetro do fio (normalmente de 0.8 a 1.2 mm), da configuração da corrente (limitada pelo ciclo de trabalho nominal da tocha do robô colaborativo) e da configuração da junta. Células de soldagem industrial com fontes de alimentação de maior amperagem e tochas de soldagem de ciclo de trabalho completo operam em 8 a 14 kg / h em tipos de articulações comparáveis.
Para a maioria das aplicações em pequenas e médias empresas (PMEs), a faixa de 3 a 7 kg/h é adequada. Uma estrutura leve ou um conjunto de guarda-corpo personalizado soldado a partir de chapas de 4 a 6 mm raramente exige mais do que 2 a 3 kg/h de deposição efetiva na peça. A diferença na deposição torna-se relevante ao soldar seções espessas, conjuntos soldados pesados ou cordões contínuos que excedam várias centenas de milímetros em uma única passada.
Tempo de programação: horas versus dias
O tempo de programação é a vantagem competitiva mais subestimada da soldagem cobot para oficinas de alta variedade. A comparação é direta: programação por meio de aprendizado contínuo em um cobot versus programação offline (OLP) para uma célula industrial convencional.
A programação por aprendizado contínuo em um robô colaborativo funciona guiando fisicamente a tocha de soldagem ao longo do caminho de solda, enquanto o braço do robô registra a trajetória. O operador define os parâmetros de soldagem (corrente, tensão, velocidade de deslocamento, ângulo da tocha) para cada tipo de junta, e o programa fica pronto para ser executado em uma única sessão. Para uma soldagem típica de uma pequena ou média empresa (PME) com 8 a 15 juntas de solda, esse processo leva [tempo não especificado]. 2 para 8 horas Incluindo verificação de ensaio a seco e inspeção da primeira peça. Um novo número de peça, desde o desenho do cliente até a primeira solda de produção, pode ser obtido em um único dia útil.
Na prática, oficinas que utilizam o sistema de aprendizado contínuo para robôs colaborativos relatam que soldadores experientes se adaptam em 2 a 4 horas de treinamento prático e conseguem programar novas peças de forma independente após a primeira semana de operação. A transferência de conhecimento de soldagem para a programação do robô colaborativo é direta: o soldador já compreende os tipos de juntas, a direção de deslocamento e o ângulo da tocha. O robô simplesmente executa as decisões do soldador de forma consistente.
A programação offline para uma célula industrial convencional requer a importação do modelo CAD, a geração do percurso de soldagem no software OLP, a simulação e a verificação de colisões, o pós-processamento para o controlador específico do robô e a verificação física do programa na célula. Para uma oficina sem um engenheiro de robótica dedicado, o processo leva mais tempo. 2 aos dias 5 Para cada novo número de peça, e erros descobertos durante a verificação física frequentemente exigem o retorno ao software OLP para ciclos de correção. As licenças do software OLP adicionam de US$ 15,000 a US$ 35,000 ao orçamento do projeto e exigem treinamento para uso eficaz.
4 veredictos de casos de PMEs: Soldagem colaborativa na prática
Esses quatro cenários são representativos do segmento de PMEs, com base em padrões de implantação em campo em perfis de lojas comparáveis. Nenhum deles se refere a um cliente específico.
Caso A: Loja de Componentes de Escape, 50 unidades por mês
Perfil: Oficina com 12 funcionários, coletores de escape personalizados, aço inoxidável 304 com espessura de parede de 1.5 a 3 mm, quatro códigos de peças ativos, preço de US$ 180 a US$ 350 por conjunto. Veredito: soldagem cobot, encaixe perfeito. O volume está abaixo do limite em que a vantagem do tempo de arco elétrico da célula industrial justifica um investimento adicional de US$ 50,000 a US$ 80,000. A troca mensal entre quatro códigos de peças é adequada para a programação de aprendizado contínuo. O soldador é realocado para a preparação da fabricação em vez de ser dispensado.
Caso B: Fabricante de Corrimãos Personalizados, 20 Unidades por Mês
Perfil: Oficina de metais arquitetônicos com 8 funcionários, sistemas de guarda-corpo personalizados em aço inoxidável e aço carbono, soldas de filete e de topo em tubos de 5 a 8 mm, de US$ 600 a US$ 1,800 por conjunto. Veredito: soldagem cobot, encaixe marginal; disciplina de programação é fundamental. O verdadeiro benefício reside na consistência da solda nas juntas tubo-tubo, reduzindo o retrabalho em conjuntos de alto valor agregado. Ignorar a programação em pedidos de duas unidades e recorrer ao processo manual contraria a lógica do investimento.
Caso C: Fabricante de Equipamentos de Cozinha, 200 Unidades por Semana
Perfil: Fabricante terceirizado com 35 funcionários, produz estruturas para cozinhas comerciais em aço inoxidável 304 de 1.5 a 2.5 mm, com três modelos de estrutura principal, a partir de US$ 120 até US$ 280 por unidade. Veredito: a célula industrial é mais adequada, mas o robô colaborativo é um projeto piloto válido. Com uma produção de 200 unidades por semana em três códigos de peças diferentes, a vantagem de tempo de operação de uma célula industrial de nível intermediário se justifica. Uma célula de robôs colaborativos (cobot) para o SKU de maior volume, com custo entre US$ 45,000 e US$ 55,000, gera um retorno sobre o investimento (ROI) positivo, enquanto a empresa coleta dados de volume para embasar a decisão de investimento de maior porte.
Caso D: Fabricante de Reboques para Barcos, 12 Unidades por Mês
Perfil: Oficina para 15 pessoas, estrutura de reboque em aço galvanizado, tubo quadrado e retangular de 50 mm com parede de 3 a 5 mm, dois tamanhos de estrutura, de US$ 800 a US$ 1,600 por estrutura. Veredito: soldagem cobot, encaixe perfeito. Costuras retas e ângulos de junção previsíveis são ideais para programação de aprendizado contínuo. Geometrias de estrutura grandes podem exigir a conclusão das soldas em duas etapas, com a estrutura reposicionada em um posicionador manual simples.
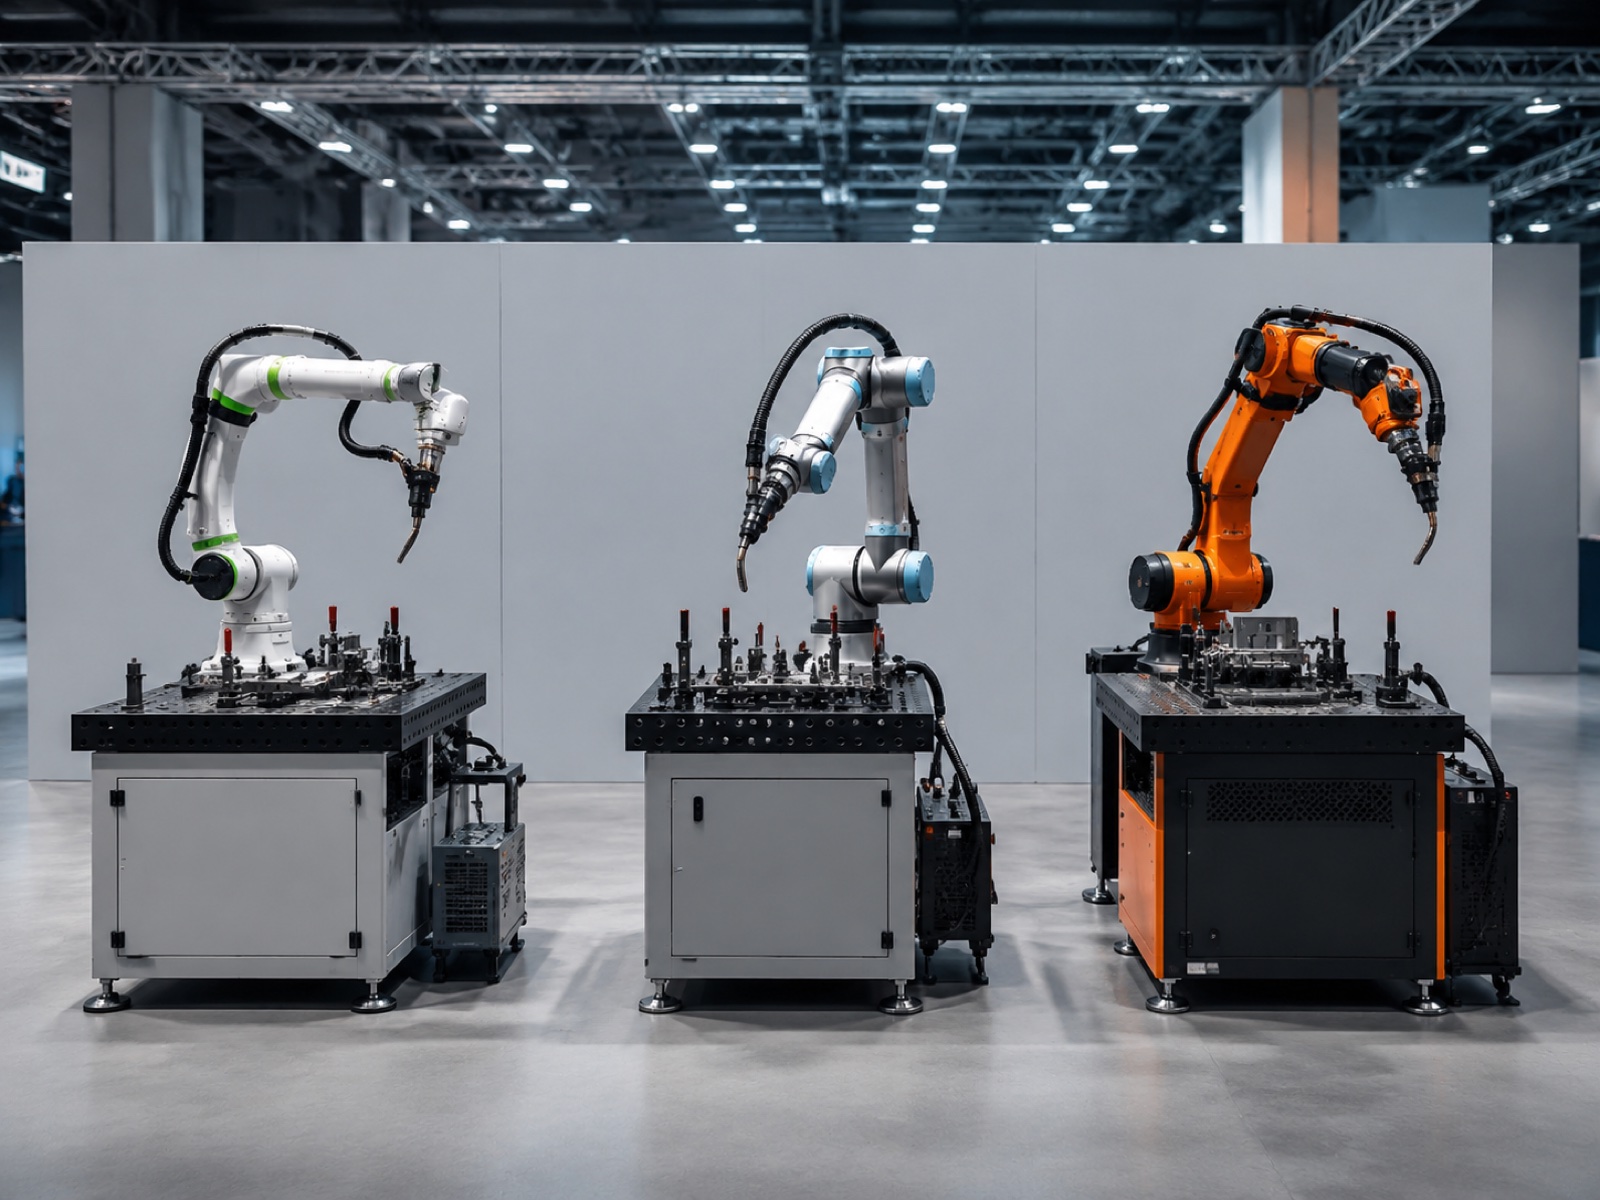
Panorama dos Fornecedores: Opções de Soldagem Cobot para PMEs (2026)
O mercado de soldagem cobot consolidou-se em torno de algumas plataformas com pacotes de soldagem pré-integrados. Principais opções para compradores de PMEs em 2026:
Robôs universais (UR10e, UR20) com feixes de soldagem
Os modelos UR10e (capacidade de carga de 12.5 kg) e UR20 (capacidade de carga de 20 kg) são os braços de soldagem colaborativa mais amplamente implantados no mundo, combinados com softwares de terceiros da Hirebotics, Lincoln Electric ou Fronius por meio do ecossistema URCap. O ponto forte é a ampla rede de integradores. A desvantagem é que a funcionalidade específica de soldagem depende do software de terceiros, e não do controlador UR nativamente.
Robótica Doosan H2017
O H2017 (capacidade de carga de 20 kg, alcance de 1700 mm) oferece uma classe de capacidade de carga superior à da maioria das plataformas de soldagem cobot, com integração nativa de controladores para fontes de energia de soldagem, proporcionando um feedback mais preciso dos parâmetros do arco. A disponibilidade fora dos principais mercados industriais geralmente é feita por meio de distribuidores regionais.
Robô Techman TM5 / TM12 com células de soldagem
O sistema de visão integrado da Techman auxilia na localização de juntas em geometrias simples, reduzindo os requisitos de repetibilidade dos dispositivos de fixação. Células de soldagem pré-integradas estão disponíveis por meio de integradores regionais nos mercados da Ásia-Pacífico e da Europa.
Kit de soldagem ABB GoFa
A GoFa da ABB (CRB 15000, com capacidade de carga de 5 e 10 kg) com o pacote de aplicações de soldagem da ABB é voltada para fabricação leve e chapas metálicas de baixa espessura, com o suporte da infraestrutura global de serviços da ABB. Mais adequada para trabalhos com tubos e chapas leves do que para estruturas soldadas.
EVST Série XR e XR-EX para soldagem cobot
A EVST oferece configurações de soldagem com robôs colaborativos (cobots) por meio de sua série XR (cargas úteis colaborativas de até 20 kg) com integração completa, abrangendo o braço do cobot, a tocha de soldagem, o posicionador e o sistema de segurança. Os diferenciais para compradores de pequenas e médias empresas (PMEs) incluem certificações de terceiros CE, SGS e TUV, fabricação com padrão automotivo IATF16949 na linha de produção do cobot e cobertura de engenharia de campo em mais de 100 países. A série XR-EX (com dupla certificação ATEX/IECEx e IP68) abrange ambientes de soldagem à prova de explosão. A plataforma robótica da EVST abrange desde cargas úteis colaborativas até braços industriais de alta resistência, proporcionando um caminho claro de atualização sem a necessidade de trocar de fornecedor à medida que o volume de produção aumenta.
Soldagem colaborativa vs. célula industrial vs. soldagem manual: comparação completa
| Dimensão | Célula de soldagem colaborativa | Célula de soldagem industrial | Soldagem Manual |
|---|---|---|---|
| Investimento inicial (USD) | $ 35,000 - $ 65,000 | US$ 80,000 – US$ 150,000 (nível inicial a intermediário) | US$ 5,000 – US$ 15,000 (equipamentos) |
| Tempo de ativação do arco | 50 -% 65 | 70 -% 85 | 20 -% 25 |
| Taxa de deposição MIG | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Tempo de programação (nova parte) | 2 a 8 horas (ensino integral) | 2 a 5 dias (OLP + verificação) | 0 (não requer programação) |
| Cercas de segurança para operadores | Scanner de área; sem cercas possível conforme ISO/TS 15066 | É necessário cercar todo o perímetro. | Somente EPI individual |
| Pegada no chão | 6 a 12 m² típicos | 18 a 40 m² incluindo a área da cerca | 2 a 4 m² por estação |
| Taxa de defeitos (calibrada) | 1 -% 3 | Menos de 1% | 5 -% 8 |
| Mais Adequada Para | Alta variedade, baixo a médio volume; oficinas de usinagem para PMEs; modernização de áreas industriais abandonadas; mitigação da escassez de soldadores. | Famílias de peças dedicadas; alto volume; chapa grossa; cadeia de suprimentos automotiva | Trabalho personalizado único; geometria muito complexa; lotes muito pequenos onde o tempo de programação excede o tempo de soldagem. |
Roteiro de Adoção pelas PMEs: Do Projeto Piloto à Implementação em Múltiplas Células
Na prática, a maioria das implementações de soldagem cobot em PMEs segue uma progressão de quatro etapas. A chave é tratar cada etapa como um ponto de decisão, em vez de um cronograma predeterminado.
- Etapa 1 (Meses 1 a 3): Projeto piloto com uma parte da família. Selecione o código da peça com a melhor combinação de repetibilidade, volume mensal e simplicidade geométrica. Execute o primeiro programa com o integrador presente. Produza de 30 a 50 peças de produção antes de declarar o programa pronto. Monitore o tempo de arco, a taxa de defeitos e o tempo de programação por peça desde o primeiro dia.
- Etapa 2 (meses 3 a 9): Construir a biblioteca de peças. Programe números de peças adicionais de forma independente usando o recurso de "aprendizado contínuo". Identifique quais peças são produzidas melhor no robô colaborativo e quais são mais adequadas para produção manual (lotes muito pequenos, geometria altamente complexa). A meta é criar um novo programa por semana.
- Etapa 3 (meses 9 a 18): Adicione uma segunda célula cobot. Quando a primeira célula opera próxima da capacidade máxima, uma segunda célula com custo similar normalmente supera a flexibilidade de uma única célula industrial. Duas células processam diferentes famílias de peças em paralelo e garantem a continuidade da produção caso uma delas necessite de manutenção.
- Etapa 4 (Mês 18+): Avaliar a célula industrial para SKUs de alto volume. Com dados reais de produção, identifique quais famílias de peças ultrapassaram 200 a 300 unidades por mês. Uma célula industrial de nível intermediário para esses SKUs, mantendo os cobots para o restante de alta variedade, é a solução comum. As células com cobots não se tornam redundantes nesse ponto.
Perguntas frequentes: Soldagem colaborativa para pequenas oficinas
Será que minha máquina de solda atual pode aprender a operar uma célula de soldagem cobot?
Sim. A maioria das plataformas de soldagem cobot utiliza programação por aprendizado contínuo ou guiada manualmente, o que significa que um soldador que entende de preparação de juntas e parâmetros de soldagem pode programar novas peças sem experiência em engenharia de software. Na prática, as oficinas relatam que um soldador qualificado precisa de duas a quatro horas de treinamento prático antes de executar juntas simples de forma independente em um cobot. Soldas multipasse ou posicionais mais complexas aumentam o tempo de treinamento, mas a curva de aprendizado é significativamente mais curta do que aprender um software de programação offline para uma célula industrial convencional.
Uma célula de soldagem cobot é segura quando o operador trabalha nas proximidades?
As células de soldagem cobot são projetadas sob ISO / TS 15066, que regulamenta a operação de robôs colaborativos perto de pessoas. O próprio braço do robô utiliza limitação de energia e força para parar ao contato. No entanto, o arco de soldagem, a radiação UV, os fumos e o metal quente não são considerados seguros apenas pela norma para robôs colaborativos. Um projeto adequado de célula de soldagem para robôs colaborativos inclui um scanner de segurança de nível de soldagem (normalmente Nível de Integridade de Segurança 2), cortinas ou barreiras de bloqueio UV nas laterais abertas e um sistema de extração de fumos. O operador trabalha fora da zona do arco durante a soldagem, mas pode se aproximar com segurança assim que o arco se extinguir. Sempre revise as normas locais de segurança de máquinas aplicáveis, juntamente com a ISO/TS 15066, antes da implementação.
Que garantia e suporte posso esperar de um kit de soldagem cobot?
Os fabricantes de robôs colaborativos (cobots) geralmente oferecem de 12 a 24 meses de garantia para o hardware do braço. As garantias da tocha de solda e do alimentador de arame seguem os termos do fabricante dos consumíveis, geralmente 12 meses para as peças. A garantia de mão de obra do integrador para a montagem da célula normalmente varia de 6 a 12 meses. Confirme três itens antes de comprar: se o fabricante do cobot possui engenheiros de campo no país ou em sua região (e não apenas suporte por telefone), o prazo médio de entrega de peças de reposição para componentes-chave e se o diagnóstico remoto está incluído no pacote básico.
Qual é o caminho de atualização se meu volume de produção ultrapassar a capacidade do robô colaborativo?
O processo padrão de atualização ocorre em etapas. Primeiro, adicione uma segunda célula de robô colaborativo (cobot) ao lado da primeira, em vez de substituí-la; duas células de cobot, com custo entre US$ 35,000 e US$ 65,000 cada, geralmente superam em flexibilidade total uma única célula industrial, que custa entre US$ 100,000 e US$ 150,000. Segundo, adicione um posicionador servo para lidar com montagens maiores. Terceiro, se o volume mensal sustentado exceder 300 a 500 peças idênticas por mês, avalie uma célula de soldagem industrial de nível intermediário para essa família de peças, mantendo o cobot para trabalhos de alta variedade. Ambas as tecnologias podem operar em paralelo.
Quando uma pequena oficina deve voltar da soldagem colaborativa para a soldagem manual ou migrar para uma célula industrial?
Volte ao modo manual quando os tamanhos dos lotes caírem para menos de cinco peças e as trocas de ferramentas ocorrerem várias vezes por turno, fazendo com que a sobrecarga de programação exceda o ciclo de soldagem manual. Migre para uma célula industrial quando uma única família de peças ultrapassar consistentemente 200 a 300 unidades por mês, quando os requisitos de deposição excederem 7 a 8 kg/h, quando o tempo de ciclo precisar ser inferior a 30 segundos ou quando uma auditoria de qualidade do cliente exigir rastreabilidade de nível automotivo além do que um controlador de cobot registra. Ambas as transições são previsíveis se os dados de volume forem monitorados desde o primeiro dia de implantação do cobot.
Leitura relacionada
- Guia completo de robôs colaborativos: tipos, seleção e aplicações (2026)O artigo principal que aborda os fundamentos dos robôs colaborativos, classes de carga útil e mapeamento de aplicações em diversos setores da indústria.
- Braço robótico vs. robô colaborativo: quando escolher robôs industriais (2026)Estrutura de decisão de 8 fatores comparando um robô colaborativo (cobot) e um braço robótico convencional em relação a requisitos de velocidade, carga útil, repetibilidade e segurança.
- Guia completo para soldagem robótica (2026)Seleção de processos, projeto de células, padrões de qualidade de soldagem e mapeamento de aplicações para toda a gama de configurações de soldagem robótica.
- Retorno do investimento (ROI) da célula de soldagem robótica: Capex, tempo de ciclo e retorno do investimento (2026)Este artigo aborda os seguintes tópicos: níveis de investimento de capital (CAPEX), cálculos de tempo de ciclo, economia com defeitos e exemplos de retorno do investimento, incluindo o cenário de PME iniciante.
- Principais fabricantes de robôs colaborativos em 2026: ComparaçãoPanorama completo dos fornecedores com pontuação em relação à variedade de cargas úteis, suporte do ecossistema, cobertura de serviços regionais e facilidade de implantação específica para PMEs.
Referências de saída:
Sociedade Americana de Soldagem (AWS)Dados sobre a escassez de mão de obra de soldadores e normas de certificação de soldagem
Federação Internacional de Robótica (IFR)Relatório World Robotics 2025: crescimento da instalação de robôs colaborativos e dados de aplicação em soldagem
ISO / TS 15066Especificação técnica para requisitos de segurança de sistemas robóticos colaborativos
Atualizado pela última vez: maio 9, 2026