
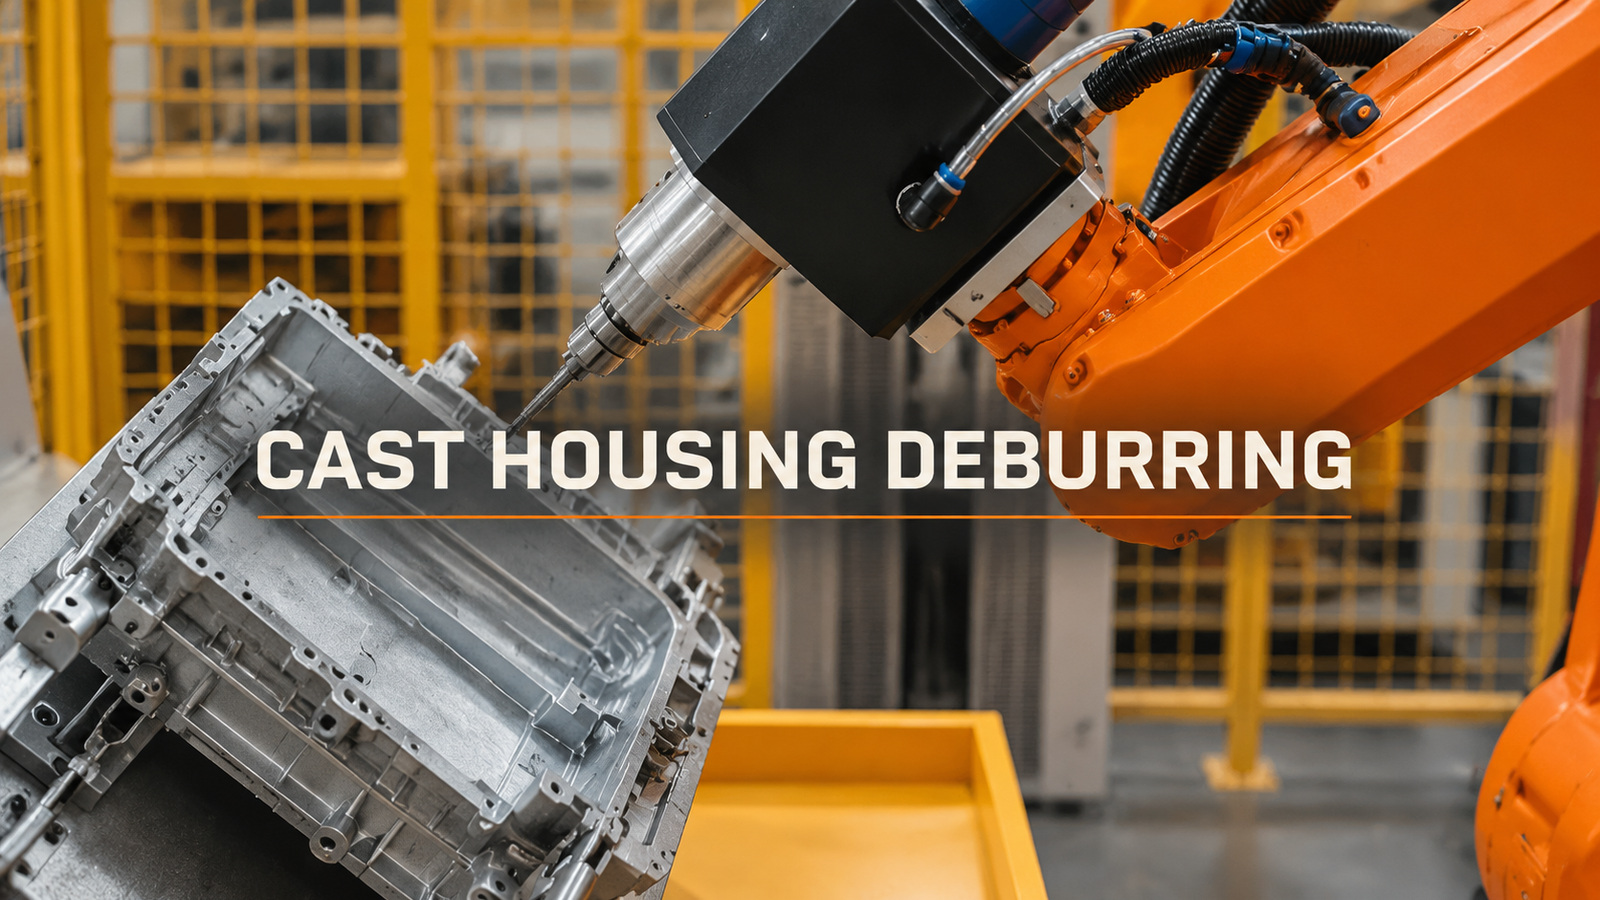
Defina o que deve ser removido e o que deve permanecer antes de ajustar o percurso de rebarbação de um robô. Rebarbas, quebras de borda permitidas e superfícies de vedação ou acoplamento protegidas exigem decisões de aceitação diferentes. Uma peça de demonstração lisa pode ocultar a questão mais importante: o processo removerá a variação permitida de rebarbas sem extrair material inaceitável da carcaça?
Comece pela borda que precisa sobreviver.
Marque a região de remoção no desenho ou na amostra da carcaça. Identifique separadamente as faces funcionais, as alterações de borda permitidas e os elementos que não devem ser alterados. A ausência de rebarbas é considerada incompleta se o método de inspeção não detectar uma borda que tenha sido cortada em excesso.
Guarde peças representativas recebidas, incluindo as variações que dificultam a rebarbação manual. Compare a localização e a extensão do material indesejado com as superfícies de referência usadas pelo dispositivo de fixação. Isso ajuda a distinguir uma rebarba variável de uma carcaça que está em uma posição diferente.
As imagens do processo mostram um robô carregando uma ferramenta fina ao longo das bordas locais de uma carcaça de alumínio fundido. O dispositivo gira a carcaça e a ferramenta continua processando outra face. Para uma aplicação comparável, a definição da borda deve, portanto, permanecer nítida após a peça mudar de orientação, e não apenas no lado mais visível.
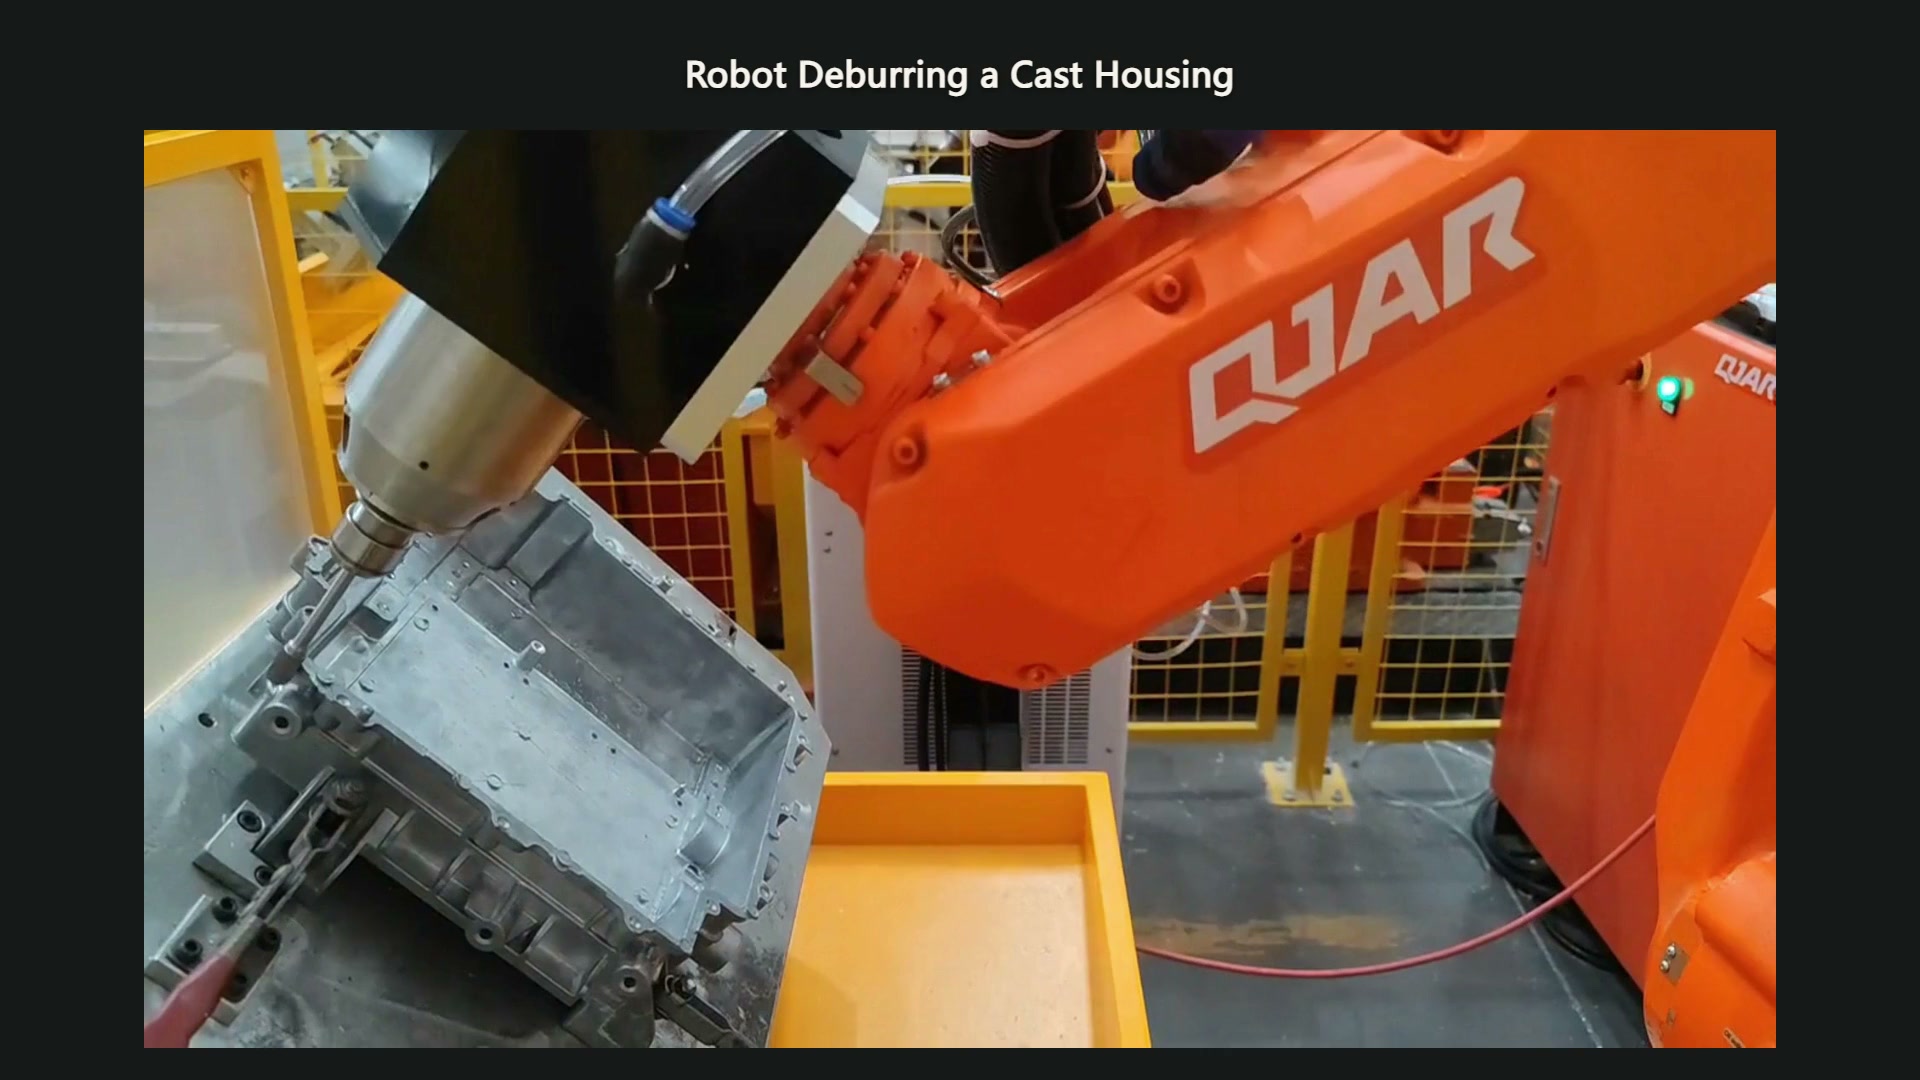
00:09 — A ferramenta está em uma extremidade local da caixa em sua primeira orientação.
Um percurso repetido pode produzir diferentes tipos de contato.
A rota programada descreve o movimento nominal da ferramenta. Ela não estabelece, por si só, o ponto exato de contato de cada aresta de corte da peça produzida. Um deslocamento da peça fundida, uma variação na linha de partição ou uma troca de ferramenta podem alterar o contato, mesmo quando o robô repete o comando.
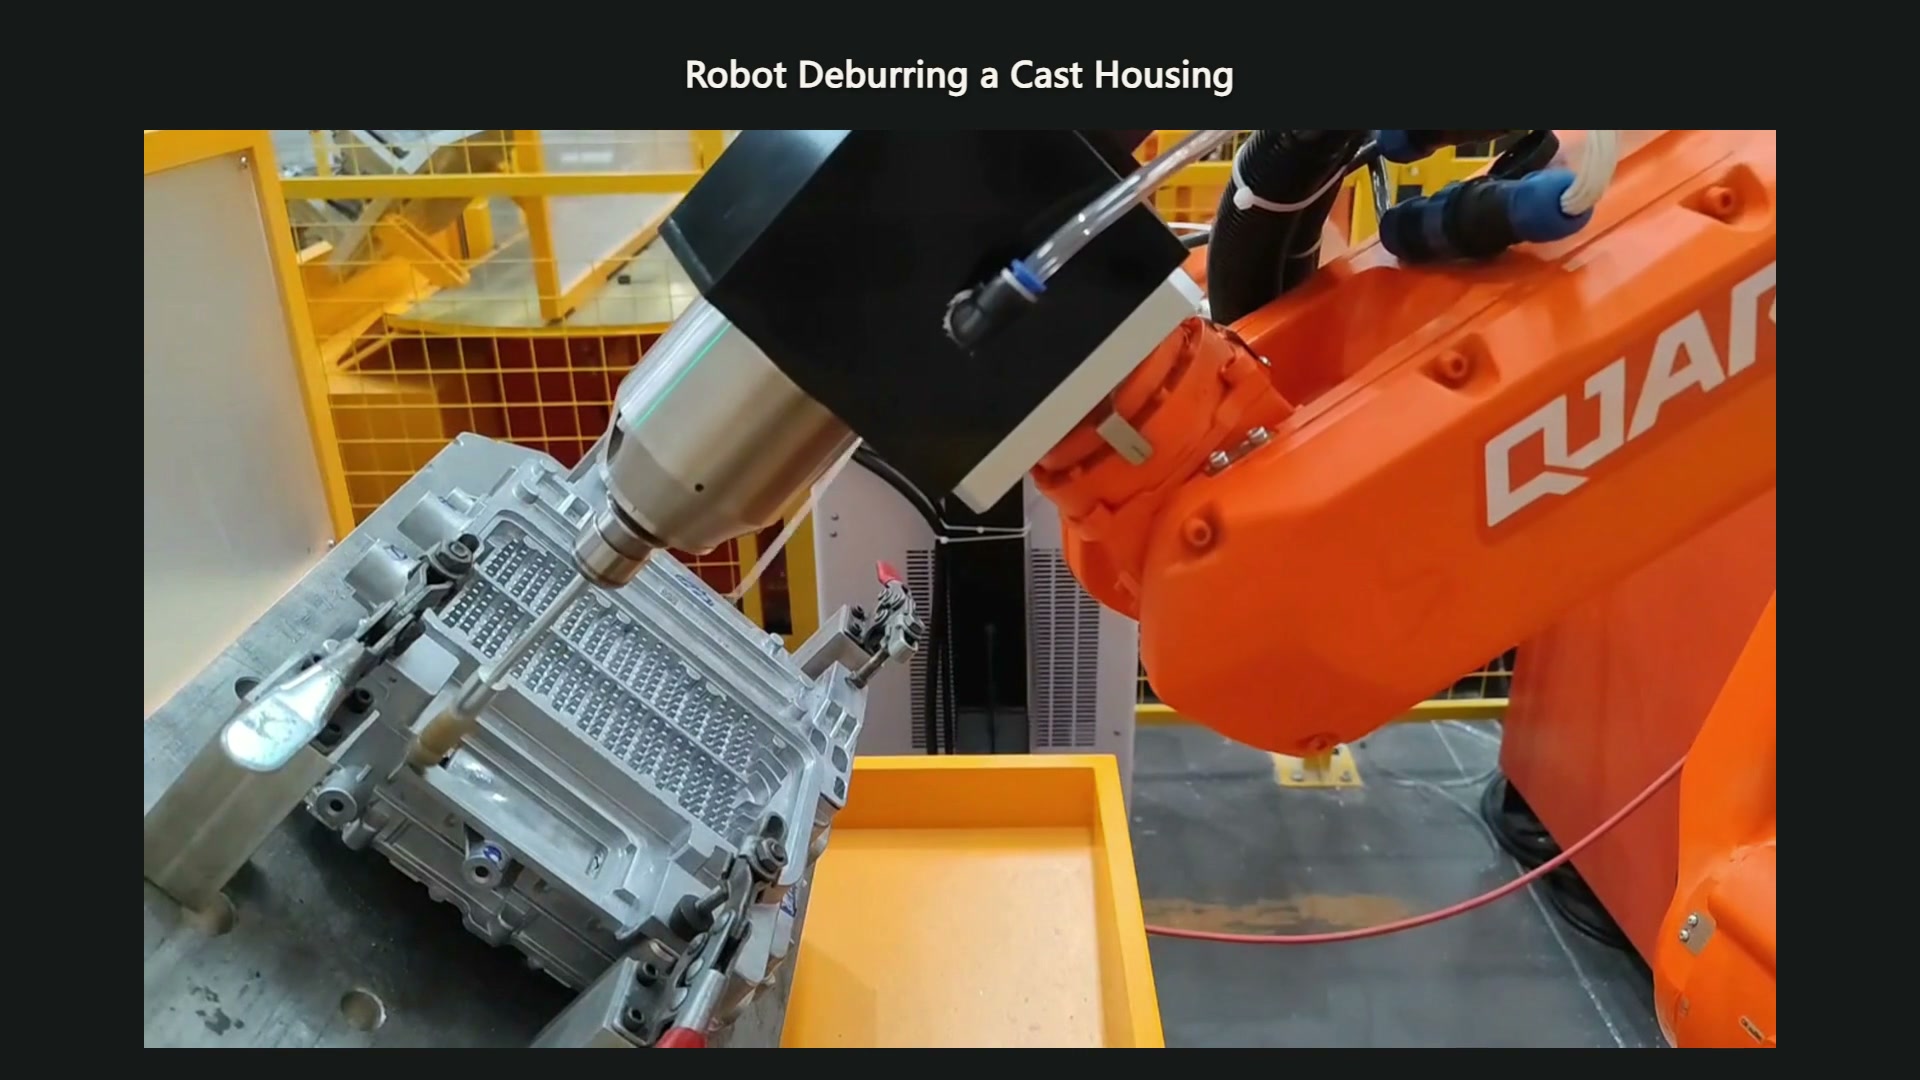
00:36 — O dispositivo girou a carcaça, expondo outra face próxima à ferramenta.
Separe as observações antes de corrigir o programa:
| Observação do ensaio | O que a comparação deve ajudar a separar |
|---|---|
| Uma rebarba residual se move com a posição da peça fundida. | Variação na localização ou no suporte versus um caminho nominal inadequado |
| Mais material permanece onde o clarão incidente é maior. | Variação na demanda de remoção em função das condições de corte escolhidas. |
| Uma borda limpa é acompanhada por danos a uma face funcional. | Direção de contato, acesso e limite de remoção permitido |
| Os resultados mudam ao longo do intervalo de serviço da ferramenta. | Condição da ferramenta versus alteração nas peças recebidas ou na configuração. |
Estas são possibilidades de diagnóstico para um ensaio proposto. Guarde as amostras de antes e depois para que uma alteração no percurso seja avaliada considerando tanto a remoção da rebarba quanto a preservação da carcaça.
A conformidade tem uma direção e uma função.
A documentação original da ferramenta descreve a conformidade radial para acompanhar desvios em torno de um perfil de aresta, enquanto as ferramentas flutuantes axiais acomodam o contato em outra direção. A escolha entre elas requer a compreensão de como a ferramenta de corte pretendida interage com a superfície. "Ferramenta flutuante" não é uma especificação completa do processo.
Um mecanismo flexível pode acomodar o deslocamento para o qual foi projetado; ele não define a borda permitida nem corrige uma estratégia de posicionamento inadequada. Sua presença também não garante a remoção de uma grande rebarba variável em uma única passada. Essas questões ainda exigem a análise do material e das condições da rebarba.
Um manual original de ferramentas pneumáticas de rebarbação trata a força de aderência e a velocidade de deslocamento do robô como ajustes separados, utilizados para obter o corte e o acabamento desejados. A lição útil é avaliar as condições de contato em conjunto. Aumentar a força para remover uma rebarba resistente pode alterar o corte em uma borda adjacente mais fina; um ajuste bem-sucedido deve ser verificado em ambas as condições. As especificações do fabricante da ferramenta permanecem específicas para o seu equipamento.
Aceite uma gama de produção, não uma amostra refinada.
Execute a sequência de posicionamento e troca de face planejada com a gama de peças fundidas acordada. Inspecione as áreas protegidas, bem como a aresta limpa. Inclua a condição proposta para manutenção ou substituição da ferramenta no teste, para que a aceitação não dependa de um resultado inexplicável com ferramenta nova.
Registre quais condições de rebarba o processo aceita, quais exigem uma operação diferente e como a borda é avaliada. Um limite definido em desenhos, amostras e um método de inspeção acordado é mais útil do que a promessa de que o robô seguirá o mesmo caminho sempre.
Para uma discussão sobre o processo de candidatura, Trazer peças reais com rebarbas da EVST, exemplares bons e rejeitados, e superfícies funcionais marcadas.O próximo passo é discutir um limite de remoção testável e a variação da amostra que o processo proposto deve abranger.