
Pelo Equipe de Engenharia de Aplicações da EVST · Última atualização em 12 de junho de 2026 · Revisado pela equipe de engenharia de acabamento robótico da EVST
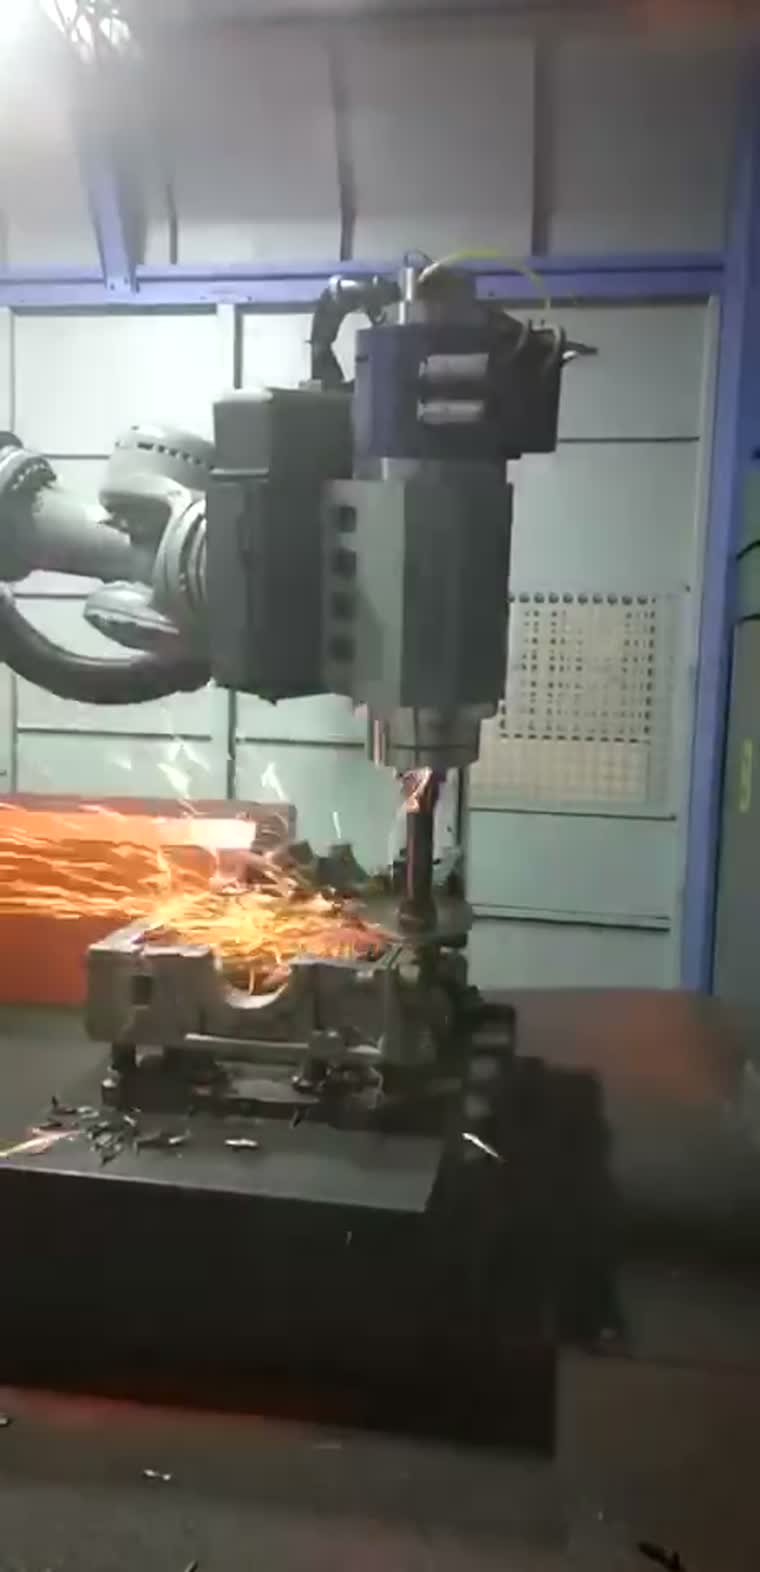
Um robô de rebarbação para peças fundidas de alumínio utiliza uma digitalização 3D para modelar cada peça antes do processo de retificação, calculando em seguida um percurso de rebarbação específico para cada peça. Dessa forma, a ferramenta segue exatamente onde estão as rebarbas e as linhas de junção, em vez de executar um programa fixo repetidamente. As rebarbas são removidas em uma única passada, as arestas ficam lisas e uniformes, e as peças saem com um padrão único, independentemente das variações entre as peças fundidas. Este guia explica por que o alumínio fundido é difícil de rebarbar manualmente, como funciona a rebarbação adaptativa por visão 3D e onde ela se aplica.
Principais takeaways
- Rebarbas e rebarbas de junção em peças fundidas sob pressão ficam em posições variáveis, de modo que um programa rígido de trajetória fixa falha ou retifica em excesso.
- Um cabeçote de visão 3D escaneia cada peça primeiro e adapta o percurso da ferramenta em tempo real — a ferramenta vai para onde está a rebarba.
- O alumínio fundido é macio e satura as ferramentas; os parâmetros de retificação e a força de contato são ajustados para esse material.
- Rebarbas e excessos são removidos em uma única passada, com consistência em todas as peças, eliminando a necessidade da habilidade de um profissional experiente.
- Poeira e partículas metálicas são capturadas em uma célula totalmente fechada, melhorando a qualidade do ar e a segurança no chão de fábrica.
Para gerentes de linha de acabamento e engenheiros de processo que trabalham com peças fundidas de alumínio. Abrange rebarbação robótica adaptativa com visão 3D; aplica-se a juntas, subchassis, blocos de cilindros e carcaças de motores.
Por que o desbarbamento manual de peças fundidas de alumínio é difícil?
A fundição sob pressão deixa rebarbas ao longo da linha de junção e imperfeições em torno de canais de injeção, furos e bordas aparadas. Três fatores tornam o trabalho manual extremamente árduo:
- A localização da rebarba varia. Variações entre fundições, diferenças de corte e desgaste da ferramenta fazem com que o excesso de material nunca caia exatamente no mesmo lugar — então a pessoa precisa encontrá-lo novamente em cada peça.
- O alumínio é macio e viscoso. Ela absorve o material abrasivo rapidamente e espalha em vez de cortar com precisão, por isso a sensibilidade e a pressão são muito importantes.
- É empoeirado e repetitivo. A poeira fina de alumínio, a vibração e a fadiga prejudicam tanto o conforto do operador quanto a consistência dos resultados ao longo do turno.
O resultado é uma qualidade que depende do toque de um veterano e se deteriora com o cansaço.
Como funciona o desbarbamento adaptativo com visão 3D
Os telescópios EVST finalizam as células com um Método Scan-FirstDeixe o robô veja A peça antes de ser retificada, em vez de assumir que cada fundição está no mesmo lugar. A sequência:
| Passo | O que acontece |
|---|---|
| 1 · Digitalizar | Um sistema de visão 3D escaneia a peça fundida já carregada e constrói um modelo exato dessa peça. |
| 2 · Plano | O sistema calcula o percurso de rebarbação e onde as arestas precisam ser quebradas para aquela peça. |
| 3 · Adapt | Como a posição da rebarba varia de peça para peça, a digitalização corrige em tempo real — a ferramenta segue a rebarba real. |
| 4 · Rebarbar | Rebarbas e excessos de material da linha de junção são removidos em uma única passada; as bordas são quebradas de forma lisa e uniforme. |
Como o percurso é gerado a partir da digitalização em vez de ser reproduzido às cegas, a variação de ajuste que comprometeria um programa fixo é absorvida automaticamente.
Robô manual versus robô de trajetória fixa versus robô adaptativo com visão 3D
| Moagem manual | Robô de trajetória fixa | Robô adaptativo com visão 3D | |
|---|---|---|---|
| Lida com variações entre peças | Sim, por sensação | Mal — erra/moe demais | Sim, a verificação corrige. |
| Consistência entre peças | Baixa (fadiga) | Suporte: | Alto |
| Ajuste de alumínio macio | Sensação do operador | Fixo | Parâmetros + força de contato ajustada |
| Exposição à poeira | Alto | incluso | captura totalmente fechada |
| Melhor ajuste | Peças únicas, reformulação | Peças idênticas e bem fixadas | Fundição variável em grande volume |
Parâmetros e força de contato, ajustados para alumínio fundido.
A maciez do alumínio fundido é tratada no processo, e não ignorada: meios de retificação/escovação, velocidade do fuso e força de contato As configurações são adequadas para a liga, permitindo que a ferramenta corte a rebarba sem acumular resíduos ou danificar o material base macio. O controle de força flexível permite que a ferramenta utilize a aresta real em vez de uma aresta nominal.
Onde se encaixa
As peças fundidas de alumínio de volume variável, de médio a alto, são as que mais se beneficiam:
- Juntas de direção e subchassis — Fundição estrutural do chassi com linhas de partição complexas.
- Blocos e cabeçotes de cilindros — peças fundidas do conjunto motopropulsor com muitas arestas e furos.
- Carcaças do motor e da bomba — peças fundidas de paredes finas onde a retificação excessiva é dispendiosa.
A peça permanece no lugar enquanto o robô realiza toda a sequência de rebarbação; poeira e partículas finas são capturadas na célula fechada.
Perguntas frequentes
Funciona se cada fundição for ligeiramente diferente? Sim, essa é a vantagem de escanear primeiro. O percurso da ferramenta é gerado para cada peça a partir da digitalização 3D, de modo que a variação entre peças fundidas é absorvida em vez de comprometer um programa fixo.
Por que não usar simplesmente um robô de trajetória fixa? Um percurso fixo pressupõe que a rebarba esteja sempre no mesmo lugar. Em peças fundidas, isso não acontece, então um programa cego ou deixa de remover rebarbas ou retifica em excesso a base macia. A varredura elimina essa suposição.
A ferramenta não vai entupir a ferramenta ao ser esmerilhada com alumínio? O alumínio fundido carrega as ferramentas se processado da mesma forma que o aço. Os meios de moagem, a velocidade e a força de contato são ajustados especificamente para a liga, e é por isso que o processo é configurado para alumínio em vez de reutilizar o material de uma célula de aço.
E quanto à poeira? A célula é totalmente fechada e a poeira e as partículas metálicas são retidas, mantendo a operação fora da zona de respiração do operador.
Ele consegue quebrar as bordas, e não apenas remover o brilho? Sim — o mesmo caminho pode quebrar e suavizar as bordas para um resultado uniforme, o que geralmente é a parte mais difícil de fazer consistentemente à mão.
O takeaway
Quando a localização das rebarbas varia de peça para peça, um programa fixo não consegue acompanhar e a remoção manual de rebarbas não consegue manter a consistência. Escanear cada peça primeiro permite que o robô remova as rebarbas apenas onde elas realmente existem — rebarbas limpas, bordas uniformes, peça após peça. Esta é a EVST — nós tornamos o processo de rebarbação de peças fundidas de alumínio estável e repetível.
A EVST constrói células robóticas de acabamento e rebarbação, posicionadores de soldagem e sistemas de trilhos de solo (7º eixo) para fabricantes industriais. Este artigo faz parte da nossa biblioteca de aplicações de robótica industrial.