
Laatst bijgewerkt: Mei 9, 2026
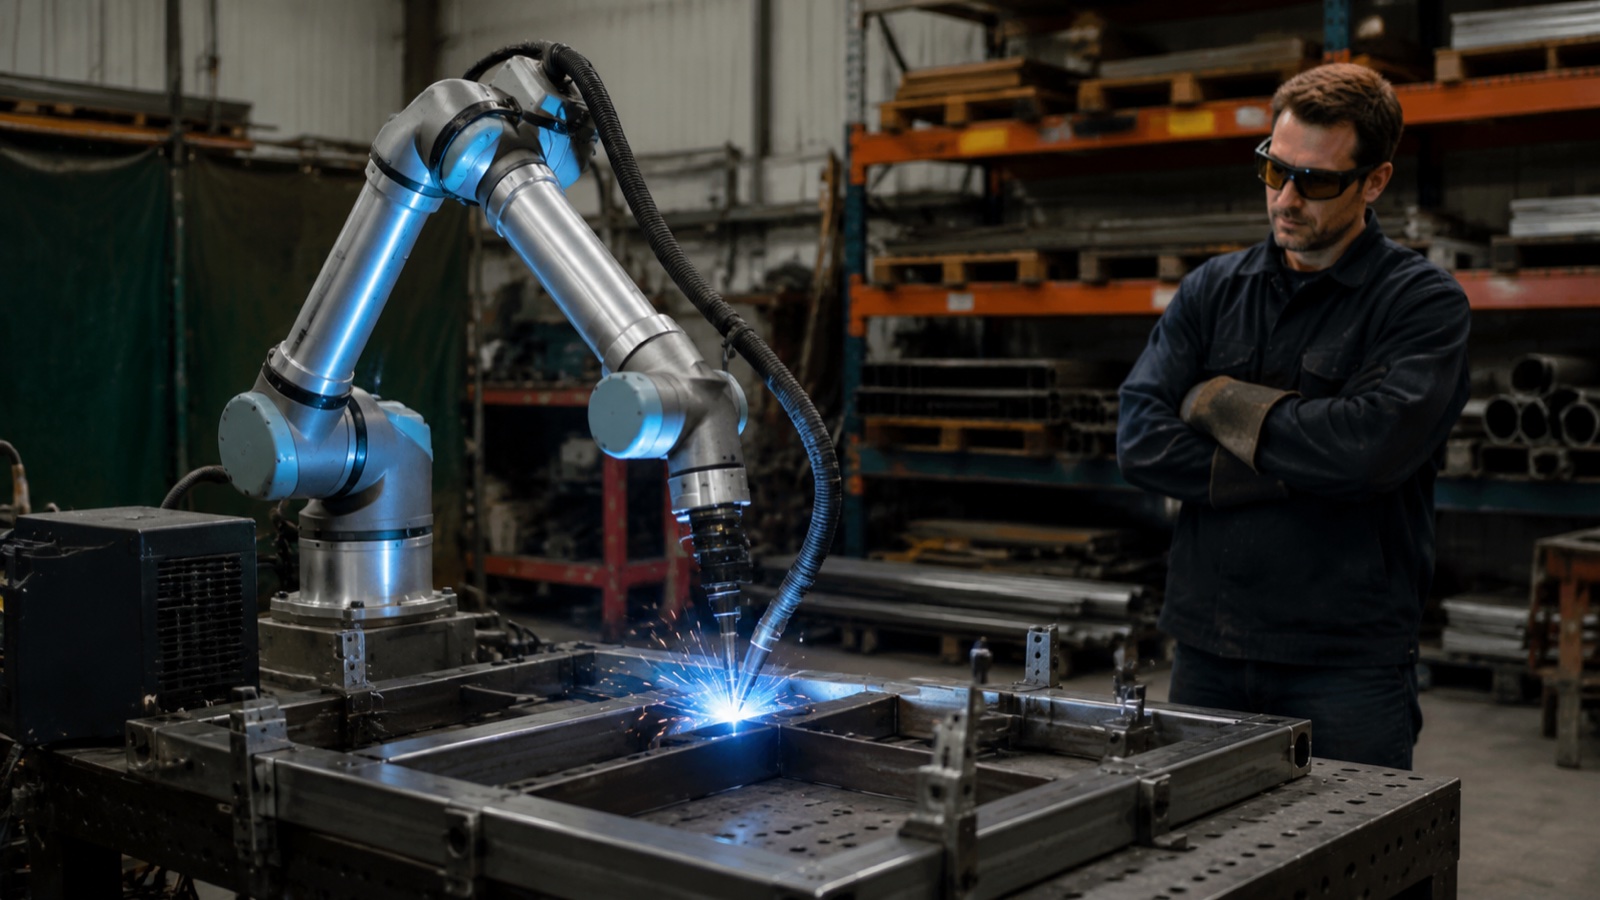
Bij Cobotlassen op mkb-schaalDe beslissing is eenvoudig wanneer de batchgrootte onder de 50 onderdelen per run blijft, de wekelijkse onderdelenmix verandert, de waarde van een individueel onderdeel onder de $500 USD ligt en een ervaren operator kan worden herplaatst in plaats van ontslagen. Instapkapitaalruns 35 tot 65 USD Ter vergelijking: een conventionele industriële lascel kost 80 tot 150 dollar. Het programmeren van een nieuw onderdeel duurt 2 tot 8 uur (teach-through) in plaats van 2 tot 5 dagen (offline programmeren). De keerzijde: de lastijd van de cobot is maximaal 50 tot 65%, tegenover 70 tot 85% bij een industriële lascel, en de afzettingssnelheid is lager. Voor de meeste kleine fabricagebedrijven is die afweging de moeite waard.
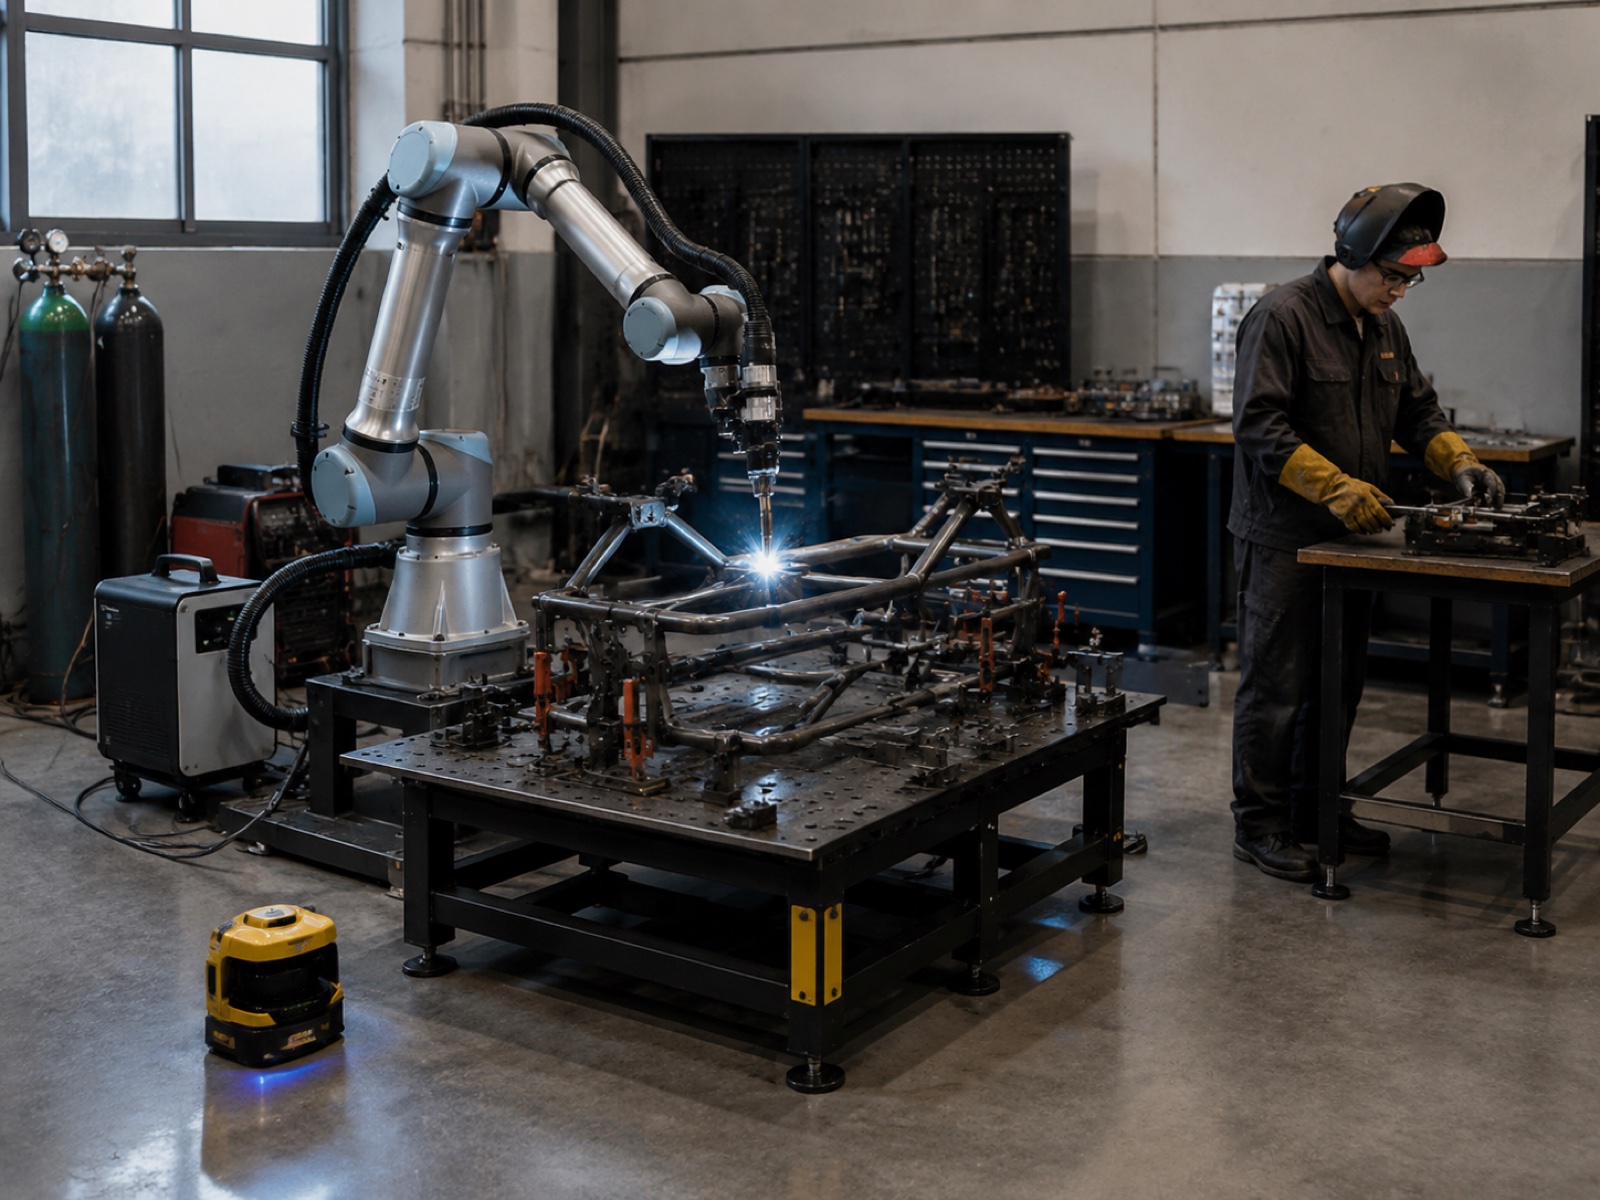
Wanneer cobotlassen de beste optie is: 5 voorwaarden voor mkb-bedrijven
Een cobot-lasopstelling wint het niet op pure doorvoer. Het wint het op het gebied van implementatiesnelheid, programmeerflexibiliteit en de mogelijkheid om de werkruimte te delen met operators. Volgens het rapport World Robotics 2025 van de International Federation of Robotics (IFR) is het aantal installaties van collaboratieve robots de afgelopen jaren met ongeveer 20% per jaar gegroeid, waarmee het de bredere markt voor industriële robots aanzienlijk overtreft. Deze groei concentreert zich met name in het mkb-segment, waar kleinere batchgroottes en beperkte werkruimte conventionele, beveiligde cellen onpraktisch maken.
Vijf voorwaarden, die afzonderlijk of in combinatie aanwezig zijn, pleiten steevast voor een investering in cobot-lassen boven een industriële lascel.
Conditie 1: Laag tot gemiddeld volume, batchgrootte kleiner dan 50
Industriële lascellen leveren de beste boogduur bij stabiele, terugkerende productfamilies. Wanneer een productnummer minder dan 50 stuks per batch produceert en de samenstelling wekelijks verandert, vermindert de tijd die nodig is voor het wisselen van opspaninrichtingen en het opnieuw inleren van de machine het doorvoervoordeel van de industriële lascel. Werkplaatsen die drie tot acht productnummers per week produceren, zijn het meest geschikt voor cobots, ervan uitgaande dat de cyclustijd per onderdeel geen beperkende factor is.
Voorwaarde 2: Hoge productmix
Wanneer er meer dan een dozijn actieve artikelnummers op het offertebord staan, is de programmeerflexibiliteit van cobotlassen het belangrijkste voordeel. In de praktijk genereert een lasser die de lastoorts rechtstreeks door het laspad op het werkstuk leidt, binnen twee tot acht uur een werkend programma. Nieuwe klantopdrachten worden binnen één werkdag door de robot goedgekeurd. Een conventionele cel met offline programmeersoftware verlengt die periode tot dagen en vereist softwaretraining om te bedienen.
Voorwaarde 3: Werking zonder omheining gewenst
Een conventionele industriële cel vereist een omheining, doorgaans met een vrije ruimte van 1.5 tot 3 meter aan elke zijde. Een cobotcel met een gebiedsveiligheidsscanner (ISO/TS 15066 snelheids- en afstandsbewaking) reduceert de veiligheidsperimeter tot het beschermingsveld van de scanner, waardoor aanzienlijke vloerruimte wordt gewonnen in kleine en middelgrote bedrijven. De operator laadt en lost zonder vergrendelde poorten te hoeven openen, wat de omsteltijd bij korte productieruns verkort.
Conditie 4: Tekort aan geschoolde lassers
Volgens de American Welding Society (AWS) Lasder Shortage Outlook kampt de Verenigde Staten met een geprojecteerd tekort van meer dan 330,000 gekwalificeerde lassers tegen 2028.De wachttijd voor het inhuren van gecertificeerde AWS D1.1-lassers bedraagt in industriële regio's met een hoge vraag al drie tot negen maanden, met een jaarsalaris van $67,000 tot $93,000 inclusief alle benodigdheden. Een cobot, bediend door een getrainde operator zonder specifieke certificering, vult dit productietekort op tegen lagere doorlopende arbeidskosten, waarbij de robot de lasparameters vasthoudt zodra het programma is ingesteld.
Voorwaarde 5: Herinrichting van een bestaand terrein, geen grote facilitaire werkzaamheden.
Een conventionele industriële cel vereist doorgaans voorbereidende werkzaamheden: funderingen voor omheiningen, leidingen en aansluitingen voor ventilatie. Een cobot-laspakket arriveert op een verrijdbaar onderstel, wordt aangesloten op een enkele 480V- of 220V-aansluiting en kan binnen enkele dagen in productie worden genomen. Voor gehuurde ruimtes of werkplaatsen met een onzekere huurovereenkomst op lange termijn is de minimale aanpassing van de locatie van belang, niet alleen vanwege het verschil in investeringskosten.
Wanneer de industriële lascel toch wint
Cobotlassen kent wel degelijk beperkingen, en het overdrijven van het toepassingsbereik doet kleine werkplaatsen tekort. Vier omstandigheden pleiten steevast voor een conventionele industriële lascel.
Cyclustijd van minder dan 30 seconden vereist.
De lassnelheid van cobots wordt beperkt door vermogens- en krachtlimieten. Wanneer een complete lassequentie binnen 30 seconden moet passen, kunnen de meeste cobots niet de vereiste rijsnelheid en acceleratie voor de toortspositionering leveren. Industriële booglasrobots werken aanzienlijk sneller dan cobots, en dit verschil wordt nog groter bij onderdelen met veel korte lassegmenten.
Een afzettingssnelheid van meer dan 10 kg/u is vereist.
MIG-lassen op een cobot levert 3 tot 7 kg/u. Een industriële cel met een krachtige voeding levert 8 tot 14 kg/u. Voor zware constructies, drukvaten of dikke platen (12 mm of meer) die in meerdere lagen moeten worden gelast, is dit verschil in lassnelheid een harde technische beperking en geen kwestie van voorkeur.
Meerlaags lassen van dikke platen
Industriële cellen met laserlasvolging en geïntegreerde lasprocesbewaking behouden positionele nauwkeurigheid gedurende tientallen lasgangen op dikke profielen. De meeste cobot-lassystemen missen de lasvolging en stroomvoorzieningsintegratie die nodig zijn voor gecertificeerd dikplaatwerk volgens AWS D1.1 of EN 1090 met volledige traceerbaarheid.
Speciaal ontwikkelde productiefaciliteiten voor de automobielindustrie (Tier 1).
De toeleveringsketens van de eerste lijn in de automobielindustrie vereisen IATF16949-conforme procescontroles en een continue productie met een hoge cadans van één enkele productfamilie gedurende weken achter elkaar. De programmeerflexibiliteit van de cobot is irrelevant bij die wisselfrequentie, en de cyclustijd en de vereisten voor de materiaalafzetting overstijgen doorgaans de capaciteit van de cobot bij productievolumes.
8-vragen besluitvormingskader: Cobotlassen versus industriële cel
Gebruik onderstaande tabel om uw werkplaats te beoordelen aan de hand van acht meetbare factoren. Een overwicht aan antwoorden in de kolom 'Cobot' duidt op cobotlassen als uitgangspunt; een overwicht in de kolom 'Industrieel' duidt op de conventionele lascel. Gemengde resultaten (vier tegen vier, vijf tegen drie) vragen om een pilotproject of een hybride strategie.
| Vraag | Cobotlassen heeft de voorkeur | Industriële cel heeft de voorkeur |
|---|---|---|
| 1. Batchgrootte per artikelnummer | Minder dan 50 eenheden per run | Meer dan 100 eenheden per run, consistent |
| 2. Deelmix per week | 5 of meer verschillende artikelnummers per week | 1 tot 2 toegewijde gezinnen |
| 3. Deelwaarde per eenheid | Afgewerkte waarde onder de $500 USD | Boven de $1,000 USD (het risico op herwerkkosten rechtvaardigt de investering in automatisering) |
| 4. Complexiteit van de laskaart | Eenvoudig tot gemiddeld; enkelvoudige of lichte meervoudige bewerking; plaatdikte kleiner dan 10 mm | Zware meerlaagse bewerking; dikke plaat 12 mm+; lange naden die naadvolging vereisen; |
| 5. Doelstelling cyclustijd | Geen harde cyclustijd korter dan 30 seconden per onderdeel | Cyclustijd van minder dan 30 seconden vereist |
| 6. Kwaliteitscertificering vereist | AWS D1.1 of gelijkwaardig certificaat; visuele inspectie + basis NDT acceptabel. | IATF16949; volledige traceerbaarheid van lassen; EN 1090 constructiecertificering |
| 7. Beschikbare vloeroppervlakte | Minder dan 15 m² beschikbaar; gedeelde werkruimte nodig | Er is een eigen celoppervlakte van 20 m² of meer beschikbaar. |
| 8. Kapitaaluitgavenbudget | Totaal projectbudget: $35 tot $80 | Budget van $100 tot $200+ beschikbaar |
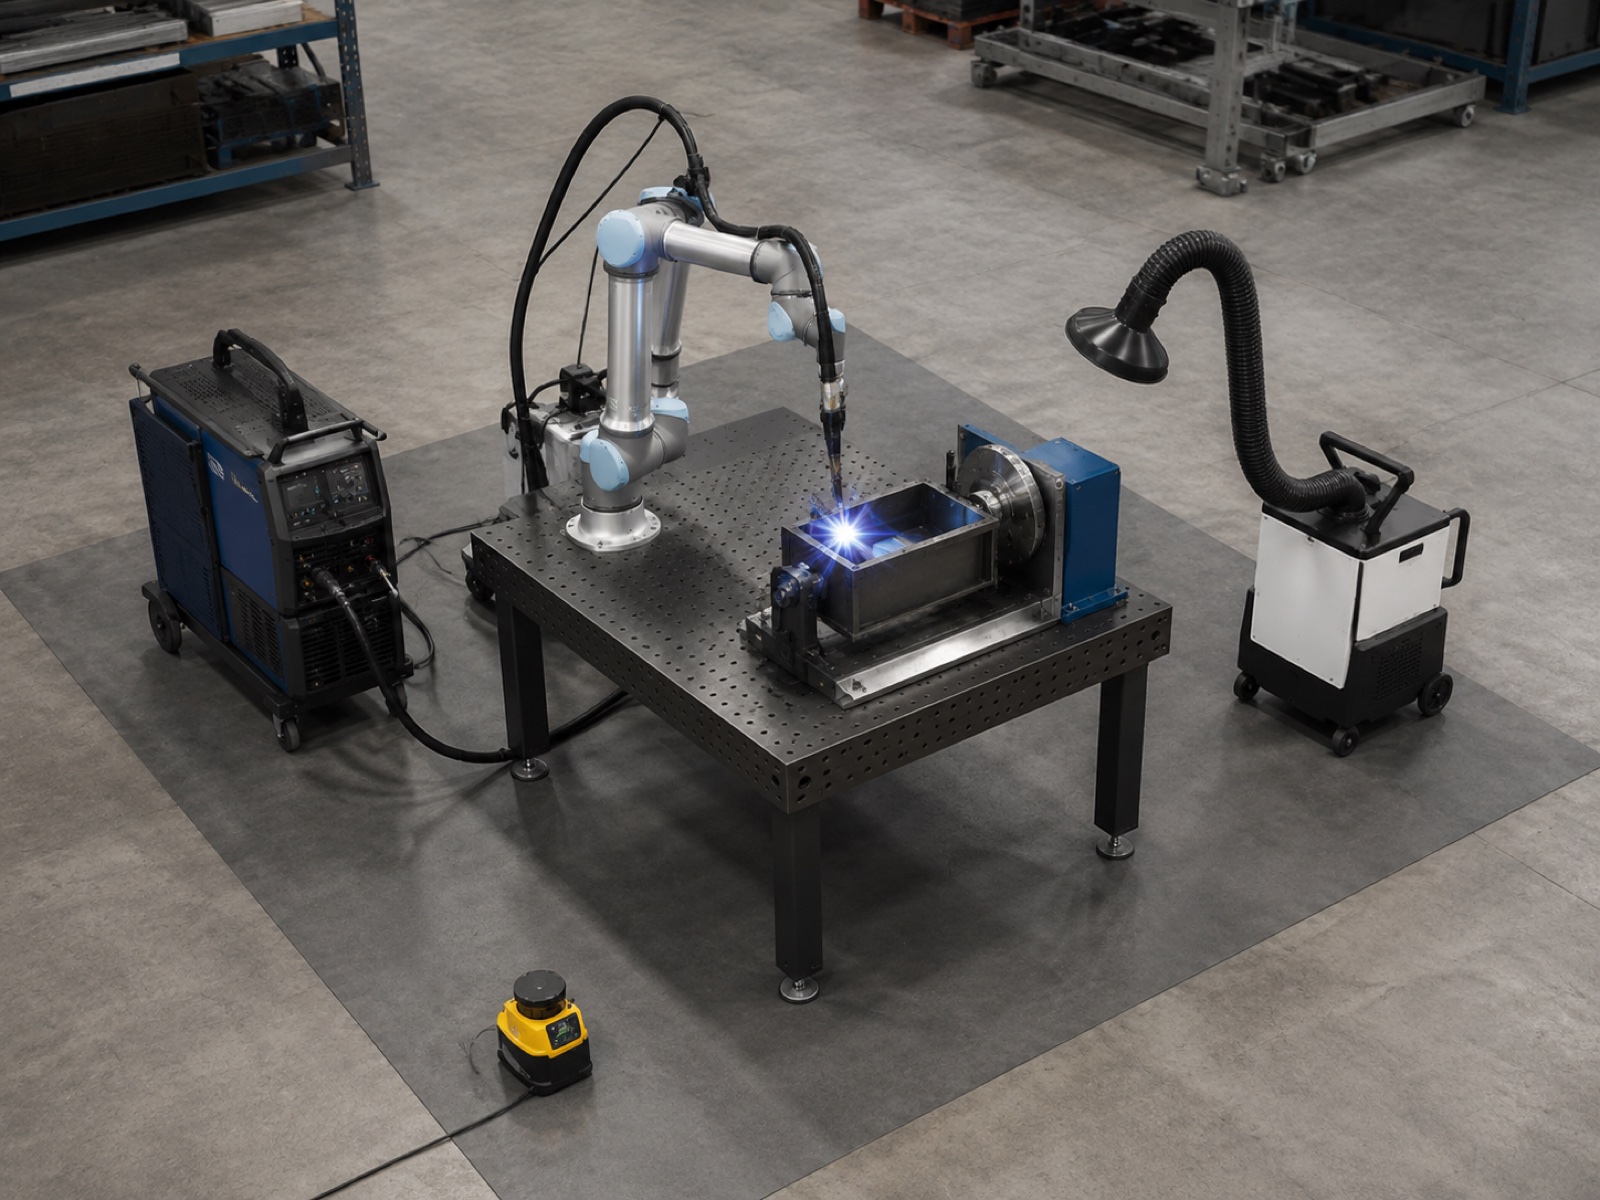
Kapitaaluitgavenoverzicht: Cobot-lascel voor MKB (35 tot 65 USD)
Het budget van 35 tot 65 USD voor een cobot-lascel voor het MKB dekt, mits correct gespecificeerd, een volwaardig productieklaar pakket. De onderstaande afbeelding toont geen uitgeklede demonstratiekit; het is wat een werkplaats nodig heeft om onderdelen te produceren. De grote spreiding weerspiegelt de payloadklasse van de cobotarm, het type positioneerder en of de koper een voorgeïntegreerd pakket aanschaft of de componenten afzonderlijk assembleert.
| Bestanddeel | Budgetbereik (USD) | Notes |
|---|---|---|
| 6-assige cobotarm (draagvermogenklasse 10-20 kg) | $ 18,000 - $ 32,000 | De payloadklasse bepaalt het bereik en de afzetmogelijkheden. |
| Lasbrander + draadaanvoer + stroombron | $ 6,000 - $ 12,000 | MIG-pakket; een stroombron met pulsmogelijkheid wordt aanbevolen. |
| Eenvoudige handmatige of servogestuurde positioneerder | $ 3,500 - $ 8,000 | 1-assige servopositioneerder voor gesynchroniseerde rotatie; handmatige kanteling voor budgetvriendelijke projecten. |
| Veiligheidsscanner voor de omgeving + montage | $ 2,500 - $ 5,000 | SIL 2-gecertificeerd; vervangt de vaste omheining aan de kant waar de bestuurder de auto nadert. |
| Lastafel, lastoortshouder, kabelbeheer | $ 1,500 - $ 3,500 | Vaak gebundeld in vooraf geïntegreerde pakketten. |
| Rookafzuiging (draagbaar of via een kanaal) | $ 1,800 - $ 4,500 | Wettelijke vereisten; draagbare apparaten aan de onderkant van het bereik |
| Integratie, inbedrijfstelling, eerste kwalificatie | $ 3,000 - $ 8,000 | Lager voor voorgeïntegreerde pakketten; hoger voor maatwerkconfiguraties. |
| Totaal systeem (geschat) | $ 36,300 - $ 73,000 | Exclusief opspaninrichtingen; voeg $2,000 - $8,000 toe voor productspecifieke opspaninrichtingen. |
Een instapmodel industriële lascel met veiligheidshekken en een eenvoudige positioneerder kost doorgaans tussen de $80,000 en $120,000 inclusief installatie. Het cobotpakket is 40 tot 55% goedkoper, wat de terugverdientijd aanzienlijk verkort voor bedrijven die minder dan 100 onderdelen per week van een bepaald artikelnummer produceren. Volgens Interact Analysis's Welding Automation Market 2025 groeit de adoptie van cobotlassen het snelst in het prijssegment onder de $75, gedreven door lagere armkosten en de beschikbaarheid van voorgeïntegreerde pakketten die het integratierisico verlagen voor bedrijven zonder eigen robotica-ingenieurs.
Arc-On-tijd en getuigenverklaring: Wat de cijfers werkelijk betekenen
Bij het vergelijken van de lasproductiviteit zijn er twee belangrijke meetwaarden: de boogtijd (het percentage van de werktijd waarin de lastoorts een boog genereert) en de afzettingssnelheid (kg lasdraad per uur). Beide verschillen tussen cobots en industriële cellen, en beide kennen kanttekeningen die leveranciers vaak weglaten.
Arc-On Time
Een goed geconfigureerde cobot-lascel werkt op 50 tot 65% boogontladingstijdDe rest van de tijd gaat op aan het laden en lossen van onderdelen (de operator doet dit handmatig, aangezien de meeste cobotcellen van SME geen apart laadstation hebben), het reinigen van de lastoorts en het controleren van de verbruiksartikelen, en de tijd die nodig is om de veiligheidsscanner te bereiken tijdens de wisseling van werkzaamheden. Tijdens een standaarddienst van 8 uur vertaalt 50 tot 65% van de lastijd zich in 4 tot 5.2 uur daadwerkelijk lassen, ongeveer het dubbele van de 20 tot 25% die een ervaren handmatige lasser behaalt door alles zelf te doen.
Een conventionele industriële lascel met een dubbel station (operator laadt het ene opspanmiddel terwijl de robot het andere last) bereikt 70 tot 85% boogontladingstijd Omdat de lasboog van de robot vrijwel nooit wordt onderbroken door handelingen van de operator. Dat prestatieverschil is reëel, maar de economische impact ervan hangt af van het volume aan te bewerken onderdelen. Voor een werkplaats die 30 onderdelen per week last voor $400 per stuk, kan het verschil in doorvoer tussen 55% en 75% lasboogtijd een extra jaarlijkse productie van $15,000 tot $25,000 opleveren, minder dan de helft van het verschil in investeringskosten tussen de twee systeemtypen.
Afzettingspercentage
Cobot MIG-lasafzettingsruns 3 tot 7 kg/u Afhankelijk van de draaddiameter (doorgaans 0.8 tot 1.2 mm), de stroominstelling (beperkt door de nominale inschakelduur van de cobot-toorts) en de configuratie van de verbinding. Industriële lascellen met stroombronnen met een hogere stroomsterkte en lastoortsen met een volledige inschakelduur werken 8 tot 14 kg/u op vergelijkbare gewrichtstypen.
Voor de meeste toepassingen in het MKB is een bereik van 3 tot 7 kg/u voldoende. Een licht constructieframe of een op maat gemaakte leuningconstructie, gelast van 4 tot 6 mm dikke platen, vereist zelden meer dan 2 tot 3 kg/u aan daadwerkelijke afzetting op onderdeelniveau. Het verschil in afzetting wordt relevant bij het lassen van dikke secties, zware lasconstructies of doorlopende naden van meer dan enkele honderden millimeters in één doorgang.
Programmeertijd: Uren versus dagen
De programmeertijd is het meest onderschatte concurrentievoordeel van cobotlassen voor werkplaatsen met een hoge productvariatie. De vergelijking is direct: teach-through programmeren op een cobot versus offline programmeren (OLP) voor een conventionele industriële lascel.
Teach-through programmeren op een cobot werkt door de lasbrander fysiek door het lastraject te leiden, terwijl de arm van de cobot de beweging registreert. De operator stelt de lasparameters (stroomsterkte, spanning, rijsnelheid, branderhoek) in voor elk type verbinding, en het programma is binnen één sessie klaar om te draaien. Voor een typische lasconstructie van een mkb-bedrijf met 8 tot 15 lasverbindingen duurt dit proces... 2 om 8 uur Inclusief proefdraaicontrole en eerste-artikelinspectie. Van klanttekening tot eerste productielas kan een nieuw artikelnummer binnen één werkdag worden gerealiseerd.
In de praktijk melden werkplaatsen die cobots met teach-through-technologie gebruiken dat ervaren lassers zich binnen 2 tot 4 uur aan de technologie aanpassen en na de eerste week zelfstandig nieuwe onderdelen kunnen programmeren. De overdracht van laskennis naar cobotprogrammering verloopt direct: de lasser begrijpt al de verschillende soorten verbindingen, de bewegingsrichting en de hoek van de lastoorts. De robot voert simpelweg de beslissingen van de lasser consistent uit.
Offline programmeren voor een conventionele industriële cel vereist het importeren van een CAD-model, het genereren van laspaden in OLP-software, simulatie en botsingscontrole, nabewerking voor de specifieke robotcontroller en fysieke programmaverificatie op de cel. Voor een bedrijf zonder een toegewijde robotica-ingenieur duurt dit proces langer. 2 om 5 dagen Per nieuw onderdeelnummer, en fouten die tijdens de fysieke controle worden ontdekt, vereisen vaak dat er opnieuw met de OLP-software wordt gewerkt om ze te corrigeren. OLP-softwarelicenties verhogen het projectbudget met $15,000 tot $35,000 en vereisen training om ze effectief te kunnen gebruiken.
4 uitspraken in MKB-zaak: Cobotlassen in de praktijk
Deze vier scenario's zijn representatief voor het mkb-segment, gebaseerd op implementatiepatronen in de praktijk bij vergelijkbare winkelprofielen. Geen van de scenario's betreft een specifieke klant.
Casus A: Werkplaats voor uitlaatonderdelen, 50 eenheden per maand
Profiel: Werkplaats met 12 medewerkers, op maat gemaakte uitlaatspruitstukken, 304 roestvrij staal met een wanddikte van 1.5 tot 3 mm, vier actieve artikelnummers, $180 tot $350 per complete set. Oordeel: cobotlassen, goede pasvorm. Het volume ligt onder de drempel waarbij het voordeel van de lange lastijd van de industriële lascel een extra investering van $50,000 tot $80,000 rechtvaardigt. De maandelijkse omschakeling tussen vier artikelnummers is geschikt voor teach-through programmering. De lasmachine wordt ingezet voor de voorbereiding van de fabricage in plaats van te worden vervangen.
Casus B: Fabrikant van op maat gemaakte balustrades, 20 stuks per maand
Profiel: Metaalbewerkingsbedrijf met 8 medewerkers, gespecialiseerd in op maat gemaakte balustradesystemen van roestvrij staal en zacht staal, hoek- en stomplasverbindingen op buizen van 5 tot 8 mm, $600 tot $1,800 per constructie. Conclusie: cobotlassen, marginale pasvorm; programmeerdiscipline is cruciaal. Het echte voordeel is de consistentie van de lasnaden bij buis-buisverbindingen, waardoor herwerk aan hoogwaardige assemblages wordt verminderd. Het overslaan van de programmering bij bestellingen van twee eenheden en terugvallen op handmatige bewerking ondermijnt de investeringslogica.
Casus C: Fabrikant van keukenapparatuur, 200 eenheden per week
Profiel: Contractfabrikant met 35 medewerkers, gespecialiseerd in de productie van keukenframes voor commerciële keukens, gemaakt van 1.5 tot 2.5 mm dik roestvrij staal (304). Drie basisontwerpen beschikbaar, prijzen variëren van $120 tot $280 per stuk. Conclusie: de industriële cel is een betere keuze, maar de cobot is een prima piloot. Met een productie van 200 eenheden per week voor drie artikelnummers is het voordeel van een compacte industriële printcel qua inschakeltijd gerechtvaardigd. Een cobot-printcel voor het meest verkochte artikelnummer (SKU) van $45,000 tot $55,000 genereert een positief rendement op de investering (ROI), terwijl de fabriek volumedata verzamelt voor een grotere investeringsbeslissing.
Casus D: Fabrikant van boottrailers, 12 eenheden per maand
Profiel: Werkplaats voor 15 personen, gegalvaniseerde stalen trailerframes, 50 mm vierkante en rechthoekige buizen met een wanddikte van 3 tot 5 mm, twee frameformaten, $800 tot $1,600 per frame. Oordeel: cobotlassen, goede pasvorm. Rechte naden en voorspelbare verbindingshoeken zijn ideaal voor teach-through-programmering. Bij grote framegeometrieën kan het nodig zijn om de lassen in twee stappen te voltooien, waarbij het frame op een eenvoudige handmatige positioneerder wordt geplaatst.
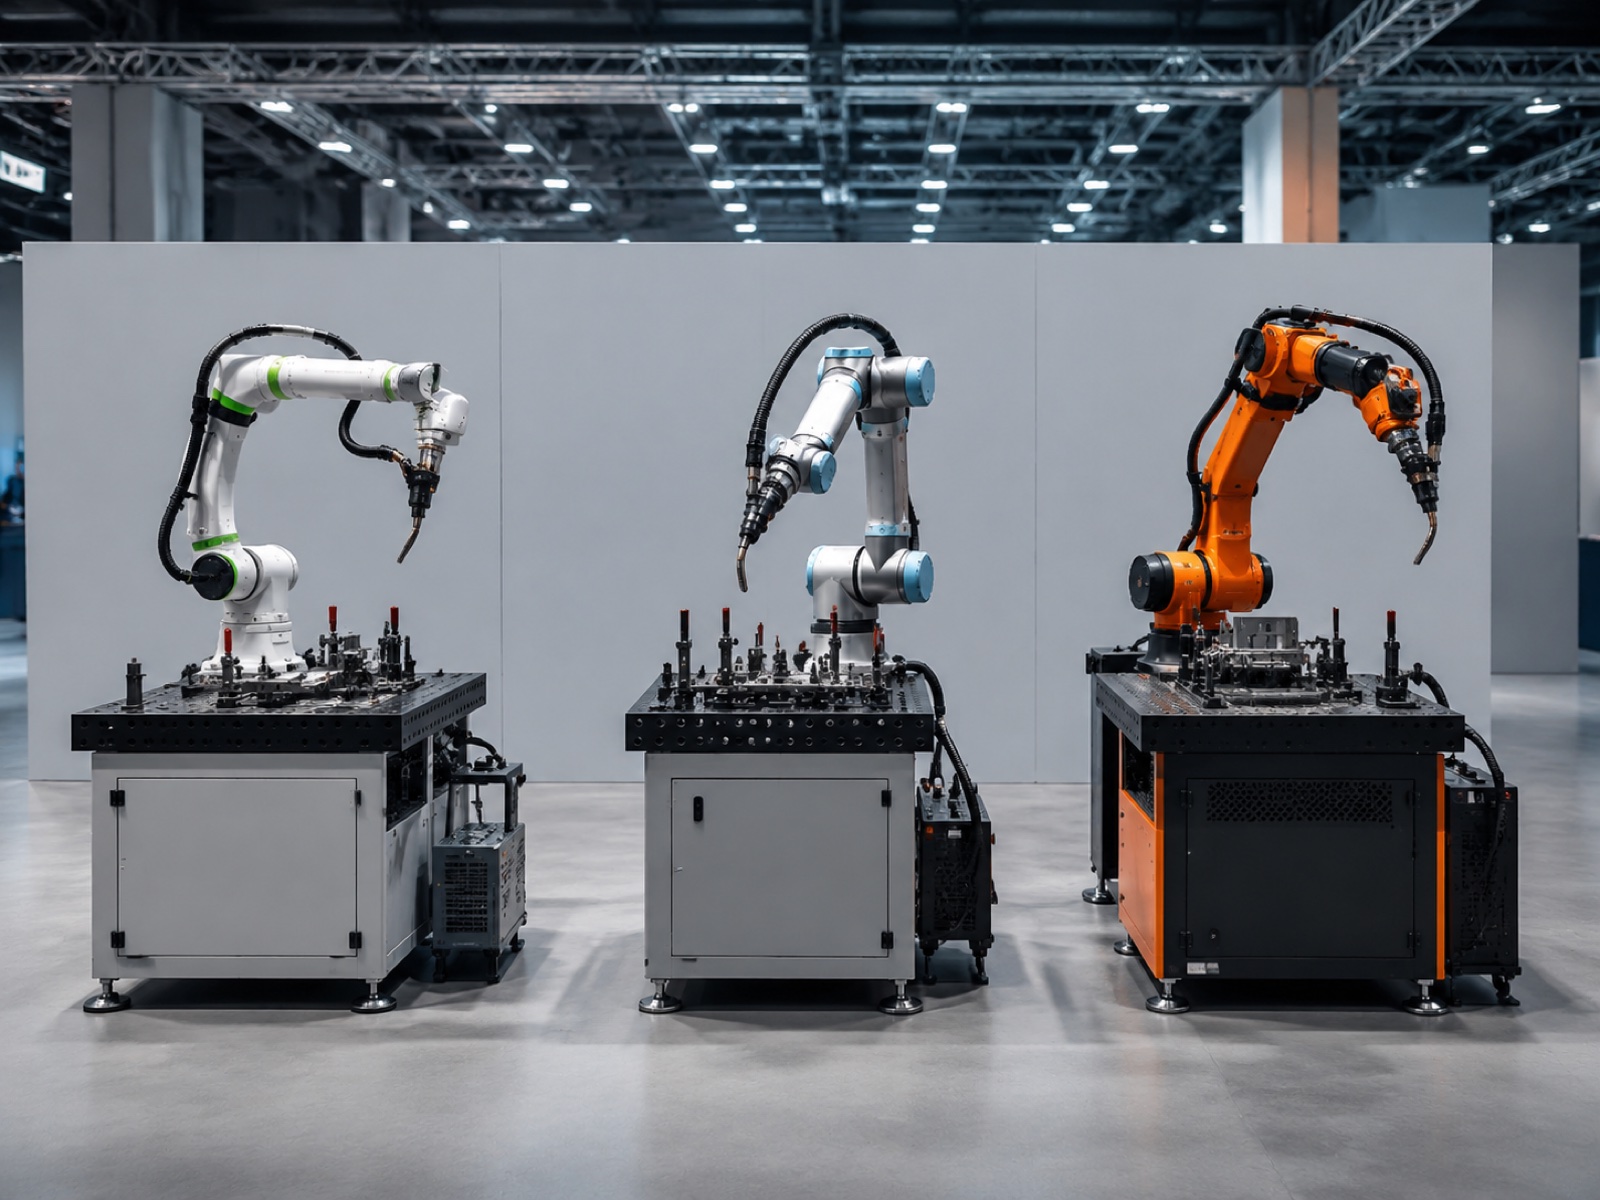
Overzicht van leveranciers: Cobot-lasopties voor het mkb (2026)
De markt voor cobot-lassen is geconsolideerd rond een handvol platforms met voorgeïntegreerde laspakketten. Belangrijke opties voor mkb-kopers in 2026:
Universele robots (UR10e, UR20) met lasbundels
De UR10e (12.5 kg laadvermogen) en UR20 (20 kg laadvermogen) zijn wereldwijd de meest gebruikte cobot-lasarmen, gekoppeld aan softwarepakketten van derden zoals Hirebotics, Lincoln Electric of Fronius via het URCap-ecosysteem. De kracht hiervan is de diepte van het integratornetwerk. Het nadeel is dat de lasspecifieke functionaliteit afhankelijk is van het softwarepakket van derden en niet van de UR-controller zelf.
Doosan Robotics H2017
De H2017 (20 kg laadvermogen, 1700 mm bereik) biedt een hoger laadvermogen dan de meeste cobot-lasplatformen, met een geïntegreerde controller voor lasstroombronnen die nauwkeurigere feedback over de boogparameters mogelijk maakt. Beschikbaarheid buiten de belangrijkste industriële markten verloopt doorgaans via regionale distributeurs.
Techman Robot TM5 / TM12 met lascellen
Het ingebouwde vision-systeem van Techman helpt bij het lokaliseren van lasnaden bij eenvoudige verbindingsgeometrieën, waardoor de herhaalbaarheid van de opspaninrichting minder vaak nodig is. Voorgeïntegreerde lascellen zijn verkrijgbaar via regionale integrators in de Aziatisch-Pacifische en Europese markten.
ABB GoFa lasset
De ABB GoFa (CRB 15000, 5 en 10 kg laadvermogen) met het ABB-lasapplicatiepakket is gericht op lichte constructies en dun plaatwerk, ondersteund door de wereldwijde service-infrastructuur van ABB. Beter geschikt voor lichte buis- en plaatwerkzaamheden dan voor structurele lasconstructies.
EVST XR-serie en XR-EX voor cobotlassen
EVST biedt cobot-lasconfiguraties aan via de XR-serie (collaboratieve payloads tot 20 kg) met een complete integratie van de cobotarm, lastoorts, positioneerder en veiligheidssysteem. Voor mkb-klanten onderscheidende kenmerken zijn onder andere CE-, SGS- en TUV-certificeringen, IATF16949-gecertificeerde productie volgens de automobielnormen voor de cobotproductielijn en technische ondersteuning in meer dan 100 landen. De XR-EX-serie (ATEX/IECEx-gecertificeerd, IP68) is geschikt voor explosieveilige lasomgevingen. Het robotplatform van EVST omvat alles van collaboratieve payloads tot zware industriële armen, waardoor een duidelijke upgrade mogelijk is zonder van leverancier te hoeven wisselen naarmate het productievolume groeit.
Cobotlassen versus industriële cel versus handmatig lassen: een volledige vergelijking
| Afmeting | Cobot-lascel | Industriële lascel | Handmatig lassen |
|---|---|---|---|
| Instapkapitaal (USD) | $ 35,000 - $ 65,000 | $80,000 – $150,000 (instap-middenklasse) | $5,000 – $15,000 (apparatuur) |
| Arc-On Time | 50 - 65% | 70 - 85% | 20 - 25% |
| MIG-afzettingssnelheid | 3 - 7 kg / uur | 8 - 14 kg / uur | 1.5 - 4 kg / uur |
| Programmeertijd (nieuw onderdeel) | 2 – 8 uur (doorlopende les) | 2-5 dagen (OLP + verificatie) | 0 (geen programmering vereist) |
| Veiligheidshekwerk voor de operator | Oppervlaktescanner; mogelijk zonder omheining volgens ISO/TS 15066 | Volledige omheining vereist | Persoonlijke beschermingsmiddelen (PBM's) |
| Voetafdruk van de vloer | 6 – 12 m² typisch | 18 – 40 m² inclusief afstand tot de omheining | 2 – 4 m² per station |
| Defectpercentage (gekalibreerd) | 1 - 3% | Minder dan 1% | 5 - 8% |
| beste voor | Variatie in de productie, lage tot gemiddelde volumes; kleine en middelgrote bedrijven; renovatie van bestaande panden; aanpak van het lasserstekort. | Specifieke productfamilies; grote volumes; dik plaatstaal; toeleveringsketen voor de automobielindustrie | Uniek maatwerk; zeer complexe geometrie; kleine series waarbij de programmeertijd de lastijd overschrijdt. |
Implementatieplan voor het mkb: van pilot naar implementatie in meerdere cellen
In de praktijk doorlopen de meeste cobot-lasimplementaties bij mkb-bedrijven een vierstappenplan. De sleutel is om elke fase te beschouwen als een beslissingsmoment in plaats van een vooraf vastgesteld tijdschema.
- Stap 1 (maanden 1-3): Pilotproject met één onderdeel van het gezin. Selecteer het onderdeelnummer met de beste combinatie van herhaalbaarheid, maandelijks volume en geometrische eenvoud. Start het eerste programma in aanwezigheid van de integrator. Produceer 30 tot 50 onderdelen voordat u het programma gereed verklaart. Registreer vanaf dag één de boogontladingstijd, het defectpercentage en de programmeertijd per onderdeel.
- Stap 2 (maanden 3-9): Bouw de onderdelenbibliotheek op. Programmeer zelfstandig extra artikelnummers met behulp van teach-through. Identificeer welke artikelen het beste op de cobot werken en welke beter geschikt zijn voor handmatige programmering (zeer kleine series, zeer complexe geometrie). Streef naar één nieuw programma per week.
- Stap 3 (maanden 9-18): Voeg een tweede cobotcel toe. Wanneer de eerste productiecel bijna op volle capaciteit draait, presteert een tweede cel met vergelijkbare kosten doorgaans flexibeler dan één enkele industriële cel. Twee cellen verwerken parallel verschillende productfamilies en zorgen voor continuïteit als een van de cellen onderhoud nodig heeft.
- Stap 4 (vanaf maand 18): Evalueer de industriële cel voor SKU's met een hoog volume. Met behulp van echte doorvoergegevens kunt u vaststellen welke productfamilies de grens van 200 tot 300 eenheden per maand hebben overschreden. Een middelgrote industriële productielijn voor deze SKU's, terwijl de cobots voor de overige, veelvoorkomende producten worden ingezet, is een gangbare oplossing. De cobotcellen worden op dat moment niet overbodig.
Veelgestelde vragen: Cobotlassen voor kleine werkplaatsen
Kan mijn bestaande lasapparaat leren om een cobot-lascel aan te sturen?
Ja. De meeste cobot-lasplatformen maken gebruik van teach-through of handmatige programmering, wat betekent dat een lasser die de voorbereiding van de lasnaad en de lasparameters begrijpt, nieuwe onderdelen kan programmeren zonder ervaring met softwareontwikkeling. In de praktijk melden werkplaatsen dat een ervaren lasser twee tot vier uur praktijktraining nodig heeft voordat hij of zij zelfstandig eenvoudige lasverbindingen kan lassen op een cobot. Complexere meerlaagse lassen of positionele lassen vereisen meer trainingstijd, maar de leercurve is aanzienlijk korter dan bij het leren van offline programmeersoftware voor een conventionele industriële lascel.
Is een cobot-lascel veilig wanneer de operator in de buurt werkt?
Cobot-lascellen zijn ontworpen onder ISO / TS 15066ISO/TS 15066 regelt de werking van collaboratieve robots in de buurt van mensen. De robotarm zelf gebruikt vermogens- en krachtbegrenzing om bij contact te stoppen. De lasboog, UV-straling, dampen en het hete metaal zijn echter niet veilig volgens de cobot-norm alleen. Een goed ontworpen cobot-lascel omvat een lasveilige scanner (doorgaans Safety Integrity Level 2), UV-werende gordijnen of barrières aan open zijden en een afzuigsysteem voor lasrook. De operator werkt buiten de boogzone tijdens het lassen, maar kan deze veilig benaderen zodra de boog is gedoofd. Raadpleeg altijd de toepasselijke lokale machineveiligheidsnormen in combinatie met ISO/TS 15066 vóór de implementatie.
Welke garantie en ondersteuning kan ik verwachten bij een cobot-laspakket?
Cobotfabrikanten bieden doorgaans 12 tot 24 maanden garantie op de armhardware. De garantie op lasbranders en draadaanvoersystemen volgt de voorwaarden van de fabrikant van de verbruiksartikelen, meestal 12 maanden op onderdelen. De garantie op de montage door de integrator bedraagt doorgaans 6 tot 12 maanden. Controleer drie zaken vóór aankoop: of de cobotfabrikant beschikt over lokale of regionale technici (niet alleen telefonische ondersteuning), de gemiddelde levertijd van reserveonderdelen voor belangrijke componenten en of diagnose op afstand is inbegrepen in het basispakket.
Wat is de upgrade-mogelijkheid als mijn volume de capaciteit van de cobot overstijgt?
Het standaard upgradepad verloopt in stappen. Ten eerste wordt een tweede cobotcel naast de eerste geplaatst in plaats van deze te vervangen; twee cobotcellen van $35,000 tot $65,000 per stuk bieden vaak meer flexibiliteit dan één industriële cel van $100,000 tot $150,000. Ten tweede wordt een servopositioneerder toegevoegd voor het verwerken van grotere assemblages. Ten derde, als het maandelijkse volume meer dan 300 tot 500 identieke onderdelen bedraagt, kan een industriële lascel van gemiddelde kwaliteit voor die productfamilie worden overwogen, terwijl de cobot behouden blijft voor werk met een hoge productvariatie. Beide technologieën kunnen parallel worden gebruikt.
Wanneer moet een kleine werkplaats terugschakelen van cobotlassen naar handmatig lassen of overstappen op een industriële lascel?
Schakel terug naar handmatig lassen wanneer de batchgrootte onder de vijf onderdelen komt en er meerdere keren per ploegendienst omschakelingen plaatsvinden, waardoor de programmeerkosten de handmatige lascyclus overschrijden. Ga over naar een industriële cel wanneer een enkele productfamilie consistent meer dan 200 tot 300 eenheden per maand produceert, wanneer de afzettingsvereisten meer dan 7 tot 8 kg/u bedragen, wanneer de cyclustijd minder dan 30 seconden moet zijn, of wanneer een kwaliteitsaudit van de klant een traceerbaarheid van automobielniveau vereist die verder gaat dan wat een cobotcontroller registreert. Beide overgangen zijn voorspelbaar als de volumegegevens vanaf de eerste dag van de cobotimplementatie worden bijgehouden.
Gerelateerd lezen
- Complete gids voor cobots: typen, selectie en toepassingen (2026): het kernartikel over de basisprincipes van cobots, payloadklassen en toepassingsmogelijkheden in de maakindustrie.
- Robotarm versus cobot: wanneer kies je voor industriële robots (2026)?Een besluitvormingskader met 8 factoren waarin een cobot en een conventionele robotarm worden vergeleken op basis van snelheid, laadvermogen, herhaalbaarheid en veiligheidseisen.
- Complete handleiding voor robotlassen (2026): processelectie, celontwerp, normen voor laskwaliteit en toepassingsmapping voor het volledige scala aan robotlasconfiguraties
- ROI van een robotlascel: investeringskosten, cyclustijd en terugverdientijd (2026): investeringscategorieën, berekeningen van de doorlooptijd, besparingen door defecten en voorbeelden van terugverdientijd, inclusief het scenario voor beginnende mkb-bedrijven waarop dit artikel is gebaseerd
- Belangrijkste cobotfabrikanten in 2026: vergelijkingEen volledig overzicht van leveranciers met scores voor verschillende laadvermogens, ecosysteemondersteuning, regionale servicedekking en implementatiegemak specifiek voor MKB-bedrijven.
Uitgaande referenties:
Amerikaanse Welding Society (AWS)Gegevens over het tekort aan lassers en normen voor lascertificering.
Internationale Federatie van Robotica (IFR): Rapport World Robotics 2025, groei van cobot-installaties en gegevens over lasapplicaties
ISO / TS 15066Technische specificatie voor veiligheidseisen voor samenwerkende robotsystemen
Laatst bijgewerkt: Mei 9, 2026