
By EVST編集チーム ・レビュー担当者 EVST編集チーム ・最終更新日:2026年10月9日・ 編集方針 · 矯正政策 · ご利用規約
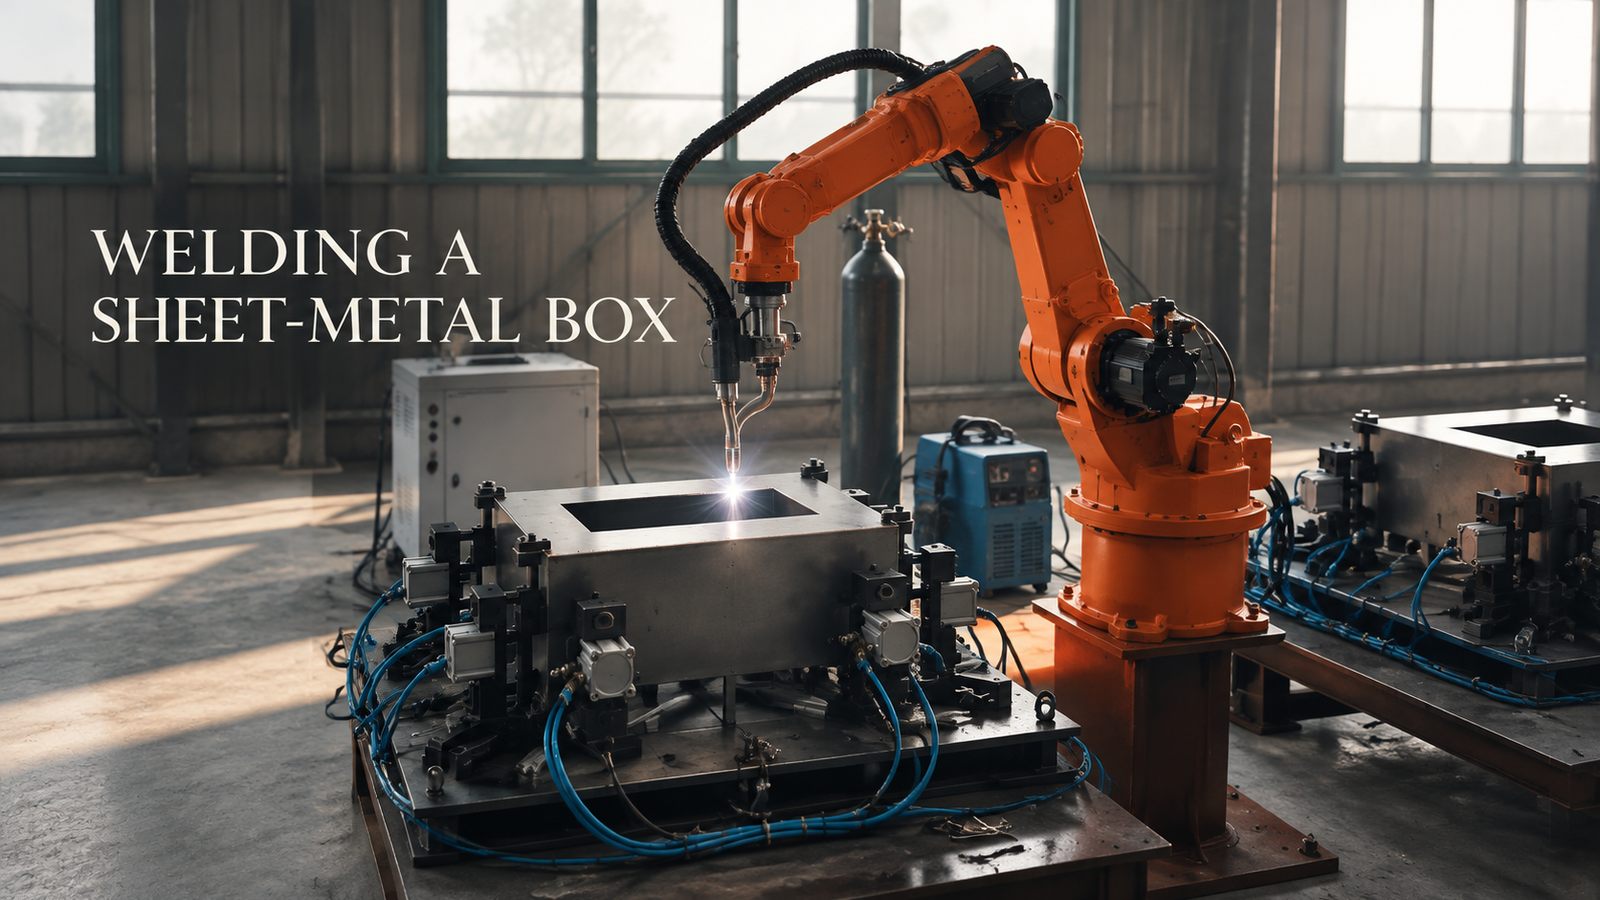
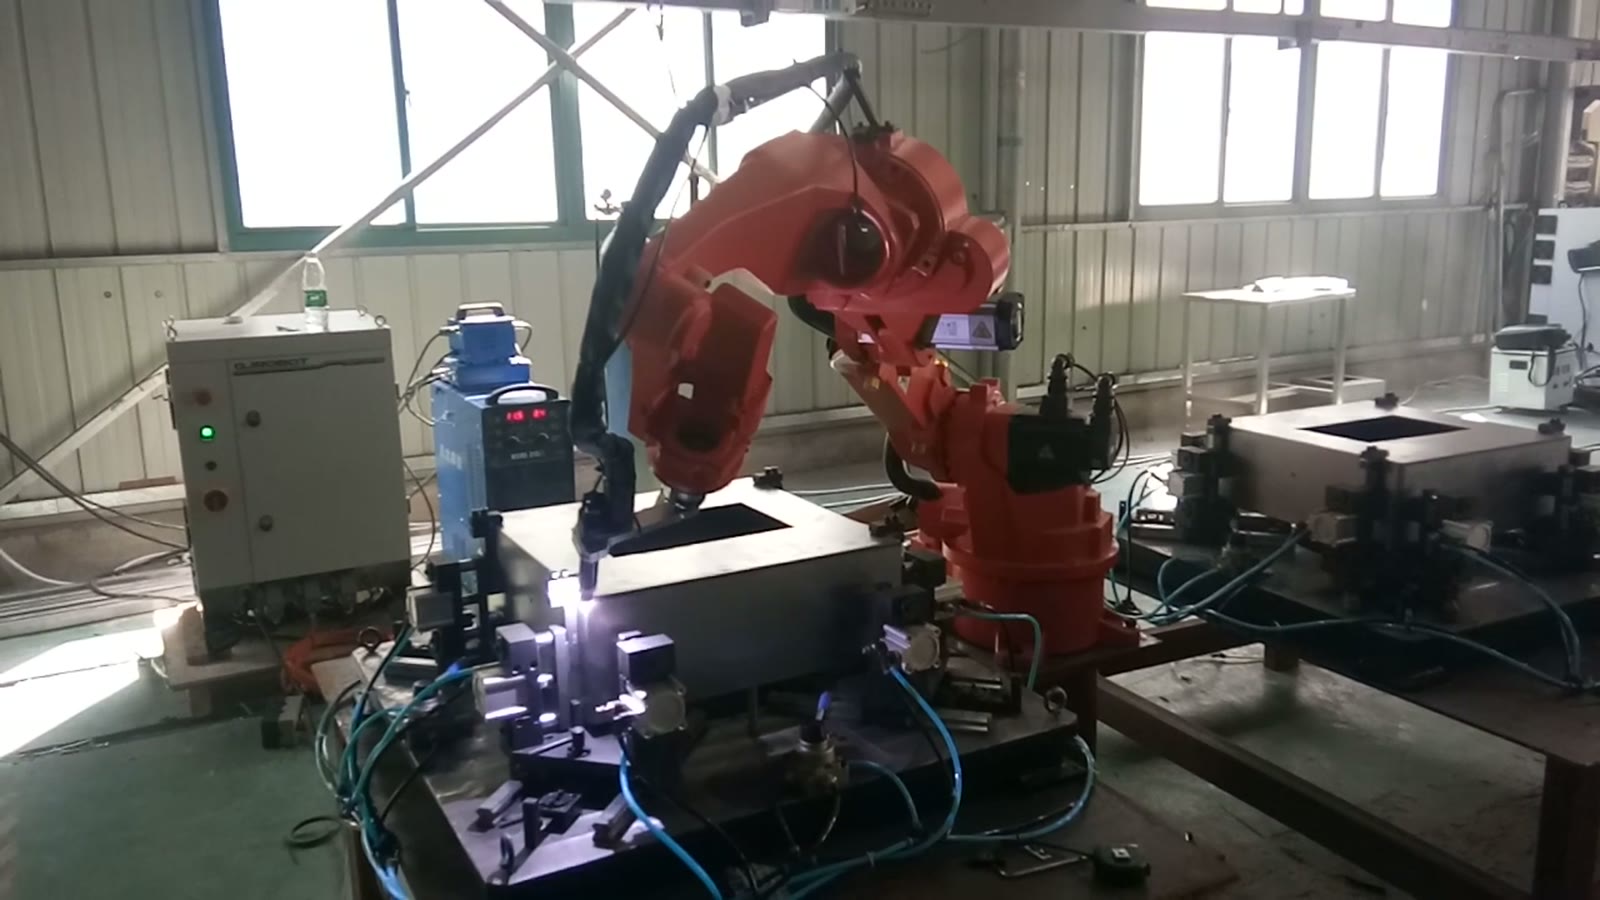
正方形の板金ボックスは、3つの制約が同時に満たされる場合に、1回のクランプでロボット溶接が可能です。その制約とは、クランプがすべての面をしっかりと保持しつつ、溶接トーチの作業経路を確保していること、溶接トーチが治具に触れることなく上端と垂直コーナーの継ぎ目の間で角度を変えられること、そして溶接順序によって板金が変形しないことです。これらの制約のいずれかが満たされないと、ボックスのクランプを解除して向きを変える必要があり、その時点でロボットセルの利点のほとんどが失われます。下の図は、エアフィルターハウジングを単一の治具に完全に保持し、その周囲で1台の6軸ロボットが作業している例です。
板金製の箱、キャビネット、または筐体を溶接する必要がありますか? 部品図面と継ぎ目リスト、および日々の生産量をお送りください。そうすれば、セルコンセプトとサイクルタイムの見積もりをご提示いたします。
一つずつ解決できない3つの制約
箱の場合、溶接トーチが必要な継ぎ目は外側の縁と角にあり、そこはクランプを取り付けたい場所でもあります。手溶接では、必要に応じて部品と溶接機を動かすことでこの問題を解決します。ロボットにはそのような自由度がないため、以下の3つの制約を同時に解決する必要があり、それぞれが他の2つの制約を制限します。この記事の残りの部分では、ビデオのセルを例として、これらの制約がどのように相互作用するかを解説します。
箱、治具、そしてロボット
このセルでは、上面に長方形の開口部を持つ箱が、作業台上の溶接治具にそのまま収まっている。青いエアホースで空気が供給される空気圧クランプブロックのリングが、複数の面を押さえている。作業台の端には、オレンジ色の6軸ロボットがワイヤ送給トーチを持って立っている。ロボットの台座の横には、青いワイヤ送給装置、白い溶接電源キャビネット、ガスボンベが置かれている。最初の治具ステーションの隣には、もう一つの箱が置かれた、同じ治具ステーションがもう一つある。
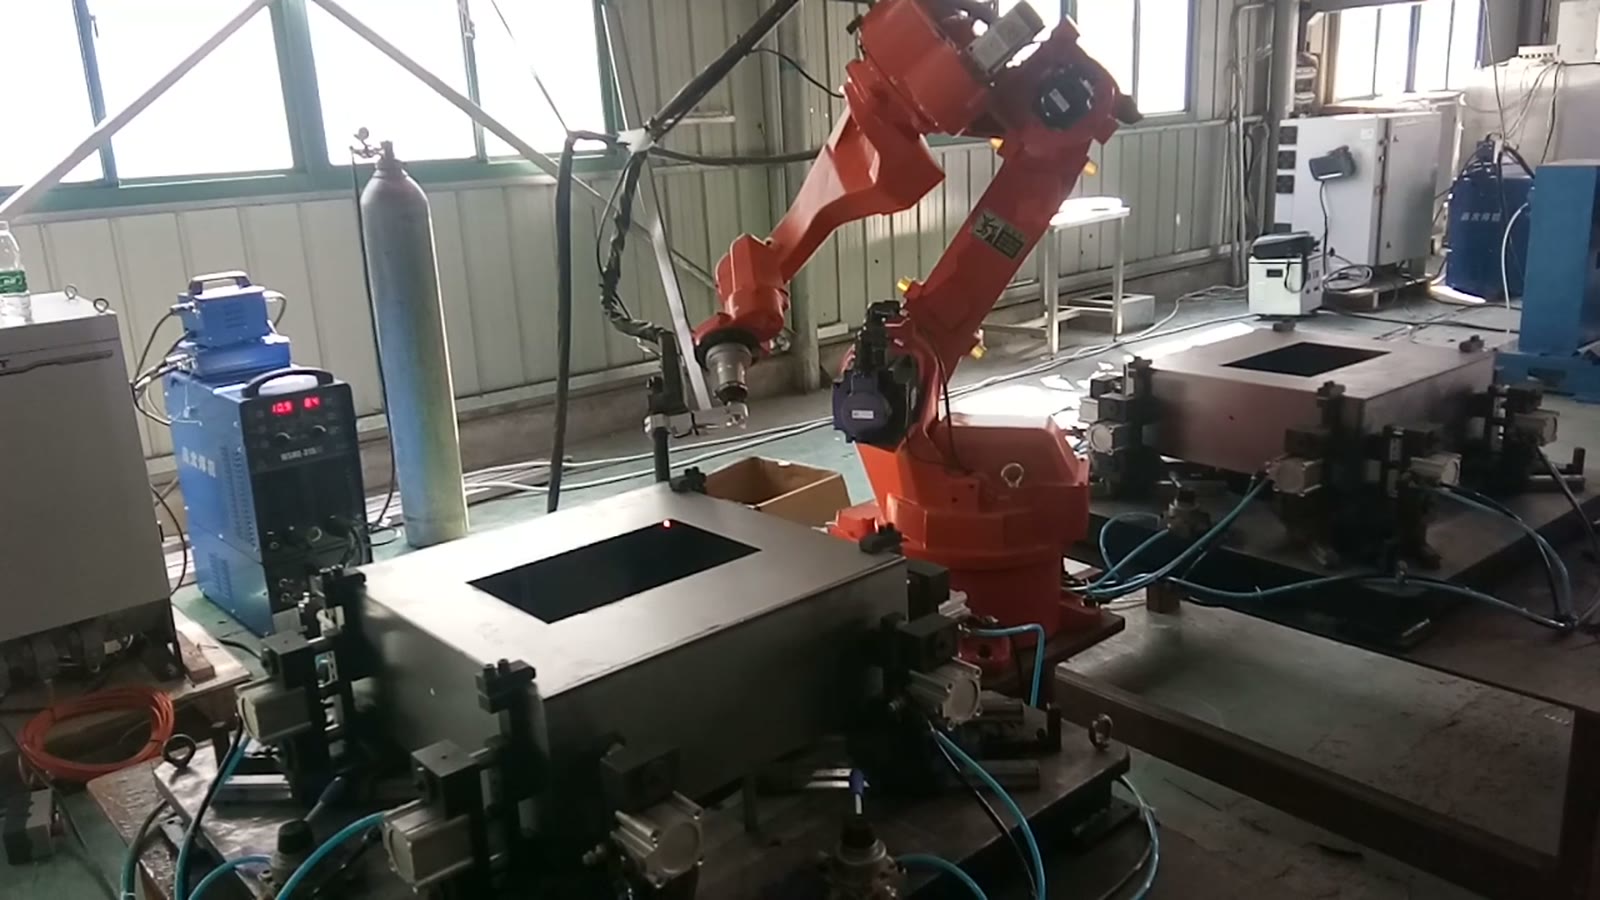
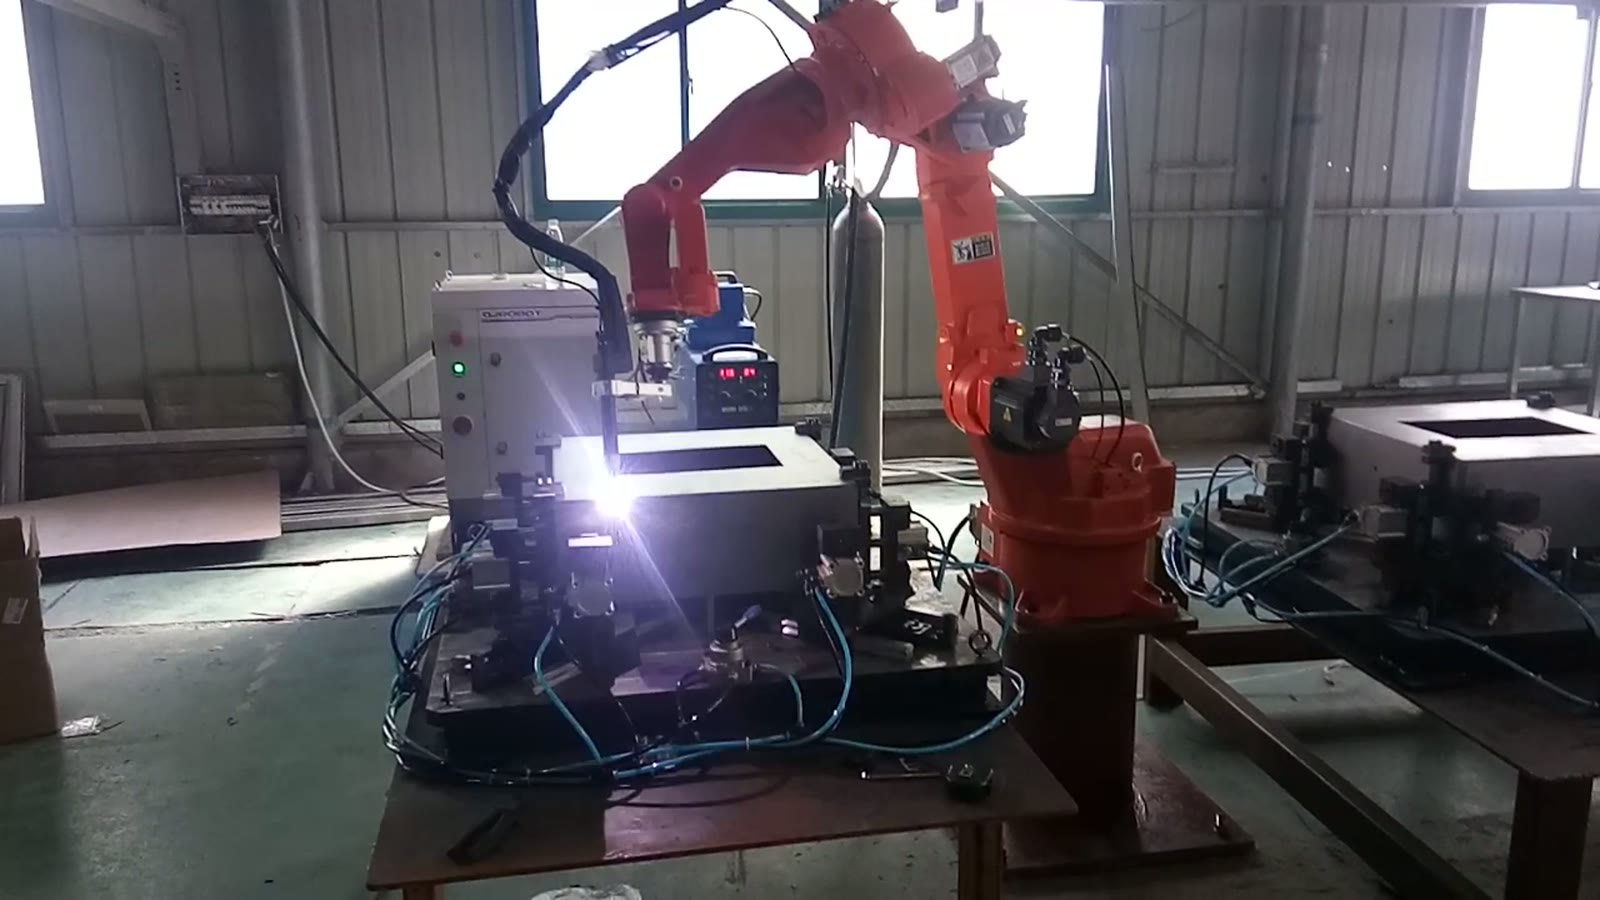
ロボットの作業は箱の上部から下に向かって行われます。トーチは箱の上まで伸びて上面の端にアークを照射し、その端に沿って溶接を進めます。端の溶接が終わると、トーチは持ち上がって次の端または角に移動し、そこから上から下に向かって垂直な角の継ぎ目を溶接します。クランプは溶接中ずっと同じ位置に留まります。この固定された状態が、設計の残りの部分の基礎となります。
トーチの光路を挟む
一部の面のみをクランプで固定した箱は、加熱すると動いてしまう可能性があります。より多くの面をクランプで固定すれば剛性は高まりますが、クランプ本体、エアホース、取り付けブロックもそれぞれ障害物となり、最もアクセスが必要な継ぎ目は、クランプが入りたい位置と重なることがよくあります。一般的な妥協策は、継ぎ目線自体ではなく、端に近い面をクランプで固定し、ホースとクランプヘッドを低い位置に保ち、トーチの照射範囲外に配置することです。継ぎ目がフランジの下やリブの後ろにある場合は、クランプの位置を最初から考慮する必要があります。クランプは箱を安定させるだけでなく、継ぎ目をトーチから隠してしまう可能性もあるからです。
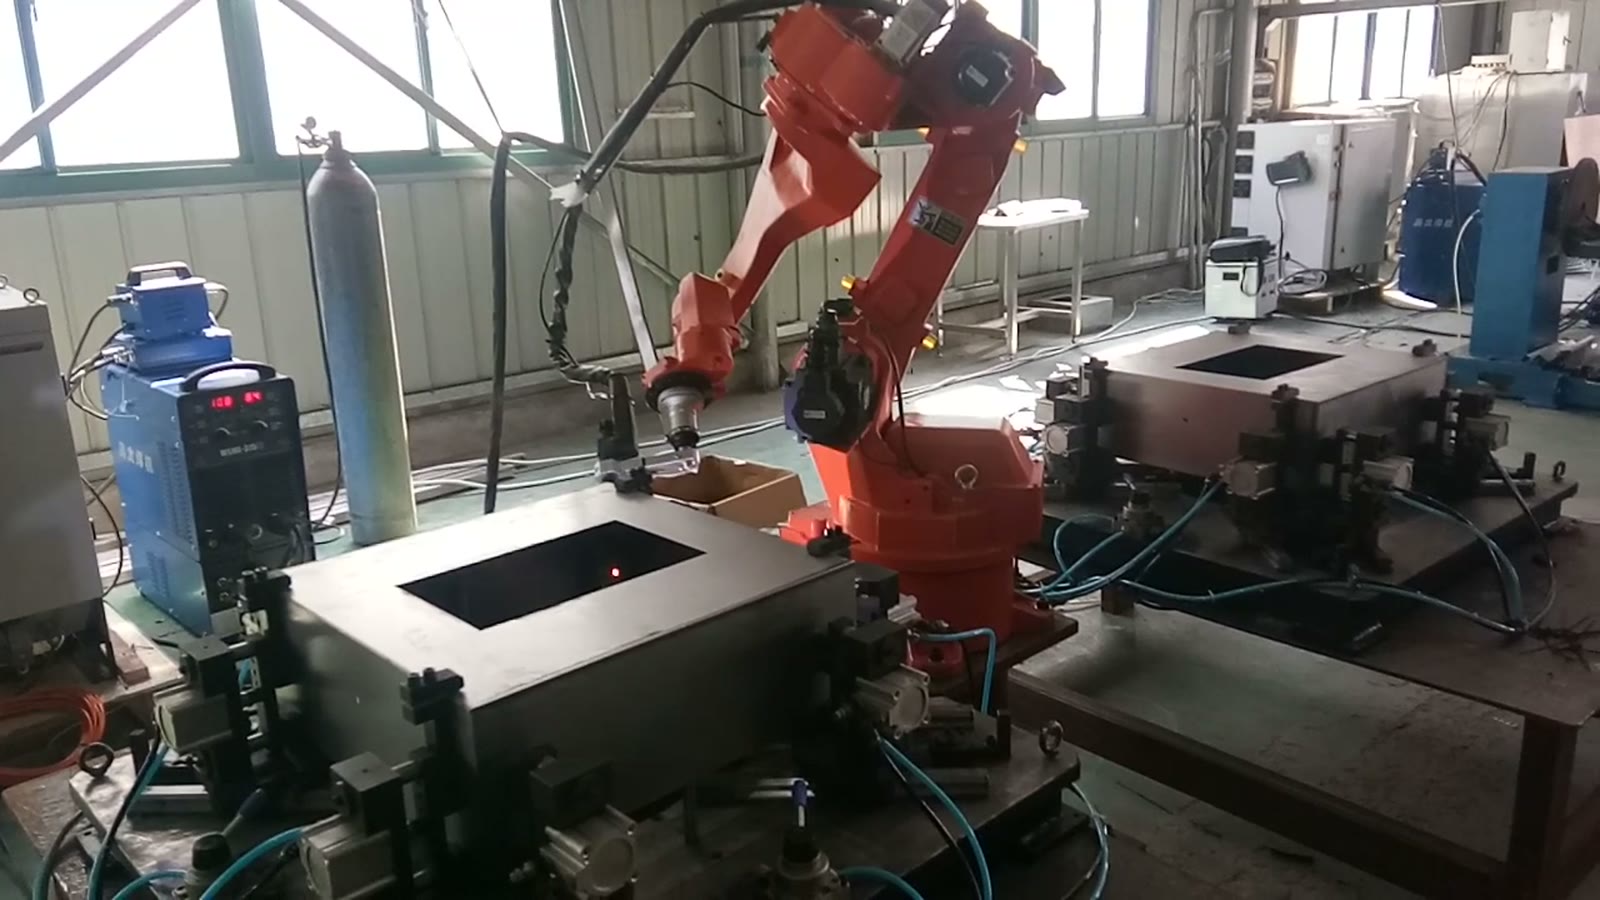
トーチの姿勢(上端と角の間)
上端はボックスの上でトーチを使って作業し、垂直の角の継ぎ目は、角に沿って傾けたトーチを下ろす必要があります。この2つの作業の間には手首を回転させ、トーチ本体、ケーブル、フィードホースはすべて、治具が占める空間を横切って動きます。重要なのは、トーチの先端だけでなく、トーチ全体のクリアランスを調べることです。紙面上では余裕があるように見えるリーチ値でも、クランプヘッドが角に近い場合は問題が生じる可能性があります。そのような場合は、クランプを少し移動させるか、より細いトーチネックを選択する方が、軸を追加するよりも通常は安価です。
溶接順序を歪み計画として捉える
板金は加熱が不均一になると変形します。片面を先に溶接してからもう片面を溶接すると、すべての継ぎ目がしっかりしていても箱が直角にならないことがあります。熱を分散させる順序、例えば反対側の端を交互に溶接したり、長い継ぎ目を短い継ぎ目に分割したりすることで、この変形を軽減できます。クランプは変形を軽減するのに役立ちますが、完全に除去することはできません。また、ある厚さで有効なクランプの配置が、別の厚さでは異なる挙動を示すこともあります。そのため、板厚は入力項目の一つとして求められ、実際の箱を使った試溶接は設計段階から行うべきものであり、設計後に行うべきではないのです。
簡単な実現可能性テスト
これら3つの制約を総合的に考慮すると、あらゆる箱に対して実用的なテストができます。図面と継ぎ目リストを見ながら、手順を追って確認してみましょう。
| メッセージ | 答えがイエスの場合 | 答えがノーの場合 |
|---|---|---|
| 継ぎ目にクランプを使わずに、すべての面を固定することは可能でしょうか? | クランプの配置を進めることができます | クランプを移動させるか、2回目のクランプを計画する |
| トーチ全体が、クランプを越えて必要な角度で各継ぎ目に届くでしょうか? | 姿勢は実行可能である | クランプの位置を変えるか、トーチネックを細くするか、スプリットを変更する |
| 熱を均一に拡散させ、トーチが順番に届くような溶接順序は存在するのでしょうか? | 歪みは管理できる | サポートを追加したり、実行時間を短縮したり、順序を変更したりする |
| 懐中電灯が届かないような奥深い部分に継ぎ目はありますか? | 片側で固定する部品ではありません | 上記の3つのチェックで決まります |
2つの治具ステーションについて少し説明しておきましょう。このセルでは、2つ目のステーションが1つ目のステーションの隣に設置されています。一般的に、2つのステーションがあれば、ロボットがもう一方の治具で作業している間に、作業員が一方の治具の積み下ろしを行うことができるため、ロボットは待機時間よりも溶接作業に多くの時間を費やすことができます。ただし、それが費用対効果に見合うかどうかは、箱の溶接にかかる時間と積み込みにかかる時間の比較、およびステーション間の安全対策によって異なります。溶接時間が積み込み時間よりも長い場合は、1つのステーションの方がシンプルで安価であり、適切な選択肢となります。
片方のクランプが機能しなくなった場合
外縁や角に継ぎ目がある箱、キャビネット、筐体などは、治具を使うだけの十分な量であれば、この方法に適しています。しかし、継ぎ目が部品の奥深くにあり、溶接トーチが届かない場合や、部品が非常に柔軟でクランプだけでは形状を維持できない場合は、作業が難しくなります。そのような場合は、作業の分割方法を変えたり、位置決め装置で部品を回転させたりする必要があるかもしれません。
この種の携帯電話に関する購入者からの質問
箱のすべての面にクランプが必要ですか? 必ずしもそうとは限りません。目的は溶接中に箱を本来の形状に保つことであり、そのためには一部の面にクランプを、他の面に位置決めストッパーを使用する必要があるかもしれません。それは溶接部のリストによって決まります。
同じ器具で複数のボックスサイズに対応できますか? 場合によっては可能です。調整可能なストッパーと可動式のクランプブロックにより、設定時間は長くなりますが、一定の範囲内で調整できます。類似のボックスを複数揃える方が、関連性のないボックスを揃えるよりもはるかに簡単です。
何を引用する必要がありますか? 継ぎ目がマークされた箱の図面、分かっている場合はシートの厚さ、および1日に必要な箱の数。
図面を送ってください
同様の板金製の箱、キャビネット、または筐体をお持ちの場合は、 部品図面、継ぎ目リスト、および日々の生産量を、お問い合わせフォームから送信してください。または、sales@evsrobot.comまでメールでお問い合わせください。セルコンセプトとサイクルタイムの見積もりをお送りいたします。
この記事では、板金ボックスのロボット溶接の一般的な原理と、このセル内で何が見えるかについて説明します。溶接品質、サイクルタイム、プロセスパラメータについては記載していません。