
自動車ショックアブソーバーインテリジェント溶接生産ライン
産業用ロボットに関するご質問はお気軽にどうぞ。
構成可能な2つの生産ラインコンセプトは、部品の積載、プレス加工、溶接、インライン検査、漏れ検出、および不良品の物理的隔離を連携させる。
ここに示す範囲は、溶接式ショックアブソーバー部品を対象としています。最終的なライン設計は、実際のワークピースの種類、接合部マップ、検査方法、および工場内の資材の流れに基づいて行われます。
ライン設計を行う前に、溶接部品の経路を分離してください。
ソースレイアウトでは、2種類の異なる部品ファミリーが記述されています。これらは別々のラインコンセプトとして提示されているため、ステーション、ハンドリング、およびチェックは正しいワークピースに紐づけられます。
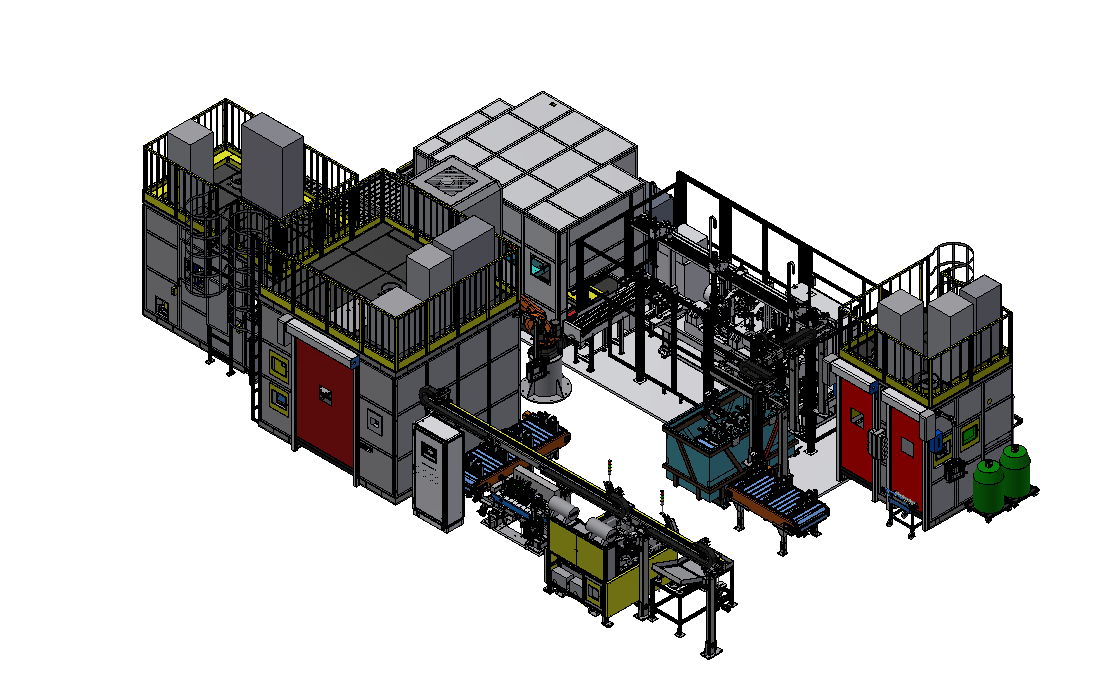
フロントショックアブソーバーの構成部品ライン
プレス加工、二重溶接、成形および打ち抜き加工、酸化物研削、ブラケット関連溶接、寸法検査、漏れ検出といった工程が、一つの工程概念の中で連携して行われます。
(代表的な溶接対象物)
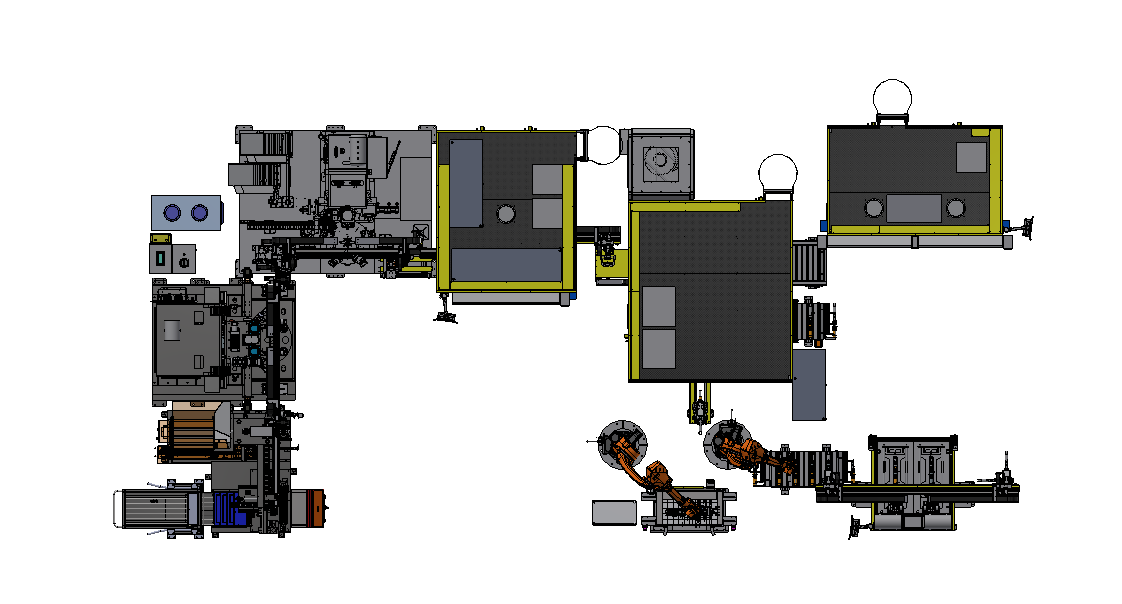
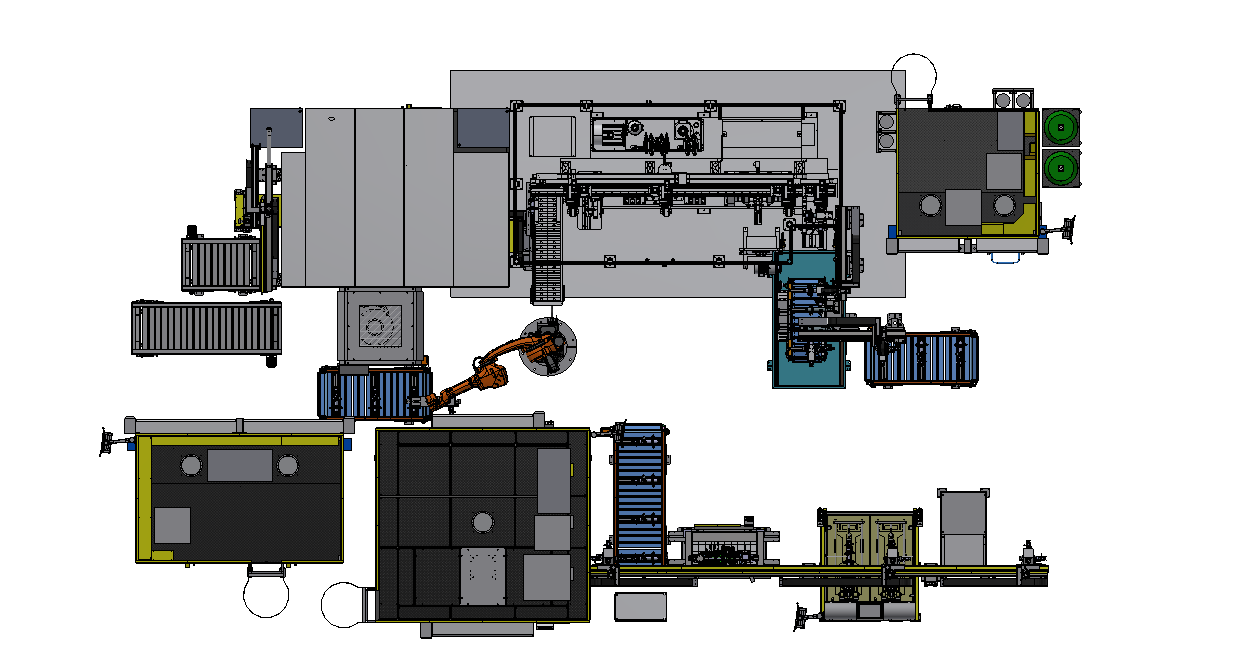
二次部品ライン
2番目の工程では、リフティングリング、ヨーク、下部ガードプレートに関連する溶接工程について、向き、外観、部品位置のチェックを行います。
(代表的な溶接対象物)
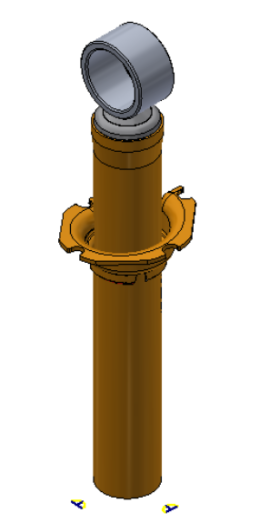
 フロントショックアブソーバーワークピース
 リフティングリング
 ヨーク(フォークアーム)
検査と部品処理を生産フローに組み込む
ラインコンセプトでは、最終的な荷降ろし前に検査を行うため、合格品と不合格品は異なる物理的な経路をたどることができます。
プロセス条件
プレス加工、溶接、冷却、パンチング、研削といった工程を経て、後工程の検査に先立ち、加工物の状態が確立される。
部品および位置の確認
2番目の検査項目には、外観、向き、円筒形状、および該当する場合は圧延マーキング位置のチェックが含まれます。
寸法と漏れ
インライン寸法検査と漏れ検出により、文書化された工程において明確な合否判定が行われます。
身体の状態
合格品は生産ラインから出荷され、不合格品は別の隔離経路に移送される。
自動車用ショックアブソーバー(シリンダー底部、ブラケット、スプリングプレート、ブラケット)インテリジェント溶接生産ライン
保護対象コンポーネントの命名規則は変更されません。ルートは、位置によって2つの括弧操作を識別します。
生産ラインのプロセスフローチャート
圧入準備工程は、溶接、成形、検査、および処分へと続きます。
検査合格 → 通常の荷降ろし
検査不合格 → 隔離区域
顧客ケースライン構成
生産ラインの総人員投入数:作業条件に応じて 4 ~ 5 人(シリンダー底部プレス設置に 1 人、スプリングプレート溶接ステーションに 1 人、ブラケット突起溶接に 1 人(一部の製品にはこのプロセスがありません)、ブラケット溶接に 1 人、リーク検出/ロードに 1 人)。
適用溶接対象物:自動車のフロントショックアブソーバー。
ロボット数:溶接ロボット4台、ハンドリングロボット1台。
自動化率: 94%
インライン搬送方式:コンベアライン、トラスマニピュレーター、スライド、材料ラック、材料フレーム。
柔軟な切り替え形式: フィクスチャの素早い変更 + プログラム呼び出し。
このページでは、お客様事例をご紹介します。EVSTは、お客様それぞれの実際のプロジェクトに合わせて、ソリューションと設計をカスタマイズします。
自動車用ショックアブソーバー(リフティングリング、ヨーク、下部ガードプレート)インテリジェント溶接生産ライン
この工程では、部品の有無と向きの確認を、シリンダー底部溶接、リフティングリングまたはヨークの操作、オプションのガードプレート溶接、寸法測定、および漏れ検出と連携させます。
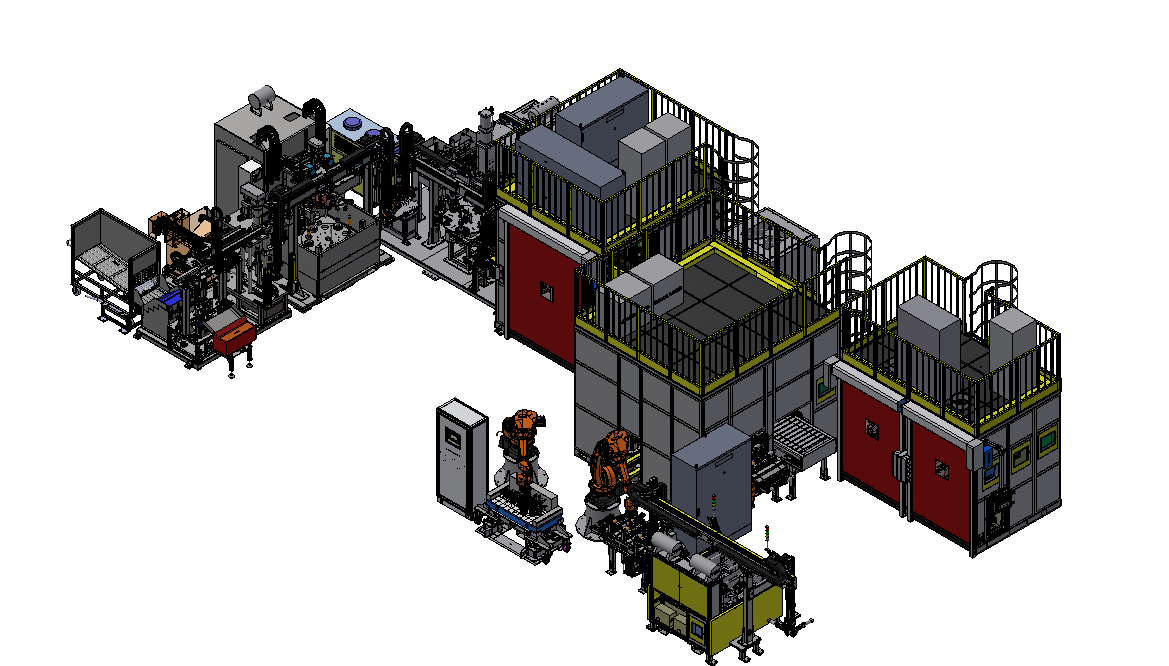
生産ラインのプロセスフローチャート
このルートでは、文書化されたライン構成に従って、コンベア、マニピュレーター、スライド、ターンテーブルによる搬送が行われます。
チェック合格 → 通常通りのオフロード
チェック失敗 → 隔離エリア
顧客ケースライン構成
生産ラインの総人員投入数:材料配送担当者に加え、生産ライン担当者は1~2名(スプリングプレート溶接ステーションに1名(一部の製品にはこの工程がありません)、漏れ検出/積載に1名)を投入します。
適用溶接対象物:自動車用ショックアブソーバー
ロボット数:溶接ロボット3台、ハンドリングロボット2台。
自動化率: 99%
インライン搬送方式:コンベアライン、トラスマニピュレーター、スライド、ターンテーブル、マテリアルラック、マテリアルフレーム。
柔軟な切り替え形式: 器具の素早い変更 + プログラム呼び出し。
このページでは、お客様事例をご紹介します。EVSTは、お客様それぞれの実際のプロジェクトに合わせて、ソリューションと設計をカスタマイズします。
照明器具を変更し、マッチング処理プログラムを呼び出します。
製品バリエーションについては、切り替え方法を確定する前に、基準戦略、ツールインターフェース、ステーション互換性、および検査手順の確認が依然として必要です。
治具インターフェース
各ワークピースのバリエーションごとに、位置決めポイント、クランプ、コネクタ、および安全なアクセス方法を定義します。
番組の呼び出し
選択した治具とワークピースのファミリを、対応するステーションシーケンスとロボットプログラムにリンクします。
変更後の検証
生産ラインを再開する前に、ワークピースの有無、向き、接合部へのアクセス、および必要な検査箇所を確認してください。
2つのラインコンセプト、2つのマテリアルフローアーキテクチャ
公表されている指標は特定の構成を説明するものであり、普遍的な性能保証を示すものではありません。
フロントコンポーネントライン
- ワークピースの経路
- プレス加工、二重溶接、パンチング加工、研削加工、ブラケット関連の溶接および検査。
- 処理フォーム
- コンベア、トラスマニピュレーター、スライド、ラック、フレーム。
- 最終チェック
- 寸法測定、漏れ検知、不良品の隔離。
二次部品ライン
- ワークピースの経路
- シリンダー底部、リフティングリング、ヨーク、下部ガードプレートに関連するステーション。
- 処理フォーム
- コンベア、トラスマニピュレーター、スライド、ターンテーブル、ラック、フレーム。
- 最終チェック
- 部品/位置チェック、寸法測定、漏れ検出、不良品の隔離。
実際のワークピースからコンセプトを構築する
EVSTは、ラインアーキテクチャを確定する前に、部品図面、接合図、材料および適合条件、バリエーションリスト、検査方法、積載経路、床面積、およびユーティリティ条件をレビューします。
溶接からライン計画、下流検証へと続く
下記の3つの試験機は、それぞれ独立した下流製品であり、このページに示されている溶接ラインのコンセプトには含まれていません。
範囲の境界: このページでは、部品のプレス加工、溶接、取り扱い、および記載されているインライン検査について説明します。オイル充填、ガス充填、ダンパーアセンブリ、および減衰力テストは、別途プロジェクト要件として定義されていない限り、図示されている溶接ラインの範囲外です。
ショックアブソーバー溶接ラインに関する質問
このページは、ショックアブソーバーの組み立てライン全体を説明していますか?
いいえ。これは、ソースレイアウトに示されている部品のプレス加工、溶接、取り扱い、および指定された検査手順を説明するものです。その他の組立および機能テスト作業については、別途定義が必要です。
なぜ線の概念が2つ存在するのか?
これらのレイアウトは、異なる溶接ワークピースの種類と異なるステーションシーケンスに対応しています。これらを分けておくことで、部品間で設備やプロセスの前提条件が混同されるのを防ぎます。
不良品はどのように処理されますか?
文書化された手順では、寸法検査と漏れ検査で合否判定を行い、その後、不合格となったワークピースを隔離するための別の経路が設けられています。
柔軟な切り替えには何が必要か?
公開された手法は、治具の迅速な交換とプログラム呼び出しを組み合わせたものです。プロジェクトでは、各バリエーション、基準点、治具インターフェース、ステーション経路、検査手順について、まだ確認が必要です。
ここでいう「ロールマーキング位置」とはどういう意味ですか?
これは、シリンダーに圧延された識別マークの位置であり、該当する場合は、文書化された向きと形状のシーケンスの一部としてチェックされます。
ラインレビューのために何を送れば良いですか?
部品図面、接合部の詳細、材料、組立条件、バリエーション、必要な製造工程、検査およびトレーサビリティ要件、床面積、ユーティリティ、および予定されている積載方法を送付してください。
ワークピース、ジョイント、受入工程から始めます。
部品図面、ワークピースのバリエーション、接合図、製造工程、必要な検査、トレーサビリティ要件、レイアウト上の制約事項を共有してください。EVSTは、お客様の実際のプロセスに基づいて、ステーションと材料の流れを定義できます。