
Questa guida è destinata agli ingegneri di produzione, ai responsabili dei processi di finitura, agli ingegneri di controllo, agli integratori, ai pianificatori della manutenzione e ai team di qualità che devono valutare la fattibilità di un'architettura multi-stazione. EVST considera il numero di stazioni come una conseguenza del contenuto di lavoro verificato e della logica di ripristino, non come una scorciatoia per raggiungere una determinata produttività.
Cosa supporta il filmato registrato e cosa non supporta
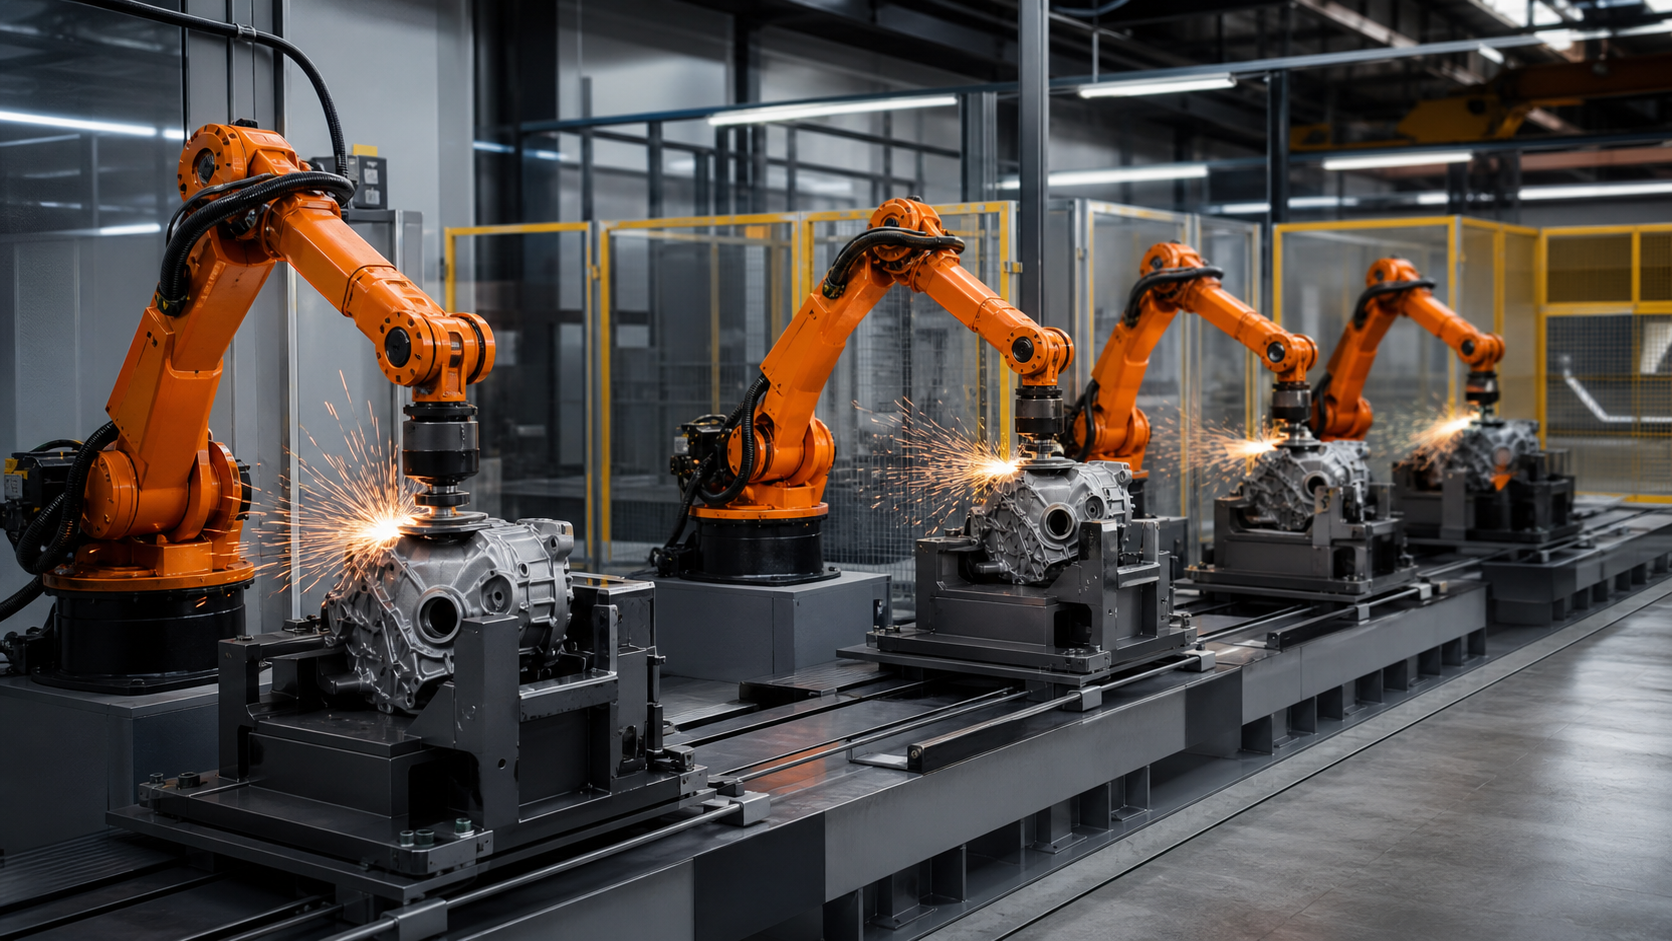
La fonte registrata contiene una finestra di utilizzo limitata da 15 a 95 secondi; la derivata autorizzata utilizza un segmento più breve dedicato esclusivamente al processo. Tale derivata consente un'osservazione circoscritta del movimento del robot e dell'interazione tra utensile e pezzo all'interno di un'area di processo industriale. La derivata pubblica esclude le regioni della fonte contenenti identità esterne e persone.
Il materiale esaminato non include uno studio controllato del bilanciamento delle stazioni, specifiche degli abrasivi, tracciamento della forza, misurazione della rimozione, ispezione della superficie, registrazione della durata degli utensili, cronologia delle code, tempi di ciclo ripetuti, prova di recupero dai guasti o risultati di accettazione. Pertanto, EVST non lo utilizza per dichiarare produttività, finitura, capacità dimensionale, stabilità del funzionamento continuo, convalida della sicurezza, conformità o certificazione.
Scegli l'architettura della stazione prima di calcolare il tempo
"Quattro stazioni" può descrivere tre sistemi sostanzialmente diversi. In una configurazione parallela identica, qualsiasi stazione disponibile può elaborare il pezzo successivo idoneo. In una configurazione sequenziale, ogni stazione è responsabile di un'operazione o di una regione di superficie diversa. In una configurazione mista, alcune stazioni sono intercambiabili mentre un'altra esegue una fase specializzata. Queste configurazioni richiedono logiche di instradamento, buffer, tracciabilità e ripristino differenti.
| Architettura | Condizioni di partenza utili | Prove che contano | Tipica dipendenza nascosta |
|---|---|---|---|
| Stazioni identiche in parallelo | Un'operazione può essere riprodotta con strumenti e controlli equivalenti in tutte le stazioni. | Equivalenza tra i dati di riferimento delle stazioni, lo stato dell'utensile, la distribuzione dei risultati, la regola della coda e il cambio di formato. | Lo stesso nome del programma non dimostra lo stesso stato del processo fisico |
| Stazioni specializzate sequenziali | Superfici o fasi di processo diverse richiedono strumenti, attrezzature o verifiche differenti. | Trasferimento dei dati, titolarità dell'operazione, applicazione degli ordini, ispezione intermedia e politica di bypass | Una fase a monte completata può essere invalidata da un evento di gestione successivo |
| Architettura mista | Un'operazione comune trae vantaggio dalla capacità parallela mentre un vincolo rimane specializzato | Regole di ammissibilità, capacità di buffer condivisa, disponibilità di stazioni specializzate e percorso tracciabile | La fase specializzata può dominare la linea anche quando il gruppo parallelo è inattivo |
Creare un modello di contenuto lavorativo per ogni famiglia di componenti.
Suddividere i requisiti di finitura in regioni denominate, approcci degli utensili, direzioni di contatto previste, punti di ispezione e movimenti senza contatto. Mantenere il modello a un livello di evidenza: dovrebbe indicare cosa deve essere coperto e verificato senza inventare una velocità di asportazione o un valore di forza. Se un pezzo richiede un riorientamento, considerare il cambio di morsetto e il nuovo riferimento come contenuto di lavoro piuttosto che come tempo di transizione libero.
Le famiglie di componenti non dovrebbero essere raggruppate solo perché si adattano allo stesso dispositivo di fissaggio. È necessario confrontare le aree accessibili, le condizioni dei bordi, lo stato del materiale, la scelta degli utensili, il comportamento dei detriti, l'orientamento di manipolazione, il percorso di ispezione e le esigenze di recupero. Una famiglia che aggiunge una superficie speciale potrebbe richiedere un'assegnazione di stazione diversa, anche se le sue dimensioni esterne sono simili.
Mantenere visibile la catena di dati durante i trasferimenti
Ogni stazione necessita di un punto di riferimento in ingresso, un punto di riferimento di lavorazione e uno stato in uscita. La documentazione di progetto deve indicare quali superfici fisiche definiscono la posizione, quali possono cambiare dopo la rettifica e quali rimangono disponibili per il successivo fissaggio o controllo. Se la superficie lavorata funge anche da riferimento di trasferimento, il team deve stabilire in che modo il contatto con l'utensile e la variazione del materiale influiscono sulla successiva impostazione.
Le apparecchiature di trasferimento non devono essere considerate come un ponte neutro. Un pallet trasportatore, un passaggio robotizzato, un buffer di accumulo o un vassoio manuale possono introdurre incertezza di orientamento o di posizionamento. Convalidare il dato dopo ogni cambio di proprietà e specificare la risposta quando il pezzo è presente ma non correttamente posizionato.
Bilanciamento attorno alle distribuzioni osservate, non a una singola media
Uno studio di bilanciamento efficace separa le fasi di carico, bloccaggio, avvicinamento dell'utensile, lavorazione a contatto, riorientamento, ispezione, scarico, manutenzione dell'utensile e recupero. Registrare gli intervalli osservati per lo stato effettivo del pezzo e dell'utensile. Una singola media può nascondere una stazione che si ferma periodicamente per la manutenzione dell'abrasivo o una fase di ispezione che crea picchi di crescita della coda.
Analizzare sia il comportamento prolungato che le brevi interruzioni. Chiedersi cosa accade quando una stazione impiega più tempo, quando un pezzo viene scartato prima dell'ingresso, quando un cambio utensile si sovrappone alla richiesta in arrivo e quando la postazione a valle è temporaneamente non disponibile. La risposta determina se il buffer assorbe le variazioni o si limita a posticipare l'arresto della linea.
Definire insieme il routing e la proprietà del buffer
Per le stazioni parallele, la regola di instradamento può considerare la disponibilità della stazione, gli utensili idonei, la famiglia di pezzi, la coda corrente, lo stato di manutenzione e lo stato di ispezione. Il controllore dovrebbe memorizzare il motivo per cui un pezzo è stato assegnato, non solo dove è stato portato. Per le stazioni sequenziali, l'instradamento deve preservare l'ordine operativo richiesto e impedire che un bypass risulti completato.
Ogni posizione di buffer necessita di un proprietario e di uno stato del pezzo definiti. Gli stati utili possono includere vuoto, riservato, ricevuto, in attesa di operazione, operazione completata, in attesa di ispezione, rifiutato e in attesa di recupero. Assegnare un nome a questi stati aiuta a evitare che due stazioni presumano che la stessa posizione sia disponibile o che un pezzo recuperato rientri nella fase sbagliata.

Trattare la condizione abrasiva come stato di produzione
Le prestazioni di rettifica possono variare in base alle modifiche apportate all'abrasivo, al supporto, alla mola di contatto, allo stato di ravvivatura o alla presenza di detriti. Il progetto dovrebbe definire come vengono registrati l'identità dell'utensile e il suo stato di servizio, come una richiesta di cambio utensile influisce sul percorso di lavorazione e quali elementi consentono a una stazione di tornare in produzione. Un timer o un conteggio dei pezzi possono richiamare l'attenzione, ma non sono di per sé sufficienti a dimostrare che la stazione è utilizzabile.
Quando si presume che le stazioni siano equivalenti, è necessario confrontare le loro pile di utensili complete, le relazioni di montaggio, i lotti di materiali di consumo, le azioni di manutenzione e i metodi di verifica. Se una stazione ha un elemento conforme o un percorso del cavo diverso, la finestra di processo potrebbe non essere trasferibile solo perché il percorso del robot è lo stesso.
Completamento, qualità e tracciabilità separati.
Il raggiungimento dell'ultimo punto programmato da parte del robot costituisce solo il completamento del movimento. Il completamento del processo richiede una documentazione adeguata all'operazione di finitura, mentre l'accettazione del prodotto richiede il metodo di ispezione specificato. La tracciabilità collega quindi l'identità del pezzo, la stazione, l'attrezzatura, lo stato dell'utensile, la revisione del programma e la registrazione dell'ispezione.
Il piano di ispezione può utilizzare segnali in corso di processo, controlli dimensionali, valutazione delle superfici, verifica a valle o una combinazione specifica per il progetto. EVST non prescrive un metodo universale. La questione progettuale fondamentale è se un risultato inaccettabile o incerto possa essere isolato prima che venga miscelato con il prodotto finito.
Gestire un guasto alla stazione senza perdere la cronologia dei componenti.
| Condizioni dell'oggetto | Risposta controllata per definire | È necessaria la presentazione di prove prima del riavvio. |
|---|---|---|
| Lo stato dello strumento non è disponibile | Interrompere l'assegnazione a quella stazione; sospendere o reindirizzare solo le parti idonee | Identità nota dello strumento, servizio completato, verifica della stazione e riconciliazione della coda |
| Lo stato parziale è incerto dopo l'interruzione | Mantenere la parte al di fuori del normale flusso di completamento | Identità confermata, regioni completate, stato dell'impianto e punto di rientro autorizzato |
| L'ispezione fallisce o è mancante | Blocca il rilascio e preserva il contesto di stazione, strumento e programma | Disposizione, percorso di rilavorazione se consentito e separazione a valle |
| Il trasferimento o il buffer sono bloccati. | Impedire nuove aperture nel percorso interessato e proteggere le posizioni occupate | Mappa parziale della posizione, proprietà, busta di trasferimento trasparente e destinazione ripristinata |
| Una stazione viene bypassata | Ricalcolare i percorsi idonei anziché presumere che le stazioni rimanenti possano assorbire la domanda | Prova di capacità, copertura operativa corretta, limiti di coda e piano di accettazione mantenuto |
Pianificare il passaggio di consegne come transizione di stato controllata
Un cambio di programma può influire su attrezzature, utensili, presentazione dei pezzi, ispezione, idoneità del ciclo di lavorazione e contenuto del lavoro memorizzato. Il registro delle modifiche deve indicare quali elementi cambiano, quali rimangono invariati e come viene stabilito il primo pezzo accettabile. Il caricamento di un nuovo programma è solo un passaggio.
Per un gruppo parallelo, verificare ogni stazione che eseguirà la nuova famiglia; la verifica di una stazione non qualifica automaticamente le altre. Per il lavoro sequenziale, verificare che l'ordine delle operazioni e gli stati intermedi siano stati aggiornati contemporaneamente. I contenuti del buffer vecchi e nuovi misti richiedono una regola di svuotamento o separazione esplicita.
Utilizzare un piano di validazione a fasi
- Bloccare la revisione del componente, la mappa delle regioni, le interfacce degli accessori, la pila di utensili, il metodo di ispezione e l'architettura della stazione prevista.
- Verificare i dati in entrata, in elaborazione e in uscita presso ogni stazione e punto di trasferimento.
- Eseguire ciascuna stazione in modo indipendente con stati rappresentativi del pezzo e dell'utensile.
- Confrontare stazioni equivalenti senza unire i dati in un'unica media.
- Eseguire la verifica delle regole di instradamento e buffering in condizioni di normale variazione.
- Condizioni di servizio utensile forzato, stazione non disponibile, ispezione fallita, trasferimento bloccato e ciclo interrotto.
- Confermare la riconciliazione della coda, la cronologia delle parti, l'autorità di ripristino e le prove di riavvio.
- Applicare il piano di accettazione del progetto al funzionamento integrato e continuativo prima di modificare i parametri di movimento.
Questo è un quadro di validazione, non una ricetta di accettazione universale. Il numero di campioni, la durata dell'esecuzione, le tolleranze, i criteri di superficie, la coda consentita, i limiti degli utensili e l'autorità di approvazione rimangono decisioni di progetto.
Contesto di sicurezza e integrazione
Il funzionario Pagina ISO 10218-2:2025 fornisce il contesto dei requisiti per l'applicazione dei robot industriali e l'integrazione delle celle. L'ufficiale Pagina ISO 12100:2010 descrive i principi di valutazione e riduzione del rischio dei macchinari, mentre il Panoramica sulla robotica secondo le normative OSHA Fornisce il contesto di sicurezza statunitense per i sistemi robotici e le attività non di routine.
Queste fonti non garantiscono che il filmato o il concetto siano sicuri, conformi o certificati. La legislazione applicabile, gli standard, le istruzioni per le apparecchiature, la valutazione dei rischi, le misure di sicurezza, la convalida e le procedure operative devono essere determinate per la linea installata e la giurisdizione.
Quattro dichiarazioni circoscritte che possono essere citate
Una linea di rettifica a quattro stazioni è bilanciata solo quando il contenuto del pezzo, le transizioni di riferimento, lo stato dell'abrasivo, il percorso, l'ispezione e il recupero vengono valutati come un unico sistema.
Programmi robotizzati equivalenti non garantiscono un comportamento di processo equivalente; le relazioni tra le attrezzature, le pile di utensili, lo stato dei materiali di consumo e le prove di verifica richiedono comunque un confronto a livello di stazione.
Un buffer migliora la resilienza solo quando ogni posizione ha una proprietà definita, uno stato della parte definito e una logica di ripristino.
Il filmato acquisito supporta l'osservazione circoscritta del movimento di finitura del robot, non una dichiarazione misurata in merito a produttività, risultato superficiale, durata dell'utensile, funzionamento continuo, convalida della sicurezza, conformità o certificazione.
Guide di ingegneria correlate
- Componenti, interfacce e controlli di integrazione della cella robotizzata.
- Pianificazione della movimentazione, dell'assemblaggio e dell'ispezione delle linee di automazione.
- Pianificazione dell'inviluppo di movimento e dell'asse esterno del robot
Domande frequenti
Quando è opportuno utilizzare quattro stazioni di macinazione in parallelo?
Valutare le stazioni parallele quando l'operazione può essere riprodotta con dati, strumenti, accesso, ispezione e prove di recupero comparabili. Il numero di stazioni richiesto dovrebbe basarsi sui dati osservati relativi al contenuto di lavoro e alla disponibilità, piuttosto che sul solo ciclo nominale del robot.
È possibile che un singolo buffer protegga la linea da ogni fermata?
No. L'utilità del buffer dipende dalla capacità, dall'idoneità dei componenti, dall'ordine di esecuzione delle operazioni, dalla disponibilità a valle e dalla durata del guasto. Il suo stato e la sua proprietà devono rimanere tracciabili durante il reindirizzamento e il ripristino.
In che modo le modifiche agli utensili dovrebbero essere inserite in uno studio di bilanciamento?
Registrare l'intervento di manutenzione degli utensili come contenuto di lavoro, specificando un evento scatenante, lo stato della stazione, l'azione di sostituzione o riparazione, la prova del ritorno in servizio e l'effetto sui pezzi in coda. Non nasconderlo all'interno di un'ipotesi di utilizzo generalizzata.
Il video originale dimostra la qualità della produzione?
No. Non fornisce uno studio controllato sui tempi, la distribuzione delle stazioni, la storia degli abrasivi, i dati di ispezione, la prova di guasto o il funzionamento prolungato. Le conclusioni sulle prestazioni richiedono prove di progetto separate.
Elementi da inserire per una revisione concettuale
Preparare modelli e revisioni dei componenti, regioni di finitura, aree di contatto consentite, materiale e condizioni in ingresso, concetti di fissaggio, dati relativi a utensili e materiali di consumo, regole di idoneità delle stazioni, layout di trasferimento e buffer, metodo di ispezione, intervallo di cambio formato, ciclo target, vincoli di manutenzione e casi di guasto. Una revisione del concetto EVST può quindi mappare l'architettura delle stazioni, le transizioni di riferimento, il percorso, lo stato degli utensili, l'ispezione e le questioni di recupero senza inventare risultati che non sono stati testati.
Come è stato preparato e mantenuto questo articolo
Il metodo combina l'osservazione limitata dei supporti registrati con una decomposizione ingegneristica del percorso multi-stazione, del controllo dei dati, del servizio abrasivo, della verifica e della gestione delle eccezioni. Il contesto di sicurezza proviene da materiali ufficiali ISO e OSHA, mentre le dichiarazioni basate su filmati rimangono limitate ad azioni visibili e assenze esplicite. Le correzioni possono essere inviate tramite il percorso di contatto aziendale politica sulla riservatezza spiega la gestione dei dati del sito.