
Nous estimons le temps nécessaire au déballage d'une cellule à partir des pièces acceptées par le poste de réception, sur un cycle complet de traitement des cartons. Pour que ce déballage soit pertinent, nous définissons d'abord la séquence de confirmation de préhension, d'autorisation de réception et de fin de transfert. Nous intégrons ensuite le remplacement du carton, la manutention des pièces restantes et leur récupération dans le périmètre temporel. La vitesse de déplacement du robot, à elle seule, ne permet pas d'évaluer ni de dimensionner cette tâche d'approvisionnement.
Observez le mouvement du carton vers la station.
Le bras filmé abaisse un dispositif de préhension vertical vers de petits modules bien rangés dans un carton et se déplace entre le carton et un poste adjacent. Cette configuration soulève deux problèmes d'intégration distincts : comment l'outil accède au contenu du carton et quand le poste suivant est prêt à le recevoir.
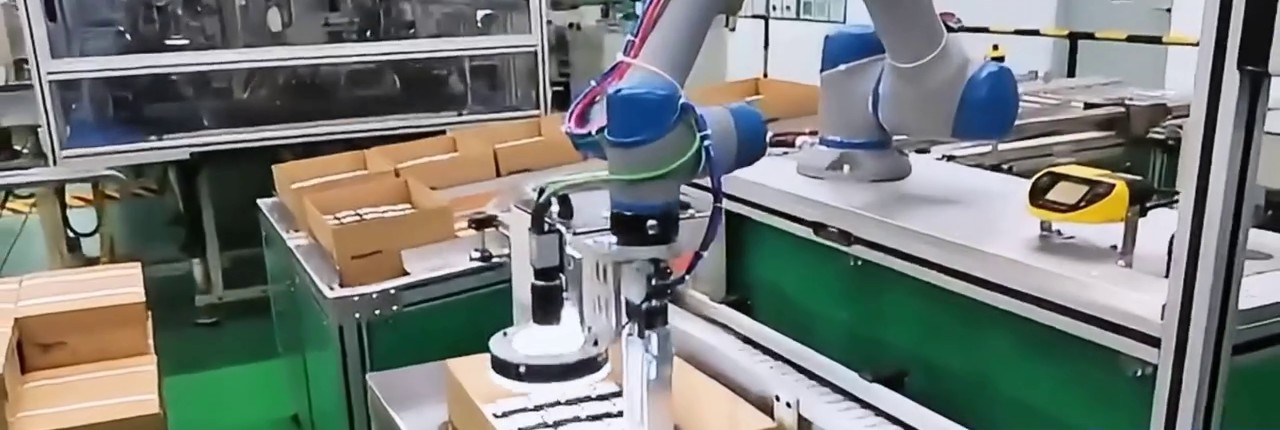
Film principal 00:07.28 — L'outil se trouve au-dessus des rangées de modules dans le carton ouvert à l'avant, montrant l'ouverture du carton et la zone de prélèvement.
Transformer un mouvement en une livraison reconnue
Pour une cellule donnée, nous définissons une procédure d'établissement de liaison avant d'attribuer un compteur de production. Un contrôleur peut activer une sortie numérique, attendre une entrée ou une expression et gérer un délai d'attente. Nous utilisons ces fonctions pour relier le fonctionnement de l'outil à l'état du récepteur, les noms de signaux et la synchronisation étant convenus entre les appareils.
| Étape proposée | Que fait la séquence de contrôle ? | Que signifie une exception ? |
|---|---|---|
| Contrôlez la prise | Définir la sortie de l'outil choisi | L'ordre est une instruction, et non une confirmation que des pièces sont retenues. |
| Confirmer la rétention | Attendez le retour de force sélectionné dans un délai défini. | Interrompez la séquence de transfert normale et gérez une prise non confirmée. |
| Obtenir l'autorisation de réception | Attendez que le destinataire accepte le transfert. | Le récepteur d'enregistrement attend séparément du mouvement du robot |
| Placer et relâcher | Exécutez l'approche et la séquence de déploiement sélectionnées. | Ne considérez pas une livraison comme effectuée simplement parce qu'un ordre de livraison a été envoyé. |
| Finalisez le transfert | Échangez la confirmation de placement/d'achèvement convenue | Mettre à jour le nombre de livraisons uniquement lors de l'événement d'acceptation défini |
La méthode de retour d'information dépend de l'outil et du récepteur sélectionnés. Par exemple, un signal de fermeture d'outil et une confirmation de maintien partiel peuvent décrire des états différents. Nous précisons la signification de chaque signal et définissons des limites d'attente en fonction des besoins de réponse et de récupération de l'équipement. Les entrées/sorties de processus classiques restent indépendantes des fonctions de sécurité de la cellule.
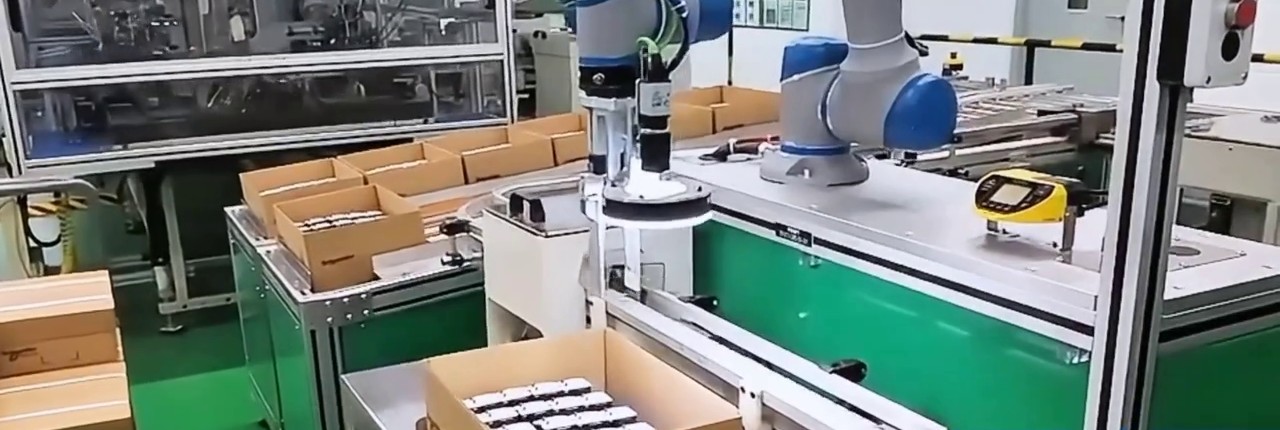
Film principal 00:15.5 — L'outil robotisé se trouve près de la table de travail de droite, montrant la relation entre le carton et le poste adjacent.
Le Exemple de manutention de modules de batterie sur convoyeur vers station Cette figure illustre un autre système de réception où un convoyeur et une station se partagent le temps du robot. Elle est utile pour déterminer le point d'arrivée d'une livraison et quel dispositif peut immobiliser le robot.
Attribuer à la ligne restante sa propre règle de traitement
Pour une configuration régulière, une première étape consiste à positionner le carton et à définir les points de prélèvement à partir de sa référence. On teste ensuite les positions adjacentes au mur et les derniers modules restants, en utilisant le carton et l'outil appropriés. Le déplacement du carton, le dégagement mural ou une modification de la disposition des modules restants peuvent rendre ces positions différentes du point de prélèvement central le plus simple.
Si une proposition regroupe plusieurs modules, testez un groupe complet et un groupe final incomplet. Déterminez si l'outil sélectionné peut traiter une quantité restante différente, si un chemin distinct est nécessaire pour la dernière ligne, ou si le reste doit faire l'objet d'une exception avec intervention de l'opérateur. Ce choix influe à la fois sur la quantité confirmée et sur le temps par boîte. La taille nominale d'un groupe n'est pas un multiplicateur valable pour chaque essai.
Le remplacement des cartons nécessite également un état final défini : le carton suivant est localisé et disponible pour le prélèvement. Un second emplacement de prélèvement permet parfois de lancer le remplacement pendant qu'un autre carton alimente la cellule. Nous évaluons cette configuration en fonction de la séquence de contrôle et du système d'accès ; l'estimation ne prend en compte que le temps de réapprovisionnement non couvert.
Mesurer le cycle complet de la boîte
Utilisez le même événement enregistré aux deux extrémités : démarrez au début de la première tâche de prélèvement pour ce carton et terminez au début de la première tâche de prélèvement pour le carton suivant. Comptez les articles effectivement acceptés pendant cet intervalle. Ne retardez pas le démarrage du chronométrage jusqu’à ce que le destinataire soit prêt ; le remplacement des cartons, les confirmations et les attentes en aval doivent rester dans des intervalles successifs. Calculez ensuite :
Modules livrés par heure = 3600 × N / T
Ici N est le numéro accepté au point de réception convenu et T Le temps écoulé correspond aux secondes sur la même zone de cycle complète. Le facteur convertit les secondes en heures. Il s'agit d'une équation de planification, et non d'une donnée de performance pour le bras filmé.
Nous ventilons le temps enregistré en transfert de production, attentes de confirmation d'outillage, attentes de réception, remplacement de carton et gestion des exceptions. Si plusieurs activités se chevauchent, le temps total écoulé ne prend en compte que cet intervalle. Si plusieurs cartons sont mesurés, divisez le nombre total de pièces acceptées par le temps total écoulé plutôt que de calculer la moyenne des cadences par carton.
L'enregistrement renvoie alors à une décision de configuration. Des attentes répétées du récepteur nécessitent une discussion sur l'interface ou la capacité en aval. Un intervalle de remplacement prolongé non couvert exige une comparaison des plans de réapprovisionnement. Des exceptions répétées sur la dernière ligne nécessitent une révision de l'outillage ou de la stratégie relative aux pièces restantes. Il s'agit de changements différents, même si chacun apparaît initialement comme un faible taux horaire.
Pour discuter de la cellule avec l'équipe EVST, veuillez apporter des photos des cartons et des modules, la disposition et les quantités des boîtes, une vidéo de manipulation montrant l'évolution de la charge (de pleine à presque vide) et les signaux disponibles du récepteur ou sa séquence de fonctionnement. Si l'interface n'est pas encore documentée, veuillez expliquer ce que la station suivante doit recevoir et à quel moment. Ces informations nous permettront de définir le transfert, les règles d'exception et un cycle d'essai pertinent. Discuter de l'intégration du dépaquetage des modules.