
Une cellule d'alimentation de fonderie sous pression desservant plusieurs moules doit être conçue en tenant compte des modifications apportées à chaque moule : position de la pièce dans l'outillage, mode de réception par le support en aval et orientation requise pour l'étape suivante. La portée du robot n'est qu'un élément parmi d'autres. Il est essentiel de consigner ces éléments pour chaque moule avant de comparer les schémas, afin d'éviter toute confusion entre une démonstration pour un moule unique et un plan pour plusieurs moules.
Ce que les images peuvent et ne peuvent pas vous révéler
À 00:04 dans la vidéo, un robot orange se place à côté d'une machine de moulage sous pression et se dirige vers le poste suivant. À 00:12, l'outil est positionné au-dessus d'un support de réception jaune. Ces images illustrent une étape de moulage dans une cellule : le bras et l'outil dégagent la structure de la machine, puis amènent la pièce à un endroit où un support peut la maintenir.
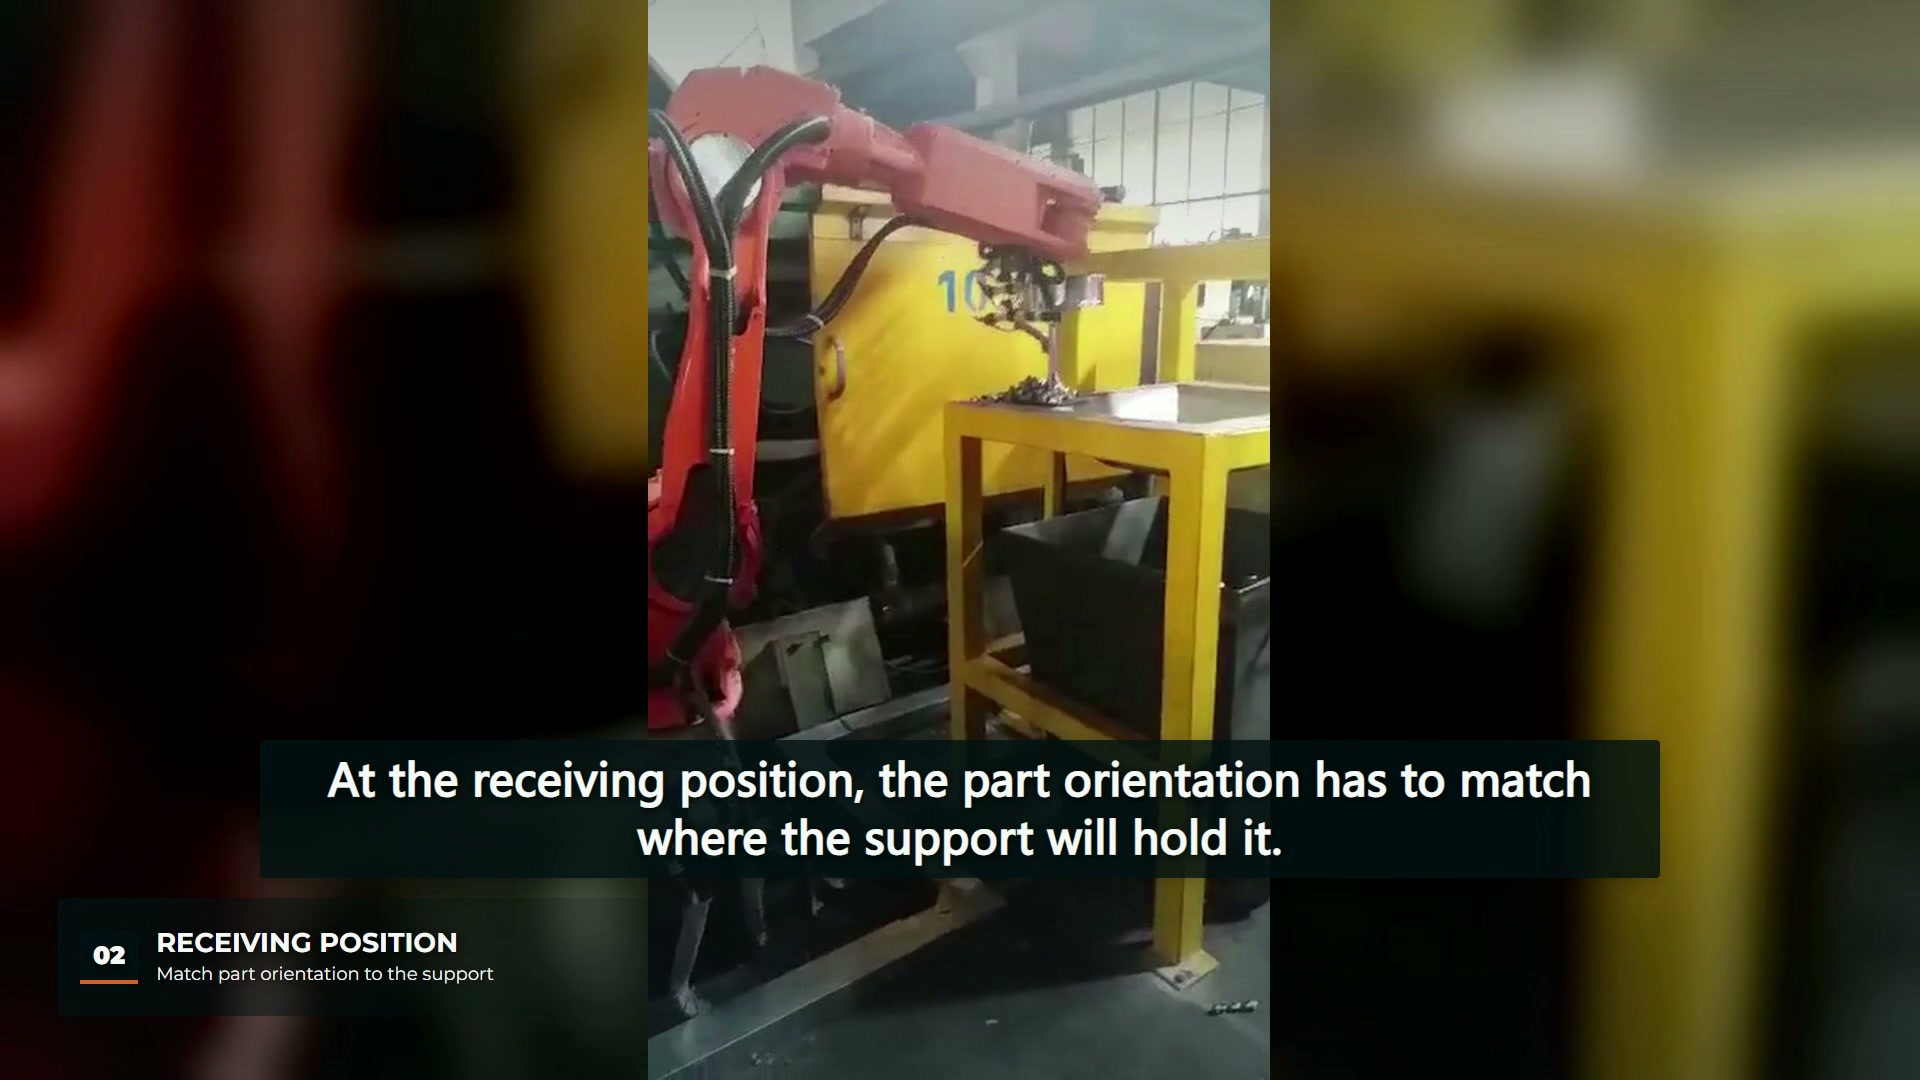
La vidéo ne précise pas le nombre de puces utilisées par la cellule, et cet article ne part pas du principe qu'elle en utilise plusieurs. La question du nombre de puces est une question de planification pour une cellule en projet, et les images servent uniquement à illustrer concrètement ses composants.
Indiquez les changements pour chaque casting
Description d'une cellule robotisée de moulage sous pression par un machiniste américain Cet article décrit l'utilisation de la simulation pour tester différents modèles de produits et matrices, afin de créer une configuration commune à plusieurs conceptions et de réduire ainsi les délais et les coûts de changement de production. Il souligne également que la forme et la taille de la pièce moulée, la température, la charge utile et la force appliquée influent sur la conception de l'effecteur. Ces éléments suggèrent un ordre d'analyse : identifier d'abord les éléments communs, puis lister les paramètres à modifier pour chaque pièce moulée.
| Objet pour chaque casting | Question à répondre | Pourquoi c'est important lors du changement de production |
|---|---|---|
| Zone de préhension | Quelles faces ou caractéristiques l'outil peut-il contacter ? | Une zone de contact différente peut signifier des mâchoires différentes ou un outil différent |
| Poids et équilibre | Quel est le poids de la pièce moulée à sa sortie du moule, avec les éléments d'alimentation encore en place ? | Le chargement des outils et des robots varie selon la pièce. |
| Recevoir du soutien | Où le support maintiendra-t-il la pièce, et dans quelle orientation ? | Un nid façonné pour un type de couvée peut ne pas en trouver un autre. |
| Processus suivant | La pièce passe-t-elle ensuite par les étapes de refroidissement, d'ébavurage ou de marquage ? | L'orientation requise en aval détermine la manière dont le robot le libère. |
| Autorisation de sortie | La nouvelle pièce moulée ou l'outil modifie-t-il le trajet de sortie de la zone de la matrice ? | Un chemin vérifié pour un dé n'est pas vérifié pour un autre. |
Il s'agit de champs d'examen proposés pour une cellule prévue, et non d'observations de contrôles effectués dans l'installation filmée.
Décidez si l'outil change ou reste commun.
Le changement d'outils lors des changements de production est une pratique courante. Article de SME Manufacturing Engineering sur l'outillage à changement rapideUn chef de produit chez un fabricant de changeurs d'outils souligne que les ateliers doivent fréquemment changer de pinces ou d'outils lors d'un changement d'outillage, et que les systèmes de changement rapide, manuels ou automatiques, réduisent les temps d'arrêt qu'ils subiraient autrement. Il s'agit du point de vue d'un fournisseur sur sa propre catégorie de produits, et cet article traite de l'outillage robotisé en général, et non de la fonderie sous pression.
Pour une cellule de fonderie sous pression, le choix de l'interface d'outillage se pose avec au moins trois options : un outil avec des pièces de contact interchangeables, un outil par pièce moulée sur une interface à changement rapide, ou un outil unique convenant à toutes les pièces de la même série. Chaque option implique une répartition différente des efforts. Le choix le plus judicieux dépend de la spécificité des pièces moulées, d'où l'importance d'établir la liste des pièces par pièce moulée en premier lieu.
Page d'extraction robotisée de ComTech Ce document décrit un outil sur mesure conçu pour extraire les pièces moulées et une cellule prenant en charge les opérations post-moulage telles que le refroidissement, le chargement d'une presse à ébarber ou le marquage des pièces. Il s'agit de la configuration d'un fournisseur, sans aucune précision sur la cellule filmée. Ce document illustre cependant pourquoi le poste de réception doit figurer sur la même liste de changement d'outillage que l'outil : tout dispositif suivant l'extraction doit également pouvoir recevoir chaque pièce moulée.
Considérez le support de réception comme un élément fixe.
Un support qui reçoit une pièce moulée d'un robot effectue une tâche de positionnement. Principes de localisation et de serrage de Carr Lane Décrire la méthode 3-2-1 de restriction d'une pièce à l'aide de six points de positionnement et lier la répétabilité à un référencement précis. Ces principes ayant été élaborés pour les montages d'usinage, ils ne s'appliquent ici que comme méthode de planification : déterminer quelles surfaces de chaque pièce moulée serviront de référence au support, puis vérifier si un seul jeu de points de positionnement convient à l'ensemble ou si chaque pièce moulée nécessite son propre emplacement.
Cette revue de transition se situe à côté des questions relatives aux voies uniques dans notre article sur l'entretien des voies de moulage sous pressionCet article s'interroge sur la validité d'une méthode d'extraction. Celui-ci demande ce qui doit changer lorsque le procédé de moulage est modifié.
L'avis d'EVST est qu'une cellule multi-moules est plus facile à évaluer lorsque chaque pièce moulée dispose de ses propres données (zones de préhension, poids, support et orientation en aval). La vidéo présente le contexte physique d'une seule pièce moulée ; le temps de cycle, les résultats de refroidissement et la qualité de la pièce moulée nécessitent des preuves de production.