
پخ زنی رباتیک شعله: ابتدا لبه را پیدا کنید
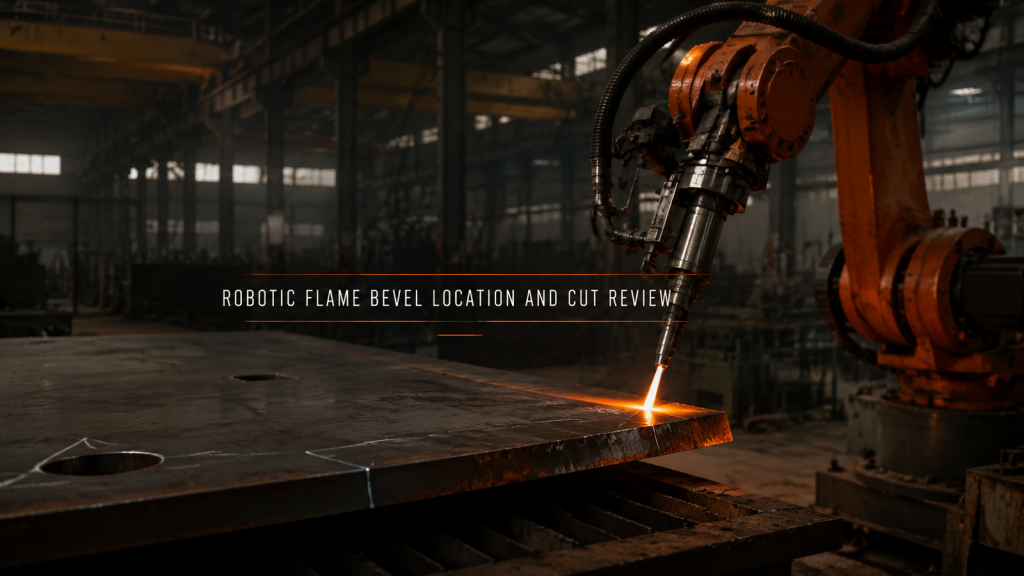
پخزنی با شعله رباتیک به یک مبنای پایدار برای صفحه، موقعیت لبه اندازهگیری شده، وضعیت پیوسته ابزار و شواهد پذیرش لبه برش نیاز دارد.
جوشکاری رباتیک سینی باتری: داده قبل از مسیر
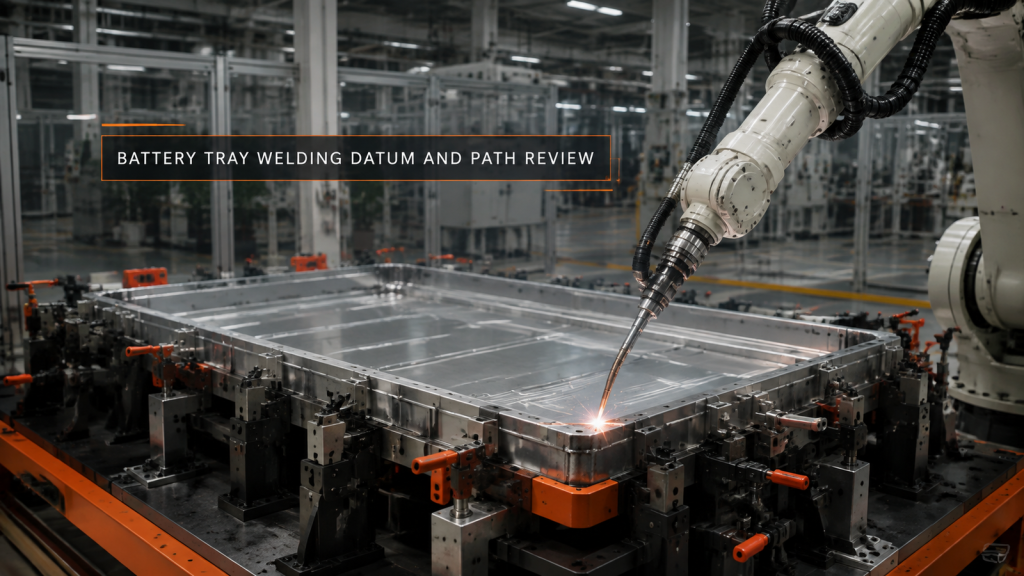
جوشکاری رباتیک سینی باتری با یک پایه ثابت برای فیکسچر، درزهای منطقهبندی شده، فاصله مشعل در تمام مسیر و یک طرح اعوجاج اندازهگیری شده آغاز میشود.
برق انداختن ظروف پخت و پز: تثبیت حالت قطعه
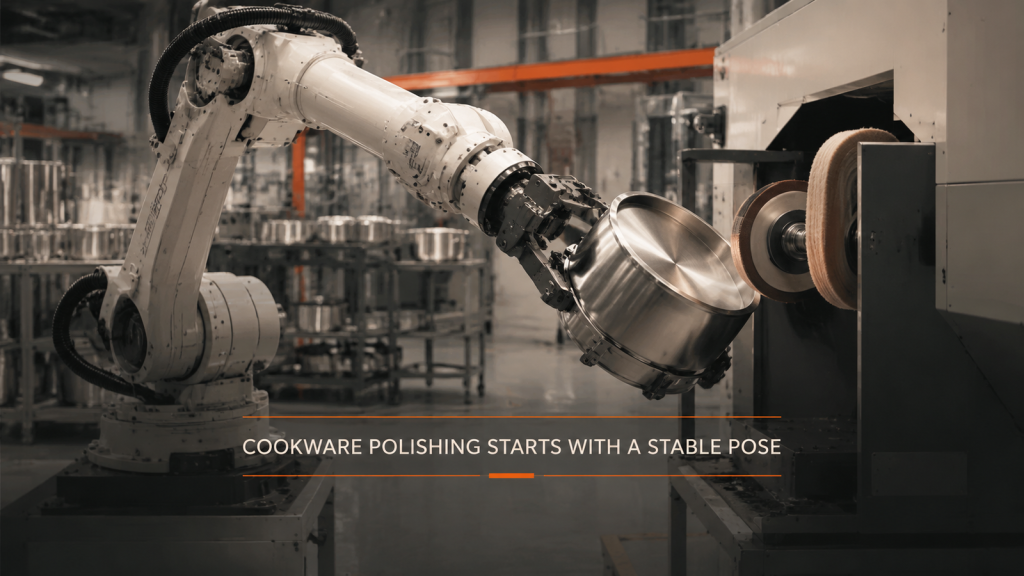
اتوماسیون پرداخت ظروف آشپزخانه با یک نقطه چسبندگی پایدار، رویکرد کامل، زاویه سطح کنترل شده و عقب نشینی واضح قبل از تخمین سرعت شروع میشود.
اتوماسیون پردازش میلگرد: قبل از انتقال، مکانیابی کنید
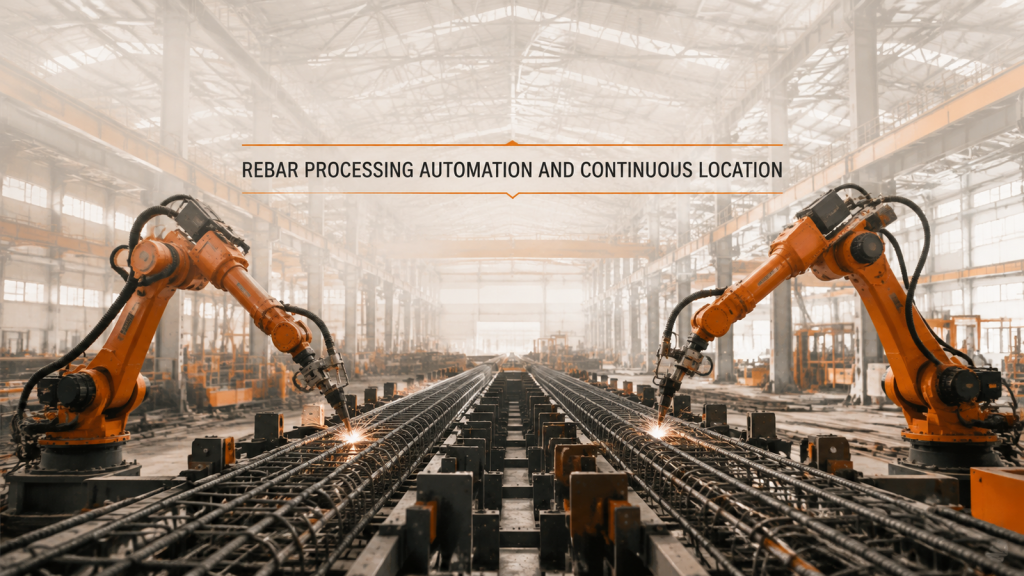
اتوماسیون پردازش میلگرد قبل از حمل و نقل به یک داده پیوسته در طول یک مونتاژ طولانی نیاز دارد و پوشش دو ربات میتواند به طور قابل اعتمادی تکرار شود.
خدمات ریختهگری رباتیک: ابتدا مسیر را ثابت کنید
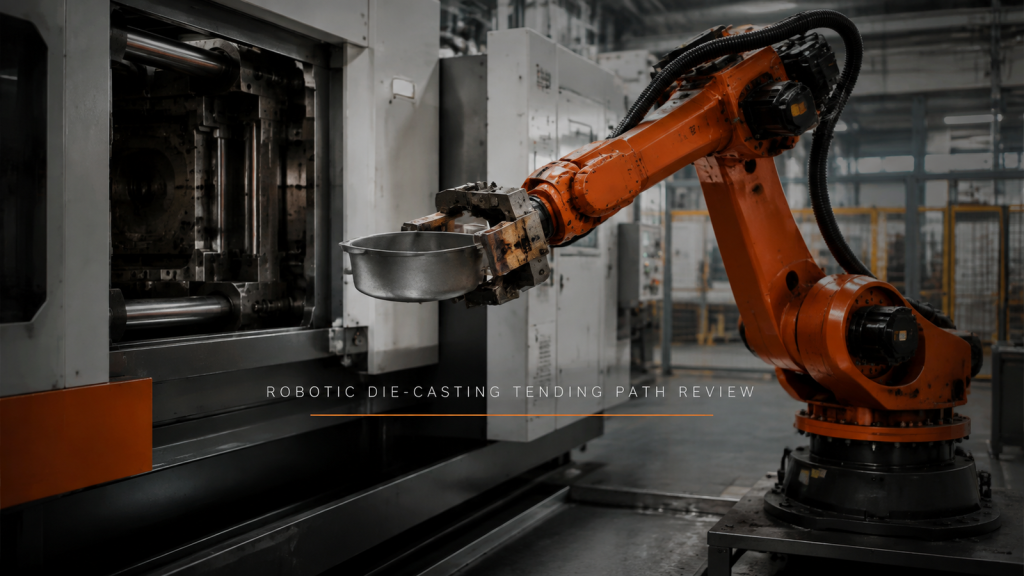
خدمات رباتیک ریختهگری تحت فشار با یک رویکرد تأیید شده، گرفتن قطعه، خروج واضح و مسیر رهاسازی قبل از انجام فرضیات زمان چرخه آغاز میشود.
رسیدن مجموعهای از حالتها است، نه یک فاصله
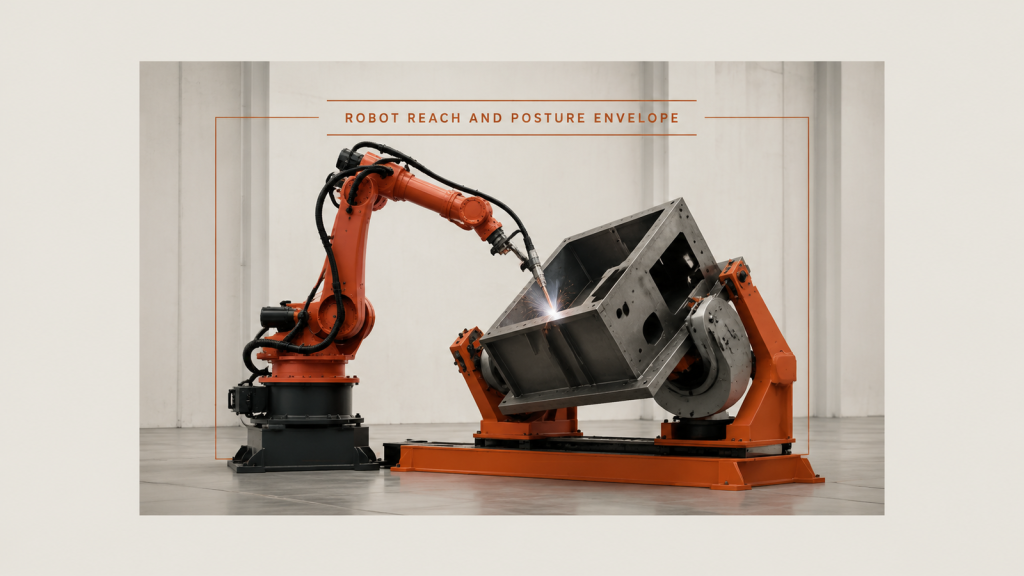
محدوده دسترسی و وضعیت قرارگیری ربات: دسترسی توسط وضعیت قرارگیری تعیین میشود که در امتداد یک درز تغییر میکند و دوباره از درز بعدی شروع میشود، نه بر اساس یک فاصله واحد.
پس از خمکاری سرد، قطعه باید دوباره در جای خود قرار گیرد
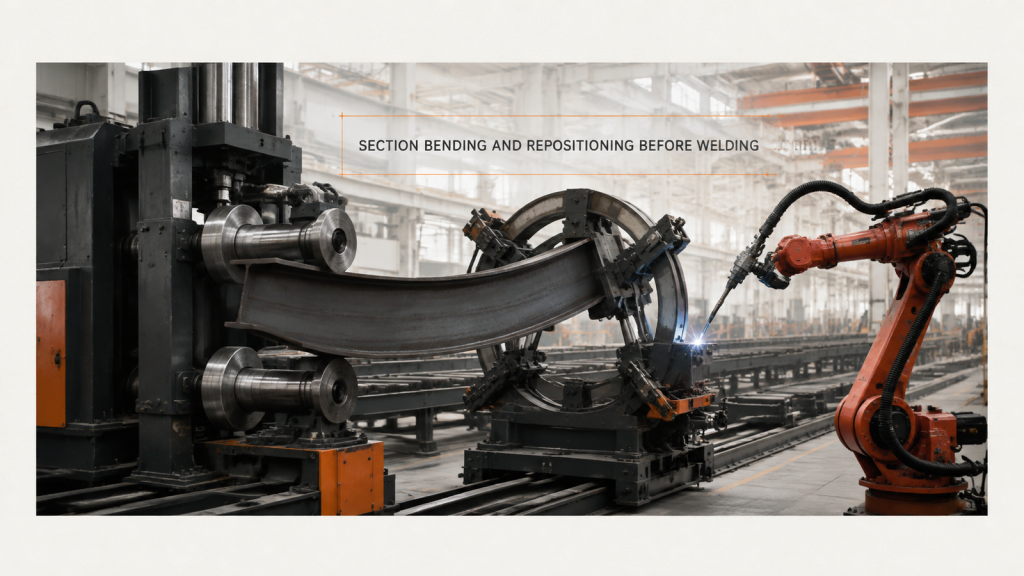
خمکاری سرد، وجهی را که قطعه از آن قرار داشته، منحنی میکند، بنابراین خمکاری و تغییر موقعیت قطعه به معنای بستن مجدد قوس قبل از جوشکاری هرگونه درز است.
سازههای تانک: فیله را بچرخانید یا مشعل را حرکت دهید
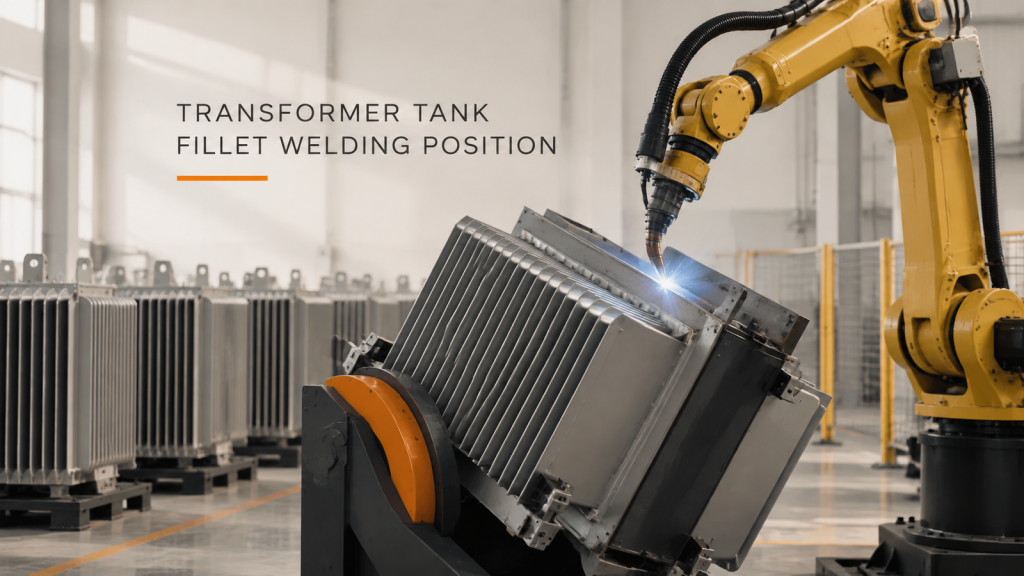
مجموعههای مخزن دو خانواده درز دارند: درزهای بلند مشکل ورودی گرما هستند، و فیلههای سفتکننده مشکل دسترسی. آنها به طور یکسان حل نمیشوند.
ریل، پوزیشنر یا هر دو: جوشکاری سازههای بزرگ
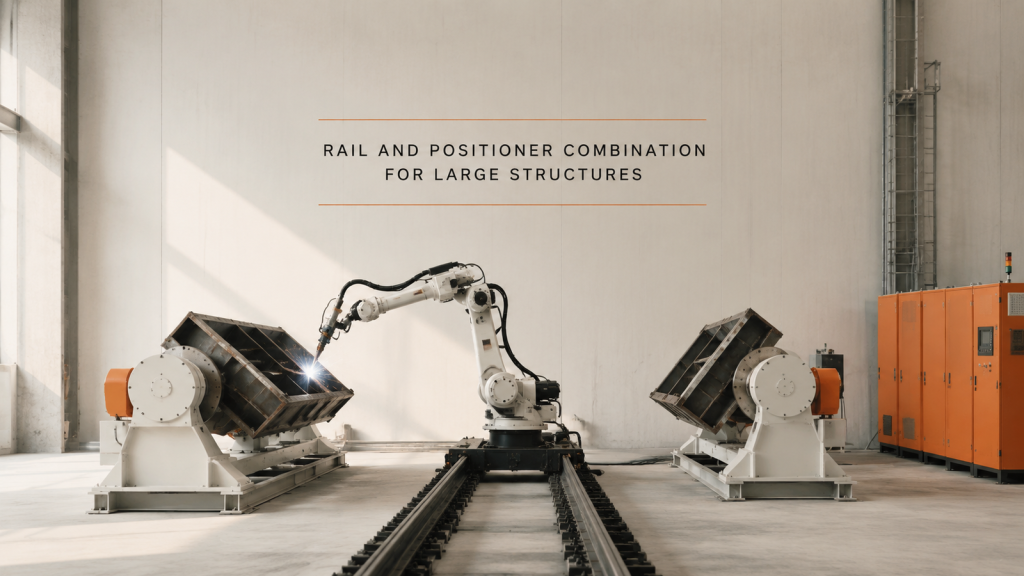
یک ریل به دسترسی و یک پوزیشنر به وضعیت پاسخ میدهد. تصمیمگیری در مورد اینکه یک سازه بزرگ به چه چیزی نیاز دارد، با فهرست درزها شروع میشود، نه با کاتالوگ تجهیزات.
اتصالات لوله متقاطع: نصب، جوش را تعیین میکند
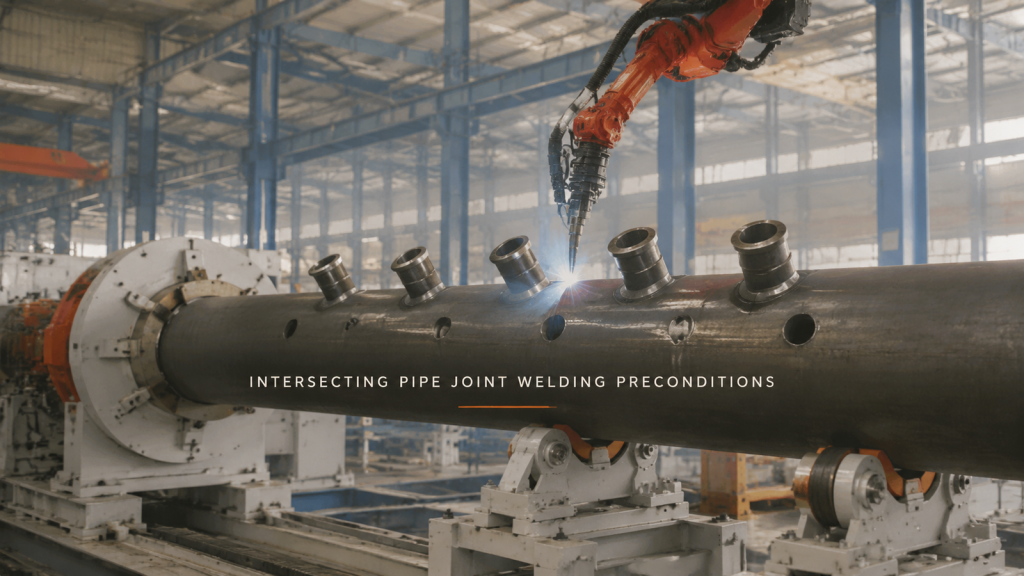
در اتصالات شاخه به سرستون، عامل محدودکننده به ندرت قابل دسترسی است. موقعیت سوراخ، پخ و فاصله مونتاژ تعیین میکنند که آیا درز میتواند در یک پاس جوشکاری شود یا خیر.
جوشکاری بدون آموزش: جایی که واقعاً دوام میآورد
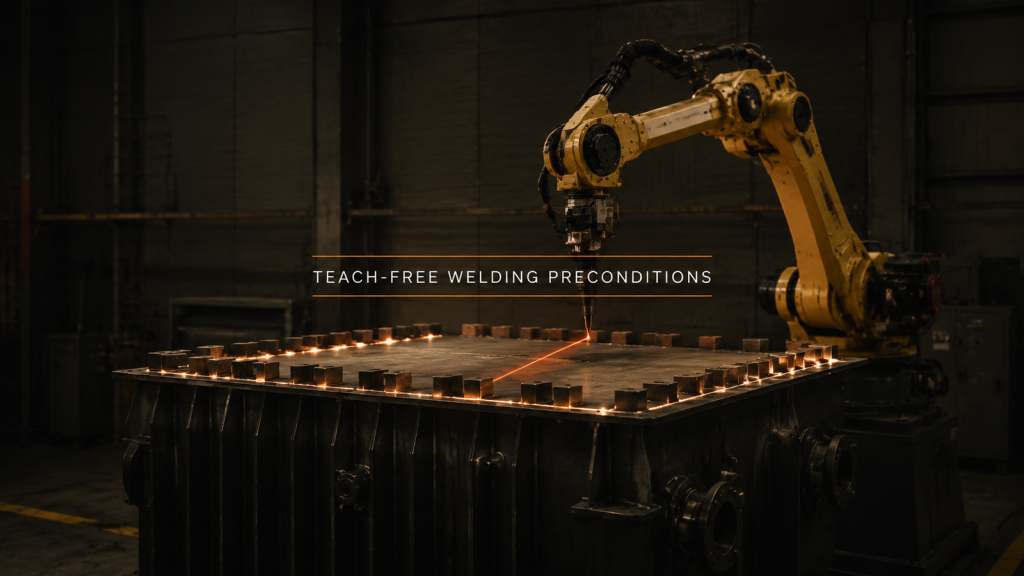
جوشکاری بدون آموزش، آموزش را حذف میکند، نه مکانیابی را. این روش جایی را که درز منظم است و تغییرات چیزی است که اسکن میتواند ببیند، حفظ میکند.
دود جوشکاری و نور قوس: قطعه تصمیم میگیرد
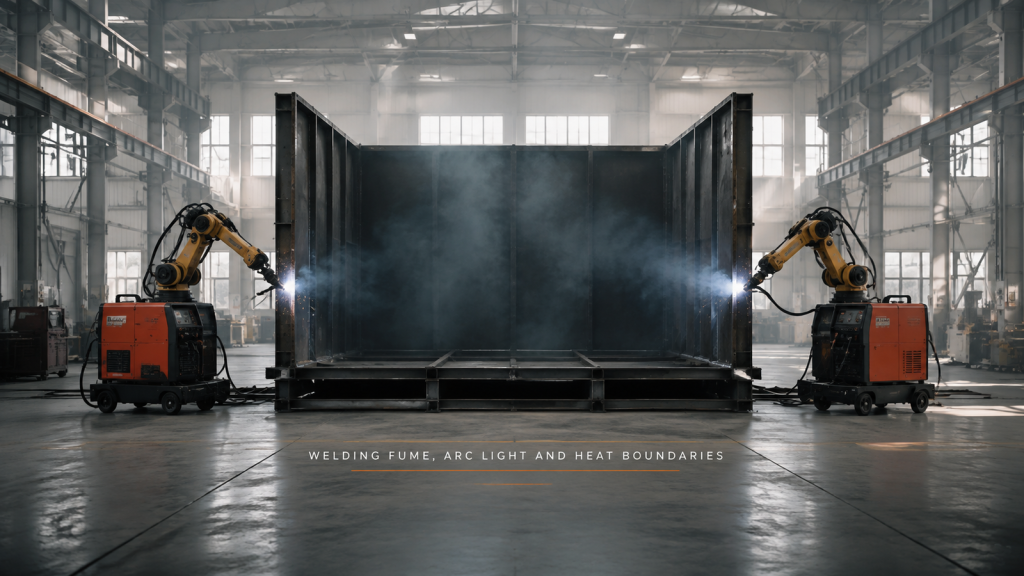
اینکه آیا بخار میتواند از جوش خارج شود یا خیر، به میزان محصور بودن قطعه بستگی دارد و حفاظ به محل عبور افراد بستگی دارد، نه به ردپای دستگاه.