
Podle Redakční tým EVST · Poslední aktualizace: 22. července 2026
Automatizační projekty zřídka selhávají kvůli špatnému robotu. Proč automatizační projekty selhávají, je téměř vždy příběh po dodání a většinu z nich pokrývají pět příčin: podhodnocené nástroje na konci ramene, doba cyklu odečtená ze specifikace robota, přestavba na vysokou směs, zařízení, které nebylo připraveno kolem buňky, a nikdo, kdo buňku po předání nevlastnil.
Toto je analýza na straně kupujícího. Pokud jste stále ve fázi užšího výběru, naše kontrolní seznam hodnocení dodavatelů se zabývá due diligence dodavatelů; tento článek navazuje na tuto část.
Proč automatizační projekty selhávají, když je hardware již na místě
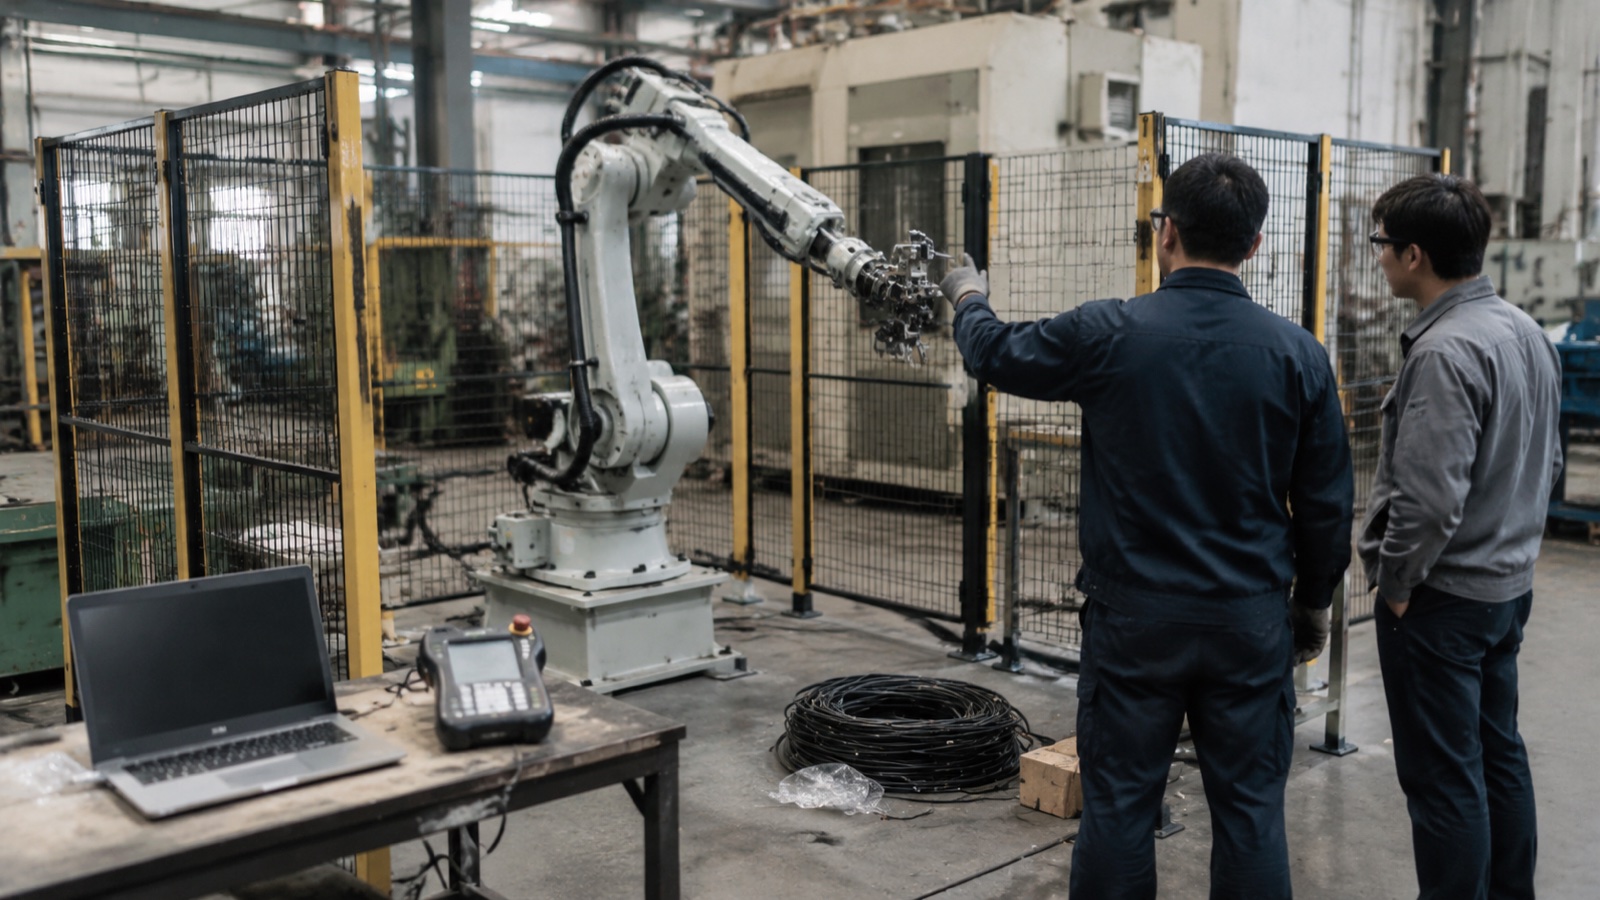
V prvním automatizačním projektu nastane specifický okamžik, kdy se nálada změní. Přepravka se otevře, rameno se přišroubuje, ovládací panel se zapne a pohne se. Všichni si to vyfotí. Pak se někdo zeptá, kdy se začne vyrábět součástky, a upřímná odpověď je, že za šest až deset týdnů, ne příští úterý.
Právě v té mezeře se rozpočty hltají. S paží to nikdy nebylo to nejtěžší. Podle... Mezinárodní federace robotikyCelosvětový provozní sklad průmyslových robotů překročil hranici čtyř milionů kusů a samotný hardware robotů se stal poměrně standardizovaným a široce dostupným zbožím napříč cenovými úrovněmi. Standardizováno však není vše, co proměňuje rameno v buňku: nástroj na jeho konci, díly dodávané do něj, plot kolem něj a lidé, kteří jej udržují v chodu. To vše je pokaždé specifické pro daný projekt a je to místo, kde skutečně žijí harmonogram a náklady.
Pět níže uvedených příčin není exotických. Každá z nich je viditelná před podpisem smlouvy, pokud kupující ví, na kterou otázku se má zeptat.
Příčina 1: S chapadlem se zacházelo jako s příslušenstvím
V cenové nabídce se nástroje na konci ramene (EOAT) často objevují jako jeden řádek blízko dna, někdy bez ceny, někdy jako „TBD čeká na vzorek dílu“. Tento řádek je často položkou s nejdelším dodacím lhůtou a nejvyšším rizikem v celé buňce.
Důvodem je, že robotické rameno je katalogový výrobek se známou opakovatelnou přesností, zatímco chapadlo je zakázkově navržený mechanismus, který musí tisíckrát za směnu odolat kontaktu se skutečným, proměnlivým, někdy mastným nebo horkým obrobkem. Vakuum funguje, dokud se na povrchu neobjeví stopa po průvanu. Dvouprstová svěrka funguje, dokud se na odlitku neobjeví otřep na uchopovací ploše. Magnetický nástroj funguje, dokud někdo neprotáhne hliníkovou variantu stejnou linkou.
V praxi náš dodavatelský tým plánuje EOAT, jako by se jednalo o malý projekt návrhu stroje, a ne o příslušenství, protože to přesně je. Návrh, výroba a ladění netriviálního chapadla pravidelně trvá čtyři až osm týdnů a je normální, že první fyzický nástroj po prohlédnutí skutečných dílů potřebuje jednu revizi. Projektový plán, který předpokládá, že chapadlo dorazí hotové spolu s robotem, již ztratil měsíc, který nebyl v rozpočtu zahrnut.
Před podpisem se tomu vyhněte: Požadovat, aby dodavatel uvedl cenu za dodávku (EOAT) jako samostatnou, naceněnou, plánovanou dodávku s vlastní dodací lhůtou a aby před zmrazením návrhu nástroje zaslal skutečné výrobní vzorky (ne CAD a ne ty kvalitní). Explicitně se zeptat, kdo zaplatí druhou revizi, pokud první nástroj neudrží díl.
Příčina 2: Doba cyklu se vymkla specifikaci
Datové listy robotů uvádějí výkon pohybu za ideálních podmínek s nominálním užitečným zatížením. Prodejní výpočty založené na těchto údajích vedou k údajům o propustnosti, kterých skutečná buňka nedosáhne, a kupující nezjistí nedostatek až do akceptačních testů.
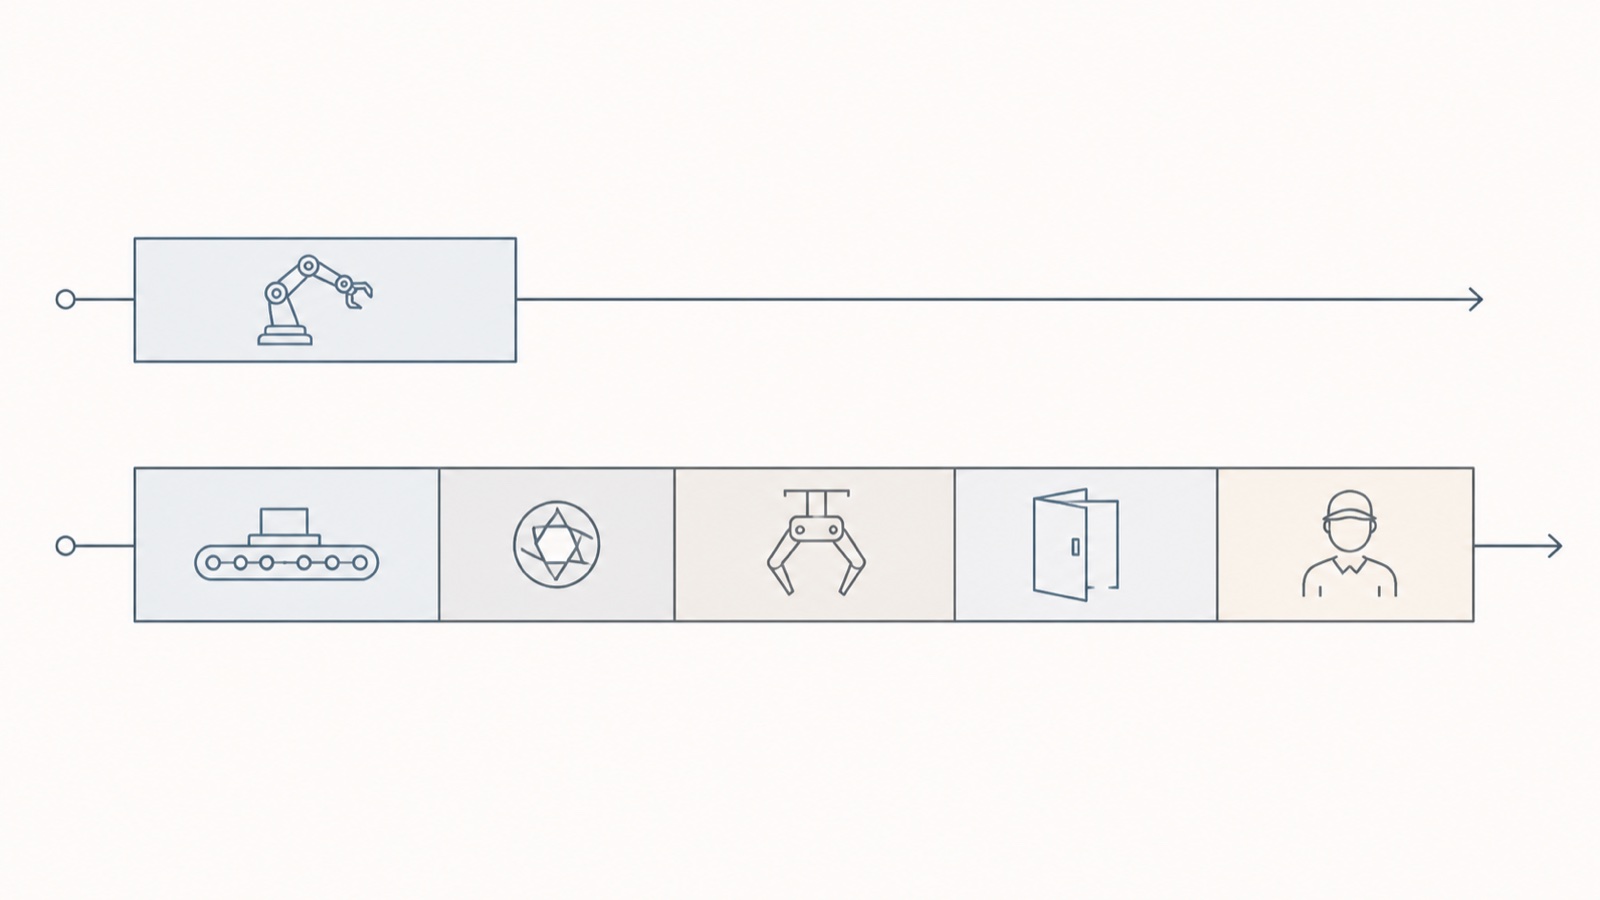
Skutečný čas cyklu buňky je součtem pohybu robota, prezentace dílu, jakékoli prodlevy vidění nebo měření, aktivace nástroje, čekání na navázání spojení se strojem a zásahu operátora. V datovém listu je uveden pouze první z těchto faktorů. Pohyb typu „pick-and-place“, který trvá 2.1 sekundy pohybu robota, se může snadno stát 5sekundovým cyklem stanice, jakmile se dopravník indexuje, kamera zachytí a zpracuje, chapadlo se zavře a potvrdí a dveře CNC se dokončí otevření. Žádný z těchto kroků není vadou. Prostě se nejedná o pohyb robota a nebyly započítány.
Lidský zásah je ze všech nejméně započítávaná položka. Pokud musí operátor přeorientovat jeden díl z dvanácti nebo dvakrát za směnu odstranit zaseknutý materiál, tento čas patří do výpočtu cyklu a obvykle tam není.
Před podpisem se tomu vyhněte: Dodavatel uveďte propustnost jako garantovaný počet dílů za hodinu na hranici buňky, měřený v nepřetržitém úseku definované délky, s podmínkami přejímacích zkoušek zapsanými ve smlouvě. Zeptejte se, co se stane s číslem, když příchozí díly dorazí do meze tolerance, nikoli do nominální hodnoty. Dodavatel, který uvádí pouze čas pohybu robota, uvádí jiný stroj, než ten, který budete vlastnit.
Příčina 3: Závod s vysokým obsahem směsi zakoupil řešení s vysokým objemem
Většina publikovaných aritmetických výpočtů návratnosti investic do robotiky předpokládá, že závod vyrábí jeden díl v dlouhých dávkách. Velké množství závodů, zejména dílenských a smluvních výrobců, vyrábí 40 čísel dílů v dávkách po 80. To jsou odlišné problémy a druhý je mnohem obtížnější automatizovat se ziskem.
Matematika je neúprosná. Vezměte si buňku, která potřebuje k přepnutí 40 minut: vyměňte čelisti chapadla, znovu načtěte přípravek, vyvolejte program, znovu ověřte první výrobek. Pokud průměrná dávka běží 60 minut na výrobu, tato buňka stráví zhruba 40 procent svého dostupného času neprodukcí a „ušetřená“ práce je částečně spotřebována technikem nastavení, který je nyní kvalifikovanější a dražší než operátor, který byl nahrazen. Obchodní argument, který vypadal silně při teoretické míře využití, se hroutí při skutečné míře využití.
Toto není argument proti automatizaci práce s vysokým stupněm smíšení. Je to argument, že práce s vysokým stupněm smíšení je třeba automatizovat jinak: rychlou výměnou nástrojů s opakovatelnými vztažnými body, systémy upínacích přípravků s nulovým bodem, knihovnami programů uspořádanými podle rodiny součástí, nikoli podle součásti, a často kolaborativním robotem, kterého lze přemístit, spíše než oplocenou buňkou, kterou nelze. Cílem návrhu je doba výměny v minutách, nikoli v sekundách cyklu.
Před podpisem se tomu vyhněte: Sdělte dodavateli skutečné složení dílů a distribuci velikosti šarže, nikoli tři nejvýše položené díly, a požadujte stanovenou dobu přechodu mezi dvěma pojmenovanými, skutečně odlišnými díly. Poté zkontrolujte, zda model návratnosti investic tuto dobu přechodu využívá. Náš analýza doby návratnosti automatizace prochází tím, jak přechod na nový typ a jeho využití ovlivňují míru návratnosti.
Příčina 4: Rostlina kolem buňky nebyla připravena
Robot je přesné zařízení, které předpokládá, že svět je opakovatelný. Továrny obvykle opakovatelné nejsou a buňka to odhaluje s neobvyklou jasností.
Nejčastějším problémem je konzistence vstupních dílů. Ruční montáž neviditelně absorbuje odchylky, protože člověk je kompenzuje, aniž by o tom přemýšlel. Robot je nekompenzuje. Odlitky, které se mezi dodavateli liší o tři milimetry, laserem řezané polotovary s nekonzistentními otřepy nebo tyčový materiál dodávaný v různých délkách, zastaví buňku, která během přejímací zkoušky nominálních dílů ve výrobě fungovala perfektně.
Druhým problémem je strategie upínání a vztažných bodů. Pokud umístění součásti v upínání závisí na tom, jak pečlivě ji někdo usadí, robot tuto nejistotu zdědí a proces probíhá s jakoukoli přesností, kterou krok nakládání umožňuje, bez ohledu na deklarovanou opakovatelnost ramene.
Bezpečnost je třetí a je to ta, která nejčastěji zpožďuje spíše schválení než výrobu. ISO 10218-2: 2025Posouzení rizik na úrovni buňky a zabezpečení jsou odpovědností systémového integrátora, nikoli výrobce robota. Dodané robotické rameno samo o sobě nikdy není kompatibilní buňkou. Než bude buňka legálně spuštěna ve výrobě, musí existovat oplocení, propojené přístupové brány, prostorové skenery, logika s hodnocením bezpečnosti a zdokumentované posouzení rizik, které se za nimi skrývá, a u kolaborativních aplikací musí být dodrženy limity síly a tlaku popsané v ISO / TS 15066 musí být ověřeny s ohledem na skutečný nástroj a obrobek, nikoli na holé rameno. Kupující, kteří se domnívají, že „kolaborativní robot“ znamená „není vyžadováno žádné posouzení rizik“, jsou neustále překvapeni. Naše Průvodce integrací buněk dle normy ISO 10218-2:2025 stanoví, co nese integrátor a co koncový uživatel.
Čtvrtou nenápadnou mezerou jsou inženýrské sítě. Napájecí napětí a frekvence, dostupný objem stlačeného vzduchu při požadovaném tlaku, rovinnost a zatížitelnost podlahy, poklesy napětí v síti a odsávání výparů – to vše musí být potvrzeno podle požadavků článku. Vzduch je opakujícím se problémem. Kompresor v závodě, který pohodlně pohání ruční nářadí, může vyčerpat článek s vícezónovým vakuovým nástrojem a příznak vypadá spíše jako závada způsobená upuštěným dílem než problém se vzduchem.
Před podpisem se tomu vyhněte: Požádejte o písemnou specifikaci připravenosti staveniště jako součást smlouvy, která by zahrnovala předpoklady tolerance vstupních dílů, požadavky na inženýrské sítě, podlahové a prostorové podmínky a kdo je zodpovědný za posouzení rizik. Poté se zeptejte, která z těchto položek ruší záruku propustnosti, pokud není splněna.
Příčina 5: Po předání buňku nikdo nevlastnil
Uváděcí technici odcházejí. O šest měsíců později selže servopohon, nebo dorazí nové číslo dílu a program je třeba upravit, a otázka zní, kdo to dělá. V mnoha závodech je odpověď nikdo.
Důvodem jsou dvě věci. První je, že školení operátorů a údržbářů je plánováno během týdne uvádění do provozu, kdy se buňka stále ladí a lidé, kteří školení potřebují, jsou zaneprázdněni provozem zbytku závodu. Stává se to, je to schváleno a téměř nic se neponechává. Druhou je, že náhradní díly a podpora nebyly nikdy specifikovány, pouze se předpokládaly.
Přeshraniční podpora si zaslouží být zmíněna přímo, protože právě v ní dovážená automatizace skutečně zaostává za domácími dodávkami. Náhradní díly jsou obvykle problémem s celními a papírovými záležitostmi, než se stanou problémem výroby: řídicí deska, která se odešle za dva dny, může ještě dva týdny stát v celním odbavení a článek, který je dva týdny mimo provoz, stojí mnohem více než samotný díl. Časová pásma to ještě zhoršují. Ranní závada v Evropě nebo Americe se k asijskému dodavateli dostane na konci jeho dne, což promění to, co by měla být dvouhodinová diagnostická konverzace, ve dvoudenní výměnu názorů.
Před podpisem se tomu vyhněte: Vyjednat sadu kritických náhradních dílů, která bude součástí původní objednávky, a ne objednávat ji v případě poruchy, získat písemný závazek k době odezvy od jmenované místní podpory (ne e-mailové adresy) a naplánovat školení jako samostatnou placenou lekci dva až čtyři týdny po zahájení výroby, kdy mají operátoři skutečné otázky.
Pět příčin v kostce
| Příčina selhání | Včasný varovný signál | Otázka, kterou je třeba položit dodavateli před podpisem |
|---|---|---|
| EOAT považován za příslušenství | Gripper je samostatná položka bez ceny nebo „vzorek, který čeká na upřesnění“. | Jaká je dodací lhůta a cena EOAT jako samostatného plnění a kdo platí za druhou revizi, pokud první nástroj neudrží díl? |
| Doba cyklu ze specifikačního listu | Propustnost uváděná v sekundách pohybu robota, bez definovaného akceptačního testu | Zaručíte počet dílů za hodinu na hranici buňky během nepřetržitého provozu, přičemž zkušební podmínky budou zapsány ve smlouvě? |
| Práce s vysokým mixem ve velkoobjemovém provedení | Model návratnosti předpokládá jeden díl a vysoké využití | Jaká je doba přechodu mezi těmito dvěma konkrétními čísly dílů a je toto číslo zahrnuto ve vašem výpočtu návratnosti investic? |
| Rostlina není připravena kolem buňky | Žádná písemná specifikace připravenosti lokality; nejasné vlastnictví posouzení rizik | Jakou toleranci vstupního dílu, objem vzduchu a výkon článek předpokládá a kdo je zodpovědný za posouzení rizik podle normy ISO 10218-2? |
| Bez vlastnictví po předání | Školení zahrnuté v týdnu uvedení do provozu; žádný seznam náhradních dílů | Co obsahuje doporučená sada náhradních dílů pro montáž na místě, jaký je váš závazek k místní reakci a lze naplánovat školení po zahájení výroby? |
V čem jsou čínští dodavatelé skutečně horší
Kupující pocházejí z Číny – což je Zpráva Mezinárodní federace robotiky o světové robotice identifikuje jako největší světový trh s průmyslovými roboty – obvykle se zobrazuje seznam výhod a žádný seznam kompromisů, což ztěžuje uvěřitelnost výhod. Užitečnější je upřímná verze.
Absolutní přesnost i v těch nejnáročnějších podmínkách. Pro velkou většinu svářečských, paletizačních, obsluhujících a manipulačních prací dosahují ramena čínské výroby hodnot opakovatelnosti, které jsou zcela adekvátní a srovnatelné se zavedenými japonskými a evropskými značkami ve stejné třídě užitečného zatížení. Na špici rozsahu přesnosti, zejména v aplikacích vyžadujících kalibrovanou absolutní přesnost pro offline programované dráhy spíše než pro naučené body, mají zavedené značky stále výhodu v kalibračním nářadí a dlouhodobé tepelné stabilitě. Pokud se vaše aplikace nachází v dané oblasti, mělo by to rozhodnout o nákupu.
Kvalita dokumentace. Manuály přeložené do angličtiny se liší kvalitou a rozdíl se zvětšuje, když přejdete od manuálu k rameni k referenci chybových kódů řídicí jednotky a poznámkám ke konfiguraci sběrnice. Údržbářský personál to pocítí dříve než kdokoli jiný. Před objednáním se vyplatí požádat o prohlédnutí úplné anglické servisní dokumentace, a nikoli až poté.
Tření v časových pásmech a komunikaci. Reálné a neřešitelné dobrými úmysly. Je to zvládnutelné s určeným kontaktem podpory, dohodnutým denním překrývajícím se oknem a jednou eskalační cestou, ale kupující, který očekává odpovědi ve stejnou hodinu s osmihodinovým odstupem, bude frustrovaný.
Dodací lhůta náhradních dílů. Výše uvedená a zároveň nejdůležitější položka na tomto seznamu. Je to také ta, kterou plánování nejvíce vylepšilo: sada náhradních dílů na místě specifikovaná při objednávce promění dvoutýdenní výpadek ve dvouhodinový.
Další prodej a zůstatková hodnota. Sekundární trhy oceňují zavedené značky výše. Pokud je pro váš finanční tým důležitý pětiletý exit nebo financování zajištěné aktivy, je tato sleva reálná a měla by být v modelu zohledněna.
Nic z toho neargumentuje proti nákupu strojů z Číny. Argumentují pro jejich zahrnutí do ceny. Kupující, který do původní objednávky vyjednává o náhradních dílech, dokumentaci, závazcích k odezvě a místní podpoře, obvykle skončí s nižšími celkovými náklady na vlastnictví než ten, kdo porovnával pouze ceny strojů a tyto položky objevil později, v maloobchodě.
Kde tohle nechává kupujícího
Každá příčina na tomto seznamu je problémem s vymezením rozsahu, nikoli technologickým problémem, a každou z nich je levnější opravit ve specifikaci než během týdne uvedení do provozu. Vzorec u projektů, které jdou dobře, je všední: EOAT navržený na základě reálných dílů, propustnost garantovaná na hranici buňky, doba přechodu považovaná za konstrukční cíl, písemná specifikace připravenosti na místě a podmínky podpory sjednané před objednávkou, nikoli po první poruše.
Společnost EVST (EVS TECH CO., LTD), výrobce a integrátor robotiky se sídlem v Čcheng-tu, založená koncem roku 2018, dodává automatizační projekty ve více než 100 zemích a tento vzorec je natolik konzistentní, že náš dodavatelský tým nyní považuje těchto pět položek za vstupní body rozsahu, nikoli za volitelné doplňky. Zákazníci, kteří pracují na specifikaci a chtějí druhý názor na nástroje, předpoklady propustnosti nebo podmínky podpory, se mohou na náš tým obrátit prostřednictvím evsrobot.com.
Často kladené dotazy
Proč automatizační projekty selhávají, i když robot funguje dobře?
Protože funkční robot není funkční buňka. Mezi běžné poruchy po dodání patří nástroje na konci ramene navržené příliš pozdě na základě neúplných informací o dílech, propustnost vypočítaná z doby pohybu robota namísto doby celého cyklu stanice, doba přestavby, která maže obchodní argumentaci ve vysoce smíšených závodech, odchylky příchozích dílů a bezpečnostní nebo energetické mezery, na které se závod nepřipravil, a nedefinovaná odpovědnost za údržbu, náhradní díly a přeprogramování po odchodu integrátora.
Jak dlouho po dodání skutečně trvá uvedení robota do provozu?
Delší, než většina kupujících, kteří kupují poprvé, plánuje. Mechanická instalace je rychlá, ale harmonogram se odvíjí od ladění nástrojů oproti reálným dílům, ladění programu, validace bezpečnosti a přejímací zkoušky. Samotné nástroje na konci výroby obvykle potřebují čtyři až osm týdnů na návrh a výrobu plus alespoň jednu revizi po setkání s výrobními díly. Požádejte dodavatele o harmonogram rozdělený podle instalace, nástrojů, programování, validace bezpečnosti a přejímky, spíše než o harmonogram podle jedné linky pro uvedení do provozu.
Jaké otázky bych měl položit dodavateli robotů před podpisem smlouvy?
Pět z nich má největší váhu: jaká je oceněná dodací lhůta pro nástroje na konci ramene jako samostatnou dodávku; garantujete počet dílů za hodinu na hranici buňky za definovaných podmínek přijetí; jaká je doba přechodu mezi dvěma konkrétními čísly dílů z mého skutečného sortimentu; jaké podmínky připravenosti na staveništi buňka předpokládá a kdo je zodpovědný za posouzení rizik podle normy ISO 10218-2; a jaká sada náhradních dílů, jmenovaný místní kontakt podpory a doba odezvy jsou součástí objednávky.
Je riskantní kupovat průmyslové roboty z Číny?
Rizika jsou spíše specifická a zvládnutelná než obecná. Kvalita a opakovatelnost hardwaru v běžných svařovacích, paletizačních a manipulačních aplikacích je v podstatě srovnatelná se zavedenými značkami ve stejné třídě užitečného zatížení. Skutečnými nedostatky jsou kvalita anglické servisní dokumentace, dodací lhůty náhradních dílů celními předpisy, tření odezvy v časových pásmech, absolutní přesnost na nejnáročnějším konci rozsahu přesnosti a nižší prodejní hodnota na sekundárním trhu. U každého z nich lze cenu stanovit nebo nasmlouvat při nákupu, což je podstatně levnější než je objevit během zastavení linky.
Kdo je zodpovědný za bezpečnost robotických buněk, výrobce robota nebo integrátor?
Podle normy ISO 10218-2:2025 je posouzení rizik a zabezpečení na úrovni buňky odpovědností systémového integrátora, nikoli výrobce robota. Robotické rameno je součástí; oplocení, blokování, plošné skenery, bezpečnostní logika a zdokumentované posouzení rizik patří tomu, kdo buňku integruje. U kolaborativních aplikací musí být limity síly a tlaku popsané v normě ISO/TS 15066 validovány se skutečně namontovaným nástrojem a obrobkem, nikoli s holým ramenem.
Měla by se vůbec automatizovat prodejna s vysokým složením a nízkým objemem výroby?
Často ano, ale s jiným konstrukčním cílem. Závody s vysokým počtem kusů by měly specifikovat dobu výměny v minutách namísto cyklů v sekundách, což posouvá návrh směrem k rychlovýměnným nástrojům s opakovatelnými vztažnými body, upínáním s nulovým bodem, knihovnami programů uspořádanými podle rodin dílů a často k přemístitelnému kolaborativnímu robotu namísto pevné ohraničené buňky. Model návratnosti investic postavený na využití jednoho dílu nepřežije kontakt se směsí o počtu 40 dílů.
Key Takeaways
- Automatizační projekty zřídka selhávají na hardwaru robota. Selhávají v mezeře mezi dodaným ramenem a běžící buňkou a tato mezera je problémem s vymezením rozsahu, který je viditelný před podpisem smlouvy.
- Nástroje na konci ramene jsou projektem na zakázku, nikoli příslušenstvím. Vypracujte samostatnou cenovou nabídku, naplánujte ji zvlášť, zašlete skutečné výrobní vzorky a předem se dohodněte, kdo zaplatí za druhou revizi.
- Trvejte na garantované propustnosti v počtu dílů za hodinu na hranici buňky za písemných podmínek přijetí. Sekundy pohybu robota z datového listu nejsou závazkem k propustnosti.
- U závodů s vysokým počtem dílů je cílem návrhu doba přechodu, nikoli doba cyklu. Sdělte dodavateli skutečný mix dílů a zkontrolujte, zda se uvedená doba přechodu objeví v modelu návratnosti investic.
- Podle normy ISO 10218-2:2025 patří posouzení rizik a zabezpečení na úrovni buňky k odpovědnosti systémového integrátora a dodané robotické rameno samo o sobě nikdy není buňkou splňující požadavky.
- Do původní objednávky vyjednejte sadu náhradních dílů pro zákazníky, jmenovaného místního kontaktu podpory, závazek k reakci a školení po spuštění. Pokud se zakoupí později, během odstávky, všechny čtyři položky stojí více.
O autorovi: Redakční tým EVST píše o průmyslové automatizaci pro inženýrské a provozní týmy, které specifikují svou první nebo další robotickou buňku. EVST je výrobce a integrátor robotiky se sídlem v Čcheng-tu, který realizuje automatizační projekty ve více než 100 zemích světa. S certifikací automobilové úrovně IATF16949 a certifikací třetích stran CE / SGS / TUV napříč všemi svými produktovými řadami.
Autor: Redakční tým EVST
Recenze: Redakční tým EVST
Naposledy aktualizováno:
Metoda: EVST Five-Cause Post-Delivery Screen – plánovací pomůcka na straně kupujícího pro určení rozsahu robotické buňky před podpisem, nikoli akceptační test ani náhrada za posouzení rizik systémovým integrátorem.
Redakční politika · Zásady oprav · Podmínky použití