
Leštění malých dílů, jako jsou panty dveří automobilů, robotickým pásem obvykle selhává z procesních důvodů, nikoli proto, že by robot k pásu nedosáhl. Obvyklými příčinami jsou lišící se součástka od dílu, pás, který přestane řezat stejným způsobem, jakým se opotřebuje, síla, kterou nikdo nekontroluje, prach, který nikdo neplánuje, a součástka, která se posune v chapadle. Všechny tyto faktory lze před objednáním buňky otestovat na vzorkových dílech. Pokud máte takový díl, sdílejte s námi výkres a sadu vzorků dílů a můžeme s vámi tyto testy naplánovat.
Aplikace ve videu
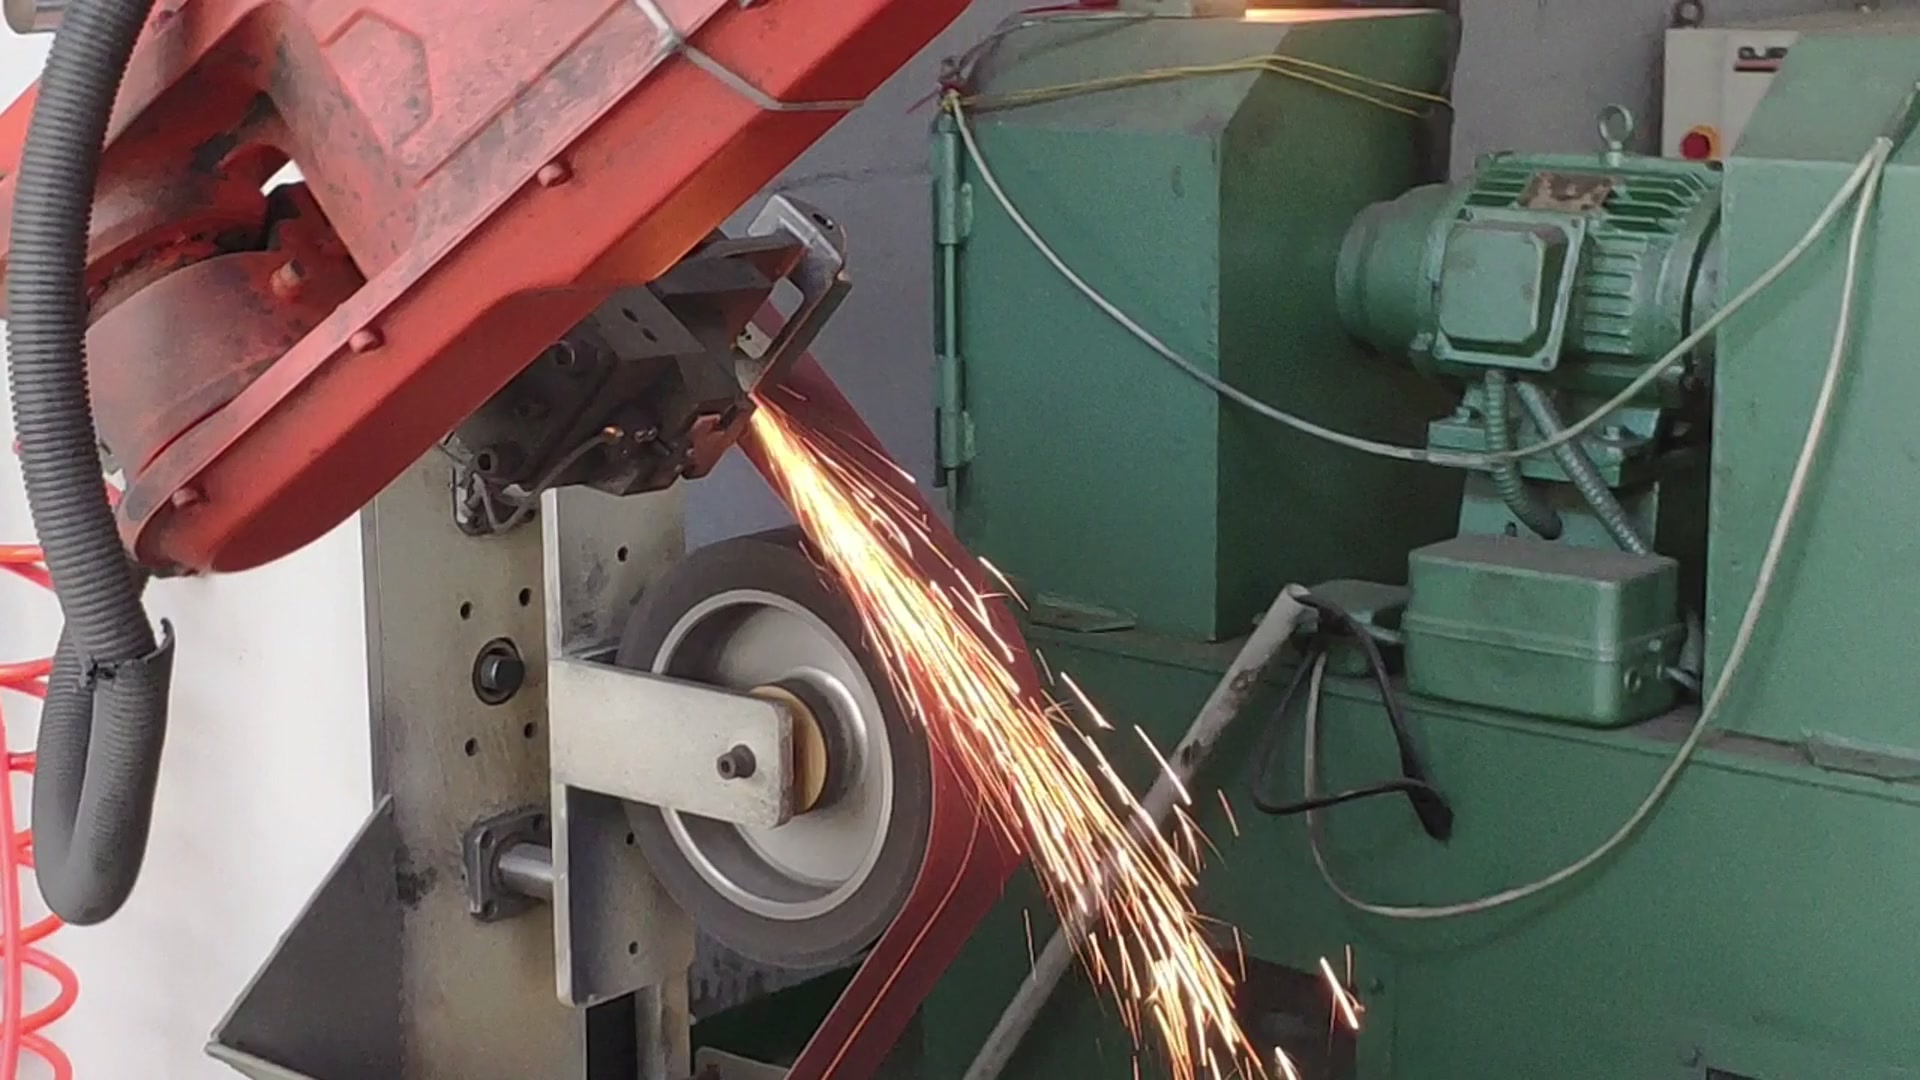
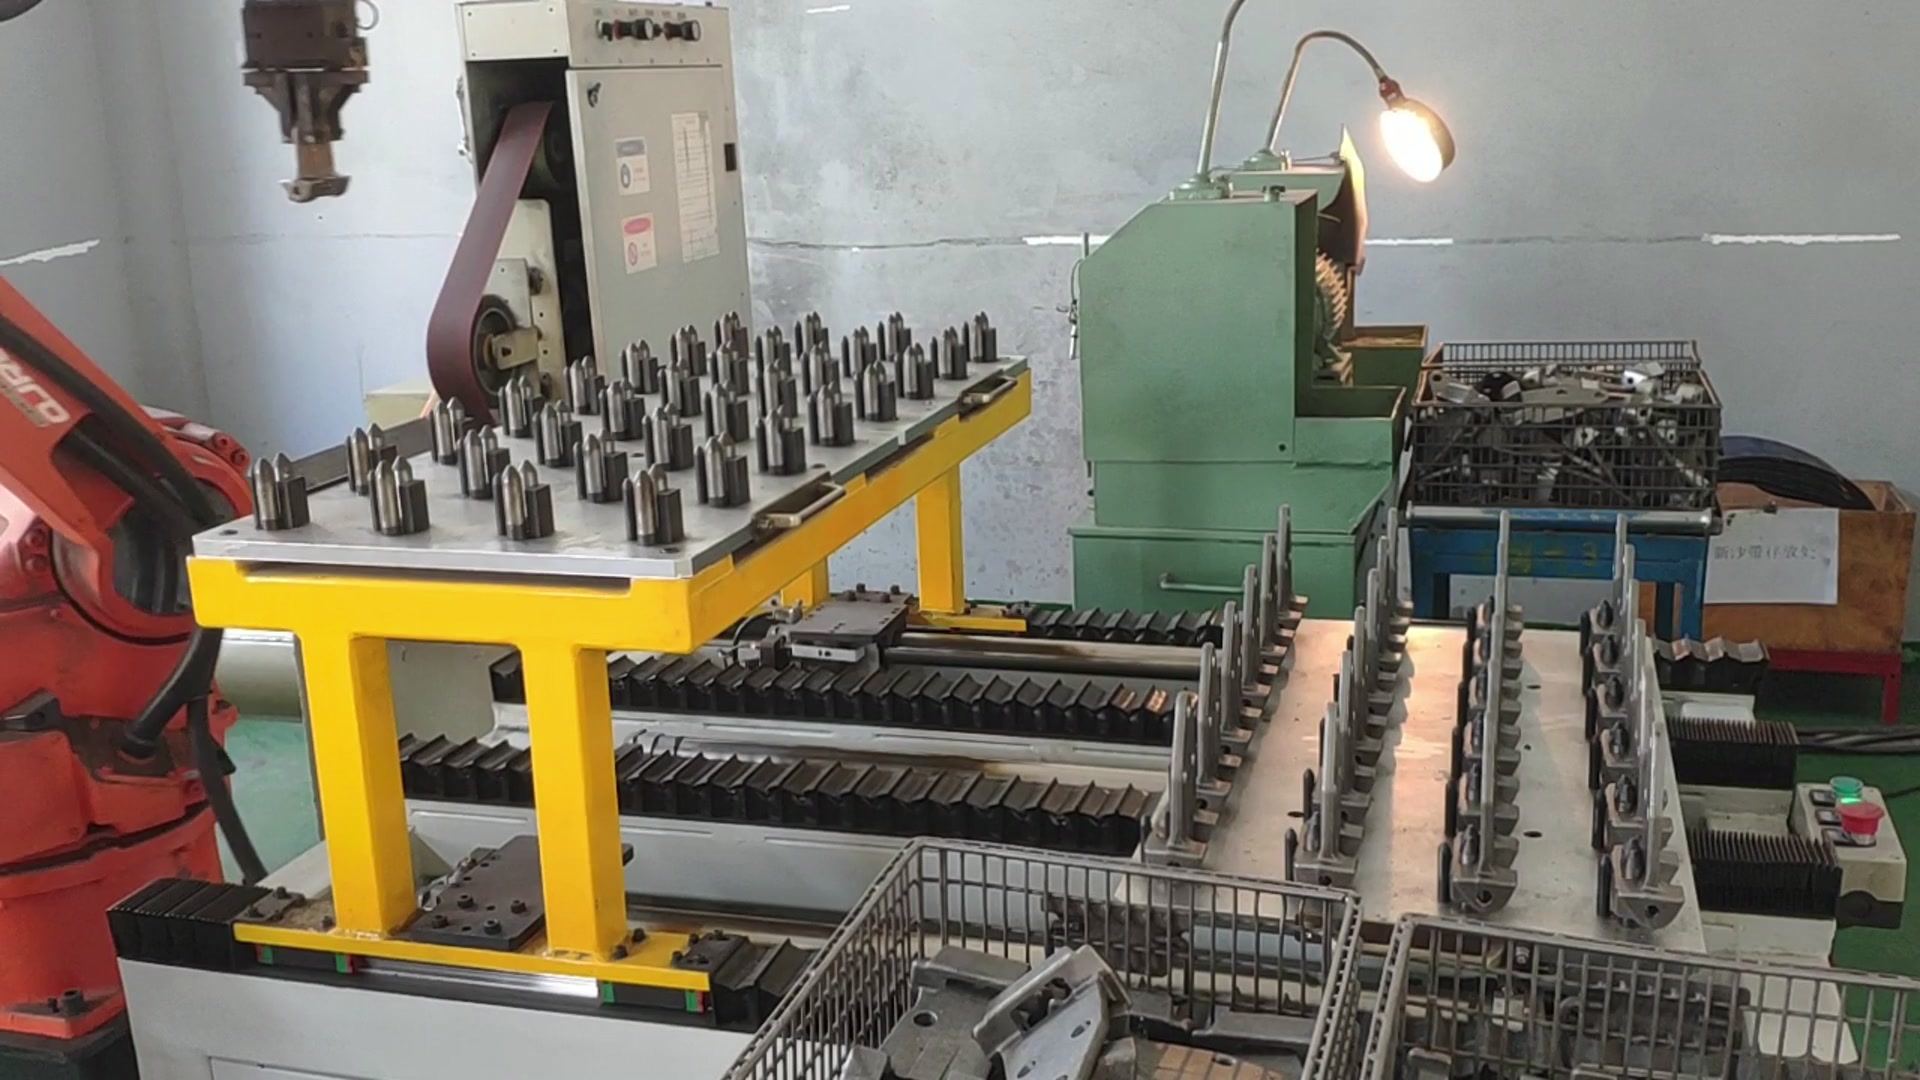
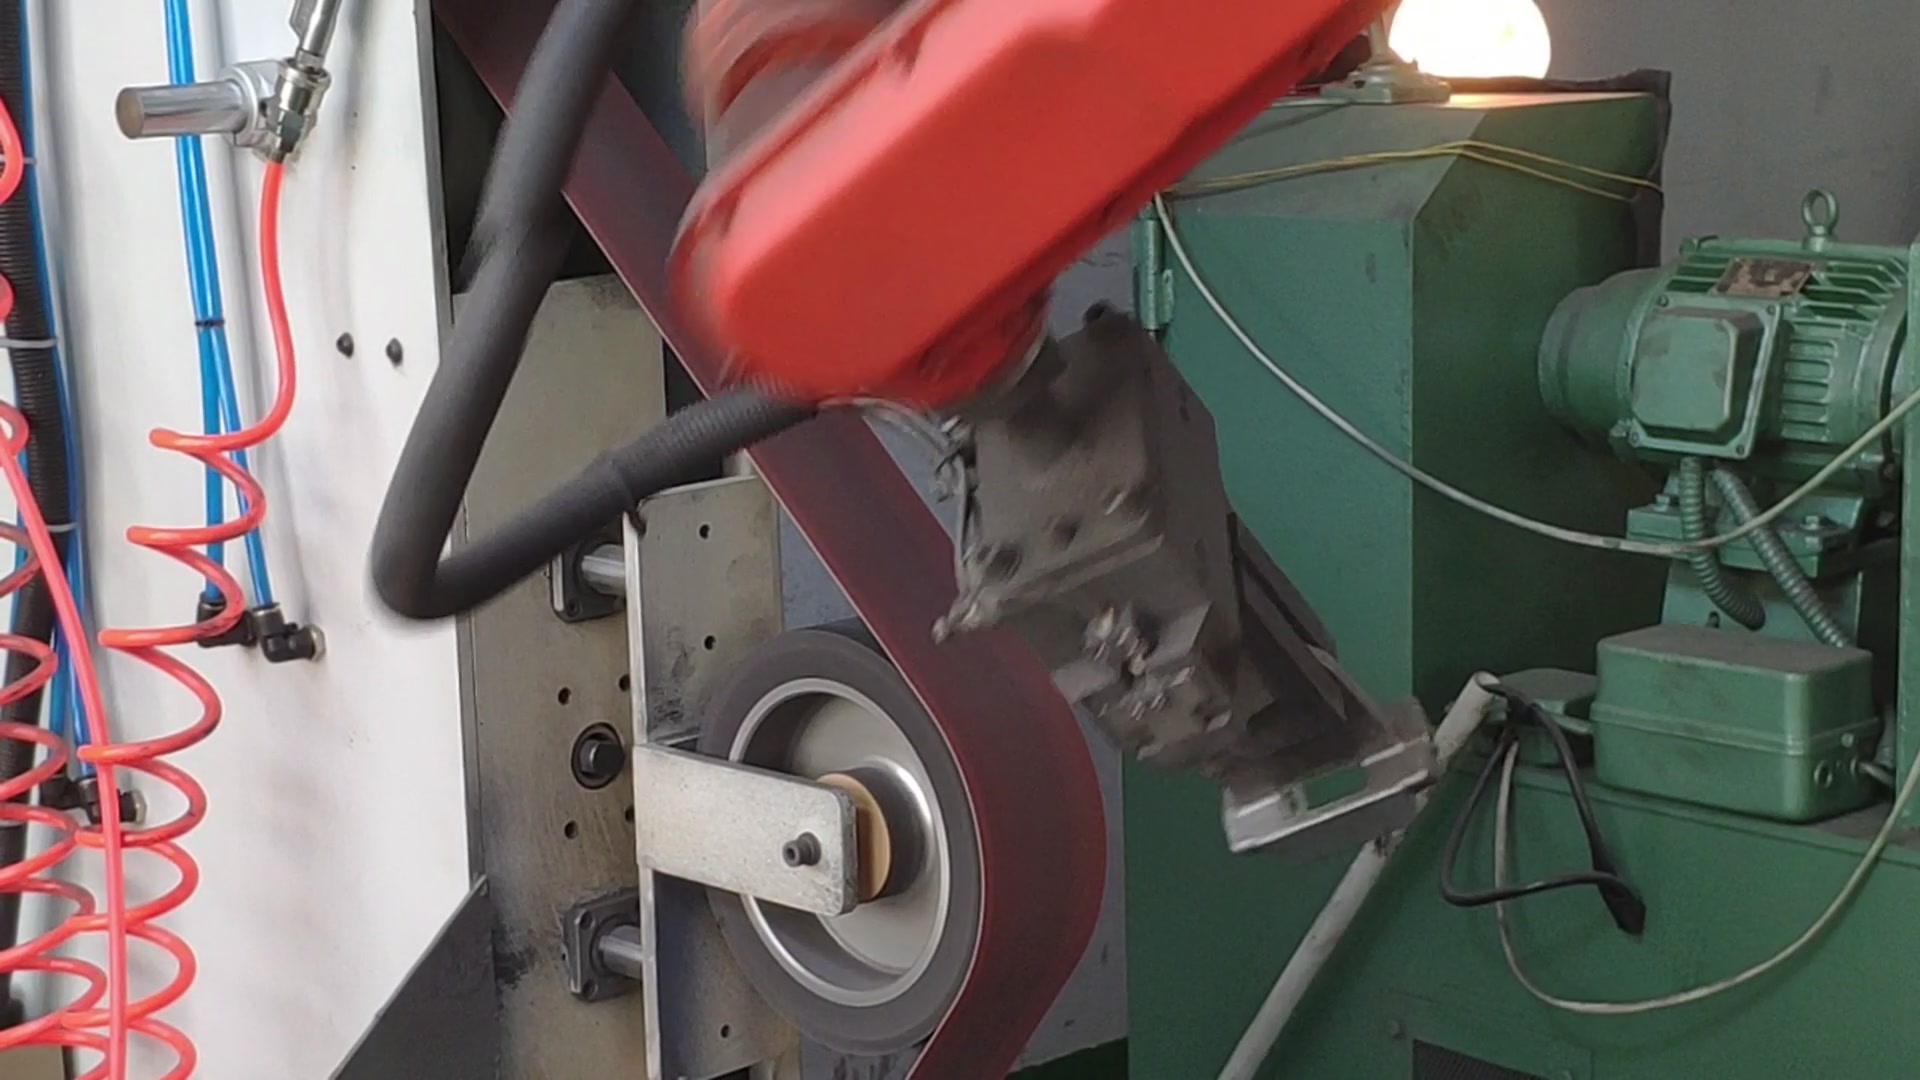
Záběry ukazují šestiosého robota s chapadlem, který odebírá panty dveří automobilu, jeden po druhém, ze žlutého stojanu s vodicími sloupky. Robot přenáší každý pant k pásové brusce a přitlačuje ho k kontaktnímu kolu. Jiskry ukazují, kde pás řeže. Robot otáčí díl tak, aby se pás dostal na různé plochy. Kolem jednoho robota stojí několik strojů na obrábění pásů.
Toto uspořádání představuje styl pásového broušení „robot drží díl“. Nástroj zůstává pevný a robot pohybuje obrobkem. Je vhodný pro malé, neforemné tvary, které by bylo obtížné upnout pro robotem držený nástroj.
Způsob selhání 1: za předpokladu, že každá část odpovídá první
Trajektorie naučená na jednom dobrém vzorku předpokládá, že další díl má stejný tvar a je v chapadle umístěn stejným způsobem. Odlitky jsou nejhorším případem. Studie robotického pásového broušení odlitků uvádějí velké geometrické odchylky mezi polotovary, a proto je nutné pevné dráhy kompenzovat nebo skenovat. S opotřebením forem se mění tloušťka, náklon a posun měřítka, takže se vztažný bod, na kterém byl program naučen, může v průběhu týdnů výroby měnit. U kovaných nebo lisovaných pantů je vhodné odchylku změřit, nikoli předpokládat, že je malá.
Vyzkoušejte: Změřte deset nebo více dílů z různých šarží na prvcích, kterých se pás dotkne. Vyleštěte nejsilnější a nejtenčí díly stejným programem a porovnejte výsledky.
Režim selhání 2: spuštění silového procesu na robotu s funkcí pouze pro polohování
Úběr materiálu při broušení pásem závisí hlavně na kontaktní síle, ale standardní robot sleduje určitou polohu. Pokud je dráha pevná, hloubka úběru závisí na tloušťce dílu a opotřebení pásu. Obvyklým řešením je řízení síly nebo flexibilní aktuátor mezi robotem a dílem. S tímto nastavením robot udržuje nastavený tlak místo nastavené polohy. V jednom publikovaném laboratorním testu udržovalo řízení konstantní síly brusnou sílu 20 N v rozmezí přibližně 2 N na pásu pohybujícím se rychlostí 8 m/s. Jedná se o jeden laboratorní regulátor, ale ukazuje to, jak vypadá řízená síla.
Vyzkoušejte: Požádejte dodavatele, aby vám ukázal naměřené síly během zkoušky z vaší strany, nejen hotový vzorek.
Způsob selhání 3: zacházení s řemenem jako s konstantou
Brusné pásy se neopotřebovávají lineárně. Úběr materiálu na začátku životnosti pásu rychle klesá a poté pomaleji. Drsnost povrchu se také může měnit s opotřebením při stejném nastavení, takže pevný počet průchodů se s věkem pásu mění. Tvrdost kontaktních kotoučů přidává další proměnnou. Tvrdší kotouče řežou rychleji a zanechávají hrubší povrch, zatímco měkčí kotouče se přizpůsobí dílu. Jeden průvodce výrobcem brusiv uvádí tvrdost pryžových kontaktních kotoučů přibližně 20 až 90 durometrů, přičemž pro běžné práce je obvyklých 50–60.
Vyzkoušejte: Proveďte zkušební provoz po celou dobu životnosti řemenu, nejen na prvních deseti dílech. Předem se rozhodněte, zda článek kompenzuje opotřebení, mění řemeny podle plánu, nebo obojí.
Způsob selhání 4: vynechání prachu z návrhu
Brusný prach se usazuje na chapadlech a přípravcích a snižuje přesnost upínání. Musí se také chránit před senzory robotů. Pásové brusky potřebují lokální odsávání s digestoří, u kterého je možné ověřit jeho funkčnost. Například americké předpisy stanoví minimální objemy odsávání podle šířky pásu a jiné země mají svá vlastní pravidla. Kovový prach může také představovat nebezpečí požáru nebo výbuchu. Hliník, hořčík a titan jsou klasické hořlavé kovy, jemný zinkový prach může hořet, i když objemový zinek ne, a riziko pro jakoukoli jinou slitinu by mělo být řešeno posouzením nebezpečí prachu.
Vyzkoušejte: Zahrňte odsávání prachu, čištění chapadla a utěsnění senzoru do cenové nabídky, nikoli jako dodatečnou záležitost.
Způsob selhání 5: ztráta součásti v chapadle
Řemen tlačí na díl dozadu, čímž jej přitahuje k chapadlu. Panty mají otvory, příruby a tenké části a chapadlo, které upíná nesprávný prvek, způsobuje, že se díl pod zatížením otáčet. Prach na čelistech prokluzování zhoršuje.
Vyzkoušejte: Označte díl a čelisti, vyleštěte dávku a zkontrolujte, zda se značky posunuly.
Co si vzít s sebou na soudní řízení
- Výkresy s leštěnými povrchy a požadovanou povrchovou úpravou
- Dvacet vzorků dílů odebraných z různých šarží
- Aktuální doba manuálního cyklu na díl a důvody odmítnutí, které dnes vidíte
- Typ pásu a pořadí zrnitosti, které používáte ručně, pokud existuje
- Místní požadavky na odsávání prachu a bezpečnost
Kontaktujte náš aplikační tým s těmito a naplánujeme zkušební provoz, který otestuje výše uvedených pět režimů selhání na vašich vlastních součástkách.