
Transformátorová nádrž Automatizace svařování
Koordinujte lokalizaci svarů, programování, přístup robotů a přesun materiálu kolem skutečné vany transformátoru – nikoli kolem generického seznamu zařízení.
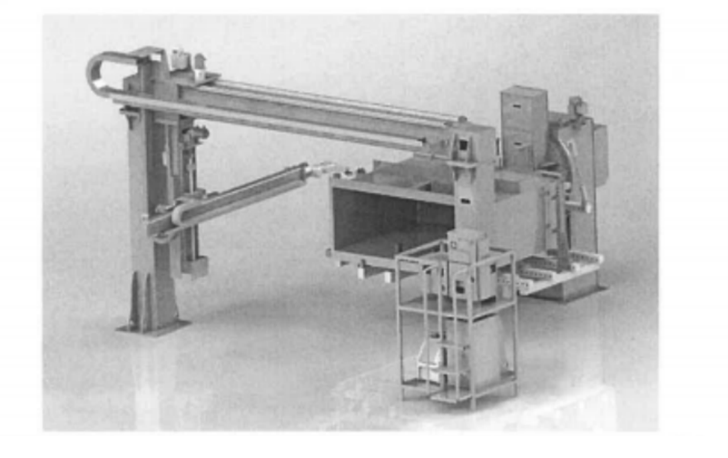
EVST konfiguruje externí a interní svařovací stanice pro obrobky transformátorových van a poté propojí finální architekturu, proces svařování a metodu přejímky s projektovými vstupy.
Definujte rozsah před určením velikosti projektu
Před dimenzováním zařízení definujte nádrž, spoje, tok materiálu a metodu přejímky. Užitečné zatížení, dosah, tloušťka, rychlost a propustnost se poté porovnají s vybranou architekturou projektu.
Každý formulář je posuzován podle skutečné mapy švů a plánu upevnění.
Postup je přizpůsoben skutečnému plánu stavby nádrže a přístupu k ní.
Pracovní postup zahrnuje svařování nádrže od vnějšího k vnitřnímu.
Snímání podporuje vyhledávání svarových drah tam, kde to vyžaduje variabilita uspořádání.
Zvolená metoda závisí na geometrii, upínacím zařízení, kalibraci a rozsahu přepínání.
Architektura je vybrána s ohledem na potřeby přístupu, orientace a toku materiálu.
Rodiny nádrží, které lze oddělit při přezkoumání aplikace
Každá skupina obrobků mění přístup ke svarům, upevnění, orientaci a trasu mezi vnějším a vnitřním svařováním.
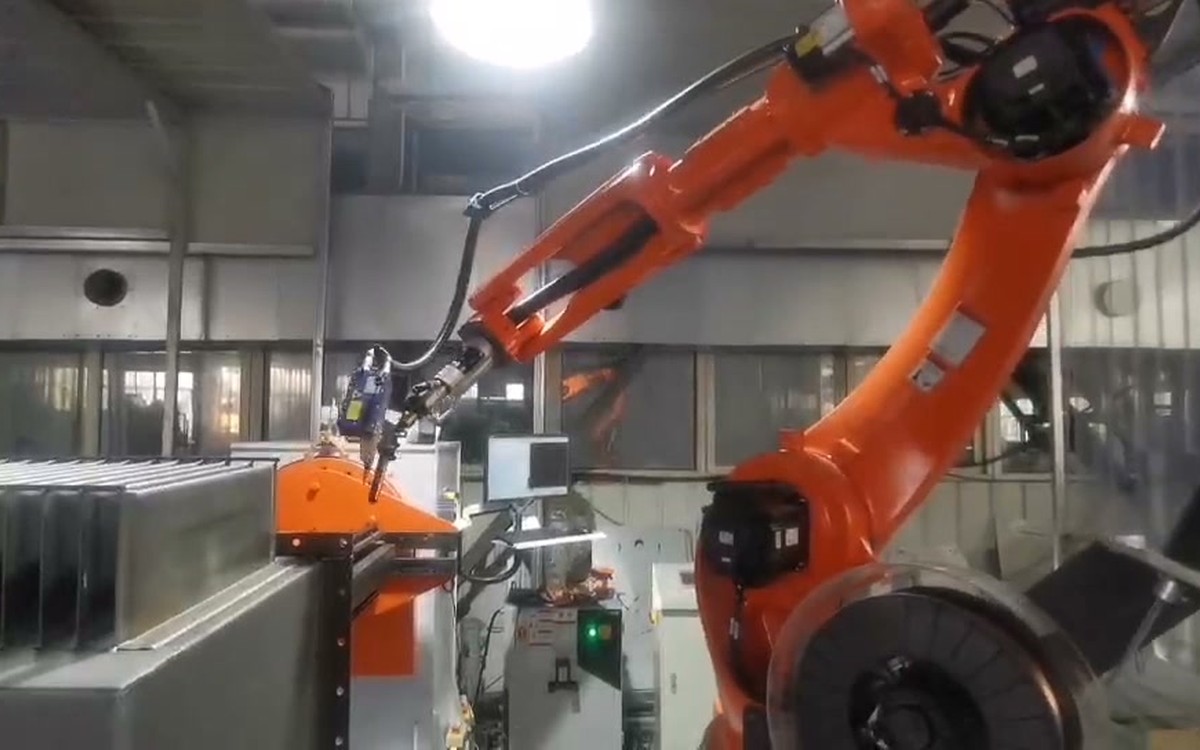
Obdélníkové nádrže
Zkontrolujte spoje bočních stěn, rohy, vlnité profily a orientaci požadovanou pro stabilní přístup k hořáku.
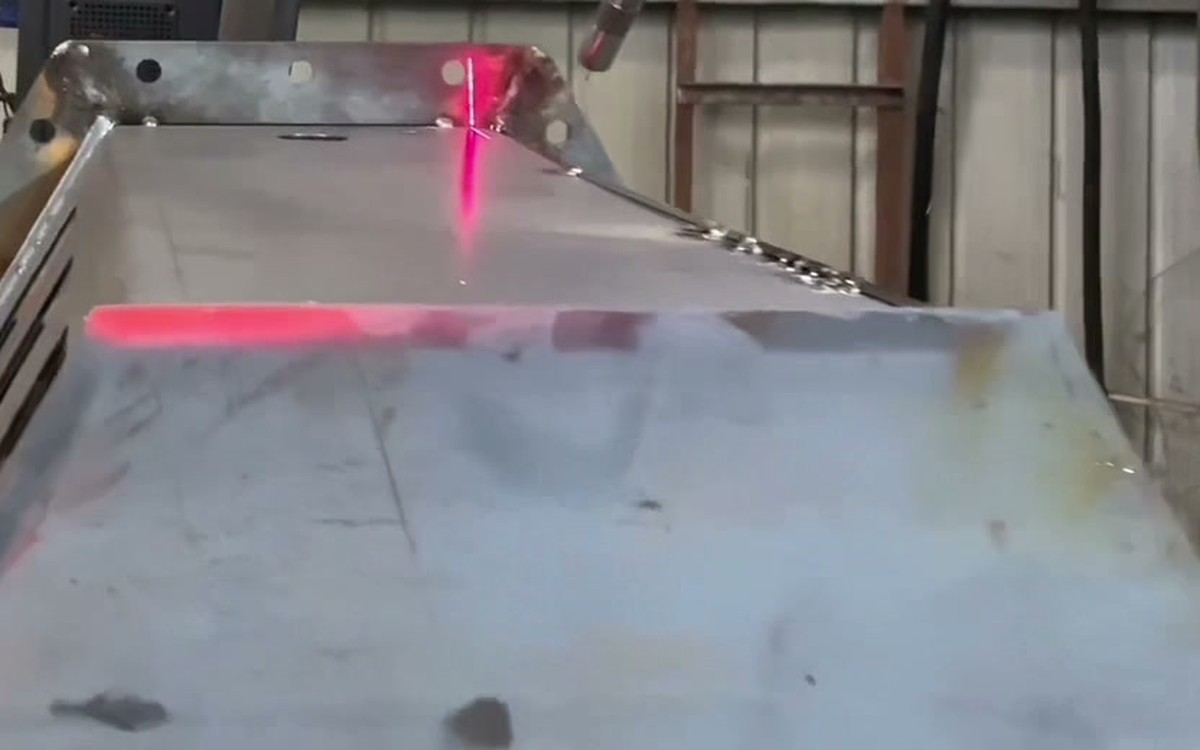
Trojúhelníkové nádrže
Generování plánovacích tras, laserová lokalizace a přístup v okolí měnících se ploch a vnitřní geometrie.
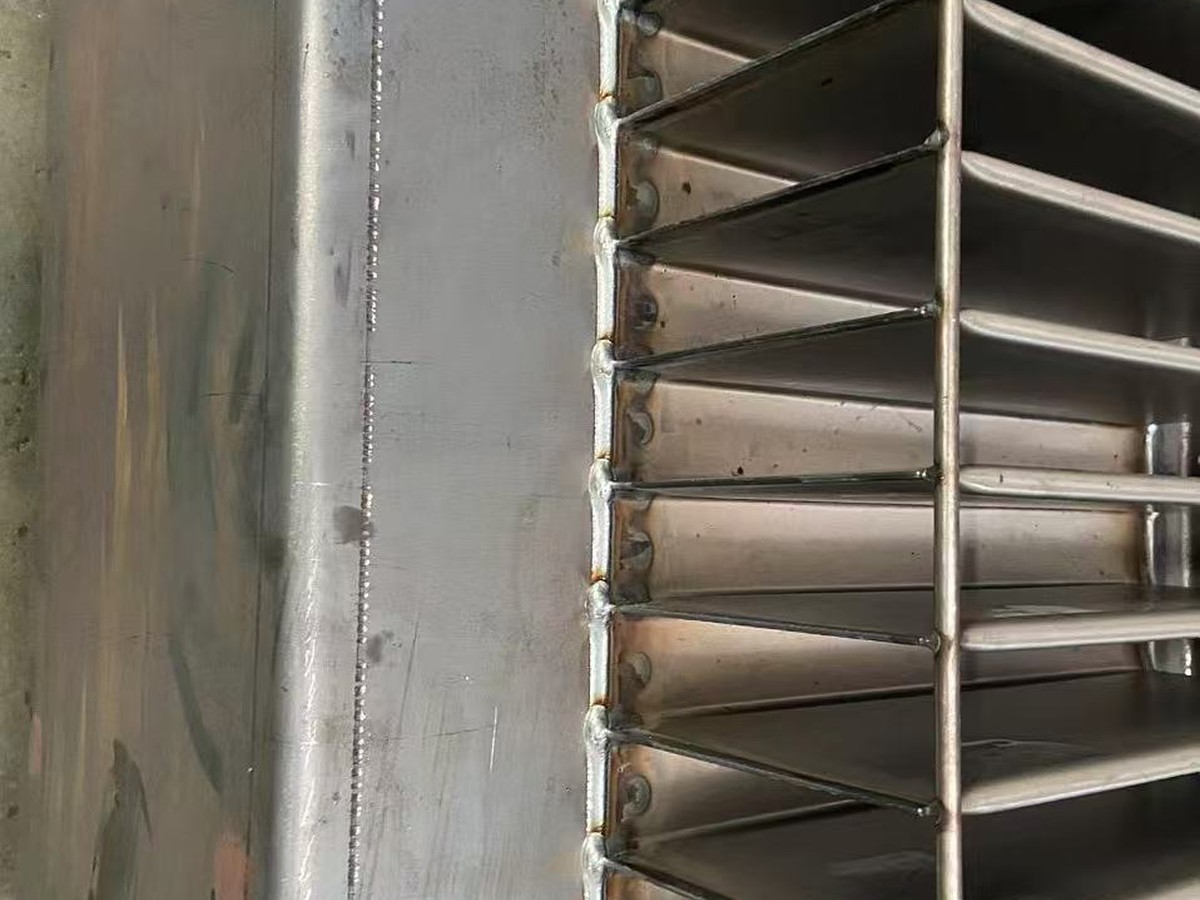
Nádrže s vlnitou stěnou
Oddělte souvislé švy stěn od spojů na koncích žeber a udržujte dráhu svaru zarovnanou napříč opakovanou geometrií.
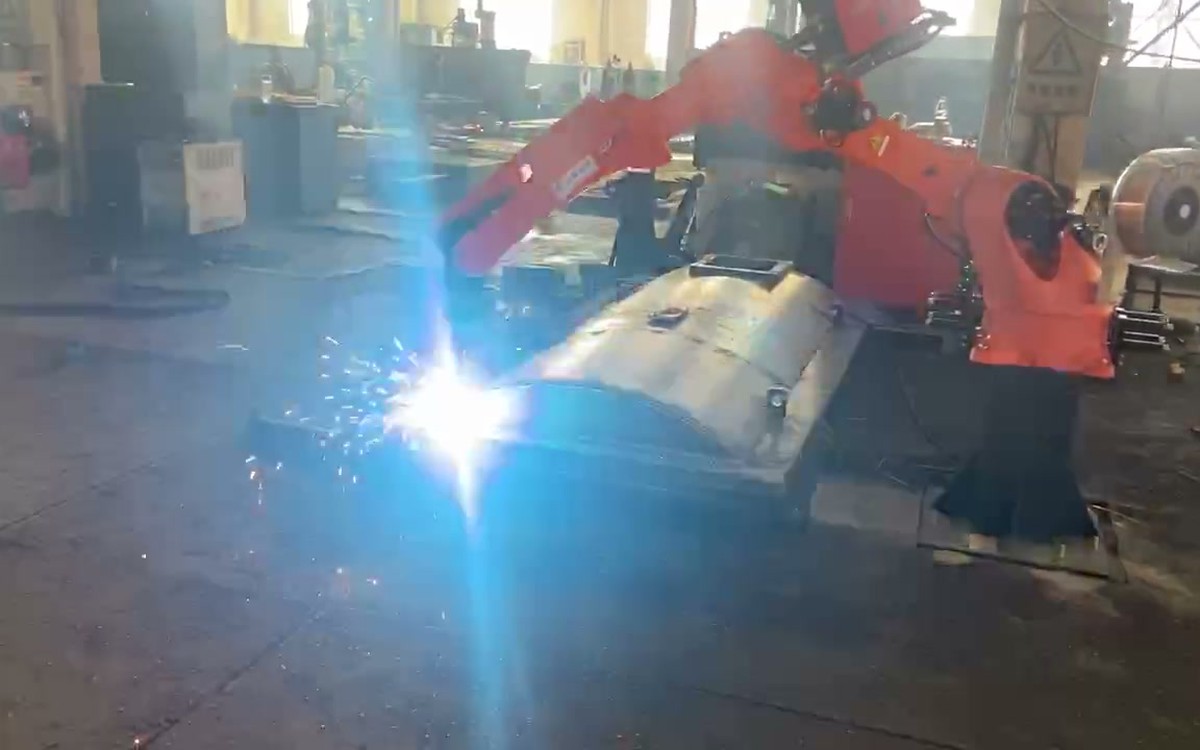
Kryty nádrží
Zkontrolujte zakřivené švy krytu, otvory, příruby a orientaci upínacích prvků potřebnou pro vybraný design krytu.
Proměňte stavbu nádrže v pozorovatelné fáze svařování
Proces je rozdělen do fází obrobku, takže přístup robota, upnutí a přijetí lze kontrolovat v každé fázi, místo aby byly skryty v jednom dlouhém popisu výroby.
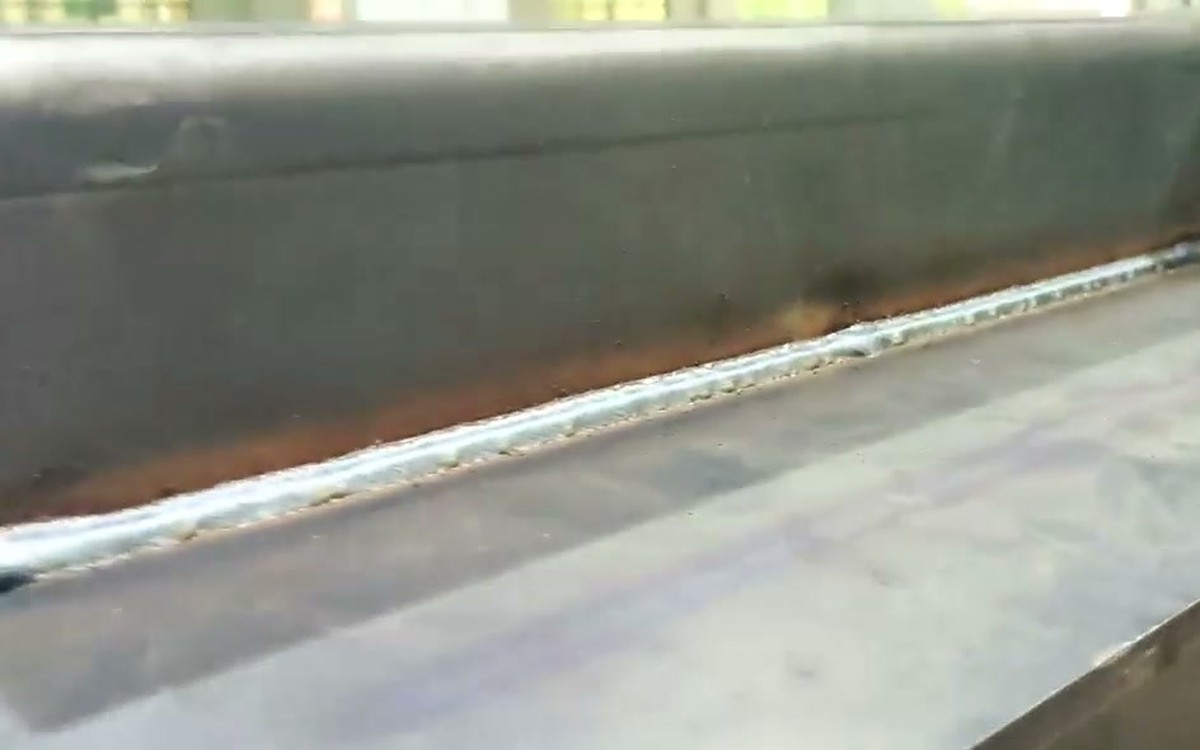
Svařování dna nádrže
Stanovte referenční body a dokončete plánované spodní švy dříve, než pozdější geometrie nádrže omezí přístup.
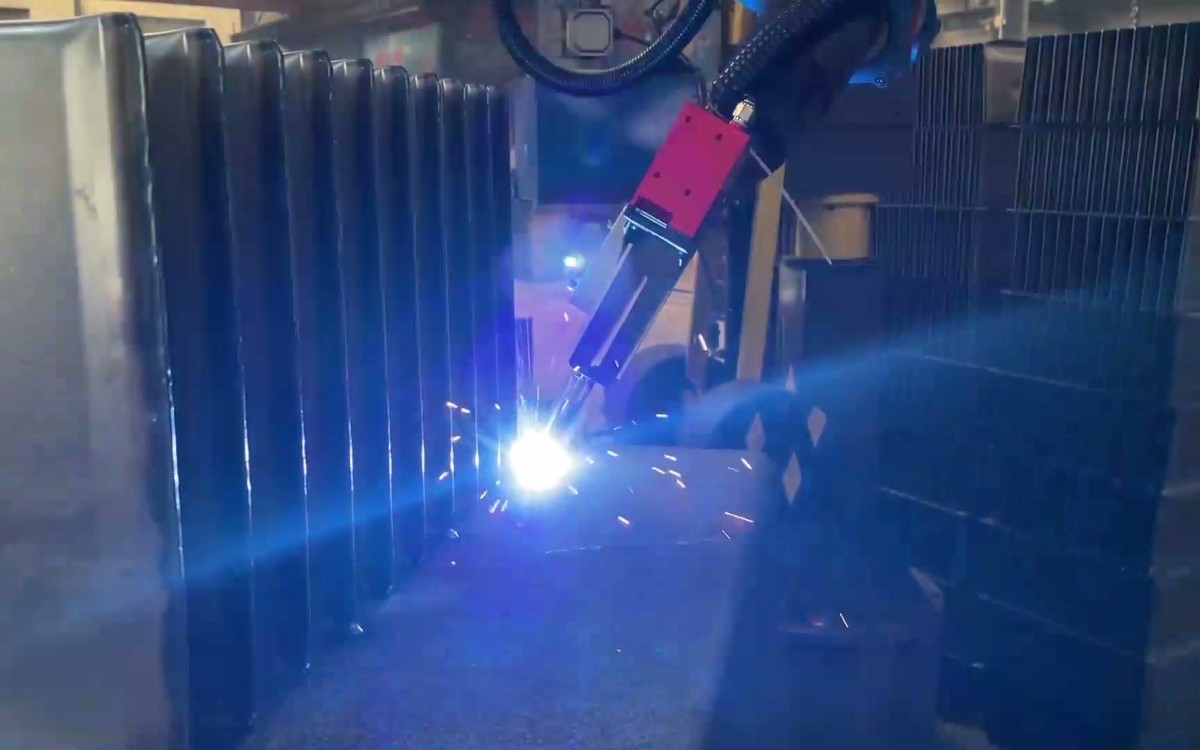
Stěny a výztužná žebra
Koordinujte stěnu, výztuž a vlnité profily s ovládáním upínacích prvků a dosažitelnou orientací svarů.
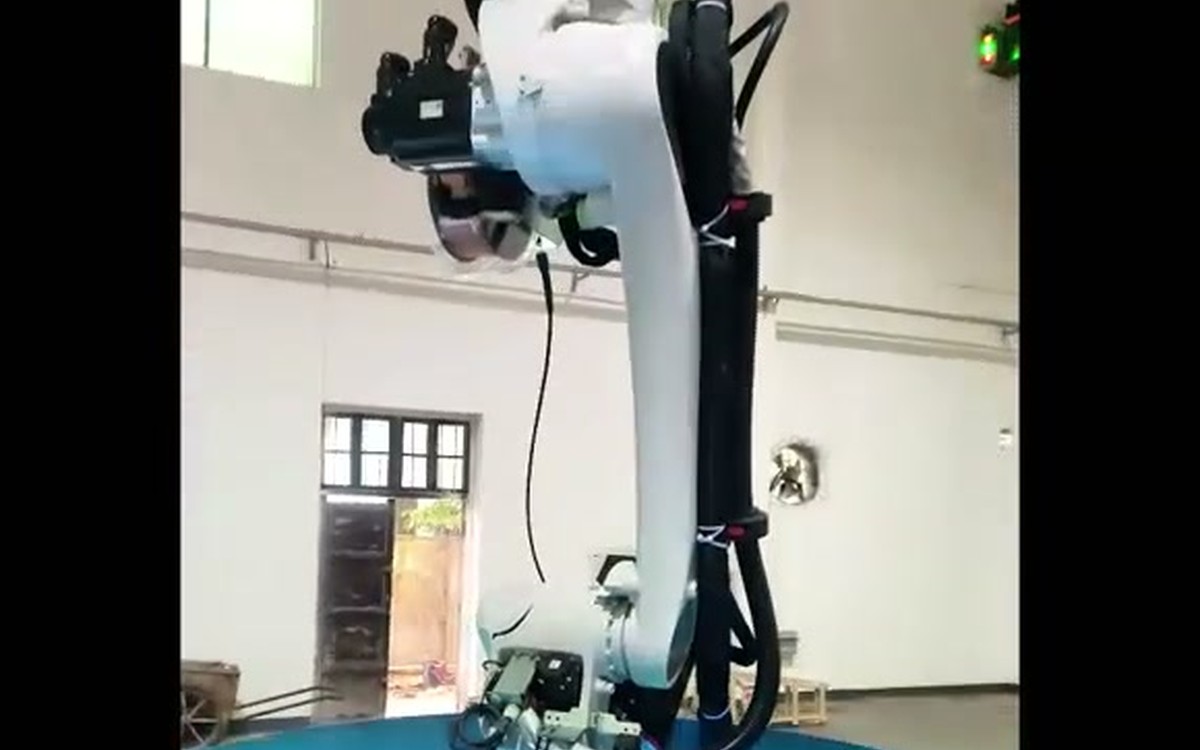
Vnitřní svařování
Pro dosažení vnitřních švů identifikovaných v plánu procesu použijte zvolené uspořádání s obrácenou, sloupcovou nebo posuvnou osou.
Vnější svařování, transferové a vnitřní svařování
Udržujte viditelné ruční i automatizované pracovní plochy od stehovacího svařování a paletizace až po přesun AGV, vykládání jeřábem, opravné svařování a testování těsnosti.
Celá palivová nádrž a výztužná žebra musí být ručně bodově svařeny a umístěny na určené místo na speciální paletě.
Speciální paleta se umístí na určený paletový regál a čeká, až ji AGV přesune k externímu robotu svařovací stanice pro kompletní svařování.
Po dokončení vnějšího svařování jej AGV přesune k robotickému vnitřnímu svařovacímu robotu pro kompletní vnitřní svařování.
Po dokončení vnitřního svařování jej AGV přepraví do vykládací polohy, ruční jeřáb sundá palivovou nádrž a umístí ji do prostoru pro opravné svařování. Poté se provede ruční zkouška těsnosti opravným svařováním. AGV se automaticky vrátí do nakládacího prostoru a vyčká.
Definujte každou komponentu podle jejího úkolu
Konečný kusovník je specifický pro daný projekt. Tyto role komponent ukazují, co je třeba koordinovat před potvrzením modelů, množství a výkonnostních hodnot.
| Složka | Odpovědnost v aplikaci |
|---|---|
| Svařovací robot a procesní balíček | Dodržujte naprogramovanou dráhu hořáku a zvolený proces svařování obloukem v ochranné atmosféře plynu v okolí definovaných spojů. |
| Lokalizace nebo sledování laserového švu | Lokalizujte svarové prvky a proveďte korekci dráhy podepření tam, kde je nutné snímat dohodnuté podmínky uložení. |
| Sloupová, portálová nebo pojezdová osa | Rozšiřte přístup přes čelní plochy nádrže a do vnitřního svařovacího obalu. |
| Polohovací zařízení a specializovaný přípravek | Držte nádrž od dohodnutých referenčních bodů a umístěte spoje do funkční orientace. |
| Tok palet a AGV | Pohybujte obrobkem mezi polohami pro vkládání, vnější svařování, vnitřní svařování a vykládání. |
| Ovládací prvky a bezpečnostní hranice | Koordinujte pohyb, blokování, stavy zotavení a konečný chráněný operační rozsah. |
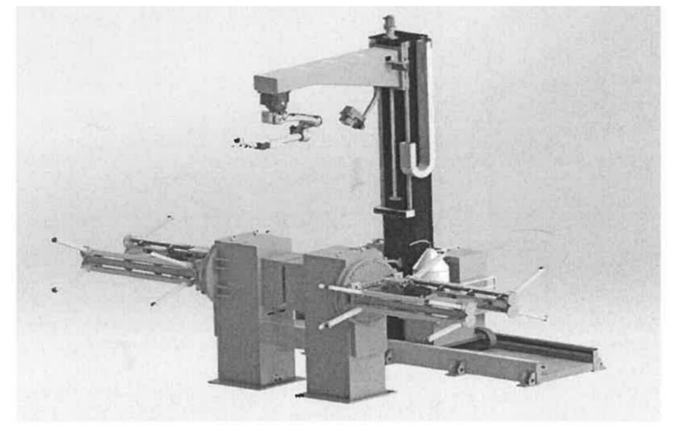
Zkoušky těsnosti patří do výrobního plánu
Neoddělujte svařování od ověřování těsnosti
Stávající pracovní postup umisťuje ruční opravné svařování a zkoušky těsnosti až po vyložení. Projekt by proto měl definovat, jak se zaznamenává vzhled svaru, kontinuita švu, rozměrové požadavky, uspořádání oprav a zkoušky těsnosti.
Zkušební metoda, tlak, doba trvání a záznamy o přejímce jsou definovány společně se specifikací zákazníka a schválenou projektovou dokumentací.
Potřebujete provést kontrolu svařování z vnějšího do vnitřního prostředí?
Zašlete výkres nádrže, pořadí spojů, způsob nakládání, přejímací plán a dostupnou podlahovou plochu.
Explicitně stanovte hranice automatizace
První kontrola žádosti
Před výběrem zařízení začněte s nádrží, spoji, montáží a metodou přejímky.
Integrovaná architektura
Koordinujte přístup robota, snímání, polohovací zařízení, osy pojezdu a tok materiálu jako jeden systém.
Cíle řízené validací
Propojte cíle cyklů, svařování a výměny se skutečnými díly a dohodnutou hranicí testu.
Jasné manuální kroky
Udržujte v dalekohledu viditelné stehovací svařování, manipulaci s jeřábem, opravné svařování a zkoušky těsnosti.
Otázky ohledně svařování transformátorových nádrží
Které typy transformátorových nádrží může tato automatizační koncepce pokrýt?
Řešení lze posoudit pro obdélníkové nádrže, trojúhelníkové nádrže, nádrže s vlnitou stěnou a kryty nádrží. Konečné pokrytí závisí na výkresu, mapě švů, konceptu upínacích přípravků a dosažitelné orientaci svařování.
Jak jsou propojeny externí a interní svařovací stanice?
Pracovní postup využívá vyhrazenou paletu a přesun pomocí AGV. AGV odveze nádrž k vnějšímu svařování, přemístí ji k vnitřnímu svařování a poté ji přesune k vykládce před opravným svařováním a zkouškou těsnosti.
Vyžaduje nový typ nádrže kompletní přeprogramování?
Ne nutně. Offline programování, skenování švových uzlů a laserová lokalizace mohou snížit náklady na učení v buňce, ale výsledek závisí na kvalitě modelu, opakovatelnosti přípravku, kalibraci, snímání a dohodnutém rozsahu výměn.
Jak se po svařování ověřuje těsnost?
Proces zahrnuje ruční opravu, svařování a zkoušku těsnosti po vyložení. Zkušební metoda, tlak, doba trvání, prahová hodnota přijetí a formát záznamu musí být definovány schválenými požadavky zákazníka a projektu.
Co mám poslat k posouzení žádosti?
Zašlete výkres nádrže, mapu spojů, materiál a tloušťku, stav uložení a stehových svarů, očekávané varianty, způsob zatížení, definici cílového výkonu, plán kontroly a zkoušky těsnosti, inženýrské sítě a dostupnou podlahovou plochu.
Začněte s výkresem transformátorové nádrže
EVST může využít obrobek, sled svarů, tok materiálu a plán přejímky k posouzení praktické architektury vnějšího a vnitřního svařování před stanovením parametrů specifických pro projekt.