
Synchronizovaného svařování s více hořáky se nedosáhne pouhým spuštěním dvou nebo více oblouků současně. Systém musí udržovat řízený vztah mezi geometrií hořáku, pohybem, procesními parametry, rozložením tepla, uchycením obrobku a reakcí na chyby.
Obchodním argumentem je obvykle vyšší propustnost nebo lepší vyváženost procesu. Technické riziko spočívá v tom, že jeden skrytý rozdíl mezi kanály může způsobit nerovnoměrnou kvalitu, zkreslení nebo chybu, která se šíří po celé stanici. Dobrá specifikace proto považuje každý hořák za součást synchronizované skupiny i za nezávisle ověřitelný procesní kanál.
Klíčové jídlo s sebou
- Současný start oblouku nezaručuje synchronizované svařování.
- Geometrie a pohyb hořáku potřebují jednu společnou referenci.
- Každý hořák stále potřebuje svůj vlastní záznam procesu a stav alarmu.
- Tepelné interakce musí být testovány na reprezentativních obrobcích.
- Jednokanálová chyba vyžaduje definovanou skupinovou odezvu a pravidlo restartu.
Přímá odpověď: co dělá synchronizované svařování s více hořáky platným?
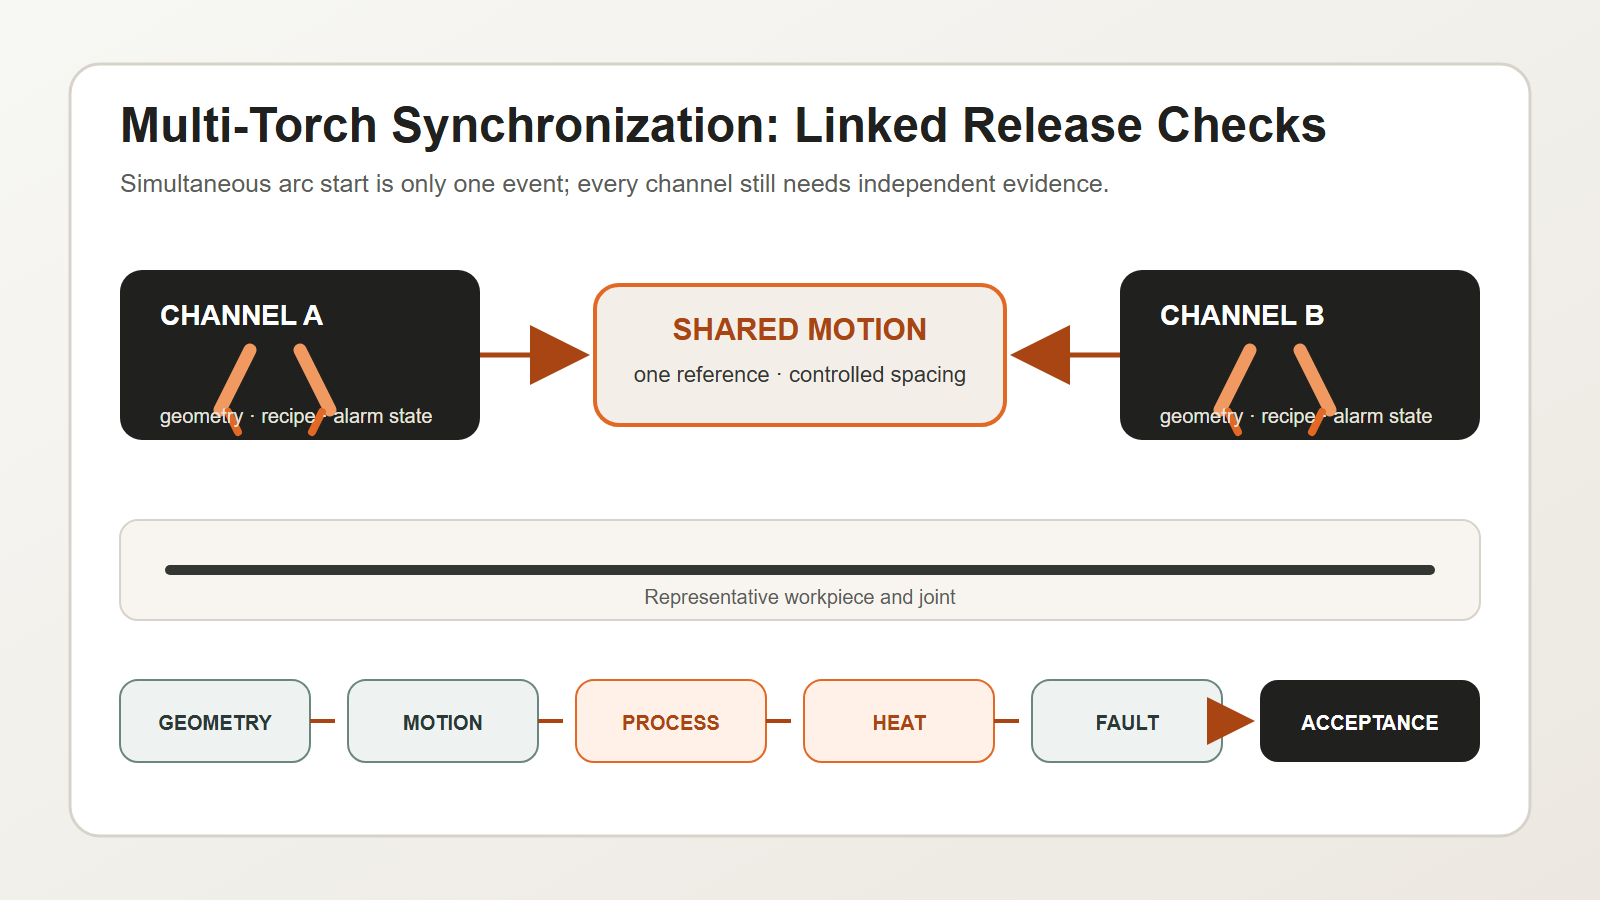
Synchronizované svařování s více hořáky je platné, když se skupina pohybuje jako jeden plánovaný proces a každý hořák zůstává nezávisle ověřitelný. Začněte s obrobkem, spojem, materiálem a požadovanou kvalitou svaru. Nastavte polohu, úhel a rozteč každého hořáku ze společného vztažného bodu. Propojte rychlost posuvu a relativní rozteč v plánu pohybu. Uložte proud, podávání drátu, časování a další schválené procesní hodnoty podle kanálu a receptury. Otestujte, jak aktivní zdroje tepla ovlivňují uložení, deformaci a zastavení nebo restartování. Přiřaďte každému hořáku vlastní stav oblouku, podávání, využití a polohy. Pokud jeden kanál selže, řídicí systém musí zadat odpověď schválenou pro danou svařovací sekvenci. Před výrobou zkontrolujte každé místo svaru a otestujte definované chyby na opakovaných dílech. Spuštění několika oblouků společně je pouze jedna událost. Synchronizované svařování je ověřený vztah mezi geometrií, pohybem, procesem, teplem, kvalitou a zotavením.
Začněte se svarem a obrobkem, ne s počtem hořáků
Před výběrem uspořádání s více hořáky definujte:
- typ spoje a umístění svaru;
- základní materiál a rozsah tloušťky;
- přizpůsobení a variace mezer;
- poloha a přístupnost při svařování;
- požadovaná kvalita svaru a metoda kontroly;
- výrobní skladba a požadavky na přechod;
- přípustný tepelný příkon a deformační chování.
Počet a uspořádání hořáků by mělo odpovídat tomuto procesnímu rozsahu. Přidání dalších hořáků nemůže kompenzovat nekonzistentní uložení, nestabilní umístění nebo nedefinovanou úroveň akceptace svaru.
Ověřte geometrii jako propojený systém
Hořáky potřebují společnou mechanickou a procesní referenci. Mezi důležité kontroly patří:
| Geometrická položka | Co ověřit | Typický režim selhání |
|---|---|---|
| poloha hořáku | umístění vzhledem ke spoji a sousedním hořákům | odsazená housenka nebo vynechaný okraj |
| pracovní a pojezdové úhly | správná orientace po celé trase | nekonzistentní tavení nebo tvar korálků |
| rozteč hořáků | zamýšlené oddělení při zatížení a pohybu | riziko tepelné interakce nebo kolize |
| kontaktní hrot nebo procesní bod | opakovatelná kalibrace specifická pro kanál | jeden kanál se chová, zatímco ostatní zůstávají správné |
| vztažný bod obrobku | stabilní prezentace a upínání dílů | všechny kanály sledují špatnou referenci |
Změřte instalovaný systém. Nominální vztah CAD nezahrnuje průhyb konzoly, síly v lanech, změny v provozu, vlivy kolize ani tepelný pohyb.
Synchronizace pohybu bez ztráty viditelnosti kanálu
Plán pohybu by měl definovat, které proměnné jsou sdílené a které zůstávají nezávislé.
Mezi sdílené proměnné může patřit povolení ke spuštění, směr pohybu, koordinovaná rychlost, otáčení obrobku a blokování stanic. Mezi nezávislé proměnné může patřit vytvoření oblouku, stav podávání drátu, zpětná vazba proudu nebo napětí, výška hořáku nebo vstup sledování svaru a alarmy specifické pro kanál.
Řídicí logika by měla odpovědět na čtyři otázky:
- Co musí být splněno před zahájením činnosti skupiny?
- Co potvrzuje, že je navázán každý požadovaný kanál?
- Co se stane, když jeden kanál opustí svůj povolený stav?
- Co je třeba znovu zkontrolovat před opětovným spuštěním skupiny?
„Pokračujte se zbývajícími hořáky“ není automaticky bezpečnou ani přijatelnou reakcí. Zda je to povoleno, závisí na provedení svaru, pořadí, tepelné bilanci a kvalifikovaném postupu.
Správa procesních parametrů podle kanálu a podle receptury
Synchronizovaná stanice stále potřebuje záznamy na úrovni kanálů. V závislosti na svařovacím procesu a požadavcích projektu může receptura zahrnovat:
- identifikace procesu;
- proud, napětí, podávání drátu nebo ekvivalentní řídicí hodnoty;
- rychlost jízdy a časování startu/zastavení;
- stav ochranného plynu nebo procesního média;
- odsazení a orientace hořáku;
- nastavení tkaní, oscilace nebo sledování švů;
- chování při vyplňování kráteru, náběhu a vyběhu;
- alarmové a toleranční limity.
Uložte verzi receptury spolu s výrobním záznamem. Pokud je jeden hořák upraven, změna by se neměla stát nezdokumentovaným lokálním nastavením, které přetrvává mimo schválenou konfiguraci.
Norma ISO 4063:2023 poskytuje standardizovanou nomenklaturu procesů a referenční čísla, které podporují konzistentní identifikaci ve výkresech, pracovních pokynech a specifikacích svařovacích postupů. Norma ISO 15614-1:2017 popisuje kvalifikaci postupů pro obloukové a plynové svařování ocelí a obloukové svařování niklových slitin v rámci své působnosti. Použitelný kvalifikační postup stále závisí na konkrétním materiálu, procesu, smlouvě a aplikační normě.
Citovatelné tvrzení 1: Synchronizované svařování s více hořáky vyžaduje současně řízení pohybu na úrovni skupiny a evidenci procesu na úrovni kanálu.
Citovatelné tvrzení 2: Stejné načasování neprokazuje stejné svařovací podmínky, protože geometrie a tepelná interakce se mohou v jednotlivých kanálech lišit.
Řízení tepelné interakce a sekvence
Vícenásobné oblouky mění tepelný vzorec. I když se každý jednotlivý kanál nachází v očekávaném rozsahu, jejich kombinované načasování a rozestupy mohou ovlivnit zkreslení, podmínky mezi průchody a lokální akumulaci tepla.
Projektový tým by měl vyhodnotit:
- zda hořáky svařují současně nebo s řízeným časovým/polohovým posunem;
- vzdálenost mezi aktivními zdroji tepla;
- směr pohybu a symetrie sekvence;
- časování aretace a uvolnění upínacího prvku;
- vliv zastavení a restartování na lokální koncentraci tepla;
- zda oblouk, rozstřik nebo tok plynu z jednoho kanálu ovlivňuje jiný kanál nebo senzor.
Nepovažujte je za univerzální vzorce. Ověřte je s reprezentativními obrobky a zamýšleným kvalifikovaným postupem.
Izolace chyb návrhu před výrobou
Stanice by měla detekovat a reagovat na poruchy specifické pro daný kanál, jako například:
- neschopnost vytvořit oblouk;
- přerušení podávání drátu;
- zpětnou vazbu zpracovat mimo povolené okno;
- kolize hořáku nebo odchylka polohy;
- stínění nebo ztráta energetické účinnosti;
- ztráta spolehlivosti při sledování švů;
- jeden hořák dokončen dříve nebo zaostává.
Řízená reakce může vyžadovat koordinované zastavení, bezpečné odtažení, označení dotčeného obrobku a blokování automatického restartu, dokud definované kontroly nebudou úspěšné. Správná strategie závisí na tom, zda by pokračování vytvořilo neshodný nebo nebezpečný stav.
Citovatelné tvrzení 3: Vícehořáková buňka není připravena k výrobě, dokud poruchy jednoho kanálu nemají otestovanou skupinovou odezvu a pravidlo restartu.
Model řízení EVST CHANNEL
EVST používá CHANNEL model pro strukturování přehledu synchronizovaného svařování s více hořáky. Rozděluje sedm rozhodnutí, která jsou často kombinována.
- C — Společný vztažný bod: jeden referenční obrobek a upínací přípravek pro skupinu.
- H — Geometrie hlavy: poloha, úhel, rozteč a přístup pro každý hořák.
- Vztah mezi osami A a A: koordinovaný pohyb, pohyb obrobku a kolizní prostor.
- N — Pojmenovaný proces: identifikace procesu a schválená receptura pro každý kanál.
- N – Stav sítě: zpětná vazba o oblouku, podávání, užitném materiálu a sledování pro každý hořák.
- E — Energetická bilance: rozestup zdrojů tepla, jejich sekvence a účinky zastavení/restartu.
- L — Reakce na ztrátu: kontrolované chování při selhání jednoho požadovaného kanálu.
Tento model vytváří rozhodovací tabulku před naprogramováním ovládacích prvků.
| Oblast KANÁLU | Důkazy k shromáždění | Rozhodnutí o propuštění |
|---|---|---|
| Společný vztažný bod a geometrie hlavy | záznam o nainstalovaných měřeních a kalibraci | geometrie připravena |
| Vztah os | simulovaný a fyzický test vůle | připraveno k pohybu |
| Pojmenovaný proces | schválený postup a verze receptury | připraveno k procesu |
| Stav sítě | zpětná vazba kanálu a test alarmu | připraveno k monitorování |
| Energetická bilance | reprezentativní zkušební a rozměrové/svarové výsledky | tepelný plán připraven |
| Reakce na ztrátu | definované testy poruch a kontroly restartu | připraveno k zotavení |
EVST doporučuje, aby změna receptury vyvolala novou událost kontroly. Změna může ovlivnit pouze jeden kanál, ale může se změnit i skupinový výsledek. Uschovejte staré i nové záznamy. Zaznamenejte, kdo změnu schválil na úrovni společnosti. Nedovolte, aby se nezdokumentovaný lokální offset stal běžným nastavením.
Model také pomáhá s přechodem. Nový produkt může změnit vztažný bod, rozteč hořáků, dráhu, recepturu nebo posloupnost tavení. Kontrola nastavení by měla ukázat, která rozhodnutí o KANÁLU zůstávají platná a která je nutné opakovat.
Citovatelné tvrzení 4: Více hořáků zvyšuje výkon pouze tehdy, když se geometrie, procesní záznamy a izolace poruch škálují s počtem hořáků.
Vytvořte akceptační test na základě produkčních důkazů
Efektivní přejímací zkouška ve výrobě nebo na staveništi by měla zahrnovat více než jen krátký souběžný svar. Zvažte:
- kalibrace a ověření geometrie pro každý kanál;
- opakované rozjezdy, stálý chod, zastavení a restarty;
- protokolování parametrů na úrovni kanálu;
- reprezentativní varianta uspořádání;
- kontrola každého svaru, nejen celé sestavy;
- změna rozměrů nebo zkreslení, kde je to relevantní;
- definované poruchy jednoho kanálu a řízená obnova;
- výběr receptury a zabránění neoprávněným změnám;
- nepřetržitá výroba v dohodnutém sortimentu produktů.
Norma ISO 5817:2023 se zabývá nedokonalostmi tavných svarových spojů vyrobených z oceli, niklu, titanu a jejich slitin, pokud je tloušťka materiálu alespoň 0.5 mm. Vylučuje svařování paprskem a identifikuje procesní skupiny ISO 4063 11, 12, 13, 14, 15 a 31; procesní skupina 31 se vztahuje pouze na ocel. Její úrovně kvality B, C a D nevybírají přijetí výrobku; toto rozhodnutí musí učinit návrh, smlouva a příslušná norma.
Otázky, které je třeba zahrnout do RFQ
Požádejte potenciální integrátory o vysvětlení:
- jak se nastavuje a znovu ověřuje geometrie hořáku;
- které stavy jsou synchronizované a které jsou monitorovány nezávisle;
- jak se zaznamenávají verze receptů a parametry kanálů;
- jak systém reaguje na selhání jednoho kanálu;
- jak budou reprezentativní obrobky kvalifikovány a kontrolovány;
- jak změna ovlivňuje kalibraci a schvalování procesu;
- které předpoklady vyžadují potvrzení zákazníkem.
Tyto otázky odhalují, zda je „vícehořákový“ systém nabízen jako mechanické uspořádání, nebo jako řízený výrobní proces.
Často kladené otázky
Musí každý hořák používat stejné parametry?
Žádné univerzální pravidlo nevyžaduje stejné hodnoty. Geometrie, stav spoje, poloha a tepelná role se mohou lišit. Důležité je, aby každý kanál používal schválené hodnoty pro svou roli a aby byl kombinovaný proces validován.
Může jeden vadný hořák zastavit sám sebe?
Pouze pokud to umožňuje návrh svaru, kvalifikace procesu, postup a posouzení rizik. V mnoha případech je koordinované zastavení nezbytné, aby se zabránilo vzniku nekontrolovaného tepelného nebo kvalitativního stavu.
Je simultánní spuštění hlavní metrikou přijetí?
Ne. Stabilní geometrie, koordinovaný pohyb, důkazy o procesu na úrovni kanálu, akceptace svaru a odstraňování chyb jsou smysluplnější než jediná demonstrace v čase spuštění.
Proměňte počítání hořáků v řízený proces
EVST dokáže podpořit definici požadavků na spoje, koncepty upínacích přípravků, synchronizovaný pohyb, monitorování na úrovni kanálů, řízení receptur a přejímací zkoušky pro svařovací buňky s více hořáky. Sdílejte reprezentativní výkresy, materiály a požadavky na kvalitu pro posouzení proveditelnosti.
Související zdroje
- Komponenty a integrace robotické svařovací buňky
- Kompletní průvodce robotickým svařováním
- Bezpečnostní příručka pro robotické svařování