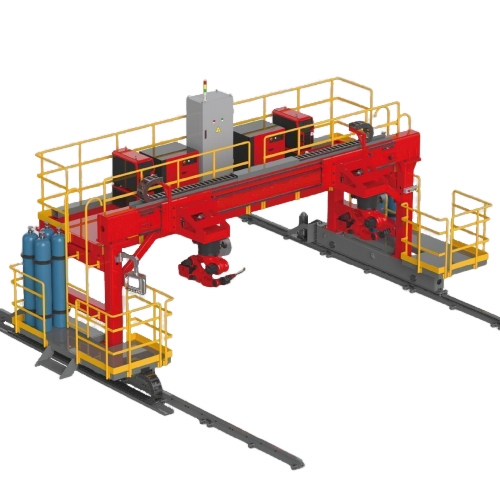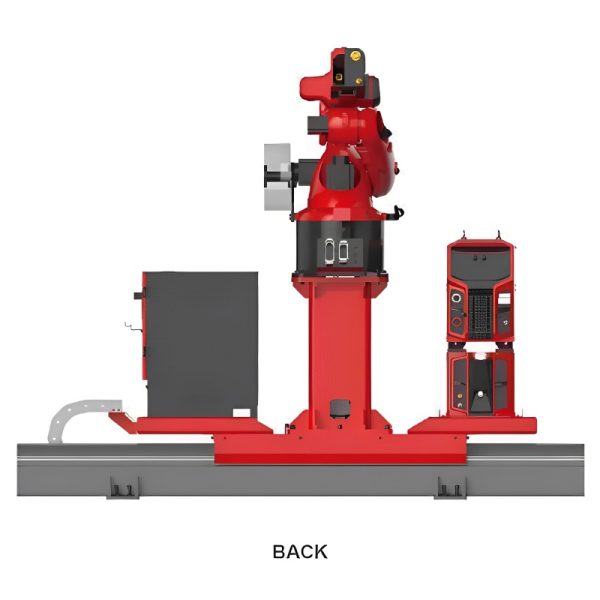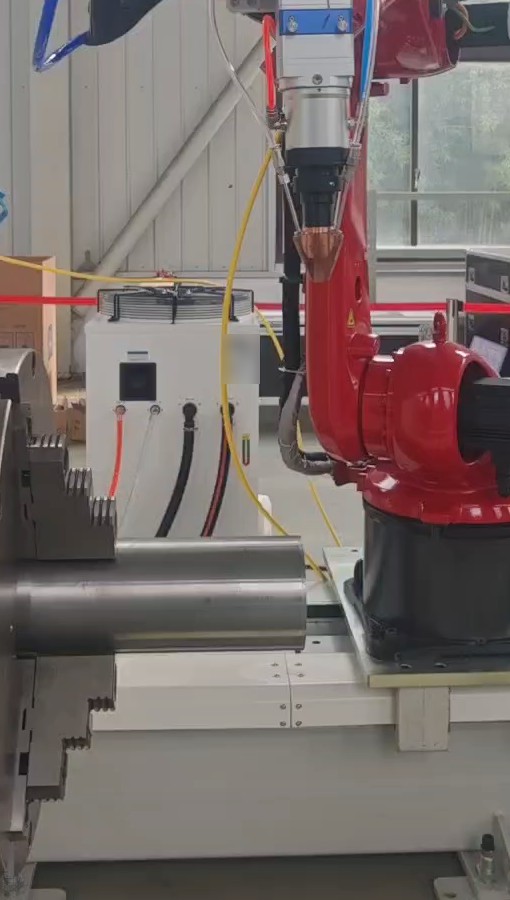
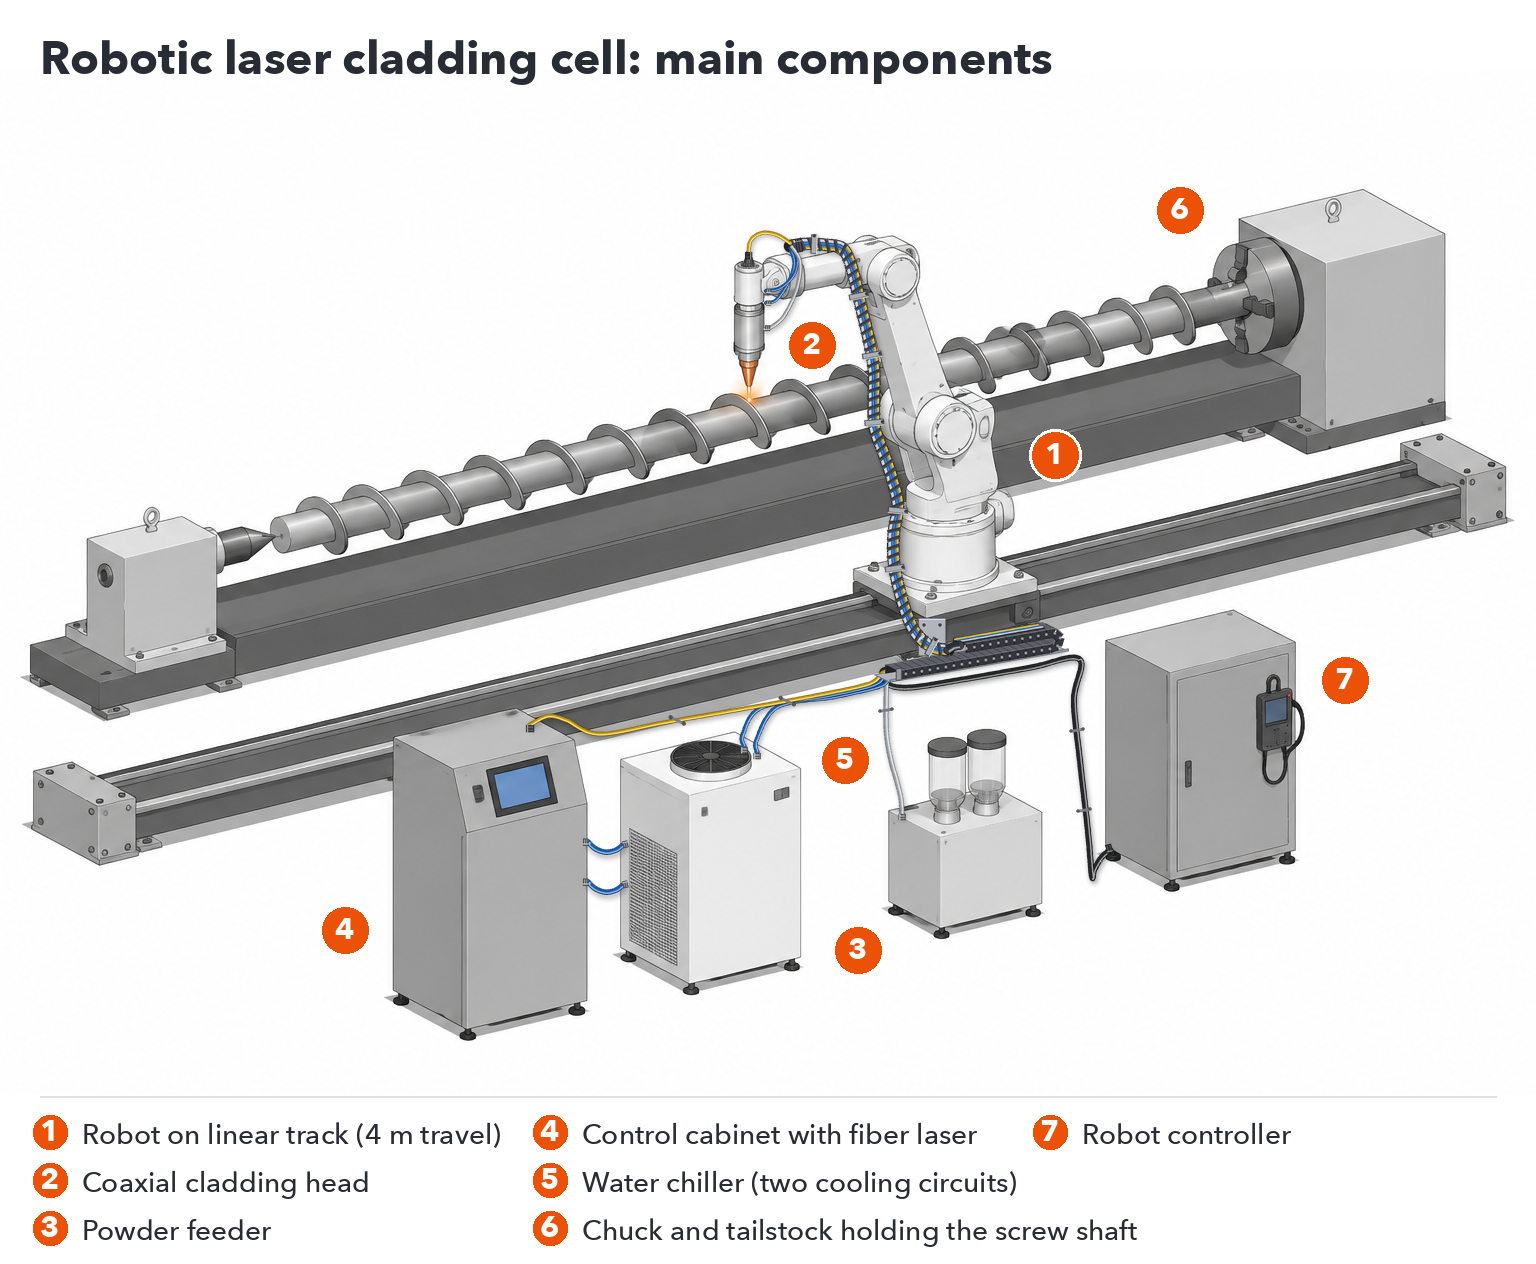
Robotický systém pro laserové navařování kombinuje šest hlavních částí: šestiosý průmyslový robot, navařovací hlavu s koaxiálním podáváním prášku, podavač prášku, kontinuální vláknový laser, vodní chladič a způsob prezentace dílu, obvykle upínací sklíčidlo pro rotující díly a lineární dráhu pro robota. Robot, laser a chladič jsou standardní průmyslové komponenty; navařovací hlava, podavač prášku a integrovaná rozvaděč jsou vyrobeny speciálně pro navařování.
| Složka | Co to dělá | Standardní nebo vestavěné pro obklady |
|---|---|---|
| Šestiosý průmyslový robot | Pohybuje hlavu obkladače po naprogramované dráze | Standardní průmyslový robot |
| Lineární dráha | Prodlužuje dosah robota u dlouhých dílů; efektivní pojezd 4 m ve standardní buňce | Postaveno podle rozložení buňky |
| Sklíčidlo / rotační osa | Drží a otáčí hřídele, tyče a trubky pro opláštění vnějšího průměru | Velikost dílu |
| Obkladová hlava | Zaostřuje laser a dodává prášek koaxiálně do tavné lázně | Postaveno pro obklady |
| Podavač prášku | Dávkuje prášek do hlavy rovnoměrným množstvím | Postaveno pro obklady |
| Zdroj vláknového laseru | Dodává nepřetržitý laserový paprsek (1080 nm) | Standardní laserový zdroj, umístěný v rozvaděči |
| Chladič vody | Chlazení laserového zdroje i hlavy opláštění | Standardní chladič, dimenzovaný dle výkonu laseru |
| Řídící kabinet | Integruje laser, monitorování a HMI; obsahuje IoT modul pro vzdálenou diagnostiku | Postaveno pro obklady |
Pro každou instalaci je plánováno laserové ochranné zabezpečení kolem buňky.
Vyberte konfiguraci podle povrchu, který chcete opláštit. Opláštění na vnější straně pokrývá hřídele, tyče, trubky a konce trubek: upínací sklíčidlo otáčí dílem, zatímco robot pohybuje hlavou podél něj a pokládá souvislou spirálovou housenku. Opláštění na ploché plochy pokrývá desky a ploché plochy: robot pokládá rovnoběžné housenky vedle sebe, přičemž každá překrývá předchozí, dokud není celá oblast pokryta. Jedna buňka může být nastavena pro obě, pokud jsou upínací sklíčidlo a rovná pracovní plocha naplánovány v rozvržení.
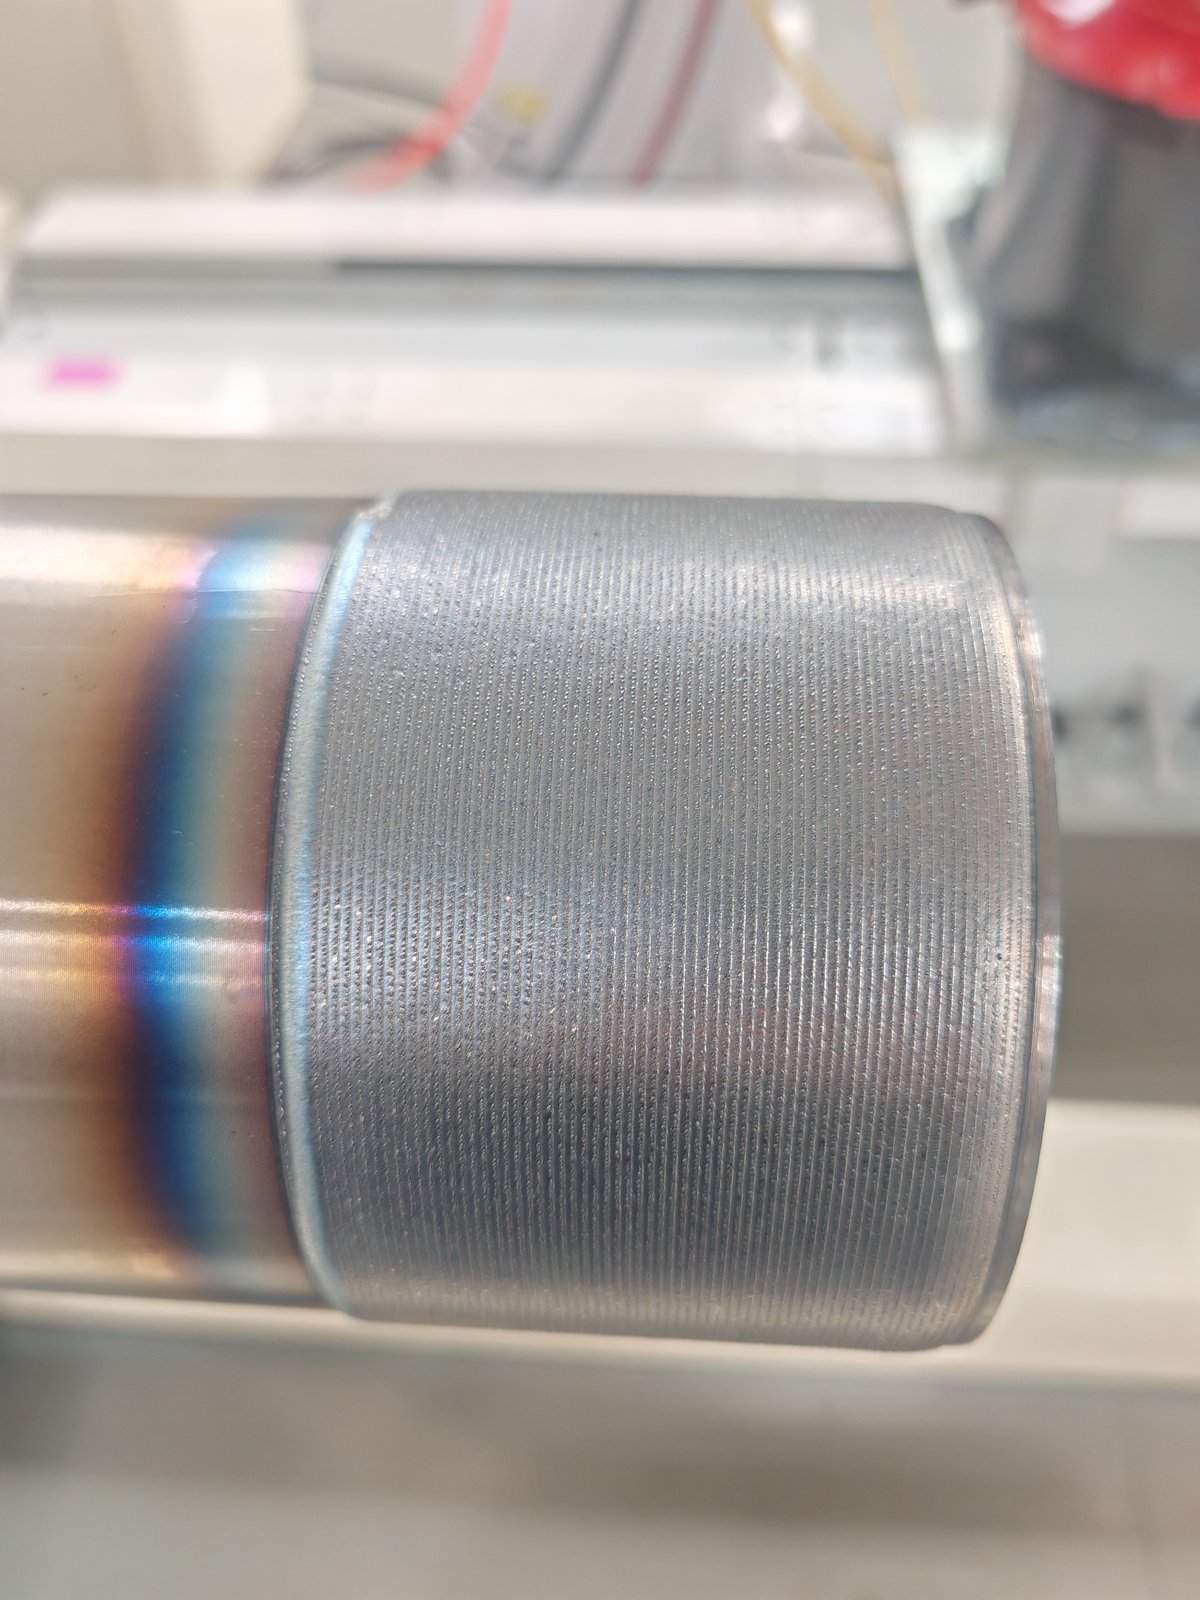
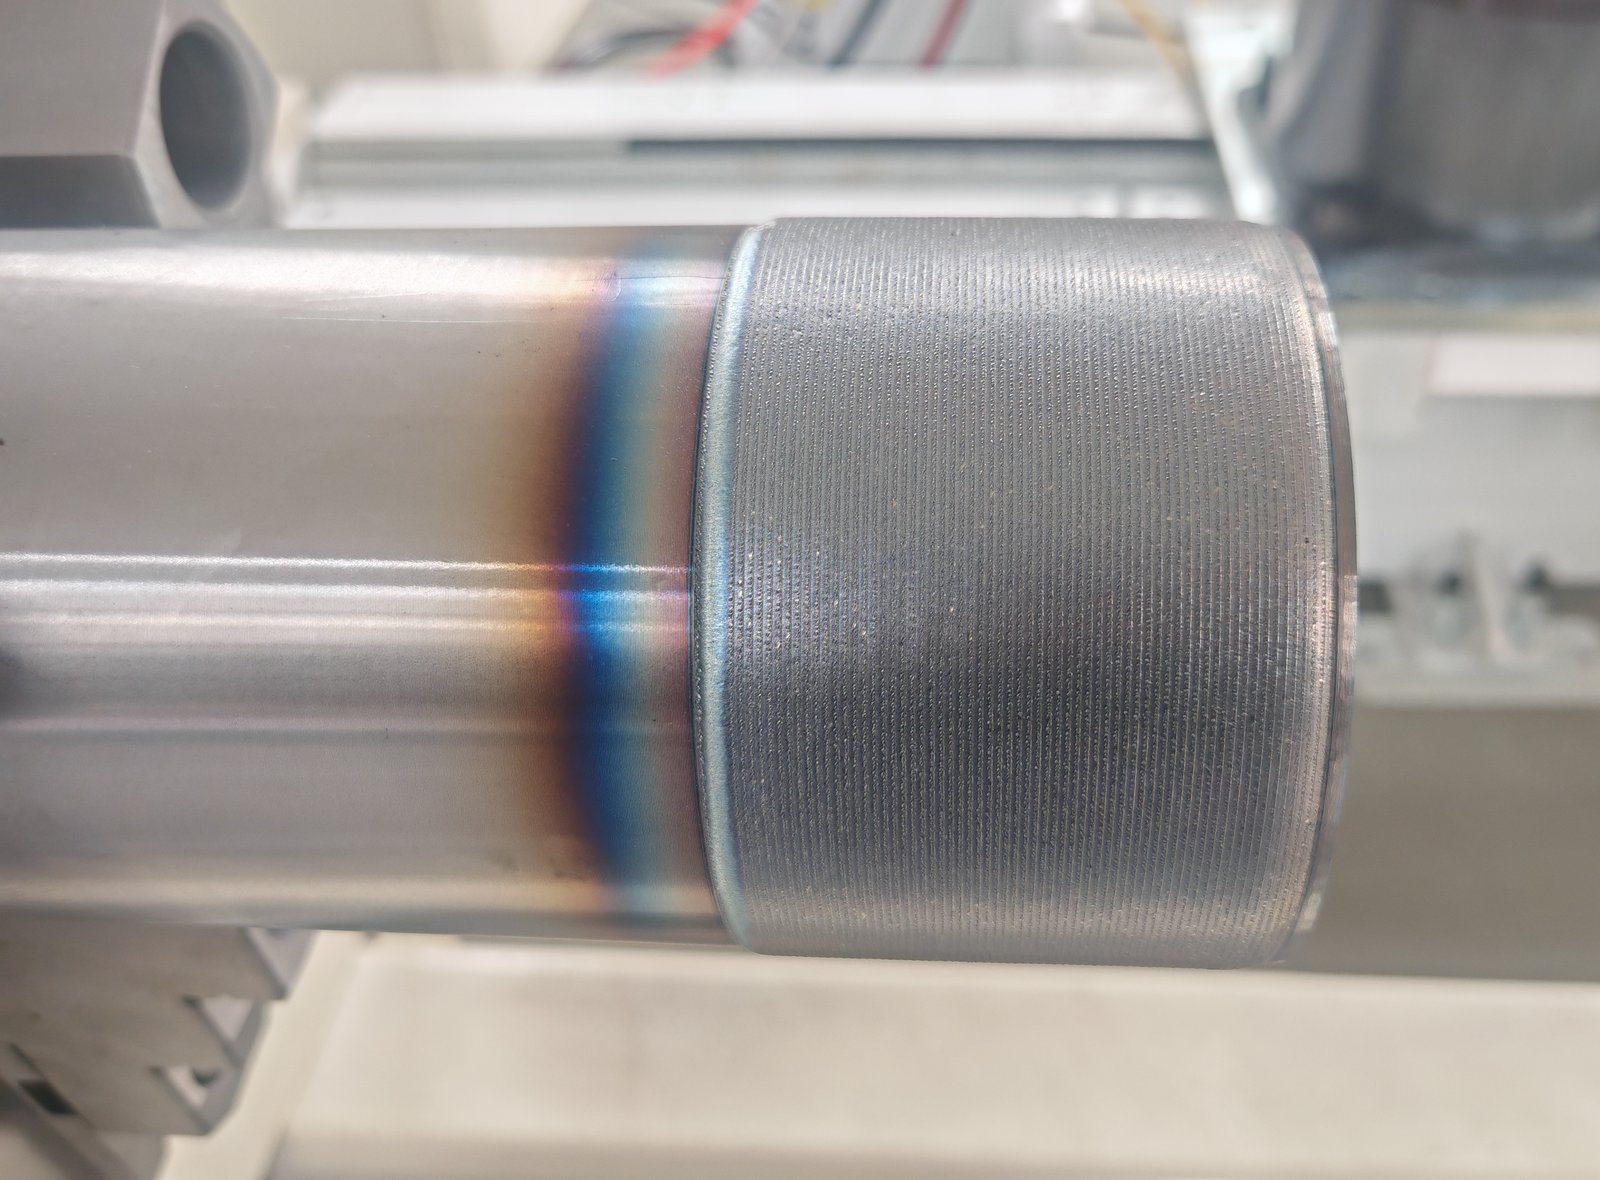
Díl je upnut v sklíčidle a otočen; robot drží plátovací hlavu nad povrchem a pohybuje se podél osy. Plátovaný pás na níže uvedeném zkušebním obrázku je po celé délce rovnoměrný a tónovaný pás vedle něj představuje tepelně ovlivněnou zónu na základním kovu.
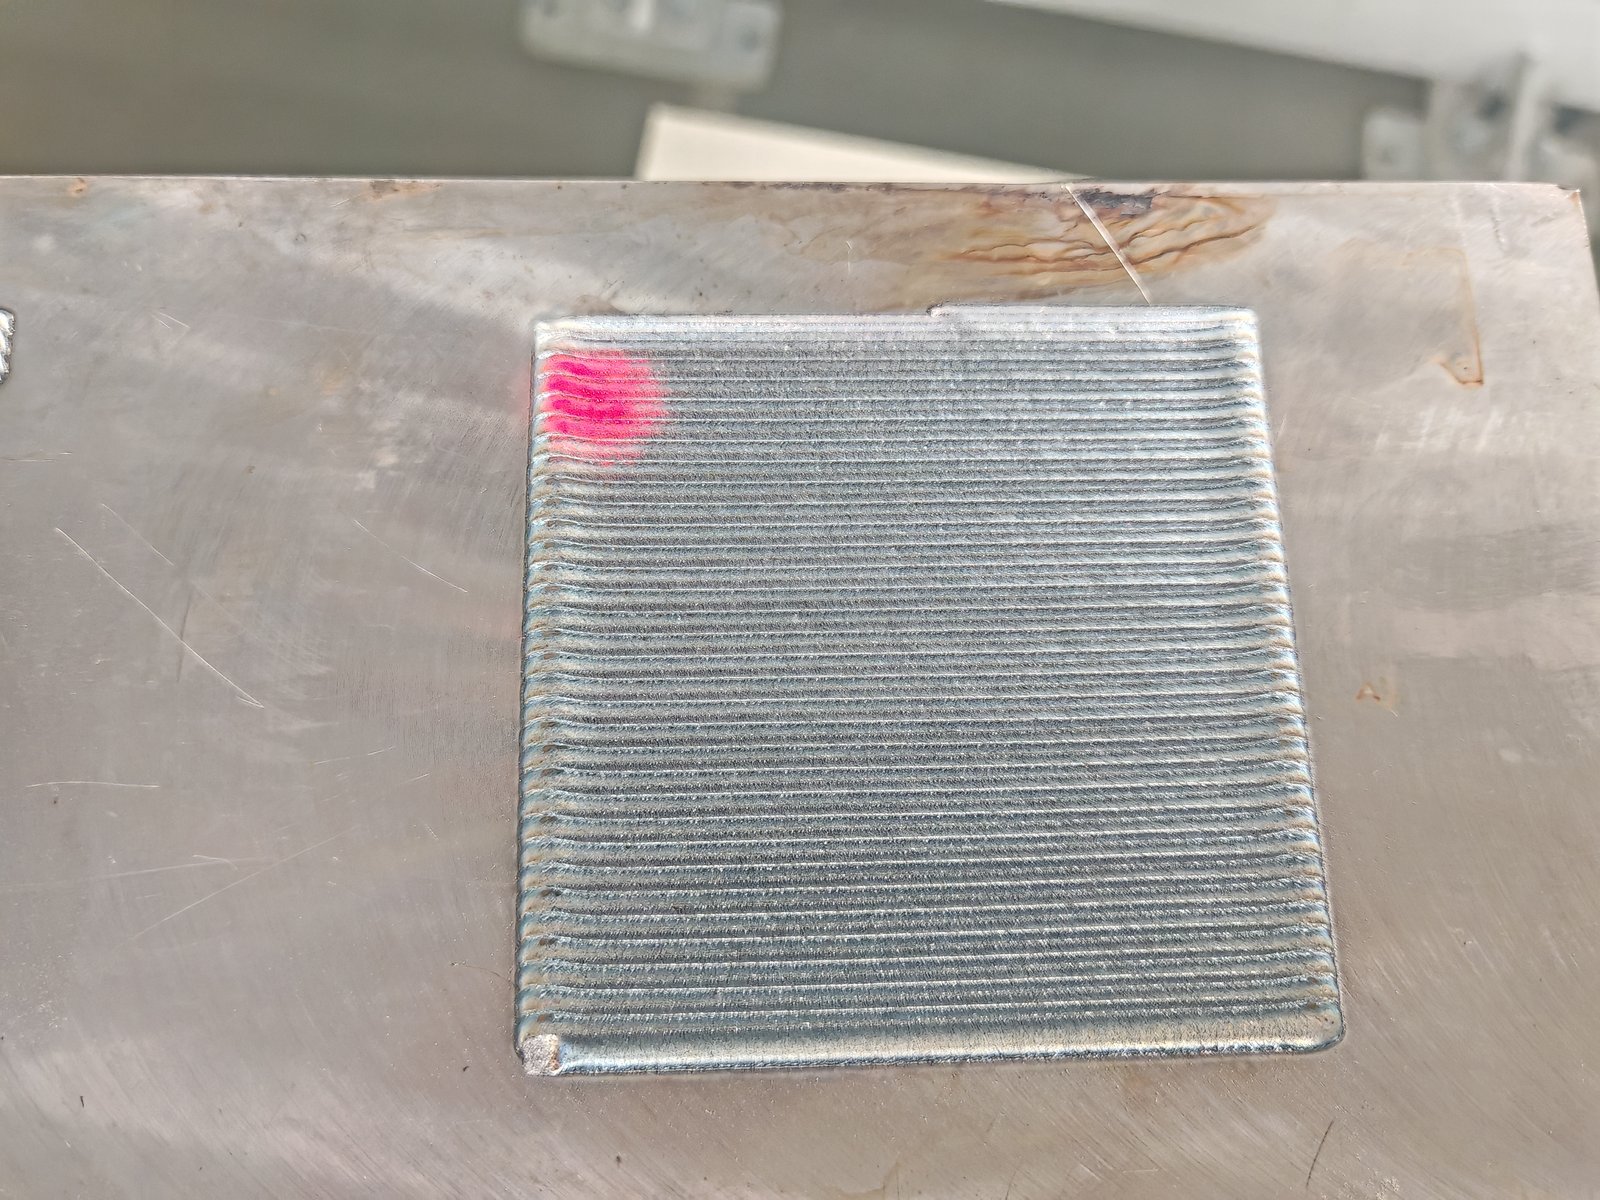
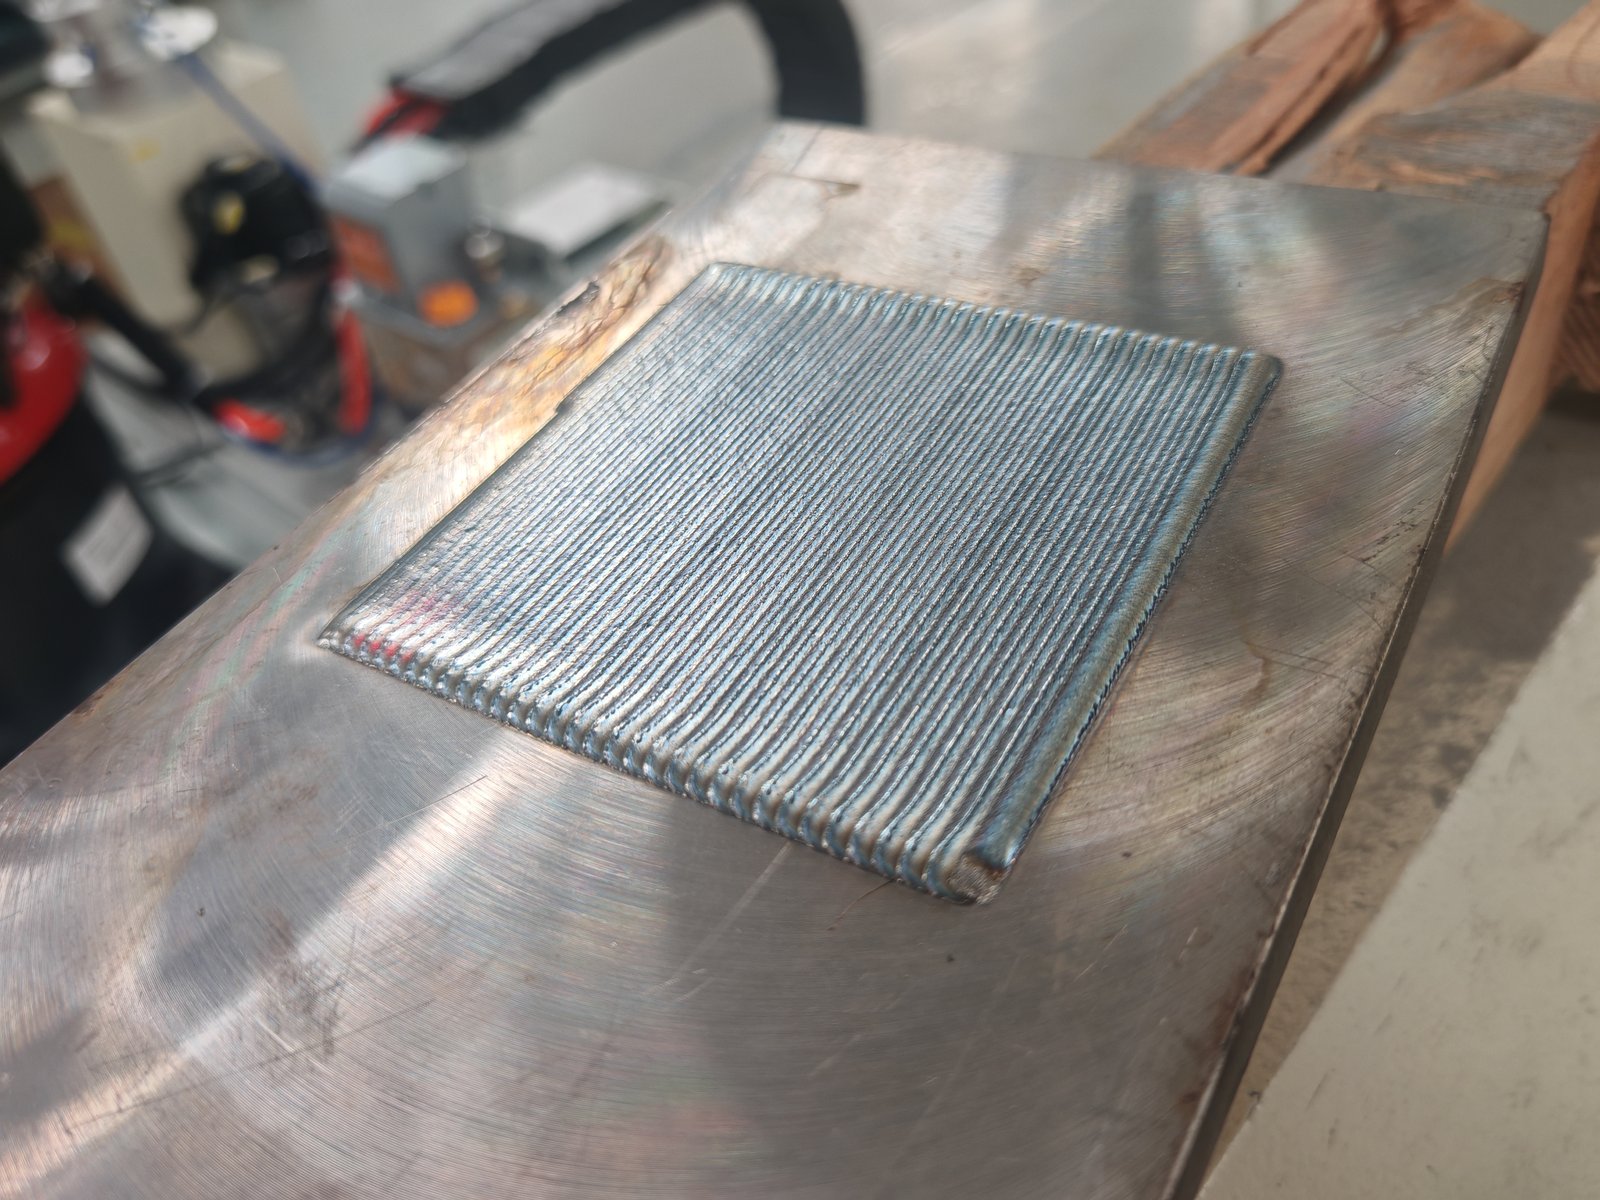
Robot pokládá jednu patku za druhou s přesahem a vytváří tak rovnoměrnou vrstvu po celé ploše. Čtvercová zkušební plocha níže ukazuje vícevrstvý vzor.
Informace o tom, jak proces laserového navařování funguje a k čemu se používá, naleznete v našich základy a ukázka procesu laserového navařování.
Vnitřní otvory vyžadují speciální hlavu pro vnitřní plátování, která se vejde do otvoru. Práce s otvory se obvykle provádí na specializovaném CNC plátovacím stroji; viz další část.
Zvolte robotickou buňku, pokud se vaše díly liší tvarem a velikostí, pokud potřebujete práci s vnějším průměrem i s rovnými plochami, nebo pokud se buňka musí přizpůsobit stávajícímu rozvržení. Zvolte specializovaný CNC laserový plátovací stroj, pokud se většina vaší práce týká jedné skupiny dílů, jako jsou tyče hydraulických válců nebo otvory ve stálých objemech, a chcete tuhost uzavřeného obráběcího stroje a pevná uchycení.
| Robotická buňka pro laserové navařování | Specializovaný CNC laserový obráběcí stroj | |
|---|---|---|
| Nejlépe sedí | Smíšené díly: hřídele, tyče, konce trubek, desky, ploché plochy; opravy a malé série | Jedna rodina dílů v objemu: válcové tyče, sloupky, otvory |
| povrchy | Vnější a rovné plochy v jedné buňce; trajektorie volného tvaru jsou naprogramovány na robotu | Vnější nebo vnitřní průměr s vnitřní hlavou nebo kombinovaný stroj na vnější a vnitřní průměr |
| Pohyb | Dráha robota plus rotace sklíčidla a lineární dráha | Osy X/Y/Z plus otočné vřeteno; rozlišení a opakovatelnost 0.01 mm / 0.01° |
| Velikost součásti | Nastaveno sklíčidlem, dráhou a dosahem robota pro každý projekt | Stroj na vnější průměr: do Ø630 mm × 3 000 mm, 2 t. Stroj na vnitřní průměr: otvory Ø180 mm (volitelně Ø100 mm) až Ø500 mm, délka až 2 500 mm, 2 t. Kombinovaný stroj na vnější/vnitřní průměr: vnější průměr do Ø1 000 mm, délka 5 000 mm nebo více |
| Nákres | Pevná stanice, otevřené uspořádání uspořádané tak, aby se vešlo do závodu | Uzavřený stroj s vlastním půdorysem |
Když se specializovaný stroj hodí lépe
Pokud vaše práce spadá do jednoho z těchto případů, sdělte nám při žádosti o cenovou nabídku řadu dílů a EVST provede kontrolu konfigurace specializovaného stroje spolu s robotickou buňkou.
Prášek, ne drát. Systém přivádí prášek souose: tryska obklopuje paprsek, takže prášek dosahuje taveniny rovnoměrně ze všech směrů. To umožňuje robotu volně měnit směr podél dráhy. Standardní konfigurace je s přívodem prášku; podávání drátu není jeho součástí.
Vysokorychlostní hlava nebo širokopásmová hlava pro práci s vnějším průměrem. Oba jsou nabízeny pro opláštění vnějšího průměru. Referenční hodnoty z konfigurace stroje pro opláštění vnějšího průměru, pro 1.2 mm vrstvu opláštění:
| Typ hlavy | Doba pokládky obkladu na m² (vrstva 1.2 mm) | Využití prášku |
|---|---|---|
| Vysokorychlostní opláštění | 2–2.5 h/m² | 85-90% |
| Širokopásmová obkladová hlava | 1.5–3 h/m² | 95% nebo více |
| Průchozí hlava (ID) | 3 h/m² | 85-90% |
| Hlava se slepým otvorem (ID) | 3.5 h/m² | 85-90% |
Širokopásmová hlava plýtvá méně práškem; vysokorychlostní hlava pracuje v užším časovém rozsahu. Protože prášek je hlavní provozní nákladovou položkou (viz níže), je při porovnávání hlav stejně důležité využití prášku jako rychlost.
Podávač prášku. Podávače prášku v námi dodaných buňkách jsou pneumatické (nosný plyn) nebo gravitační, servopoháněné, s výkonem od 5 do 100 g/min, plynule nastavitelné, se stabilitou dávkování ±3 %.
Laserový výkon. Systémy, které jsme postavili, využívají kontinuální vláknové lasery od 6 kW do 12 kW, při 1080 nm, s nastavitelným výkonem od 10 % do 100 %. Vyšší výkon zvyšuje rychlost nanášení a pokrytou plochu za hodinu. Konečný výkon laseru a nastavení podavače se volí pro každý projekt na základě vašich dílů, požadavků na povlak a cílového výkonu a potvrzují se v rámci zkušebního procesu nanášení povlaku.
První otázkou, kterou si EVST klade, je, zda povrch selhává opotřebením nebo korozí. Tato volba určuje prášek pro povlakování a z ní vyplývají procesní parametry. Tyč, která se opotřebovává o těsnění, a součástka, která koroduje v mořské vodě, potřebují různé prášky a různá nastavení, a to i na stejném stroji. Řekněte nám, jak součástka selhává v provozu, nejen její výkres.
Laserové navařování běží na vysoký výkon po dlouhou dobu a velká část této energie končí jako teplo. Chladič proto provádí dva chladicí procesy: jeden pro laserový zdroj a jeden pro navařovací hlavu na zápěstí robota. Regulace teploty je zásadní pro stabilní výkon a chladič je dimenzován podle výkonu laseru; tam, kde to výkon laseru umožňuje, jsou k dispozici menší chladiče.
Chladicí voda pro vláknový laser se obvykle udržuje na teplotě kolem 22 °C. Pokud je vzduch kolem laseru dostatečně teplý a vlhký, že jeho rosný bod stoupne nad teplotu vody, vlhkost kondenzuje uvnitř laseru. Ve vlhkém podnebí naplánujte klimatizaci ve skříňce nebo odvlhčovač pro kryt laseru.
Prach na čočce nebo ochranném okně absorbuje laserovou energii a může spálit optiku, čímž poškodí hlavu pro nanášení nátěru nebo laserový výstup. Proto je zařízení pro laserové nanášení nátěru obtížnější na výrobu než konvenční svařovací zařízení: optická dráha se montuje v bezprašné místnosti a je utěsněna před prachem a prachem.
Zařízení se pořizuje jednorázově; prášek se spotřebuje každou směnu. Dva stroje dokáží spotřebovat desítky kilogramů prášku za dva dny a běžní uživatelé ho kupují po tunách. Během životnosti buňky se prášek stává jednou z největších nákladových položek. Při porovnávání systémů porovnávejte využití prášku a dodávky prášku, nejen cenu stroje. EVST dodává povlakovací prášek přizpůsobený dané aplikaci.
Zařízení pro laserové navařování jsou méně tolerantní než svařovací zařízení: nesprávná obsluha může poškodit laserový zdroj nebo navařovací hlavu. Znalost procesu je důležitější než hardware, a proto EVST zahrnuje školení na místě, spíše než se spoléhá pouze na dálkovou výuku (viz níže).
Pracovní rozsah robotické laserové navařovací buňky je určen čtyřmi faktory: upínacím sklíčidlem nebo rotační osou, která drží díl, lineární dráhou, která po ní robota pohání, dosahem robota a podlahovou plochou pro ploché díly. EVST dimenzuje každý z nich na váš největší díl, takže většina níže uvedených limitů je konfigurována pro každý projekt, nikoli pevně stanovena.
| Položka pracovního rozsahu | Robotická buňka pro laserové navařování |
|---|---|
| Maximální průměr dílu (vnější průměr pláště) | Konfigurováno pro každý projekt: nastaveno sklíčidlem a dosahem robota |
| Maximální délka opláštění | Konfigurováno pro každý projekt: robot se pohybuje podél dílu po lineární dráze |
| Lineární pojezd koleje | efektivní zdvih 4 m (standardní článek) |
| Maximální hmotnost dílu | Konfigurováno pro každý projekt: nastaveno podle upínacího sklíčidla a jmenovitého výkonu rotační osy |
| Upínací pouzdro | Tříčelisťové sklíčidlo na rotační ose pro hřídele, tyče a trubky; velikost konfigurovatelná pro každý projekt |
| Užitečné zatížení rotační osy / polohovače | Konfigurováno pro každý projekt |
| Ploché části | Konfigurováno pro každý projekt: nastaveno dosahem robota, dráhou pohybu a pracovní plochou v rozvržení |
| Reference: specializovaný stroj na opláštění vnějšího povrchu | Do Ø630 mm × 3 000 mm délka plátu, 2 t |
Pro určení velikosti buňky odešlete největší průměr, délku k opláštění, hmotnost a těžiště nejtěžšího dílu a velikost všech plochých dílů.
| Položka | Specifikace (konfigurace vyrobené k dnešnímu dni) |
|---|---|
| Typ buněk | Robotická buňka pro laserové navařování s pevnou stanicí, bez mobilní plošiny; uspořádána tak, aby odpovídala uspořádání závodu |
| Konfigurace | Oválcování vnějšího průměru (rotace sklíčidla); vícevrstvé oválcování plochého povrchu |
| Robot | Šestiosý průmyslový robot; užitečné zatížení a dosah vybrány pro plátovací hlavu a díl |
| Lineární dráha | efektivní zdvih 4 m (standardní článek) |
| Zdroj laseru | Kontinuální vláknový laser, 1080 nm; 6–12 kW u dosud vyrobených systémů; nastavitelný výkon 10–100 %; vláknový výstup QBH; chlazení vodou; vstup 380 V; dálkové a místní ovládání |
| Obkladová hlava | Koaxiální hlava pro podávání prášku; vysokorychlostní nebo širokopásová hlava pro práci s vnějším průměrem |
| Podavač prášku | Pneumatický (nosný plyn) nebo gravitační; servopohon; 5–100 g/min plynule nastavitelné na dodaných buňkách; stabilita dávkování ±3 % |
| Chlazení | Vodní chladič dimenzovaný na výkon laseru; chladí laserový zdroj a hlavu navařovacího zařízení |
| ovládání | Integrovaná rozvaděčová skříň s laserovým zdrojem a monitorováním; dotykové ovládání HMI |
| Vzdálená diagnostika | IoT modul pro vzdálené sledování HMI a provozních dat; lze jej odpojit, když není potřeba |
| Laserové alarmy | Čtení přes ethernetový kabel s PC softwarem (k dispozici anglická verze) |
Specifikace na této stránce představují typické hodnoty z dosud vyrobených konfigurací; výkon laseru a nastavení podavače prášku pro vaši buňku se volí pro každý projekt. Rychlost plátování, tloušťka vrstvy, kvalita vrstvy a využití prášku závisí na dílu, základním materiálu, požadavcích na prášek a povlak a pro každý projekt se potvrzují v rámci zkušebního plátování.
Převzetí ve výrobním závodě, instalace a uvedení do provozu na místě jsou dohodnuty pro každý projekt a uvedeny v cenové nabídce.
Společnost EVST doporučuje 1–2denní školení na místě při dodání. Zahrnuje obsluhu řídicího systému, nastavení parametrů pro práci odolnou proti opotřebení a korozi a běžné kontroly, které chrání optiku. Vzdálené školení nenahrazuje praktické školení na vašich vlastních součástkách.
Modul IoT umožňuje technikům EVST sledovat dotykovou obrazovku a provozní data na dálku, což pomáhá rychle lokalizovat závady i napříč jazykovou bariérou. Modul je dodáván s čínskou SIM kartou bez mezinárodního roamingu; po dodání systému ji můžete vyměnit za místní SIM kartu nebo modul připojit k vaší síti.
Pokud nechcete, aby výrobní data opouštěla závod, spusťte systém s vyjmutou SIM kartou nebo odpojeným síťovým kabelem IoT modulu. Připojte jej pouze v případě, že porucha vyžaduje vzdálenou diagnostiku, a poté jej znovu odpojte.
Když laserový zdroj spustí alarm, kód se načte připojením počítače k laseru přes ethernetový kabel a otevřením diagnostického softwaru laseru, který má anglickou verzi. EVST tento krok zahrnuje školení, aby váš tým mohl načíst chybové kódy bez čekání na podporu.
Záruční podmínky jsou potvrzeny v cenové nabídce. Pro zahraniční závody společnost EVST dodává náhradní díly pro místní výměnu a řídí práci na dálku; je to rychlejší než čekání na technika, který bude cestovat napříč časovými pásmy. Lze domluvit návštěvy na místě v zahraničí, přičemž cestovní náklady a náklady na servis jsou předem dohodnuty ve smlouvě.
Dodací lhůta závisí na konfiguraci a je potvrzena v cenové nabídce; doba dodání závisí na místě určení.
Cenová nabídka na robotický systém laserového navařování začíná na pěti vstupech. Na jejich základě může EVST před objednáním zajistit zkušební navařování vašich dílů.
Robotický systém pro laserové navařování je buňka, ve které průmyslový robot pohybuje laserovou navařovací hlavou nad dílem a taví kovový prášek do jeho povrchu, čímž vytváří hustou, metalurgicky spojenou vrstvu odolnou proti opotřebení nebo korozi. Systém EVST spojuje šestiosého robota na lineární dráze s koaxiální práškovou hlavou, kontinuálním vláknovým laserem, podavačem prášku a vodním chladičem a také s upínacím sklíčidlem pro rotující díly.
Robotická buňka pro laserové plátování zahrnuje robota, vláknový laser, plátovací hlavu, podavač prášku, vodní chladič a upínací skříň nebo lineární dráhu pro prezentaci dílu. V buňce EVST jsou robot, laser a chladič standardními průmyslovými komponenty; plátovací hlava, podavač prášku, integrovaná rozvaděč a základna buňky jsou vyrobeny speciálně pro plátování; a upínací skříň, dráha a rozvržení jsou dimenzovány tak, aby odpovídaly vašim dílům. EVST je integruje do jedné buňky a nastavuje dráhy robota, procesní parametry a prášek pro vaše díly.
Pro smíšené hřídele, tyče, konce trubek a ploché díly je robotická buňka flexibilnější: jedna buňka zpracovává vnější průměry a ploché povrchy a hodí se do otevřeného uspořádání. Pro jednu skupinu dílů ve stálém objemu, jako jsou válcové tyče nebo válcové otvory, je vhodnější specializovaný CNC stroj.
Jedna robotická buňka zvládne vnější a rovné plátování, pokud jsou v rozvržení naplánovány jak sklíčidlo, tak rovný pracovní prostor. Vnitřní otvory vyžadují hlavu pro vnitřní plátování a obvykle se plátují na specializovaném stroji; hlava pro průchozí otvor ponechává asi 30 mm na dně válce bez plátování, pokud není dno odříznuto, zatímco hlava pro slepý otvor plátuje celou hloubku.
Systém EVST využívá koaxiální podávání prášku. Tryska dodává prášek kolem paprsku ze všech směrů, takže robot může měnit směr podél dráhy, aniž by se měnil způsob, jakým prášek vstupuje do tavné lázně. Prášek také nabízí široký výběr slitin odolných proti opotřebení a korozi. Podávání drátu není součástí standardní konfigurace.
Systémy, které EVST postavila, využívají kontinuální vláknové lasery od 6 kW do 12 kW. Vyšší výkon pokrývá větší plochu za hodinu, ale výkon pro vaši buňku se posuzuje pro každý projekt na základě průměru a délky dílu, tloušťky vrstvy a požadovaného výstupního výkonu a potvrzuje se zkušebním opláštěním vašich dílů.
Pro vrstvu o tloušťce 1.2 mm při práci s vnějším průměrem pracuje vysokorychlostní hlava s časem výroby přibližně 2–2.5 h/m² s využitím prášku 85–90 % a širokopásmová hlava s časem výroby přibližně 1.5–3 h/m² s využitím 95 % nebo více. Širokopásmová hlava plýtvá méně prášku, což je důležité, protože prášek je hlavní provozní nákladovou složkou.
Zadejte největší průměr, délku plátování, hmotnost a těžiště nejtěžšího dílu a velikost všech plochých dílů. EVST dimenzuje sklíčidlo, rotační osu, lineární dráhu a dosah robota k těmto dílům; lineární dráha standardní buňky má efektivní dráhu 4 m a další limity se konfigurují pro každý projekt. Pro srovnání, specializovaný plátovací stroj pro vnější průměr zpracovává díly do Ø630 mm × 3 000 mm a 2 t.
Ano. Hydraulické podpěrné sloupy, zvedáky a válce pro zařízení pro těžbu uhlí jsou hlavní aplikací laserového navařování, a to jak pro nové díly, tak pro renovaci opotřebovaných. Tyče a sloupy se navařují na vnějším průměru; otvory válců se navařují vnitřní hlavou.
Laserové opláštění se používá na součástech pro těžební zařízení, výrobu energie, metalurgii, petrochemický průmysl a offshore inženýrství, včetně trubek pro ropné vrty, šachet a velkých součástí zařízení, které se opravují nebo repasují. Výrobní linky pro opláštění trubek pro ropné vrty lze navrhnout na zakázku.
Před nákupem se zeptejte na čtyři věci: zda dodavatel plátuje vzorky dílů podle vašich požadavků na povlak před objednáním; zda může dodat plátovací prášek přizpůsobený vašim provozním podmínkám; zda zaškolí vaše operátory na místě; a jakou podporu vám poskytne po dodání, včetně vzdálené diagnostiky a náhradních dílů. Z tohoto důvodu dodává EVST zařízení, odpovídající prášek a nastavení procesu společně.
Naplánujte si 1–2 dny školení na místě při dodání, které se bude týkat řídicího systému, nastavení parametrů pro práci s opotřebením a korozí a péče o optiku. Poté modul IoT umožňuje technikům EVST diagnostikovat závady na dálku; v zahraničí je možné nainstalovat místní SIM kartu, protože dodaná SIM karta nemá mezinárodní roaming.
Ano. Společnost EVST dodává náhradní díly pro lokální výměnu, vzdáleně řídí práci a po instalaci lokální SIM karty diagnostikuje závady prostřednictvím IoT modulu systému. Z důvodu zabezpečení dat může SIM karta nebo síťový kabel modulu zůstat v běžné výrobě odpojeny a mohou být připojeny pouze v případě, že závada vyžaduje vzdálenou podporu.
Záruční podmínky a dodací lhůty závisí na konfiguraci a jsou potvrzeny v cenové nabídce. Po dodání jsou zahraniční závody podporovány prostřednictvím dodávaných náhradních dílů a vzdáleného poradenství; návštěvy na místě v zahraničí jsou zajišťovány s předem dohodnutými cestovními a servisními náklady.
Cena laserového navařovacího systému závisí na výkonu laseru, typech navařovacích hlav, velikosti sklíčidla a délce lineární dráhy, na tom, zda buňka provádí pouze navařování vnějšího průměru nebo navařování vnějšího průměru plus rovného povrchu, na velikosti chladicího zařízení a na uvedení do provozu a zaškolení na místě. Provozní náklady se většinou týkají prášku, proto se zeptejte i na očekávané využití prášku. Cenové nabídky EVST pro každý projekt sestavíte po prozkoumání vašich dílů; kontaktujte nás s výkresy a požadavky na nátěr.
Všechny údaje na této stránce jsou typické hodnoty; skutečný výkon opláštění je pro každý projekt ověřen zkušebním opláštěním.