
От Редакционен екип на EVST · Последна актуализация: 22 юли 2026 г.
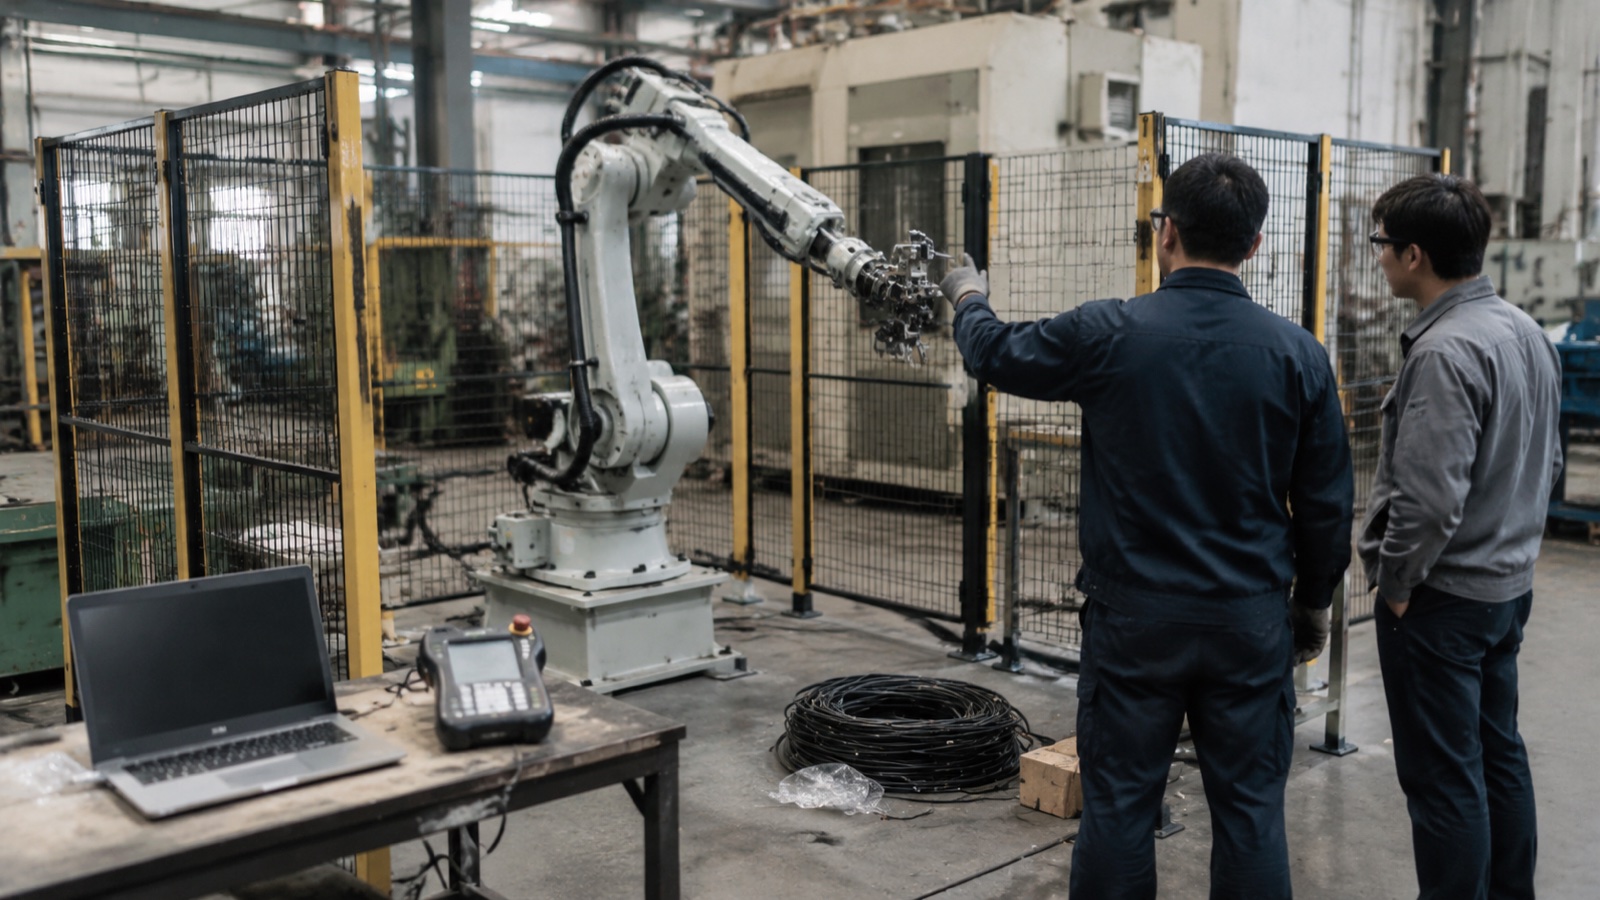
Проектите за автоматизация рядко се провалят, защото роботът е лош. Причините за провала на проектите за автоматизация почти винаги са следпродажбени услуги, като пет причини покриват по-голямата част от тях: подценяване на инструменталната екипировка в края на работата, време за цикъл, взето от спецификацията на робота, смяна на голямо количество смес, инсталация, която не е била готова около клетката, и никой, който не е притежавал клетката след предаването ѝ.
Това е анализ от страна на купувача. Ако все още сте на етапа на подбор, нашият контролен списък за оценка на доставчиците обхваща надлежната проверка на доставчиците; тази статия продължава с това.
Защо проектите за автоматизация се провалят, след като хардуерът вече е налице
Има специфичен момент в първия проект за автоматизация, когато настроението се променя. Кутията е отворена, рамото е завинтено, висящият контролер се включва и той се движи. Всички правят снимка. След това някой пита кога ще започне да произвежда части и честният отговор е след шест до десет седмици, а не следващия вторник.
Тази празнина е мястото, където бюджетите се изяждат. Ръката никога не е била трудната част. Според Международна федерация по роботика, световният оперативен запас от индустриални роботи е надхвърлил четири милиона единици, а самият хардуер за роботи се е превърнал в сравнително стандартизирана, широкодостъпна стока в различни ценови нива. Това, което не е стандартизирано, е всичко, което превръща едно рамо в клетка: инструментът на края му, частите, подавани в него, оградата около него и хората, които го поддържат в действие. Тези неща са специфични за проекта всеки път и са мястото, където графикът и разходите всъщност се определят.
Петте причини по-долу не са екзотични. Всяка една е видима преди подписването на договор, ако купувачът знае кой въпрос да зададе.
Причина 1: Грипърът е бил третиран като аксесоар
В офертата инструменталната екипировка за край на рамо (EOAT) често се показва като един ред близо до долната част, понякога без цена, понякога като „TBD предстояща мостра на детайла“. Този ред често е най-дългоочакваният и най-рисков артикул в цялата клетка.
Причината е, че роботизираното рамо е каталожен продукт с известна стойност за повторяемост, докато захващащото устройство е специално проектиран механизъм, който трябва да издържи на контакт с реален, променлив, понякога омаслен или горещ детайл хиляди пъти на смяна. Вакуумът работи, докато повърхността не получи следа от течение. Двупръстова скоба работи, докато отливката не получи окаменелост по повърхността на захващане. Магнитен инструмент работи, докато някой не прокара алуминиев вариант през същата линия.
На практика, нашият екип по изпълнение планира EOAT (Energy Authorization - Приключване на работа) като малък проект за машинно проектиране, а не като аксесоар, защото това е то. Проектирането, производството и отстраняването на грешки на не-тривиален захващач обикновено отнема от четири до осем седмици самостоятелно и е нормално първият физически инструмент да се нуждае от една редакция, след като се видят реалните части. План на проекта, който приема, че захващачът пристига завършен заедно с робота, вече е довел до загуба на месец, който не е бил предвиден в бюджета.
Избягвайте го преди да подпишете: Изискайте от доставчика да цитира EOAT като отделна, ценова, планирана доставка със собствен срок за изпълнение и да изпрати реални производствени мостри (не CAD и не качествените), преди проектирането на инструмента да бъде замразено. Попитайте изрично кой плаща за втората ревизия, ако първият инструмент не държи детайла.
Причина 2: Времето за цикъл не е в съответствие със спецификацията
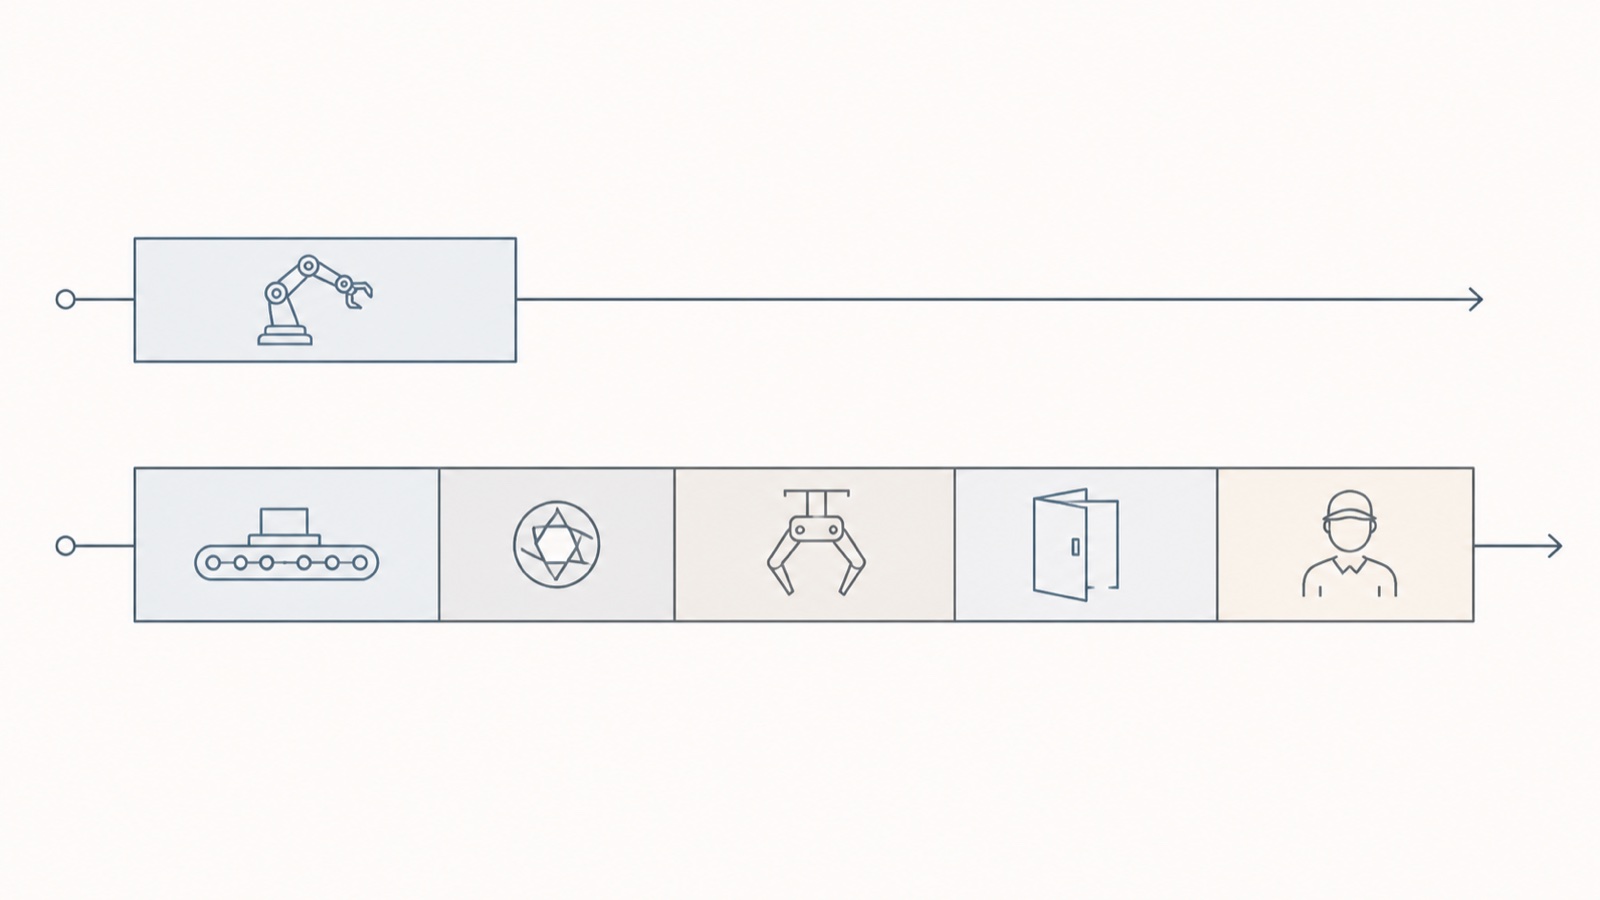
Техническите спецификации на роботите публикуват данни за движението при идеални условия с номинален полезен товар. Изчисленията на продажбите, базирани на тези данни, водят до стойности на производителност, които реална клетка няма да достигне, а купувачът не открива недостига до приемателни тестове.
Реалното време за цикъл на една клетка е сумата от движението на робота, представянето на детайла, всяко задържане на зрението или измерването, задействането на инструмента, изчакването за ръкостискане на машината и намесата на оператора. Само първото от тези неща е в информационния лист. Движение „вземи и постави“, което отнема 2.1 секунди движение на робота, може лесно да се превърне в 5-секунден цикъл на станцията, след като конвейерът се индексира, камерата заснеме и обработи, захващащото устройство се затвори и потвърди, а вратата на CNC машината завърши с отварянето. Нито една от тези стъпки не е дефект. Те просто не са движение на робот и не са отчетени.
Човешката намеса е най-малко отчитаният елемент от всички. Ако операторът трябва да преориентира една част от дванадесет или да отстрани заседнало два пъти на смяна, това време принадлежи към изчислението на цикъла и обикновено не е там.
Избягвайте го преди да подпишете: Накарайте доставчика да декларира производителност като гарантирана стойност за части на час на границата на клетката, измерена за непрекъснат цикъл с определена дължина, като условията за приемане са записани в договора. Попитайте какво се случва с числото, когато входящите части пристигнат в границата на допустимото отклонение, а не в номиналното. Доставчик, който цитира само време за движение на робота, цитира различна машина от тази, която ще притежавате.
Причина 3: Завод с висококачествена смес е закупил решение с голям обем
Повечето публикувани аритметични данни за възвръщаемостта на инвестициите в роботиката предполагат, че заводът произвежда една част на дълги партиди. Много заводи, особено цеховете за поръчки и производителите по договор, произвеждат 40 номера на части на партиди от по 80. Това са различни проблеми и вторият е много по-труден за автоматизиране с печалба.
Аритметиката е безмилостна. Вземете клетка, на която са необходими 40 минути за превключване: сменете челюстите на захващащото устройство, презаредете приспособлението, извикайте програмата, проверете отново първия артикул. Ако средната партида работи 60 минути, тази клетка прекарва приблизително 40 процента от наличното си време в непроизводство, а „спестеният“ труд се изразходва частично от техник по настройката, който сега е по-квалифициран и по-скъп от заменения оператор. Бизнес планът, който изглеждаше силен при теоретичен коефициент на използване, се срива при реалния.
Това не е аргумент срещу автоматизирането на работата с високо съдържание на смеси. Това е аргумент, че работата с високо съдържание на смеси трябва да се автоматизира по различен начин: бързосменяеми инструменти с повтарящи се опорни точки, системи за закрепване с нулева точка, програмни библиотеки, организирани по семейство части, а не по детайл, и често колаборативен робот, който може да бъде преразположен, а не оградена клетка, която не може. Целта на дизайна е смяна за минути, а не за секунди на цикъла.
Избягвайте го преди да подпишете: Предоставете на доставчика действителния си състав на частите и разпределение на размера на партидите, а не трите най-добри части, и изисквайте посочено време за превключване между две посочени, наистина различни части. След това проверете дали моделът за възвръщаемост използва това време за превключване. Нашият анализ на периода на възвръщаемост на автоматизацията разглежда как преминаването към друг вид и използването влияят върху степента на възвръщаемост.
Причина 4: Растението около клетката не беше готово
Роботът е прецизно устройство, което приема, че светът е повторяем. Фабриките обикновено не са, а клетката разкрива това с необичайна яснота.
Еднородността на входящите части е най-често срещаната разлика. Ръчният монтаж абсорбира вариациите невидимо, защото човек компенсира, без да мисли за това. Роботът не компенсира. Отливки, които се различават с три милиметра между доставчиците, лазерно изрязани заготовки с неравномерна извивка или прътов материал, доставен с различни дължини, ще спрат клетка, която е работила перфектно по време на фабричния приемен тест върху номинални части.
Стратегията за закрепване и опорни точки е втората празнина. Ако местоположението на детайла в закрепващото устройство зависи от това колко внимателно някой го е поставил, роботът наследява тази несигурност и процесът протича с каквато и да е точност, която позволява стъпката на зареждане, независимо от заявената повторяемост на рамото.
Безопасността е третата и е тази, която най-често забавя одобрението, а не производството. Под ISO 10218-2: 2025Оценката на риска на ниво клетка и предпазните мерки са отговорност на системния интегратор, а не на производителя на робота. Доставеното роботно рамо никога не е съвместима клетка само по себе си. Огради, блокирани порти за достъп, скенери за зони, логика с рейтинг на безопасност и документираната оценка на риска зад тях трябва да съществуват, преди клетката да може законно да работи в производство, а за съвместни приложения ограниченията на силата и налягането, описани в ISO / TS 15066 трябва да бъдат валидирани спрямо действителния инструмент и детайл, а не спрямо голото рамо. Купувачите, които приемат, че „колаборативен робот“ означава „не се изисква оценка на риска“, са постоянно изненадани. Нашите ръководство за интеграция на клетки по ISO 10218-2:2025 определя какво е отговорност на интегратора и какво е отговорност на крайния потребител.
Неочакваната четвърта празнина са комуналните услуги. Захранващото напрежение и честота, наличният обем сгъстен въздух при необходимото налягане, равността на пода и номиналното натоварване, спадовете в мрежата и отвеждането на димни газове - всичко това трябва да бъде потвърдено спрямо изискванията на клетката. Въздухът е повтарящият се проблем. Инсталационен компресор, който удобно работи с ръчни инструменти, може да доведе до липса на достатъчно въздух в клетката с многозонов вакуумен инструмент, а симптомът изглежда по-скоро като повреда на изпусната част, отколкото като проблем с въздуха.
Избягвайте го преди да подпишете: Поискайте писмена спецификация за готовност на обекта като документ за договор, обхващаща допусканията за допустими отклонения на входящите части, изискванията за комунални услуги, условията на пода и пространството, както и кой е отговорен за оценката на риска. След това попитайте кой от тези елементи анулира гаранцията за производителност, ако не бъде изпълнен.
Причина 5: Никой не е притежавал клетката след предаването ѝ
Инженерите по въвеждане в експлоатация си тръгват. Шест месеца по-късно серво пакет се поврежда или пристига нов номер на част и програмата се нуждае от редактиране, и въпросът е кой прави това. В много инсталации отговорът е никой.
Две неща водят до това. Първото е, че обучението на операторите и поддръжката се планира по време на седмицата за въвеждане в експлоатация, когато клетката все още се отстранява и хората, които се нуждаят от обучение, са заети с управлението на останалата част от инсталацията. Случва се, одобрява се и почти нищо не се запазва. Второто е, че резервните части и поддръжката никога не са били уточнявани, а само са били предполагаеми.
Заслужава да се спомене ясно трансграничната поддръжка, защото именно там вносната автоматизация наистина се представя по-зле от местните доставки. Резервните части обикновено са проблем с митниците и документите, преди да се превърнат в производствен проблем: контролер, който се доставя за два дни, може да престои две седмици на митническо митническо оформление, а клетка, повредена в продължение на две седмици, струва значително повече от самата част. Часовите зони утежняват нещата. Сутрешен дефект в Европа или Северна и Южна Америка достига до азиатски доставчик в края на работния му ден, което превръща това, което би трябвало да е двучасов диагностичен разговор, в двудневен обмен.
Избягвайте го преди да подпишете: Договорете комплект за критични резервни части, който да се съхранява на вашия обект като част от първоначалната поръчка, вместо да се поръчва, когато нещо се повреди, получете писмен ангажимент за време за реакция с посочен местен екип за поддръжка (не имейл адрес) и насрочете обучение като отделна платена сесия две до четири седмици след началото на производството, когато операторите имат реални въпроси.
Петте причини с един поглед
| Причина за неуспех | Сигнал за ранно предупреждение | Въпрос, който да зададете на доставчика преди подписване |
|---|---|---|
| EOAT се третира като аксесоар | Gripper е единична артикул без цена или „мостра, която предстои да бъде обявена“. | Какъв е срокът за изпълнение и цената на EOAT като отделна доставка и кой плаща за втората ревизия, ако първият инструмент не е подходящ за детайла? |
| Време на цикъла от спецификацията | Производителността е посочена като секунди на движение на робота, без дефиниран тест за приемане | Ще гарантирате ли брой части на час на границата на клетката при непрекъснат цикъл, като условията за тестване са записани в договора? |
| Работа с високо съдържание на смеси в дизайн с голям обем | Моделът на изплащане предполага една част и високо ниво на използване | Какво е времето за превключване между тези два конкретни номера на части и включен ли е този номер във вашето изчисление за възвръщаемост на инвестициите? |
| Растението не е готово около клетката | Няма писмена спецификация за готовност на обекта; неясна е собствеността върху оценката на риска | Какъв е допустимият отклонение на входящите части, обемът на въздуха и мощността, които клетката приема, и кой е отговорен за оценката на риска по ISO 10218-2? |
| Няма собственост след предаване | Обучение, включено в седмицата за въвеждане в експлоатация; няма списък с резервни части | Какво съдържа препоръчителният комплект резервни части за работа на място, какъв е вашият ангажимент за местно реагиране и може ли да се насрочи обучение след началото на производството? |
В какво китайските доставчици са наистина по-лоши
Купувачи, доставящи от Китай – което Доклад за световната роботика на Международната федерация по роботика определя като най-големия пазар в света за индустриални роботи – обикновено се показва списък с предимства, а не списък с компромиси, което прави предимствата по-трудни за вярване. Честната версия е по-полезна.
Абсолютна точност в най-взискателните условия. За по-голямата част от заваръчни, палетизиращи, машинни и товаро-разтоварни дейности, произведените в Китай рамена поддържат стойности за повторяемост, които са напълно адекватни и сравними с утвърдените японски и европейски марки в същия клас полезен товар. В горната част на диапазона на прецизност, особено в приложения, изискващи калибрирана абсолютна точност за офлайн програмирани траектории, а не за обучени точки, утвърдените марки все още имат предимство в калибровъчните инструменти и дългосрочната термична стабилност. Ако вашето приложение е свързано с това, това би трябвало да е решаващо за покупката.
Качество на документацията. Ръководствата, преведени на английски език, варират по качество и разликата се разширява, когато преминете от ръководството за контролера към справката за кодовете за грешки на контролера и бележките за конфигурацията на полевата шина. Персоналът по поддръжката усеща това преди всички останали. Струва си да поискате да видите пълната английска сервизна документация преди да поръчате, а не след това.
Триене във времевата зона и комуникацията. Реално и нерешимо с добри намерения. Може да се управлява с посочено лице за контакт за поддръжка, договорен дневен прозорец за припокриване и един път за ескалация, но купувач, който очаква отговори в същия час с осемчасово отместване, ще бъде разочарован.
Време за доставка на резервни части. Обсъдено по-горе и най-важният елемент в този списък. Това е и най-подобреният чрез планиране: комплект резервни части на място, уточнен по време на поръчката, превръща двуседмичен прекъсване в двучасово.
Препродажба и остатъчна стойност. Вторичните пазари оценяват утвърдените марки по-високо. Ако петгодишното излизане от пазара или финансирането, обезпечено с активи, е от значение за вашия финансов екип, тази отстъпка е реална и трябва да бъде включена в модела.
Нито един от тези аргументи не е против снабдяването с материали от Китай. Те са в полза на ценообразуването им. Купувач, който договаря резервни части, документация, ангажименти за отговор и местна поддръжка в първоначалната поръчка за покупка, обикновено получава по-ниска обща цена на притежание, отколкото този, който е сравнил само цените на машините и е открил тези артикули по-късно, на дребно.
Къде това оставя купувача
Всяка причина в този списък е проблем с определянето на обхвата, а не с технологията, и всяка една от тях е по-евтина за отстраняване в рамките на спецификация, отколкото в рамките на седмица за въвеждане в експлоатация. Моделът в добре протичащите проекти е незабележителен: EOAT, проектиран спрямо реални части, гарантирана производителност на границата на клетката, времето за пренастройка, третирано като проектна цел, писмена спецификация за готовност на обекта и условия за поддръжка, договорени преди поръчката за покупка, а не след първата повреда.
EVST (EVS TECH CO., LTD), производител и интегратор на роботика, базиран в Ченгду, основан в края на 2018 г., доставя проекти за автоматизация в над 100 държави, а моделът е достатъчно постоянен, че нашият екип по доставките вече третира тези пет елемента като критерии за обхват, а не като допълнителни екстри. Купувачите, които работят по спецификация и искат второ мнение относно инструментариума, допусканията за производителност или условията за поддръжка, могат да се свържат с нашия екип чрез evsrobot.com.
Често задавани въпроси
Защо проектите за автоматизация се провалят, дори когато роботът работи добре?
Защото работещият робот не е работеща клетка. Често срещаните повреди след доставката са инструменталната екипировка в края на рамото, проектирана твърде късно въз основа на непълна информация за детайлите, производителността, изчислена от времето за движение на робота, вместо от времето за пълен цикъл на станцията, времето за превключване, което заличава бизнес обосновката в инсталации с голямо количество смесени материали, вариациите входящите детайли и пропуските в безопасността или комуналните услуги, за които инсталацията не е подготвена, както и липсата на дефинирана отговорност за поддръжката, резервните части и препрограмирането след напускане на интегратора.
Колко време отнема въвеждането в експлоатация на робота след доставката?
По-дълго, отколкото повечето купувачи, които купуват за първи път, планират. Механичният монтаж е бърз, но отладката на инструментите спрямо реални части, настройката на програмата, валидирането на безопасността и приемателните тестове са това, което определя графика, а самото оборудване в края на производството обикновено изисква от четири до осем седмици време за проектиране и изработка плюс поне една ревизия, след като се срещне с производствените части. Поискайте от доставчика график, разбит по монтаж, оборудване, програмиране, валидиране на безопасността и приемане, а не само по една линия за въвеждане в експлоатация.
Какви въпроси трябва да задам на доставчик на роботи, преди да подпиша договора?
Пет от тях носят най-голяма тежест: какво е ценовото време за изпълнение на инструменталната екипировка за край на рамо като отделна доставка; ще гарантирате ли количество части на час на границата на клетката при определени условия на приемане; какво е времето за превключване между два конкретни номера на части от моя действителен микс; какви условия за готовност на обекта приема клетката и кой е отговорен за оценката на риска по ISO 10218-2; и какъв комплект резервни части, посочено лице за контакт за местна поддръжка и време за реакция се доставят с поръчката.
Рисковано ли е да се купуват промишлени роботи от Китай?
Рисковете са специфични и управляеми, а не общи. Качеството и повторяемостта на хардуера в масовите приложения за заваряване, палетизиране и обработка са като цяло сравними с тези на утвърдени марки в същия клас полезен товар. Истинските разлики са качеството на сервизната документация на английски език, времето за митническа доставка на резервни части, триенето в зависимост от часовата зона, абсолютната точност в най-взискателния край на диапазона на прецизност и по-ниската стойност на препродажбата на вторичния пазар. Цената и на всеки от тях може да бъде определена или договорена при покупка, което е значително по-евтино, отколкото да ги откриете по време на спиране на линията.
Кой е отговорен за безопасността на роботизираните клетки, производителят на роботи или интеграторът?
Съгласно ISO 10218-2:2025 оценката на риска и предпазните мерки на ниво клетка са отговорност на системния интегратор, а не на производителя на робота. Роботизираното рамо е компонент; оградата, блокировките, скенерите за площ, логиката за безопасност и документираната оценка на риска принадлежат на този, който интегрира клетката. За съвместни приложения, ограниченията на силата и налягането, описани в ISO/TS 15066, трябва да бъдат валидирани с действително монтирания инструмент и детайл, а не с голо рамо.
Трябва ли изобщо да се автоматизира магазин с голямо разнообразие от продукти и малък обем?
Често да, но с различна проектна цел. Заводите с голямо количество детайли трябва да посочват минути за смяна, а не секунди за цикъл, което тласка дизайна към бързосменяеми инструменти с повтарящи се опорни точки, нулеви закрепвания, програмни библиотеки, организирани по семейства части, и често пренасочваем колаборативен робот вместо фиксирана оградена клетка. Модел на възвръщаемост, изграден върху използването на единична част, няма да оцелее при контакт със смес от 40 части.
Ключови храни за вкъщи
- Проектите за автоматизация рядко се провалят, свързани с роботизиран хардуер. Те се провалят в пролуката между доставената ръка и работещата клетка, а тази пролука е проблем с обхвата, който е видим преди подписването на договора.
- Инструменталната екипировка за край на рамо е проект за машинно проектиране по поръчка, а не аксесоар. Оферирайте я отделно, планирайте я отделно, изпратете реални производствени мостри и се споразумейте предварително кой плаща за втората редакция.
- Настоявайте за гарантирана производителност в части на час на границата на клетката при писмени условия за приемане. Секундите за движение на робота от информационния лист не са ангажимент за производителност.
- В инсталациите с високо съдържание на смеси, времето за превключване е проектната цел, а не времето за цикъл. Дайте на доставчика реалната си смес от части и проверете дали заявеното превключване се появява в модела на възвръщаемост.
- Съгласно ISO 10218-2:2025 оценката на риска и предпазните мерки на ниво клетка принадлежат на системния интегратор, а доставеното роботно рамо никога не е съответстваща клетка само по себе си.
- Включете в първоначалната поръчка за покупка комплекта резервни части на място, посоченото лице за контакт за поддръжка, ангажимента за реагиране и обучението след пускане в експлоатация. Закупени по-късно, по време на спиране на производството, и четирите струват повече.
За автора: Редакционният екип на EVST пише за индустриална автоматизация за инженерни и оперативни екипи, като определя първата или следващата си роботизирана клетка. EVST е производител и интегратор на роботика със седалище в Ченгду, който изпълнява проекти за автоматизация в над 100 страни, със сертификат за автомобилен клас IATF16949 и сертификати от трети страни CE / SGS / TUV за всички свои продуктови линии.
Автор: Редакционен екип на EVST
Прегледан от: Редакционен екип на EVST
Последна актуализация:
Метод: EVST Пет-причинен пост-доставъчен екран — помощно средство за планиране от страна на купувача за определяне на обхвата на роботизирана клетка преди подписване, а не тест за приемане или заместител на оценката на риска от системния интегратор.
Редакционна политика · Политика за корекции · Условия за ползване