
Роботизирани Работна станция за заваряване на оси
EVST конфигурира робота, заваръчния пакет, позиционера и приспособлението спрямо действителния компонент на оста, геометрията на съединението и производствения маршрут.
Започнете с една работна станция, добавете функциите на защитената клетка, необходими на вашето предприятие, или свържете няколко станции в производствена линия, след като са дефинирани товаренето, инспекцията и потокът на материалите.
Какво определя работната станция за заваряване на оси
Изградете клетката около оста и нейните съединения
Автоматизацията на заваряването на оси работи най-добре, когато дефиницията на компонента е водеща при проектирането. EVST картографира заваръчните шевове, точките за обработка, опорните точки на закрепващите елементи и маршрута за проверка, преди да фиксира оформлението на оборудването.
Определете какво трябва да заварява станцията
Назовете компонента на оста, идентифицирайте всяко производствено съединение и запишете къде трябва да се приближи горелката. Геометрията на корпуса, скобите, шевовете и ограниченията за достъп оформят стойката на робота и необходимостта от въртене на детайла.
- Ревизия на чертежа и ориентация на компонентите
- Съвместна последователност, процес и критерии за приемане
- Вариация на сглобката и условие за прихващане
Представете повтаряем детайл
Приспособлението установява позиционните референтни точки и поддържа сглобката стабилна по време на натоварване и заваряване. Позиционерът поставя всеки шев под полезен ъгъл, като същевременно осигурява достъп за горелката, кабелите и сервизните задачи.
- Посока на товарене и обсег на оператора
- Последователност на затягане и метод на превключване
- Въртене, хлабина и насочване на кабела
Координирайте движението със заваръчния пакет
Траекторията на робота, движението на детайла и параметрите на заваряване трябва да работят като един процес. EVST планира стартирания, спирания, преходи, достъп до горелката, почистване и възстановяване около последователността на съединението, вместо да третира робота като изолирано устройство.
- Координация на робот и позиционер
- Сервиз на горелката и достъп до консумативи
- Стратегия за сензорно наблюдение там, където ставата го изисква
Съгласете се как ще бъдат проверени резултатите
Полезен план за приемане разделя функцията на оборудването от качеството на детайлите и производствения резултат. EVST съгласува метода на изтичане с инспекцията на заваръчните шевове на клиента, проверките на размерите, метода на натоварване и договорените граници на цикъла.
- Маршрут за проверка на заваръчни шевове и размери
- Сценарии за производствено изпитване и възстановяване
- Проверки за безопасност и взаимодействие с оператора
Изберете работна станция, клетка или производствена линия
Правилният мащаб зависи от това колко операции трябва да бъдат свързани, как частите влизат и излизат и къде се извършва инспекцията или ръчната работа.
| формат | Най-добро пасване | Типичен фокус на интеграция | Въпрос за планиране |
|---|---|---|---|
| Работно място за заваряване на оси | Една дефинирана заваръчна операция с локално товарене и разтоварване. | Робот, заваръчен пакет, позиционер, приспособление и управление на станцията. | Може ли един модул да завърши необходимия комплект съединения и да остане лесен за зареждане? |
| Роботизирана заваръчна клетка | Защитена зона за автоматизация с координирани производствени функции. | Охрана, блокировки, достъп на оператора, технологични услуги и възстановяване. | Кои взаимодействия, точки на обслужване и функции за безопасност принадлежат вътре в клетката? |
| Производствена линия за заваряване на оси | Няколко свързани операции с планирано прехвърляне и контрол на линията. | Поток на материали, буфери, баланс на станцията, маршрутизация на инспекциите и надзор. | Коя операция контролира линейния изход и как трябва да се движат частите между станциите? |
Четири елемента, които оформят заваръчната станция
EVST обединява елементите за движение, процес и захващане на детайла около необходимия път на заваряване.
Робот за заваряване
Осигурява обхвата на движение и ориентацията на горелката за дефинираните съединения. Изборът следва необходимите пози, достъп и натоварване на инструментите.
Заваръчен пакет
Комбинира захранващия източник, горелката, подаването на тел и технологичните интерфейси, необходими за избрания метод на заваряване.
Позиционер за детайли
Поддържа и завърта оста, така че роботът да може да достигне шевовете в продуктивна заваръчна ориентация.
Специализирано приспособление
Локализира действителните компоненти, установява референтни точки и поддържа контролирана последователност на затягане и натоварване.
От чертежи до приет производствен процес
Всяка стъпка преобразува входните данни от приложението в тестово решение за станцията.
Какво да изпратите за полезен преглед на клетка за ос
Компактният пакет приложения позволява на EVST да фокусира първата концепция върху реалния детайл, вместо върху предположения.
Дефиниция на детайла
Споделете монтажния чертеж, списъка с компоненти, картата на съединенията, материала, дебелината и очакваното състояние на сглобяване. Маркирайте критични данни и повърхности, които трябва да останат достъпни.
Производствен маршрут
Опишете товаренето, разтоварването, заваряването с прихващане, почистването, смяната, проверката и ремонта. Включете предвидения график на смени и границите, използвани за производствената цел.
План за качество
Посочете метода за приемане на заварките, проверките на размерите, подхода за вземане на проби и очакваните козметични характеристики. Тези изисквания ръководят технологичното изпитване и провеждането на изпитанията на станцията.
Интеграция на инсталации
Осигурете наличната площ, комуналните услуги, интерфейсите нагоре и надолу по веригата, достъпа на оператора и маршрута за поддръжка. Обърнете внимание на всички планирани контролни механизми за прехвърляне или управление на ниво линия.
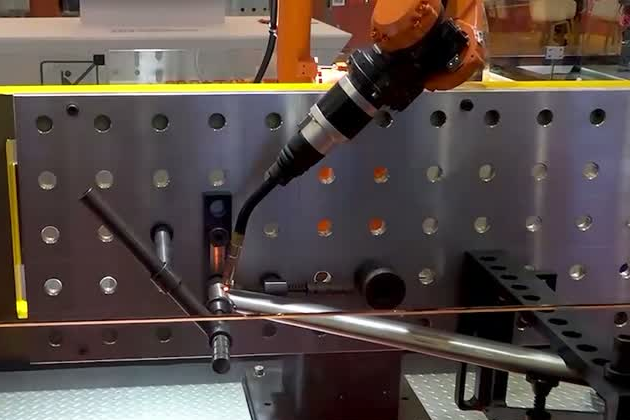
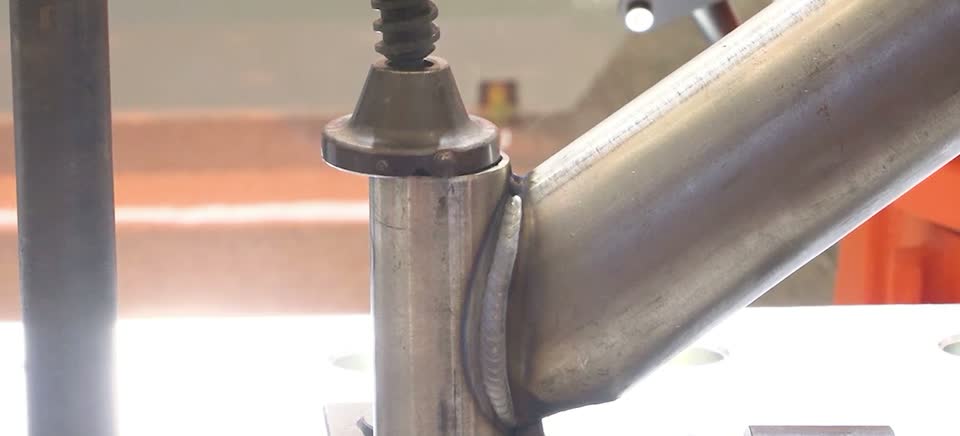
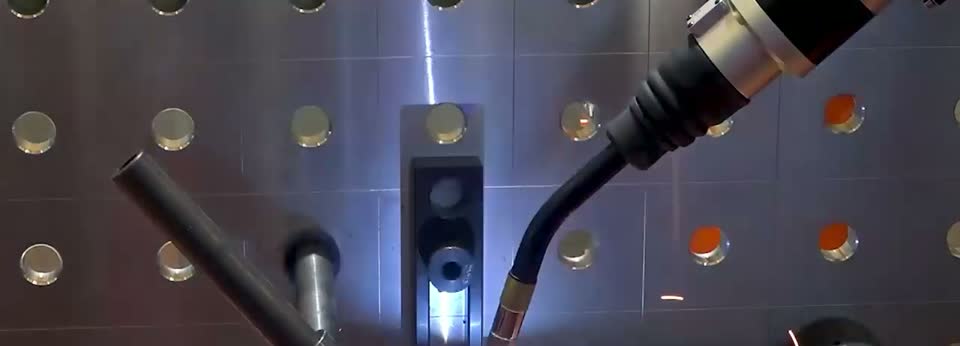
Роботизирано заваряване на тръбни рамки за велосипеди, електрически превозни средства и мотоциклети
EVST прилага координирано движение на робот и позиционер към компактните, променящи се траектории, намиращи се около тръбните рамкови съединения. Фокусът на процеса е върху стабилен достъп до горелката, контролирано движение през преходите и завършване, което отговаря на договорения стандарт за приемане.
Потвърдете производителността върху действителния детайл
Окончателната концепция и планът за приемане свързват поведението на робота с детайлите, процеса и производствения маршрут на клиента.
Време за производство
Използвайте един договорен часовник. Включете съответните стъпки за товарене, заваряване, почистване, смяна, проверка и възстановяване, така че резултатът да представлява планираната станция.
Заварки и размери
Проверете целия процес. Сглобяването, поведението на приспособлението, централната точка на инструмента, входящата топлина, измерването и контролът допринасят за крайния резултат от обработката на детайла.
Отговорност за автоматизацията
Присвойте всяка операция. Определете кои задачи за товарене, заваряване, инспекция, ремонт, шлайфане и поддръжка принадлежат към автоматизацията и кои остават за операторите.
Въпроси за работното място за заваряване на оси
Каква е разликата между работна станция, клетка и производствена линия?
Работното място е една фокусирана производствена единица. Заваръчната клетка добавя защитената зона за автоматизация, контролните механизми и планираните взаимодействия на оператора. Производствената линия свързва няколко станции за товарене, заваряване, инспекция или трансфер чрез поток на материали и координация на ниво линия.
Каква информация е необходима на EVST, за да конфигурира клетка за заваряване на оси?
Изпратете чертежа на детайла, картата на компонентите и съединенията, материала, дебелината, условията на сглобяване, процеса на заваряване, метода на натоварване, производствената цел, метода на проверка, оформлението на инсталацията и комуналните услуги. Тези входни данни позволяват концепцията да отрази реалната ос и производствения маршрут.
Как позиционерът поддържа заваряването на оси?
Позиционерът поддържа и завърта детайла, така че роботът да може да поддържа достъп до горелката и полезна ориентация при заваряване. EVST избира формата на позиционера и движението около оста, приспособлението, необходимите пози и последователността на работа.
Как EVST потвърждава времето на цикъла и качеството на заваряването?
Проектът първо определя границата на цикъла и метода на приемане. След това EVST валидира движението, процеса на заваряване, последователността на натоварване и маршрута на проверка с представителни части, така че резултатът да може да се сравни с договорените изисквания.
Може ли роботизираното заваряване да намали вторичното шлифоване на тръбни рамки?
Това може да намали ръчната довършителна обработка, когато настроеният процес на заваряване, състоянието на съединението, нивото на пръски и външният вид на шева отговарят на критериите за приемане на клиента. Потвърждението е част от технологичното изпитване за действителния материал на рамката и козметичния стандарт.
Започнете с чертежа на осите и метода за приемане
Изпратете чертежа на компонентите, картата на съединенията, материала, състоянието на монтажа, маршрута на товарене, производствената цел, плана за инспекция и наличното пространство на пода. EVST ще използва тези данни, за да оформи концепцията за работното място, охраняваната клетка или свързаната линия.