
Последна актуализация: 7 май 2026 г.
Възвръщаемост на инвестициите в роботизирана заваръчна клетка: капиталови разходи, време на цикъла и математика за възвръщаемост за купувачи през 2026 г.
Напълно интегрираната роботизирана заваръчна клетка се отплаща 12 да 22 месеца при работа на една смяна и 8 да 14 месеца при работа на две смени. Трите основни фактора са увеличаване на времето на дъгата (ръчните заварчици имат средно около 25% продуктивно време на дъгата; роботизираните клетки работят с 70 до 85%), намаляване на процента на дефекти от 5 до 8% ръчно изходно ниво до под 1% и арбитраж на разходите за труд срещу пазар, където Американското дружество по заваряване прогнозира недостиг от 330 000 квалифицирани заварчици в САЩ до 2028 г.
Тази статия разглежда нивата на капиталовите разходи, математиката на времето за цикъл и стъпка по стъпка изчислението на възвръщаемостта на инвестициите: рамка, която купувачите могат да адаптират към собствените си данни за цеховете.
Разбивка на капиталовите разходи: Три нива на клетъчните инвестиции за 2026 г.
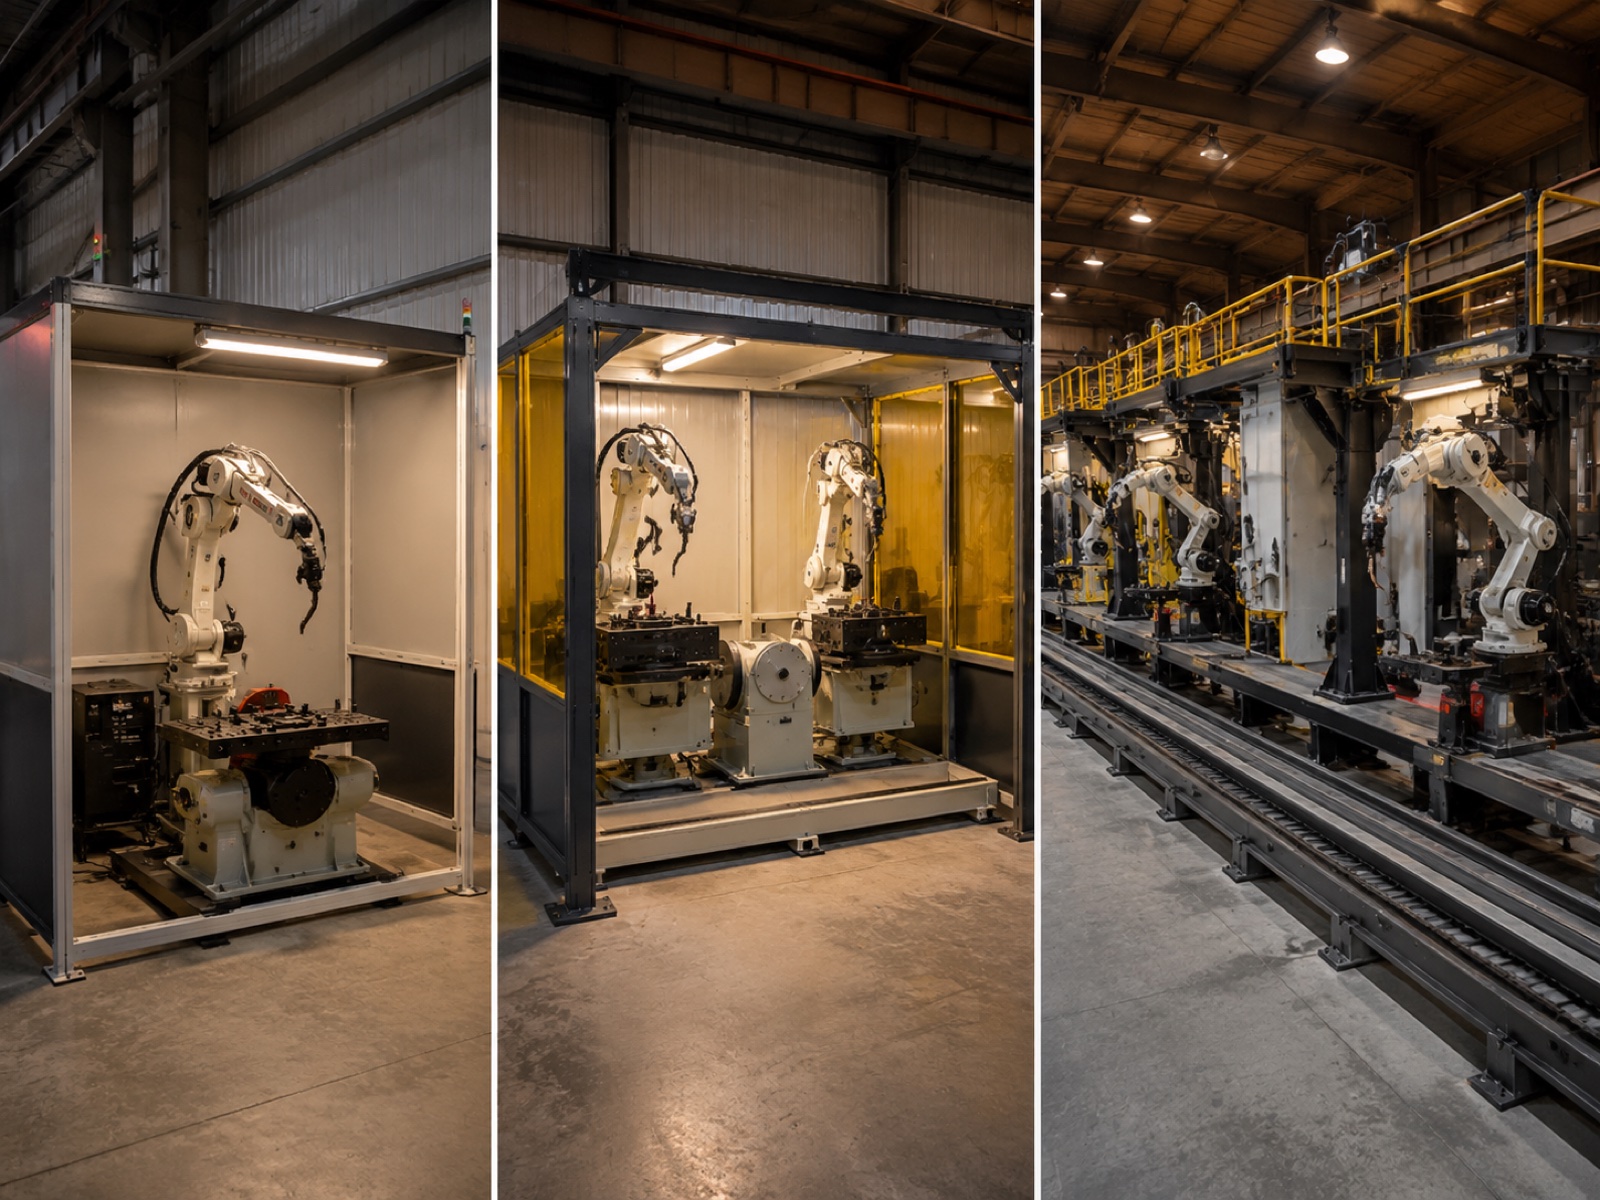
Купувачи, оценяващи капиталови разходи за заваръчна клетка за първи път често подценяват разликата между покупната цена на роботизирана ръка и напълно интегрирана, готова за производство клетка. Таблицата по-долу обхваща три представителни нива.
| клетъчен слой | Диапазон на капиталовите разходи (USD) | Време на цикъла спрямо ръчно управление | Типичен процент на дефекти | Възвръщаемост на едносменна работа | Двусменна възвръщаемост | Най-добър за |
|---|---|---|---|---|---|---|
| влизане | $ 80K - $ 120K | 2.0–2.5 пъти по-бързо | 16 – 22 месеца | 10 – 14 месеца | Малки и средни предприятия, строителни работилници, части с проста геометрия | |
| Среден | $ 150K - $ 220K | 2.5–3.2 пъти по-бързо | 12 – 18 месеца | 8 – 12 месеца | Автомобилна индустрия, ниво 2–3, общо производство, двустанционно производство | |
| стълб | $ 280K - $ 450K | 3.0–4.0 пъти по-бързо | 18 – 28 месеца | 11 – 16 месеца | Тежка конструкция, Tier 1 OEM, многостанцийна / линейна линия |
Начално ниво ($80 000 – $120 000)
Един 6-осен робот за дъгово заваряване, прост позиционер, източник на захранване за заваряване, телоподаващо устройство, горелка, предпазна ограда и контролер. Без проследяване на шева, без офлайн CAD програмиране (само с дистанционно управление). Двигателят на възвръщаемостта на инвестициите е заместване на труда при детайли с повтаряща се геометрия в малки и средни предприятия и строителни цехове. Разходите за програмиране на нов номер на детайл са значително по-високи, отколкото на средно или стълбово ниво.
Среден клас (150 000 – 220 000 долара)
Добавя двойна заваръчна станция, така че операторът да зарежда едното приспособление, докато роботът заварява другото, двуосен позиционер и лазерно или дъгово напрежение за проследяване на шева. Конфигурацията с двойна станция разделя времето на дъгата на робота от времето за обработка на оператора, което е основната причина подобрението на времето за цикъл да достигне 2.5 до 3.2 пъти в сравнение с ръчното. Проследяването на шева е промяната в качеството: то компенсира вариациите в приспособлението в реално време, поради което клетките от среден клас постоянно достигат под 1% процент на дефекти. Основните купувачи са доставчици от ниво 2-3 за автомобилната индустрия и общи производители.
Стълбовно ниво (280 000 – 450 000 долара)
Добавя линейна траектория за многопозиционно преместване, позиционери за накланяне и повдигане за тежки заваръчни конструкции и разпознаване на шевове с изкуствен интелект, което генерира пътища на заваряване от 3D облаци от точки без ръчно обучение на точки. Според доклада World Robotics 2025 на Международната федерация по роботика (IFR), заваряването представлява приблизително 23% от общите инсталации на индустриални роботи в световен мащаб, а тежките структурни и автомобилни производствени линии от ниво 1 задвижват непропорционално голям дял от конфигурациите на колонно ниво. Възвръщаемостта на това ниво е по-дълга при едносменна работа, но се свива до 11 до 16 месеца при двусменна работа.
Математика на времето за цикъл: Къде всъщност отиват часовете
Спестяване на време от цикъла на роботизирано заваряване произтичат от четири измерими фактора: увеличение на времето за горене на дъгата, скорост на прехвърляне от заварка към заварка, многоходови разходи и време за индексиране на позиционера. Работата по всеки от тях дава по-надеждна оценка на възвръщаемостта на инвестициите, отколкото общ множител „3× по-бърз“.
Време за включване на дъгата: Основна метрика
Времето за включване на дъгата е процентът от смяната, през която заварчикът действително генерира дъга. За квалифициран ръчен заварчик типичното време за включване на дъгата е от 20 до 30%, с общоприет в индустрията бенчмарк от приблизително 25%. Останалата част отива за позициониране на детайлите, прихващане, шлайфане между проходите, смяна на приспособленията, почистване на пръски, проверки на качеството и възстановяване от умора на материала.
Правилно конфигурирана роботизирана клетка работи с време на загряване от 70 до 85% върху стабилно, повтарящо се семейство детайли. При стандартна 8-часова смяна това е приблизително 5.6 до 6.8 часа действително заваряване спрямо 1.6 до 2.4 часа за ръчно заваряване. Тази структурна разлика в производителността не може да бъде запълнена чрез корекции в графика.
Цикъл на прехвърляне от заварка на заварка
Ръчните заварчици се движат между заваръчни шевове със скоростта на човешка ходеща стъпка и препозиционират детайла ръчно или с ръчен позиционер, добавяйки от 15 до 60 секунди на шев в зависимост от геометрията на детайла. Роботизирано рамо, изпълняващо програмирани движения от шев до шев със скорост от 250 до 1000 мм/сек, обикновено извършва същото преместване за 1 до 4 секунди. При детайл с 40 заваръчни шева, само тази разлика представлява от 8 до 40 минути на цикъл на обработка на детайла.
Разработен пример: 16-метров заваръчен шев
Да разгледаме рамкова конструкция с обща дължина на заваръчния шев от 16 метра през множество съединения. Квалифициран ръчен заварчик завършва тази конструкция за приблизително 4.2 часа, включително препозициониране, закрепване, финални проходи и почистване между проходите.
Същият монтаж върху роботизирана клетка от среден етаж с 2-осен позиционер и система за проследяване на шевовете завършва приблизително за 1.3 часаТова е 3.2× намаляване на времето за цикълПри работа на две смени, клетката произвежда приблизително 12 завършени рамки на ден, в сравнение с по-малко от 4 при сценарий с ръчен двузаваръчен апарат. Увеличението на производителността, а не само заместването на труда, е това, което свива изплащането до диапазона от 8 до 12 месеца за това семейство части.
Многоходовите заварки и индексирането с позиционер добавят време без дъга, но тяхното въздействие е приблизително сравнимо между ръчните и роботизираните заварки на ниво съединяване. Роботът изпълнява всеки проход с постоянни параметри, а не с ±15% вариация на вложената топлина, типична за ръчната многоходова работа. Времето за индексиране с позиционер за сервозадвижвани 2-осни устройства е от 5 до 20 секунди на индекс; оптимизирането на последователността на заваряване за минимизиране на броя на индексите е стандартна практика за въвеждане в експлоатация.
Процент на дефекти и спестявания от разходи за брак
Според Американското дружество по заваряване (AWS), преработката и бракът от дефекти на заваръчни шевове представляват едни от най-големите разходи за качество в производствените операции, като данните от полето показват, че цената на преработка на дефектен заваръчен шев обикновено е между 35 и 180 долара, в зависимост от сложността на шева, материала и дали дефектът е открит по време на процеса или след монтажа. Колкото по-голямо е въздействието след откриването, толкова по-високи са разходите за инцидент.
Процентът на дефекти при ръчно заваряване в производствени среди варира от 5 до 8% в зависимост от броя на заваръчните шевове, което се дължи на непостоянното разстояние между горелката и детайла, променливата скорост на движение и променливостта, свързана с умората на материала при дълги смени. Калибрирана роботизирана клетка с проследяване на шевовете и стандартизирано управление на консумативите постоянно достига под 1%. Остатъчните дефекти при роботизираните операции обикновено се дължат на неправилно подравняване на приспособленията (отстранено чрез проследяване на шевовете) или неправилни партиди тел, което е проблем с управлението на консумативите, а не с робота.
Спестяване на скрап на практика
Цех, който извършва 400 заваръчни шева на ден с 6% процент на дефекти, генерира 24 дефектни шева дневно. При средна цена за повторна обработка от 75 долара (умерена сложност, уловена в процеса), това е приблизително 450 000 долара годишно. Намаляването до 0.8% процент на роботизирани дефекти при същия обем намалява цифрата до 56 000 долара, което е годишна икономия от 394 000 долара, която представлява самостоятелен елемент от възвръщаемостта на инвестициите, преди да се отчетат печалбите от труд или производителност. За цехове, които заваряват по AWS D1.1 или EN 1090, постоянните нива на дефекти под 1% също намаляват честотата на необходимите NDT проверки, което е допълнителна икономия на разходи, която е съществена, но е по-трудна за предварително количествено определяне.
Арбитраж на разходите за труд: Пазарът на заваръчни машини през 2026 г.
Според прогнозата за недостиг на заварчици на Американското дружество за заваряване за 2024 г., Съединените щати са изправени пред прогнозиран недостиг на повече от 330 000 квалифицирани заварчици до 2028 г.Недостигът е видим сега: средната заплата на сертифициран заварчик в САЩ през 2025 г. е между 48 000 и 58 000 долара годишно, като разходите за пълен работен ден са между 67 000 и 93 000 долара на заварчик годишно в много региони. На практика, цехове в индустриални клъстери с високо търсене отчитат срокове за наемане на сертифициран заварчик AWS D1.1 от три до девет месеца. Тази цена на незаетите работни места (загуба на производствен капацитет, докато позицията е отворена) е реална, но рядко се появява във формални модели за възвръщаемост на инвестициите.
Икономика на роботизираните оператори
Един обучен оператор обикновено контролира две до четири клетки. Ролята (зареждане на приспособления, наблюдение на консумативи, управление на програми, извикване на поддръжка) не изисква сертифицирани квалификации за заваряване. Годишните разходи за зареждане са приблизително от 46 000 до 54 000 долара на оператор, в сравнение с 67 000 до 93 000 долара за сертифициран заварчик. За инсталация с две клетки, заместваща двама заварчици, нетните годишни икономии на труд са приблизително 110 000 долара преди каквито и да е подобрения в производителността или качеството. За пет години само тази разлика в труда надвишава капиталовите разходи за клетка от среден клас.
Странични ползи, които рядко се появяват в първоначалния модел на възвръщаемост на инвестициите
Три допълнителни предимства носят реална икономическа тежест, но рутинно се пропускат при изчисленията за възвръщаемост на инвестициите при първо преминаване. Първо, роботизирана клетка може да работи на нула време или с минимален надзор по време на втора или трета смяна, без диференциали в смените. Малко цехове могат да наемат пълен екип за заваряване на нощна смяна, предвид настоящите пазари на труда, така че възможността за провеждане на 16 до 22 часа производство от един капиталов актив е истински мултипликатор върху икономиката на производителността. Второ, за производителите, работещи по стандартите за структурно сертифициране (AWS D1.1, AWS D1.5, ASME Section IX или EN 1090), роботизираните клетки автоматично регистрират всеки параметър на заваряване (напрежение, ампераж, скорост на движение, скорост на подаване на тел). На практика клетките, работещи по тези стандарти, могат да намалят честотата на радиографския или ултразвуков NDT, необходим за производствена партида, което води до пряка икономия на разходи. Трето, концентрирането на генерираните димни газове във фиксиран, затворен роботизиран корпус опростява вентилационното инженерство и намалява броя на работниците, изискващи медицинско наблюдение съгласно OSHA 29 CFR 1910.1000.
Обща цена на притежание за седем години
Периодът на изплащане е моментна снимка; общите разходи за притежание (TCO) са пълната картина. В рамките на седемгодишен живот, клетка от средно ниво с капиталови разходи от 180 000 долара натрупва приблизително 296 000 долара текущи разходи: около 74 000 долара за поддръжка (5 до 7% от капиталовите разходи/година), 126 000 долара за консумативи (тел, газ, дюзи, накрайници), 59 500 долара за мощност (средно натоварване от 18 до 22 kW) и 37 000 долара за резервни части. Седемгодишната обща цена на притежание (TCO) е близо 476 000 долара, което е приблизително 2.0 до 2.5 пъти първоначалните капиталови разходи. Клетките от колонно ниво с линейни релси и AI визия са по-близо до горния край.
Срещу това, двама квалифицирани заварчици с щатна заплата от 80 000 долара всеки натрупват разходи за труд от 1 120 000 долара за седем години преди преработка, извънреден труд и набиране на персонал. Седемгодишната обща стойност на притежание на клетката от 476 000 долара представлява нетна икономия от 644 000 долара само по линия на работната сила.
Калкулатор за възвръщаемост на инвестициите: 16-метров заваръчен цех, 4 заварчика, 2 смени
Следващият пример използва горната рамка за представително средно голямо строително предприятие. Всички цифри са илюстративни; заместете ги със собствени данни за заплатите, обемите на частите и офертите на интегратора.
Входове: 4 заварчика (натоварени с по 80 000 долара всеки = общо 320 000 долара/год.), работа на 2 смени, 192 000 заваръчни шева годишно, 6% процент на дефекти при средна цена за повторна обработка от 75 долара (864 000 долара годишна повторна обработка), две клетки от средно ниво при средно 170 000 долара = общи капиталови разходи от 340 000 долара, един оператор, заместващ четирима заварчици (натоварени с 50 000 долара/год.).
Годишни спестявания: Спестяване на труд $270 000 ($320 000 минус $50 000 за оператор) + намаление на преработката $374 000 (спад от 6% на 0.8% за 192 000 съединения при $75) + консервативно увеличение на пропускателната способност $87 000 = 731 000 долара годишно.
Възвръщаемост: $340 000 ÷ $731 000 = 5.6 месеца при стабилно състояние. Коригирането за реалистично 90-дневно въвеждане в експлоатация при 60% от стабилното производство добавя приблизително 5 месеца, което води до 10 до 11 месеца изплащане за този сценарий с две клетки и две смени. Според Interact Analysis Welding Cell Market 2025, работата на две смени е преобладаващата конфигурация за нови инсталации на роботизирани заваръчни клетки в Северна Америка и Европа, което е точно причината, поради която изчисленията за възвръщаемост се свиват толкова рязко в сравнение с оценките за работа на една смяна.
Рискови фактори, които могат да намалят възвръщаемостта на инвестициите в заваръчните клетки
Четири рискови фактора са причина за повечето наблюдавани в полеви условия на недостиг на възвръщаемост на инвестициите в роботизирани заваръчни клетки.
Сложност на детайлите с висока степен на смесване. Цеховете с повече от 40 активни номера на части на месец са изправени пред разходи за програмиране, които могат да изразходват от 30 до 60% от спечелването на времевия цикъл при кратки производствени серии. Софтуерът за офлайн програмиране намалява това бреме, но добавя от 15 000 до 35 000 долара към първоначалния бюджет. Цеховете с голямо разнообразие от продукти трябва да моделират реалистично време за програмиране на детайл и да го включат в изчисленията за възвръщаемост, преди да се ангажират.
Време за пускане в експлоатация. Написването на начална библиотека с програми за детайли, квалифицирането на процедурите за заваряване и обучението на оператори обикновено отнема от четири до дванадесет седмици за клетка от среден клас. През този период клетката не генерира възвръщаемост на инвестициите в производството. Консервативните модели добавят дванадесетседмичен буфер за нарастване при 50% от спестяването в стационарно състояние, което е приблизително пет допълнителни месеца при просто изчисление на възвръщаемостта.
Качество на изпълнение от интегратора. Дизайнът на приспособленията, управлението на кабелите, архитектурата на програмата и въвеждането в експлоатация на системата за безопасност имат огромно влияние върху времето за работа на клетката и постигнатото време на цикъла. Изберете интегратори въз основа на специфични за заваръчната клетка референции за подобна сложност на детайлите, а не само на познаваемостта на марката на робота или водещата цена.
Резервни части и поддръжка на място. За магазини в отдалечени места или на експортни пазари, липсата на резервни части на склад с срокове за доставка от две до четири седмици може да превърне незначителен дефект в многоседмична производствена загуба. Дълбочината на мрежата за полеви инженеринг е легитимен фактор, влияещ върху разходите: доставчиците с техническа поддръжка в страната и регионални складови наличности предлагат значително по-добри следпродажбени икономии. EVST, например, поддържа възможности за полеви инженеринг в повече от 100 държави с регионално осигуряване на резервни части, насочено към реакция на място от 24 до 72 часа на обхванатите пазари, което е важен диференциатор за купувачите в Югоизточна Азия, Близкия изток или Източна Европа, където достъпът до OEM услуги може да бъде истинско пречка.
OEM пейзаж: Кой предлага многоетапни системи за заваръчни клетки
Пазарът на роботизирани заваръчни клетки обхваща и трите нива. FANUC, ABB и KUKA са водещи с глобално сертифицирани пакети и директни взаимоотношения с производители на оригинално оборудване в автомобилната индустрия. Yaskawa Motoman заема силна позиция в приложенията за дъгово заваряване с оптимизирани за заваряване модели и интегрирани източници на захранване. ESTUN разшири портфолиото си от среден клас с конкурентни предложения за вериги за доставки от второ ниво на развиващите се пазари.
EVST заема позиция, която си струва да се обмисли за купувачи от средния до висок клас, които дават приоритет на възможностите за интеграция „до ключ“ и покритието на полето след продажба. Роботизираната платформа обхваща пълния спектър от полезни товари - от съвместни полезни товари до тежкотоварни индустриални рамена, а конфигурациите на нейните заваръчни клетки (включително многостанции със серии позиционери EVS-SWP и EVS-DWP и опционална линейна релса) поддържат мащабируема архитектура, която позволява на инсталациите от начално ниво да се разрастват към възможности от висок клас с течение на времето. Клетките на EVST притежават сертификат за производство от автомобилен клас IATF16949, както и сертификати от трети страни CE, SGS и TUV, което ги прави допустими за квалификация за автомобилна верига за доставки. Компанията изнася в повече от 100 страни и управлява капацитет за диспечерско обслужване на полеви инженери, което е легитимно предимство за купувачите на пазари, където покритието на местните OEM услуги е слабо.
Според доклада на IFR World Robotics 2025, заваряването представлява приблизително 23% от всички инсталации на индустриални роботи в световен мащаб. Поискайте референтни данни за инсталации, специфични за вашия индустриален сегмент и сложност на детайлите (не обща статистика за времето на работа), когато сравнявате производители на оригинално оборудване (OEM).
Често задавани въпроси: Възвръщаемост на инвестициите в роботизирана заваръчна клетка
Колко бързо мога да си върна парите за роботизирана заваръчна клетка?
Едносменна работа: от 12 до 22 месеца. Двусменна работа: от 8 до 14 месеца. Разработеният пример в тази статия (4 заварчика, 2 клетки, 2 смени) достига 10 до 11 месеца след 90-дневен период на въвеждане в експлоатация. Постигнатото време на дъга, текущият процент на дефекти и местните заплати на заварчиците са трите променливи, които най-много влияят на числото.
Кое е най-рисковото предположение в модела за възвръщаемост на инвестициите в заваръчна клетка?
Увеличение на времето за включване на дъгата при продуктова линия с голямо разнообразие. Цифрата от 70 до 85% време за включване на дъгата се отнася за стабилни, повтарящи се семейства части. Цеховете, работещи с повече от 30 до 40 номера части седмично с чести смени, трябва да моделират време за включване на дъгата от 50 до 60% и да добавят буфер от 15 до 20% към оценките за изплащане, за да отчетат режийните разходи за програмиране и времето за смяна на приспособленията.
Предлагат ли се опции за финансиране или лизинг за роботизирани заваръчни клетки?
Да. Повечето интегратори и производители на оригинално оборудване (OEM) предлагат финансиране на оборудване или оперативен лизинг за срок от 36 до 60 месеца на бенчмаркове за търговско кредитиране. Оперативният лизинг държи актива извън баланса. Попитайте конкретно за структурите на остатъчната стойност, ако се планира обновяване в рамките на пет години.
Мога ли по-късно да обновя клетка от начално ниво до клетка от начално ниво?
Да, с предварително определени дизайнерски решения: контролер с отворена архитектура, резервен I/O капацитет, тръбопроводи за допълнителни оси, подвижни панели на корпуса. Основното физическо ограничение е площта на пода; конфигурациите с колони обикновено се нуждаят от 40 до 60% повече площ от базовите конфигурации.
Работи ли възвръщаемостта на инвестициите в роботизирано заваряване за цехове с малък обем и голямо количество смес?
Да, но основният двигател се измества от спестяване на време за цикъл към намаляване на процента на дефектите и постоянство в труда. Софтуерът за офлайн програмиране, модулните закрепващи устройства и разпознаването на шевове с изкуствен интелект намаляват разходите за програмиране на детайл. Цехове с по-малко от 20 активни номера на детайли на месец при разумен обем все още обикновено достигат възвръщаемост за 14 до 24 месеца. Вижте пълно ръководство за роботизирано заваряване (2026) за насоки за проектиране на клетки според вида на производството.
Свързано четене
- Пълно ръководство за роботизирано заваряване (2026): водещата статия, обхващаща избора на процеси, проектирането на клетки и картографирането на приложенията
- Топ 10 марки заваръчни роботи за 2026 г.Сравнение на OEM с оценка по поддръжка на интеграция, обхват на полезния товар и регионално покритие на услугите
- Как да изградим роботизирана заваръчна клетка: Контролен списък за оформление (2026)план на етажа, предпазни огради, комунални услуги и съображения за проектиране на осветителни тела
- Роботизирано заваряване в автомобилното производство: Стандарти и казуси (2026)Изисквания за система за качество AWS D1.1, EN 1090 и IATF16949
- Компоненти и интеграция на роботизирана заваръчна клетка (2026)позиционери, тракери на шевове, телоподаващи устройства и архитектура на контролера
Изходящи препратки:
Американско дружество по заваряване (AWS)данни за работната сила на заварчиците и стандарти за сертифициране
Международна федерация по роботика (IFR)Доклад за Световната роботика за 2025 г.
Серия ISO 10218стандарти за безопасност на индустриалните роботи
Последна актуализация: 7 май 2026 г.