
За купувач на производствени мощности, който премества повтаряща се заварка от ръчна работа към роботизирано приспособление. Обучението на траекторията на горелката доказва, че роботът може да достигне до една проба. Производството задава по-труден въпрос: ще открие ли следващата реална част същата фуга на същото място, ще осигури ли приемлива празнина, ще напусне ли цялото помещение за сглобяване на горелката и маркуча, за да се движи, и ще произведе ли заварка, която преминава проверката на купувача? Една бърза демонстрация би трябвало да доведе до контролирано изпитване на първата част и повторната част, а не директно до обещание за производителност.
Първо, направете съединението повтарящо се в приспособлението
Започнете с действителния монтажен чертеж и определете позициониращите повърхности, които определят позицията на заваръчния шев. След това проверете как приспособлението натоварва, поставя и затяга нормална част и най-неблагоприятната част в рамките на посочения входящ толеранс. Скобата трябва да държи предвидената геометрия, без да закрива съединението или да принуждава горелката да се сблъска. Маркирайте позицията на шева и междината след затягане, а не само програмираните координати на робота.
Роботът повтаря обучения маршрут, докато непоследователното входящо производство, сглобяването и фугите могат да преместят детайла под него. Ако дадена фуга варира отвъд това, което избраната процедура за заваряване може да обработи, по-плавното движение на робота няма да я поправи. Инженерните алтернативи са да се подобри консистентността на детайлите по веригата, да се промени местоположението или затягането, да се стесни приетото семейство детайли или да се определи и тества подходящ метод за намиране на шевове или компенсация. Действителните части и изискванията за заваряване определят кой маршрут е оправдан.
| Какво се променя между частите? | Какво да запишете на мача | Първа промяна, която трябва да се обмисли, ако изпитването се провали |
|---|---|---|
| Съединителните се изместват, докато номиналните размери на детайлите изглеждат сходни | Еталон за поставяне, последователност на затягане, местоположение на съединението след затягане | Коригирайте референтната точка или производството преди редактиране на всяка обучена точка |
| Промени в хлабината при заваряване | Диапазон на пропуските при обикновени и най-лошо съгласувани входящи проби | Прегледайте монтажа или приспособлението преди заваряване; преоценете одобрената процедура за заваряване |
| Факелът достига до първата проба, но не до всяко място | Пълен клирънс за горелката/дюзата, китката и маркуча при подход, заваряване и отстъпване | Преместете скобите, променете подхода/подредбата на горелката или разделете операцията |
| Една част се заварява, а по-късните части се нуждаят от често допълване | Същият резултат от проверката за последователни части, с причина за всеки ремонт | Изолирайте вариацията на детайлите, настройката на процеса или промяната на горелката/контакта, преди да заявите повторяемост |
Приспособление може да направи пътя достъпен или да задържи фенерчето
За всеки необходим шев, прегледайте горелката тяло, дюза, работен ъгъл, китка и трасе на кабела, а не само точка на шева. Скоба, която подобрява местоположението на детайла, може да блокира желания подход. Път, който се освобождава с една ненатоварена проба, може да не се освободи, след като всички компоненти и скоби са налични. Проверете подхода, движението на дъгата и отстъпването с действителното приспособление и представително семейство части. Ако достъпът не може да се получи без да се компрометира съединението, сменете приспособлението или разделете задачата, вместо да обучавате рискован път около препятствието.
Видеото от приложението показва светъл робот, който заварява на дълга маса с приспособление, с ярки дъги, видими по време на части от клипа. То предоставя визуален контекст за дискусия за заваряване на повтарящи се детайли: роботът, горелката и приспособлението трябва да работят заедно. Видеото не предоставя процедура за заваряване, измервания на фугите или резултати за приети детайли.
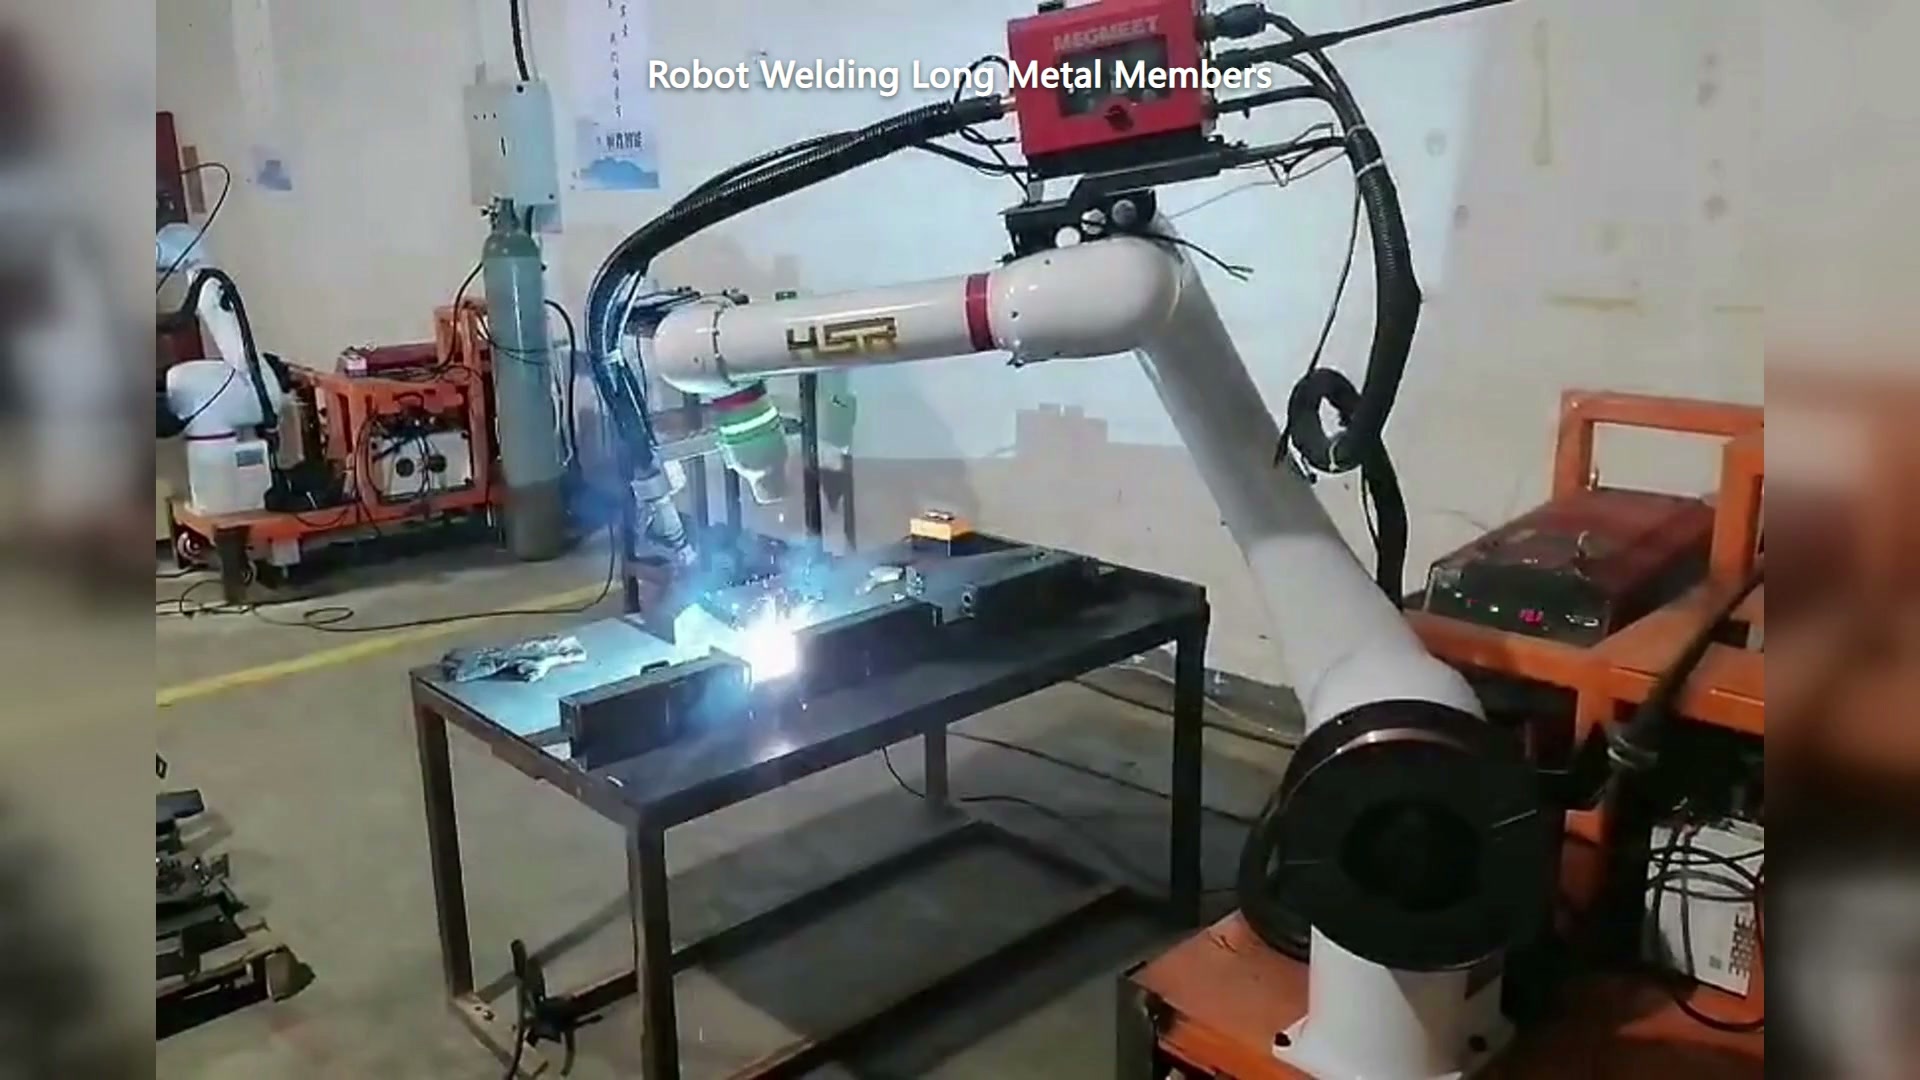
00:30 — Светъл робот заварява върху дълга маса с приспособление; заваръчната дъга е видима.
Съвместното заваряване не прави дъговото заваряване безопасно за неограничен близък достъп. Клетката се нуждае от специфична за задачата оценка на излагането на дъга, горещия метал, изпаренията и движението, последвана от определена защитна мярка. Попитайте кои задачи на оператора са разрешени по време на заваряване и как клетката достига безопасно състояние за достъп до приспособленията.
След това тествайте заварката, не само пътя
Съхранявайте процедурата за заваряване, материала и критериите за приемане с пробните части. Попитайте кой е собственикът на настройките за заваряване и кои промени изискват повторно одобрение. Изпробвайте първото изделие с достъпни всички шевове и го проверете по необходимия метод. След това изпробвайте представителни последователни части и очакваните вариации на частите, като отбележите разположението на приспособлението, фугите, достъпа до горелката, идентичността на параметрите/рецептата и резултата от проверката за всяка от тях. Резултатът от качество от едно идеално парче не може да гарантира повторяемостта на следващата партида.
Полезният запис за приемане има четири резултата: приет първи пропуск, приет след ремонт, отхвърлена, и не е безопасно заваряемо в предложеното приспособлениеПоследната категория е от значение: клетка, която се нуждае от ръчно пренастройване преди всеки цикъл, може да е обучила фина траектория, но да не е дефинирала стабилен производствен процес. Ако даден шев се движи, коригирайте местоположението или определете метод за корекция; ако празнината варира, обърнете внимание на настройването и процедурата; ако скоба блокира дюзата, прегледайте достъпа; ако външният вид или проверката не са стабилни със стабилна геометрия, проучете настройките на процеса и консумативите. Това са различни повреди при различните собственици.
Преди да поискате концепция за коботно заваряване на повтарящи се части от EVST, изпратете чертежите на частите и приспособленията, картата на шевовете и одобрените изисквания за заваряване/инспекция, пробни части в очаквания диапазон на допустимост и предвиденото разположение на натоварването от оператора. Поискайте предложение, показващо как е разположена, достигната, заварена, проверена и възстановена фугата след прекъсване.