
От редакционния екип на EVST · Последна актуализация: 1 юни 2026 г.
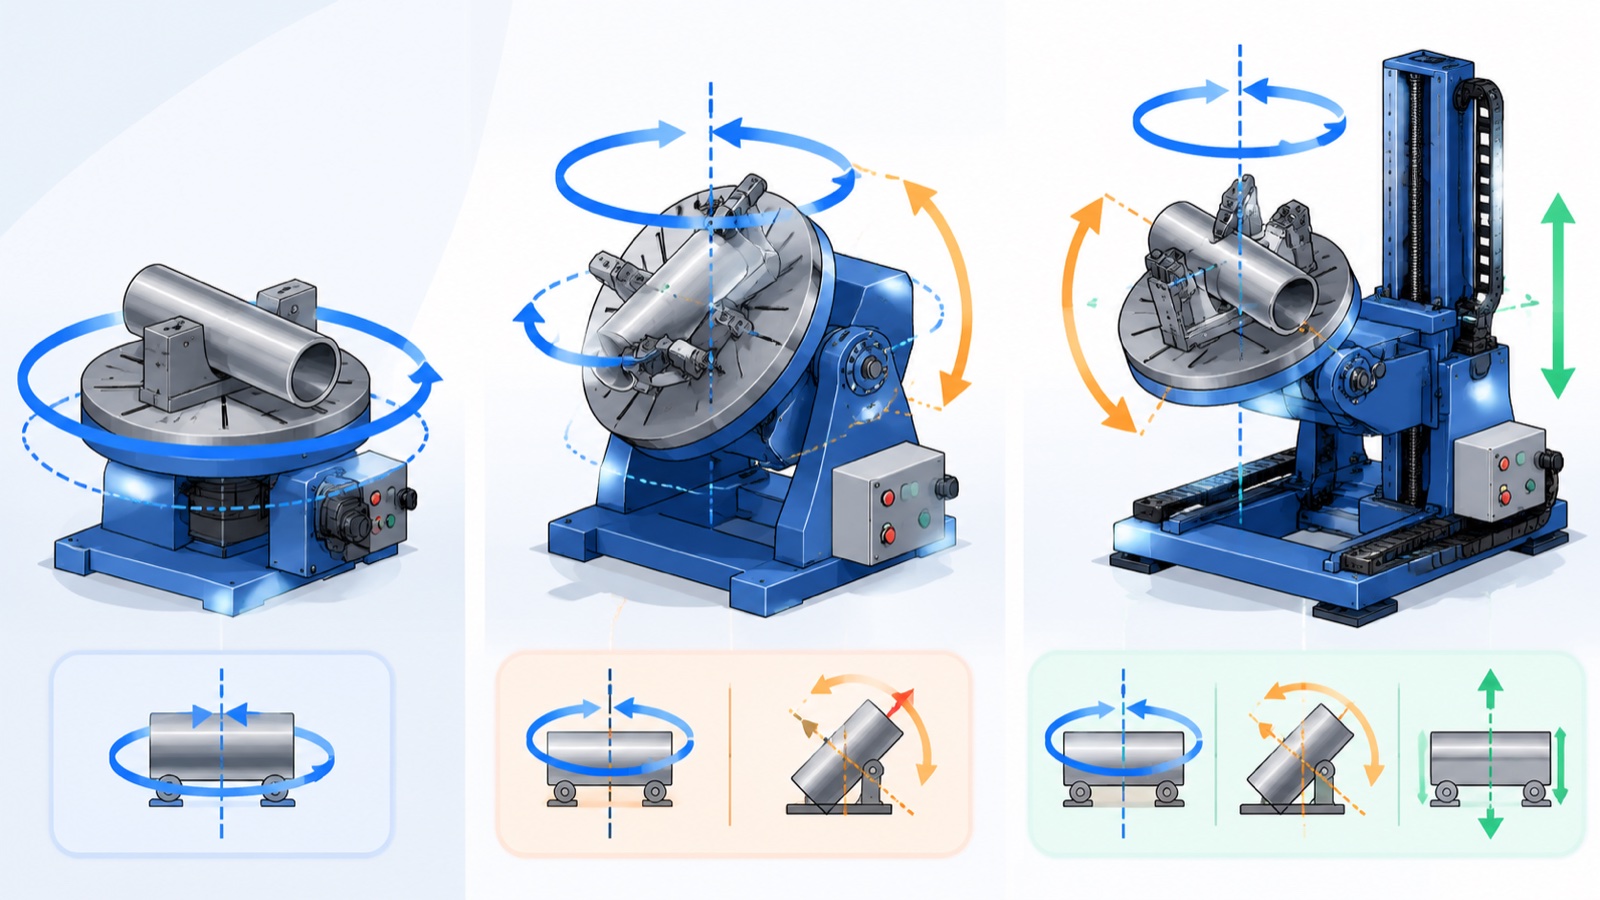
Заваръчният позиционер е задвижвано приспособление, което завърта или накланя детайл, така че заваръчните шевове да останат в плоско положение, където скоростта и качеството са най-високи. Броят на осите задава движението: едноосен позиционер се върти по една ос, двуосен позиционер добавя накланяне, а триосен позиционер комбинира две оси за накланяне или повдигане с въртене. Изборът между тях се свежда до геометрията на детайла, теглото и броя на заваръчните шевове, разположени в различни равнини.
Какво всъщност прави заваръчният позиционер
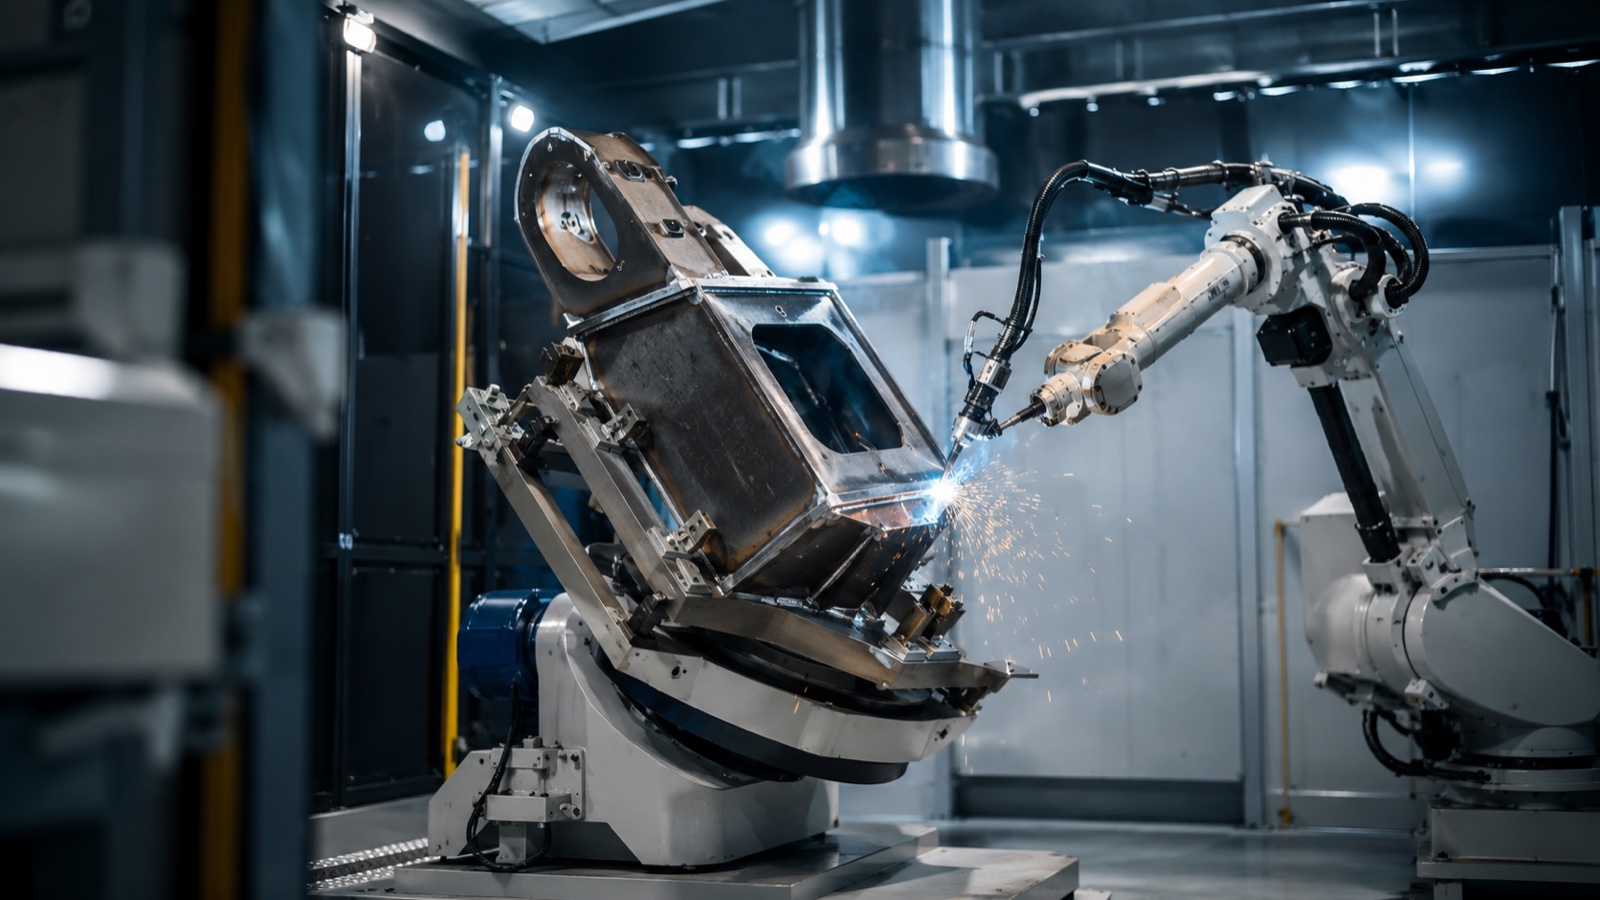
Ръчните и роботизираните заваръчни апарати работят най-бързо, когато съединението е плоско и разтопената вана е в стабилно положение, подпомогнато от гравитацията. Позиционерът довежда всеки шев до това положение, вместо да принуждава заварчика или роботното рамо да достигат неудобни ъгли. Резултатът е по-равномерно проникване, по-малко дефекти и по-кратко време за цикъл.
Според публикуваните насоки на Американското дружество по заваряване, качеството на заварката и скоростта на движение са най-високи в плоско положение и се влошават, когато съединенията се движат в хоризонтално, вертикално и надземно положение. Позиционер съществува, за да държи възможно най-много заварки в този благоприятен прозорец. В роботизираните клетки позиционерът също става част от системата за движение: неговите оси могат да бъдат координирани с робота, така че детайлът и горелката да се движат заедно по време на едно непрекъснато заваряване.
Едноосен срещу двуосен срещу триосен: Основната разлика
Практическата разлика е в степените на свобода, които определят колко страни на дадена част можете да представите на горелката без повторно закрепване.
| Тип | Оси / движение | Подходящ за | Типично ограничение |
|---|---|---|---|
| Едноосни | 1 (въртене около една ос) | Кръгли или симетрични части: валове, фланци, тръбни макари, барабани | Не може да се накланя; шевовете на челните повърхности не са в плоско положение |
| 2-ос | 2 (въртене + накланяне) | Скоби, рамки, структурни заварки, изискващи едновременно завъртане и накланяне | Ограничен обхват при много високи или дълбоки кутии |
| 3-ос | 3 (завъртане + накланяне + повдигане или второ накланяне) | Сложни сглобки със шевове в множество равнини | По-висока цена и повече усилия за програмиране и калибриране |
Едноосен агрегат е работната сила за всичко, което по същество е тяло на въртене. Добавете ос на накланяне и ще покриете голямата средна област на структурното производство, където детайлът трябва едновременно да се върти и накланя. Трета ос се изплаща само когато частите са наистина триизмерни и повторното им фиксиране би струвало повече от допълнителната ос.
Как да изберете правилния брой оси
На практика три въпроса решават повечето от изборите:
- Къде са шевовете? Ако всеки заваръчен шев лежи върху една окръжност, е достатъчен едноосен позиционер. Шевовете в няколко равнини сочат към 2 или 3 оси.
- Колко тежка и колко балансирана е частта? Нецентралните товари създават накланящи моменти, които зъбните колела и спирачките на позиционера трябва да задържат безопасно, а не само номиналната му маса.
- Координира ли се позиционерът с робот? Координираното движение изисква оси, които контролерът на робота може да управлява синхронно, което е в полза на интегрираните 2- и 3-осни устройства пред самостоятелния въртящ се плот.
Според наблюденията в индустрията, най-често срещаната грешка в спецификацията е закупуването единствено въз основа на номиналния полезен товар, като се пренебрегва центърът на тежестта и радиусът на завиване на товара. Позиционер, номинален за 1000 кг центрирана, компактна маса, може да бъде опасен, когато 600 кг са окачени далеч от оста. Реномирани производители, включително EVST, публикуват таблици за товарен момент и център на тежестта заедно с основния полезен товар точно по тази причина.
Четене на полезен товар и числа за точност
Две цифри доминират в информационните листове на позиционерите и двете заслужават внимание.
Полезен товар е максималната маса на детайла в определен център на тежестта. Производителите предлагат един и същ модел на няколко нива на полезен товар, тъй като скоростната кутия, лагерите и спирачката са оразмерени спрямо най-лошия възможен момент. Като пример, едноосните и двуосните заваръчни позиционери на EVST се предлагат на нива от няколкостотин килограма до 5000 кг капацитет на детайла, така че купувачът може да съобрази устройството с детайла, вместо да прекалява с спецификациите.
Повторяемост е колко точно позиционерът се връща до команден ъгъл, обикновено изразен в милиметри на работната повърхност или в дъгови минути. За роботизирано заваряване, повторяемостта в диапазона от ±0.06 до ±0.25 мм е обичайна в зависимост от размера и нивото на полезния товар, а по-плътното не е автоматично по-добро: просто трябва да е в рамките на допустимото отклонение на заваръчния шев, така че горелката да намира съединението всеки цикъл.
Според инженерните данни на производителя, по-големите и по-тежки нива на позициониращите устройства обикновено имат малко по-слаба стойност на повторяемост, тъй като масата и структурното отклонение се увеличават по-бързо от твърдостта. Този компромис е нормален и е причината полезният товар и повторяемостта винаги да се четат заедно.
Позиционер, робот и релса като една система
Позиционерът рядко работи самостоятелно в съвременна клетка. Обикновено е един елемент от координирана група за движение, която може да включва и заваръчния робот и линейна релса. Роботът достига до шева, позиционерът ориентира детайла, за да поддържа този шев плосък, а релса разширява работния диапазон за дълги или множество детайли. За това как се вписва линейната ос, вижте нашето ръководство на линейни релси и наземни релси за 7-ма ос на робот, И нашите пълно ръководство за роботизирано заваряване за по-широката клетъчна картина.
Координираното движение е това, което отличава истинския роботизиран позиционер от обикновена въртяща се маса. Когато контролерът на робота задвижва осите на позиционера, системата може да поддържа оптималния ъгъл между горелката и обработвания детайл през извит шев с едно преминаване, вместо да спира, индексира и рестартира. EVST изгражда своите едноосни и двуосни позиционери EVS-SWP за този вид интеграция и като доставчик „до ключ“, доставя робота, позиционера и релсата като една пусната в експлоатация клетка, а не като отделни части, които да се сглобяват на място.
Безопасност и стандарти
Позиционерите преместват тежки маси, така че надеждността на предпазните средства и управлението са от значение, както и качеството на заварката. Съгласно ISO 10218 и съпътстващото ръководство ISO/TS 15066 за индустриални роботизирани системи, цялата клетка, включително позиционера и неговото движение, трябва да бъде оценена по отношение на риска като една машина, с предпазни средства, блокировки и аварийни спирания, покриващи пълния обем на позиционера.
Практическите функции за безопасност, които трябва да се потвърдят на всеки позиционер, включват безопасни задържащи спирачки, които блокират товара при загуба на мощност, дефинирани ограничения на момента на натоварване и, когато операторите зареждат части, докато роботът заварява другаде, двойна станция или бариерна конфигурация, която държи хората извън активната зона. Позиционерите EVST се доставят със сертификати CE, SGS и TUV от трети страни, а полевите инженери на компанията пускат в експлоатация системите на място в над 100 страни, което поддържа последователен дизайн за безопасност от завода до клиента.
Често задавани въпроси
Каква е разликата между едноосен и двуосен заваръчен позиционер?
Едноосен позиционер завърта детайла около една ос, което е подходящо за кръгли или симетрични части като валове, фланци и тръбни макари. Двуосен позиционер добавя ос на накланяне, така че може едновременно да завърта и накланя детайла. Това му позволява да приведе шевовете в няколко равнини в плоско заваръчно положение, поради което двуосните устройства са често срещани при производството на конструкции и скоби.
Кога всъщност ми е необходим 3-осен позиционер?
3-осен позиционер е оправдан, когато даден детайл е наистина триизмерен, със заваръчни шевове в множество равнини и когато повторното фиксиране между заваръчните шевове би струвало повече време от допълнителната ос. За по-прости детайли, едноосен или двуосен уред осигурява същото предимство на плоско позициониране на по-ниска цена и с по-малко програмиране.
Колко важен е полезният товар на позиционера спрямо центъра на тежестта?
Както материята, така и центърът на тежестта често са ограничаващ фактор. Позиционер, проектиран за дадена маса, приема, че товарът е разположен близо до оста. Извън центъра или далеч надвесен товар създава въртящ момент, който може да надвиши номиналния товар на устройството, дори под заявения полезен товар. Винаги проверявайте таблиците за товарен момент и център на тежестта, а не само за числото на полезен товар.
Може ли позиционер за заваряване да се синхронизира с робота?
Да. Когато осите на позиционера се задвижват от контролера на робота като координирана група за движение, детайлът и горелката се движат заедно, поддържайки идеалния ъгъл на заваряване чрез непрекъснат шев с едно преминаване. Това е основното предимство на интегрирания роботизиран позиционер пред самостоятелната индексираща въртяща се маса.
Какъв диапазон на полезен товар покриват заваръчните позиционери?
Търговските позиционери за заваряване варират от приблизително 100 кг до няколко тона с товароносимост на детайлите. Гамата на EVST, например, обхваща едноосни и двуосни устройства от няколкостотин килограма до 5000 кг, с множество нива на полезен товар за всеки модел, така че устройството да може да бъде съобразено с детайла, а не да бъде прекалено специфично.
За автора: Това ръководство е подготвено от редакционния екип на EVST. EVST (EVS TECH CO., LTD) е производител на роботика, базиран в Ченгду, основан през 2018 г., произвеждащ промишлени роботи, колаборативни роботи, заваръчни позиционери и линейни релси, изнасяни в повече от 100 страни, със сертификати CE, SGS и TUV от трети страни.
Последна актуализация: 1 юни 2026 г. Описаните спецификации са ориентировъчни за индустрията и производителя; преди да ги посочите, проверете полезния товар, ограниченията на центъра на тежестта и повторяемостта спрямо текущите данни за продукта.