
机器人单元多道焊接工艺规划
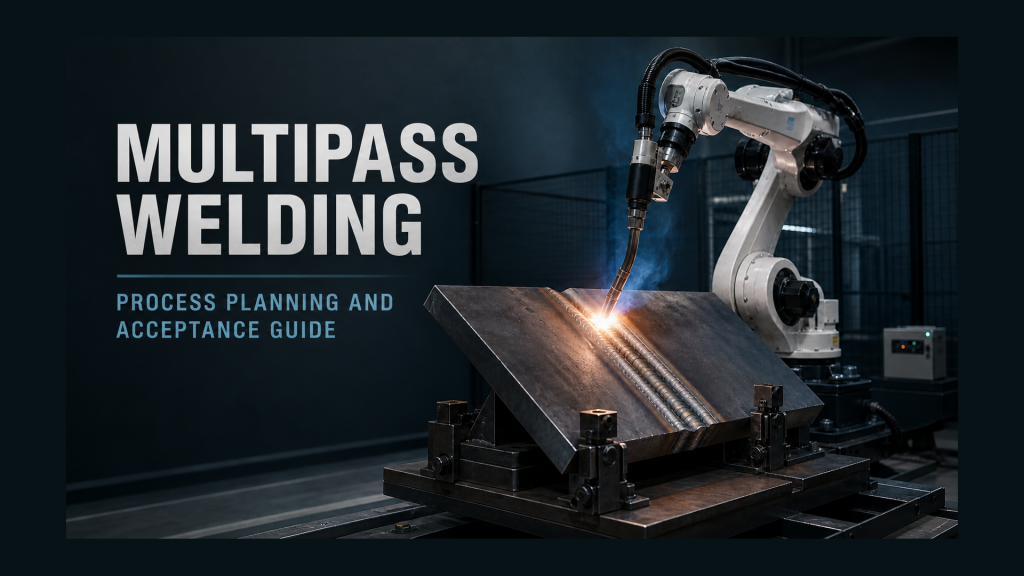
围绕接头输入、焊接顺序、焊枪通道、层间控制、鉴定和检验,制定多道焊接工艺规划。
机器人研磨一致性:控制接触窗口
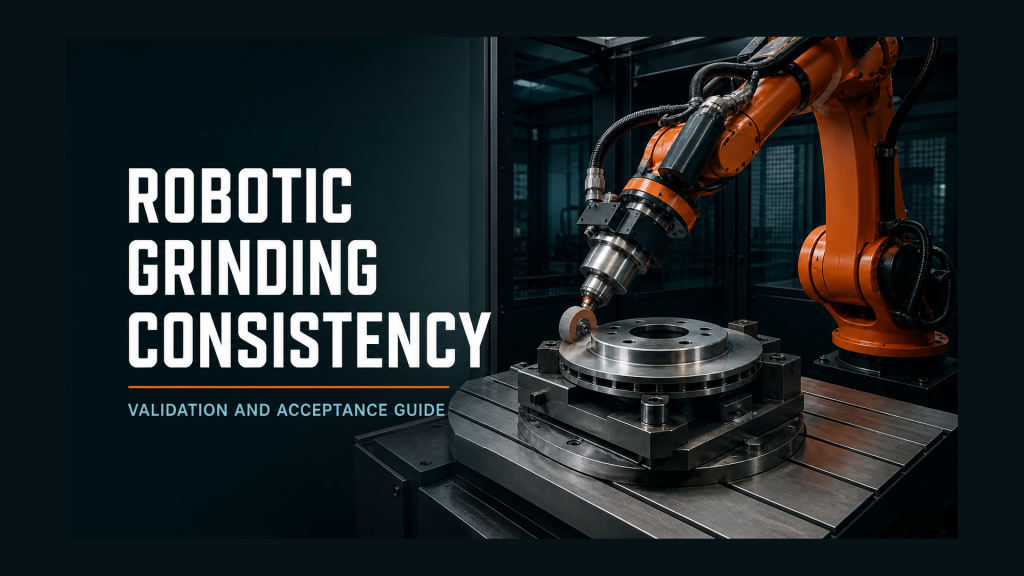
通过验证零件基准、接触、顺应性、磨料状态、提取、表面处理检验和回收,提高机器人研磨一致性。
现场螺柱焊接工艺审查
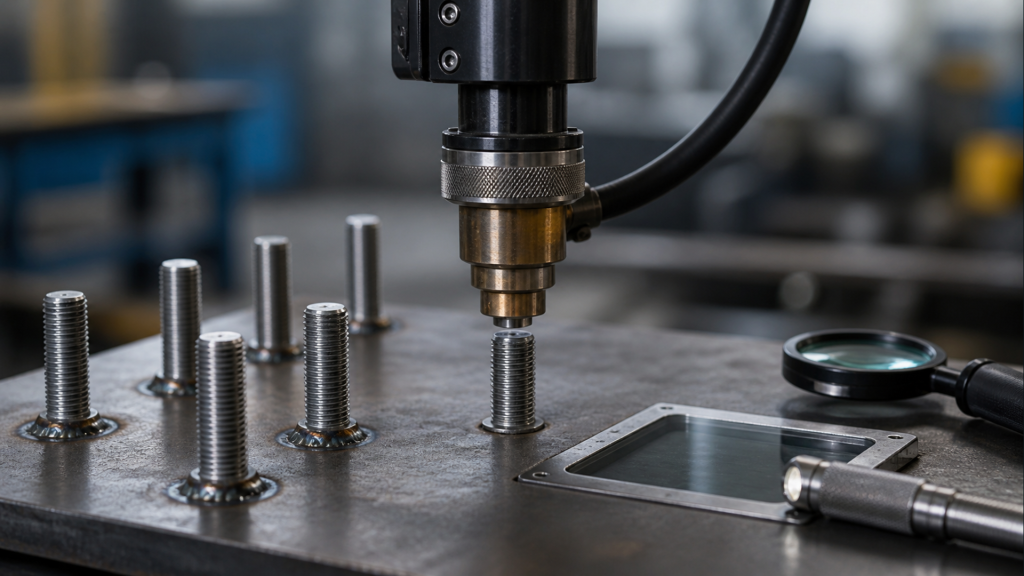
计划现场螺柱焊接工艺审查,包括零件状态、工装、机器信号、结果验证、安全、恢复和验收测试。
自动装箱设备验收
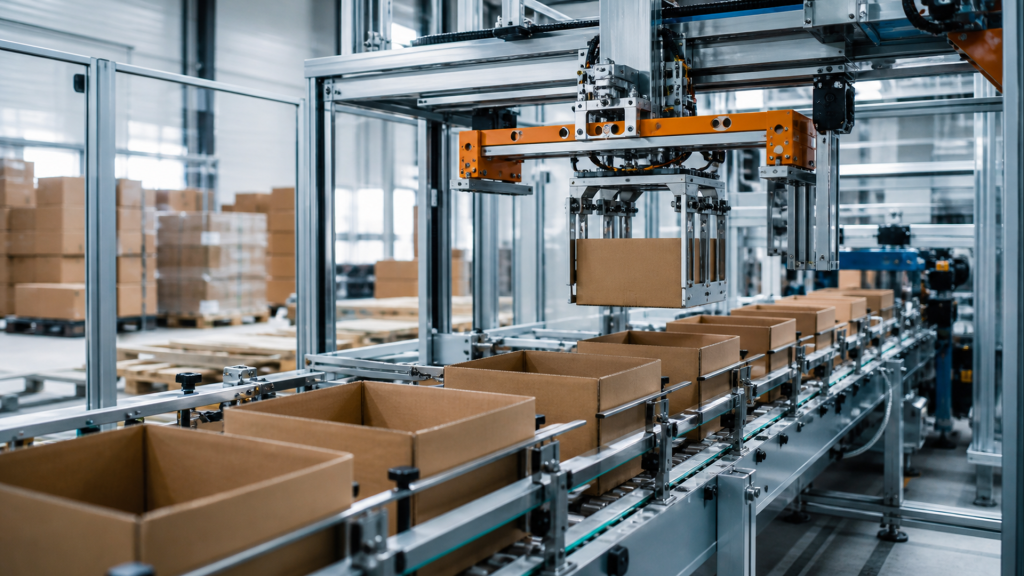
围绕零件状态、工装、机器信号、结果验证、安全、恢复和验收测试来规划自动装箱设备。
管端工具旋转和接近顺序测试
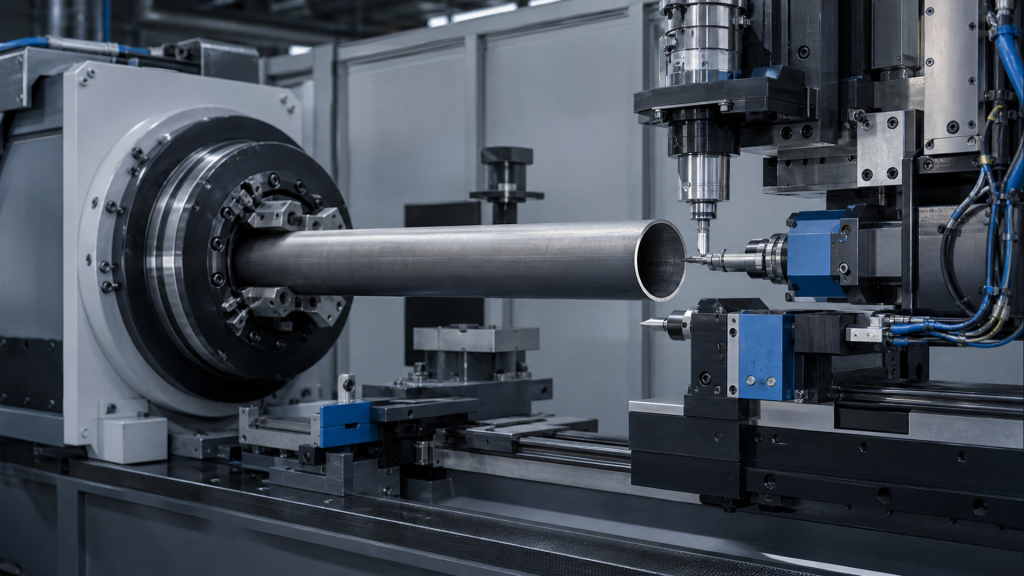
使用管端加工顺序测试来绘制工件夹持、旋转、刀具标识、接近、退出、检验、故障和验收流程图。
机器人喷洒路径干运行验收
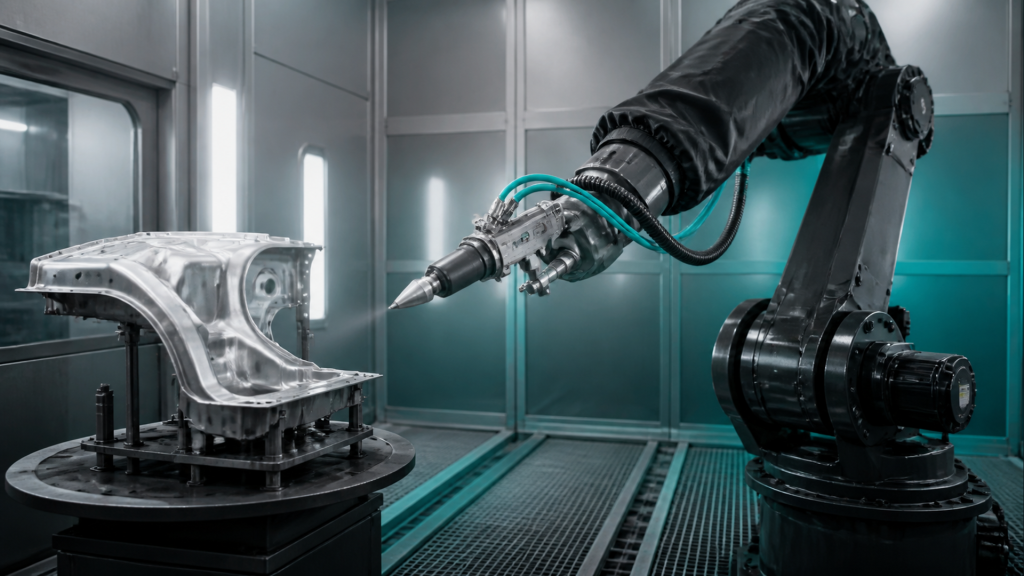
计划对机器人喷涂路径进行干运行检查,包括喷枪姿态、距离、反转、软管间隙、停止恢复、喷涂室安全和涂层试验。
长板材切割自动化验收
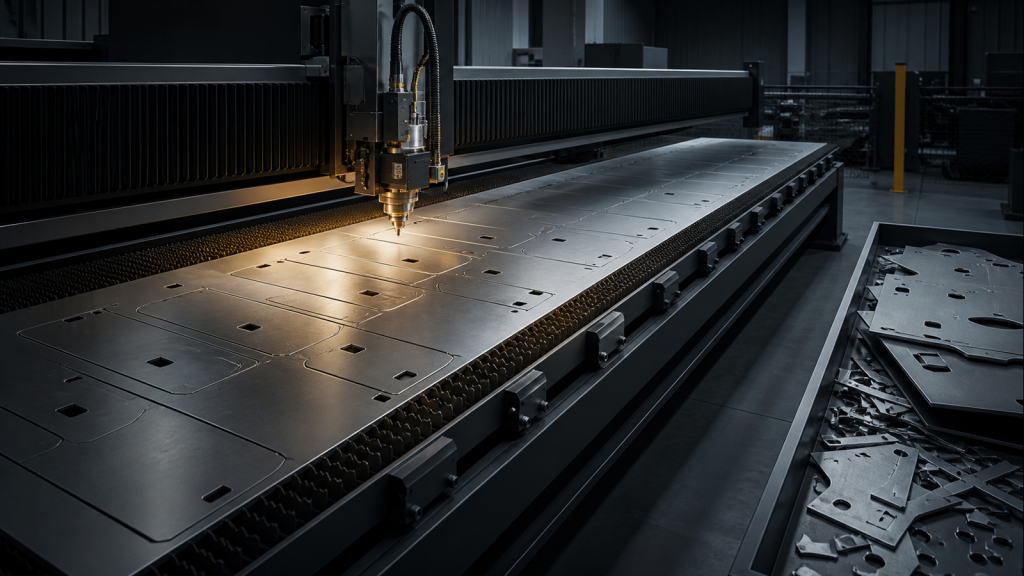
规划长板材切割自动化验收时,应考虑基准保持、支撑变更、头部间隙、切割顺序、废料稳定性、卸料和重启等因素。
大型工件机器人焊接延伸测试
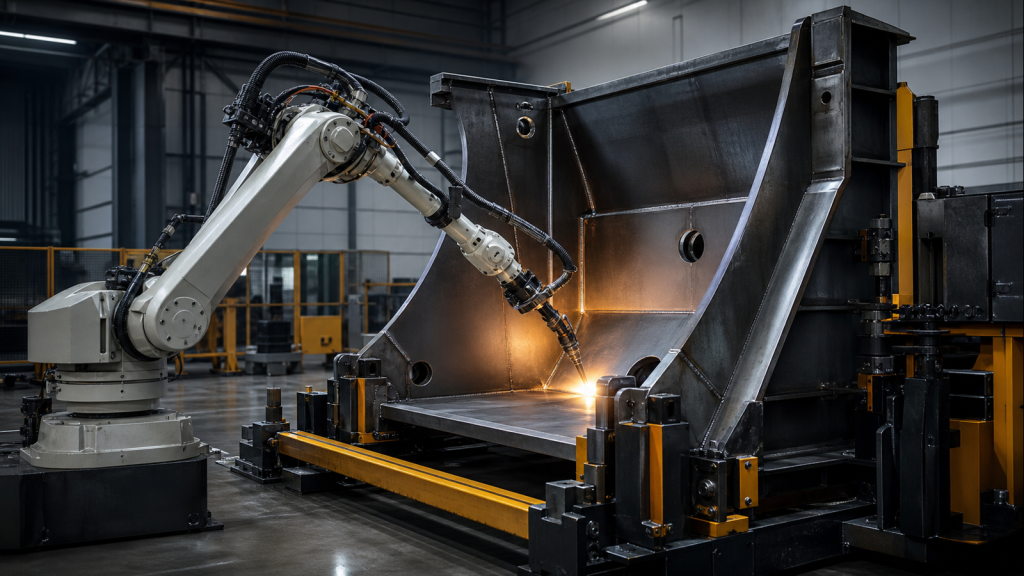
使用大型工件机器人焊接延伸测试来验证焊缝接近、手腕姿势、电缆间隙、撤回、重新定位和停止恢复。
小型圆形零件机器人焊接:基准和重叠
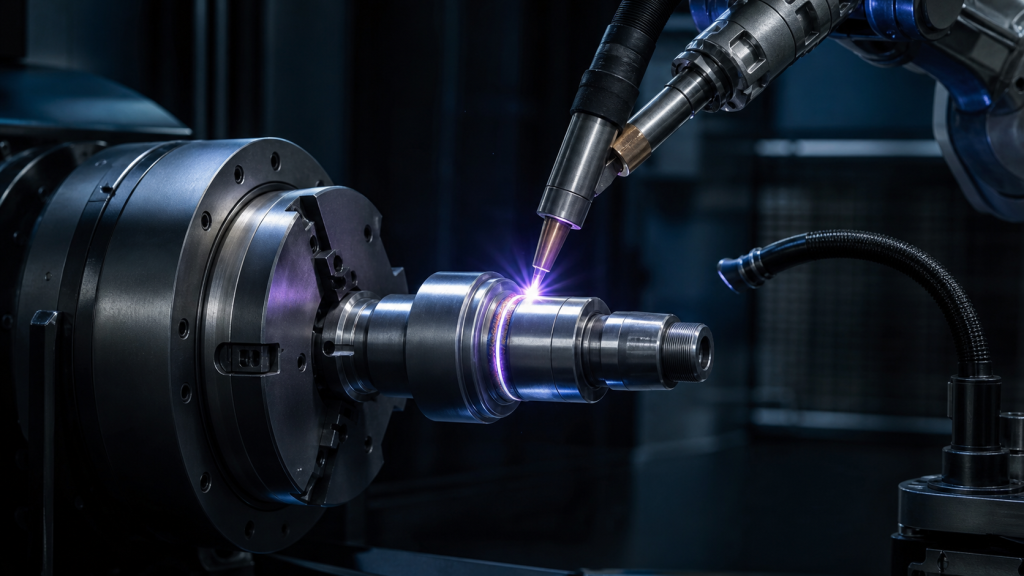
通过中心基准、焊枪姿态、圆形路径、起停重叠、检查和修复来验证小型圆形零件机器人焊接。
变速箱壳体密封剂点胶:基准与连续性
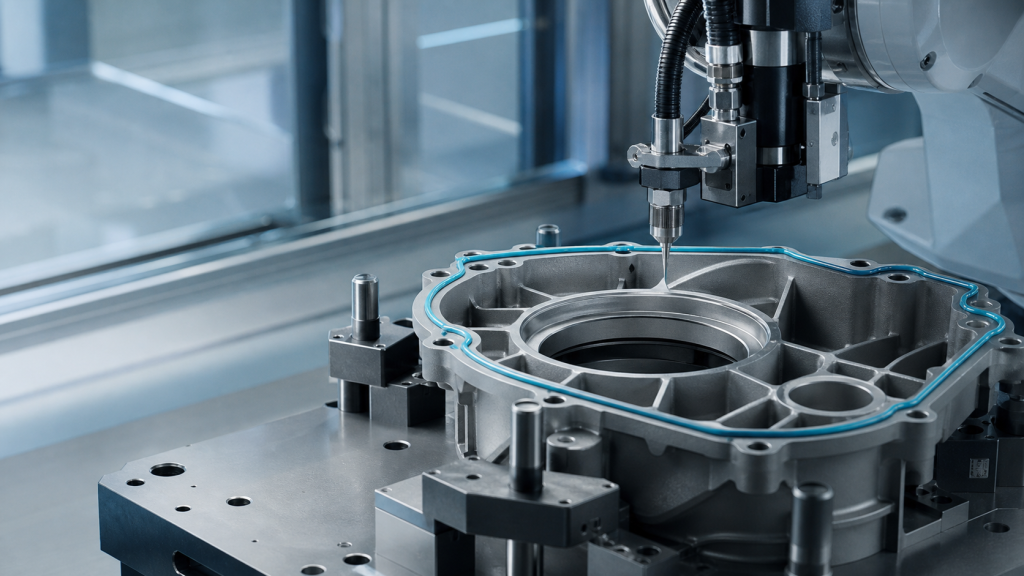
通过基准、材料准备情况、胶道路径、端点连续性、检验和路线来验证变速箱壳体密封剂的分配情况。
用于薄壁零件的热压壳冲压自动化
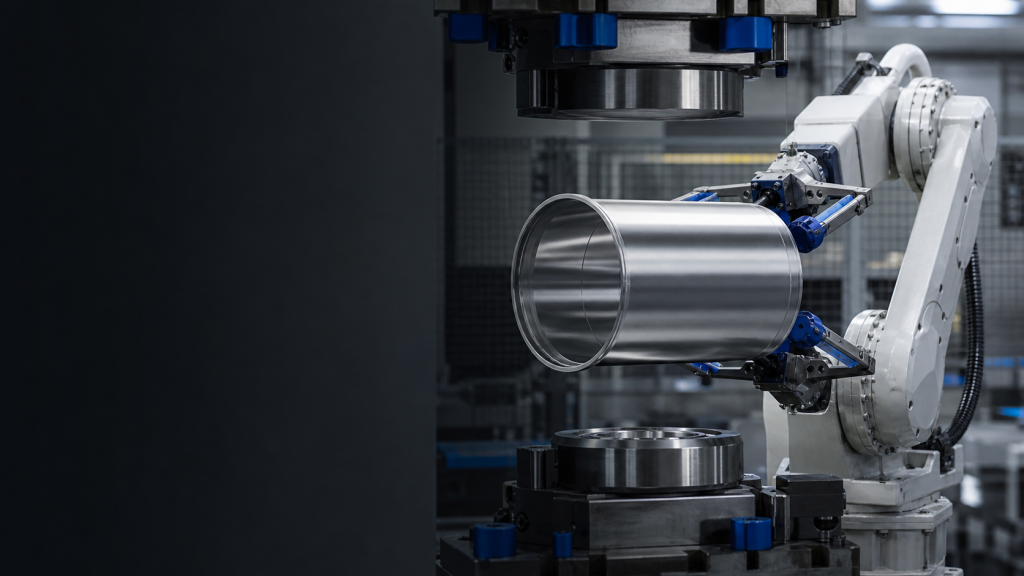
通过薄壁支撑、开口角度、压力机交接、变形检查和恢复来验证保温瓶壳冲压自动化。
机架支架机器人焊接夹具和延伸范围验证
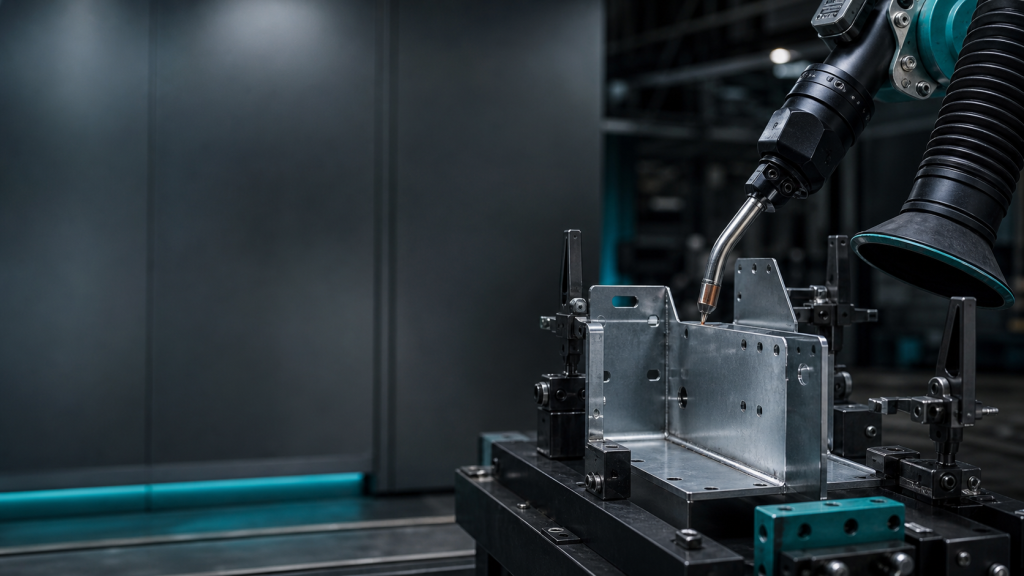
通过夹具基准、焊枪范围、加热顺序、变形证据、检验和维修路线来验证机架支架机器人焊接。