
By Редакційна команда EVST · Перевірено Редакційна команда EVST · Останнє оновлення 9 жовтня 2026 р. · Редакційна політика · Виправна політика · Умови використання
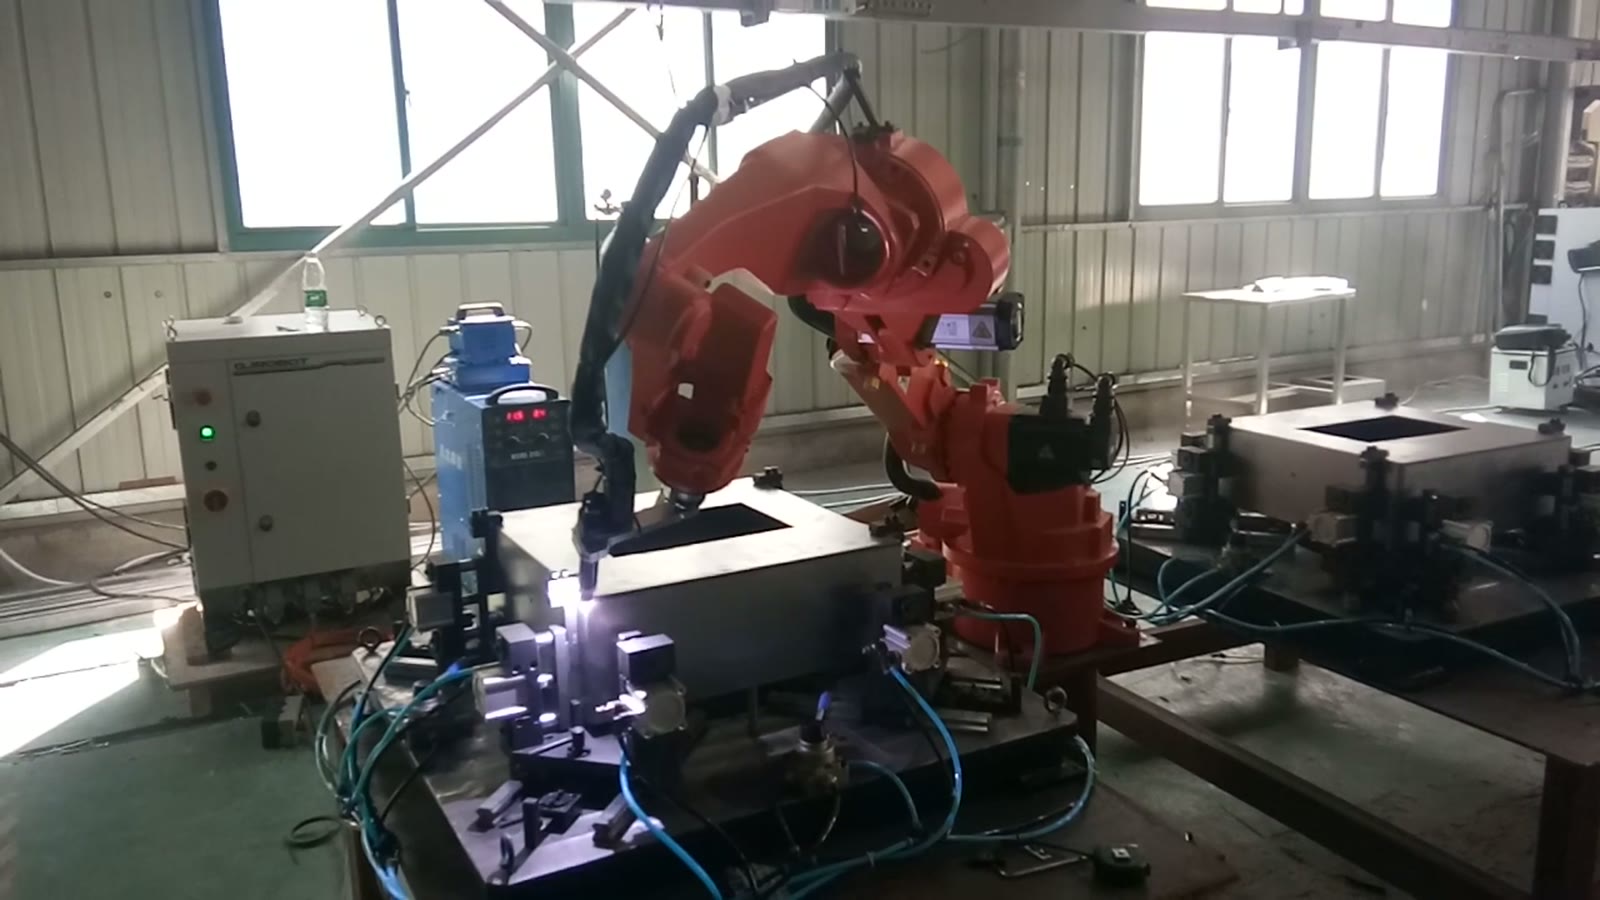
Квадратний короб з листового металу можна зварити роботом за один раз, коли одночасно виконуються три обмеження: затискачі утримують кожну грань, залишаючи пальнику вільний шлях, пальник може змінювати кут між верхніми краями та вертикальними кутовими швами, не торкаючись пристосування, а порядок зварних швів запобігає деформації листа. Якщо будь-яке з цих обмежень не спрацює, коробку доведеться розстібати та повертати, і саме тут робототехнічна комірка втрачає більшу частину своїх переваг. Наведений нижче приклад — корпус повітряного фільтра, утримуваний цілком в одному пристосуванні, навколо якого працює один шестиосьовий робот.
Потрібно зварити коробку, шафу або корпус з листового металу? Надішліть нам креслення деталі зі списком швів та вашою щоденною продуктивністю, і ми надамо відповідь із концепцією комірки та оцінкою часу циклу.
Три обмеження, які неможливо вирішити одне за одним
На коробці шви, які потребують пальника, розташовані на зовнішніх краях і кутах, де також мають розміщуватися затискачі. Ручне зварювання обходить це, переміщуючи деталь і зварювальний апарат за потреби. Робот не має такої свободи, тому три обмеження, наведені нижче, потрібно вирішувати разом, і кожне з них обмежує два інших. У решті статті розповідається про їхню взаємодію, використовуючи комірку з відео як приклад.
Коробка, прилад і робот
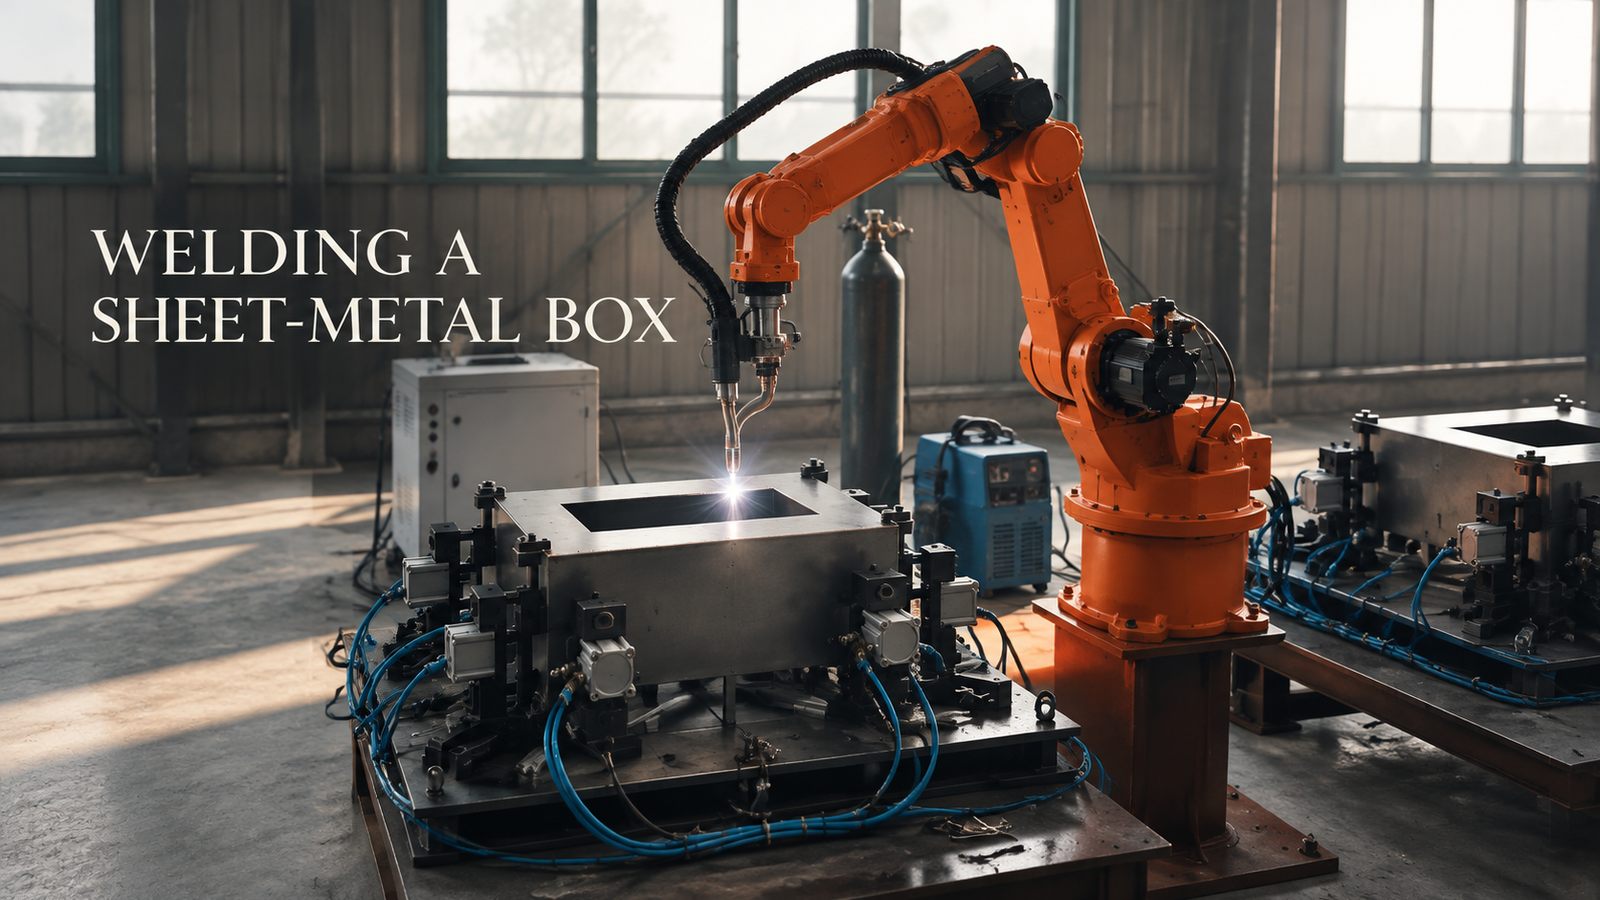
У цій комірці коробка з прямокутним отвором у верхній частині знаходиться цілою у зварювальному приладі на робочому столі. Кільце пневматичних затискних блоків, кожен з яких живиться синім повітряним шлангом, тисне на кілька граней. На краю столу стоїть помаранчевий шестиосьовий робот з пальником для подачі дроту; біля його основи розташовані синій подавач дроту, біла шафа зварювального живлення та газові балони. Друга, ідентична станція кріплення стоїть поруч з першою, з ще однією коробкою всередині.
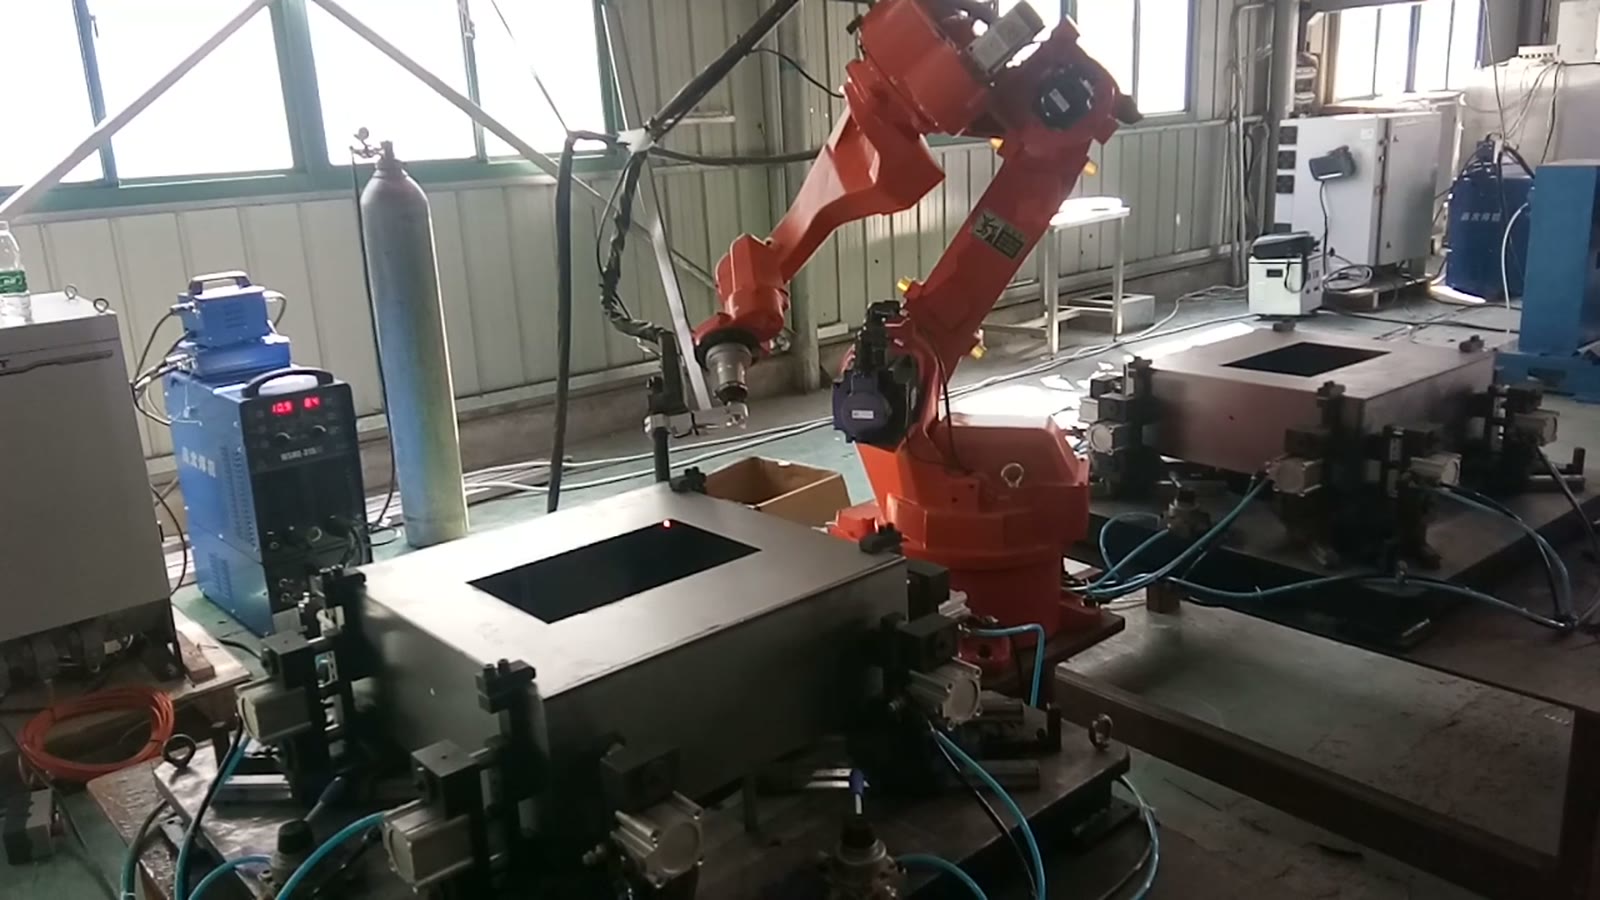
Робота робота починається зверху коробки вниз. Пальник тягнеться над коробкою та малює дугу на краю верхньої грані, потім рухається вздовж цього краю. Коли край оброблений, пальник піднімається та переміщується до наступного краю або до кута, а звідти зварює вертикальний кутовий шов зверху вниз. Затискачі залишаються на своїх місцях протягом усього процесу. Від цього єдиного фіксованого стану залежить решта конструкції.
Затискачі на шляху пальника
Коробка, затиснута лише на кількох гранях, може рухатися під час нагрівання. Натискання на більшу кількість граней робить її жорсткішою, але кожен корпус затискача, повітряний шланг і монтажний блок також є перешкодою, і шов, до якого вам найбільше потрібно дістатися, часто знаходиться саме там, де хотів би розмістити затискач. Звичайний компроміс полягає в тому, щоб натискати на грані близько до країв, але не на саму лінію шва, при цьому шланги та головки затискачів тримаються низько та поза траєкторією пальника. Якщо шов знаходиться під фланцем або за ребром, розміщення затискача має враховувати це з самого початку, оскільки затискач може приховати шов від пальника так само легко, як і стабілізувати коробку.
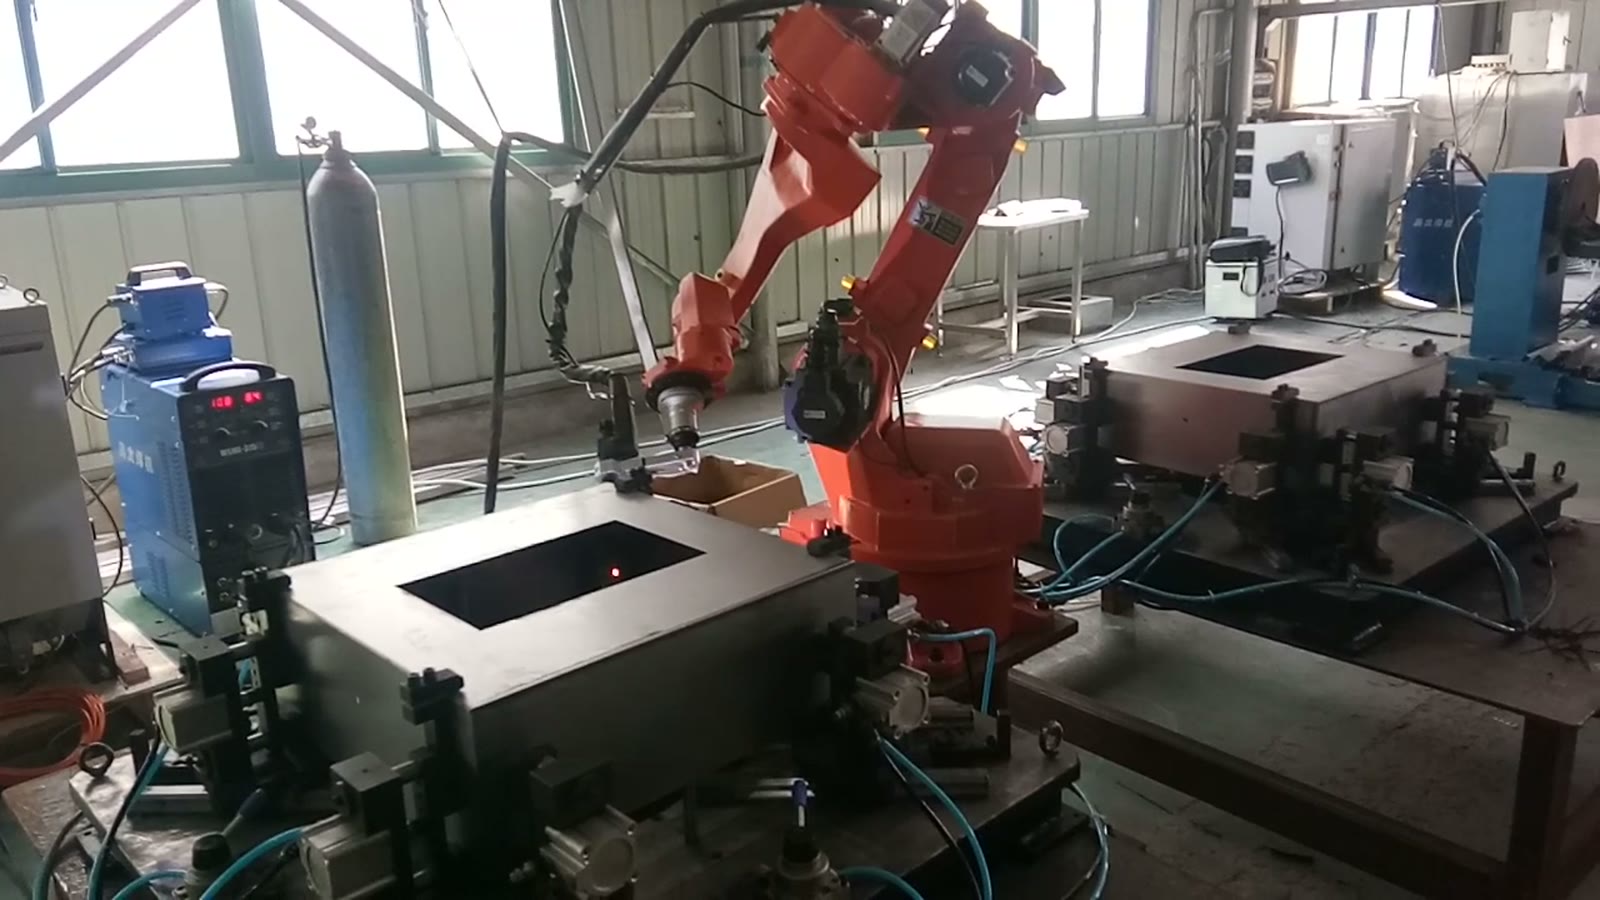
Положення пальника між верхнім краєм та кутом
Верхні краї обробляються пальником над коробкою; вертикальні кутові шви потребують нахилу пальника, опущеного вздовж кута. Між ними має обертатися зап'ястя, а корпус пальника, кабель і шланг подачі коливаються в просторі, який також займає прилад. Важливою перевіркою є дослідження зазору всього пальника, а не лише його кінчика. Показник вильоту, який на папері виглядає великим, може не вдатися, якщо головка затискача знаходиться близько до кута. У такому разі переміщення затискача на невелику відстань або вибір тоншої шийки пальника зазвичай дешевше, ніж додавання осей.
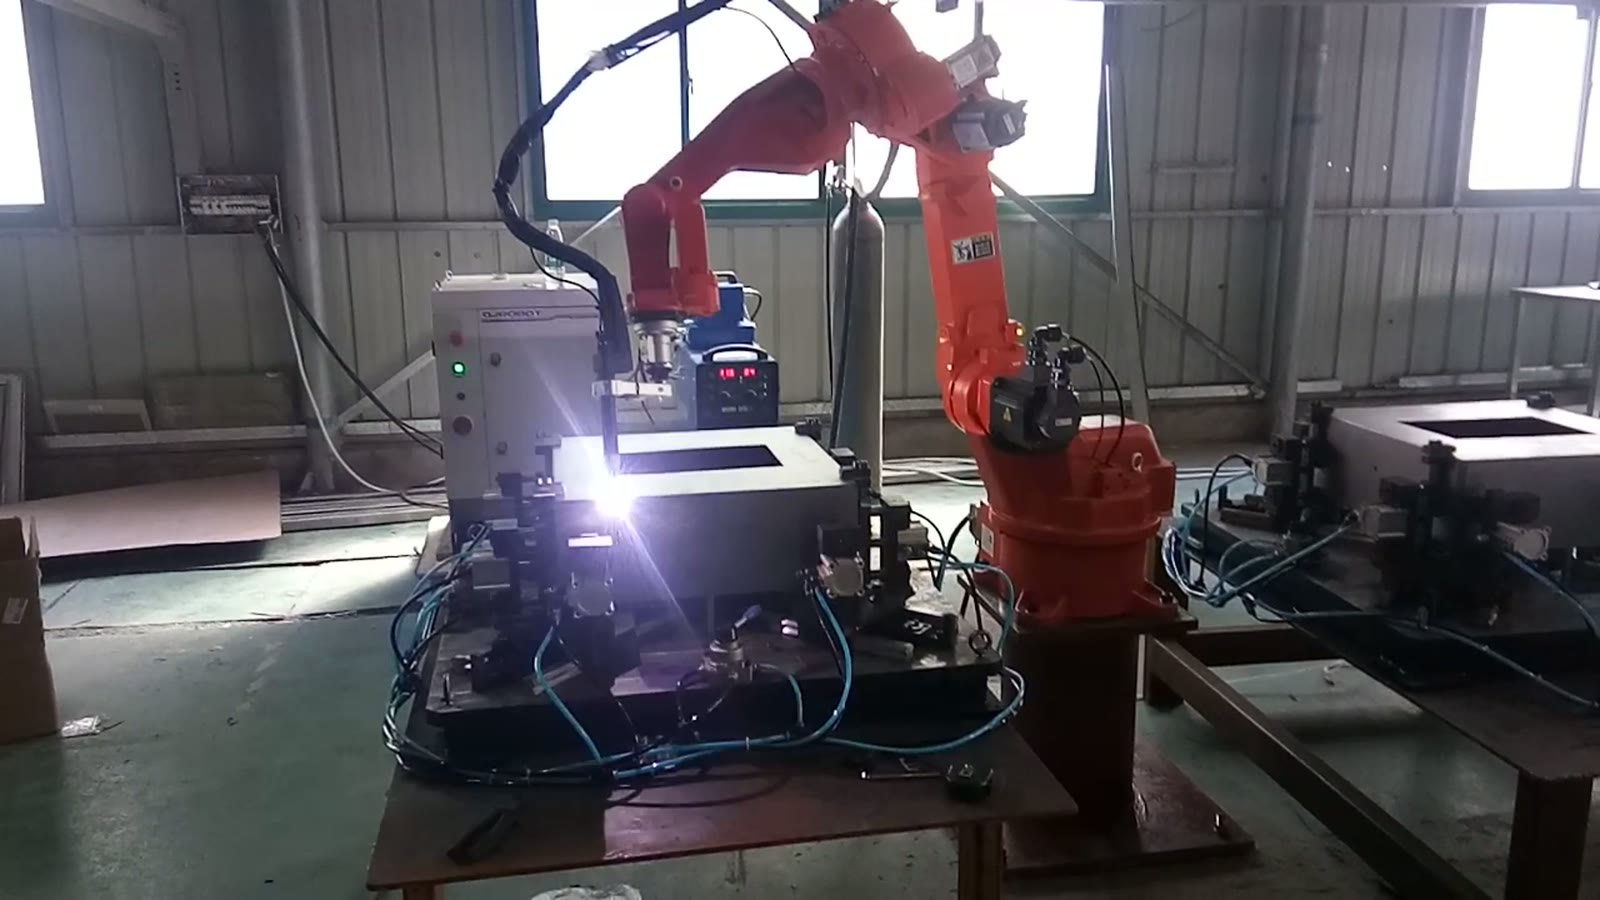
Порядок зварювання як план деформації
Листовий метал рухається, коли він нагрівається нерівномірно. Зварювання спочатку однієї сторони, а потім іншої, може призвести до того, що коробка буде нерівномірною, навіть якщо кожен шов надійний. Порядок розподілу тепла, наприклад, чергування між протилежними краями або розбиття довгого шва на коротші ділянки, зменшує це натягнення. Затискачі допомагають, але не усувають цей ефект, і система затискачів, яка працює на одній товщині, може поводитися по-різному на іншій. Ось чому товщина листа є одним із вхідних даних, які ми запитуємо, і чому пробні зварні шви на реальній коробці належать до конструкції, а не йдуть після неї.
Швидкий тест на доцільність
Разом ці три обмеження дають практичне підтвердження для будь-якої коробки. Пройдіться по кресленні та списку швів.
| Питання | Якщо відповідь ствердна | Якщо відповідь «ні» |
|---|---|---|
| Чи можна утримувати кожну грань без затискача на лінії шва? | Можна продовжити роботу з макетуванням затискачів | Перемістіть затискачі або заплануйте друге затискання |
| Чи може весь пальник досягти кожного шва під потрібним кутом повз затискачі? | Постава є можливою | Перемістіть затискач, звузьте шийку пальника або змініть роздільну частину |
| Чи існує порядок зварювання, який розподіляє тепло і до якого пальник може досягати послідовно? | Спотворення можна контролювати | Додайте підтримку, скоротіть пробіжки або перегляньте замовлення |
| Чи є глибокі шви всередині деталі, куди пальник не може потрапити? | Не деталь з одним затискачем | Три вищезазначені перевірки вирішують це |
Дві станції зварювальних приладів варті окремої уваги. У цій комірці друга станція розташована поруч з першою. Як правило, дві станції дозволяють людині розвантажувати та завантажувати одне пристосування, поки робот працює на іншому, тому робот витрачає більше часу на зварювання, а не на очікування. Чи виправдовується це, залежить від того, скільки часу потрібно на зварювання коробки порівняно з тим, скільки часу потрібно на завантаження, а також від безпеки між станціями. Одна станція простіша та дешевша, і є правильним вибором, коли час зварювання довгий порівняно із завантаженням.
Де один затискач перестає працювати
Коробки, шафи та корпуси зі швами на зовнішніх краях та кутах підходять для цього підходу, у партіях, достатньо великих, щоб виправдати використання кріплення. Це стає складним, коли шви знаходяться глибоко всередині деталі, куди пальник не може потрапити, або коли деталь настільки гнучка, що одних лише затискачів не можуть утримувати її форму. У таких випадках може знадобитися інший поділ деталі або поворот деталі на позиціонері.
Запитання покупця щодо цього типу клітин
Чи всі грані коробки потребують затискача? Не обов'язково. Мета полягає в тому, щоб коробка залишалася у своїй справжній формі під час зварювання, яке може витримувати затискачі на деяких гранях і фіксуючий упор на інших. Це вирішує список швів.
Чи може один і той самий прилад приймати коробки більше одного розміру? Іноді. Регульовані упори та рухомі затискні блоки дозволяють це робити в певному діапазоні, але за рахунок часу на налаштування. Сімейство подібних коробок набагато легше створити, ніж непов'язаних.
Що вам потрібно процитувати? Креслення коробки з позначеними швами, товщиною листа, якщо вона відома, та кількістю коробок, яка вам потрібна на день.
Надішліть нам малюнок
Якщо у вас є подібна коробка, шафа або корпус з листового металу, надішліть креслення деталі зі списком швів та вашою щоденною продуктивністю через нашу контактну формуабо напишіть на адресу sales@evsrobot.com. Ми відповімо вам з концепцією комірки та оцінкою часу циклу.
У цій статті описано загальні принципи роботизованого зварювання коробок з листового металу та те, що видно в цій комірці; у ній не зазначено якість зварювання, час циклу чи параметри процесу.