
Редакційна команда EVST · Останнє оновлення: 9 червня 2026 р.
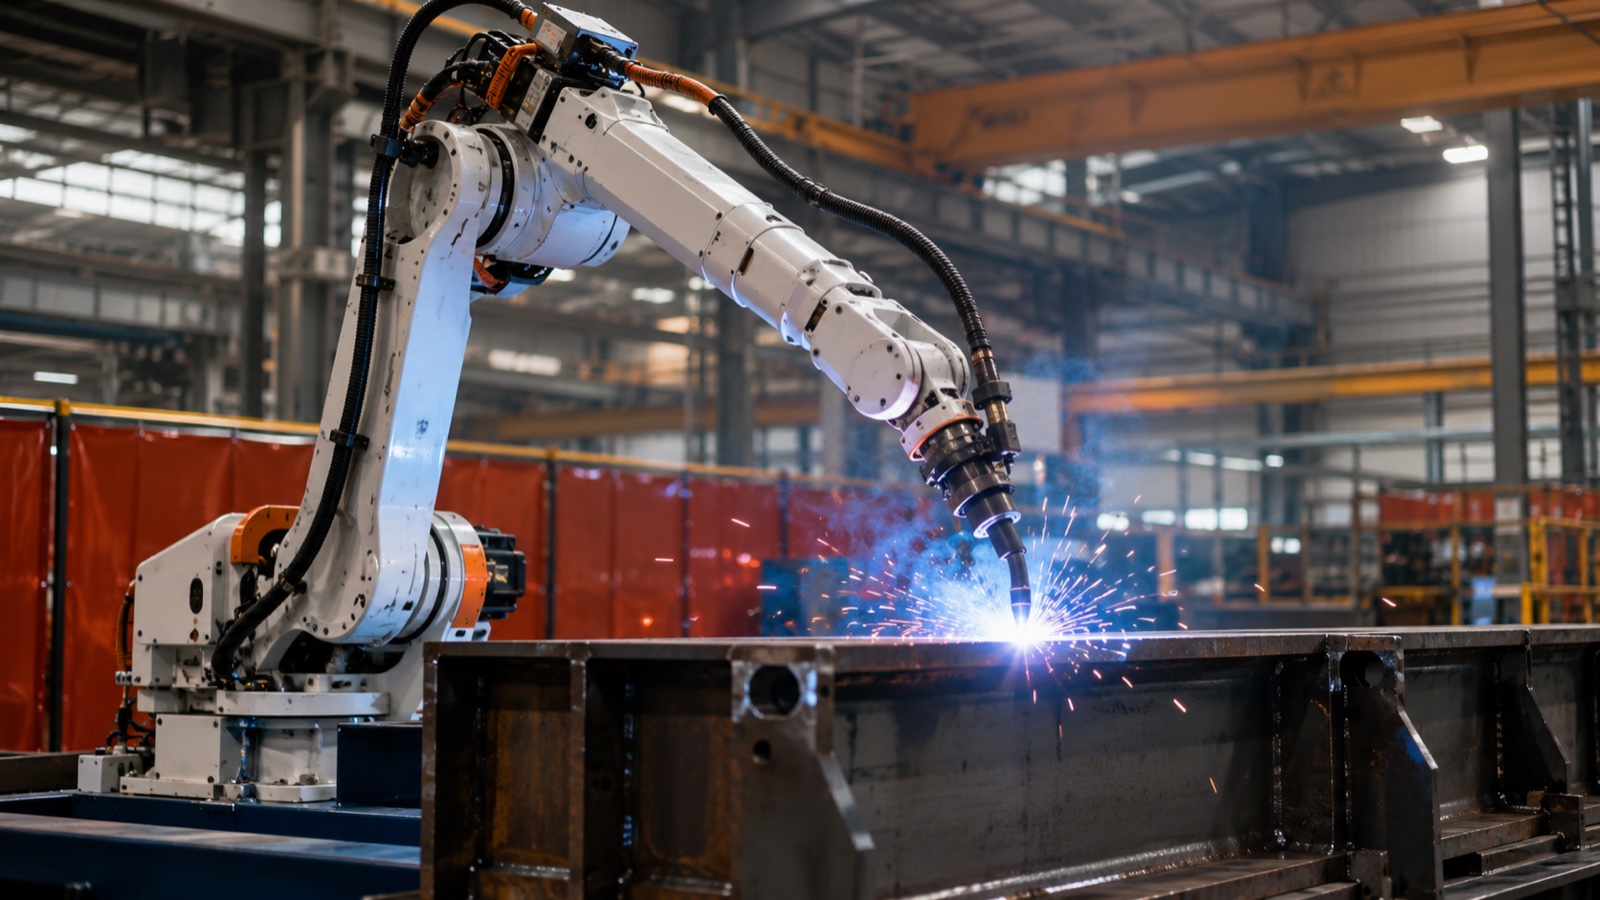
Зварювальний робот — це 6-осьова промислова рука, оснащена зварювальним пальником або гарматою. Трьома домінуючими процесами у 2026 році є MIG (GMAW) для високоякісних конструкційних робіт, TIG (GTAW) для прецизійного зварювання тонких заготовок та точкове контактне зварювання листового металу. Корисне навантаження коливається від 6 кг для легкого MIG-пальника до 800 кг для автомобільних точкових гармат. Рівень дефектів падає з 5 до 8 відсотків при ручному зварюванні до нижче 1 відсотка в добре каліброваних роботизованих комірках.
Що таке зварювальний робот, а що ним не є
Зварювальний робот – це поєднання трьох речей, які часто плутають: власне маніпулятора, джерела живлення для зварювання та технологічного обладнання (пальника, подавача дроту, водяного охолоджувача або зварювального пістолета), а також інтеграції на рівні комірки (позиціонера, кріплення, захисного кожуха, відстеження шва, відведення диму). Маніпулятор без технологічного обладнання – це просто промисловий робот; технологічне обладнання без маніпулятора – це ручна зварювальна станція. Цінність системи полягає в інтеграції, а не в якомусь окремому компоненті.
Цей посібник охоплює 6-осьові шарнірні зварювальні роботи, що використовуються у важкій промисловості: кузовне виробництво автомобілів, будівельне обладнання, суднобудування, посудини під тиском, залізничний рухомий склад, енергетична інфраструктура та великогабаритне виробництво. Він не охоплює маніпулятори SCARA (недостатній радіус дії для більшості зварних контурів), декартові портали (використовуються для дуже довгих швів у суднобудуванні, але в іншій дисципліні проектування) або ручні кобот-зварювальні апарати, призначені для цехів з невеликою вантажопідйомністю. Для ширшого огляду, який включає ці формати, див. наш повний посібник з роботизованого зварювання 2026.
Згідно зі звітом Міжнародної федерації робототехніки «Світова робототехніка 2025», зварювання є другим за величиною сегментом застосування промислових роботів після обробки матеріалів, на який припадає приблизно чверть установок у важких виробничих економіках. Структура змістилася: дугове зварювання (MIG та TIG разом) зростало швидше, ніж точкове зварювання за останні п'ять років, оскільки неавтомобільна важка промисловість, де домінує дугове зварювання, індустріалізувалася швидше, ніж розширювалися потужності з кузовного ремонту автомобілів.
6-осьова архітектура: чому шість осей для зварювання
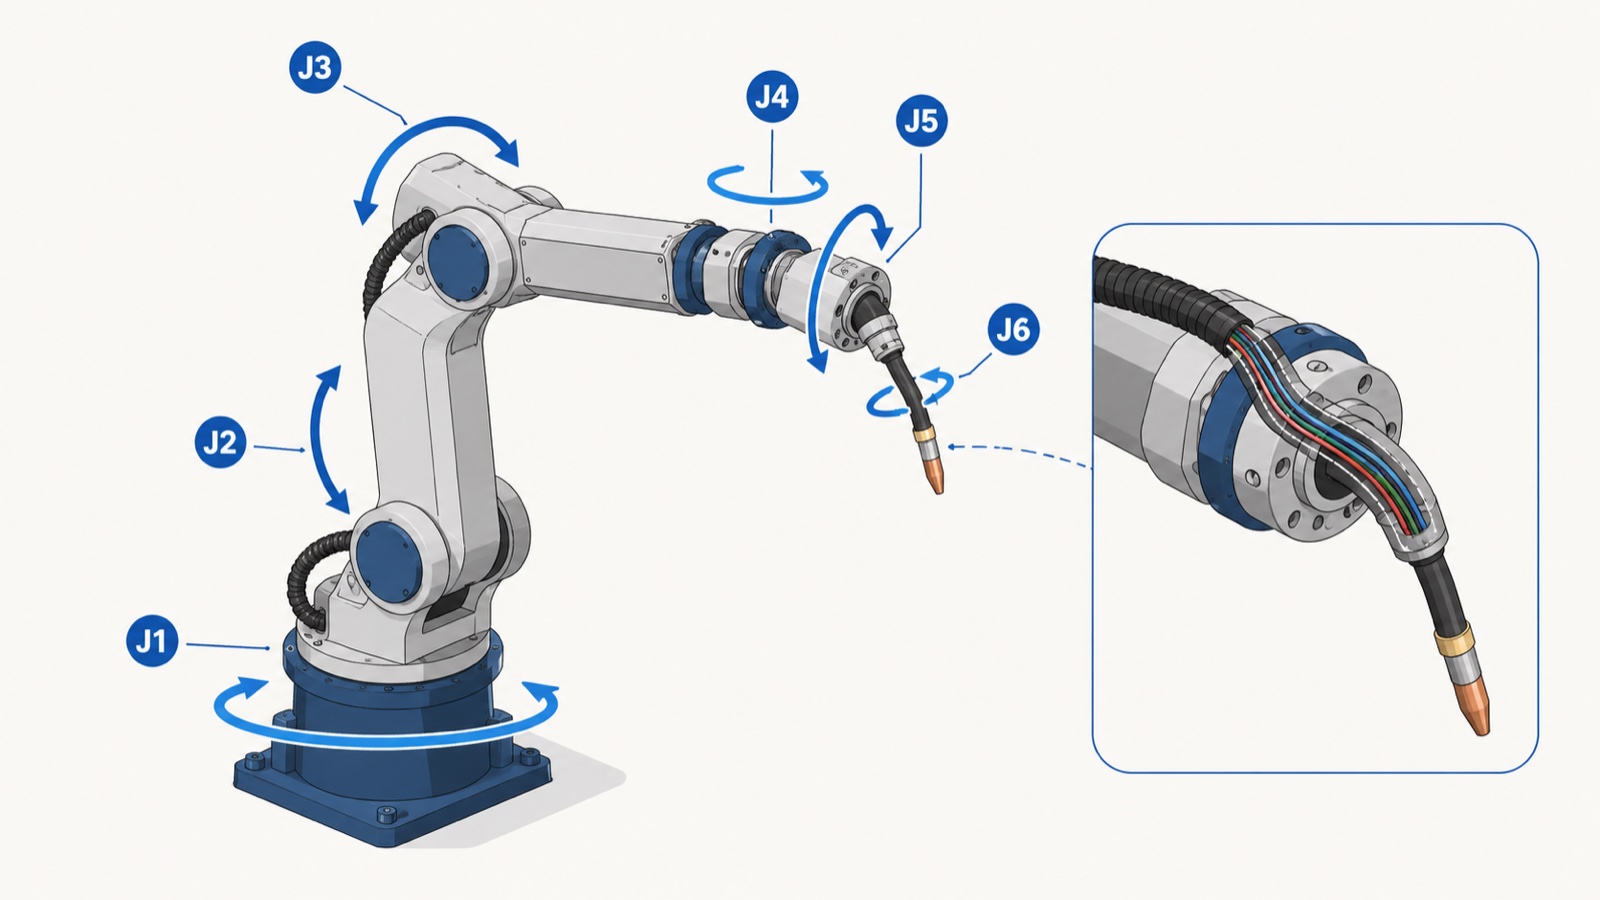
Зварювальний пальник повинен досягти довільної точки в просторі та мати довільну орієнтацію. Три осі дають вам точку. Ще три дають вам орієнтацію. Шість – це мінімум для загального 3D-зварювання без компромісів. Менша кількість осей змушує вас переробляти кріплення або приймати погані кути пальника; більша кількість осей (7-осьові кронштейни з надлишковим колінчастим з'єднанням) допомагає в захаращеному середовищі, але збільшує вартість та складність.
Типовий 6-осьовий зварювальний робот має:
- J1 — Базове обертання: обертає всю руку навколо вертикальної осі. Визначає бічний виліт.
- J2 — Плече: піднімає нижню частину плеча. Витримує найбільший статичний крутний момент.
- J3 — Лікоть: розгинає плече. За допомогою J1 та J2 встановлює положення зап'ястя.
- J4 — Переворот зап'ястя: обертає зап'ястя навколо осі плеча.
- J5 — Крок зап'ястя: нахиляє пальник вгору та вниз.
- J6 — Обертання пальника: обертає пальник навколо власної осі, що значною мірою використовується для орієнтування кута дроту відносно шва.
Зап'ястя (J4-J5-J6) – це те, що відрізняє зварювального робота від звичайного 6-осьового маніпулятора. Конструкція «порожнистого зап'ястя» прокладає зварювальні кабелі, газовий шланг та водопровідні лінії через внутрішню частину маніпулятора, а не зовні. На практиці маніпулятори з порожнистим зап'ястям служать довше між замінами кабелів та зменшують зачіпання кабелів у тісних робочих просторах. Компромісом є дещо менший крутний момент зап'ястя та менша швидкість зап'ястя, ніж у маніпулятора із зовнішнім підключенням кабелів з тим самим номінальним корисним навантаженням.
Класи корисного навантаження у зварювальних послугах у 2026 році групуються навколо:
- Від 6 до 8 кг — легкі MIG-пальники з простою подачею дроту
- Від 12 до 20 кг — важчі MIG-пальники із синергетичним імпульсом, TIG з подачею холодного дроту, пальники з водяним охолодженням
- Від 50 до 100 кг — важкі багатопроцесорні зварювальні головки, зварювання у вузькі зазори
- Від 165 до 350 кг — точкові зварювальні пістолети для кузова автомобіля білого кольору
- Від 500 до 800 кг — найважчі точкові зварювальні пістолети, багатоінструментальні зварювальні головки на важких шасі
Для ширшого контексту щодо постачальників з Китаю для цих діапазонів корисного навантаження див. наш аналіз 10 найкращих виробників промислових роботів у Китаї за 2026 рік.
MIG, TIG та точкове зварювання: порівняння процесів
Три домінуючі процеси роботизованого зварювання підходять для різної комбінації матеріалу, товщини, типу з'єднання та обсягу виробництва. Вони не є взаємозамінними, і вибір неправильного процесу для конкретного застосування є найпоширенішою причиною низької продуктивності роботизованих зварювальних комірок.
| атрибут | MIG (GMAW) | TIG (GTAW) | Пляма опору |
|---|---|---|---|
| Присадний метал | Плавкий дріт (безперервний) | Неплавкий вольфрамовий електрод + окремий присадний стрижень | Немає (резистивні плавкі запобіжники для недорогоцінних металів) |
| Типова товщина матеріалу | від 1 до 25 мм (багатопрохідний) | 0.5 до 6 мм | Пари листів від 0.5 до 3 мм |
| Швидкість осадження | Висока (від 1 до 10 кг/год) | Низький (від 0.2 до 1 кг/год) | Н/Д (поточно) |
| Введення тепла | Від середнього до високого | Низький до середнього (контрольований) | Дуже короткий пульс |
| Час циклу на з'єднання | Секунди на лінійний см | Повільніша, багатопрохідна обробка для товстих з'єднань | 0.5–2 секунди на точку |
| Типове корисне навантаження робота | Від 6 до 20 кг | Від 6 до 12 кг | Від 165 до 350 кг |
| Підходить для | Конструкційна сталь, будівельне обладнання, важке виробництво | Нержавіюча сталь, алюміній, екзотичні сплави, посудини під тиском, тонкоміри | Кузовне покриття автомобіля, складання листового покриття для білої техніки |
| Режим поширеного дефекту | Бризки, пористість через втрату газового покриття | Забруднення вольфрамом, відхилення контуру | Холодна пляма, знос електрода, занижений розмір зварного заготовки |
Згідно з галузевими спостереженнями на важких виробничих підприємствах, MIG-зварювання становить приблизно 70 відсотків установок роботизованих дугових зварювальних машин, оскільки воно охоплює основну частину робіт зі сталевих конструкцій, де важлива швидкість, а геометрія з'єднань відносно поблажлива. TIG-зварювальні установки менші за кількістю, але непропорційно важливі в резервуарах під тиском, аерокосмічній промисловості, а також в харчовому та фармацевтичному обладнанні з нержавіючої сталі, де якість зварювання має проходити неруйнівний контроль.
Точкове зварювання зосереджено в автомобілебудуванні: одна лінія з виробництва кузовів може мати від 200 до 400 точкових зварних швів, а на великосерійному заводі одночасно працюють десятки роботів. Поза автомобілебудуванням точкове зварювання використовується в побутовій техніці (шафи для холодильників та пральних машин), електричних корпусах та виготовленні повітроводів для систем опалення, вентиляції та кондиціонування повітря.
Варіанти використання важкої промисловості за секторами
Важка промисловість використовує зварювальних роботів за схемами, що відрізняються залежно від сектору. Ці схеми достатньо стабільні, щоб покупці могли використовувати їх як відправну точку під час визначення обсягу проекту.
Автомобільний кузов білого кольору
Точкове зварювання домінує у складанні кузова. Сучасна лінія використовує точкові зварювальні гармати вантажопідйомністю від 150 до 300 кг на 6-осьових маніпуляторах, що відповідають корисному навантаженню, часто розташованих тандемно на одній рамі кузова, щоб підтримувати час циклу менше 60 секунд на кузов. Зварювання MIG та лазерне зварювання зростають для кришок (дверей, капотів) та з'єднань дахів. Визначальними обмеженнями є пропускна здатність (кількість автомобілів на годину), точність положення (прилягання панелей до панелей) та простежуваність (кожен зварний шов реєструється для гарантії).
Будівельна та сільськогосподарська техніка
MIG-зварювання є домінуючим процесом для стріл екскаваторів, кузовів самоскидів, рам тракторів та подібних великих зварних конструкцій. Корисне навантаження - це товсті листи (зазвичай від 8 до 25 мм), довжина швів велика, а підготовка з'єднань варіюється, оскільки деталі часто ріжуться та згинаються на місці з нетривіальною точністю. Відстеження швів (лазерне або дугове зчитування) тут важливіше, ніж в автомобілебудуванні, оскільки деталь, яку зварює робот, не надходить у точно повторюваному пристосуванні.
Суднобудування та шельф
Великомасштабне зварювання MIG та зварювання під флюсом на порталах обробляє найдовші шви, але 6-осьові маніпулятори на лінійних напрямних обробляють складні вузли, таврові з'єднання та зварні шви ребер жорсткості всередині суднових блоків. Контроль підведення тепла важливий, оскільки товста сталь деформується під нерівномірним нагріванням. Багатопрохідне зварювання з відстеженням шва та адаптивним регулюванням параметрів є стандартним.
Посудини під тиском та енергетична інфраструктура
Тут домінують TIG та вузькощільове MIG-зварювання, оскільки кожен зварний шов повинен пройти радіографічний або ультразвуковий контроль. Процедури, кваліфіковані за стандартами ASME Section IX та ISO 15614, регулюють межі параметрів. Роботизовані комірки часто використовують орбітальні системи для кільцевих зварних швів на трубах, з 6-осьовими маніпуляторами, зарезервованими для кріплення сопел, відгалужень та зварних швів трубних решіток.
Залізничний рухомий склад та важкі шасі
Поєднання зварювання MIG (для рам візків, кузовів з алюмінію або сталі) та точкового зварювання (для кузовів залізничних вагонів з нержавіючої сталі на деяких ринках). Поширеними є високоміцні низьколеговані сталі та алюмінієві екструзії; кваліфікація процедури зварювання є суворою. У цьому секторі поширені лінійні напрямні, що розширюють радіус дії робота на довгі секції кузова вагона. Щодо схем інтеграції наземної рейки, дивіться наш огляд. лінійні доріжки роботів для розширеної досяжності.
Зварювальний модуль: компоненти, що виходять за рамки робота
Маніпулятор становить приблизно від 30 до 40 відсотків від повного бюджету зварювального відділення. Інші 60-70 відсотків припадають на інтеграційні компоненти, які перетворюють маніпулятор на продуктивну зварювальну систему. Недофінансування цих компонентів є найпоширенішою причиною невтішної прибутковості.
- Джерело живлення та механізм подачі дроту. Синергія між рукою та джерелом живлення має значення: цифровий зв'язок (DeviceNet, EtherCAT або власні протоколи) дозволяє роботу регулювати струм, напругу та швидкість подачі дроту на льоту. Сучасні імпульсні джерела MIG зменшують розбризкування на 30-50 відсотків порівняно з системами постійної напруги на тому ж з'єднанні.
- Зварювальний позиціонер. 2-осьовий або 3-осьовий позиціонер обертає та нахиляє заготовку, тому робот завжди зварює у плоскому або горизонтальному положенні, де швидкість наплавлення та якість зварювання найвищі. Для зварних конструкцій, де з'єднання може бути плоским, позиціонер приблизно вдвічі збільшує продуктивність того ж робота порівняно зі зварюванням за допомогою фіксованого пристосування. Дивіться наші Огляд асортименту зварювальних позиціонерів для типових конфігурацій корисного навантаження та нахилу.
- Лінійна доріжка (7-ма вісь). Збільшує радіус дії робота для довгих зварних конструкцій. Довжина колії у важкій промисловості коливається від 2 до 30 метрів, а вантажопідйомність кареток може сягати кількох тонн.
- Кріплення. Розроблено спеціально для сімейства деталей. Погані кріплення зруйнують будь-якого робота, незалежно від його потужності. Швидкозмінні кріплення є стандартними на лініях високої продуктивності.
- Відстеження швів та адаптивне керування. Лазерне, дугове або візуальне різання. Компенсує варіації між деталями, теплову деформацію та нерівності прихваткових зварних швів.
- Витяжка диму. Вимагається правилами охорони праці в більшості юрисдикцій; типовими є високопродуктивні системи низького тиску.
- Захисна огорожа та блокування. Стандарти ISO 10218-2 та ANSI/RIA R15.06 (для Північної Америки) визначають вимоги до інтеграції безпеки. У камерах точкового зварювання часто використовуються світлові завіси та килимки для підлоги; у камерах дугового зварювання використовуються непрозорі зварювальні завіси для блокування спалаху дуги.
- Операторський HMI та реєстрація даних. Відстеження параметрів зварювання для кожного з'єднання зараз є стандартом в автомобільній промисловості та роботі з резервуарами під тиском, і все більше потребується в будівельному обладнанні.
Покрокове уявлення покупця про те, як ці компоненти поєднуються в комірку для котирування, див. у супровідному матеріалі. Вибір та котирування зварювального робота-комбінату на сайті продукту EVST.
Важливі показники ефективності
Роботизовані зварювальні комірки оцінюються за невеликим набором вимірюваних показників. Покупці повинні просити постачальників продемонструвати або взяти на себе письмові зобов'язання щодо цих показників під час закупівлі, а не покладатися на заяви в брошурах.
- Коефіцієнт дефектів. Ручне зварювання зазвичай дає від 5 до 8 відсотків повторної обробки при візуальному огляді; добре інтегровані роботизовані комірки забезпечують менше 1 відсотка для тих самих деталей. Розрив зменшується, коли роботи працюють з поганим кріпленням або неналаштованими параметрами процесу, а це означає, що знання процесу інтегратором таке ж важливе, як і обладнання.
- Час увімкнення дуги (коефіцієнт використання). Відсоток доступного часу зміни, протягом якого дуга фактично горить. Ручне зварювання становить від 15 до 25 відсотків. Роботизовані комірки з позиціонерами досягають від 50 до 70 відсотків у сталому режимі роботи. Решта часу припадає на завантаження деталей, заміну пристосувань, заміну електродів та перевірку.
- Стабільність часу циклу. Стандартне відхилення часу циклу протягом виробничого циклу, поділене на середнє значення. Добре налаштована комірка утримує це значення нижче 5 відсотків.
- Продуктивність (деталей за зміну). Підсумковий показник. Завжди перевіряйте, чи заявлена постачальником пропускна здатність базується на реалістичному припущенні щодо кріплення та перемикання.
- Вихід першого проходу. Відсоток зварних швів, що пройшли перевірку без повторної обробки. Відстежується поряд з рівнем дефектів, але є основним показником, про який покупці фактично повідомляють внутрішньо.
- Середній час між відмовами (MTBF). Що стосується самої руки, типові 6-осьові зварювальні роботи працюють від 40 000 до 60 000 годин між основними інтервалами обслуговування. Витратні матеріали пальника, контактні наконечники, газорозподільники – це елементи, що зношуються частіше, і їхня тривалість вимірюється змінами, а не роками.
Матриця рішень щодо вибору
Питання вибору: «Який зварювальний робот мені купити?» — неправильне. Правильне питання: «Яка архітектура зварювальної комірки відповідає моїм вимогам до деталей, обсягу та якості, і який робот вписується в цю архітектуру?» Наведена нижче матриця надає початкову основу для прийняття рішень.
| Якщо ваша ситуація… | Архітектура для початку | Діапазон корисного навантаження робота | Акцент на клітинних компонентах |
|---|---|---|---|
| MIG-зварювання середнього обсягу сталевих зварних конструкцій товщиною 3-12 мм, деталей, що кріпляться | 6-осьова рука + 2-осьовий позиціонер | Від 12 до 20 кг | Імпульсне джерело MIG, базове відстеження шва |
| Довгі шви на великих конструкційних зварних конструкціях | 6-осьова рука на лінійній доріжці + позиціонер передньої бабки та задньої бабки | Від 20 до 50 кг | Лазерне відстеження шва, адаптивне керування, багатопрохідне програмування |
| Тонкомірчаста нержавіюча або алюмінієва сталь, критично важлива для перевірки | 6-осьовий маніпулятор + 3-осьовий позиціонер з нахилом та поворотом | Від 6 до 12 кг | TIG з холодним або гарячим дротом, прецизійний пальник, моніторинг зварювання з реєстрацією даних |
| Кузов автомобіля білого кольору, великий об'єм | Багатороботизована комірка з тандемними точковими гарматами | Від 165 до 350 кг | Серво-точкові зварювальні гармати, контролери зварювання з адаптивним зусиллям, повна відстежуваність |
| Високоякісна робота з низьким обсягом робіт у цеху | 6-осьова рука зі швидкозмінним кріпленням | Від 12 до 20 кг | Автономне програмування, візуальне визначення місцезнаходження деталей, простий позиціонер |
Для глибшого ознайомлення з критеріями оцінки постачальників, характерними для китайських компаній, див. наш посібник з оцінки постачальників промислових роботів.
Стандарти та відповідність
Закупівля та експлуатація зварювальних роботів відповідають низці стандартів безпеки та якості. Найбільш актуальні у 2026 році:
- ISO 10218-1:2011 та -2:2011 — безпека робота; -1 охоплює самого робота, -2 охоплює інтегровану комірку.
- ISO/TS 15066:2016 — безпека колаборативних роботів; актуально, коли зварювальний відділення включає кобот-зварювальний апарат для прихоплювальних робіт.
- Серія ISO 15614 — кваліфікація процедури зварювання для дугового зварювання. Необхідна для обладнання, що працює під тиском, та більшості будівельних норм.
- ASME Розділ IX — процедура зварювання та кваліфікація зварювальника згідно з Кодексом ASME щодо котлів та посудин під тиском (Північна Америка та багато експортних ринків).
- AWS D1.1 — норми зварювання конструкційної сталі (Північна Америка).
- EN ISO 3834 — вимоги до якості зварювання плавленням металевих матеріалів.
- IATF 16949: 2016 — управління якістю автомобільної продукції; обов'язкове для постачальників кузовних робіт для виробників оригінального обладнання (OEM).
- ISO 9606 — кваліфікаційні випробування зварювальників (актуально для гібридних ручно-роботизованих цехів).
Згідно зі звітом Міжнародної федерації робототехніки за 2025 рік, найчастіше згадуваною перешкодою для ширшого впровадження роботизованого зварювання на середніх виробниках є не капітальні витрати, а відсутність сертифікованих інженерів-зварників, які можуть розробляти та підтримувати кваліфіковані процедури для роботизованих процесів. Розрив між процедурами та кваліфікацією можна вирішити, але він вимагає інвестицій у навчання, яке часто відбувається паралельно з придбанням обладнання.
Позиція EVST у робототехнічному зварюванні
Компанія EVST, штаб-квартира якої знаходиться в Ченду, а виробництво — у Веньліні, протягом семи років роботи поставила зварювальні роботизовані системи до понад 100 країн. Серія QJAR охоплює різні вантажопідйомності: від зварювальних кронштейнів класу 6 кг до важких платформ, призначених для точкового зварювання, серед опублікованих моделей — QJAR6-1 (досяжність 6 кг / 1441 мм) та QJR10-1 (10 кг / 1671 мм), а ширший діапазон — до 800 кг для важких точкових зварювальних пістолетів. EVST також постачає зварювальні позиціонери в одноосьових, двоосьових та триосьових конфігураціях, а також лінійні напрямні для розширеного радіусу дії роботів. Компанія має сертифікат IATF 16949 для своєї виробничої лінії коботів автомобільного класу, а також сертифікати CE, SGS та TUV для ширшого асортименту продукції.
На практиці, коли інженери-застосовувачі EVST вводять в експлуатацію зварювальну камеру для важкої промисловості на місці замовника, вузьким місцем рідко є сам робот. Найчастіше це підготовка з'єднання на початку процесу (якість різання, консистенція з'єднання) та параметри процедури зварювання, які мають відповідати сертифікатам матеріалів замовника. Камери, що забезпечують обіцяну продуктивність, - це ті, де інтегратор відповідає за розробку процедури поряд з механічним монтажем.
EVST має один виданий патент на винахід (CN ZL 2020 1 1601091.6, автоматизована методологія проектних транзакцій), чотири патенти на винаходи, що проходять суттєву експертизу, та два авторські права на програмне забезпечення, що охоплюють її платформу зіставлення на основі штучного інтелекту та набір інструментів для допомоги інженерам, а також мережу польових інженерів з понад 100 країн, яка підтримує введення в експлуатацію зварювальних камер на місці в межах довгих ланцюгів поставок.
Поширені запитання
Яке корисне навантаження мені потрібно для робота для MIG-зварювання?
Для більшості конструкційних робіт MIG зі стандартним пальником з повітряним або водяним охолодженням достатньо корисного навантаження від 12 до 20 кг. Важкі багатопроцесорні пальники, зварювальні головки з вузьким зазором або датчики відстеження швів, встановлені на пальнику, збільшують вимогу до 25-50 кг. Для легких цехових робіт MIG з тонким калібром може використовуватися рукоятка вагою 6-8 кг.
Скільки часу потрібно для розгортання роботизованого зварювального відділення?
Стандартні терміни виконання проектів становлять від 12 до 24 тижнів від моменту замовлення на придбання до виробництва: від 4 до 8 тижнів на закупівлю та проектування, від 4 до 8 тижнів на механічний та електричний монтаж, і від 4 до 8 тижнів на кваліфікацію процедури зварювання, програмування та навчання операторів. Камери з високим рівнем змішування та розширеним автономним програмуванням можуть працювати довше.
Чи може кобот замінити 6-осьового зварювального робота?
Для малооб'ємного прихоплення, роботи з короткими швами або легкого виробництва – так. Для тривалого виробничого зварювання деталей важкої промисловості (довгі шви, товсті листи, високий робочий цикл) обмеження швидкості та корисного навантаження коботів стають обов'язковими. Коботи-зварювальні апарати швидко розвиваються в цехових застосуваннях, але не витіснили 6-осьові маніпулятори у виробництві важкої промисловості.
Який типовий період окупності інвестицій (ROI) для роботизованого зварювального комісаріату?
Терміни окупності, про які повідомляють компанії, що впроваджують технології у важкій промисловості, зазвичай коливаються від 18 до 36 місяців, головним чином завдяки зниженню витрат на оплату праці, зменшенню кількості дефектів та підвищенню продуктивності позиціонера. Різниця є значною, оскільки вона залежить від кількості змін, місцевих витрат на оплату праці та того, яку частину процесу, що виконується на початку та за кінцем, може поглинути комірка. Однозмінна комірка на відносно коротких швах може не виправдати інвестицій лише в економію робочої сили, тоді як тризмінна комірка на довгих конструкційних зварних швах часто окупається протягом першого року.
Яка різниця між 6-осьовим зварювальним роботом та 7-осьовим зварювальним роботом?
7-осьовий робот додає резервну колінну вісь, яка дозволяє маніпулятору обходити перешкоди або підтримувати орієнтацію пальника під час зміни положення колінного з'єднання. У зварюванні це важливо, коли деталь має внутрішні ребра жорсткості, трубчасті конструкції або захаращені кріплення, до яких 6-осьовий маніпулятор не може дістатися за один раз. Премія за вартість становить приблизно 30-50 відсотків порівняно з еквівалентною 6-осьовою платформою; перевага реалізується лише в геометрично обмежених застосуваннях.
Куди йти далі
Для покупців, готових оглянути конкретну комірку, природним наступним кроком є вибір компонентів на рівні комірки: джерело живлення, позиціонер, кріплення та відстеження шва. Супутня стаття на сайті продукту про Вибір та котирування зварювального робота-комбінату охоплює зіставлення компонентів та структуру запиту на цінову пропозицію. Для детальнішого порівняння процесів дивіться наступну статтю про точкове зварювання, MIG та TIG-зварювальні роботиДля представлення схеми робочого місця на рівні майстерні, інструкція з налаштування робочої станції зварювання робота на сайті продукту проходить планування плану поверху. З питань закупівель можна зв'язатися з відділом продажів EVST за адресою Зв'язатися з нами-.
Про автора: Редакційна команда EVST пише про промислову робототехніку та інтелектуальне виробництво для інженерів та керівників операцій, які оцінюють проекти автоматизації. EVST (EVS TECH CO., LTD), заснована в Ченду в 2018 році, реалізувала понад 600 проектів автоматизації та постачає продукцію до понад 100 країн, маючи сертифікат автомобільного класу IATF 16949 та сертифікати CE / SGS / TUV від третіх сторін для сімейств продуктів QJAR, XR, EVS та EVSD.