
När en automatisk skruvmejsel ibland lämnar en skruv hög, diagnostisera var sekvensen först avviker från det normala. En saknad skruv vid upptagning, en feljusterad ingång och onormalt motstånd under nedkörning kräver andra ändringar. Att öka det slutliga vridmomentet innan dessa steg separeras kan lämna den ursprungliga orsaken oberörd.
Följ fästelementets instruktioner innan du justerar åtdragningsprogrammet
Exemplet rör sig mellan en skruvpresentationsstation och positioner runt en ringformad metallkomponent. Närbildsvyer visar hur verktyget närmar sig presentationspositionen; bredare vyer visar hur det sänks och lyfts över arbetsstycket.
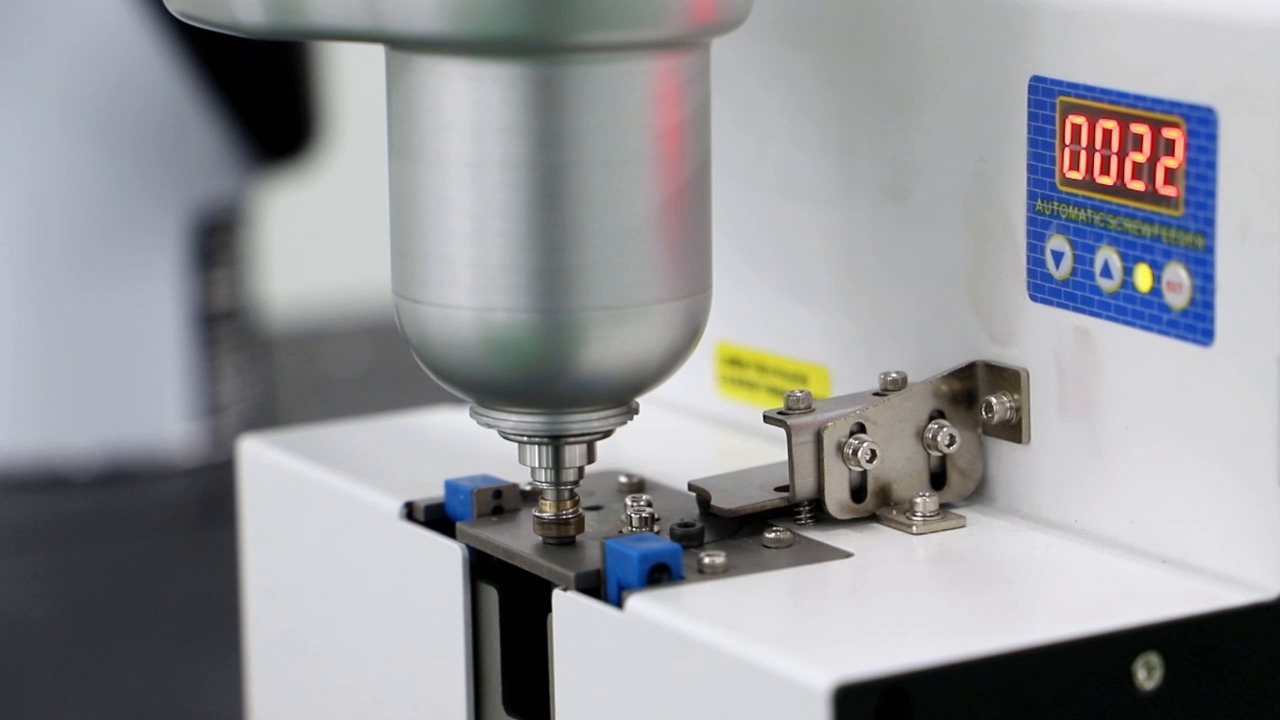
00:10 — Verktyget närmar sig den fasta skruvpositionen.
För ett liknande projekt börjar vi med ett stegvis försök med den föreslagna skruven, verktyget och arbetsstycket. Den första frågan är om fästelementet når nästa steg i det avsedda läget. Först efter att det är repeterbart har en åtdragningsjustering ett användbart sammanhang.
| Första observerade problemet | Vad man bör kontrollera innan man ändrar inställningar | Rättegång som skiljer orsaken åt |
|---|---|---|
| Ingen skruv når verktyget | Presentationsposition, skruvorientering och verktygsingrepp | Upprepad upphämtning med faktiska produktionsfästen, även efter påfyllning |
| Skruven förvärvas men förloras under överföringen | Retentionsarrangemang och överföringsrörelse | Observera fästelementet från upptagning till ankomst, snarare än att bara kontrollera mataren |
| Motstånd uppstår när inträdet börjar | Håljustering, styrning och stöd för arbetsstycket | Jämför ett korrekt placerat prov med ett överenskommet offsetprov under en kontrollerad prövningsprocedur |
| Huvudet förblir högt efter att verktyget har stannat | Ingångsförhållande, hål-/gängförhållande och faktisk placering | Jämför den fysiska fogen med tillgängliga djup- eller åtdragningsdata; använd kända felaktiga prover för att testa det föreslagna avslaget. |
Tabellen beskriver diagnostiska prövningar, inte defekter som observerats i registreringen.
Pickup och blåsmatning behöver olika bevis
En station som presenterar en skruv för verktyget att samla in skiljer sig från ett system som blåser skruvar genom en slang in i en nosdel. Fästelementets geometri och åtkomstutrymme påverkar vilket som är lämpligt. Vi skulle begära tester med den verkliga skruven och dess förväntade matningsförhållanden, snarare än att acceptera en demonstration med ett enklare alternativ.
I ett upptagningstest, observera vad som händer efter att verktyget lämnat stationen: en repeterbar presentationspunkt är av ringa värde om fästelementet inte behålls under överföringen. Inkludera påfyllning och ett tillstånd med saknat fästelement i testplanen så att återställningsåtgärden definieras.
Fastställ ingången innan du bedömer målgången
Borret måste gripa in i skruven medan skruven går in i hålet i avsedd riktning. En förskjuten komponent, olämplig styrning eller otillräckligt stöd kan störa detta förhållande. Axiell kompensering är också ett verktygsval att utvärdera med den faktiska förbindningen, inte tillåtelse att tvinga in skruven i ett feljusterat hål.
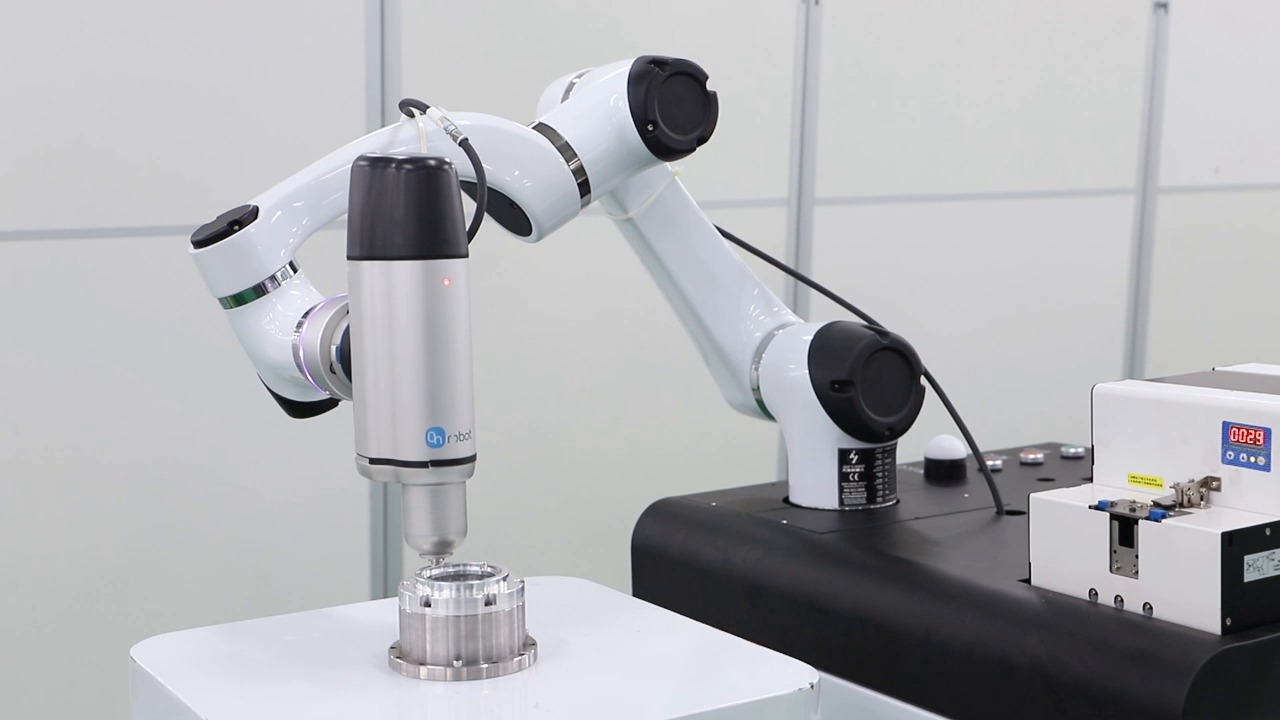
00:29 — Det vertikala verktyget sänks ner vid en av positionerna runt komponenten.
Om en skruv möter motstånd tidigt, inspektera provet istället för att bara öka kraften eller vridmomentet. I en skarv med befintlig gänga är feljustering, skadade eller förorenade gängor och otillräckligt håldjup bland de möjliga orsakerna. Ett slutgiltigt momentvärde ensamt identifierar inte vad som inträffade. Om den föreslagna utrustningen mäter vinkel eller djup, etablera relevanta fönster med hjälp av den faktiska skarven och jämför dem med det fysiska resultatet.
Acceptera felreaktionen såväl som normal drift
Vi skulle komma överens om en liten uppsättning representativa fel med kunden och verktygsleverantören: saknat fästelement, ett överenskommet inmatningsfel och ett känt tillstånd där det inte sitter, där så är tillämpligt för fogen. Demonstrera vad cellen detekterar, vad den stoppar och vilken åtgärd som gör att produktionen kan återupptas. Ett nytt försök måste följa en definierad återställningsmetod; att upprepa samma kommando är inte en diagnos.
Den separata granskning av skruvdragarverktyg och skyddslayout beaktar åtkomst för installation och felhantering. Denna etappvisa test lägger till processfrågan: vid vilken överlämning slutar fästelementet att bete sig som avsett?
För en diskussion om EVST-applikationer, ange detaljer om skruv och hål, ritningar över arbetsstycket, fotografier av den faktiska defekten, matningsmetoden och signaler tillgängliga från åtdragningsregulatorn. Dessa indata låter oss diskutera gränssnitt mellan verktyg, fixturer och matare kring fel som kan demonstreras.