
Automobile Shock Absorber Intelligent Welding Production Line
Kontakta oss gärna på industrirobotar så svarar vi gärna på dina frågor.
Två konfigurerbara produktionslinjekoncept kopplar samman komponentbelastning, pressning, svetsning, kontroller i linjen, läckagedetektering och fysisk isolering av kasserade produkter.
Omfattningen som visas här täcker svetsade stötdämparkomponenter. Den slutliga linjekonstruktionen följer den faktiska arbetsstyckesfamiljen, fogkartan, inspektionsmetoden och anläggningens materialflöde.
Separera de svetsade komponentvägarna innan linjen konstrueras
Källlayouterna beskriver två olika detaljfamiljer. De presenteras som separata linjekoncept så att stationer, hantering och kontroller förblir knutna till rätt arbetsstycke.
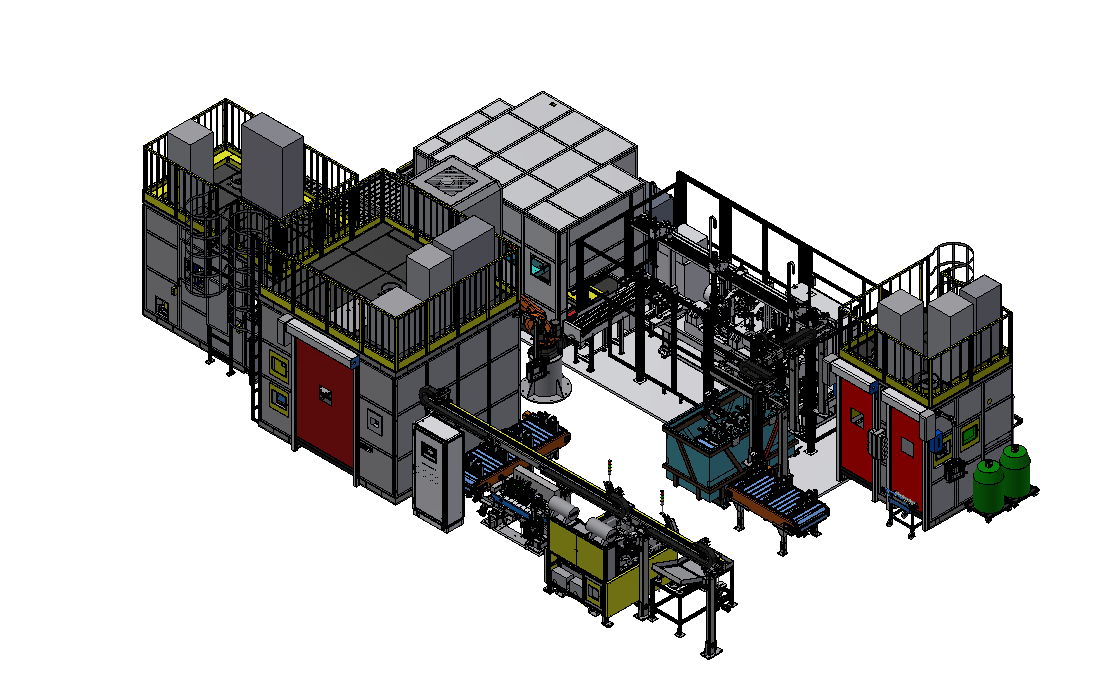
Komponentlinje för främre stötdämpare
Pressning, dubbelsvetsning, formning och stansning, oxidslipning, konsolrelaterad svetsning, dimensionskontroll och läckagedetektering är sammankopplade i ett enda fräst koncept.
(Typiska svetsobjekt)
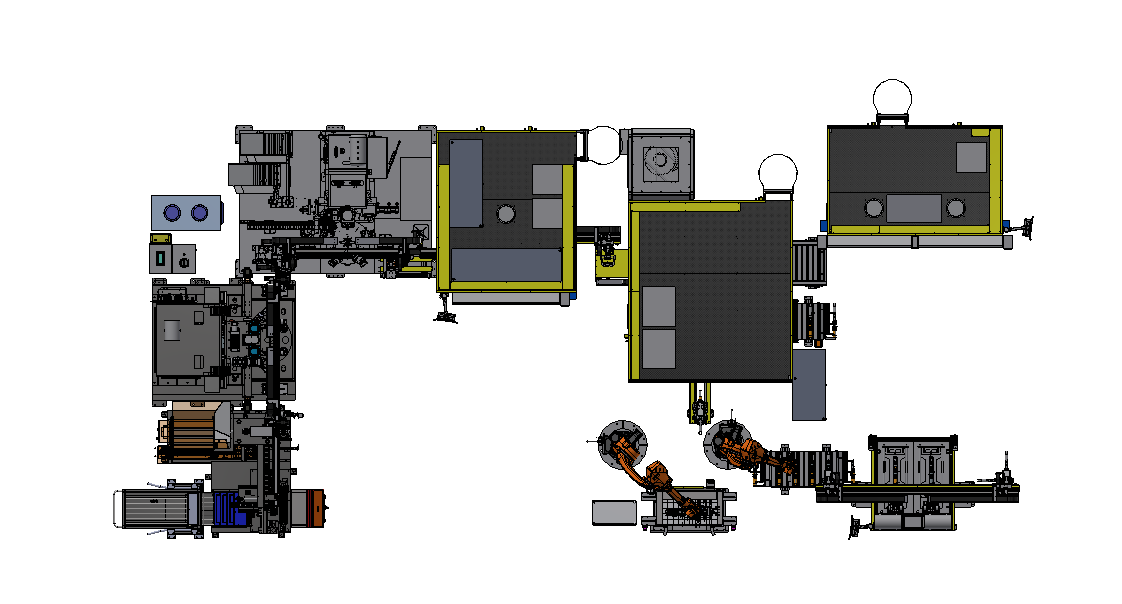
Sekundär komponentlinje
Den andra vägen omfattar svetssteg relaterade till lyftringar, ok och nedre skyddsplatta med kontroller av orientering, utseende och delars position.
(Typiska svetsobjekt)
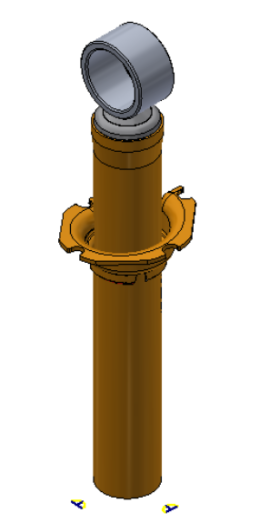
 Främre stötdämpararbetsstycke
 Lyftring
 Gaffelgaffel (ok)
Placera inspektion och avyttring av delar i produktionsflödet
Linjekoncepten gör kontroller före slutlig avlastning så att accepterade och avvisade delar kan följa olika fysiska vägar.
Processtillstånd
Pressning, svetsning, kylning, stansning och slipning fastställer arbetsstyckets skick före kontroller efterföljande.
Del- och positionskontroller
Den andra vägen inkluderar kontroller av utseende, orientering, cylindergeometri och valsmarkeringsposition där så är tillämpligt.
Mått och läckage
Inline-dimensionell inspektion och läckagedetektering skapar explicita beslut om godkänt/icke godkänt i de dokumenterade rutterna.
Fysisk disposition
Godkända delar lämnar linjen; avvisade delar flyttas till en separat isoleringsväg.
Produktionslinje för intelligent svetsning av bilstötdämpare (cylinderbotten, fäste, fjäderplatta, fäste)
Namngivningen av den skyddade komponenten förblir oförändrad; rutten identifierar de två parentesoperationerna efter plats.
Produktionslinje processflödesschema
Förberedelse för presspassning går genom svetsning, formning, kontroller och disposition.
Godkänd inspektion → normal avlastning
Inspektion misslyckades → isoleringsområde
Konfiguration av kundärenderad
Total personalinsats för produktionslinjen: 4-5 personer beroende på arbetsförhållandena (1 person för cylinderbottenpressinstallation, 1 person för fjäderplattsvetsstation, 1 person för konsolprojektionssvetsning (vissa produkter har inte denna process), 1 person för konsolsvetsning, 1 person för läcksökning/laddning).
Tillämpliga svetsobjekt: främre stötdämpare på bil.
Antal robotar: 4 svetsrobotar, 1 hanteringsrobot.
Automatiseringsgrad: 94 %
Inline-transportform: transportband, fackverksmanipulator, slid, materialställ och materialram.
Flexibel kopplingsform: snabbt byte av fixtur + programanrop.
Denna sida presenterar ett kundfall. EVST anpassar lösningen och designen till varje kunds faktiska projekt.
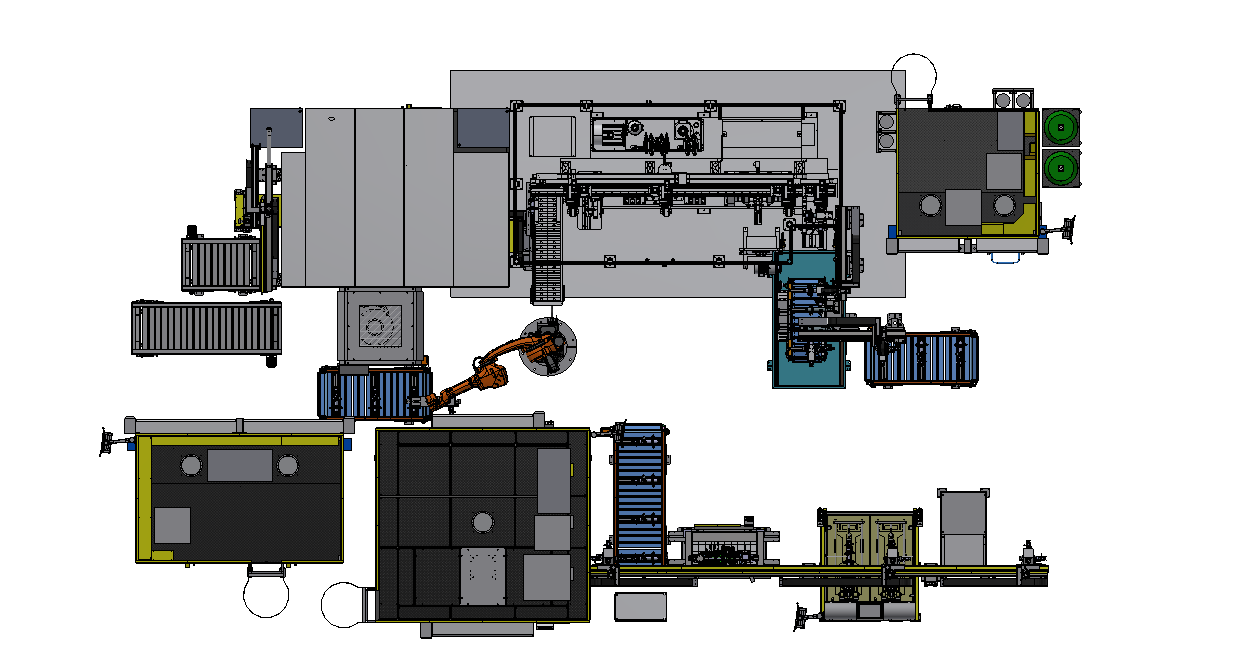
Bilstötdämpare (lyftring, ok, nedre skyddsplatta) intelligent svetsproduktionslinje
Denna väg kopplar samman kontroller av delars närvaro och orientering med svetsning av cylinderbotten, lyftrings- eller okoperationer, valfri svetsning av skyddsplåt, dimensioner och läckagedetektering.
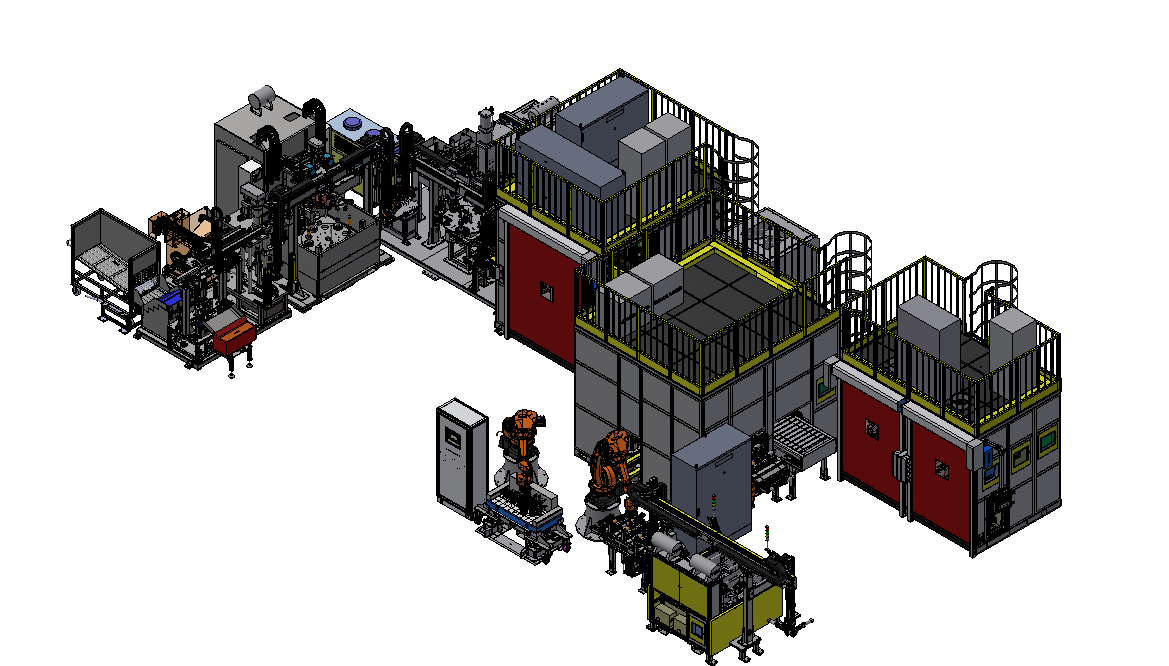
Produktionslinje processflödesschema
Rutten använder transportband, manipulator, slid och vridbordshantering enligt den dokumenterade linjekonfigurationen.
Kontroller godkända → normal avlastning
Kontroller misslyckades → isoleringsområde
Konfiguration av kundärenderad
Total personalinsats på produktionslinjen: Förutom materialleveranspersonal, matar produktionslinjens personal in 1-2 personer (1 person för svetsstation för fjäderplåt (vissa produkter har inte denna process), 1 person för läckagedetektering/lastning)
Tillämpliga svetsobjekt: bilstötdämpare
Antal robotar: 3 svetsrobotar, 2 hanteringsrobotar.
Automatiseringsgrad: 99 %
Inline-transportform: transportband, fackverksmanipulator, slid, vridbord, materialställ och materialram.
Flexibel kopplingsform: snabbt byte av fixturer + programanrop.
Denna sida presenterar ett kundfall. EVST anpassar lösningen och designen till varje kunds faktiska projekt.
Ändra fixturer och anropa matchningsprocessprogrammet
Produktvarianter kräver fortfarande bekräftelse av referensstrategi, verktygsgränssnitt, stationskompatibilitet och inspektionsrecept innan omställningsmetoden är fastställd.
Fixturgränssnitt
Definiera positioneringspunkter, klämmor, förbindningar och säker åtkomst för varje arbetsstyckesvariant.
Programanrop
Länka den valda fixturen och arbetsstyckesfamiljen till motsvarande stationssekvens och robotprogram.
Verifiering efter ändring
Bekräfta arbetsstyckets närvaro, orientering, åtkomst till skarvar och nödvändiga inspektionspunkter innan linjen återgår till produktion.
Två linjekoncept, två materialflödesarkitekturer
De publicerade indikatorerna beskriver specifika konfigurationer, inte universella prestandagarantier.
Frontkomponentlinje
- Arbetsstyckets rutt
- Pressning, dubbelsvetsning, stansning, slipning, svetsning och inspektion i samband med konsoler.
- Hanteringsformulär
- Transportör, fackverksmanipulator, slid, kuggstång och ram.
- Slutliga kontroller
- Mått, läckagedetektering och isolering av kasserat material.
Sekundär komponentlinje
- Arbetsstyckets rutt
- Stationer relaterade till cylinderbotten, lyftring, ok och nedre skyddsplåt.
- Hanteringsformulär
- Transportör, fackverksmanipulator, slid, vridbord, kuggstång och ram.
- Slutliga kontroller
- Del-/positionskontroller, dimensioner, läckagedetektering och isolering av kasserade objekt.
Bygg konceptet från det verkliga arbetsstycket
EVST granskar delritningen, skarvkartan, material- och monteringsskick, variantlistan, inspektionsmetoden, lastvägen, golvytan och ledningsförhållandena innan linjearkitekturen fastställs.
Fortsätt från svetsning till linjeplanering och nedströms validering
De tre testmaskinresurserna nedan är separata nedströmsprodukter; de ingår inte i svetslinjekoncepten som visas på den här sidan.
Omfattningsgräns: Den här sidan behandlar komponentpressning, svetsning, hantering och de angivna kontrollerna i linjen. Oljepåfyllning, gaspåfyllning, montering av dämpare och dämpkraftstestning ligger utanför det visade svetslinjens omfattning om inte definierat som ett separat projektkrav.
Frågor om stötdämparsvetsningslinjer
Beskriver den här sidan en komplett monteringslinje för stötdämpare?
Nej. Den beskriver komponentpressning, svetsning, hantering och angivna inspektionsvägar som visas i källlayouterna. Andra monterings- och funktionstestoperationer kräver separat definition.
Varför finns det två linjekoncept?
Layouterna täcker olika svetsade arbetsstycksfamiljer och olika stationssekvenser. Att hålla dem separata förhindrar att utrustning och processantaganden korsar varandra mellan delar.
Hur hanteras kasserade delar?
De dokumenterade vägarna skapar beslut om godkänt/icke godkänt vid dimensions- och läckagekontroller, följt av en separat isoleringsväg för kasserade arbetsstycken.
Vad kräver flexibel omställning?
Den publicerade metoden kombinerar snabbt fixturbyte med programanrop. Projektet behöver fortfarande bekräfta varje variant, referenspunkt, fixturgränssnitt, stationsrutt och inspektionsrecept.
Vad betyder "rullad markeringsposition" här?
Det är positionen för den rullade identifieringsmarkeringen på cylindern, kontrollerad som en del av den dokumenterade orienterings- och geometrisekvensen där så är tillämpligt.
Vad ska jag skicka in för en linjegranskning?
Skicka delritningar, skarvdetaljer, material, monteringsförhållanden, varianter, erforderlig produktionsväg, inspektions- och spårbarhetskrav, golvyta, el och vatten samt avsedd lastningsmetod.
Börja med arbetsstycket, fogarna och acceptansvägen
Dela delritningar, arbetsstycksvarianter, skarvkarta, produktionsväg, nödvändiga kontroller, spårbarhetsbehov och layoutbegränsningar. EVST kan sedan definiera stationer och materialflöde runt din faktiska process.