
Od Redakčný tím EVST · Posledná aktualizácia: 22. júla 2026
Automatizačné projekty zriedka zlyhávajú kvôli chybnému robotovi. Prečo automatizačné projekty zlyhávajú, je takmer vždy príbeh po dodaní a väčšinu z nich pokrýva päť príčin: podhodnotené nástroje na konci ramena, čas cyklu prevzatý zo špecifikácie robota, prechod na vysokú mieru zmiešania, zariadenie, ktoré nebolo pripravené okolo bunky, a nikto, kto bunku po odovzdaní nevlastnil.
Toto je analýza na strane kupujúceho. Ak ste stále vo fáze užšieho výberu, naša kontrolný zoznam hodnotenia dodávateľov zaoberá sa due diligence dodávateľa; tento článok pokračuje tam, kde sa táto téma končí.
Prečo automatizačné projekty zlyhávajú, keď je hardvér už nainštalovaný
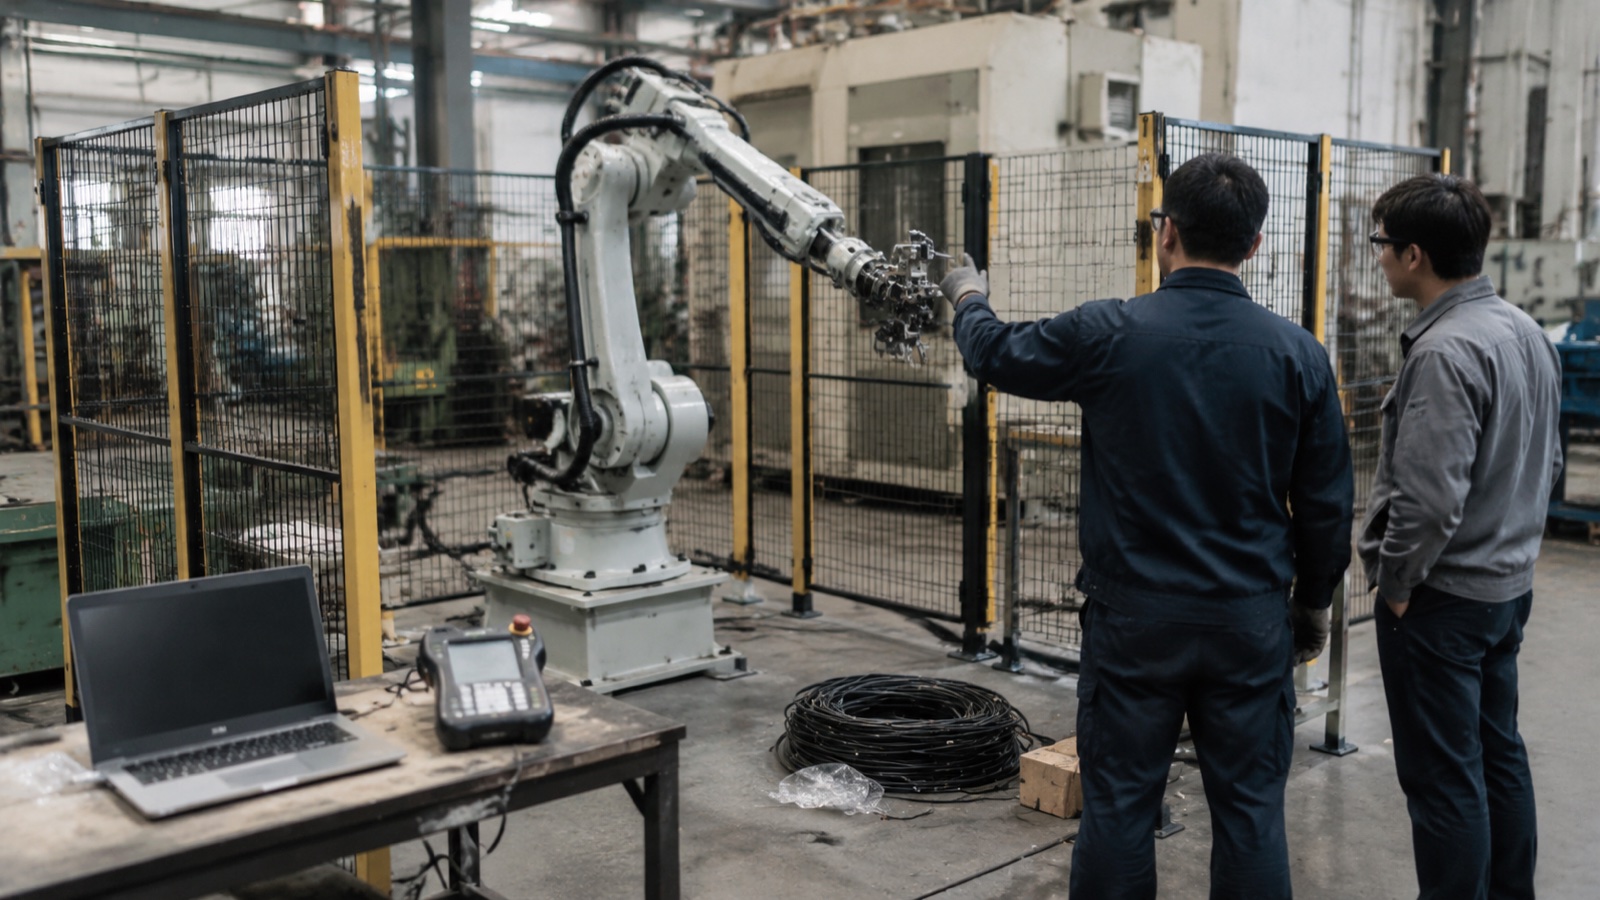
V prvom automatizačnom projekte existuje špecifický moment, kedy sa nálada zmení. Prepravka sa otvorí, rameno sa priskrutkuje, závesný ovládač sa zapne a pohne sa. Všetci urobia fotku. Potom sa niekto opýta, kedy sa začne vyrábať súčiastky, a úprimná odpoveď je, že o šesť až desať týždňov, nie budúci utorok.
Táto medzera je miestom, kde sa rozpočty prehĺtajú. S rukou nikdy nebola ťažká časť. Podľa Medzinárodná federácia robotikyCelosvetový prevádzkový sklad priemyselných robotov prekročil štyri milióny kusov a samotný hardvér robotov sa stal pomerne štandardizovanou a široko dostupnou komoditou v rôznych cenových kategóriách. Čo sa neštandardizovalo, je všetko, čo premieňa rameno na bunku: nástroj na jeho konci, súčiastky dodávané doň, plot okolo neho a ľudia, ktorí ho udržiavajú v chode. Tieto faktory sú zakaždým špecifické pre daný projekt a sú to práve tie, kde skutočne žijú harmonogram a náklady.
Päť nižšie uvedených príčin nie je exotických. Každá z nich je viditeľná pred podpísaním zmluvy, ak kupujúci vie, ktorú otázku má položiť.
Príčina 1: Chápadlo bolo považované za príslušenstvo
V cenovej ponuke sa nástroje na konci ramena (EOAT) často zobrazujú ako jeden riadok v spodnej časti, niekedy bez ceny, niekedy ako „TBD čaká na vzorku dielu“. Tento riadok je často najdlhšie dodanou a najrizikovejšou položkou v celej bunke.
Dôvodom je, že robotické rameno je katalógový výrobok so známou hodnotou opakovateľnosti, zatiaľ čo chápadlo je mechanizmus navrhnutý na mieru, ktorý musí prežiť kontakt so skutočným, premenlivým, niekedy mastným alebo horúcim obrobkom tisíckrát za smenu. Vákuum funguje, kým povrch neobsahuje stopu po prievane. Dvojprstová svorka funguje, kým odliatok neobsahuje opotrebenie na uchopovacej ploche. Magnetický nástroj funguje, kým niekto nepretiahne hliníkový variant cez tú istú linku.
V praxi náš realizačný tím plánuje EOAT, akoby išlo o malý projekt návrhu stroja a nie o príslušenstvo, pretože to presne je. Návrh, výroba a ladenie netriviálneho chápadla pravidelne trvá štyri až osem týždňov a je normálne, že prvý fyzický nástroj potrebuje jednu revíziu po prezretí skutočných dielov. Projektový plán, ktorý predpokladá, že chápadlo dorazí hotové spolu s robotom, už stratil mesiac, ktorý nebol v rozpočte zahrnutý.
Pred podpisom sa tomu vyhnite: požadovať od dodávateľa, aby uviedol cenu za dodávku (EOAT) ako samostatnú, nacenenú, plánovanú dodávku s vlastnou dodacou lehotou a poslal skutočné výrobné vzorky (nie CAD a nie tie dobré) pred zmrazením návrhu nástroja. Explicitne sa opýtajte, kto platí za druhú revíziu, ak prvý nástroj nedrží diel.
Príčina 2: Čas cyklu prekročil špecifikáciu
V technických listoch robotov sa uvádza výkon pohybu za ideálnych podmienok s nominálnym užitočným zaťažením. Výpočty predaja založené na týchto údajoch vedú k číslam priepustnosti, ktoré skutočná bunka nedosiahne, a kupujúci tento nedostatok zistí až počas akceptačných testov.
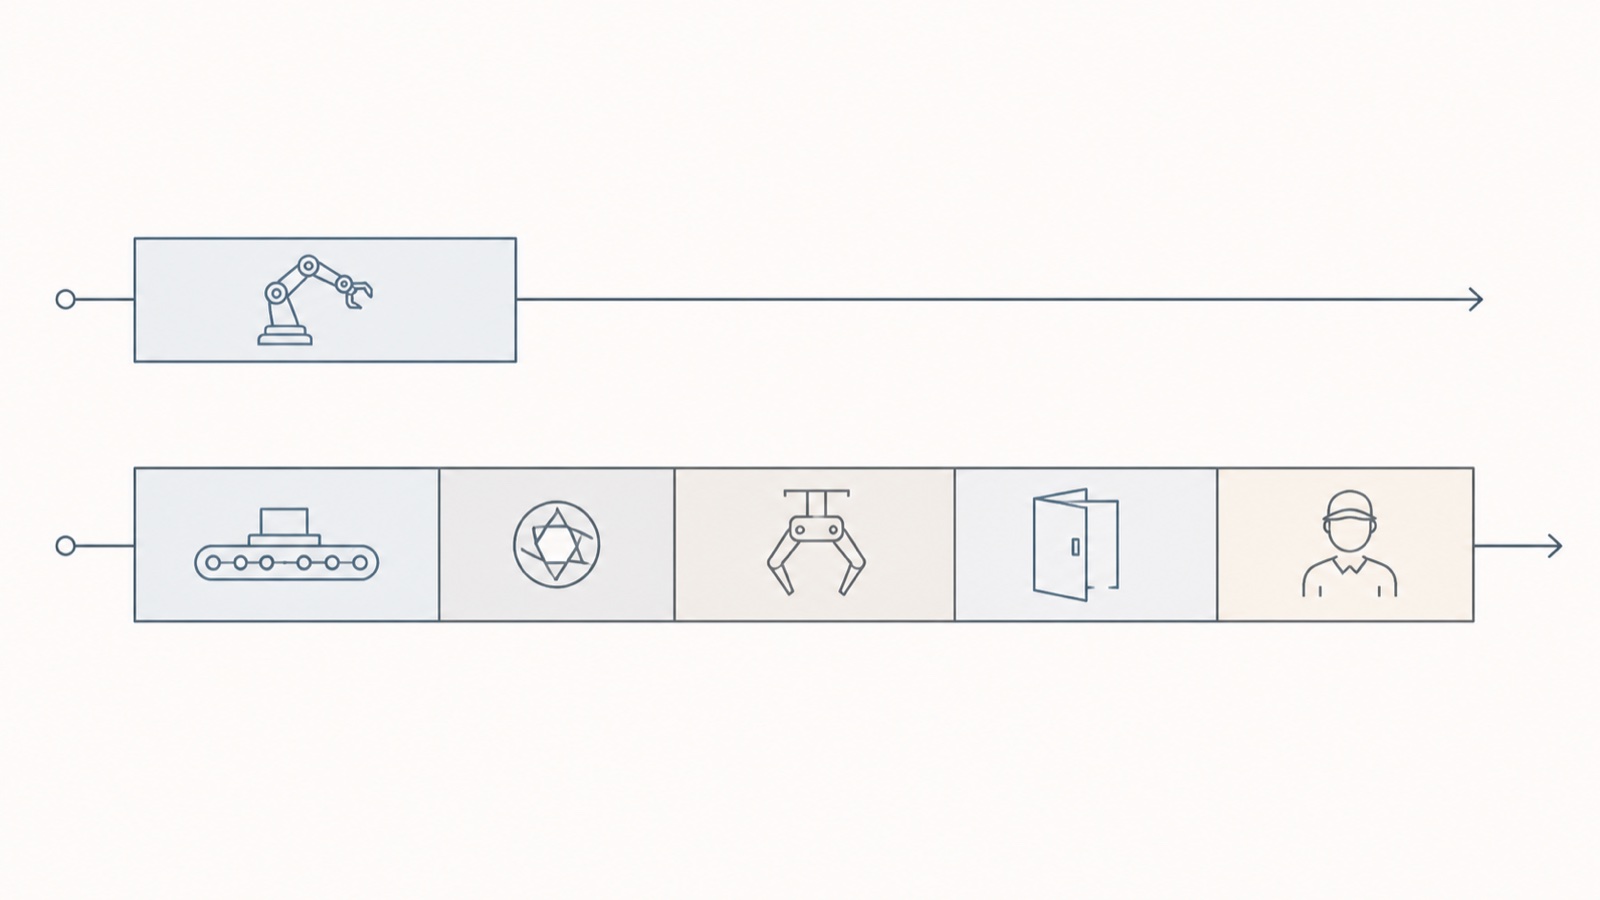
Skutočný čas cyklu bunky je súčtom pohybu robota, prezentácie dielu, akejkoľvek prestávky vo videní alebo meraní, aktivácie nástroja, čakania na nadviazanie spojenia so strojom a zásahu operátora. V technickom liste je uvedený iba prvý z nich. Pohyb typu „pick-and-place“, ktorý trvá 2.1 sekundy pohybu robota, sa môže ľahko zmeniť na 5-sekundový cyklus stanice, keď sa dopravník indexuje, kamera zachytí a spracuje, chápadlo sa zatvorí a potvrdí a CNC dvierka dokončia otvorenie. Žiaden z týchto krokov nie je chyba. Jednoducho to nie je pohyb robota a neboli započítané.
Ľudský zásah je najmenej počítanou položkou zo všetkých. Ak musí operátor preorientovať jeden diel z dvanástich alebo dvakrát za smenu odstrániť zaseknutý kus, tento čas patrí do výpočtu cyklu a zvyčajne tam nie je.
Pred podpisom sa tomu vyhnite: Uveďte, že dodávateľ udáva priepustnosť ako garantovaný počet dielov za hodinu na hranici bunky, meraný počas nepretržitého cyklu definovanej dĺžky, s podmienkami akceptačných testov uvedenými v zmluve. Opýtajte sa, čo sa stane s číslom, keď prichádzajúce diely dorazia do limitu tolerancie, a nie do nominálnej hodnoty. Dodávateľ, ktorý uvádza iba čas pohybu robota, uvádza iný stroj, ako ten, ktorý budete vlastniť.
Príčina 3: Závod s vysokým objemom zmesi kúpil roztok s vysokým objemom
Väčšina publikovaných aritmetických údajov o návratnosti investícií do robotiky predpokladá, že závod vyrába jeden diel v dlhých dávkach. Veľké množstvo závodov, najmä dielne a zmluvní výrobcovia, vyrába 40 čísel dielov v dávkach po 80. To sú odlišné problémy a druhý je oveľa ťažšie automatizovať so ziskom.
Matematika je neúprosná. Vezmime si bunku, ktorá potrebuje na prepnutie 40 minút: vymeňte čeľuste chápadla, znovu načítajte prípravok, vyvolajte program, znovu overte prvý výrobok. Ak priemerná dávka pracuje 60 minút vo výrobe, táto bunka strávi zhruba 40 percent svojho dostupného času nevýrobou a „ušetrená“ práca je čiastočne spotrebovaná technikom nastavovania, ktorý je teraz kvalifikovanejší a drahší ako operátor, ktorého nahradili. Obchodný plán, ktorý vyzeral silne pri teoretickej miere využitia, sa pri skutočnej miere využitia zrúti.
Toto nie je argument proti automatizácii práce s vysokým stupňom zmiešania. Je to argument, že prácu s vysokým stupňom zmiešania je potrebné automatizovať inak: rýchlo vymieňateľné nástroje s opakovateľnými vzťažnými bodmi, systémy upínacích prvkov s nulovým bodom, programové knižnice usporiadané podľa rodiny dielov, a nie podľa dielu, a často kolaboratívny robot, ktorého je možné premiestniť, a nie oplotená bunka, ktorá to nedokáže. Cieľom návrhu sú minúty výmeny, nie sekundy cyklu.
Pred podpisom sa tomu vyhnite: Poskytnite dodávateľovi skutočnú skladbu dielov a rozloženie veľkosti šarže, nie tri najvýznamnejšie diely, a požadujte stanovený čas na zmenu medzi dvoma menovanými, skutočne odlišnými dielmi. Potom skontrolujte, či model návratnosti investícií tento čas na zmenu využíva. Náš analýza doby návratnosti automatizácie prechádza príkladom toho, ako prechod a využitie ovplyvňujú mieru návratnosti.
Príčina 4: Rastlina okolo bunky nebola pripravená
Robot je presné zariadenie, ktoré predpokladá, že svet je opakovateľný. Továrne zvyčajne nie sú a bunka to odhaľuje s nezvyčajnou jasnosťou.
Najčastejším problémom je konzistencia prichádzajúcich dielov. Ručná montáž neviditeľne absorbuje odchýlky, pretože človek ich kompenzuje bez toho, aby o nich premýšľal. Robot ich nekompenzuje. Odliatky, ktoré sa medzi dodávateľmi líšia o tri milimetre, laserom rezané polotovary s nekonzistentným otrepom alebo tyčový materiál dodávaný v rôznych dĺžkach, zastavia bunku, ktorá počas preberacej skúšky nominálnych dielov fungovala perfektne.
Druhou medzerou je stratégia upínania a vzťažných bodov. Ak umiestnenie súčiastky v upínacom prípravku závisí od toho, ako starostlivo ju niekto usadí, robot túto neistotu zdedí a proces beží s akoukoľvek presnosťou, ktorú umožňuje krok nakladania, bez ohľadu na deklarovanú opakovateľnosť ramena.
Bezpečnosť je tretím faktorom a práve tá najčastejšie odďaľuje schválenie, a nie výrobu. Pod ISO 10218-2: 2025Posúdenie rizika a zabezpečenie na úrovni bunky sú zodpovednosťou systémového integrátora, nie výrobcu robota. Dodané robotické rameno samo o sebe nikdy nie je kompatibilnou bunkou. Predtým, ako môže bunka legálne bežať vo výrobe, musia existovať oplotenie, prepojené prístupové brány, skenery priestorov, logika s hodnotením bezpečnosti a zdokumentované posúdenie rizika, ktoré sa za nimi skrýva, a pre kolaboratívne aplikácie musia byť dodržané limity sily a tlaku opísané v ISO / TS 15066 musia byť overené na základe skutočného nástroja a obrobku, nie na základe holého ramena. Kupujúci, ktorí predpokladajú, že „kolaboratívny robot“ znamená „nevyžaduje sa žiadne posúdenie rizika“, sú neustále prekvapení. Naše príručka k integrácii buniek podľa normy ISO 10218-2:2025 stanovuje, čo pripadá na integrátora a čo na koncového používateľa.
Štvrtou nenápadnou medzerou sú inžinierske siete. Napájacie napätie a frekvencia, dostupný objem stlačeného vzduchu pri požadovanom tlaku, rovinnosť a zaťažiteľnosť podlahy, poklesy napätia v sieti a odsávanie výparov musia byť overené v súlade s požiadavkami článku. Vzduch je opakujúcim sa problémom. Kompresor v závode, ktorý pohodlne napája ručné náradie, môže spôsobiť, že článok s viaczónovým vákuovým nástrojom bude vyčerpaný, a príznak vyzerá skôr ako porucha vypadnutého dielu než problém so vzduchom.
Pred podpisom sa tomu vyhnite: Požiadajte o písomnú špecifikáciu pripravenosti lokality ako zmluvný výstup, ktorá by zahŕňala predpoklady tolerancie prichádzajúcich dielov, požiadavky na inžinierske siete, podmienky podlahy a priestoru a kto je zodpovedný za posúdenie rizík. Potom sa opýtajte, ktorá z týchto položiek ruší záruku priepustnosti, ak nie je splnená.
Príčina 5: Po odovzdaní bunku nikto nevlastnil
Uvádzací inžinieri odchádzajú. O šesť mesiacov neskôr zlyhá servopohon alebo príde nové číslo dielu a program je potrebné upraviť, a otázka znie, kto to robí. V mnohých závodoch je odpoveď nikto.
Dôvodom sú dve veci. Prvou je, že školenie operátorov a údržbárov sa plánuje počas týždňa uvádzania do prevádzky, keď sa bunka stále ladí a ľudia, ktorí potrebujú školenie, sú zaneprázdnení prevádzkou zvyšku závodu. Stáva sa to, je to schválené a takmer nič sa neponecháva. Druhou je, že náhradné diely a podpora neboli nikdy špecifikované, iba sa predpokladali.
Zaslúži si to otvorene spomenúť cezhraničnú podporu, pretože práve v nej dovážaná automatizácia skutočne zaostáva za domácimi dodávkami. Náhradné diely sú zvyčajne skôr problémom s colným a papierovým spracovaním, než sa stanú problémom s výrobou: riadiaca doska, ktorá sa odošle do dvoch dní, môže ešte dva týždne stáť v colnom konaní a článok, ktorý je dva týždne nefunkčný, stojí oveľa viac ako samotný diel. Časové pásma to ešte zhoršujú. Ranná porucha v Európe alebo Amerike sa dostane k ázijskému dodávateľovi na konci jeho dňa, čo zmení to, čo by mala byť dvojhodinová diagnostická konverzácia, na dvojdňovú výmenu.
Pred podpisom sa tomu vyhnite: dohodnite si súpravu kritických náhradných dielov, ktorú budete mať na svojom pracovisku ako súčasť pôvodnej objednávky, a nie si ju objednajte v prípade poruchy, získajte písomný záväzok o dobe odozvy od menovanej miestnej podpory (nie e-mailovej adresy) a naplánujte si školenie ako samostatnú platenú konzultáciu dva až štyri týždne po spustení výroby, keď majú operátori skutočné otázky.
Päť príčin v skratke
| Príčina zlyhania | Signál včasného varovania | Otázka, ktorú treba položiť dodávateľovi pred podpisom |
|---|---|---|
| EOAT sa považuje za doplnok | Gripper je samostatná položka bez ceny alebo „vzorka čaká na upresnenie“ | Aká je dodacia lehota a cena EOAT ako samostatného výstupu a kto platí za druhú revíziu, ak prvý nástroj nedrží diel? |
| Čas cyklu zo špecifikácie | Priepustnosť uvedená ako počet sekúnd pohybu robota, akceptačný test nebol definovaný | Zaručíte počet dielov za hodinu na hranici bunky počas nepretržitej prevádzky, pričom testovacie podmienky budú uvedené v zmluve? |
| Práca s vysokým objemom a vysoko objemovým mixovaním | Model návratnosti predpokladá jednu časť a vysoké využitie | Aký je čas prechodu medzi týmito dvoma konkrétnymi číslami dielov a je toto číslo zahrnuté vo vašom výpočte návratnosti investícií? |
| Rastlina nie je pripravená okolo bunky | Žiadna písomná špecifikácia pripravenosti lokality; nejasné vlastníctvo posúdenia rizík | Akú toleranciu vstupného dielu, objem vzduchu a výkon predpokladá článok a kto je zodpovedný za posúdenie rizika podľa normy ISO 10218-2? |
| Žiadne vlastníctvo po odovzdaní | Školenie je zahrnuté v týždni uvedenia do prevádzky; žiadny zoznam náhradných dielov | Čo obsahuje odporúčaná súprava náhradných dielov pre zákazníka, aký je váš záväzok k miestnej reakcii a je možné naplánovať školenie po spustení výroby? |
V čom sú čínski dodávatelia skutočne horší
Kupujúci získavajú zdroje z Číny – čo je Správa Medzinárodnej federácie robotiky o svetovej robotike identifikuje ako najväčší svetový trh s priemyselnými robotmi – zvyčajne sa im zobrazuje zoznam výhod a nie zoznam kompromisov, čo sťažuje ich uveriteľnosť. Úprimná verzia je užitočnejšia.
Absolútna presnosť v náročných podmienkach. Pre veľkú väčšinu zváračských, paletizačných, obsluhujúcich a manipulačných prác dosahujú ramená vyrobené v Číne hodnoty opakovateľnosti, ktoré sú úplne primerané a porovnateľné so zavedenými japonskými a európskymi značkami v rovnakej triede užitočného zaťaženia. V oblasti presnosti, najmä v aplikáciách vyžadujúcich kalibrovanú absolútnu presnosť pre offline programované dráhy namiesto naučených bodov, majú zavedené značky stále výhodu v kalibračných nástrojoch a dlhodobej tepelnej stabilite. Ak sa vaša aplikácia v tejto oblasti nachádza, malo by to rozhodnúť o kúpe.
Kvalita dokumentácie. Kvalita manuálov preložených do angličtiny sa líši a rozdiel sa zväčšuje, keď prejdete od manuálu k riadiacej jednotke k referenčným kódom porúch ovládača a poznámkam ku konfigurácii zbernice. Údržbársky personál to pocíti skôr ako ktokoľvek iný. Pred objednaním sa oplatí požiadať o prečítanie úplnej anglickej servisnej dokumentácie, a nie až potom.
Trenie v časových pásmach a komunikácii. Skutočné a neriešiteľné dobrými úmyslami. Dá sa to zvládnuť s menovaným kontaktom podpory, dohodnutým denným prekrývajúcim sa oknom a jednou eskalačnou cestou, ale kupujúci, ktorý očakáva odpovede v rovnakej hodine s osemhodinovým odstupom, bude frustrovaný.
Dodacia lehota náhradných dielov. Vyššie uvedená a najdôležitejšia položka na tomto zozname. Je to tiež tá, ktorú plánovanie najviac zlepšilo: sada náhradných dielov na mieste špecifikovaná pri objednávke premení dvojtýždňový výpadok na dvojhodinový.
Ďalší predaj a zostatková hodnota. Sekundárne trhy oceňujú zavedené značky vyššie. Ak je pre váš finančný tím dôležitý päťročný exit alebo financovanie zabezpečené aktívami, táto zľava je reálna a mala by byť v modeli.
Žiaden z týchto argumentov neargumentuje proti nákupu zdrojov z Číny. Argumentujú za ich započítanie do cien. Kupujúci, ktorý do pôvodnej objednávky vyjednáva o náhradných dieloch, dokumentácii, záväzkoch týkajúcich sa reakcie a lokálnej podpore, zvyčajne skončí s nižšími celkovými nákladmi na vlastníctvo ako ten, kto porovnával iba ceny strojov a tieto položky objavil neskôr, v maloobchode.
Kde to necháva kupujúceho
Každá príčina na tomto zozname je problémom s vymedzením rozsahu, nie technologickým problémom, a každú z nich je lacnejšie opraviť v špecifikácii ako v týždni uvedenia do prevádzky. Vzorec v projektoch, ktoré prebiehajú dobre, je nenápadný: EOAT navrhnutý na základe skutočných súčiastok, priepustnosť zaručená na hranici bunky, čas prechodu považovaný za cieľ návrhu, písomná špecifikácia pripravenosti na stavenisko a podmienky podpory dohodnuté pred objednávkou, a nie po prvej poruche.
Spoločnosť EVST (EVS TECH CO., LTD), výrobca a integrátor robotiky so sídlom v meste Čcheng-tu, založená koncom roka 2018, dodáva automatizačné projekty vo viac ako 100 krajinách a tento vzorec je dostatočne konzistentný, takže náš dodávateľský tím teraz považuje týchto päť položiek za vstupné body rozsahu, a nie za voliteľné doplnky. Kupujúci, ktorí pracujú so špecifikáciou a chcú získať druhý názor na nástroje, predpokladanú priepustnosť alebo podmienky podpory, sa môžu s naším tímom spojiť prostredníctvom... evsrobot.com.
Často kladené otázky
Prečo automatizačné projekty zlyhávajú, aj keď robot funguje dobre?
Pretože funkčný robot nie je funkčná bunka. Medzi bežné zlyhania po dodaní patria nástroje na konci ramena navrhnuté príliš neskoro na základe neúplných informácií o dieloch, priepustnosť vypočítaná z času pohybu robota namiesto času celého cyklu stanice, čas prechodu, ktorý maže obchodný argument v závodoch s vysokým počtom kusov, variácie prichádzajúcich dielov a medzery v bezpečnosti alebo užitočnosti, na ktoré sa závod nepripravil, a nedefinované vlastníctvo údržby, náhradných dielov a preprogramovania po odchode integrátora.
Ako dlho v skutočnosti trvá uvedenie robota do prevádzky po dodaní?
Dlhšie, ako väčšina kupujúcich, ktorí kupujú prvýkrát, plánuje. Mechanická inštalácia je rýchla, ale harmonogram sa zameriava na ladenie nástrojov oproti skutočným dielom, ladenie programu, overenie bezpečnosti a akceptačné testy a samotné nástroje na konci ramena si zvyčajne vyžadujú štyri až osem týždňov času na návrh a výrobu plus aspoň jednu revíziu po stretnutí s výrobnými dielmi. Požiadajte dodávateľa o harmonogram rozdelený podľa inštalácie, nástrojov, programovania, overenia bezpečnosti a akceptácie, a nie o jeden harmonogram uvedenia do prevádzky.
Aké otázky by som mal položiť dodávateľovi robotov pred podpísaním zmluvy?
Päť položiek má najväčšiu váhu: aká je cena dodacej lehoty pre nástroje na konci ramena ako samostatnú dodávku; garantujete počet dielov za hodinu na hranici bunky za definovaných akceptačných podmienok; aký je čas prechodu medzi dvoma konkrétnymi číslami dielov z môjho skutočného sortimentu; aké podmienky pripravenosti na stavenisko bunka predpokladá a kto je držiteľom posúdenia rizika podľa normy ISO 10218-2; a aká súprava náhradných dielov, menovaný miestny kontakt na podporu a čas odozvy sú súčasťou objednávky.
Je riskantné kupovať priemyselné roboty z Číny?
Riziká sú skôr špecifické a zvládnuteľné než všeobecné. Kvalita a opakovateľnosť hardvéru v bežných zváracích, paletizačných a manipulačných aplikáciách je vo všeobecnosti porovnateľná so zavedenými značkami v rovnakej triede užitočného zaťaženia. Skutočnými nedostatkami sú kvalita anglickej servisnej dokumentácie, dodacia lehota náhradných dielov pri colnom vybavovaní, trenie odozvy v časovom pásme, absolútna presnosť na najnáročnejšom konci rozsahu presnosti a nižšia predajná hodnota na sekundárnom trhu. Každému z nich sa dá stanoviť cena alebo zmluva pri kúpe, čo je podstatne lacnejšie ako ich objaviť počas prestoja na linke.
Kto je zodpovedný za bezpečnosť robotickej bunky, výrobca robota alebo integrátor?
Podľa normy ISO 10218-2:2025 je posúdenie rizika a zabezpečenie na úrovni bunky zodpovednosťou systémového integrátora, nie výrobcu robota. Rameno robota je komponent; oplotenie, blokovania, skenery plochy, bezpečnostná logika a zdokumentované posúdenie rizika patria tomu, kto integruje bunku. V prípade kolaboratívnych aplikácií musia byť limity sily a tlaku opísané v norme ISO/TS 15066 validované so skutočne namontovaným nástrojom a obrobkom, nie s holým ramenom.
Mala by sa vôbec automatizovať predajňa s vysokým podielom tovaru a nízkym objemom výroby?
Často áno, ale s iným cieľom návrhu. Závody s vysokým počtom kusov by mali špecifikovať čas výmeny namiesto sekúnd cyklu, čo posúva návrh smerom k rýchlovymeniteľným nástrojom s opakovateľnými vzťažnými bodmi, upínacím systémom s nulovým bodom, programovými knižnicami usporiadanými podľa rodiny dielov a často k opätovne nasaditeľnému kolaboratívnemu robotovi namiesto pevne oplotenej bunky. Model návratnosti postavený na využití jedného dielu neprežije kontakt so zmesou 40 dielov.
Kľúčové poznatky
- Automatizačné projekty zriedkavo zlyhávajú na hardvéri robota. Zlyhávajú v medzere medzi dodaným ramenom a bežiacou bunkou a táto medzera je problémom s rozsahom, ktorý je viditeľný pred podpisom zmluvy.
- Nástroje na konci ramena sú projektom zákazkového návrhu stroja, nie príslušenstvom. Vypracujte si samostatnú cenovú ponuku, naplánujte si ju samostatne, pošlite vzorky z reálneho spracovania a vopred sa dohodnite, kto zaplatí za druhú revíziu.
- Trvajte na garantovanej priepustnosti v počte kusov za hodinu na hranici bunky za písomných podmienok prijatia. Sekundy pohybu robota z technického listu nie sú záväzkom k priepustnosti.
- V závodoch s vysokým obsahom súčiastok je cieľovým časom prechodu, nie časom cyklu. Poskytnite dodávateľovi skutočnú zmes súčiastok a skontrolujte, či sa uvedený čas prechodu zobrazuje v modeli návratnosti investícií.
- Podľa normy ISO 10218-2:2025 patrí posúdenie rizík a zabezpečenie na úrovni bunky do pôsobnosti systémového integrátora a dodané robotické rameno samo o sebe nikdy nie je kompatibilnou bunkou.
- Do pôvodnej objednávky zahrňte súpravu náhradných dielov na mieste, menovaného kontaktného miestneho servisu, záväzok reakcie a školenie po spustení. Ak sa kúpia neskôr, počas prestávky, všetky štyri sú drahšie.
O autorovi: Redakčný tím EVST píše o priemyselnej automatizácii pre inžinierske a prevádzkové tímy, ktoré špecifikujú svoju prvú alebo ďalšiu robotickú bunku. EVST je výrobca a integrátor robotiky so sídlom v Čcheng-tu, ktorý realizuje automatizačné projekty vo viac ako 100 krajinách s certifikáciou automobilovej triedy IATF16949 a certifikáciou tretích strán CE / SGS / TUV v rámci všetkých svojich produktových radov.
Autor: Redakčný tím EVST
Hodnotené: Redakčný tím EVST
Naposledy aktualizované:
Metóda: EVST Päťpríčinová post-dodacia kontrola – pomôcka na plánovanie na strane kupujúceho pre určenie rozsahu robotickej bunky pred podpisom, nie akceptačný test ani náhrada za hodnotenie rizík systémovým integrátorom.
Redakčná politika · Pravidlá opráv · Podmienky používania