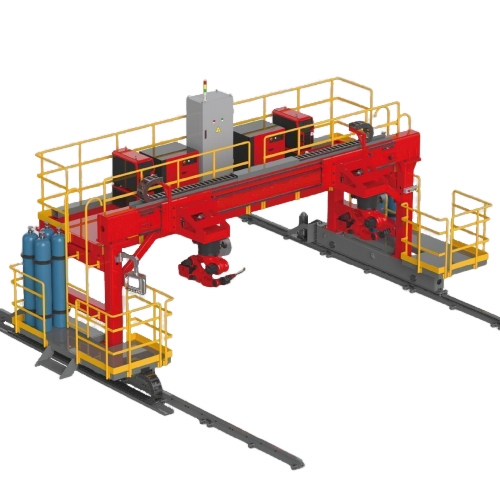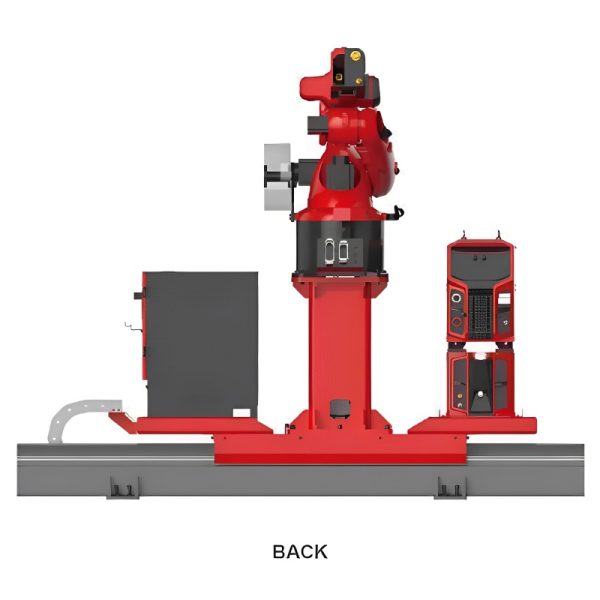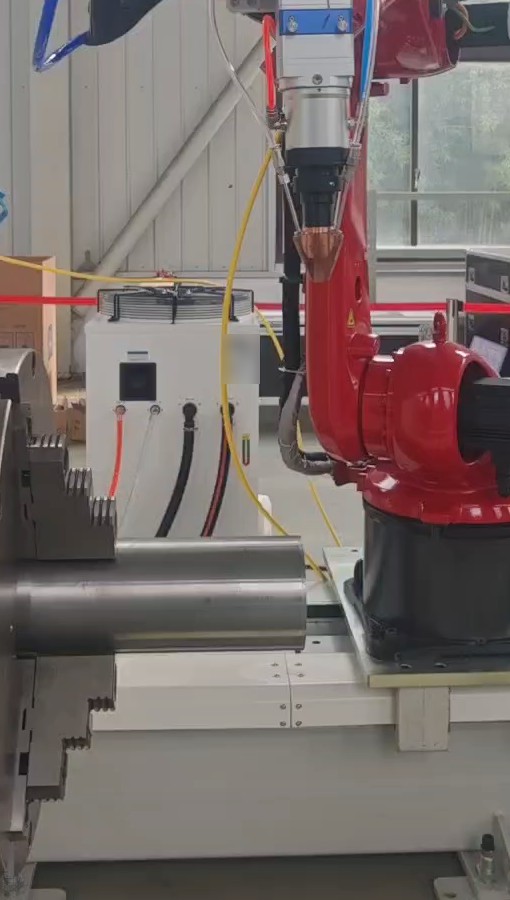
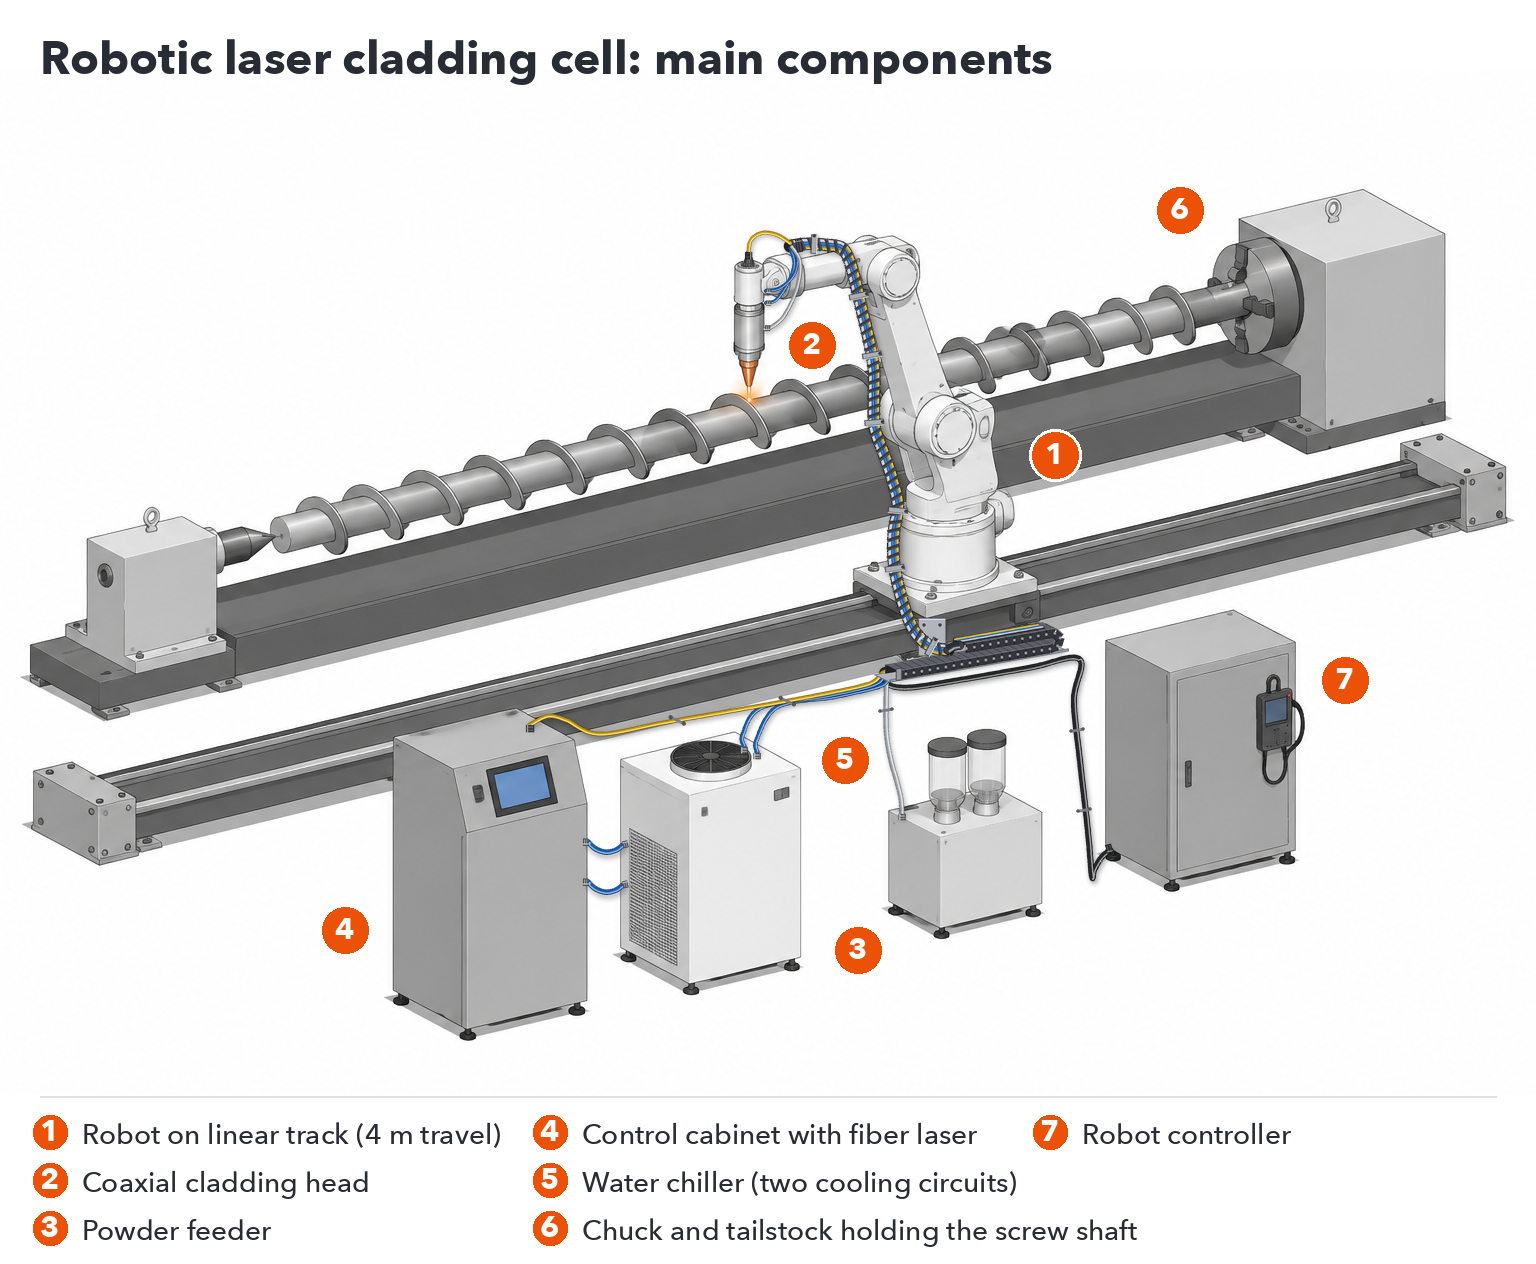
Robotický systém laserového navárania kombinuje šesť hlavných častí: šesťosový priemyselný robot, naváraciu hlavu s koaxiálnym podávaním prášku, podávač prášku, kontinuálny vláknový laser, vodný chladič a spôsob prezentácie dielu, zvyčajne skľučovadlo pre rotujúce diely a lineárnu dráhu pre robota. Robot, laser a chladič sú štandardné priemyselné komponenty; naváracia hlava, podávač prášku a integrovaná rozvádzacia skrinka sú skonštruované špeciálne pre naváranie.
| Zložka | Čo to robí | Štandardné alebo vyrobené na obkladanie |
|---|---|---|
| Šesťosový priemyselný robot | Pohybuje obkladovou hlavou pozdĺž naprogramovanej dráhy | Štandardný priemyselný robot |
| Lineárna trať | Predlžuje dosah robota pozdĺž dlhých dielov; efektívny pojazd 4 m v štandardnej bunke | Postavené podľa rozloženia bunky |
| Skľučovadlo / rotačná os | Drží a otáča hriadele, tyče a rúrky pre vonkajší obklad | Veľkosť podľa dielu |
| Obkladová hlava | Zaostruje laser a dodáva prášok koaxiálne do taveniny | Vyrobené na obkladanie |
| Podávač prášku | Dávkuje prášok do hlavy rovnomerným prietokom | Vyrobené na obkladanie |
| Zdroj vláknového laseru | Dodáva nepretržitý laserový lúč (1080 nm) | Štandardný laserový zdroj umiestnený v rozvádzacej skrini |
| Chladiaca jednotka vody | Chladí laserový zdroj aj hlavu nanášača | Štandardný chladič, dimenzovaný podľa výkonu lasera |
| Riadiaca skriňa | Integruje laser, monitorovanie a HMI; obsahuje modul IoT pre diaľkovú diagnostiku | Vyrobené na obkladanie |
Pre každú inštaláciu je plánované laserové ochranné oplotenie okolo bunky.
Vyberte si konfiguráciu podľa povrchu, ktorý chcete opláštiť. Opláštenie vonkajším povrchom pokrýva vonkajšiu stranu hriadeľov, tyčí, rúrok a koncov potrubí: skľučovadlo otáča diel, zatiaľ čo robot pohybuje hlavou pozdĺž neho a vytvára súvislú špirálovú húsenicu. Opláštenie plochým povrchom pokrýva dosky a ploché plochy: robot kladie rovnobežné húsenice vedľa seba, pričom každá sa prekrýva s predchádzajúcou, kým nie je celá oblasť pokrytá. Jedna bunka môže byť nastavená pre obe, pokiaľ sú skľučovadlo a plochá pracovná plocha naplánované v rozložení.
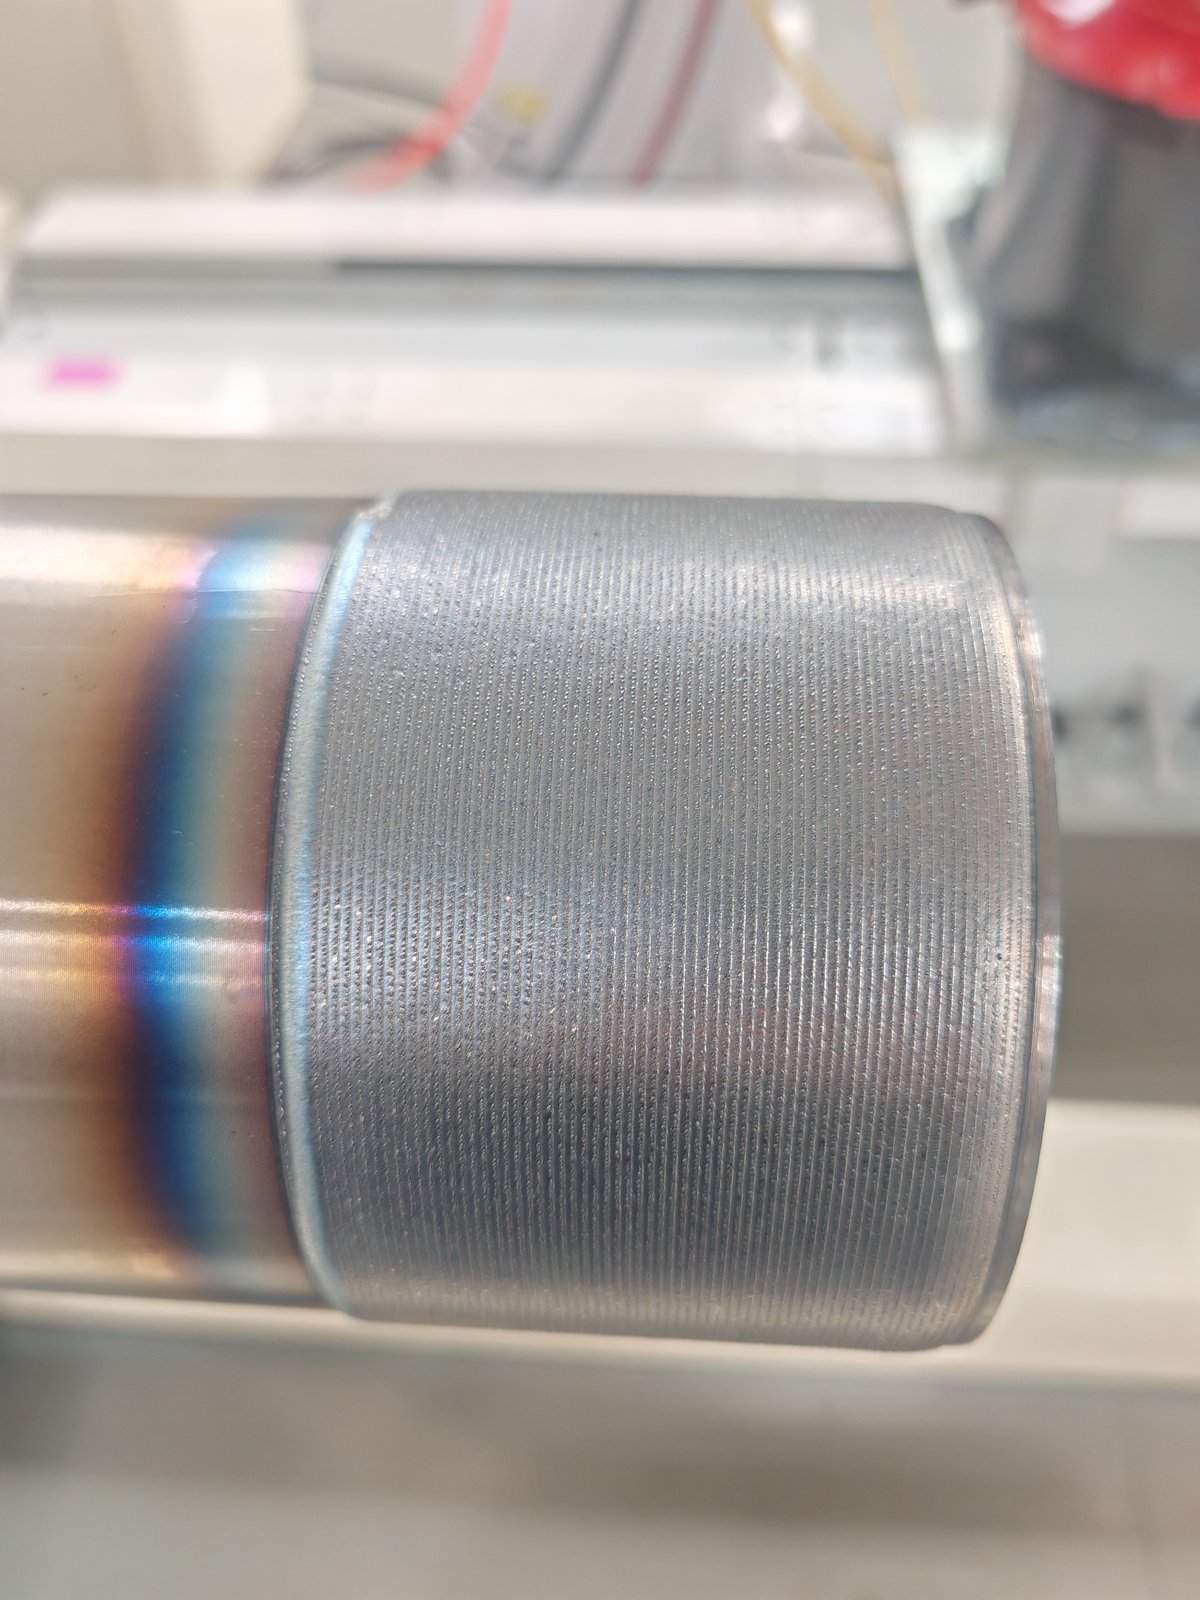
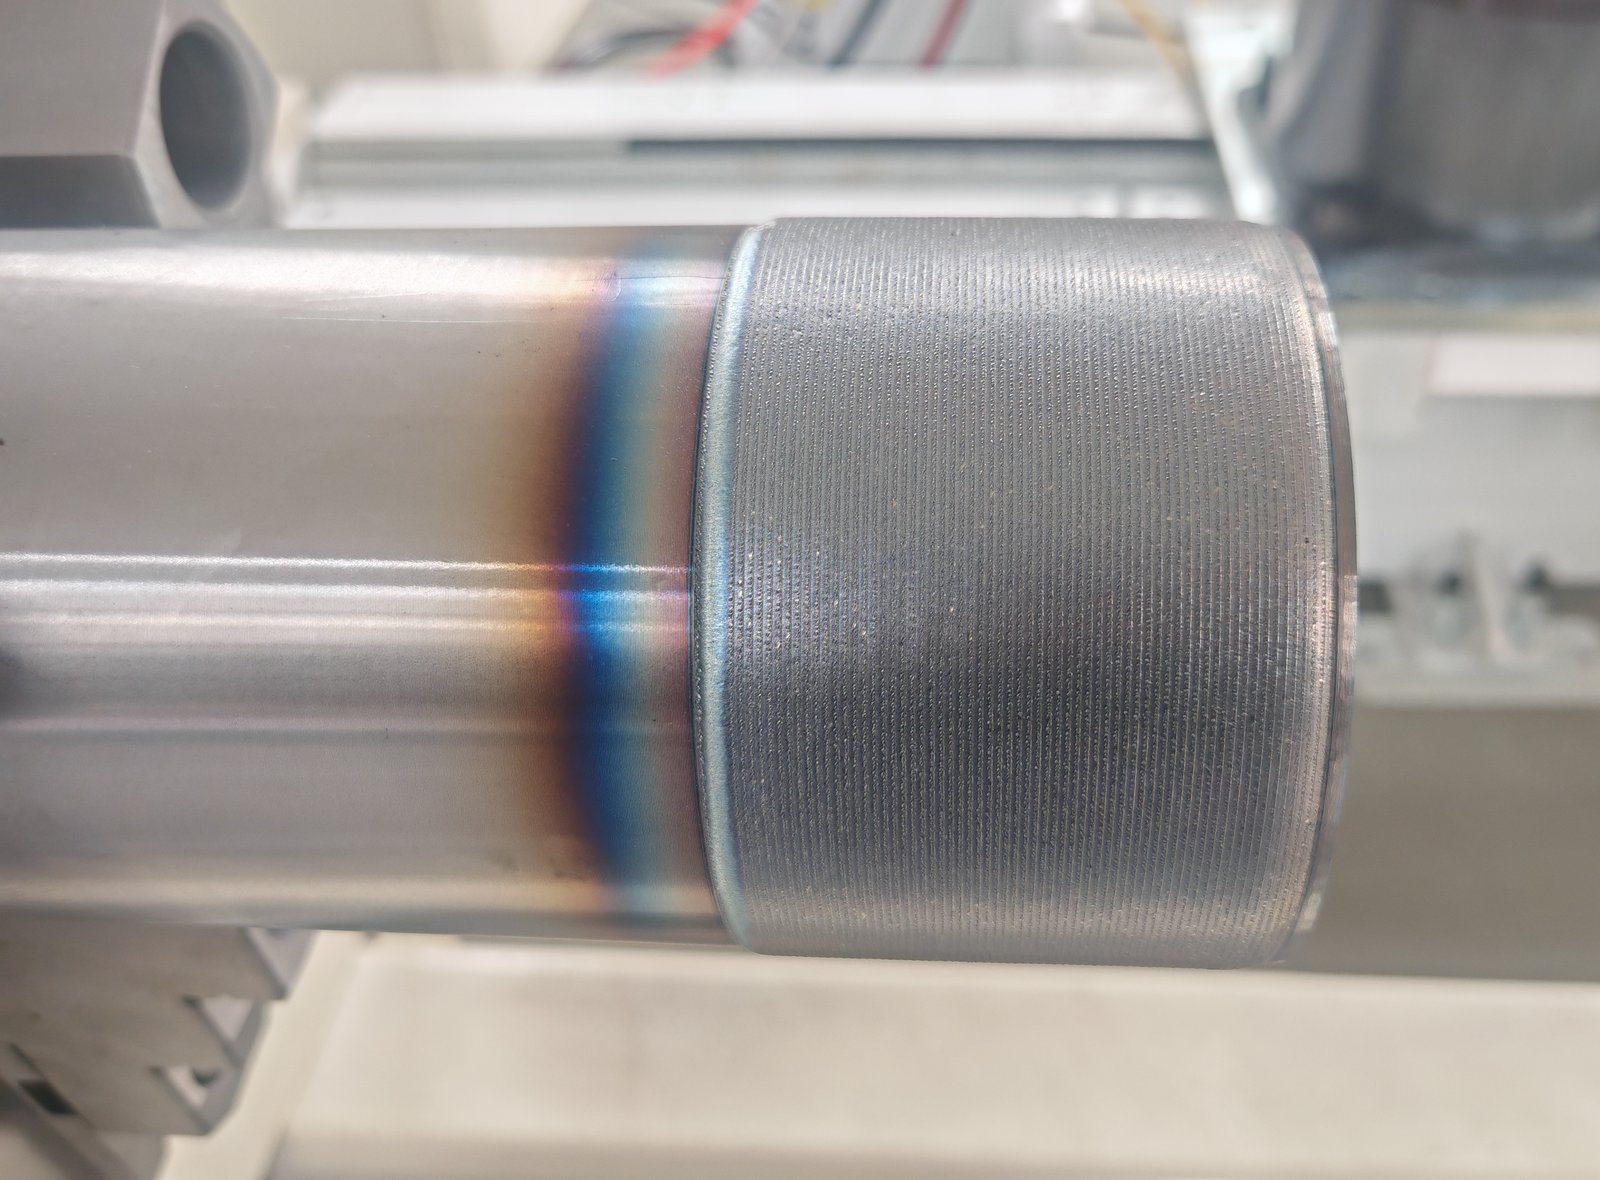
Dielok je upnutý v skľučovadle a otočený; robot drží plátovaciu hlavu nad povrchom a pohybuje sa pozdĺž osi. Plátovaný pás na nižšie uvedenom skúšobnom obrázku je rovnomerný po celej svojej dĺžke a tónovaný pás vedľa neho predstavuje tepelne ovplyvnenú zónu na základnom kove.
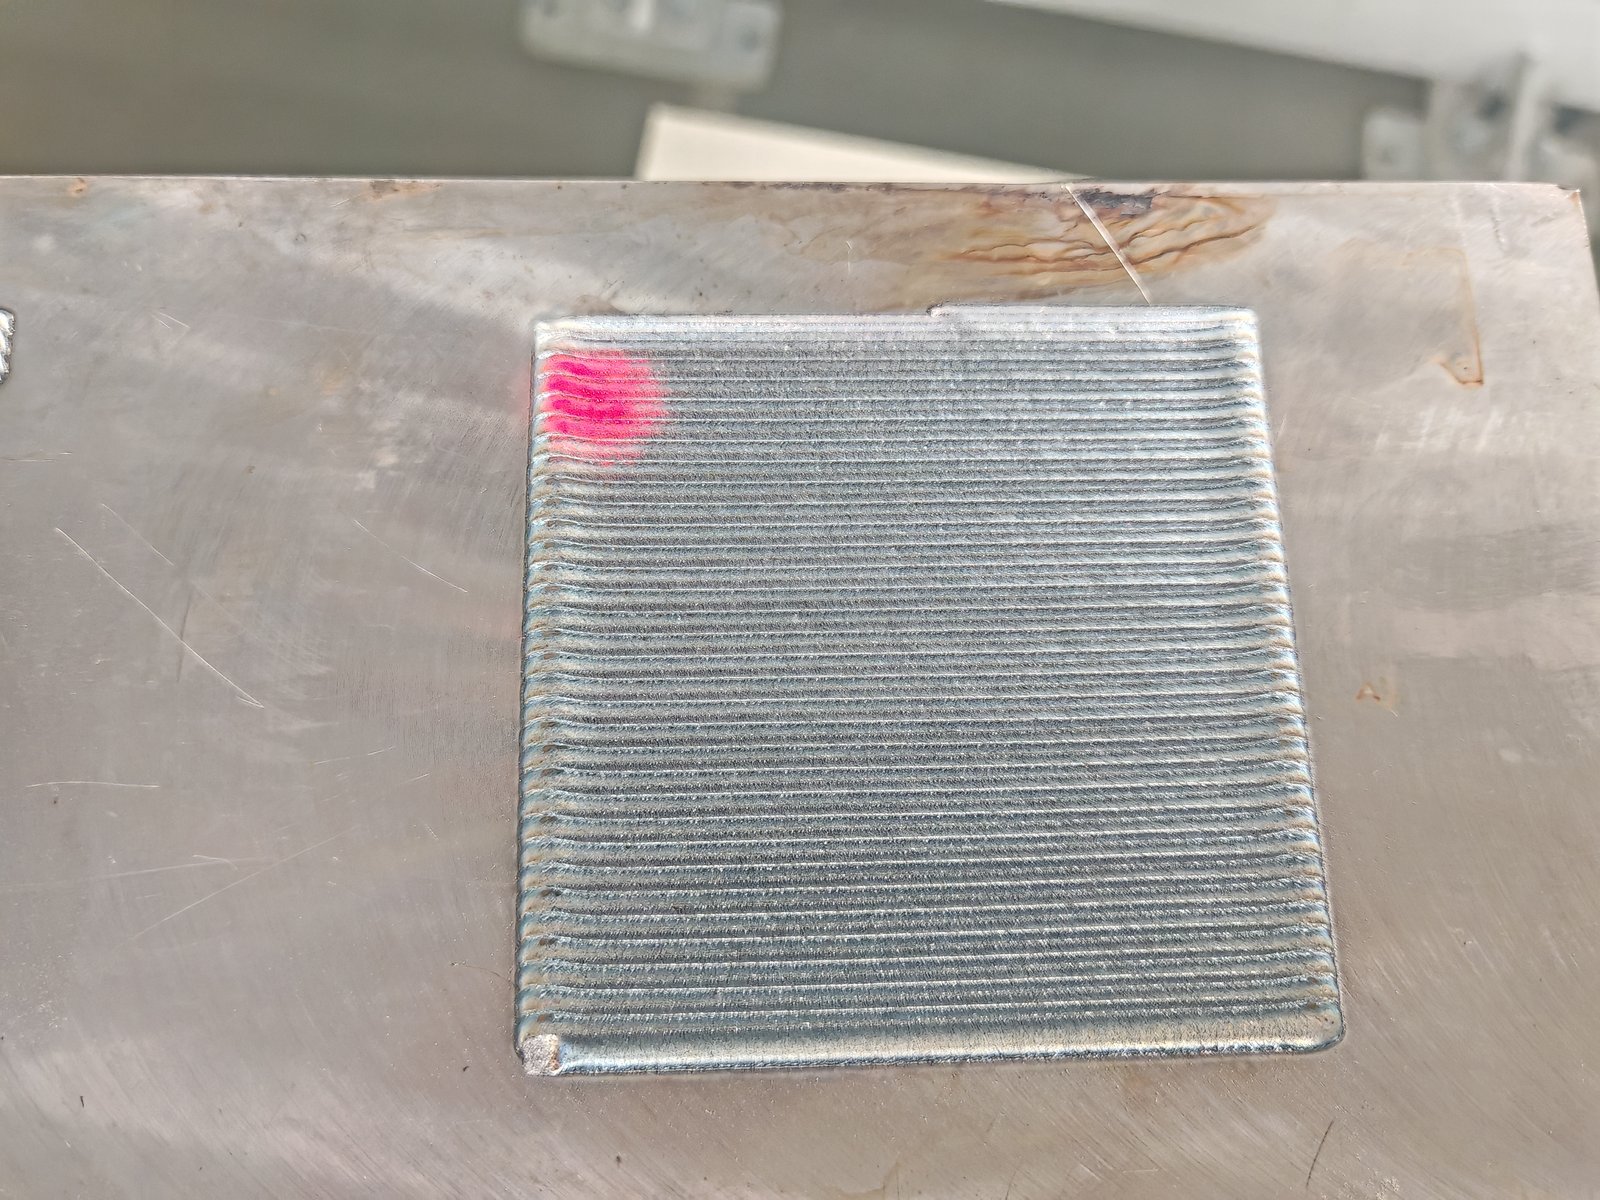
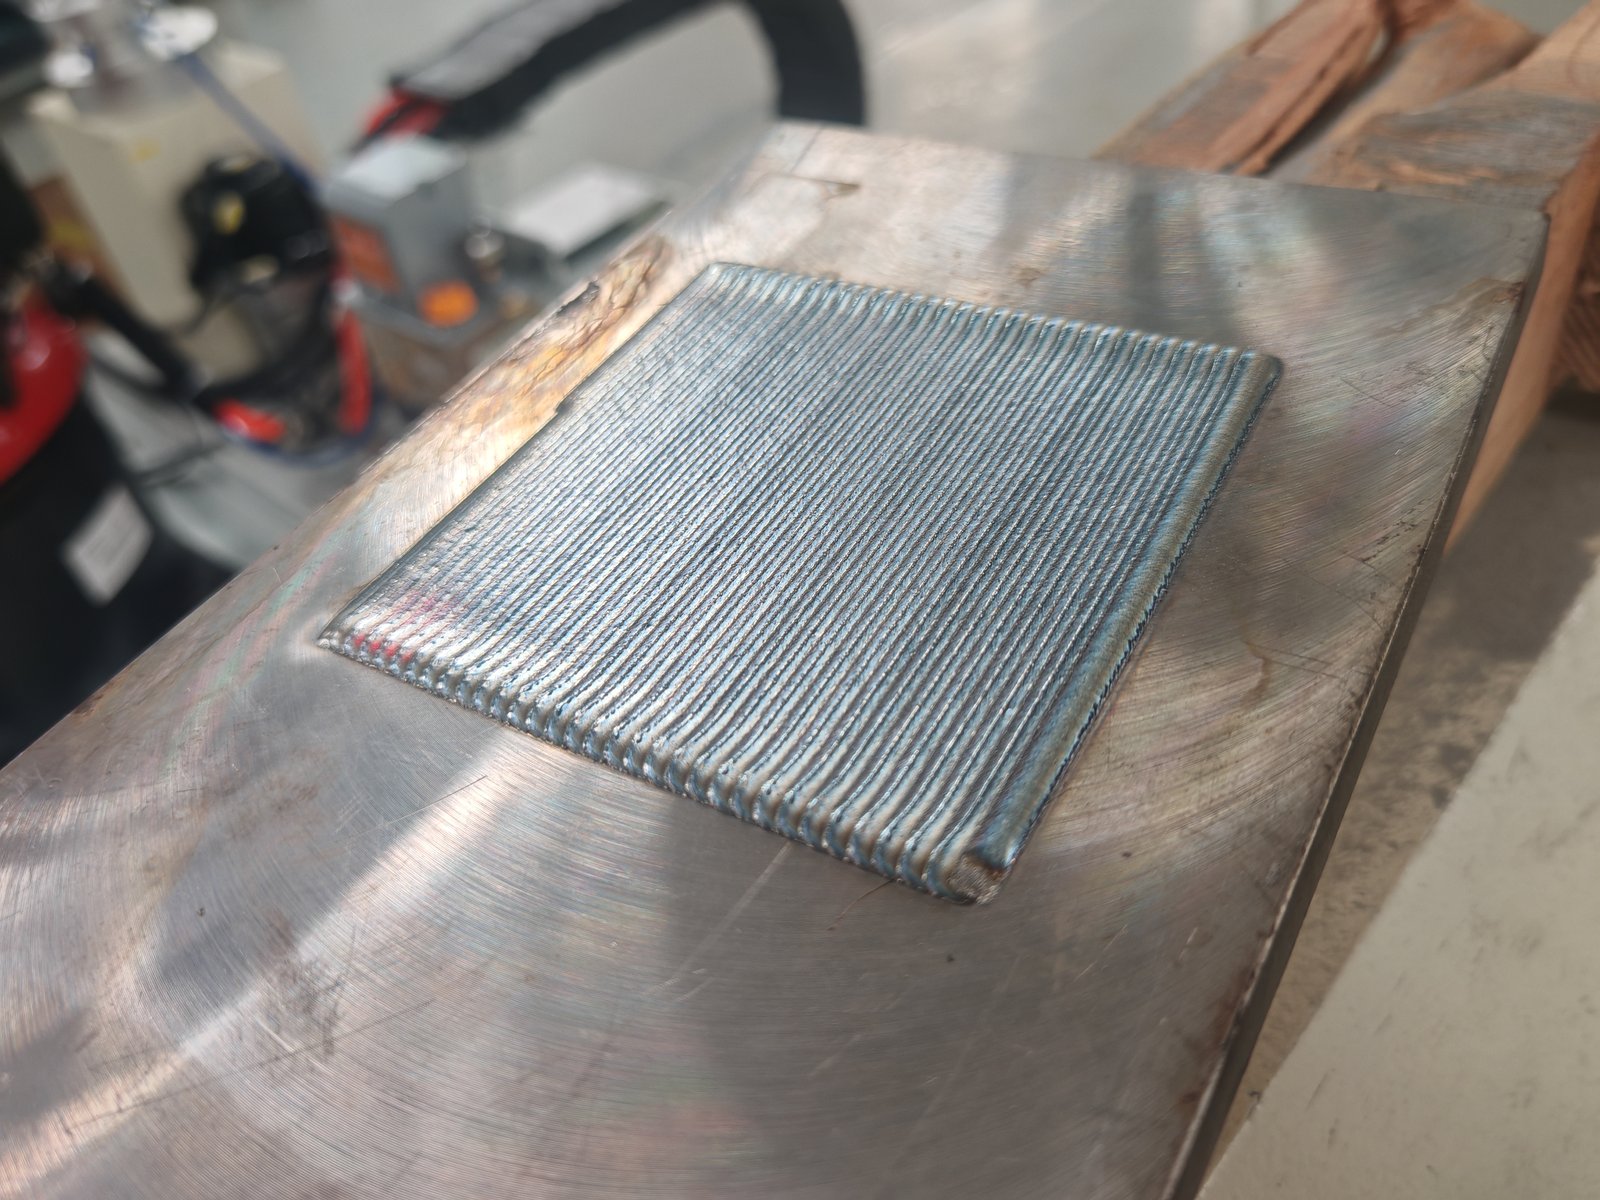
Robot ukladá jednu húsenicu za druhou s určitým prekrytím a vytvára tak rovnomernú vrstvu po celej ploche. Štvorcová skúšobná plocha nižšie zobrazuje viacvrstvový vzor.
Informácie o tom, ako funguje proces laserového nanášania a na čo sa používa, nájdete v našej základy a ukážka procesu laserového navárania.
Vnútorné otvory vyžadujú špeciálnu hlavu na vnútorné obkladanie, ktorá sa zmestí do otvoru. Vŕtanie sa zvyčajne vykonáva na špecializovanom CNC obkladacom stroji; pozri nasledujúcu časť.
Robotické zariadenie si vyberte, keď sa vaše diely líšia tvarom a veľkosťou, keď potrebujete obrábať vonkajší priemer aj plochu, alebo keď sa zariadenie musí prispôsobiť existujúcemu rozloženiu. Ak väčšina vašej práce pozostáva z jednej skupiny dielov, ako sú napríklad tyče hydraulických valcov alebo otvory v stabilných objemoch, a chcete mať uzavretú pevnosť obrábacieho stroja a pevné nastavenia, vyberte si špecializovaný CNC laserový navaľovací stroj.
| Robotická laserová obkladacia bunka | Špecializovaný CNC laserový obkladací stroj | |
|---|---|---|
| Najlepšie sedí | Zmiešané diely: hriadele, tyče, konce rúrok, dosky, ploché plochy; opravy a malé série | Jedna skupina dielov v objeme: valcové tyče, stĺpy, otvory |
| povrchy | Vonkajší priemer a rovné povrchy v jednej bunke; dráhy voľného tvaru sú naprogramované na robote | vonkajší alebo vnútorný priemer s vnútornou hlavou alebo kombinovaný stroj na vonkajší/vnútorný priemer |
| Pohyb | Dráha robota plus rotácia skľučovadla a lineárna dráha | Osi X/Y/Z plus rotujúce vreteno; rozlíšenie a opakovateľnosť 0.01 mm / 0.01° |
| Veľkosť dielu | Nastavené skľučovadlom, dráhou a dosahom robota pre každý projekt | Stroj na vonkajší priemer: do Ø630 mm × 3 000 mm, 2 t. Stroj na vnútorný priemer: otvory Ø180 mm (voliteľné Ø100 mm) až Ø500 mm, dĺžka do 2 500 mm, 2 t. Kombinovaný stroj na vonkajší/vnútorný priemer: vonkajší priemer do Ø1 000 mm, dĺžka 5 000 mm alebo viac |
| Dispozícia | Pevná stanica, otvorené usporiadanie prispôsobené pre závod | Uzavretý stroj s vlastným pôdorysom |
Keď sa špecializovaný stroj hodí lepšie
Ak vaša práca spadá do jedného z týchto prípadov, pri žiadosti o cenovú ponuku nám uveďte skupinu dielov a spoločnosť EVST posúdi konfiguráciu vyhradeného stroja spolu s robotickou bunkou.
Prášok, nie drôt. Systém podáva prášok súosovo: tryska obklopuje lúč, takže prášok sa dostáva do taveniny rovnomerne zo všetkých smerov. To umožňuje robotovi voľne meniť smer pozdĺž dráhy. Štandardná konfigurácia je podávanie prášku; podávanie drôtu nie je jej súčasťou.
Vysokorýchlostná hlava alebo širokopásmová hlava na prácu s vonkajším povrchom. Obe sú ponúkané pre opláštenie vonkajšieho priemeru. Referenčné čísla z konfigurácie určeného stroja na vonkajší priemer pre 1.2 mm opláštenú vrstvu:
| typ hlavy | Čas obkladania na m² (vrstva 1.2 mm) | Využitie prášku |
|---|---|---|
| Vysokorýchlostná obkladová hlava | 2–2.5 h/m² | 85-90% |
| Širokopásmová obkladová hlava | 1.5–3 h/m² | 95% alebo viac |
| Priechodná hlava (ID) | 3 h/m² | 85-90% |
| Hlava so slepým otvorom (ID) | 3.5 h/m² | 85-90% |
Širokopásmová hlava plytvá menej práškom; vysokorýchlostná hlava pracuje v užšom časovom rozsahu. Keďže prášok je hlavným prevádzkovým nákladom (pozri nižšie), využitie prášku je pri porovnávaní hláv rovnako dôležité ako rýchlosť.
Dávkovač prášku. Dávkovače prášku v nami dodaných článkoch sú pneumatické (nosný plyn) alebo gravitačné jednotky, servopoháňané, s výkonom od 5 do 100 g/min, plynule nastaviteľné, so stabilitou podávania ±3 %.
Laserová energia. Systémy, ktoré sme zostrojili, využívajú kontinuálne vláknové lasery od 6 kW do 12 kW, pri 1080 nm, s nastaviteľným výkonom od 10 % do 100 %. Vyšší výkon zvyšuje rýchlosť nanášania a pokrytú plochu za hodinu. Konečný výkon laseru a nastavenie podávača sa vyberajú pre každý projekt na základe vašich dielov, požiadaviek na povrchovú úpravu a cieľového výkonu a potvrdzujú sa v skúške nanášania.
Prvá otázka, ktorú EVST kladie, je, či povrch zlyháva opotrebovaním alebo koróziou. Táto voľba určuje prášok na povlakovanie a z nej vyplývajú procesné parametre. Tyč, ktorá sa opotrebováva o tesnenia, a súčiastka, ktorá koroduje v morskej vode, potrebujú rôzne prášky a rôzne nastavenia, a to aj na tom istom stroji. Povedzte nám, ako súčiastka zlyháva v prevádzke, nielen jej výkres.
Laserové oplášťovanie pracuje s vysokým výkonom dlhý čas a veľká časť tejto energie končí ako teplo. Chladič preto vykonáva dve chladiace funkcie: jeden pre laserový zdroj a jeden pre oplášťovaciu hlavu na zápästí robota. Regulácia teploty je kľúčová pre stabilný výkon a chladič je dimenzovaný podľa výkonu laseru; tam, kde to výkon laseru umožňuje, sú k dispozícii menšie veľkosti chladičov.
Chladiaca voda pre vláknový laser sa zvyčajne udržiava na teplote okolo 22 °C. Ak je vzduch okolo lasera dostatočne teplý a vlhký, že jeho rosný bod stúpne nad teplotu vody, vlhkosť kondenzuje vo vnútri lasera. Vo vlhkom podnebí naplánujte klimatizáciu v skrini alebo odvlhčovač pre kryt lasera.
Prach na šošovke alebo ochrannom okienku absorbuje laserovú energiu a môže spáliť optiku, čím poškodí hlavu na nanášanie alebo laserový výstup. Preto je zariadenie na laserové nanášanie ťažšie zostaviť ako konvenčné zváracie zariadenia: optická dráha sa montuje v bezprašnej miestnosti a udržiava sa utesnená pred prachom a inými nečistotami.
Zariadenie sa kupuje len raz; prášok sa spotrebuje každú smenu. Dva stroje dokážu spotrebovať desiatky kilogramov prášku za dva dni a bežní používatelia ho kupujú na tony. Počas životnosti bunky sa prášok stáva jednou z najväčších nákladových položiek. Pri porovnávaní systémov porovnávajte využitie prášku a dodávku prášku, nielen cenu stroja. Spoločnosť EVST dodáva povlakový prášok prispôsobený aplikácii.
Zariadenia na laserové naváranie sú menej tolerantné ako zváracie zariadenia: nesprávna obsluha môže poškodiť laserový zdroj alebo hlavu navárania. Znalosť procesu je dôležitejšia ako hardvér, a preto EVST zahŕňa školenie na mieste, a nie sa spolieha len na diaľkové inštrukcie (pozri nižšie).
Pracovný rozsah robotickej laserovej naváracej bunky je určený štyrmi faktormi: skľučovadlom alebo rotačnou osou, ktorá drží diel, lineárnou dráhou, ktorá nesie robota pozdĺž nej, dosahom robota a plochou podlahy pre ploché diely. EVST prispôsobuje každý z nich veľkosti vášho najväčšieho dielu, takže väčšina nižšie uvedených limitov je konfigurovaná pre každý projekt, nie je pevná.
| Položka pracovného rozsahu | Robotická laserová obkladacia bunka |
|---|---|
| Maximálny priemer dielu (vonkajší priemer plášťa) | Konfigurované pre každý projekt: nastavuje sa skľučovadlom a dosahom robota |
| Maximálna dĺžka plátovania | Konfigurované pre každý projekt: robot sa pohybuje pozdĺž dielu po lineárnej dráhe |
| Lineárny pohyb koľaje | 4 m efektívny zdvih (štandardná bunka) |
| Maximálna hmotnosť dielu | Konfigurované pre každý projekt: nastavuje sa podľa upínacieho mechanizmu a menovitého výkonu rotačnej osi |
| Upínacie puzdro | Trojčeľusťové skľučovadlo na rotačnej osi pre hriadele, tyče a rúry; veľkosť konfigurovateľná pre každý projekt |
| Užitočné údaje rotačnej osi / polohovača | Konfigurované pre každý projekt |
| Ploché časti | Konfigurované pre každý projekt: nastavuje sa podľa dosahu robota, dráhy pohybu a pracovnej oblasti v rozložení |
| Referencia: špecializovaný stroj na oplášťovanie vonkajších povrchov | Do Ø630 mm × 3 000 mm dĺžky plátu, 2 t |
Na určenie veľkosti bunky pošlite najväčší priemer, dĺžku, ktorá sa má opláštiť, hmotnosť a ťažisko najťažšej časti a veľkosť všetkých plochých častí.
| Položka | Špecifikácia (konfigurácie vyrobené doteraz) |
|---|---|
| Typ bunky | Robotická laserová nanášacia bunka s pevnou stanicou bez mobilnej platformy; usporiadaná tak, aby zodpovedala rozloženiu závodu |
| konfigurácia | Oplášťovanie vonkajšieho priemeru (rotácia skľučovadla); viacvrstvové oplášťovanie plochého povrchu |
| robot | Šesťosový priemyselný robot; užitočné zaťaženie a dosah vybrané pre plátovaciu hlavu a diel |
| Lineárna trať | 4 m efektívny zdvih (štandardná bunka) |
| Laserový zdroj | Kontinuálny vláknový laser, 1080 nm; 6 – 12 kW na doteraz vyrobených systémoch; nastaviteľný výkon 10 – 100 %; výstup vlákna QBH; chladenie vodou; vstup 380 V; diaľkové a lokálne ovládanie |
| Obkladová hlava | Koaxiálna hlava na podávanie prášku; vysokorýchlostná alebo širokopásmová hlava na prácu s vonkajším priemerom |
| Podávač prášku | Pneumatický (nosný plyn) alebo gravitačný; servopohon; 5 – 100 g/min plynule nastaviteľné na dodávaných článkoch; stabilita podávania ±3 % |
| Chladenie | Vodný chladič dimenzovaný podľa výkonu lasera; chladí laserový zdroj a hlavu nanášača |
| ovládanie | Integrovaná rozvádzacia skrinka s laserovým zdrojom a monitorovaním; dotykové ovládacie rozhranie HMI |
| Diagnóza na diaľku | IoT modul na vzdialené sledovanie HMI a prevádzkových údajov; v prípade potreby ho možno odpojiť |
| Laserové alarmy | Čítanie cez ethernetový kábel s počítačovým softvérom (k dispozícii je anglická verzia) |
Špecifikácie na tejto stránke predstavujú typické hodnoty z doteraz vyrobených konfigurácií; výkon laseru a nastavenie podávača prášku pre vašu bunku sa volí pre každý projekt. Rýchlosť plátovania, hrúbka vrstvy, kvalita vrstvy a využitie prášku závisia od dielu, základného materiálu, požiadaviek na prášok a povlak a pre každý projekt sa potvrdzujú v skúške plátovania.
Prevzatie vo výrobnom závode, inštalácia a uvedenie do prevádzky na mieste sú dohodnuté pre každý projekt a uvedené v cenovej ponuke.
Spoločnosť EVST odporúča 1 – 2 dni školenia na mieste pri dodaní. Zahŕňa obsluhu riadiaceho systému, nastavenie parametrov pre prácu odolnú voči opotrebovaniu a korózii a bežné kontroly, ktoré chránia optiku. Vzdialené školenie nenahrádza praktické školenie na vašich vlastných súčiastkach.
Modul IoT umožňuje inžinierom EVST sledovať dotykovú obrazovku a prevádzkové údaje na diaľku, čo pomáha rýchlo lokalizovať poruchy aj napriek jazykovej bariére. Modul sa dodáva s čínskou SIM kartou bez medzinárodného roamingu; po dodaní systému ju môžete vymeniť za miestnu SIM kartu alebo pripojiť modul k vašej sieti.
Ak nechcete, aby výrobné dáta opúšťali závod, spustite systém s vybratou SIM kartou alebo odpojeným sieťovým káblom IoT modulu. Pripojte ho iba vtedy, keď porucha vyžaduje diaľkovú diagnostiku, a potom ho opäť odpojte.
Keď laserový zdroj spustí alarm, kód sa načíta pripojením počítača k laseru cez ethernetový kábel a otvorením diagnostického softvéru lasera, ktorý má anglickú verziu. EVST pokrýva tento krok v školení, aby váš tím mohol načítať chybové kódy bez čakania na podporu.
Záručné podmienky sú potvrdené v cenovej ponuke. V prípade zahraničných závodov spoločnosť EVST dodáva náhradné diely na lokálnu výmenu a riadi prácu na diaľku; je to rýchlejšie ako čakať na technika, ktorý bude cestovať medzi časovými pásmami. Je možné dohodnúť si návštevy na mieste v zahraničí, pričom cestovné a servisné náklady sú vopred dohodnuté v zmluve.
Dodacia lehota závisí od konfigurácie a je potvrdená v cenovej ponuke; dodacia lehota závisí od miesta určenia.
Cenová ponuka na robotický systém laserového nanášania začína piatimi vstupmi. Na ich základe môže spoločnosť EVST pred objednávkou zabezpečiť skúšobné vzorky nanášania vašich dielov.
Robotický systém laserového nanášania je bunka, v ktorej priemyselný robot pohybuje laserovou nanášacou hlavou nad dielom a roztavuje kovový prášok do jeho povrchu, čím vytvára hustú, metalurgicky spojenú vrstvu odolnú voči opotrebovaniu alebo korózii. Systém EVST spája šesťosového robota na lineárnej dráhe s koaxiálnou práškovou hlavou, kontinuálnym vláknovým laserom, podávačom prášku a vodným chladičom, ako aj skľučovadlom pre rotujúce diely.
Robotická laserová naváracia bunka obsahuje robota, vláknový laser, naváraciu hlavu, podávač prášku, vodný chladič a skľučovadlo alebo lineárnu dráhu na prezentáciu dielu. V bunke EVST sú robot, laser a chladič štandardnými priemyselnými komponentmi; naváracia hlava, podávač prášku, integrovaná rozvádzacia skrinka a základňa bunky sú vyrobené špeciálne pre naváranie; a skľučovadlo, dráha a rozloženie sú dimenzované podľa vašich dielov. EVST ich integruje do jednej bunky a nastavuje dráhy robota, procesné parametre a prášok pre vaše diely.
Pre zmiešané hriadele, tyče, konce rúrok a ploché diely je robotická bunka flexibilnejšia: jedna bunka spracováva vonkajší priemer a ploché povrchy a hodí sa do otvoreného usporiadania. Pre jednu skupinu dielov v stabilnom objeme, ako sú napríklad valcové tyče alebo valcové otvory, je vhodnejší špecializovaný CNC stroj.
Jedna robotická bunka dokáže spracovať vonkajší priemer a ploché plátovanie, keď sú v rozvrhu naplánované skľučovadlo aj plochá pracovná plocha. Vnútorné otvory vyžadujú hlavu na vnútorné plátovanie a zvyčajne sa plátujú na špecializovanom stroji; hlava na priechodný otvor ponecháva približne 30 mm na dne valca bez plátovania, pokiaľ nie je dno odrezané, zatiaľ čo hlava na slepý otvor plátuje celú hĺbku.
Systém EVST využíva koaxiálne podávanie prášku. Tryska dodáva prášok okolo lúča zo všetkých smerov, takže robot môže meniť smer pozdĺž dráhy bez zmeny spôsobu, akým prášok vstupuje do taveniny. Prášok tiež poskytuje široký výber zliatin odolných voči opotrebovaniu a korózii. Podávanie drôtu nie je súčasťou štandardnej konfigurácie.
Systémy, ktoré spoločnosť EVST vyrobila, využívajú kontinuálne vláknové lasery od 6 kW do 12 kW. Vyšší výkon pokrýva väčšiu plochu za hodinu, ale výkon pre vašu bunku sa posudzuje pre každý projekt na základe priemeru a dĺžky dielu, hrúbky vrstvy a vášho cieľového výstupu a potvrdzuje sa v skúške plátovania vašich dielov.
Pri nanášaní vrstvy s hrúbkou 1.2 mm na vonkajší povrch pracuje vysokorýchlostná hlava s rýchlosťou približne 2 – 2.5 h/m² s využitím prášku 85 – 90 % a širokopásmová hlava s rýchlosťou približne 1.5 – 3 h/m² s využitím 95 % alebo viac. Širokopásmová hlava plytvá menej práškom, čo je dôležité, pretože prášok predstavuje hlavné prevádzkové náklady.
Zadajte najväčší priemer, dĺžku plátovania, hmotnosť a ťažisko najťažšieho dielu a veľkosť všetkých plochých dielov. EVST dimenzuje skľučovadlo, rotačnú os, lineárnu dráhu a dosah robota k týmto dielom; lineárna dráha štandardnej bunky má efektívny pohyb 4 m a ostatné limity sa konfigurujú pre každý projekt. Pre porovnanie, špecializovaný stroj na plátovanie vonkajšieho priemeru zvláda diely s rozmermi do Ø630 mm × 3 000 mm a hmotnosťou 2 t.
Áno. Hydraulické podperné stĺpy, zdviháky a valce pre zariadenia na ťažbu uhlia sú hlavnou aplikáciou laserového navárania, a to ako pre nové diely, tak aj pre renováciu opotrebovaných. Tyče a stĺpy sa navárajú na vonkajšom priemere; otvory valcov sa navárajú s vnútornou hlavou.
Laserové oplášťovanie sa používa na súčiastky pre banské zariadenia, výrobu energie, metalurgiu, petrochemický priemysel a pobrežné inžinierstvo, vrátane potrubí pre ropné vrty, šácht a veľkých častí zariadení, ktoré sa opravujú alebo repasujú. Výrobné linky na oplášťovanie potrubí pre ropné vrty je možné navrhnúť na objednávku.
Pred kúpou sa opýtajte na štyri veci: či dodávateľ pred objednaním plátuje vzorky dielov podľa vašich požiadaviek na náter; či môže dodať plátovací prášok prispôsobený vašim prevádzkovým podmienkam; či zaškolí vašich operátorov na mieste; a akú podporu vám poskytne po dodaní vrátane diaľkovej diagnostiky a náhradných dielov. Z tohto dôvodu spoločnosť EVST dodáva zariadenie, zodpovedajúci prášok a nastavenie procesu spoločne.
Naplánujte si 1 – 2 dni školenia na mieste pri dodaní, ktoré sa bude týkať riadiaceho systému, nastavenia parametrov pre prácu s opotrebovaním a koróziou a starostlivosti o optiku. Modul IoT následne umožňuje technikom EVST diagnostikovať poruchy na diaľku; v zahraničí je možné nainštalovať lokálnu SIM kartu, pretože dodávaná SIM karta nemá medzinárodný roaming.
Áno. Spoločnosť EVST dodáva náhradné diely na lokálnu výmenu, riadi prácu na diaľku a diagnostikuje poruchy prostredníctvom modulu IoT systému po nainštalovaní lokálnej SIM karty. Z dôvodu zabezpečenia údajov môže SIM karta alebo sieťový kábel modulu zostať počas bežnej výroby odpojený a pripojiť sa iba v prípade, že porucha vyžaduje vzdialenú podporu.
Záručné podmienky a dodacia lehota závisia od konfigurácie a sú potvrdené v cenovej ponuke. Po dodaní sú zahraničné závody podporované prostredníctvom prepravy náhradných dielov a vzdialeného poradenstva; návštevy na mieste v zahraničí sú zabezpečené s vopred dohodnutými cestovnými a servisnými nákladmi.
Cena laserového navaľovacieho systému závisí od výkonu lasera, typu navaľovacej hlavy, veľkosti skľučovadla a dĺžky lineárnej dráhy, od toho, či článok vykonáva iba prácu s vonkajším priemerom alebo s vonkajším priemerom plus plochým povrchom, od veľkosti chladiča a od uvedenia do prevádzky a zaškolenia na mieste. Prevádzkové náklady sú väčšinou náklady na prášok, preto sa informujte aj o očakávanom využití prášku. Cenové ponuky EVST pre každý projekt po preskúmaní vašich dielov; KONTAKTUJTE NÁS s výkresmi a požiadavkami na náter.
Všetky údaje na tejto stránke sú typické hodnoty; skutočný výkon obkladu je potvrdený pre každý projekt v skúške obkladu.