
Výrobná linka na inteligentné zváranie tlmičov automobilov
Neváhajte nás kontaktovať ohľadom priemyselných robotov a radi odpovieme na akékoľvek vaše otázky.
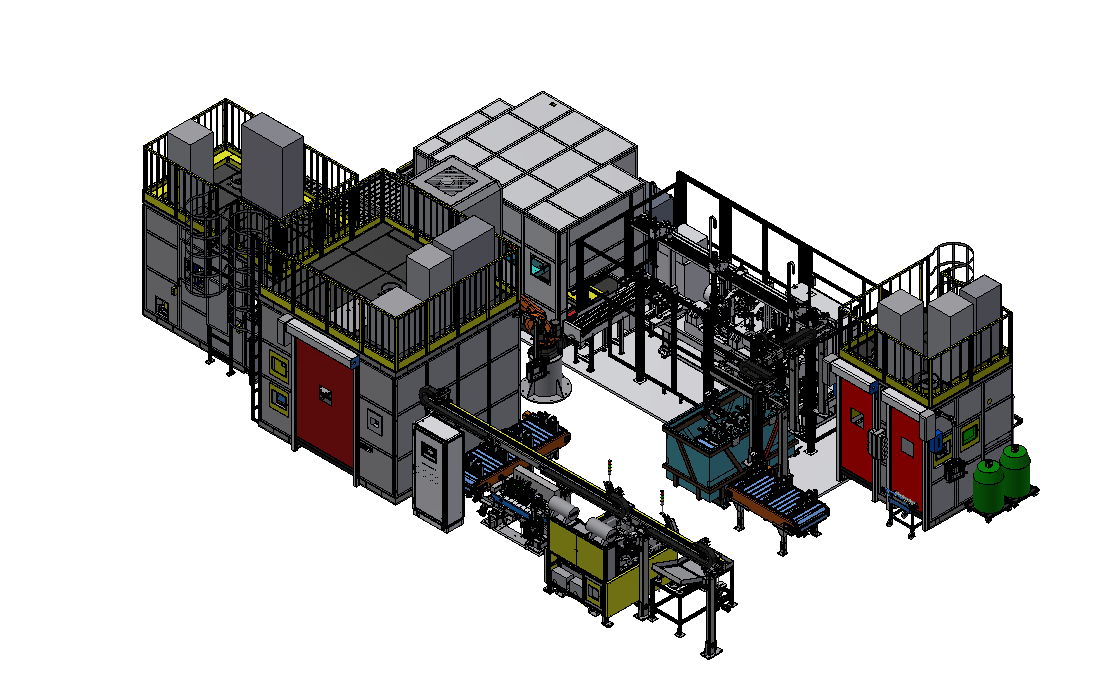
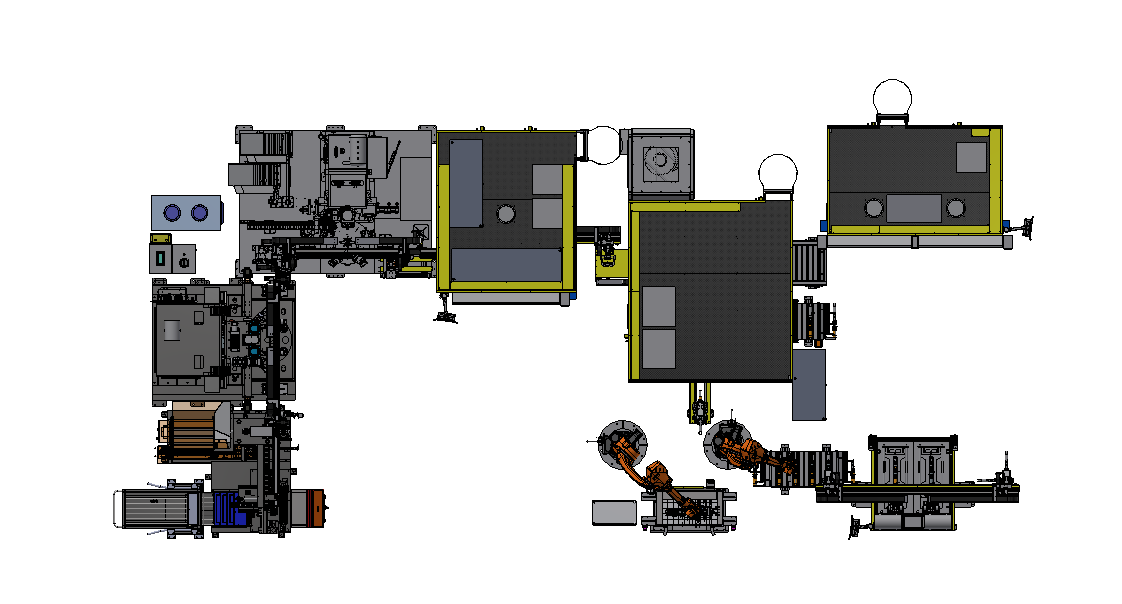
Dva konfigurovateľné koncepty výrobnej linky spájajú vkladanie komponentov, lisovanie, zváranie, kontroly na linke, detekciu netesností a fyzickú izoláciu vyradených kusov.
Zobrazený rozsah zahŕňa zvárané komponenty tlmičov nárazov. Finálny návrh linky sa riadi skutočným radom obrobkov, mapou spojov, metódou kontroly a tokom materiálu v závode.
Pred návrhom linky oddeľte trasy zvarových komponentov
Zdrojové rozloženia opisujú dve rôzne skupiny dielov. Sú prezentované ako samostatné koncepty riadkov, takže stanice, manipulácia a kontroly zostávajú viazané na správny obrobok.
Rad komponentov predného tlmiča
Lisovanie, dvojité zváranie, tvárnenie a dierovanie, brúsenie oxidu, zváranie konzol, kontrola rozmerov a detekcia netesností sú prepojené v jednom ucelenom koncepte.
(Typické zváracie predmety)
Vedľajší komponentný riadok
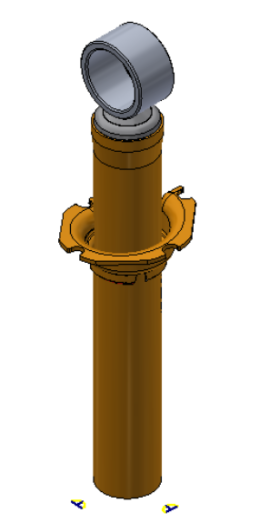
Druhá trasa zahŕňa kroky zvárania súvisiace so zdvíhacím krúžkom, jarmom a spodnou ochrannou doskou s kontrolami orientácie, vzhľadu a polohy súčiastok.
(Typické zváracie predmety)
 Obrobok predného tlmiča nárazov
 Zdvíhací krúžok
 Vidlica (rameno vidlice)
Zahrňte kontrolu a likvidáciu dielov do výrobného toku
Koncepty liniek vykonávajú kontroly pred finálnym vyložením, takže prijaté a zamietnuté diely môžu sledovať rôzne fyzické cesty.
Podmienka procesu
Lisovanie, zváranie, chladenie, dierovanie a brúsenie určujú stav obrobku pred následnými kontrolami.
Kontroly dielov a pozícií
Druhá cesta zahŕňa kontroly vzhľadu, orientácie, geometrie valca a polohy valcovaných značiek, kde je to potrebné.
Rozmery a únik
Priama rozmerová kontrola a detekcia netesností vytvárajú v dokumentovaných postupoch explicitné rozhodnutia o úspešnosti/neúspechu.
Fyzická dispozícia
Prijaté diely opúšťajú linku; odmietnuté diely sa presúvajú na samostatnú izolačnú cestu.
Inteligentná zváracia výrobná linka na automobilové tlmiče nárazov (dno valca, konzola, pružinová doska, konzola)
Pomenovanie chráneného komponentu zostáva nezmenené; trasa identifikuje dve operácie so zátvorkami podľa umiestnenia.
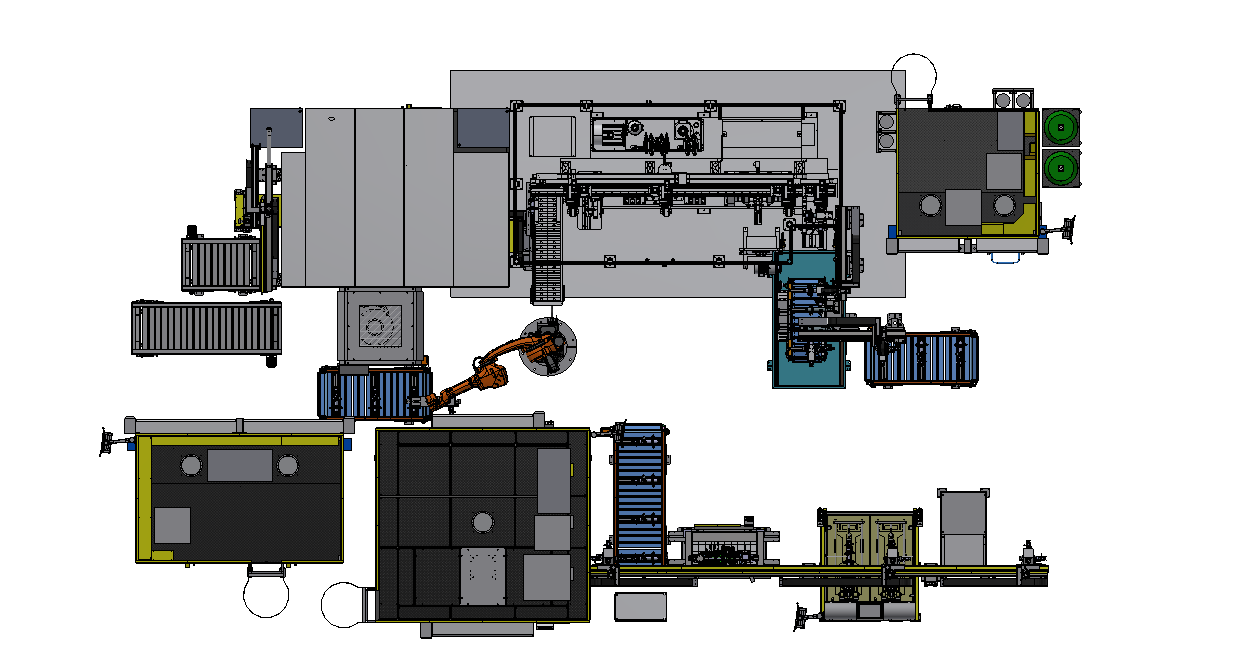
Vývojový diagram procesu výrobnej linky
Príprava na lisovanie zahŕňa zváranie, tvarovanie, kontroly a usporiadanie.
Kontrola prebehla → normálne vyloženie
Kontrola zlyhala → izolačná oblasť
Konfigurácia riadku prípadu zákazníka
Celkový personálny vstup pre výrobnú linku: 4-5 ľudí podľa pracovných podmienok (1 osoba pre inštaláciu spodného lisu valca, 1 osoba pre stanicu na zváranie pružinových dosiek, 1 osoba pre zváranie projekciou konzol (Niektoré produkty nemajú tento proces), 1 osoba na zváranie konzol, 1 osoba na detekciu netesností/nakladanie).
Použiteľné predmety zvárania: predný tlmič nárazov automobilu.
Počet robotov: 4 zváracie roboty, 1 manipulačný robot.
Miera automatizácie: 94 %
In-line dopravná forma: dopravníková linka, manipulátor s priehradovým nosníkom, posúvač, stojan na materiál a rám materiálu.
Flexibilná forma spínania: rýchla výmena zariadenia + volanie programu.
Táto stránka predstavuje prípadovú štúdiu zákazníka. EVST prispôsobuje riešenie a dizajn skutočnému projektu každého zákazníka.
Automobilový tlmič nárazov (zdvíhací krúžok, strmeň, spodná ochranná doska) inteligentná zváracia výrobná linka
Táto trasa spája kontroly prítomnosti a orientácie dielov so zváraním dna valca, operáciami so zdvíhacím krúžkom alebo jarmom, voliteľným zváraním ochranného plechu, rozmermi a detekciou netesností.
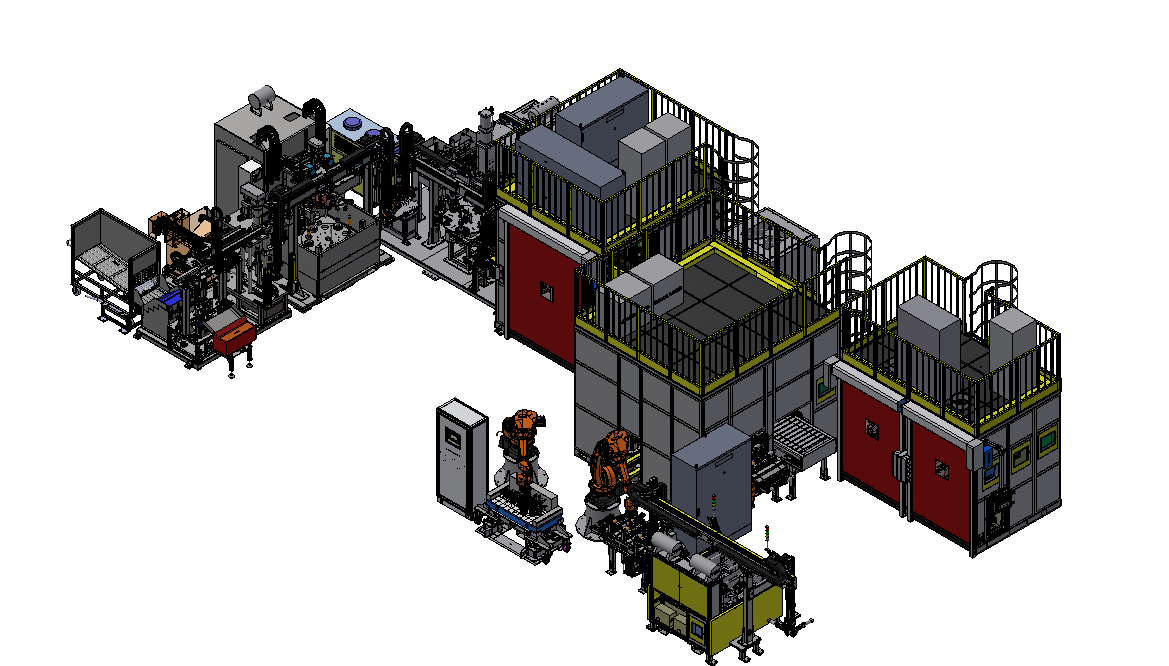
Vývojový diagram procesu výrobnej linky
Trasa využíva manipuláciu s dopravníkom, manipulátorom, posuvníkom a točnicou podľa zdokumentovanej konfigurácie linky.
Kontroly prešli → normálne vyloženie
Kontroly zlyhali → izolačná oblasť
Konfigurácia riadku prípadu zákazníka
Celkový vstup personálu výrobnej linky: Okrem personálu dodávajúceho materiál, personál výrobnej linky vkladá 1-2 ľudí (1 osoba pre stanicu na zváranie pružinových dosiek (niektoré produkty nemajú tento proces), 1 osoba na detekciu/nakladanie netesností)
Použiteľné predmety zvárania: tlmiče nárazov automobilov
Počet robotov: 3 zváracie roboty, 2 manipulačné roboty.
Miera automatizácie: 99 %
In-line dopravná forma: dopravníková linka, manipulátor s priehradovým nosníkom, posúvač, otočný stôl, stojan na materiál a rám materiálu.
Flexibilná forma spínania: rýchla výmena svietidiel + volanie programu.
Táto stránka predstavuje prípadovú štúdiu zákazníka. EVST prispôsobuje riešenie a dizajn skutočnému projektu každého zákazníka.
Zmeňte príslušenstvo a zavolajte program na proces párovania
Varianty produktov si stále vyžadujú potvrdenie stratégie vzťažných bodov, rozhraní nástrojov, kompatibility staníc a receptúry kontroly pred stanovením metódy zmeny.
Rozhranie svietidla
Definujte upevňovacie body, svorky, spojky a bezpečný prístup pre každý variant obrobku.
Volanie programu
Prepojte vybraný upínací prípravok a rodinu obrobkov s príslušnou sekvenciou staníc a programami robota.
Overenie po zmene
Pred opätovným spustením výroby na linke skontrolujte prítomnosť obrobku, jeho orientáciu, prístup ku spojom a požadované kontrolné body.
Dva koncepty liniek, dve architektúry toku materiálu
Publikované indikátory opisujú špecifické konfigurácie, nie univerzálne záruky výkonu.
Predná komponentná línia
- Trasa obrobku
- Lisovanie, dvojité zváranie, dierovanie, brúsenie, zváranie a kontrola konzol.
- Manipulačný formulár
- Dopravník, manipulátor s priehradovým nosníkom, posúvač, regál a rám.
- Záverečné kontroly
- Rozmery, detekcia únikov a izolácia odmietnutých materiálov.
Vedľajší komponentný riadok
- Trasa obrobku
- Stanice súvisiace so spodnou časťou valca, zdvíhacím krúžkom, strmeňom a spodnou ochrannou doskou.
- Manipulačný formulár
- Dopravník, manipulátor s priehradovým nosníkom, posúvač, otočný stôl, regál a rám.
- Záverečné kontroly
- Kontroly dielov/polôh, rozmery, detekcia netesností a izolácia vyradených kusov.
Vytvorte koncept zo skutočného obrobku
EVST pred opravou architektúry linky skontroluje výkres dielu, mapu spojov, materiál a stav zostavy, zoznam variantov, metódu kontroly, trasu nakladania, podlahovú plochu a úžitkové podmienky.
Pokračovať od zvárania k plánovaniu linky a následnej validácii
Tri nižšie uvedené zdroje testovacích strojov sú samostatné nadväzujúce produkty; nie sú zahrnuté v konceptoch zváracích liniek zobrazených na tejto stránke.
Hranica rozsahu: Táto stránka sa zaoberá lisovaním komponentov, zváraním, manipuláciou a uvedenými kontrolami počas prevádzky. Plnenie olejom, plnenie plynom, montáž tlmičov a testovanie tlmiacej sily sú mimo rozsahu znázornenej zváracej linky, pokiaľ nie sú definované ako samostatná požiadavka projektu.
Otázky týkajúce sa zváracej linky na tlmiče nárazov
Opisuje táto stránka kompletnú montážnu linku tlmičov?
Nie. Opisuje lisovanie komponentov, zváranie, manipuláciu a uvedené kontrolné trasy zobrazené v zdrojových schémach. Ostatné montážne a funkčné testovacie operácie si vyžadujú samostatnú definíciu.
Prečo existujú dva koncepty čiar?
Rozloženia pokrývajú rôzne rodiny zváraných obrobkov a rôzne postupnosti staníc. Ich oddelenie zabraňuje prelínaniu predpokladov zariadení a procesov medzi jednotlivými dielmi.
Ako sa nakladá s odmietnutými dielmi?
Zdokumentované trasy vytvárajú rozhodnutia o vyhovení/nevyhovujúcom teste pri kontrolách rozmerov a tesnosti, po ktorých nasleduje samostatná izolačná cesta pre vyradené obrobky.
Čo si vyžaduje flexibilná zmena?
Publikovaná metóda kombinuje rýchlu zmenu upínacieho prípravku s volaním programu. Projekt stále potrebuje potvrdiť každý variant, vzťažný bod, rozhranie upínacieho prípravku, trasu stanice a inšpekčný predpis.
Čo tu znamená „poloha posunutého značenia“?
Je to poloha zrolovaného identifikačného označenia na valci, kontrolovaná ako súčasť zdokumentovanej orientácie a geometrickej postupnosti, kde je to relevantné.
Čo mám poslať na kontrolu linky?
Pošlite výkresy dielov, detaily spojov, materiály, podmienky montáže, varianty, požadovanú výrobnú trasu, požiadavky na kontrolu a sledovateľnosť, podlahovú plochu, inžinierske siete a zamýšľaný spôsob nakladania.
Začnite s obrobkom, spojmi a postupom prijímania
Zdieľajte výkresy dielov, varianty obrobkov, mapu spojov, výrobnú trasu, požadované kontroly, potreby sledovateľnosti a obmedzenia rozloženia. EVST potom dokáže definovať stanice a tok materiálu okolo vášho skutočného procesu.