
Рассмотрите вращающуюся сварную конструкцию, расположив в одном и том же положении как пространство для перемещения нагруженного приспособления, так и движущуюся горелку. Важный вопрос заключается в том, можно ли поддерживать требуемое положение на протяжении всего движения, включая приближение и удаление. Достижение начальной точки сварки не гарантирует наличие зазора на более поздних этапах вращения и не подтверждает приемлемость сварного соединения.
Следуйте указаниям по заполнению формы.
В начальной сцене на отметке 00:04 показана роботизированная горелка рядом с трубчатой заготовкой, поддерживаемой поворотным механизмом. На отметке 00:14 видео демонстрирует другую, более крупную круглую заготовку. Это отдельные примеры; монтаж не показывает использование одной и той же оснастки или единого непрерывного производственного цикла.
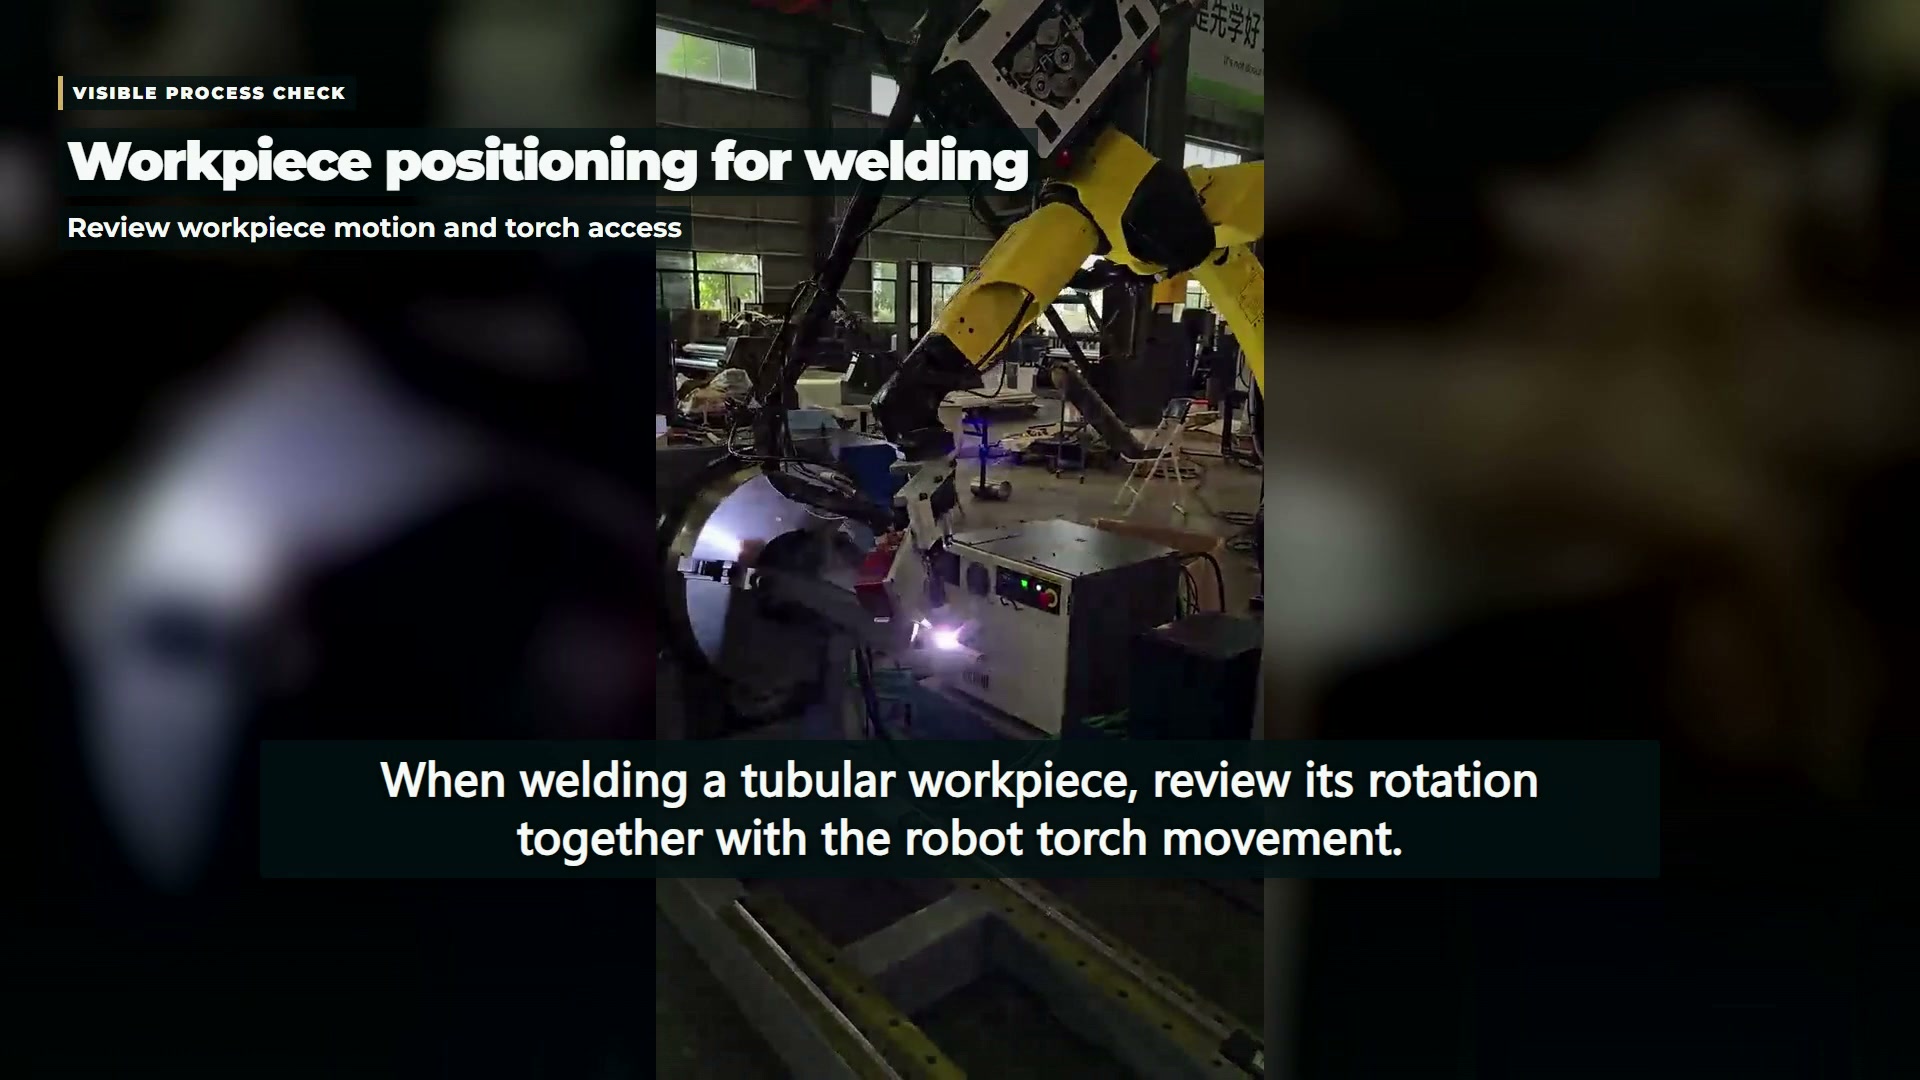
Для предлагаемой компоновки добавьте выступающие торцы, кронштейны, зажимы и прикрепленные коммуникации к контуру заготовки. Затем учтите пространство, занимаемое при вращении узла. Шов может оставаться вблизи предполагаемой рабочей зоны, в то время как другая часть нагруженного узла приближается к опоре, подставке или линии коммуникаций. При рассмотрении компоновки следует учитывать эту внешнюю геометрию.
Укажите пределы нагрузки рядом с геометрией.
A примечание к проектированию позиционирующего инструмента В данном материале рассматриваются вес, инерция, центр тяжести и диапазон поворота для соответствующего оборудования. Это условия, характерные для данного продукта, а не универсальные числовые пределы и не идентификация позиционера на данном видео.
Для рассматриваемого образца используйте соответствующую документацию и результаты оценки нагрузки. Если изменяется оснастка или столешница, сохраните необходимые данные для оценки модификации. Нагрузка, описываемая только массой, не позволяет оценщику определить ее распределение и геометрию.
| Обзор объекта | Включить в предлагаемую модель | Не делайте выводов из видео. |
|---|---|---|
| Загруженное приспособление | Заготовка, зажимы, опора и прилагаемые принадлежности. | Утвержденные правила погрузки или остановки |
| Факельный маршрут | Корпус горелки, необходимая ориентация и линии подключения. | Проверенный непрерывный путь очистки |
| Сварной шов | Место соединения и необходимые условия сварки. | Сила, внутренние качества или приемлемость |
Координация требует собственных доказательств.
Обзор роботизированной дуговой сварки В данном разделе объясняется, как манипуляторы заготовок могут расширять доступ и как их управление может быть интегрировано с роботом. Это общая информация о компоновке системы. Наблюдаемое одновременное или последовательное движение не раскрывает архитектуру управления, функции датчиков или настройки процесса, показанные на видео.
Таким образом, при проверке проекта подтверждение геометрии и контрольных параметров можно рассматривать как отдельные задачи. Сначала задокументируйте положения и переходы, необходимые для процесса. Затем получите подтверждение того, что выбранная конфигурация может выполнить их в заданных условиях. При использовании другой заготовки проведите собственную оценку приспособлений и перемещений, а не переносите выводы, полученные для первой заготовки.
Существующая статья о планировании позиционеров и ячеек В данном обзоре рассматривается более широкий круг вопросов, касающихся настройки и восстановления. Основное внимание уделяется тому, что находится внутри двух подвижных зон: закреплённым заготовкам и сварочному оборудованию.
Не допускайте проявления совместного принятия за пределами демонстрации движений.
Плавные движения и видимая сварочная работа не обеспечивают контроль качества готового соединения. Необходимыми исходными данными остаются материалы, подготовка соединения, условия процесса и применимые требования к контролю. Зафиксированные изображения также не могут подтвердить наличие защиты от движения, воздействия дуги, дыма или опасностей, связанных с проведением сварочных работ.
Для технического обсуждения чертеж соединения наиболее полезен, если он сопровождается полной схемой расположения нагруженного приспособления и предполагаемым диапазоном перемещения. Такое сочетание позволяет отделить вопрос доступа горелки от вопроса нагрузки, оставив при этом вопрос качества сварного шва для испытаний, которые могут его фактически установить.