
Инструмент для затяжки может достичь целевого момента затяжки, в то время как в процессе сборки всё ещё остаётся нерешённая проблема. Винт может столкнуться с сопротивлением до того, как соединение встанет на место, может быть пропущено требуемое положение, или успешная повторная попытка может скрыть предыдущую неисправность. Это разные проблемы. Понимание того, какие из них важны для вашего соединения, помогает определить необходимый инструмент, последовательность действий и обработку результатов, не покупая непонятный список «умных» функций.
Начните с вопроса о контактах с инструментом, а затем спросите, что он доказывает.
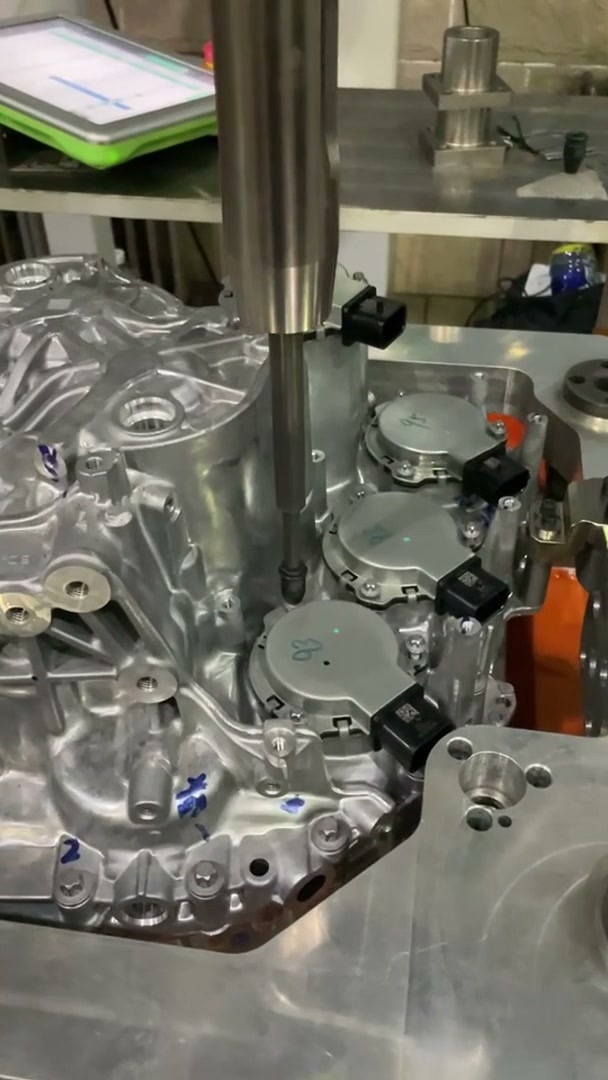
На прилагаемом видео показано, как инструмент для завинчивания вертикально перемещается по нескольким положениям на литом корпусе. Крупный план демонстрирует приближение, контакт, подъем и перемещение. Это позволяет легко отслеживать последовательность действий, но не отображает значения затяжки или логику подтверждения контроллера.
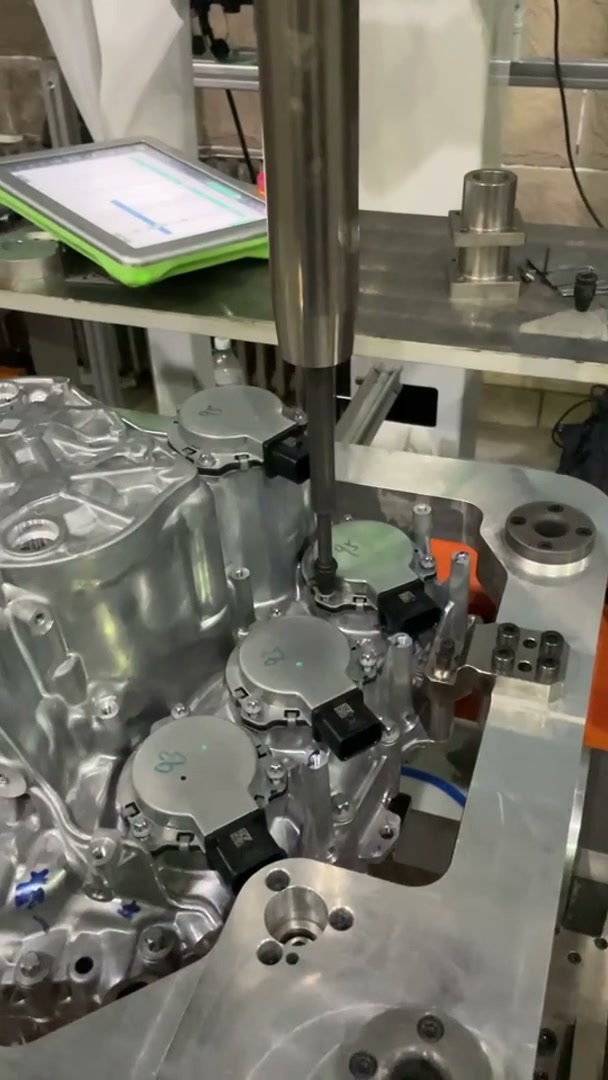
Для аналогичного применения наглядная демонстрация покажет, может ли инструмент приблизиться к заданным положениям. При покупке также необходимо учитывать, как в процессе определяется, является ли каждое необходимое крепление приемлемым.
1. Цель была достигнута, но сопротивление возникло слишком рано.
Рассмотрим эксперимент, в котором один из крепежных элементов достигает целевого момента затяжки необычно быстро. Повторное достижение этого целевого значения не объясняет, произошло ли нормальное зацепление или винт столкнулся с аномальным сопротивлением. Трение влияет на соотношение между приложенным моментом затяжки и усилием зажима; поврежденная резьба также может изменить характер развития сопротивления. Результат измерения момента затяжки не является прямым измерением силы зажима.
Здесь может помочь второе измерение процесса. Мониторинг угла позволяет сравнить вращение, измеренное относительно заданного начального состояния, с диапазоном, установленным для фактического соединения. Угол, выходящий за пределы этого диапазона, требует заданного ответа; это не является универсальным диагнозом какого-либо конкретного дефекта.
Будьте точны, когда в предложении указаны «момент затяжки и угол». Контроль угла при выключении двигателя при достижении целевого момента затяжки отличается от преднамеренной затяжки с увеличением угла после достижения предварительного состояния. В обоих случаях требуются настройки, соответствующие конкретному соединению; ни один из вариантов не предоставляет универсальных настроек для несвязанных узлов.
При принятии решения о покупке следует выбирать проверенную стратегию затяжки, а не предполагать, что чем больше отображаемых показателей, тем лучше качество сборки. Если вызывает беспокойство аномальное сопротивление, продемонстрируйте предлагаемый ответ на типичных условиях соединения и подтвердите, что останавливает или на что указывает неудачный результат. Предельные значения относятся к данному соединению и его требованиям к приемке.
2. Результатов достаточно, но одна лунка была пропущена.
Представьте себе деталь с четырьмя необходимыми положениями крепления. Система регистрирует четыре допустимых результата обработки инструментом, но одно положение было обработано дважды, а другое пропущено. Подсчет верен; готовая сборка — нет. Это упрощенный гипотетический пример, а не ошибка, наблюдаемая в видео.
Одного лишь более совершенного датчика крутящего момента недостаточно. Электрохимической ячейке необходим способ сопоставления результатов с требуемыми операциями и определения момента завершения обработки компонента. В зависимости от конфигурации это может включать запрограммированную последовательность позиционирования, подтверждение положения и сброс состояния новой детали, который не сохраняет состояние предыдущей детали.
Превратите проблему в демонстрацию: пропустите одну необходимую операцию в контролируемом приемочном тесте и покажите, что компонент не может получить обычный статус "завершено". Затем покажите, как выявляется и устраняется недостающая операция. Это проверяет требование к последовательности более непосредственно, чем вопрос о том, может ли контроллер "сохранять данные".
Контроллер может предоставлять представления результатов, трассировки, идентификаторов и пакетов, но наличие экрана не гарантирует, что его данные соответствуют каждой необходимой операции. Продемонстрируйте эту взаимосвязь с помощью предложенной последовательности ячеек.
3. Вторая попытка удалась, поэтому первая исчезла.
Предположим, попытка выполнения операции прерывается с ошибкой, а последующая попытка принимается. Если сохраняется только последний статус, то человек, проверяющий компонент, не сможет определить, что ему потребовалось вмешательство. Эта запись также не может объяснить, была ли предпринята повторная попытка установки, замена или проверка того же крепежного элемента.
Решение не в том, чтобы запрещать каждую повторную попытку. Определите, какие условия допускают еще одну попытку, а какие требуют проверки, замены или иного решения в соответствии с процедурой контроля качества соединений на предприятии. Для операций, требующих сохранения этой информации, сохраняйте данные о попытках и окончательном решении для одного и того же компонента и положения крепления.
Запросите контролируемую демонстрацию аномального результата с последующим допустимым восстановлением. Просмотрите запись, а также окончательный «зеленый» статус. Если необходимая история исчезает, в коммерческом предложении необходимо указать вопрос хранения или интеграции результатов. Изменение точности движения робота не устранит этот пробел.
Укажите ошибку, которую необходимо предотвратить.
Эти примеры указывают на различные виды закупок: измерение поведения соединения для выявления аномального затягивания, контроль работы при пропущенном положении и обработка истории доработок. Не обязательно создавать сложные системы на каждом участке. Объем работ должен соответствовать фактическим требованиям к креплению и последствиям необнаруженной ошибки.
При обсуждении проекта по завинчиванию с компанией EVST начните с соединения и крепежного элемента, позиций, которые необходимо обработать, и ошибок сборки, которые необходимо предотвратить или зафиксировать с помощью этого процесса. Это даст нам основу для обсуждения вариантов инструмента, робота и рабочего места с учетом осмысленной последовательности приемки. Обсудите многопозиционную завинчивающую обработку с EVST..
Метод: Анализ видеоматериалов, документации производителя и гипотетических сценариев приемочных испытаний. Редакционная политика · Политика исправления · Условия Пользования