
Przesunięcie zacisku w celu odsunięcia uchwytu spawalniczego to zmiana w uchwycie, a nie tylko korekta ścieżki. Przed zatwierdzeniem należy porównać, jak osadzone są reprezentatywne części, jak reagują po zaciśnięciu i co się dzieje po zwolnieniu bez spawania. Następnie należy sprawdzić rzeczywistą ścieżkę uchwytu. Taka kolejność pomaga odróżnić problem z trzymaniem od zmiany, która pojawia się dopiero po spawaniu.
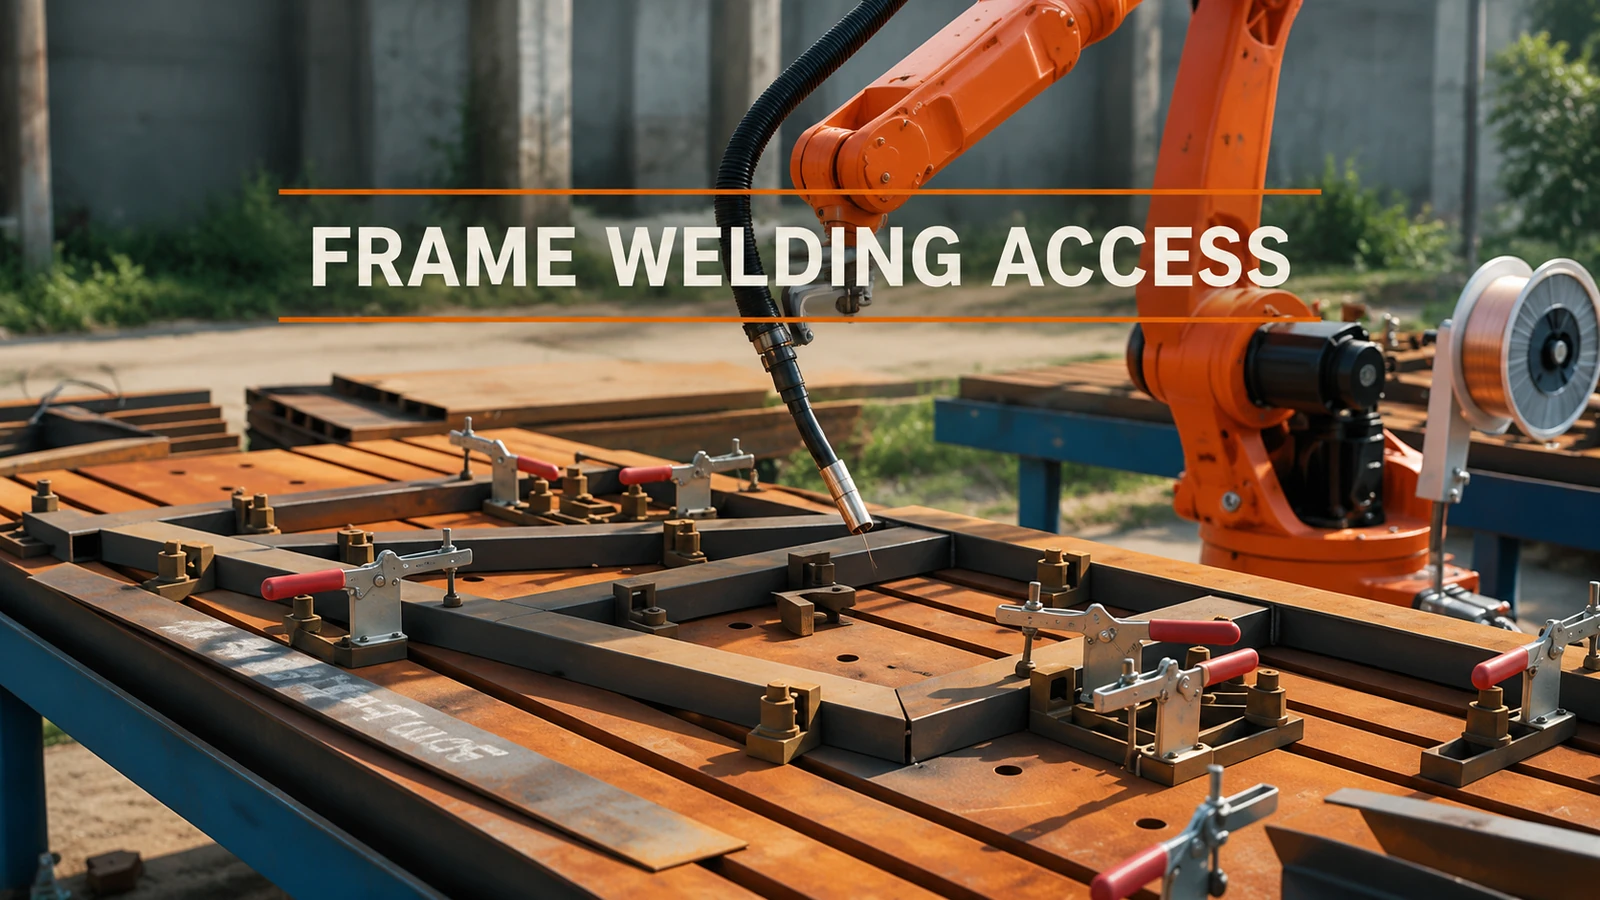
Aplikacja przedstawia pomarańczowego robota spawającego łukowo prostokątny element na długim stole, z czerwonymi zaciskami wokół obrabianego przedmiotu. W przypadku proponowanej zmiany zacisków w tego typu oprzyrządowaniu, przydatne pytanie o zatwierdzenie brzmi, czy nowe rozwiązanie zachowuje referencję elementu, jednocześnie otwierając wymaganą przestrzeń roboczą.
EN film główny 00:24 — pistolet w złączu na zamocowanym elemencie prostokątnym.
Zanotuj, co musi jeszcze zrobić przeniesiony zacisk
Na zdjęciu lub rysunku osprzętu zaznacz oryginalną pozycję podkładki, proponowaną pozycję oraz znajdujące się pod nią wsporniki. Zidentyfikuj styki ustalające położenie elementu niezależnie od zacisku, który go do nich przytrzymuje.
Nowa podkładka powinna dociskać do odpowiedniego podparcia lub elementu ustalającego, a nie wyginać niepodpartego elementu. Odsunięcie jej od pistoletu może również spowodować odsunięcie jej od tego podparcia. Zwiększenie siły w celu zamknięcia widocznej szczeliny może ukryć problem z osadzeniem, zamiast go rozwiązać.
Prowadź dokumentację dotyczącą planowanego stanu części przychodzących oraz elementów złącznych lub montażowych, które muszą zachować swoje położenie. Używaj tych samych punktów odniesienia przed i po zmianie. W przeciwnym razie inna konfiguracja pomiarowa może zostać pomylona z ulepszeniem osprzętu.
Porównaj stany zimne przed narysowaniem łuku
W proponowanym układzie, przeprowadź kontrolowaną próbę bez spawania, aby zarejestrować poniższą sekwencję. Zastosuj uzgodnione kryteria produktu; nie wymyślaj uniwersalnej szczeliny ani limitu ruchu.
| Miasto | Na co zwrócić uwagę w odniesieniu do tych samych odniesień | Jakie obawy każą ci zbadać |
|---|---|---|
| Część osadzona, zaciski otwarte | Kontakt z przewidzianymi podporami i lokalizatorami, gdzie znajduje się staw | Stan części przychodzącej, droga osadzania lub zablokowany kontakt |
| Zaciski zamknięte | Czy zachowano odniesienie; zmiany w stawie, kontakcie podporowym lub kształcie części | Lokalizacja podkładki, podparcie pod nią i zastosowane działanie trzymające |
| Zaciski zwolnione, nadal niespawane | Czy część powraca lub zachowuje zmieniony kształt; czy można ją normalnie usunąć | Ruch związany z zaciskaniem i sekwencja ładowania/zwalniania |
Powtórz to porównanie z reprezentatywnymi częściami przychodzącymi, uwzględniając warianty, które urządzenie ma akceptować. Szczególnie prosta część wzorcowa może nie zauważyć problemu, który pojawia się po załadowaniu kolejnej partii.
Jeśli ruch lub zginanie wystąpi już podczas tej próby na zimno, należy rozpocząć od styku, podparcia i zacisku. Zmiana kolejności spawania nie może wyjaśnić ruchu, który wystąpił przed zajarzeniem łuku. Zanotuj obserwację przed dostosowaniem innej zmiennej.
Sprawdź trasę działa w rzeczywistych stanach trzymania
Gdy osadzenie i trzymanie będą akceptowalne, sprawdź podejście, ruch wzdłuż złącza i wycofanie, używając całej proponowanej osłony pistoletu. Uwzględnij ruch między poszczególnymi złączami. Trasa, która omija otwarte mocowanie, może nie omijać zamkniętych zacisków.
Jeśli propozycja otwiera zacisk w trakcie sekwencji, należy zapisać, co nadal lokalizuje i utrzymuje zespół w tym stanie. Należy to traktować jako odrębny układ do sprawdzenia, a nie jako tymczasowe ukrywanie zacisku w modelu. Kontrola ścieżki kontrolowanej powinna wykorzystywać odpowiadające jej fizyczne stany zacisku.
Przechowywać próbę spawania oddzielnie od odbioru na zimno
Po przeprowadzeniu kontroli na zimno, należy przeprowadzić odpowiednią próbę spawania i sprawdzić wymagane cechy po odpuszczeniu, korzystając z tych samych punktów odniesienia. Jeśli sekwencja spawania na zimno była akceptowalna, ale spawany zespół różni się, należy wspólnie przeanalizować dopasowanie, sekwencję mocowania i warunki spawania. Porównanie wskazuje zespołowi miejsce, w którym zmiana pojawia się po raz pierwszy; nie rozstrzyga ono jednak o pojedynczej przyczynie.
Rejestr zmian, który można wdrożyć, łączy zmiany w zacisku z obserwacjami stanu zimnego, sprawdzoną trasą pistoletu i późniejszą próbką spawaną. Do dyskusji EVST należy przesłać zdjęcia zacisku przed i po, lokalizacje podpór oraz element, który musi pozostać na swoim miejscu. To bardziej użyteczny punkt wyjścia niż bezwarunkowa prośba o „zrobienie miejsca na pistolet”.