
Szlifowanie rękojeści ze stopu cynku za pomocą robota: usuwanie linii podziału
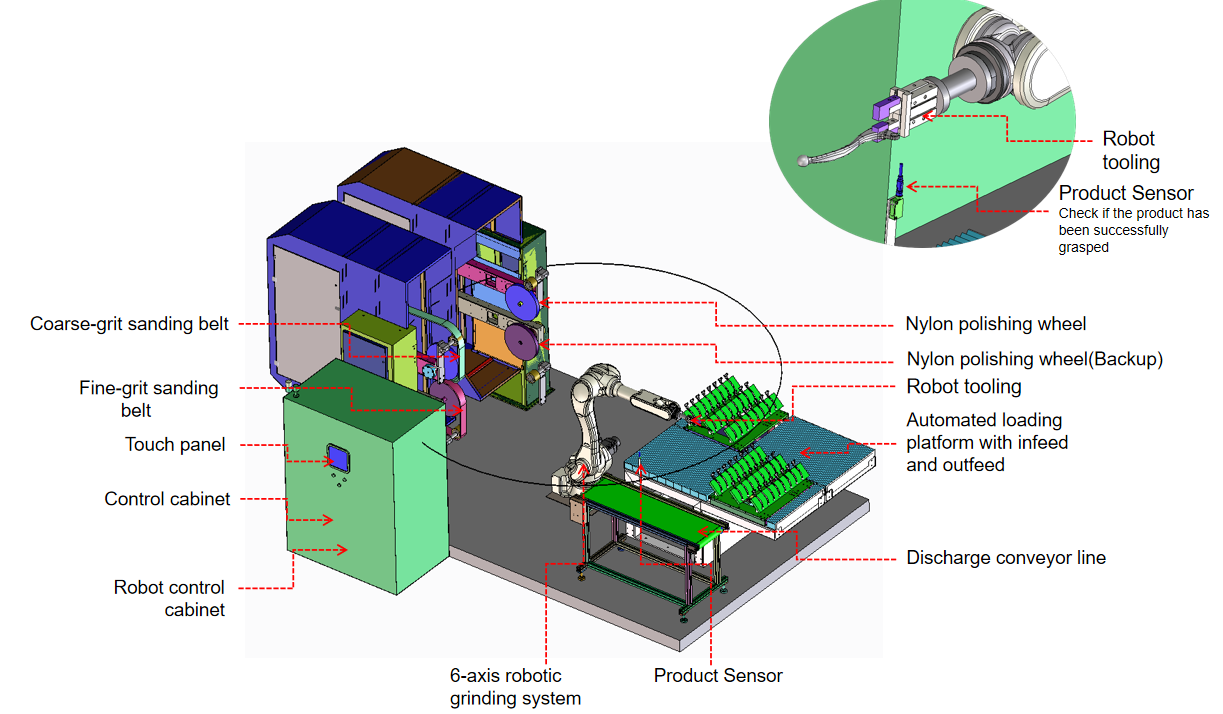
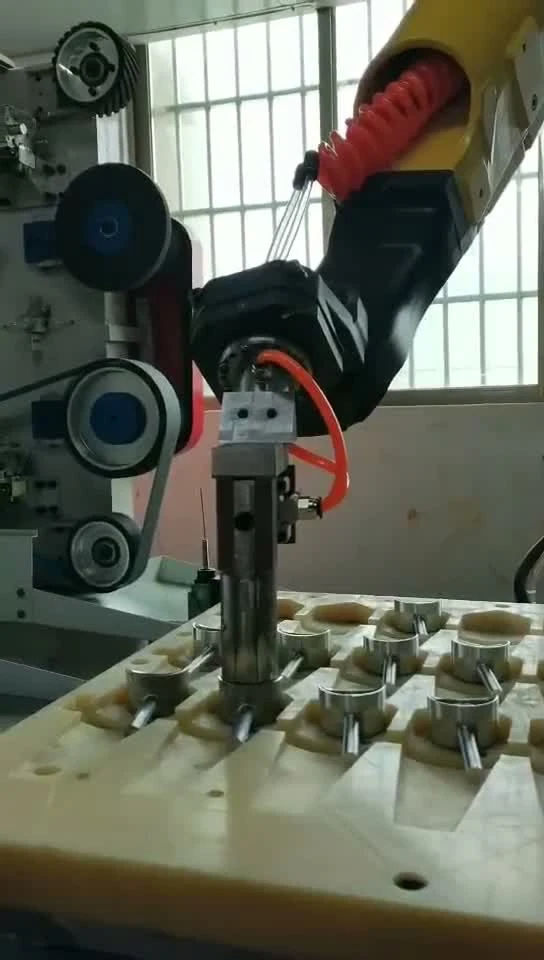
Ta zrobotyzowana komórka polerująca składa się z sześcioosiowego robota i czterostanowiskowej szlifierki taśmowej ze stołem załadowczym i rozładowczym: części są szlifowane sekwencyjnie od pasów grubych do drobnych lub polerowane na tarczy nylonowej.
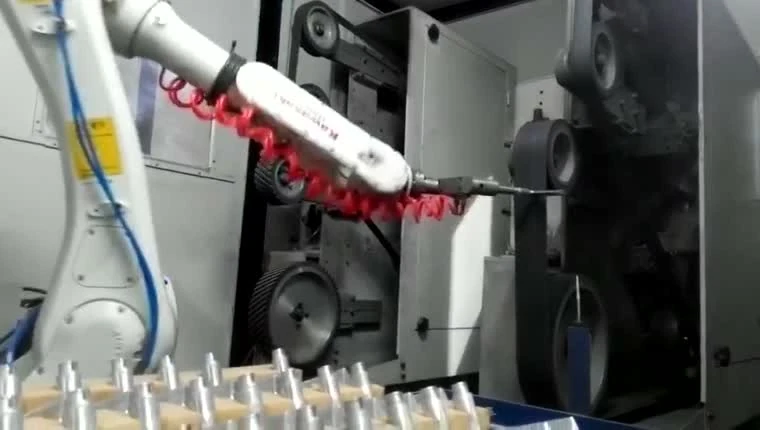
Robot trzyma część, zapewniając stabilne i wydajne szlifowanie
Robot przenosi produkt do stanowisk z materiałami eksploatacyjnymi w celu szlifowania i polerowania; w przypadku dużych produktów robot trzyma narzędzie i pracuje na części stałej.
układy komórek, opcje kontroli siły i wybórDuże produkty są szlifowane i polerowane za pomocą narzędzi obsługiwanych przez robota, z automatyczną wymianą materiałów eksploatacyjnych.
komórki do gratowania ciężkich odlewówKluczowe komponenty, ułożone wokół Twojej części
Robot sześcioosiowy i przyrząd szlifierski
Robot jest dostosowany do procesu szlifowania, dzięki czemu sekwencja czynności przebiega stabilnie i ciągle.
Stacje eksploatacyjne
Układy dwu-, cztero- lub sześciostanowiskowe są dostosowane do procesu szlifowania, a materiały eksploatacyjne — pasy ścierne, ściernice listkowe, ściernice nylonowe, ściernice sizalowe i ściernice polerskie z tkaniny — są dobierane w zależności od rodzaju zadania.
Stacje z materiałami eksploatacyjnymi w stosach
Układ stacji górnej i dolnej skraca czas przemieszczania się robota między stacjami, co pozwala na szybką i ciągłą produkcję.
Urządzenie do załadunku i rozładunku
Jeden na wejściu, jeden na wyjściu: każda część wraca na swoją pozycję w tacy po szlifowaniu; gdy taca jest skończona, komórka automatycznie przełącza się na następną tacę, a operatorzy ładują i rozładowują tace.
Trzy opcje mocowania narzędzi szlifierskich
Mocowanie stałe
Narzędzie szlifierskie jest sztywno przykręcone do kołnierza robota, co zapewnia sztywne i wytrzymałe połączenie.
układy komórek, opcje kontroli siły i wybórPływający uchwyt
Narzędzie szlifierskie porusza się swobodnie, dopasowując się do powierzchni produktu, co zapewnia bardziej płaskie i równomierne wykończenie.
układy komórek, opcje kontroli siły i wybórPływające mocowanie z czujnikiem momentu obrotowego
Narzędzie podąża za powierzchnią produktu, zapewniając stałą siłę wyjściową w przypadku zakrzywionych powierzchni, narożników, bardzo cienkich części i części o wysokich wymaganiach.
układy komórek, opcje kontroli siły i wybórWiele rodzajów produktów, jeden proces mielenia
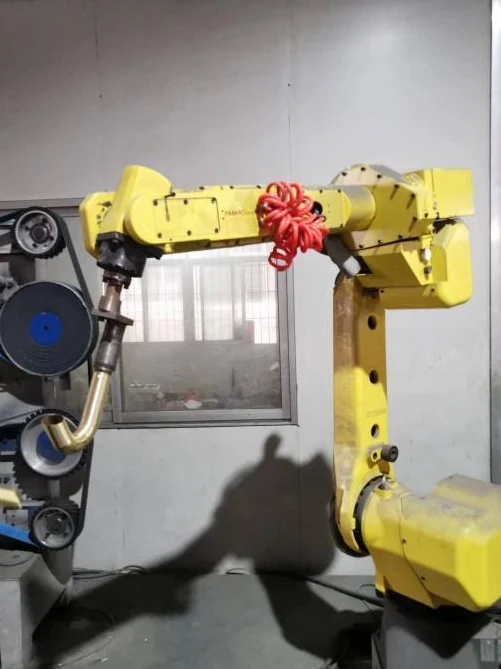
Artykuły sanitarne: baterie i armatura prysznicowa
Pokrywy baterii ze stopu cynku, korpusy baterii ze stopu miedzi, baterie ze stali nierdzewnej, zakrzywione wylewki i ramiona prysznicowe idealnie nadają się do obróbki wykończeniowej częściowej. Obrabiany przedmiot przemieszcza się między stałymi stanowiskami, gdy robot podaje wymagane powierzchnie narzędziu.
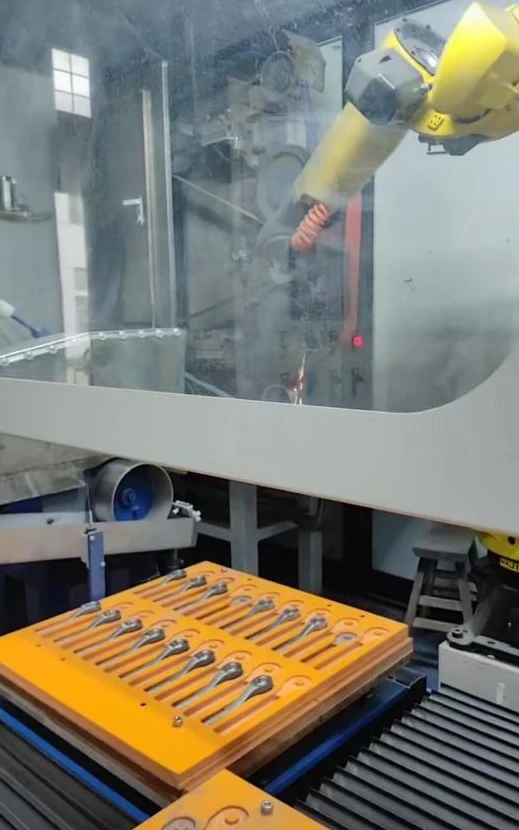
Narzędzia metalowe: uchwyty i klucze
Typowymi zastosowaniami są klamki do drzwi i klucze do narzędzi ze stali narzędziowej. Ukształtowane tace porządkują przychodzące części, podczas gdy chwytak przenosi każdą część do stanowiska ściernego lub polerującego. Typowym zadaniem jest usuwanie linii podziału i wypływek z klamek odlewanych ciśnieniowo ze stopu cynku przed polerowaniem.
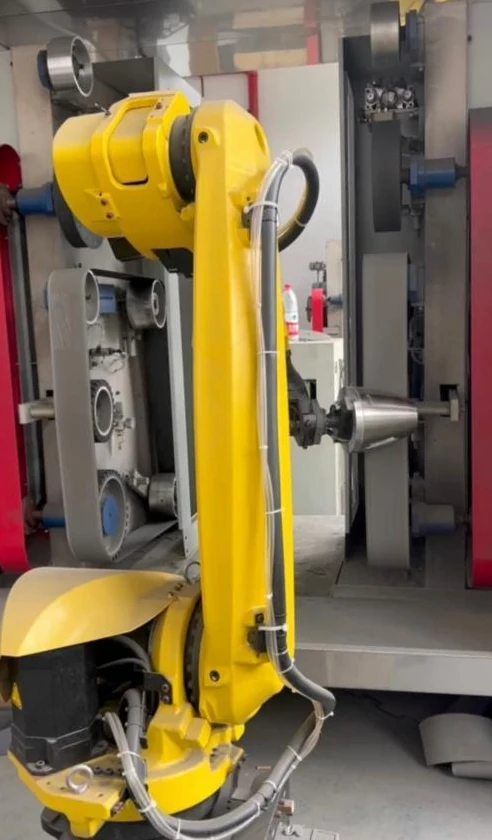
Sprzęt AGD: korpusy i uchwyty czajników
Korpusy czajników ze stali nierdzewnej i aluminiowe uchwyty kuchenek mikrofalowych reprezentują różne kształty w ramach tego samego podejścia do trzymania części: okrągły korpus o cienkich ściankach i długi uchwyt. Każdy z nich wymaga układu uchwytu dopasowanego do jego kształtu.
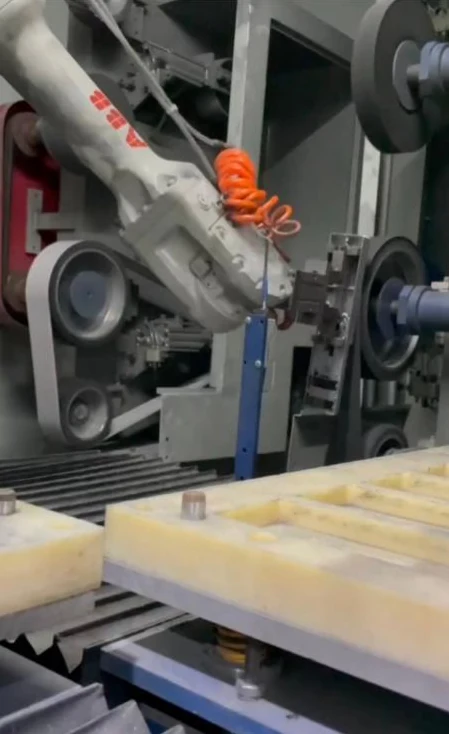
Inteligentne zamki: małe pokrywy i długie elementy
Pokrywy inteligentnych zamków ze stopu cynku mogą być umieszczone w tackach lokalizacyjnych. Dostępne są również zamknięte układy cel dla długich pokryw i elementów z uchwytami, gdzie robot pracuje wewnątrz obudowy maszyny.
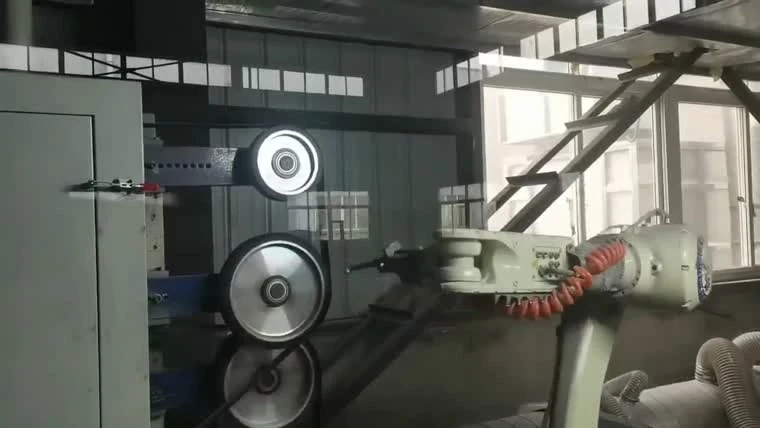
Części motocyklowe: dźwignie hamulcowe i ramy
Aluminiowe dźwignie hamulca ręcznego i hamulca ręcznego są prowadzone za kołami stykowymi w celu szlifowania i polerowania. Spawane, rurowe ramy tylne to kolejna typowa rodzina części, wykorzystująca układ mocowania specyficzny dla danego przedmiotu obrabianego. Typowe aluminiowe odlewy ciśnieniowe do szlifowania i polerowania to piasty kół, bagażniki, obudowy lusterek, bagażniki tylne, zbiorniki paliwa, korpusy amortyzatorów i podnóżki.
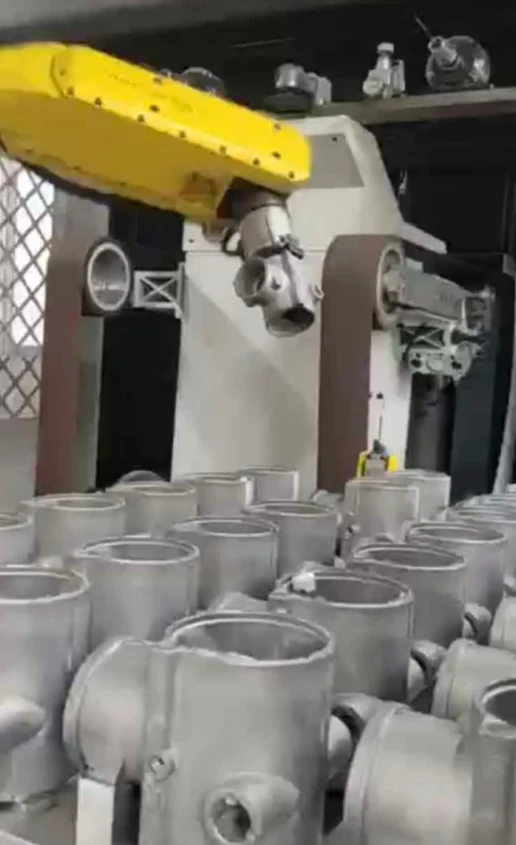
Zawory i odlewy: korpusy zaworów aluminiowe i obudowy odlewane
Aluminiowe korpusy zaworów trójdrożnych i czterodrożnych, a także płaskie obudowy z odlewów aluminiowych, to typowe zastosowania gratowania tą metodą. Robot przytrzymuje element i doprowadza wymagane krawędzie do stacjonarnego urządzenia wykańczającego.
Metoda mielenia dostosowana do produktu
Rozpocznij dyskusję na temat układu, korzystając z rodziny elementów obrabianych. Poniższe kombinacje to przykłady konfiguracji, a nie uniwersalna specyfikacja sprzętu.
| Rodzina przedmiotów obrabianych | Metoda trzymania | Kombinacja stacji | Układ załadunku | Typowy proces |
|---|---|---|---|---|
| Armatura sanitarna | Robot chwyta produkt | Pas ścierny, koło nylonowe i koło materiałowe | Lokalizowanie tacek | Szlifowanie i polerowanie |
| Klamki do drzwi i osłony zamków inteligentnych | Robot chwyta produkt | Pas ścierny, koło nylonowe i koło materiałowe | Układ tacek o różnych kształtach | Szlifowanie i polerowanie |
| Klucze i osprzęt | Robot chwyta produkt | Pas ścierny, koło nylonowe i koło materiałowe | Tace załadowcze ustawione w rzędach | Szlifowanie i polerowanie |
| Korpusy kotłów, tuleje i tuleje | Robot chwyta produkt | Pas ścierny, koło nylonowe i koło materiałowe | Tace dopasowane do przedmiotu obrabianego | Szlifowanie i polerowanie |
| Aluminiowe odlewane dźwignie hamulcowe i tylne bagażniki | Robot chwyta produkt | Pas ścierny, koło nylonowe i koło materiałowe | Taca lokalizacyjna lub osprzęt | Szlifowanie i polerowanie |
| Korpusy zaworów aluminiowych i obudowy odlewane | Robot chwyta produkt | Pas ścierny, koło nylonowe i koło materiałowe | Załadunek partiami z pojemników | Szlifowanie i gratowanie |
Dostarcz rysunki lub zdjęcia produktu oraz opis aktualnego procesu ręcznego szlifowania i polerowania, a my zaplanujemy sprzęt i proces.
Omów układ komórkiPrzygotuj małe części do odbioru
Zamknięty obszar roboczy
Cały układ mieści się w zasięgu roboczym robota, a w celu usuwania kurzu z powietrza zamontowany jest odkurzacz do pracy na mokro.
układy komórek, opcje kontroli siły i wybór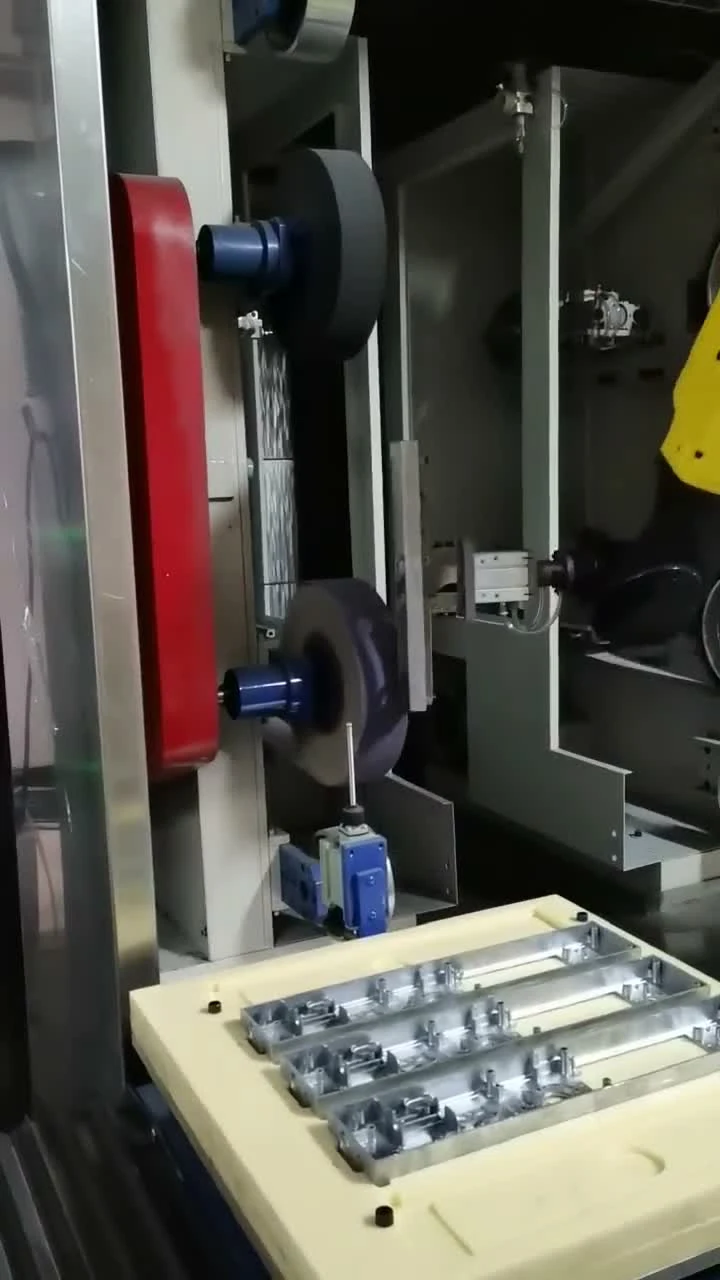
Dlaczego komórka częściowo utrzymywana
Konsystencja:
Zaprogramowana ścieżka dostarcza obrabiany przedmiot do ustalonych stanowisk wykańczających w powtarzalnej sekwencji; uchwyt i stan materiałów eksploatacyjnych pozostają częścią konfiguracji procesu.
Bezpieczeństwo
Oddzielne stanowiska załadunku i wykańczania pozwalają operatorom trzymać się z dala od narzędzia w trakcie obróbki, przy czym do celi zaplanowano odpowiednie zabezpieczenia i dostęp.
Wydajność
Zorganizowane tace i miejsca załadunku zapewniają stały przepływ części. Wydajność zależy od obrabianego przedmiotu, etapów obróbki i sposobu załadunku.
Pytania przed określeniem komórki
Które części nadają się do komórki trzymającej części zamiast do komórki trzymającej narzędzia?
Na tej stronie skupimy się na sprzęcie, który można bezpiecznie uchwycić i ustawić w ustalonych pozycjach wykończeniowych. W przypadku większych części, układ można odwrócić, aby część pozostała nieruchoma, a robot przenosił narzędzie.
Jakie stacje eksploatacyjne może łączyć jedna komórka?
Komórka może łączyć stałe pozycje ścierne i polerujące wokół robota. Wymagane etapy obróbki wykończeniowej determinują kombinację stanowisk; układ sprzętu jest dopasowany do obrabianego przedmiotu.
Jak ładowane są małe części — na tacach, w magazynach podnośnikowych czy na przenośniku taśmowym?
Dostępne są tace lokalizacyjne i magazyny podnośnikowe do małych części. Alternatywne pozycje załadunku i dwuwarstwowe stoły materiałowe to kolejne opcje układu. Interfejs przenośnika może być omówiony, gdy wymaga tego proces poprzedzający.
Czy jedna komórka może obsługiwać kilka numerów części bez konieczności przebudowywania urządzenia?
Nie zakładaj, że różne numery części mają ten sam uchwyt. Najpierw porównaj ich powierzchnie chwytne, punkty lokalizacyjne i ścieżki wykończenia. Prześlij rysunki lub próbki, aby ocenić wspólne cechy i wymagane zmiany.
Jakie etapy wykończeniowe obejmuje komórka — gratowanie, szlifowanie, polerowanie?
Trasa częściowo obsługiwana obejmuje szlifowanie i polerowanie okuć oraz gratowanie odpowiednich odlewów aluminiowych. Możliwe jest uwzględnienie stanowisk polerowania w celu uzyskania wymaganego wykończenia. Kolejność czynności jest dobierana w zależności od materiału, geometrii i docelowego wykończenia.
Zdefiniuj część. Omów sposób wykończenia.
Udostępnij rysunek lub próbkę, materiał, powierzchnie do wykończenia i oczekiwany rezultat. EVST może omówić rozmieszczenie uchwytów, kombinację stanowisk i sposób załadunku na podstawie tych informacji.