
Gesynchroniseerd lassen met meerdere lastoortsen wordt niet bereikt door simpelweg twee of meer bogen tegelijk te starten. Het systeem moet een gecontroleerde relatie onderhouden tussen de geometrie van de lastoorts, de beweging ervan, de procesparameters, de warmteverdeling, de passing van het werkstuk en de reactie op storingen.
De zakelijke argumenten hiervoor zijn doorgaans een hogere doorvoer of een betere procesbalans. Het technische risico is dat een verborgen verschil tussen kanalen kan leiden tot ongelijke kwaliteit, vervorming of een fout die zich over het hele station verspreidt. Een goede specificatie behandelt daarom elke brander als onderdeel van een gesynchroniseerde groep én als een onafhankelijk verifieerbaar proceskanaal.
Key afhaalrestaurants
- Het gelijktijdig starten van de lasboog bewijst niet dat er synchroon is gelast.
- De geometrie en de beweging van de zaklamp vereisen één gemeenschappelijk referentiepunt.
- Elke brander heeft nog steeds een eigen procesregistratie en alarmstatus nodig.
- De warmte-interactie moet worden getest op representatieve werkstukken.
- Een storing in één kanaal vereist een gedefinieerde groepsreactie en een herstartregel.
Direct antwoord: wat maakt gesynchroniseerd lassen met meerdere branders geldig?
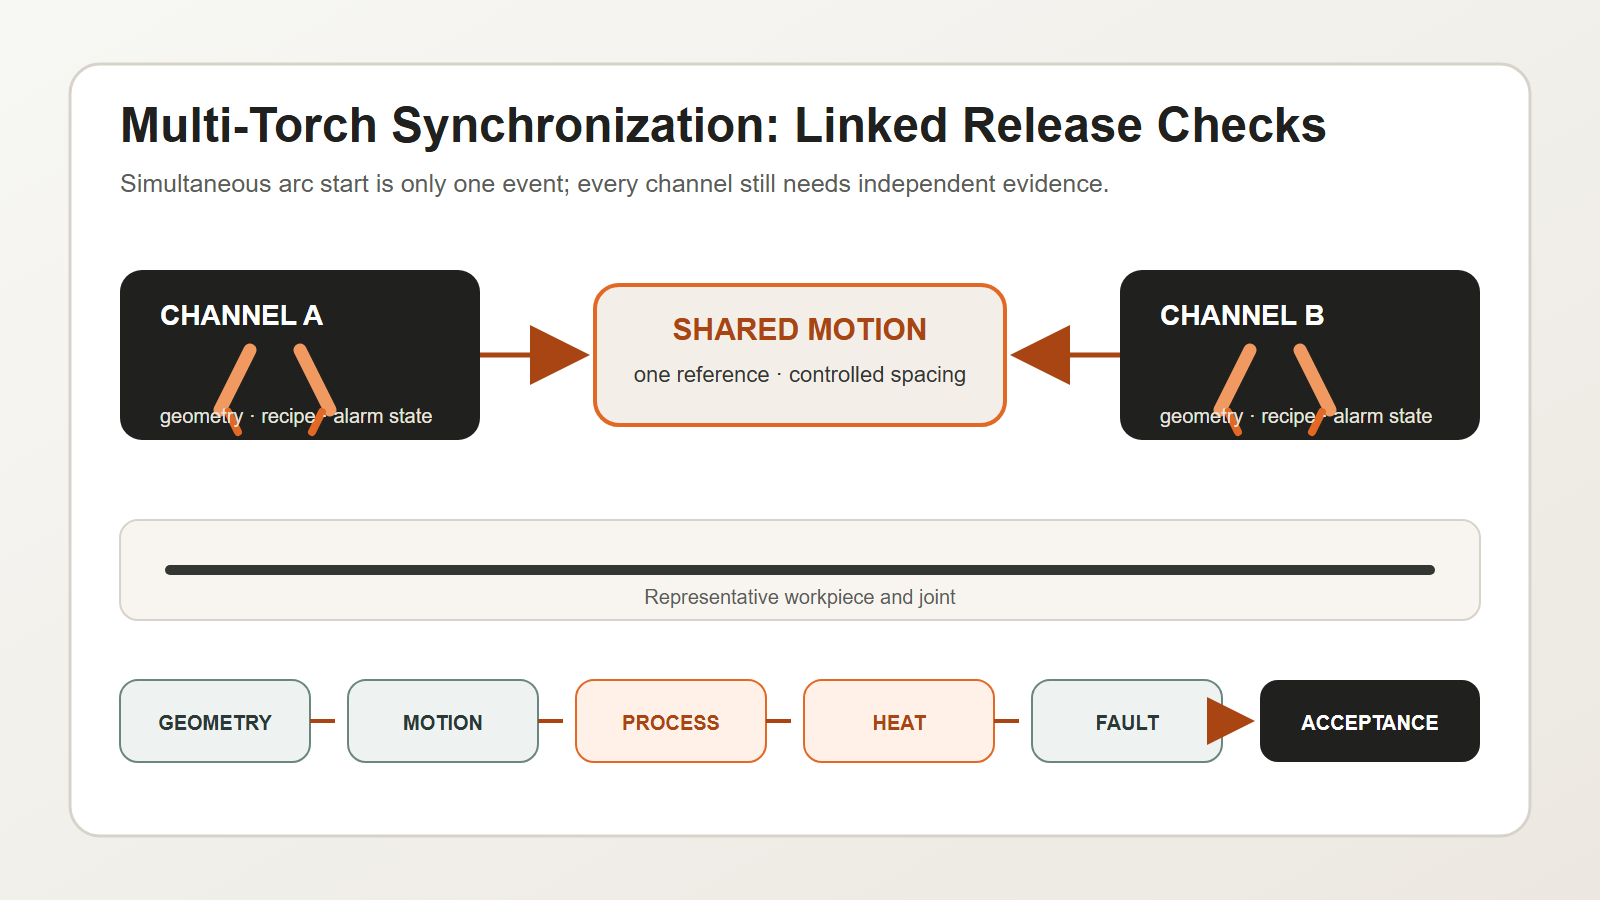
Gesynchroniseerd lassen met meerdere lastoortsen is mogelijk wanneer de groep als één gepland proces beweegt en elke lastoorts onafhankelijk controleerbaar blijft. Begin met het werkstuk, de verbinding, het materiaal en de vereiste laskwaliteit. Stel de positie, hoek en afstand van elke lastoorts in vanuit een gemeenschappelijk referentiepunt. Koppel de rijsnelheid en de relatieve afstand in het bewegingsplan. Sla stroomsterkte, draadaanvoer, timing en andere goedgekeurde proceswaarden op per kanaal en recept. Test hoe de actieve warmtebronnen de passing, vervorming en het stoppen of herstarten beïnvloeden. Geef elke lastoorts zijn eigen boog-, aanvoer-, hulp- en positiestatus. Als één kanaal uitvalt, moet het besturingssysteem de voor die lassequentie goedgekeurde reactie uitvoeren. Inspecteer vóór de productie elke laslocatie en test gedefinieerde fouten op herhaalde onderdelen. Het gelijktijdig starten van meerdere bogen is slechts één gebeurtenis. Gesynchroniseerd lassen is de geverifieerde relatie tussen geometrie, beweging, proces, warmte, kwaliteit en herstel.
Begin met de las en het werkstuk, niet met het aantal branders.
Voordat u een configuratie met meerdere branders kiest, moet u het volgende bepalen:
- verbindingstype en laslocatie;
- basismateriaal en diktebereik;
- pasvorm en spelingvariatie;
- Laspositie en bereikbaarheid;
- vereiste laskwaliteit en inspectiemethode;
- productiemix en omstelvereisten;
- Toelaatbare warmte-invoer en vervormingsgedrag.
Het aantal en de opstelling van de lastoortsen moeten binnen dit procesbereik vallen. Het toevoegen van meer lastoortsen kan geen compensatie bieden voor inconsistente passing, instabiele positionering of een ongedefinieerd acceptatieniveau voor de las.
Valideer de geometrie als een gekoppeld systeem.
De branders hebben een gemeenschappelijke mechanische en procesreferentie nodig. Belangrijke controles zijn onder andere:
| Geometrie-item | Wat te verifiëren | Typische faalmodus |
|---|---|---|
| positie van de fakkel | locatie ten opzichte van gezamenlijke en aangrenzende fakkels | verschoven kraal of ontbrekende rand |
| werk- en reisaspecten | correcte oriëntatie gedurende het volledige traject | inconsistente fusie of kraalvorm |
| fakkelafstand | beoogde scheiding onder belasting en beweging | thermische interactie of botsingsrisico |
| contacttip of procespunt | herhaalbare kanaalspecifieke kalibratie | Eén kanaal wijkt af, terwijl de andere correct blijven. |
| werkstuk referentiepunt | stabiele presentatie en klemming van het onderdeel | alle kanalen volgen de verkeerde referentie. |
Meet de afmetingen van het geïnstalleerde systeem. Een nominale CAD-meting houdt geen rekening met doorbuiging van de beugel, kabelkrachten, wijzigingen in de dienstverlening, botsingseffecten of thermische uitzetting.
Synchroniseer beweging zonder verlies van kanaalzichtbaarheid
Het bewegingsplan moet definiëren welke variabelen gedeeld worden en welke onafhankelijk blijven.
Gedeelde variabelen kunnen onder andere starttoestemming, bewegingsrichting, gecoördineerde snelheid, werkstukrotatie en stationvergrendelingen omvatten. Onafhankelijke variabelen kunnen onder andere boogvorming, draadaanvoerstatus, stroom- of spanningsfeedback, toortshoogte of naadvolginput en kanaalspecifieke alarmen omvatten.
De besturingslogica moet vier vragen beantwoorden:
- Wat moet er waar zijn voordat de groep van start gaat?
- Wat bevestigt dat alle benodigde kanalen zijn opgezet?
- Wat gebeurt er als een kanaal de toegestane status verlaat?
- Wat moet er opnieuw gecontroleerd worden voordat de groep opnieuw wordt opgestart?
"Ga door met de resterende branders" is niet automatisch een veilige of acceptabele reactie. Of het is toegestaan, hangt af van het lasontwerp, de volgorde van de werkzaamheden, de warmtebalans en de gekwalificeerde procedure.
Beheer procesparameters per kanaal en per recept.
Een gesynchroniseerd station heeft nog steeds gegevens op kanaalniveau nodig. Afhankelijk van het lasproces en de projectvereisten kan het recept het volgende omvatten:
- procesidentificatie;
- stroom, spanning, draadaanvoer of gelijkwaardige regelwaarden;
- reissnelheid en start-/stoptijd;
- status van het beschermgas of procesmedium;
- De offset en oriëntatie van de fakkel;
- instellingen voor weefpatroon, oscillatie of naadvolging;
- kratervulling, inloop- en uitloopgedrag;
- alarm- en tolerantiegrenzen.
Bewaar de receptversie samen met de productiegegevens. Als een brander wordt aangepast, mag deze wijziging geen ongedocumenteerde lokale instelling worden die buiten de goedgekeurde configuratie blijft bestaan.
ISO 4063:2023 biedt gestandaardiseerde procesnomenclatuur en referentienummers, ter ondersteuning van consistente identificatie in tekeningen, werkinstructies en lasprocedurespecificaties. ISO 15614-1:2017 beschrijft de procedurekwalificatie voor boog- en gaslassen van staal en booglassen van nikkellegeringen binnen het toepassingsgebied. De toepasselijke kwalificatieroute is echter nog steeds afhankelijk van het specifieke materiaal, proces, contract en de toepassingsnorm.
Citeerbare verklaring 1: Gesynchroniseerd lassen met meerdere branders vereist gelijktijdige bewegingscontrole op groepsniveau en procesregistratie op kanaalniveau.
Citeerbare verklaring 2: Een identieke timing garandeert niet dat de lasomstandigheden identiek zijn, omdat de geometrie en de warmteoverdracht per kanaal kunnen verschillen.
Beheers de warmte-interactie en de volgorde.
Meerdere boogontladingen veranderen het thermische patroon. Zelfs wanneer elk afzonderlijk kanaal binnen het verwachte bereik valt, kunnen de gecombineerde timing en onderlinge afstand de vervorming, de omstandigheden tussen de ontladingen en de lokale warmteophoping beïnvloeden.
Het projectteam moet het volgende evalueren:
- of de lastoortsen gelijktijdig lassen of met een gecontroleerde tijd-/positieverschuiving;
- de afstand tussen actieve warmtebronnen;
- reisrichting en sequentie-symmetrie;
- fixatiebeperking en timing van de ontgrendeling;
- het effect van stops en herstarts op de lokale warmteconcentratie;
- of de vlamboog, spatten of gasstroom van het ene kanaal invloed heeft op een ander kanaal of een andere sensor.
Beschouw deze formules niet als universele formules. Valideer ze met representatieve werkstukken en de beoogde gekwalificeerde procedure.
Foutisolatie in het ontwerp vóór de productie.
Het station moet kanaalspecifieke storingen detecteren en erop reageren, zoals:
- het niet tot stand brengen van een boog;
- draadaanvoeronderbreking;
- verwerk feedback buiten het toegestane tijdsvenster;
- botsing van de brander of positieafwijking;
- afscherming of verlies van nutsvoorzieningen;
- verlies van vertrouwen in het volgen van naden;
- een fakkel die eerder klaar is of juist achterloopt.
Een gecontroleerde reactie kan een gecoördineerde stop, veilige terugtrekking, markering van het betreffende werkstuk en blokkering van de automatische herstart vereisen totdat de vastgestelde controles zijn geslaagd. De juiste strategie hangt af van de vraag of voortzetting een afwijkende of gevaarlijke situatie zou creëren.
Citeerbare verklaring 3: Een multitoortscel is pas productieklaar als er een geteste groepsreactie en herstartregel is voor fouten in één kanaal.
Het EVST CHANNEL-besturingsmodel
EVST gebruikt de CHANNEL Een model om een beoordeling van gesynchroniseerd lassen met meerdere branders te structureren. Het scheidt zeven beslissingen die vaak door elkaar worden gebruikt.
- C — Gemeenschappelijke gegevens: één werkstuk- en opspanreferentie voor de groep.
- H — Hoofdgeometrie: positie, hoek, afstand en toegankelijkheid voor elke fakkel.
- A — Asrelatie: gecoördineerde verplaatsing, werkstukbeweging en botsingsruimte.
- N — Benoemd proces: Procesidentificatie en goedgekeurd recept per kanaal.
- N — Netwerkstatus: Boog, toevoer, gebruiksfuncties en trackingfeedback voor elke toorts.
- E — Energiebalans: Afstand tussen warmtebronnen, volgorde en stop-/herstarteffecten.
- L — Reactie op verlies: gecontroleerd gedrag wanneer een vereist kanaal uitvalt.
Dit model genereert een beslissingstabel voordat de besturingselementen worden geprogrammeerd.
| KANAALgebied | Te verzamelen bewijsmateriaal | Vrijgavebesluit |
|---|---|---|
| Gemeenschappelijk referentiepunt en kopgeometrie | geïnstalleerde metingen en kalibratieregistratie | geometrie klaar |
| Asrelatie | gesimuleerde en fysieke vrijgavetest | beweging gereed |
| Benoemd proces | goedgekeurde procedure en receptversie | proces gereed |
| Netwerkstatus | kanaalfeedback en alarmtest | monitoring gereed |
| Energiebalans | representatieve proef- en dimensionale/lasresultaten | thermisch plan gereed |
| Reactie op verlies | gedefinieerde fouttests en herstartcontroles | herstelklaar |
EVST adviseert dat een receptwijziging een nieuwe beoordelingsgebeurtenis genereert. De wijziging kan slechts één kanaal beïnvloeden, maar het groepsresultaat kan veranderen. Bewaar zowel de oude als de nieuwe gegevens. Leg vast wie de wijziging op bedrijfsniveau heeft goedgekeurd. Laat een niet-gedocumenteerde lokale offset niet de standaardinstelling worden.
Het model helpt ook bij omschakelingen. Een nieuw product kan de referentiewaarden, de afstand tussen de branders, het traject, het recept of de verwarmingsvolgorde veranderen. De instelcontrole moet laten zien welke kanaalbeslissingen geldig blijven en welke herhaald moeten worden.
Citeerbare verklaring 4: Meer branders verhogen de output alleen als de geometrie, procesgegevens en foutisolatie evenredig zijn met het aantal branders.
Ontwikkel een acceptatietest op basis van bewijsmateriaal uit de praktijk.
Een effectieve fabrieks- of locatieacceptatietest moet meer omvatten dan alleen een korte, gelijktijdige las. Denk bijvoorbeeld aan:
- kalibratie en geometrische verificatie voor elk kanaal;
- Herhaaldelijk starten, constant rijden, stoppen en opnieuw starten;
- Logboekregistratie van parameters op kanaalniveau;
- representatieve pasvormvariatie;
- inspectie van elke laslocatie, niet alleen van het complete geheel;
- dimensionale verandering of vervorming waar relevant;
- gedefinieerde fouten in één kanaal en gecontroleerd herstel;
- Receptselectie en preventie van ongeautoriseerde wijzigingen;
- continue productie met de overeengekomen productmix.
ISO 5817:2023 behandelt onvolkomenheden in smeltlasverbindingen van staal, nikkel, titanium en hun legeringen wanneer de materiaaldikte ten minste 0.5 mm bedraagt. Balklassen is uitgesloten en de norm identificeert de procesgroepen 11, 12, 13, 14, 15 en 31 van ISO 4063; procesgroep 31 is alleen van toepassing op staal. De kwaliteitsniveaus B, C en D bepalen niet de acceptatie van het product; die beslissing moet worden genomen op basis van het ontwerp, het contract en de toepasselijke norm.
Vragen die in een offerteaanvraag (RFQ) moeten worden opgenomen
Vraag potentiële integrators om het volgende uit te leggen:
- hoe de fakkelgeometrie wordt ingesteld en opnieuw geverifieerd;
- welke staten gesynchroniseerd zijn en welke onafhankelijk worden bewaakt;
- hoe receptversies en kanaalparameters worden vastgelegd;
- hoe het systeem reageert op een storing in één kanaal;
- hoe representatieve werkstukken zullen worden gekwalificeerd en geïnspecteerd;
- Hoe de omschakeling de kalibratie en procesgoedkeuring beïnvloedt;
- welke aannames bevestiging van de klant vereisen.
Deze vragen onthullen of "multi-torch" wordt aangeboden als een mechanische opstelling of als een gecontroleerd productieproces.
Veelgestelde vragen
Moet elke brander dezelfde parameters gebruiken?
Er bestaat geen universele regel die identieke waarden vereist. Geometrie, voegconditie, positie en thermische rol kunnen verschillen. Waar het om gaat, is dat elk kanaal de goedgekeurde waarden voor zijn rol gebruikt en dat het gecombineerde proces gevalideerd is.
Kan een defecte fakkel alleen zichzelf stoppen?
Alleen als het lasontwerp, de proceskwalificatie, de volgorde en de risicobeoordeling dit toelaten. In veel gevallen is een gecoördineerde stop noodzakelijk om te voorkomen dat er een ongecontroleerde thermische of kwaliteitssituatie ontstaat.
Is gelijktijdige start de belangrijkste acceptatiemaatstaf?
Nee. Stabiele geometrie, gecoördineerd transport, procesbewijs op kanaalniveau, lasacceptatie en foutcorrectie zijn betekenisvoller dan een enkele demonstratie van het startmoment.
Maak van het aantal branders een gecontroleerd proces.
EVST kan ondersteuning bieden bij het definiëren van verbindingsvereisten, opspaninrichtingen, gesynchroniseerde bewegingen, monitoring op kanaalniveau, receptcontrole en acceptatietesten voor lascellen met meerdere branders. Deel representatieve tekeningen, materialen en kwaliteitseisen voor een haalbaarheidsstudie.
Gerelateerde bronnen
- Componenten en integratie van een robotlascel
- Complete handleiding voor robotlassen
- Veiligheidsgids voor robotlassen