
Een rek met veel posities geeft op zichzelf geen indicatie van hoe lang een draaibankcel kan draaien voordat er iemand terug moet komen. De schatting vereist drie afzonderlijke limieten: de effectieve cyclus van ruw tot afgewerkt materiaal, de verstreken tijd per onderdeel en eventuele taken die eerder nog een medewerker vereisen.
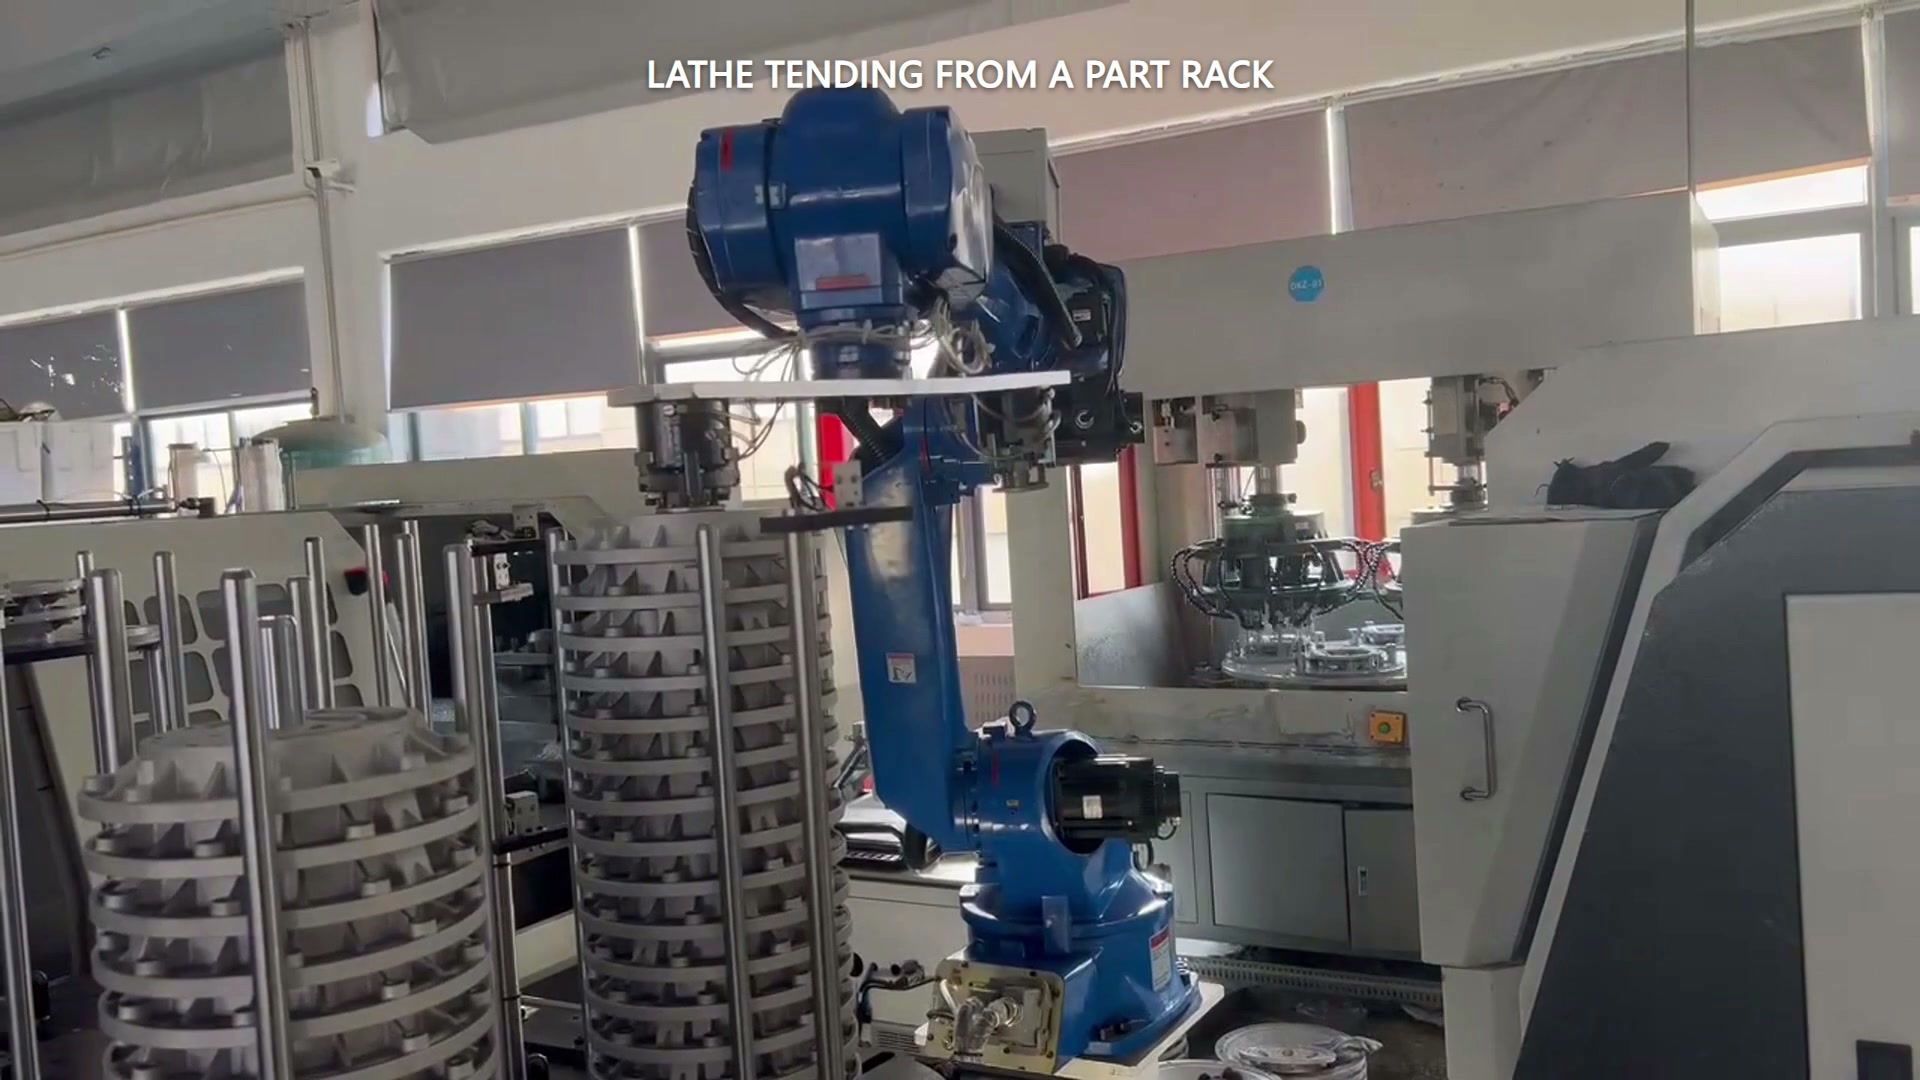
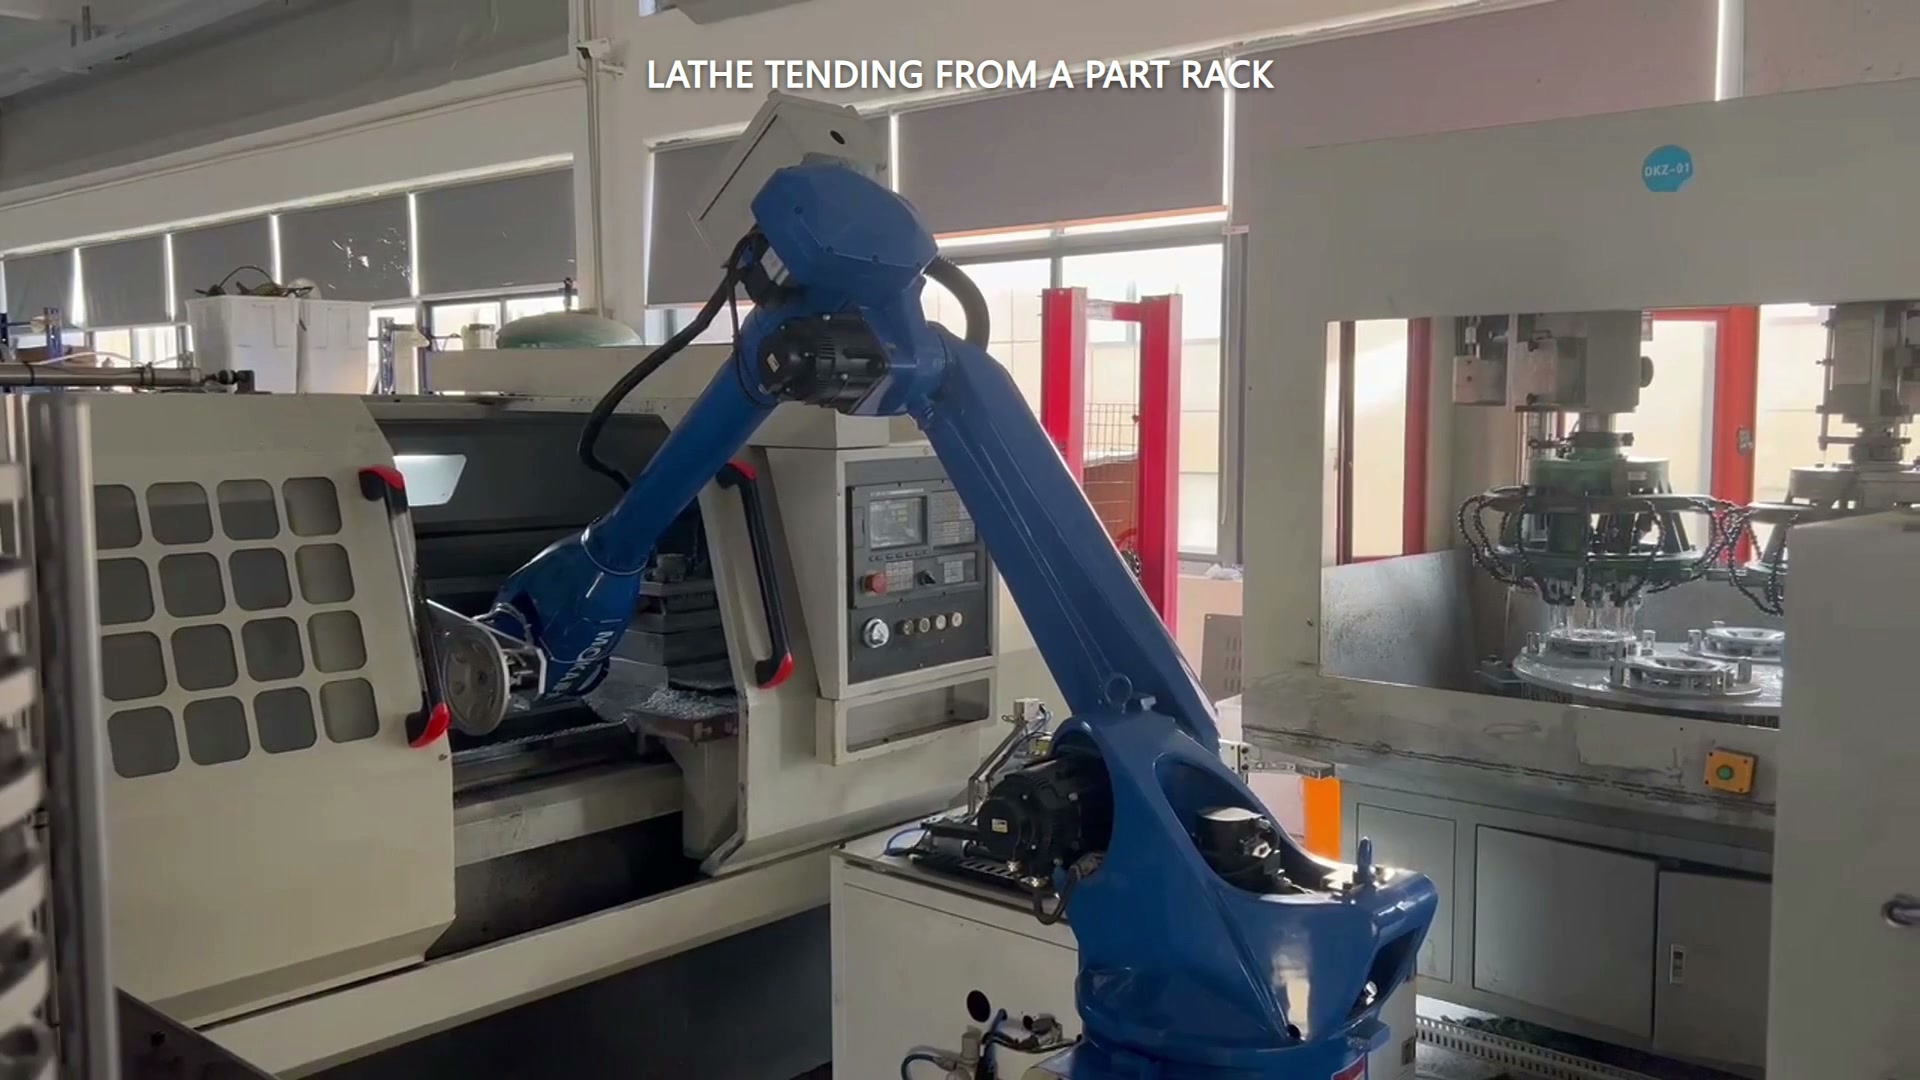
De video toont een blauwe robot die zich verplaatst tussen een meerlaags rek met ronde onderdelen en een draaibankopening. Het eerste deel omvat werkzaamheden aan de rekzijde, toegang tot de machine, het terugtrekken van onderdelen en nog een handeling aan de rekzijde. Stel de kostenraming op met de bruikbare posities van het project, de toewijzing van ruwe/afgewerkte onderdelen en de gemeten tijden.
Tel de effectieve cycli, niet de zichtbare zakken.
Begin met het opstellen van de daadwerkelijke opslagregel. Als elke voltooide cyclus één grondstof verbruikt en één lege positie voor afgewerkte onderdelen nodig heeft, bepaalt de kleinste beschikbare hoeveelheid de buffer:
Effectieve cycli = het laagste aantal bruikbare posities van het ruwe onderdeel en bruikbare posities van het afgewerkte onderdeel.
Sluit posities uit die gereserveerd zijn voor meetonderdelen, afgekeurde onderdelen, scheidingswanden, bereikbeperkingen of omsteltijden. Als een vak opnieuw wordt gebruikt nadat een onbewerkt onderdeel is verwijderd, documenteer dan die volgorde in plaats van ervan uit te gaan dat elke zichtbare locatie een onafhankelijke capaciteit heeft.
Plaats overlappingen op een tijdlijn.
Machineverwerking en robotservice kunnen elkaar overlappen. Officiële voorbeelden van machinebediening Het model beschrijft robots die ander werk uitvoeren terwijl een machine een proces verwerkt, maar of dat van toepassing is – en hoe lang – moet in de voorgestelde cel worden gemeten.
Voor een eenvoudige, stabiele cyclus berekent u de verstreken tijd als volgt:
Verstreken tijd per onderdeel = bewerkingstijd + robotonderhoudstijd − geverifieerde overlap
De overlap wordt eenmaal afgetrokken. Tel niet de volledige robottijd op nadat het overlappende gedeelte al is meegerekend, en beschouw niet elke robotbeweging als blokkeringstijd. Definieer de grens consistent, bijvoorbeeld van "onbewerkt onderdeel beschikbaar in de rekpositie" tot "afgewerkt onderdeel opgeslagen en de volgende bewerkingscyclus ingesteld".
Een transparant hypothetisch voorbeeld
De volgende getallen zijn aannames ter verduidelijking van de methode, geen metingen uit de gefilmde casus:
- De rekconstructie ondersteunt 12 effectieve cycli van grondstof tot eindproduct nadat zowel de opslaglimieten voor grondstoffen als voor eindproducten zijn toegepast.
- Bewerking vereist 4.0 minuten per onderdeel.
- Robotservice 1.2 minuten, Waarvan 0.7 minuten overlapping machinale verwerking.
- Daarom is de niet-overlappende robottijd 0.5 minutenen de verstreken tijd is 4.0 + 1.2 − 0.7 = 4.5 minuten per onderdeel.
- Bufferuitputting is 12 × 4.5 = 54 minuten, gemeten vanaf het gedefinieerde begin van de eerste cyclus tot de voltooiing van de twaalfde cyclus onder deze aannames.
Voeg nu een aparte operationele eis toe: stel dat een persoon na elke zes voltooide onderdelen één onderdeel moet inspecteren. Het interval zonder aanwezigheid wordt dan gemaximeerd op... 6 × 4.5 = 27 minutenOok al zou de materiaalbuffer 54 minuten meegaan. De opslagduur en de toegestane onbeheerde tijd beantwoorden verschillende vragen.
Meet onderbrekingen in plaats van ze te verbergen in een gemiddelde.
De eerste schatting kan uitgaan van stabiele cyclustijden, maar voor een aankoopbeslissing moeten ook de gebeurtenissen buiten die lijn worden meegenomen: vertragingen bij de bevestiging van de deur of spankop, correcties van de onderdeeloriëntatie, meetnauwkeurigheden, spaanafvoer, afgekeurde onderdelen en herstel na een stilstand. Registreer de frequentie en hersteltijd tijdens de proefdraaien. Verzin geen stilstandpercentage om het spreadsheet er compleet uit te laten zien.
Het resultaat moet een reeks scenario's of bereiken tonen waarbij de tijden variëren, plus de exacte begin- en eindgrens. Hierdoor kunnen medewerkers in de productieomgeving aannames vervangen door waargenomen waarden zonder het model opnieuw te hoeven opbouwen.
Stuur EVST de werkelijke bewerkingstijd, ophaal- en plaatsingstijden, de opstelling van de rekken voor onbewerkt en afgewerkt materiaal, en de verplichte handmatige controles om het navulvenster en de geschikte automatiseringsomvang te bespreken: neem contact op met EVST.