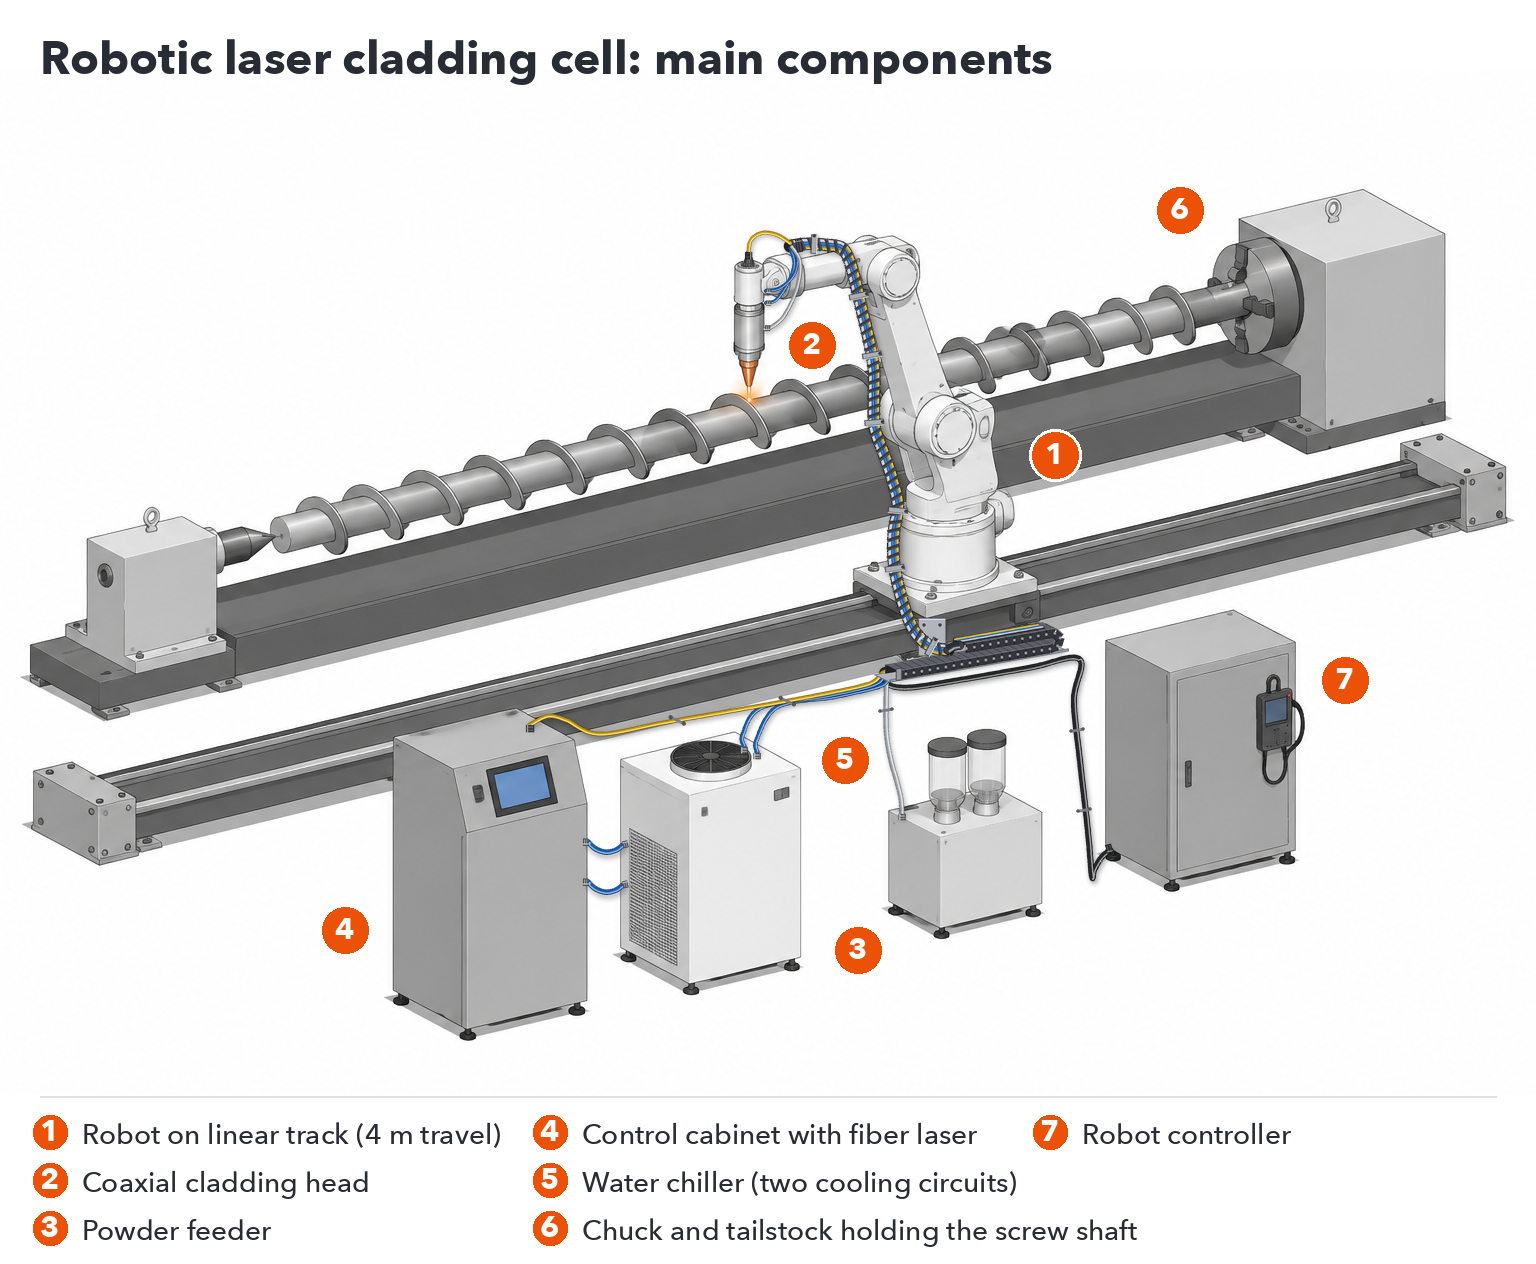
Robotizēta lāzera apšuvuma sistēma apvieno sešas galvenās daļas: sešu asu rūpniecisko robotu, apšuvuma galviņu ar koaksiālu pulvera padevi, pulvera padevēju, nepārtrauktas darbības šķiedras lāzeru, ūdens dzesētāju un detaļas prezentēšanas veidu, parasti rotējošu detaļu patronu un lineāru sliedi robotam. Robots, lāzers un dzesētājs ir standarta rūpnieciskās sastāvdaļas; apšuvuma galviņa, pulvera padevējs un integrētais vadības skapis ir īpaši izgatavoti apšuvumam.
| Komponents | Ko tas dara | Standarta vai paredzēts apšuvumam |
|---|---|---|
| Sešu asu industriālais robots | Pārvieto apšuvuma galviņu pa ieprogrammēto trajektoriju | Standarta rūpnieciskais robots |
| Lineāra trase | Paplašina robota darbības rādiusu gar garām detaļām; efektīvais gājiens standarta kamerā ir 4 m | Izveidots atbilstoši šūnu izkārtojumam |
| Patrona/rotācijas ass | Tur un rotē vārpstas, stieņus un caurules ārējās apdares apšuvumam | Izmērs atbilst detaļai |
| Apšuvuma galva | Fokusē lāzeru un koaksiāli piegādā pulveri kausējuma vannā | Izgatavots apšuvumam |
| Pulvera padevējs | Pievada pulveri galvai vienmērīgā ātrumā | Izgatavots apšuvumam |
| Šķiedru lāzera avots | Nodrošina nepārtrauktu lāzera staru (1080 nm) | Standarta lāzera avots, kas ievietots vadības skapī |
| Ūdens dzesētājs | Atdzesē gan lāzera avotu, gan apšuvuma galviņu | Standarta dzesētājs, kas pielāgots lāzera jaudai |
| Vadības skapis | Integrē lāzeru, uzraudzību un HMI; ietver IoT moduli attālinātai diagnostikai | Izgatavots apšuvumam |
Katrai iekārtai ir paredzēta lāzera drošības aizsardzība ap šūnu.
Izvēlieties konfigurāciju atbilstoši virsmai, kas jāapšuj. Ārējā apšuvums nosedz vārpstu, stieņu, cauruļu un cauruļu galu ārējo virsmu: patrona rotē detaļu, kamēr robots pārvieto galvu pa to, veidojot nepārtrauktu spirālveida valni. Plakanās virsmas apšuvums nosedz plāksnes un plakanas virsmas: robots izklāj paralēlas valnītes blakus, katra pārklājoties ar pēdējo, līdz laukums ir pārklāts. Vienu šūnu var iestatīt abām, ja vien patrona un plakanā darba zona ir ieplānota izkārtojumā.
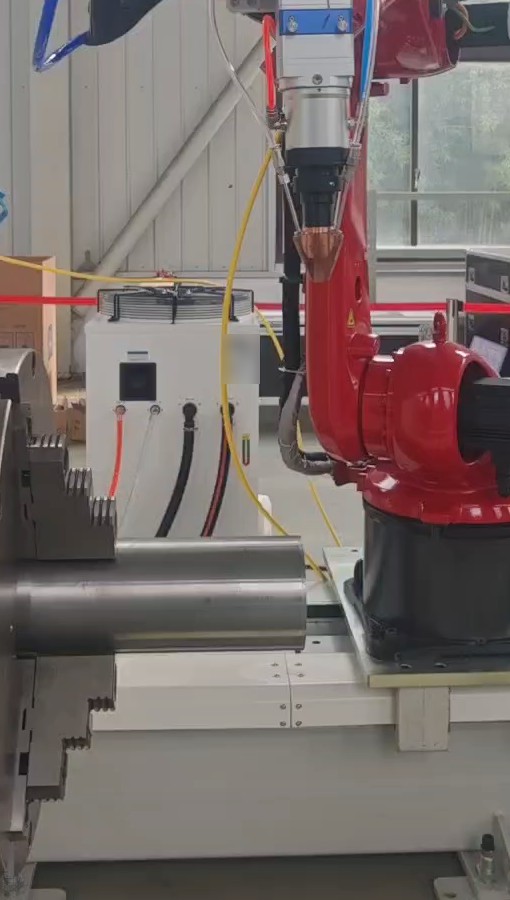
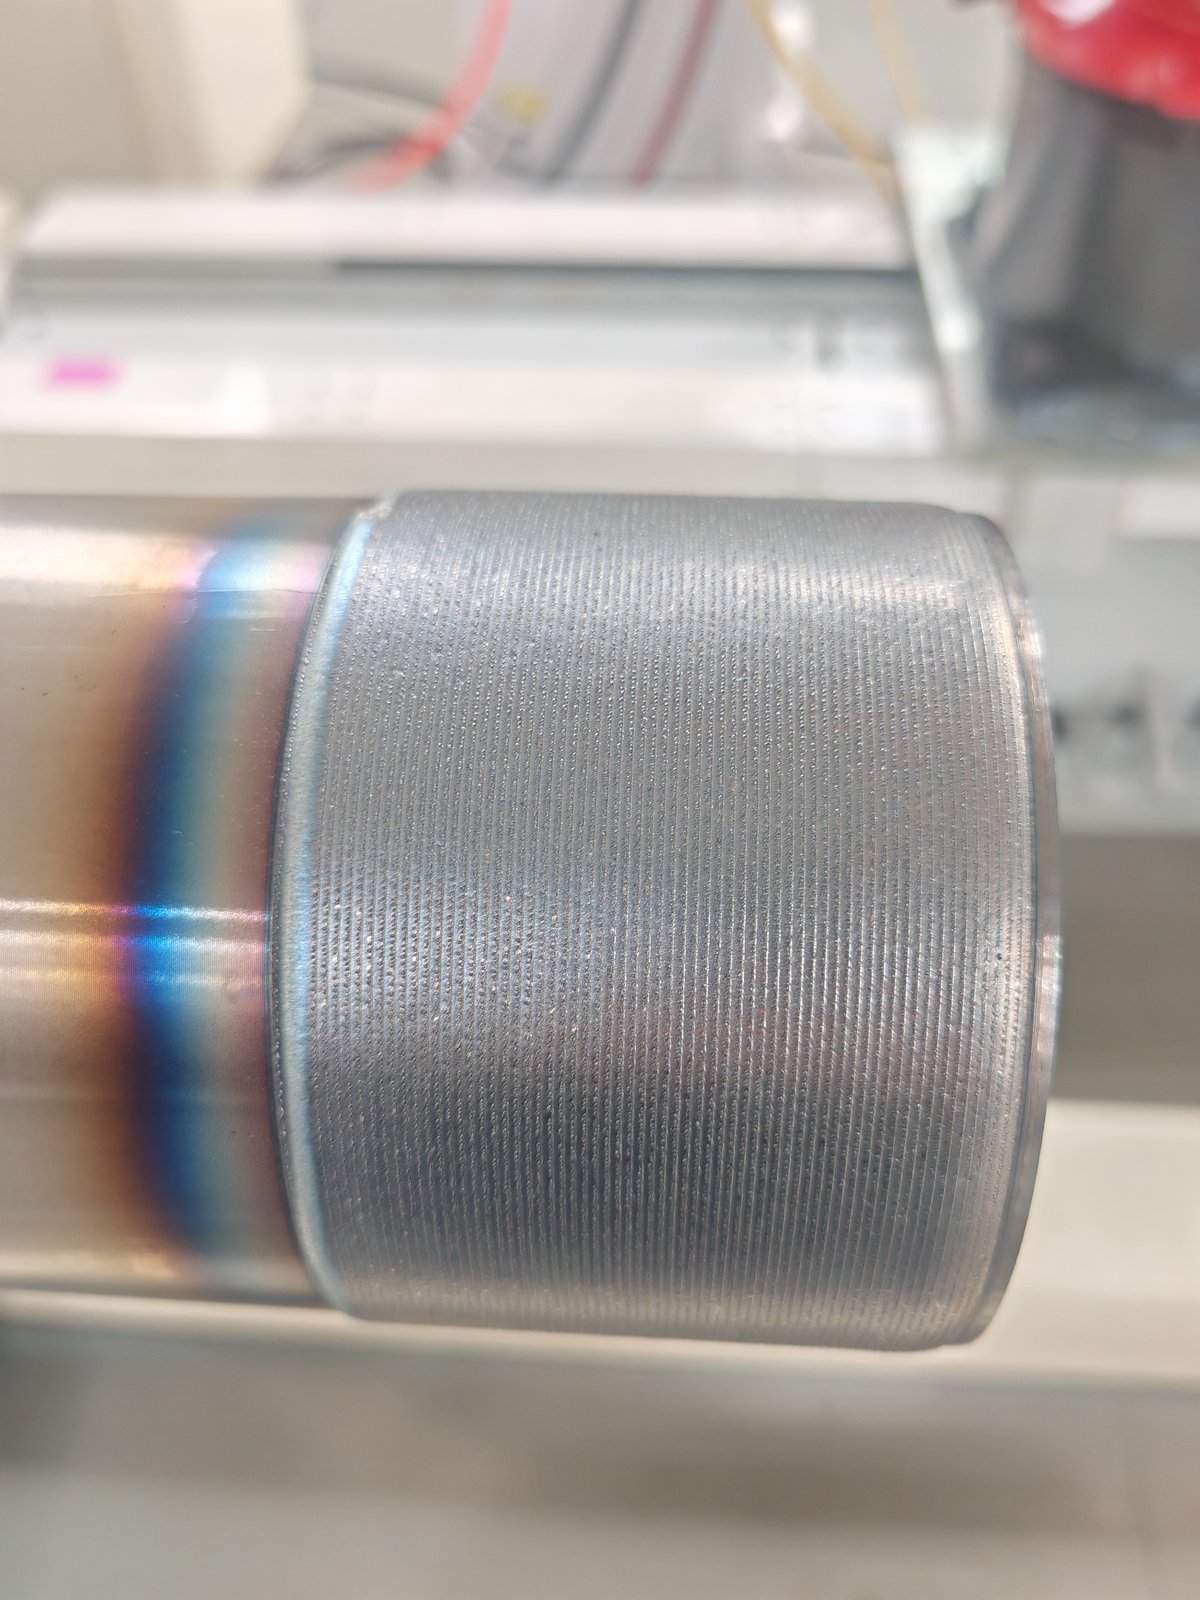
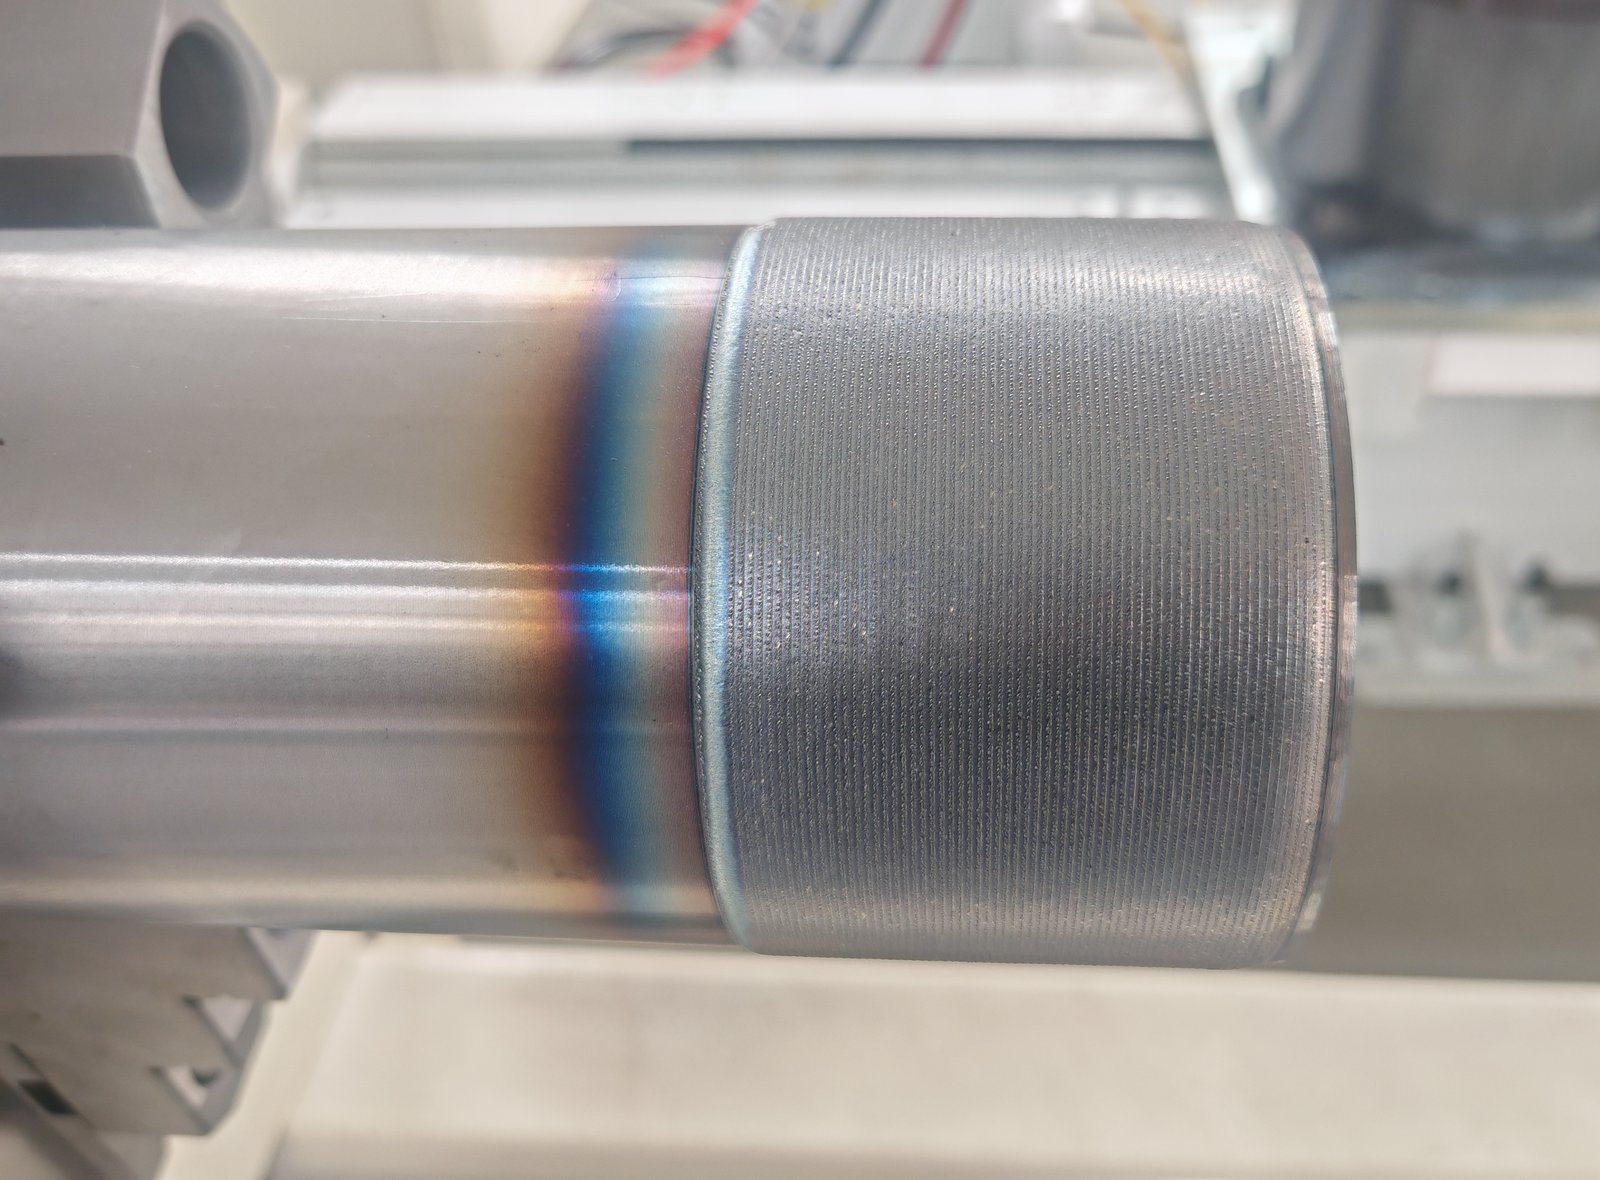
Detaļa tiek iespīlēta patronā un pagriezta; robots tur apšuvuma galviņu virs virsmas un virzās pa asi. Zemāk redzamajā izmēģinājumā apšuvuma josla ir vienmērīga visā garumā, un blakus esošā tonētā josla ir pamatmetāla termiski ietekmētā zona.
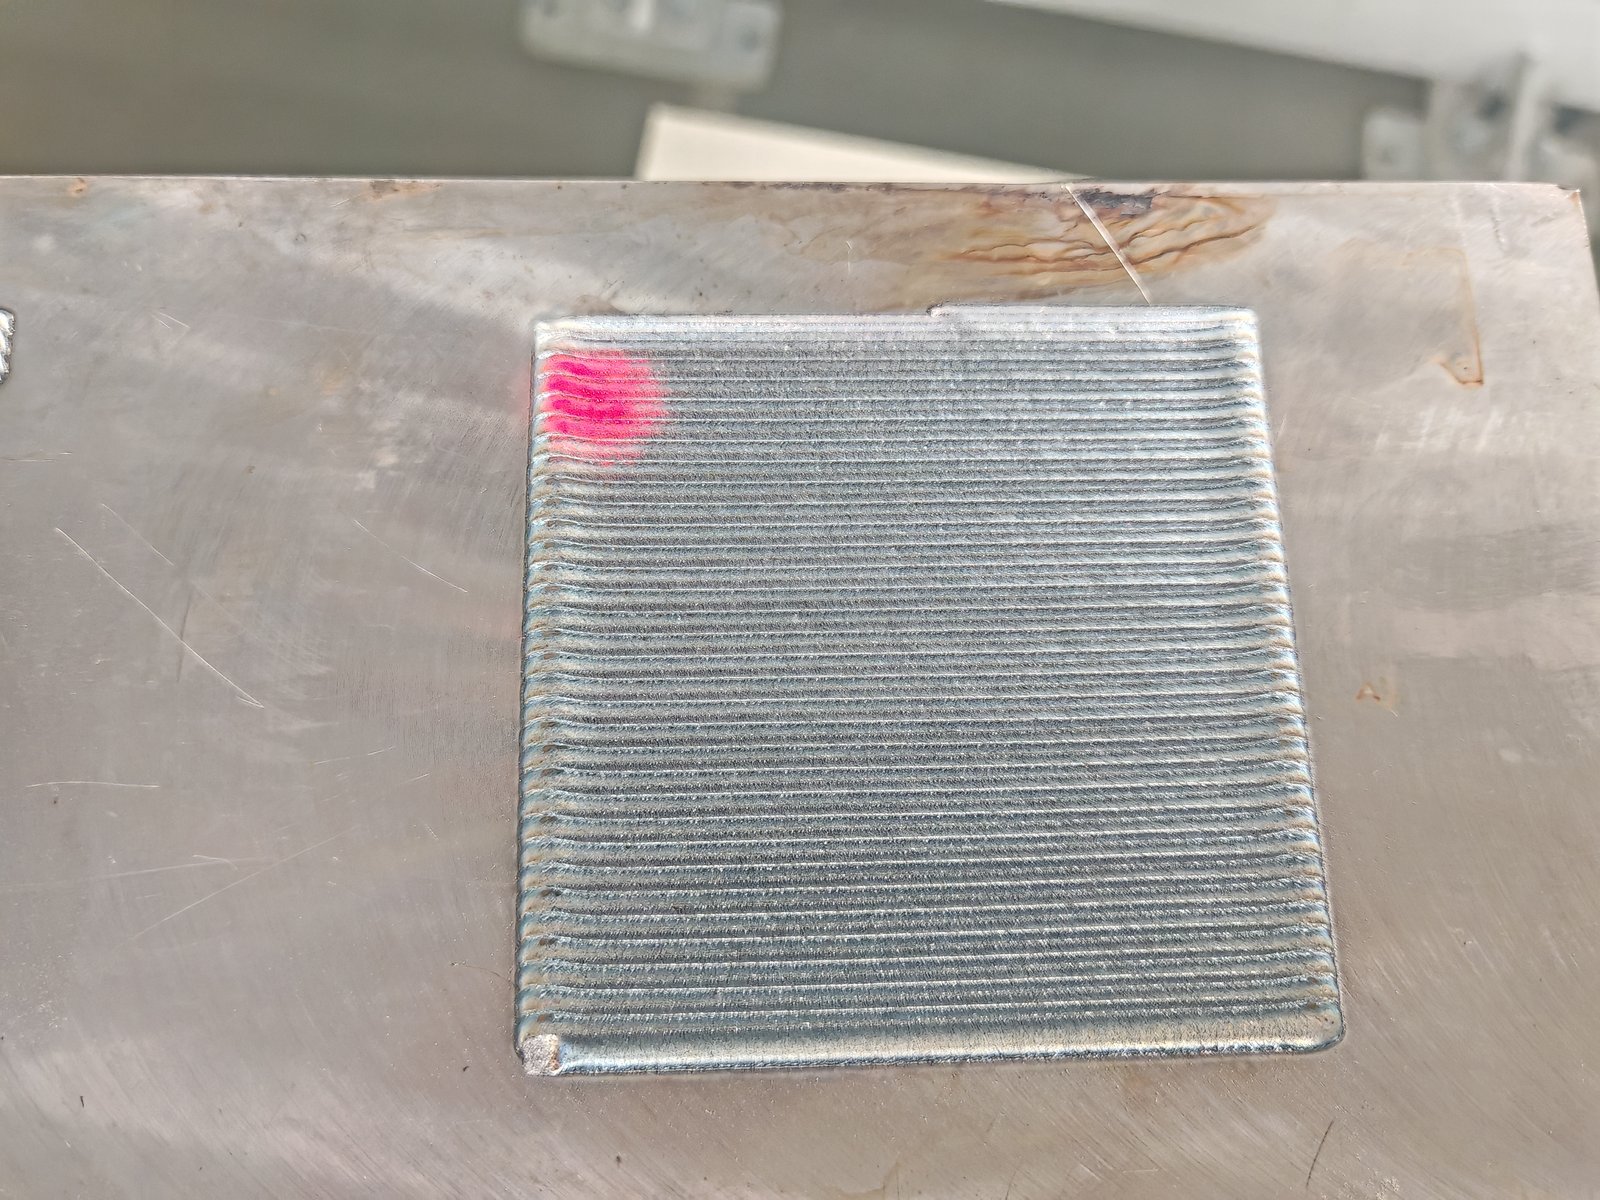
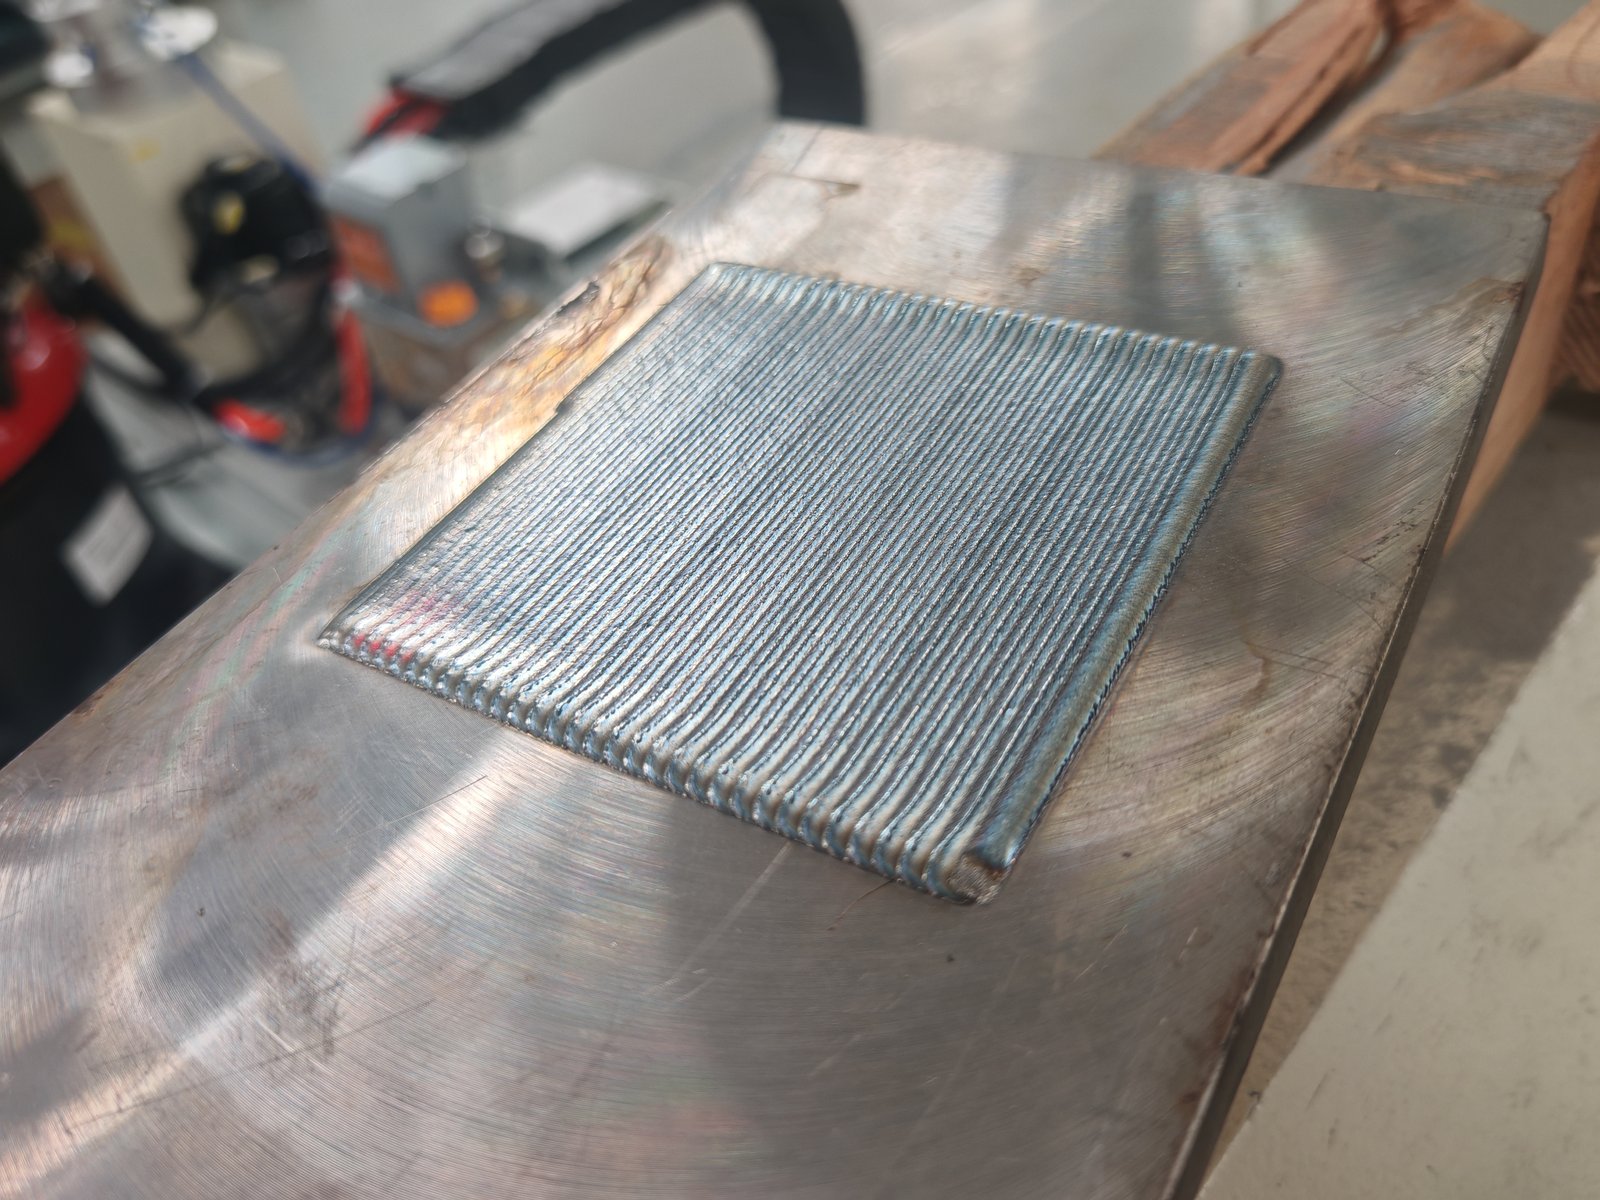
Robots izklāj lodīti pēc lodītes ar noteiktu pārklāšanos, veidojot vienmērīgu slāni visā laukumā. Zemāk redzamajā kvadrātveida izmēģinājuma laukumā ir parādīts vairāku caurlaidju raksts.
Lai uzzinātu, kā darbojas lāzerapstrādes process un kam tas tiek izmantots, skatiet mūsu Lāzerapšuvuma procesa pamati un demonstrācija.
Iekšējiem urbumiem ir nepieciešama īpaša iekšējās apšuvuma galviņa, kas ievietojas urbuma iekšpusē. Urbšanas darbi parasti tiek veikti ar speciālu CNC apšuvuma iekārtu; skatiet nākamo sadaļu.
Izvēlieties robotizētu šūnu, ja jūsu detaļas atšķiras pēc formas un izmēra, ja nepieciešams gan apstrādāt ārējos, gan plakanas virsmas, vai ja šūnai jāiekļaujas esošā izkārtojumā. Izvēlieties specializētu CNC lāzerapstrādes iekārtu, ja lielākā daļa jūsu darba ir saistīta ar vienu detaļu saimi, piemēram, hidraulisko cilindru stieņiem vai urbumiem nemainīgos apjomos, un vēlaties slēgtu darbgalda stingrību un fiksētus iestatījumus.
| Robotizēta lāzerapšuvuma šūna | Specializēta CNC lāzerapšuvuma iekārta | |
|---|---|---|
| Vislabāk piemērots | Jauktas detaļas: vārpstas, stieņi, cauruļu gali, plāksnes, plakanas virsmas; remonts un nelielas partijas | Viena daļu saime pēc apjoma: cilindru stieņi, kolonnas, urbumi |
| Virsmas | Ārējie un plakanie virsmas vienā šūnā; robotā tiek ieprogrammēti brīvas formas ceļi | OD vai ID ar iekšējo galvu vai kombinēta OD/ID mašīna |
| Kustība | Robota ceļš plus patronas rotācija un lineārā trase | X/Y/Z asis plus rotējoša vārpsta; 0.01 mm/0.01° izšķirtspēja un atkārtojamība |
| Daļas izmērs | Katram projektam iestata patrona, sliežu ceļa gājiens un robota sniedzamība | Ārējā diametra (OD) mašīna: līdz Ø630 mm × 3,000 mm, 2 t. Iekšējā diametra mašīna: urbumi no Ø180 mm (pēc izvēles Ø100 mm) līdz Ø500 mm, garums līdz 2,500 mm, 2 t. Kombinēta ārējā diametra/iekšējā diametra mašīna: ārējais diametrs līdz Ø1,000 mm, garums 5,000 mm vai vairāk. |
| Izkārtojums | Fiksēta stacija, atvērts izkārtojums, kas pielāgots iekārtai | Slēgta iekārta ar savu pamatni |
Kad labāk der īpaša mašīna
Ja jūsu darbs atbilst vienam no šiem gadījumiem, pieprasot cenu piedāvājumu, norādiet detaļu saimi, un EVST pārskatīs speciālu iekārtas konfigurāciju kopā ar robotizēto šūnu.
Pulveris, nevis stieple. Sistēma padod pulveri koaksiāli: sprausla ieskauj staru kūli, tāpēc pulveris vienmērīgi sasniedz kausējuma vannu no visām pusēm. Tas ļauj robotam brīvi mainīt virzienu pa trajektoriju. Standarta konfigurācija ir pulvera padeve; stieples padeve nav tās sastāvdaļa.
Ātrgaitas galva vai platjoslas galva ārējās virsmas apstrādei. Abi tiek piedāvāti OD apšuvumam. Atsauces skaitļi no speciālās OD iekārtas konfigurācijas 1.2 mm apšuvuma slānim:
| Galvas tips | Apšuvuma ieklāšanas laiks uz m² (1.2 mm slānis) | Pulvera izmantošana |
|---|---|---|
| Ātrgaitas apšuvuma galva | 2–2.5 stundas/m² | 85-90% |
| Platjoslas apšuvuma galva | 1.5–3 stundas/m² | 95% vai vairāk |
| Caururbta galva (ID) | 3 stundas/m² | 85-90% |
| Aklā urbuma galva (ID) | 3.5 stundas/m² | 85-90% |
Platjoslas galva patērē mazāk pulvera; ātrgaitas galva darbojas šaurākā laika diapazonā. Tā kā pulveris ir galvenās ekspluatācijas izmaksas (skatīt zemāk), salīdzinot galviņas, pulvera izmantošana ir tikpat svarīga kā ātrums.
Pulverveida padevējs. Mūsu piegādāto šūnu pulverveida padeves iekārtas ir pneimatiskas (nesējgāze) vai gravitācijas iekārtas, ar servo piedziņu, kas darbojas no 5 līdz 100 g/min, ir nepārtraukti regulējamas un ar padeves stabilitāti ±3%.
Lāzera jauda. Mūsu izveidotās sistēmas izmanto nepārtrauktas darbības šķiedru lāzerus ar jaudu no 6 kW līdz 12 kW, 1080 nm, ar regulējamu jaudu no 10% līdz 100%. Lielāka jauda palielina uzklāšanas ātrumu un stundā apstrādāto laukumu. Galīgā lāzera jauda un padeves iestatījums tiek izvēlēts katram projektam, pamatojoties uz jūsu detaļām, pārklājuma prasībām un jaudas mērķi, un apstiprināts apšuvuma izmēģinājumā.
Pirmais EVST uzdotais jautājums ir, vai virsma sabojājas nodiluma vai korozijas dēļ. Šī izvēle nosaka apšuvuma pulveri, un no tā izriet procesa parametri. Stienim, kas nodilst pret blīvējumiem, un detaļai, kas korodē jūras ūdenī, ir nepieciešami dažādi pulveri un dažādi iestatījumi, pat uz vienas un tās pašas iekārtas. Pastāstiet mums, kā detaļa sabojājas ekspluatācijas laikā, ne tikai tās rasējumu.
Lāzera apšuvums ilgstoši darbojas ar lielu jaudu, un liela daļa šīs enerģijas pārvēršas siltumā. Tāpēc dzesētājs veic divus dzesēšanas uzdevumus: vienu lāzera avotam un otru apšuvuma galviņai pie robota plaukstas locītavas. Temperatūras kontrole ir kritiski svarīga stabilai jaudai, un dzesētāja izmērs ir pielāgots lāzera jaudai; mazāki dzesētāju izmēri ir pieejami, ja to atļauj lāzera jauda.
Šķiedru lāzera dzesēšanas ūdens temperatūra parasti ir aptuveni 22 °C. Ja gaiss ap lāzeru ir pietiekami silts un mitrs, ka tā rasas punkts paaugstinās virs ūdens temperatūras, mitrums kondensējas lāzera iekšpusē. Mitrā klimatā lāzera korpusam ieplānojiet skapja gaisa kondicionētāju vai mitruma atdalītāju.
Putekļi uz lēcas vai aizsargstikla absorbē lāzera enerģiju un var apdedzināt optiku, sabojājot apšuvuma galviņu vai lāzera izejas signālu. Tāpēc lāzera apšuvuma iekārtas ir grūtāk uzbūvēt nekā parastās metināšanas iekārtas: optiskais ceļš tiek salikts telpā bez putekļiem un ir noslēgts no pulvera un putekļiem.
Iekārtas ir vienreizējs pirkums; pulveris tiek patērēts katrā maiņā. Divas mašīnas divu dienu laikā var izmantot desmitiem kilogramu pulvera, un pastāvīgie lietotāji to pērk tonnās. Šūnas kalpošanas laikā pulveris kļūst par vienu no lielākajiem izmaksu posteņiem. Salīdzinot sistēmas, salīdziniet pulvera izmantošanu un pulvera piegādi, ne tikai mašīnas cenu. EVST piegādā apšuvuma pulveri, kas atbilst pielietojumam.
Lāzera apšuvuma iekārtas ir mazāk piedodošas nekā metināšanas iekārtas: nepareiza darbība var sabojāt lāzera avotu vai apšuvuma galviņu. Procesa pārzināšana ir svarīgāka par aparatūru, tāpēc EVST ietver apmācību uz vietas, nevis paļaujas tikai uz attālinātu instruktāžu (skatīt zemāk).
Robotizētas lāzerapstrādes šūnas darba diapazonu nosaka četri faktori: patrona vai rotācijas ass, kas tur detaļu, lineārā sliede, kas pārvieto robotu, robota sniedzamība un plakano detaļu grīdas platība. EVST katras šūnas izmērus pielāgo jūsu lielākajai detaļai, tāpēc lielākā daļa tālāk norādīto ierobežojumu tiek konfigurēti katram projektam atsevišķi, nevis fiksēti.
| Darba diapazona elements | Robotizēta lāzerapšuvuma šūna |
|---|---|
| Maksimālais detaļas diametrs (ārējais apšuvums) | Konfigurēts katram projektam: iestata patrona un robota sniedzamība |
| Maksimālais apšuvuma garums | Konfigurēts katram projektam: robots pārvietojas pa detaļu pa lineāro trasi |
| Lineāra sliežu ceļa kustība | 4 m efektīvais gājiens (standarta šūna) |
| Maksimālais daļas svars | Konfigurēts katram projektam: iestatīts pēc patronas un rotācijas ass jaudas |
| Papliķēšana | Trīs žokļu patrona uz rotācijas ass vārpstām, stieņiem un caurulēm; izmērs konfigurēts katram projektam |
| Rotācijas ass/pozicioniera lietderīgā slodze | Konfigurēts katram projektam |
| Plakanās daļas | Konfigurēts katram projektam: iestatīts pēc robota sniedzamības attāluma, trases pārvietošanās attāluma un darba zonas izkārtojumā |
| Atsauce: specializēta OD apšuvuma mašīna | Līdz Ø630 mm × 3,000 mm apšuvuma garums, 2 t |
Lai noteiktu šūnas izmēru, nosūtiet lielāko diametru, apšuvuma garumu, smagākās daļas svaru un smaguma centru, kā arī jebkuru plakano daļu izmēru.
| Punkts | Specifikācija (līdz šim izveidotās konfigurācijas) |
|---|---|
| Šūnas tips | Stacionāras robotizētas lāzerapstrādes šūna bez mobilas platformas; pielāgota rūpnīcas izkārtojumam |
| Konfigurācijas | OD apšuvums (patronas rotācija); plakanas virsmas daudzpakāpju apšuvums |
| robots | Sešu asu rūpnieciskais robots; apšuvuma galvai un detaļai izvēlēta kravnesība un sniedzamība |
| Lineāra trase | 4 m efektīvais gājiens (standarta šūna) |
| Lāzera avots | Nepārtrauktas darbības šķiedras lāzers, 1080 nm; 6–12 kW līdz šim ražotajās sistēmās; regulējama jauda 10–100%; QBH šķiedras izeja; ūdens dzesēšana; 380 V ieeja; tālvadības un lokāla vadība |
| Apšuvuma galva | Koaksiāla pulvera padeves galva; ātrgaitas vai platjoslas galva ārējās virsmas apstrādei |
| Pulvera padevējs | Pneimatiskā (nesējgāze) vai gravitācijas; servo piedziņa; 5–100 g/min nepārtraukti regulējams piegādātajās šūnās; padeves stabilitāte ±3% |
| Dzesēšana | Ūdens dzesētājs, kas pielāgots lāzera jaudai; atdzesē lāzera avotu un apšuvuma galviņu |
| Kontrole | Integrēts vadības skapis ar lāzera avotu un uzraudzību; skārienjutīgs HMI |
| Attālā diagnostika | IoT modulis HMI un darbības datu attālinātai apskatei; var atvienot, kad tas nav nepieciešams |
| Lāzera trauksmes signāli | Nolasīt datus, izmantojot Ethernet kabeli, izmantojot datorprogrammatūru (pieejama angļu versija) |
Šajā lapā norādītās specifikācijas ir tipiskas vērtības no līdz šim izveidotajām konfigurācijām; lāzera jauda un pulvera padeves iestatījumi jūsu šūnai tiek izvēlēti katram projektam. Apšuvuma ātrums, slāņa biezums, slāņa kvalitāte un pulvera izmantošana ir atkarīga no detaļas, pamatmateriāla, pulvera un pārklājuma prasībām, un tie tiek apstiprināti katram projektam apšuvuma izmēģinājumā.
Katram projektam tiek saskaņota un norādīta cenu piedāvājumā par rūpnīcas pieņemšanu, uzstādīšanu un nodošanu ekspluatācijā uz vietas.
EVST iesaka 1–2 dienu apmācību uz vietas piegādes brīdī. Tajā ir ietverta vadības sistēmas darbība, nodilumizturīga un korozijizturīga darba parametru iestatīšana, kā arī regulāras pārbaudes, kas aizsargā optiku. Attālināta apmācība neaizstāj praktisku apmācību par jūsu detaļām.
IoT modulis ļauj EVST inženieriem attālināti redzēt skārienekrānu un darbības datus, kas palīdz ātri noteikt kļūmes pat pāri valodas barjerai. Modulis tiek piegādāts ar ķīniešu SIM karti, kurai nav starptautiskās viesabonēšanas; nomainiet to ar vietējo SIM karti, kad sistēma tiek piegādāta, vai pievienojiet moduli savam tīklam.
Ja nevēlaties, lai ražošanas dati pamestu rūpnīcu, darbiniet sistēmu ar izņemtu SIM karti vai atvienotu IoT moduļa tīkla kabeli. Pievienojiet to tikai tad, ja kļūmei nepieciešama attālināta diagnostika, un pēc tam atvienojiet to vēlreiz.
Kad lāzera avots ieslēdz trauksmi, kods tiek nolasīts, pievienojot datoru lāzeram, izmantojot Ethernet kabeli, un atverot lāzera diagnostikas programmatūru, kurai ir versija angļu valodā. EVST ietver šo soli apmācībā, lai jūsu komanda varētu izgūt kļūdu kodus, negaidot atbalsta dienestu.
Garantijas noteikumi ir apstiprināti piedāvājumā. Ārvalstu rūpnīcām EVST piegādā rezerves daļas vietējai nomaiņai un attālināti vada darbu; tas ir ātrāk nekā gaidīt, kamēr inženieris ceļos uz citu laika joslu. Var tikt organizētas vizītes uz vietas ārzemēs, iepriekš vienojoties par ceļa un pakalpojumu izmaksām līgumā.
Izpildes laiks ir atkarīgs no konfigurācijas un tiek apstiprināts piedāvājumā; piegādes laiks ir atkarīgs no galamērķa.
Robotizētas lāzerapstrādes sistēmas piedāvājums sākas ar pieciem ievades datiem. Ar to palīdzību EVST var noorganizēt jūsu detaļu apšūšanas izmēģinājumus pirms pasūtījuma veikšanas.
Robotizēta lāzerapstrādes sistēma ir šūna, kurā rūpnieciskais robots pārvieto lāzerapstrādes galviņu virs detaļas, izkausējot metāla pulveri tās virsmā, lai izveidotu blīvu, metalurģiski saistītu nodilumizturīgu vai korozijizturīgu slāni. EVST sistēma savieno sešu asu robotu uz lineāras sliedes ar koaksiālu pulvera galviņu, nepārtrauktas šķiedras lāzeru, pulvera padevi un ūdens dzesētāju, kā arī patronu rotējošām detaļām.
Robotizēta lāzera apšuvuma šūna ietver robotu, šķiedru lāzeru, apšuvuma galviņu, pulvera padevēju, ūdens dzesētāju un patronu vai lineāru sliedi detaļas padevei. EVST šūnā robots, lāzers un dzesētājs ir standarta rūpnieciskās sastāvdaļas; apšuvuma galva, pulvera padevējs, integrētais vadības skapis un šūnas pamatne ir īpaši izgatavoti apšuvumam; un patrona, sliedes un izkārtojuma izmēri ir pielāgoti jūsu detaļām. EVST tos integrē vienā šūnā un iestata robota ceļus, procesa parametrus un pulveri jūsu detaļām.
Jauktu vārpstu, stieņu, cauruļu galu un plakanu detaļu apstrādei robotizēta šūna ir elastīgāka: viena šūna apstrādā ārējos diametrus un plakanās virsmas un ir piemērota atvērtam izkārtojumam. Vienai detaļu saimei ar nemainīgu apjomu, piemēram, cilindru stieņiem vai cilindru urbumiem, labāk piemērota ir īpaša CNC iekārta.
Viena robotizēta šūna var apstrādāt ārējās virsmas un plakanās virsmas apšuvumu, ja gan patrona, gan plakanā darba zona ir ieplānota izkārtojumā. Iekšējiem urbumiem ir nepieciešama iekšējās apšuvuma galva, un tie parasti tiek apšūti ar speciālu iekārtu; caurejoša urbuma galva atstāj apmēram 30 mm cilindra apakšā neapšūtu, ja vien apakša netiek nogriezta, savukārt slēptā urbuma galva apšuj visu dziļumu.
EVST sistēma izmanto koaksiālu pulvera padevi. Sprausla piegādā pulveri ap staru no visiem virzieniem, tāpēc robots var mainīt virzienu pa trajektoriju, nemainot to, kā pulveris nonāk kausēšanas vannā. Pulveris piedāvā arī plašu nodilumizturīgu un korozijizturīgu sakausējumu izvēli. Stieples padeve nav iekļauta standarta konfigurācijā.
EVST izveidotās sistēmas izmanto nepārtrauktas darbības šķiedru lāzerus no 6 kW līdz 12 kW. Lielāka jauda stundā aptver lielāku platību, taču jūsu šūnas jauda tiek novērtēta katram projektam atsevišķi, ņemot vērā detaļas diametru un garumu, slāņa biezumu un jūsu paredzēto jaudu, un apstiprināta ar jūsu detaļu apšuvuma izmēģinājumu.
1.2 mm slāņa biezumam ārējās virsmas apstrādes laikā ātrgaitas galva darbojas ar ātrumu aptuveni 2–2.5 h/m² ar 85–90 % pulvera izmantošanas efektivitāti, bet platjoslas galva — ar ātrumu aptuveni 1.5–3 h/m² ar 95 % vai vairāk. Platjoslas galva patērē mazāk pulvera, kas ir svarīgi, jo pulveris ir galvenās ekspluatācijas izmaksas.
Norādiet lielāko diametru, apšuvuma garumu, smagākās detaļas svaru un smaguma centru, kā arī jebkuru plakano detaļu izmērus. EVST nosaka patronas, rotācijas ass, lineārās sliedes izmērus un robota sniedzamību līdz šīm detaļām; standarta šūnas lineārajai sliedei ir 4 m efektīvais gājiens, un pārējie ierobežojumi tiek konfigurēti katram projektam atsevišķi. Atsaucei - speciāla OD apšuvuma mašīna apstrādā detaļas līdz Ø630 mm × 3,000 mm un 2 t.
Jā. Hidrauliskās atbalsta kolonnas, domkrati un cilindri ogļu ieguves iekārtām ir galvenais lāzera apšuvuma pielietojums gan jaunām detaļām, gan nolietotu detaļu atjaunošanai. Stieņi un kolonnas ir apšūtas no ārējā diametra; cilindru urbumi ir apšūti ar iekšējo galvu.
Lāzerapšuvumu izmanto kalnrūpniecības iekārtu, enerģijas ražošanas, metalurģijas, naftas ķīmijas un jūras inženierijas komponentiem, tostarp naftas urbumu caurulēm, šahtām un lielām iekārtu detaļām, kas tiek remontētas vai atjaunotas. Naftas urbumu cauruļu apšuvuma ražošanas līnijas var tikt projektētas pēc pasūtījuma.
Pirms pirkšanas uzdodiet četrus jautājumus: vai piegādātājs pirms pasūtījuma sagatavos jūsu pārklājuma prasībām atbilstošus apšuvuma pulverveida apšuvuma elementus; vai tas var piegādāt jūsu ekspluatācijas apstākļiem atbilstošu apšuvuma pulveri; vai tas apmācīs jūsu operatorus uz vietas; un kā tas jūs atbalstīs pēc piegādes, tostarp attālinātu diagnostiku un rezerves daļas. Šī iemesla dēļ EVST piegādā aprīkojumu, atbilstošu pulverveida apšuvumu un procesa iestatījumus kopā.
Piegādes brīdī ieplānojiet 1–2 dienu apmācību uz vietas, aptverot vadības sistēmu, nodiluma un korozijas darbu parametru iestatīšanu, kā arī optikas kopšanu. Pēc tam IoT modulis ļauj EVST inženieriem attālināti diagnosticēt kļūmes; ārzemēs uzstādīt vietējo SIM karti, jo piegādātajai SIM kartei nav starptautiskās viesabonēšanas.
Jā. EVST piegādā rezerves daļas vietējai nomaiņai, attālināti vada darbu un diagnosticē kļūmes, izmantojot sistēmas IoT moduli, kad ir uzstādīta lokālā SIM karte. Datu drošības labad SIM karte vai moduļa tīkla kabelis parastajā ražošanā var palikt atvienots un tikt pievienots tikai tad, ja kļūmes gadījumā ir nepieciešams attālināts atbalsts.
Garantijas noteikumi un izpildes laiks ir atkarīgi no konfigurācijas un tiek apstiprināti piedāvājumā. Pēc piegādes ārzemju rūpnīcām tiek nodrošināts atbalsts, piegādājot rezerves daļas un attālināta konsultēšana; apmeklējumi ārzemēs tiek organizēti, iepriekš vienojoties par ceļa un apkalpošanas izmaksām.
Lāzera apšuvuma sistēmas cena ir atkarīga no lāzera jaudas, apšuvuma galviņu veidiem, patronas izmēra un lineārā sliežu ceļa garuma, no tā, vai šūna veic tikai ārējās diametra apstrādi vai ārējās diametra apstrādi plus plakanas virsmas apstrādi, dzesētāja izmēra, kā arī nodošanu ekspluatācijā un apmācību uz vietas. Ekspluatācijas izmaksas galvenokārt ir saistītas ar pulveri, tāpēc jautājiet arī par paredzamo pulvera izmantošanu. EVST piedāvā cenas katram projektam pēc detaļu pārskatīšanas; sazinieties ar mums ar rasējumiem un pārklājuma prasībām.
Visi šajā lapā norādītie skaitļi ir tipiskas vērtības; faktiskā apšuvuma veiktspēja tiek apstiprināta katram projektam apšuvuma izmēģinājumā.