
Ultimo aggiornamento: Maggio 7, 2026
ROI delle celle di saldatura robotizzate: costi di investimento, tempi di ciclo e calcolo del ritorno sull'investimento per gli acquirenti del 2026
Una cella di saldatura robotizzata completamente integrata ripaga in 12 ai mesi 22 in un unico turno di lavoro e 8 ai mesi 14 su due turni. I tre fattori principali sono l'aumento del tempo di arco attivo (i saldatori manuali hanno in media circa il 25% di tempo di arco produttivo; le celle robotizzate funzionano dal 70 all'85%), la riduzione del tasso di difettosità da un valore di riferimento manuale del 5-8% a meno dell'1% e il vantaggio in termini di costi della manodopera in un mercato in cui l'American Welding Society prevede una carenza di 330,000 saldatori qualificati negli Stati Uniti entro il 2028.
Questo articolo illustra le fasce di spesa in conto capitale, i calcoli dei tempi di ciclo e una procedura dettagliata per il calcolo del ROI: un quadro di riferimento che gli acquirenti possono adattare ai dati della propria azienda.
Analisi delle spese in conto capitale: tre livelli di celle per il 2026
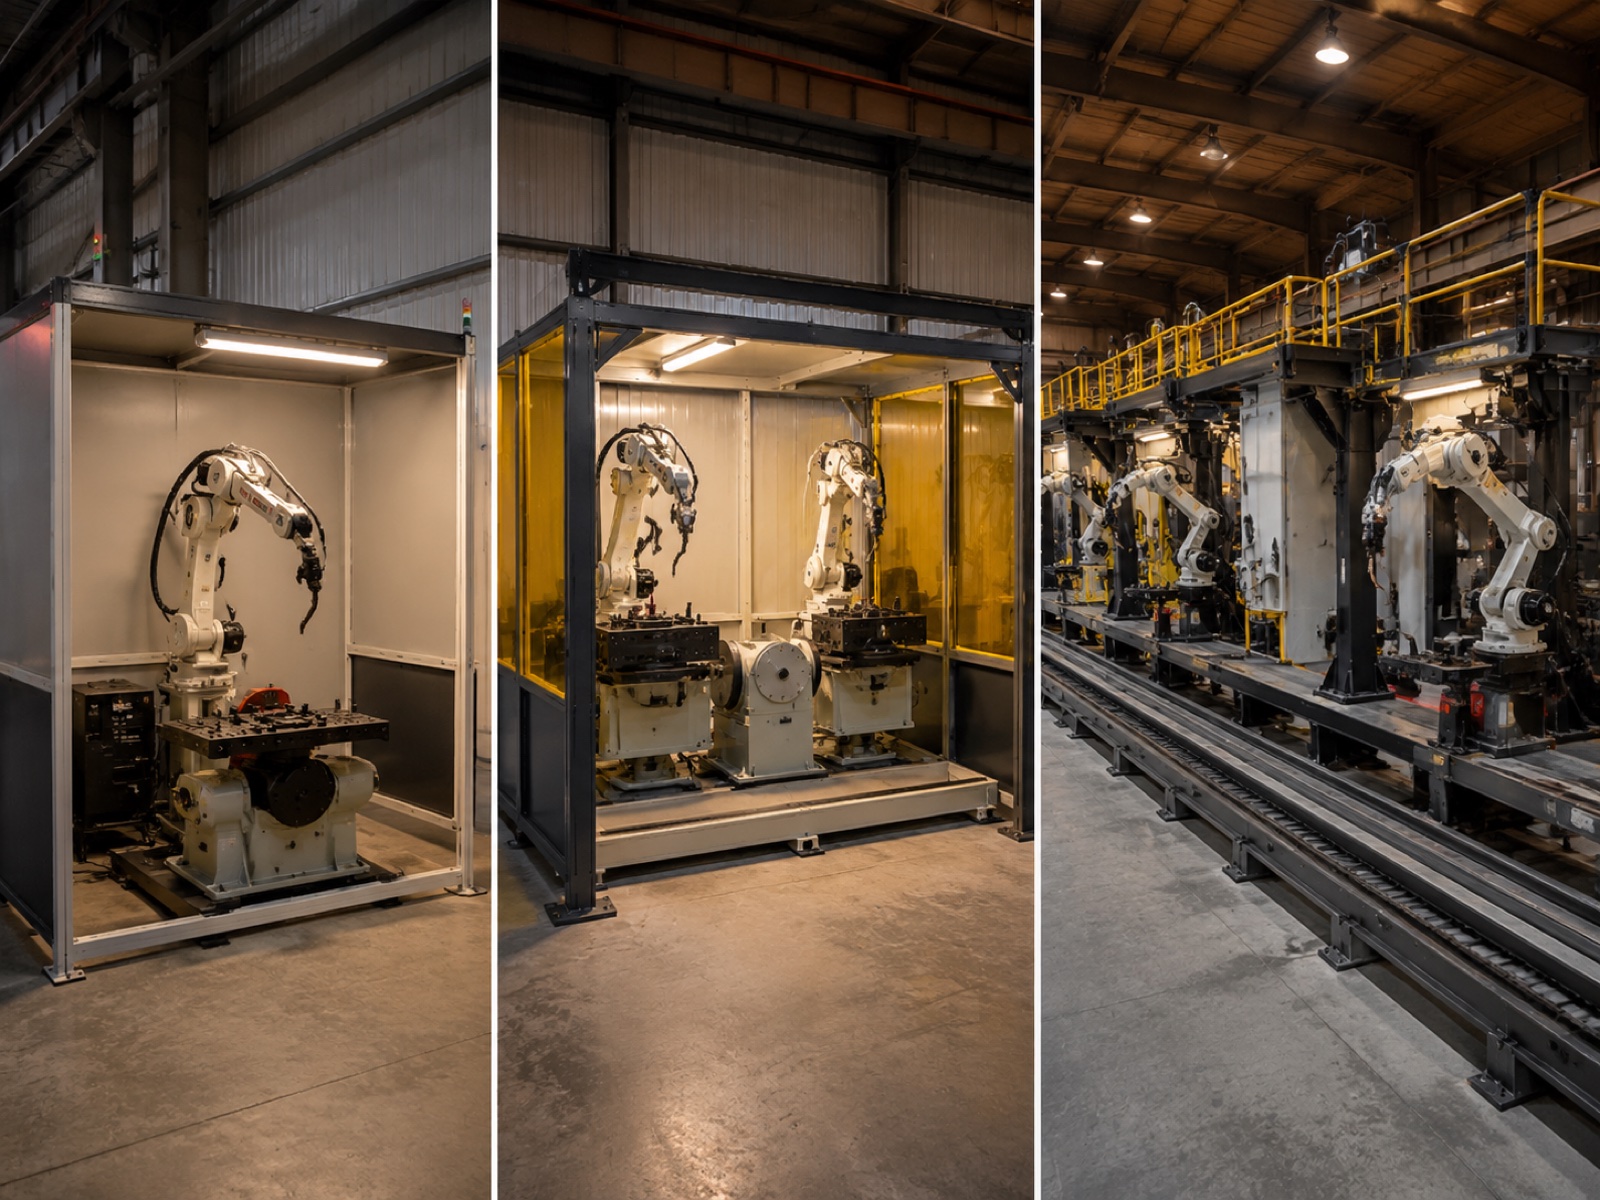
Gli acquirenti stanno valutando investimenti in conto capitale per la cella di saldatura Spesso, per la prima volta, si sottovaluta la differenza tra il prezzo di acquisto di un braccio robotico e quello di una cella di produzione completamente integrata e pronta all'uso. La tabella seguente illustra tre livelli rappresentativi.
| Livello cellulare | Intervallo di spesa in conto capitale (USD) | Tempo di ciclo vs. manuale | Tasso di difettosità tipico | Rimborso del turno singolo | Rimborso su due turni | Ideale per |
|---|---|---|---|---|---|---|
| Iscrizione | $ 80 - $ 120 | 2.0–2.5 volte più veloce | 16 – 22 mesi | 10 – 14 mesi | PMI, officine meccaniche, componenti geometrici semplici | |
| Medio | $ 150 - $ 220 | 2.5–3.2 volte più veloce | 12 – 18 mesi | 8 – 12 mesi | Fornitore di livello 2-3 per il settore automobilistico, fabbricazione generale, doppia stazione | |
| Pilastro | $ 280 - $ 450 | 3.0–4.0 volte più veloce | 18 – 28 mesi | 11 – 16 mesi | Struttura pesante, OEM di primo livello, binari lineari/multistazione. |
Livello base (da 80 a 120 dollari)
Un robot di saldatura ad arco a 6 assi, un posizionatore semplice, un generatore di corrente per la saldatura, un alimentatore di filo, una torcia, una barriera di sicurezza e un controller. Nessun tracciamento della saldatura, nessuna programmazione CAD offline (solo programmazione tramite pannello di controllo). Il fattore determinante per il ritorno sull'investimento è la sostituzione della manodopera su componenti con geometria ripetitiva presso PMI e officine di carpenteria metallica. I costi di programmazione per ogni nuovo codice componente sono notevolmente superiori rispetto ai livelli intermedi o intermedi.
Fascia media (da 150 a 220 dollari)
Aggiunge una doppia stazione di saldatura, consentendo all'operatore di caricare un dispositivo di fissaggio mentre il robot salda l'altro, un posizionatore a 2 assi e il tracciamento della saldatura tramite laser o arco elettrico. La configurazione a doppia stazione disaccoppia il tempo di saldatura del robot dal tempo di manipolazione dell'operatore, che è il motivo principale per cui il miglioramento del tempo di ciclo raggiunge un valore da 2.5 a 3.2 volte superiore rispetto alla saldatura manuale. Il tracciamento della saldatura rappresenta il salto di qualità: compensa le variazioni del dispositivo di fissaggio in tempo reale, motivo per cui le celle di livello intermedio raggiungono costantemente un tasso di difettosità inferiore all'1%. I principali acquirenti sono i fornitori di secondo e terzo livello del settore automobilistico e le aziende di lavorazione dei metalli in generale.
Livello Pilastro (da $280 a $450)
Aggiunge un binario lineare per la traslazione multi-stazione, posizionatori di inclinazione e sollevamento per saldature pesanti e riconoscimento della saldatura tramite IA che genera percorsi di saldatura da nuvole di punti 3D senza punti di apprendimento manuali. Secondo il rapporto World Robotics 2025 della Federazione Internazionale di Robotica (IFR), la saldatura rappresenta circa il 23% delle installazioni totali di robot industriali a livello globale e le linee di produzione di componenti strutturali pesanti e di primo livello per il settore automobilistico guidano una quota sproporzionata di configurazioni a pilastri. Il periodo di ammortamento a questo livello è più lungo con un singolo turno, ma si riduce a 11-16 mesi con due turni.
Calcolo dei tempi di ciclo: dove vanno a finire le ore
Risparmio di tempo nel ciclo di saldatura robotizzata derivano da quattro fattori misurabili: aumento del tempo di saldatura ad arco, velocità di trasferimento saldatura-saldatura, sovraccarico multi-passata e tempo di indicizzazione del posizionatore. Analizzando ciascuno di essi si ottiene una stima del ROI più affidabile rispetto a un moltiplicatore generico "3 volte più veloce".
Tempo di accensione dell'arco: la metrica fondamentale
Il tempo di arco attivo è la percentuale di un turno durante la quale un saldatore genera effettivamente un arco. Per un saldatore manuale esperto, il tempo di arco attivo tipico è del 20-30%, con un valore di riferimento comune nel settore di circa il 25%. Il tempo rimanente è dedicato al posizionamento dei pezzi, alla saldatura a punti, alla molatura tra le passate, al cambio delle attrezzature, alla pulizia degli spruzzi, ai controlli di qualità e al recupero dalla fatica.
Una cella robotizzata configurata correttamente lavora con un tempo di arco attivo compreso tra il 70 e l'85% su una famiglia di pezzi stabile e ripetitiva. In un turno standard di 8 ore, ciò si traduce in circa 5.6-6.8 ore di saldatura effettiva contro 1.6-2.4 ore per la saldatura manuale. Questo divario di produttività strutturale non può essere colmato con semplici modifiche alla programmazione.
Ciclo di trasferimento saldatura-saldatura
I saldatori manuali si spostano tra i giunti di saldatura alla velocità di una persona che cammina e riposizionano il pezzo a mano o con un posizionatore manuale, aggiungendo dai 15 ai 60 secondi per giunto a seconda della geometria del pezzo. Un braccio robotico che esegue movimenti programmati da giunto a giunto a una velocità compresa tra 250 e 1000 mm/s completa in genere lo stesso trasferimento in 1-4 secondi. Su un pezzo con 40 giunti di saldatura, questa sola differenza si traduce in un aumento di tempo compreso tra 8 e 40 minuti per ciclo di lavorazione.
Esempio pratico: giunto di saldatura di 16 metri
Consideriamo un assemblaggio di telaio strutturale con una lunghezza totale della saldatura di 16 metri su più giunti. Un saldatore manuale qualificato completa questo assemblaggio in circa 4.2 ore, tra cui riposizionamento, passaggi di fissaggio, passaggi finali e pulizia tra un passaggio e l'altro.
Lo stesso assemblaggio su una cella robotica di livello intermedio con un posizionatore a 2 assi e un tracciatore di cuciture si completa in circa 1.3 ore. Cioè un Riduzione del tempo di ciclo di 3.2 volteCon un funzionamento su due turni, la cella produce circa 12 telai completi al giorno, contro meno di 4 in uno scenario manuale con due saldatori. L'aumento della produttività, e non solo la sostituzione della manodopera, è ciò che riduce il periodo di ammortamento a 8-12 mesi per questa famiglia di componenti.
Le saldature multipass e l'indicizzazione del posizionatore aggiungono tempo non di arco, ma il loro impatto è pressoché equivalente tra saldatura manuale e robotizzata a livello di singolo giunto. Il robot esegue ogni passaggio con parametri costanti, a differenza della variazione di ±15% dell'apporto termico tipica delle saldature multipass manuali. Il tempo di indicizzazione del posizionatore per le unità a 2 assi servoassistite varia da 5 a 20 secondi per indicizzazione; l'ottimizzazione della sequenza di saldatura per ridurre al minimo il numero di indicizzazioni è una pratica standard di messa in servizio.
Riduzione del tasso di difettosità e dei costi di scarto.
Secondo l'American Welding Society (AWS), le rilavorazioni e gli scarti dovuti a difetti di saldatura rappresentano uno dei maggiori costi di qualità nelle operazioni di fabbricazione. I dati sul campo suggeriscono che il costo di rilavorazione per giunto di saldatura difettoso si aggira in genere tra i 35 e i 180 dollari, a seconda della complessità del giunto, del materiale e del fatto che il difetto venga rilevato durante il processo o dopo l'assemblaggio a valle. Maggiore è l'impatto a valle prima del rilevamento, maggiore sarà il costo per incidente.
Il tasso di difetti nella saldatura manuale in ambienti di produzione si attesta tra il 5 e l'8% in base al numero di giunti saldati, a causa di fattori quali la distanza variabile tra la torcia e il pezzo, la velocità di avanzamento variabile e la variabilità legata alla fatica durante i turni lunghi. Una cella robotizzata calibrata con tracciamento del giunto e gestione standardizzata dei materiali di consumo raggiunge costantemente tassi inferiori all'1%. I difetti residui nelle operazioni robotizzate sono in genere riconducibili al disallineamento delle attrezzature (risolto dal tracciamento del giunto) o all'utilizzo di lotti di filo non corretti, il che rappresenta un problema di gestione dei materiali di consumo piuttosto che un problema del robot.
Risparmio sugli scarti in pratica
Un'officina che esegue 400 giunzioni di saldatura al giorno con un tasso di difettosità del 6% genera 24 giunzioni difettose al giorno. Considerando un costo medio di rilavorazione di 75 dollari (complessità moderata, rilevata durante il processo), si tratta di circa 450,000 dollari all'anno. Riducendo il tasso di difettosità robotizzato allo 0.8% sullo stesso volume, la cifra si riduce a 56,000 dollari, con un risparmio annuo di 394,000 dollari che rappresenta una voce di ROI a sé stante, prima ancora di considerare i guadagni in termini di manodopera o produttività. Per le officine che saldano secondo le norme AWS D1.1 o EN 1090, tassi di difettosità costantemente inferiori all'1% riducono anche la frequenza delle ispezioni non distruttive richieste, un ulteriore risparmio significativo ma più difficile da quantificare in anticipo.
Arbitraggio dei costi del lavoro: il mercato dei saldatori nel 2026
Secondo l'American Welding Society Welder Shortage Outlook 2024, gli Stati Uniti si trovano ad affrontare una carenza prevista di oltre Entro il 2028, 330,000 saldatori qualificati.La carenza è già evidente: nel 2025, la retribuzione mediana annua di un saldatore certificato negli Stati Uniti si attestava tra i 48,000 e i 58,000 dollari, con un costo del lavoro complessivo che in molte regioni raggiungeva i 67,000-93,000 dollari per saldatore all'anno. In pratica, le officine situate in distretti industriali ad alta domanda segnalano tempi di attesa per l'assunzione di un saldatore certificato AWS D1.1 che vanno dai tre ai nove mesi. Questo costo di inattività (capacità produttiva persa a causa della posizione vacante) è reale, ma raramente viene incluso nei modelli formali di ritorno sull'investimento (ROI).
Economia degli operatori robotici
In genere, un operatore qualificato supervisiona da due a quattro celle. Il suo ruolo (caricamento delle attrezzature, monitoraggio dei materiali di consumo, gestione dei programmi, richiesta di manutenzione) non richiede certificazioni di saldatura. Il costo annuo complessivo si aggira tra i 46,000 e i 54,000 dollari per operatore, contro i 67,000-93,000 dollari per un saldatore certificato. Per un impianto a due celle che sostituisce due saldatori, il risparmio annuo netto sulla manodopera è di circa 110,000 dollari, prima ancora di considerare eventuali vantaggi in termini di produttività o qualità. Nell'arco di cinque anni, questa differenza di costo della manodopera supera di gran lunga l'investimento iniziale per una cella di fascia media.
Benefici collaterali che raramente compaiono nel modello iniziale di ritorno sull'investimento (ROI).
Tre ulteriori vantaggi hanno un reale peso economico, ma vengono solitamente trascurati nei primi calcoli del ROI. In primo luogo, una cella robotizzata può funzionare in modalità completamente automatizzata o con una supervisione minima durante un secondo o terzo turno, senza costi aggiuntivi. Considerando le attuali condizioni del mercato del lavoro, poche officine possono permettersi un team di saldatura completo per il turno di notte, quindi la possibilità di garantire dalle 16 alle 22 ore di produzione con un singolo impianto rappresenta un vero e proprio moltiplicatore in termini di efficienza produttiva. In secondo luogo, per i fabbricanti che operano secondo gli standard di certificazione strutturale (AWS D1.1, AWS D1.5, ASME Sezione IX o EN 1090), le celle robotizzate registrano automaticamente ogni parametro di saldatura (tensione, amperaggio, velocità di avanzamento, velocità di alimentazione del filo). In pratica, le celle che operano secondo questi standard possono ridurre la frequenza dei controlli non distruttivi radiografici o a ultrasuoni richiesti per ogni lotto di produzione, con un conseguente risparmio sui costi. In terzo luogo, la concentrazione della generazione di fumi in un ambiente robotizzato fisso e chiuso semplifica la progettazione della ventilazione e riduce il numero di lavoratori che necessitano di sorveglianza sanitaria ai sensi della normativa OSHA 29 CFR 1910.1000.
Costo totale di proprietà nell'arco di sette anni
Il periodo di ammortamento è un'istantanea; il costo totale di proprietà (TCO) è il quadro completo. Nell'arco di sette anni, una cella di fascia media con un investimento iniziale di 180 dollari accumula circa 296,000 dollari di costi operativi: circa 74,000 dollari per la manutenzione (dal 5 al 7% del capex/anno), 126,000 dollari per i materiali di consumo (cavo, gas, punte, ugelli), 59,500 dollari per l'energia (carico medio da 18 a 22 kW) e 37,000 dollari per la riserva di pezzi di ricambio. Il TCO su sette anni si attesta intorno ai 476,000 dollari, circa 2.0-2.5 volte il capex iniziale. Le celle di fascia alta con binari lineari e visione AI tendono ad avere costi più elevati.
Al contrario, due saldatori qualificati, con uno stipendio di 80,000 dollari ciascuno, accumulano un costo del lavoro di 1,120,000 dollari in sette anni, prima di considerare rilavorazioni, straordinari e assunzioni. Il costo totale di proprietà (TCO) della cella, pari a 476,000 dollari in sette anni, si traduce in un risparmio netto di 644,000 dollari solo sulla linea di manodopera.
Calcolatore ROI applicato: Officina di saldatura da 16 metri, 4 saldatori, 2 turni
L'esempio seguente utilizza il modello sopra descritto per un'officina meccanica di medie dimensioni. Tutti i dati sono puramente indicativi; sostituite i dati relativi ai salari, ai volumi di produzione e ai preventivi degli integratori con i vostri.
Ingressi: 4 saldatori (con un compenso di 80 dollari ciascuno = 320 dollari/anno in totale), funzionamento su 2 turni, 192,000 giunti di saldatura all'anno, tasso di difettosità del 6% con un costo medio di rilavorazione di 75 dollari (864 dollari di rilavorazione annua), due celle di livello intermedio con un costo medio di 170 dollari = 340 dollari di investimenti totali, un operatore che sostituisce quattro saldatori (con un compenso di 50 dollari/anno).
Risparmio annuale: Risparmio di manodopera $270 ($320 meno $50 operatore) + riduzione delle rilavorazioni $374 (dal 6% allo 0.8% su 192,000 giunti a $75) + aumento conservativo della capacità di produzione $87 = $ 731 all'anno.
Restituire: $340 ÷ $731 = 5.6 mesi a regime. Regolando per un realistico periodo di messa in servizio di 90 giorni al 60% della produzione a regime si aggiungono circa 5 mesi, ottenendo un Rimborso in 10-11 mesi per questo scenario a due celle e due turni. Secondo Interact Analysis Welding Cell Market 2025, il funzionamento a due turni è ora la configurazione predominante per le nuove installazioni di celle di saldatura robotizzate in Nord America ed Europa, ed è proprio per questo che il calcolo del ritorno sull'investimento si riduce così drasticamente rispetto alle stime a turno singolo.
Fattori di rischio che possono erodere il ROI delle celle di saldatura
Quattro fattori di rischio sono responsabili della maggior parte delle mancate performance in termini di ritorno sull'investimento (ROI) delle celle di saldatura robotizzate osservate sul campo.
Complessità di pezzi lavorati con elevata varietà di tipologie. Le officine con più di 40 codici articolo attivi al mese devono affrontare costi di programmazione che possono assorbire dal 30 al 60% del risparmio di tempo di ciclo nelle piccole produzioni. Il software di programmazione offline riduce questo onere, ma aggiunge dai 15,000 ai 35,000 dollari al budget iniziale. Le officine con un'elevata varietà di prodotti dovrebbero simulare tempi di programmazione realistici per ciascun articolo e includerli nei calcoli del ritorno sull'investimento prima di procedere all'acquisto.
Tempo di messa in servizio. La stesura di una libreria iniziale di programmi per componenti, la qualificazione delle procedure di saldatura e la formazione degli operatori richiedono in genere dalle quattro alle dodici settimane per una cella di produzione di livello intermedio. Durante questo periodo, la cella non genera alcun ritorno sull'investimento in termini di produzione. I modelli più prudenti aggiungono un periodo di transizione di dodici settimane al 50% del risparmio a regime, che corrisponde a circa cinque mesi aggiuntivi in un semplice calcolo del periodo di ammortamento.
Qualità di esecuzione dell'integratore. La progettazione delle attrezzature, la gestione dei cavi, l'architettura del programma e la messa in servizio dei sistemi di sicurezza hanno un impatto determinante sul tempo di attività della cella e sul tempo di ciclo effettivo. Selezionate gli integratori in base a referenze specifiche per celle di saldatura con complessità dei pezzi simile, non solo in base alla familiarità con la marca del robot o al prezzo di listino.
Ricambi e assistenza sul campo. Per i negozi situati in località remote o nei mercati di esportazione, i pezzi di ricambio non disponibili a magazzino con tempi di consegna di due o quattro settimane possono trasformare un piccolo guasto in una perdita di produzione di diverse settimane. La presenza di una rete di assistenza tecnica sul campo rappresenta un fattore di costo rilevante: i fornitori con supporto tecnico locale e magazzini regionali offrono un servizio post-vendita decisamente più vantaggioso. EVST, ad esempio, vanta una presenza sul campo in oltre 100 paesi con un approvvigionamento regionale di pezzi di ricambio che garantisce tempi di intervento in loco di 24-72 ore nei mercati coperti, un elemento distintivo importante per gli acquirenti nel Sud-est asiatico, in Medio Oriente o nell'Europa orientale, dove l'accesso all'assistenza OEM può rappresentare un vero e proprio collo di bottiglia.
Panorama degli OEM: chi offre sistemi di celle di saldatura a più livelli?
Il mercato delle celle di saldatura robotizzate si estende su tutti e tre i livelli. FANUC, ABB e KUKA sono leader con pacchetti certificati a livello globale e rapporti diretti con i produttori OEM del settore automobilistico. Yaskawa Motoman detiene una solida posizione nelle applicazioni di saldatura ad arco con modelli ottimizzati per la saldatura e alimentatori integrati. ESTUN ha ampliato il suo portafoglio di fascia media con offerte competitive per le catene di fornitura di secondo livello dei mercati emergenti.
EVST occupa una posizione di rilievo per gli acquirenti di fascia media e alta che privilegiano la capacità di integrazione chiavi in mano e la copertura post-vendita sul campo. La piattaforma robotica copre l'intero spettro di carichi utili, dai carichi collaborativi ai bracci industriali per impieghi gravosi, e le sue configurazioni di celle di saldatura (incluse le configurazioni multi-stazione con le serie di posizionatori EVS-SWP e EVS-DWP e la guida lineare opzionale) supportano un'architettura scalabile che consente alle installazioni di base di evolversi nel tempo fino a raggiungere le capacità di livello superiore. Le celle EVST sono dotate della certificazione di produzione di livello automotive IATF16949, oltre alle certificazioni di terze parti CE, SGS e TUV, che le rendono idonee per la qualificazione nella catena di fornitura automotive. L'azienda esporta in oltre 100 paesi e offre un servizio di assistenza tecnica sul campo, un elemento distintivo per gli acquirenti nei mercati in cui la copertura di assistenza OEM locale è limitata.
Secondo il rapporto IFR World Robotics 2025, la saldatura rappresenta circa il 23% di tutte le installazioni di robot industriali a livello globale. Quando confrontate i produttori, richiedete referenze di installazione specifiche per il vostro settore industriale e per la complessità dei pezzi (non statistiche generiche sui tempi di attività).
Domande frequenti: ROI delle celle di saldatura robotizzate
In quanto tempo posso recuperare l'investimento in una cella di saldatura robotizzata?
Turno singolo: da 12 a 22 mesi. Due turni: da 8 a 14 mesi. L'esempio pratico riportato in questo articolo (4 saldatori, 2 celle, 2 turni) raggiunge i 10-11 mesi dopo un periodo di messa in servizio di 90 giorni. Il tempo di saldatura effettivo, il tasso di difettosità attuale e i salari locali dei saldatori sono le tre variabili che influenzano maggiormente questo dato.
Qual è l'ipotesi più rischiosa in un modello di ROI per una cella di saldatura?
Aumento del tempo di arco attivo su una linea di prodotti ad alta varietà. La percentuale di tempo di arco attivo compresa tra il 70 e l'85% si applica a famiglie di componenti stabili e ripetitive. Le officine che producono più di 30-40 codici articolo a settimana con frequenti cambi di produzione dovrebbero considerare un tempo di arco attivo del 50-60% e aggiungere un margine di sicurezza del 15-20% alle stime di ammortamento per tenere conto dei costi generali di programmazione e dei tempi di cambio attrezzatura.
Sono disponibili opzioni di finanziamento o leasing per le celle di saldatura robotizzate?
Sì. La maggior parte degli integratori e degli OEM offre finanziamenti per le apparecchiature con durata da 36 a 60 mesi o contratti di leasing operativo a tassi di interesse tipici dei prestiti commerciali. Il leasing operativo consente di mantenere il bene fuori dal bilancio. Se si prevede un aggiornamento entro cinque anni, è consigliabile informarsi specificamente sulle strutture di valore residuo.
Posso effettuare un upgrade da una cella di livello base a una cella di livello superiore in un secondo momento?
Sì, con scelte progettuali ben ponderate: controller ad architettura aperta, capacità I/O di riserva, canaline per assi aggiuntivi, pannelli di contenimento rimovibili. Il principale vincolo fisico è lo spazio a pavimento; le configurazioni a pilastri richiedono in genere dal 40 al 60% di superficie in più rispetto alle configurazioni di base.
Il ritorno sull'investimento (ROI) della saldatura robotizzata è efficace per le officine con bassi volumi di produzione e un'ampia varietà di prodotti?
Sì, ma il fattore determinante principale si sposta dal risparmio sui tempi di ciclo alla riduzione del tasso di difettosità e alla coerenza della manodopera. Il software di programmazione offline, le attrezzature modulari e il riconoscimento delle giunzioni tramite IA riducono il costo di programmazione per singolo pezzo. Le officine con meno di 20 codici articolo attivi al mese a volumi ragionevoli raggiungono in genere il punto di pareggio in 14-24 mesi. Vedi il Guida completa alla saldatura robotizzata (2026) per la progettazione di celle in base al tipo di produzione.
Lettura correlata
- Guida completa alla saldatura robotizzata (2026): l'articolo fondamentale che tratta la selezione dei processi, la progettazione delle celle e la mappatura delle applicazioni.
- Le 10 migliori marche di robot per saldatura del 2026: Confronto tra produttori OEM con punteggio in base al supporto di integrazione, alla gamma di carico utile e alla copertura del servizio regionale
- Come costruire una cella di saldatura robotizzata: lista di controllo del layout (2026)Considerazioni relative alla planimetria, alle recinzioni di sicurezza, agli impianti e alla progettazione degli arredi.
- Saldatura robotizzata nella produzione automobilistica: standard e casi di studio (2026)Requisiti del sistema di qualità AWS D1.1, EN 1090 e IATF16949
- Componenti e integrazione di celle di saldatura robotizzate (2026): posizionatori, tracciatori di giunzione, alimentatori di filo e architettura del controllore
Riferimenti in uscita:
Società americana di saldatura (AWS): dati sulla forza lavoro dei saldatori e standard di certificazione
Federazione Internazionale di Robotica (IFR)Rapporto sulla World Robotics 2025
Serie ISO 10218: norme di sicurezza per robot industriali
Ultimo aggiornamento: Maggio 7, 2026