
Per un acquirente nel settore della fabbricazione che sposta una saldatura ripetuta dalla lavorazione manuale a un dispositivo robotizzato. Insegnare a un robot a seguire un percorso con la torcia dimostra che può raggiungere un campione. La produzione pone una domanda più complessa: il prossimo pezzo reale troverà la stessa giunzione nello stesso punto, presenterà uno spazio accettabile, lascerà spazio sufficiente per il movimento dell'intero gruppo torcia e tubo flessibile e produrrà una saldatura che superi l'ispezione dell'acquirente? Una rapida dimostrazione dovrebbe portare a una prova controllata del primo pezzo e di pezzi di ricambio, non direttamente a una promessa di produttività.
Innanzitutto, rendere la giunzione ripetibile nell'attrezzatura
Partite dal disegno di assieme e identificate le superfici di posizionamento che determinano la posizione del giunto di saldatura. Quindi verificate come il dispositivo di fissaggio carica, posiziona e blocca un pezzo normale e il pezzo meno idoneo entro la tolleranza di ingresso dichiarata. Il morsetto deve mantenere la geometria prevista senza oscurare il giunto o forzare la torcia a entrare in collisione. Segnate la posizione e lo spazio del giunto dopo il serraggio, non solo le coordinate programmate dal robot.
Un robot ripete il percorso preimpostato, ma una fabbricazione in ingresso non uniforme, un accoppiamento impreciso e un gioco di giunzione non corretto possono spostare il pezzo sottostante. Se un gioco varia oltre quanto la procedura di saldatura selezionata può gestire, un movimento più fluido del robot non lo risolverà. Le alternative ingegneristiche consistono nel migliorare la coerenza dei pezzi a monte, modificare il posizionamento o il bloccaggio, restringere la famiglia di pezzi accettati oppure specificare e testare un metodo adeguato di individuazione o compensazione della giunzione. I pezzi specifici e i requisiti di saldatura determinano quale percorso sia giustificato.
| Cosa cambia tra le diverse parti? | Cosa registrare durante l'incontro | Prima modifica da considerare in caso di fallimento della sperimentazione |
|---|---|---|
| Le giunzioni si spostano mentre le dimensioni nominali dei pezzi sembrano simili | Dati di posizionamento, sequenza di serraggio, posizione del giunto dopo il serraggio | Dati corretti o fabbricazione a monte prima di modificare ogni punto insegnato |
| Variazioni del gap nella saldatura | Intervallo di divario sui campioni in entrata ordinari e peggiori concordati | Rivedere l'assemblaggio o l'attrezzatura a monte; rivalutare la procedura di saldatura approvata. |
| La torcia raggiunge il primo campione ma non tutte le località | Spazio libero completo tra torcia/ugello, polso e tubo flessibile durante l'avvicinamento, la saldatura e la ritirata | Spostare i morsetti, modificare l'approccio/la disposizione della torcia o suddividere l'operazione |
| Una parte va saldata, le parti successive necessitano di frequenti ritocchi. | Stesso risultato dell'ispezione per parti consecutive, con indicazione della causa di ciascuna riparazione. | Prima di dichiarare la ripetibilità, isolare le variazioni del pezzo, le impostazioni del processo o le modifiche alla torcia/contatto. |
Un apparecchio può rendere il percorso accessibile o intrappolare la torcia
Per ogni cucitura richiesta, rivedere la torcia stile di vitaugello, angolo di lavoro, polso e percorso del cavo, non solo un punto sulla giunzione. Un morsetto che migliora il posizionamento del pezzo potrebbe bloccare l'approccio desiderato. Un percorso che si libera con un campione scarico potrebbe non liberarsi dopo la presenza di tutti i componenti e i morsetti. Ispezionare l'approccio, la corsa dell'arco e la ritirata con l'attrezzatura effettiva e una famiglia rappresentativa di pezzi. Se non è possibile ottenere l'accesso senza compromettere la giunzione, cambiare l'attrezzatura o suddividere il lavoro piuttosto che insegnare un percorso rischioso attorno all'ostacolo.
Il filmato applicativo mostra un robot di colore chiaro che esegue la saldatura su un lungo tavolo di fissaggio, con archi luminosi visibili in alcune parti della clip. Fornisce il contesto visivo per una discussione sulla saldatura di pezzi ripetitivi: robot, torcia e dispositivo di fissaggio devono lavorare in sinergia. Il video non fornisce una procedura di saldatura, misurazioni del gap del giunto o risultati di pezzi accettati.
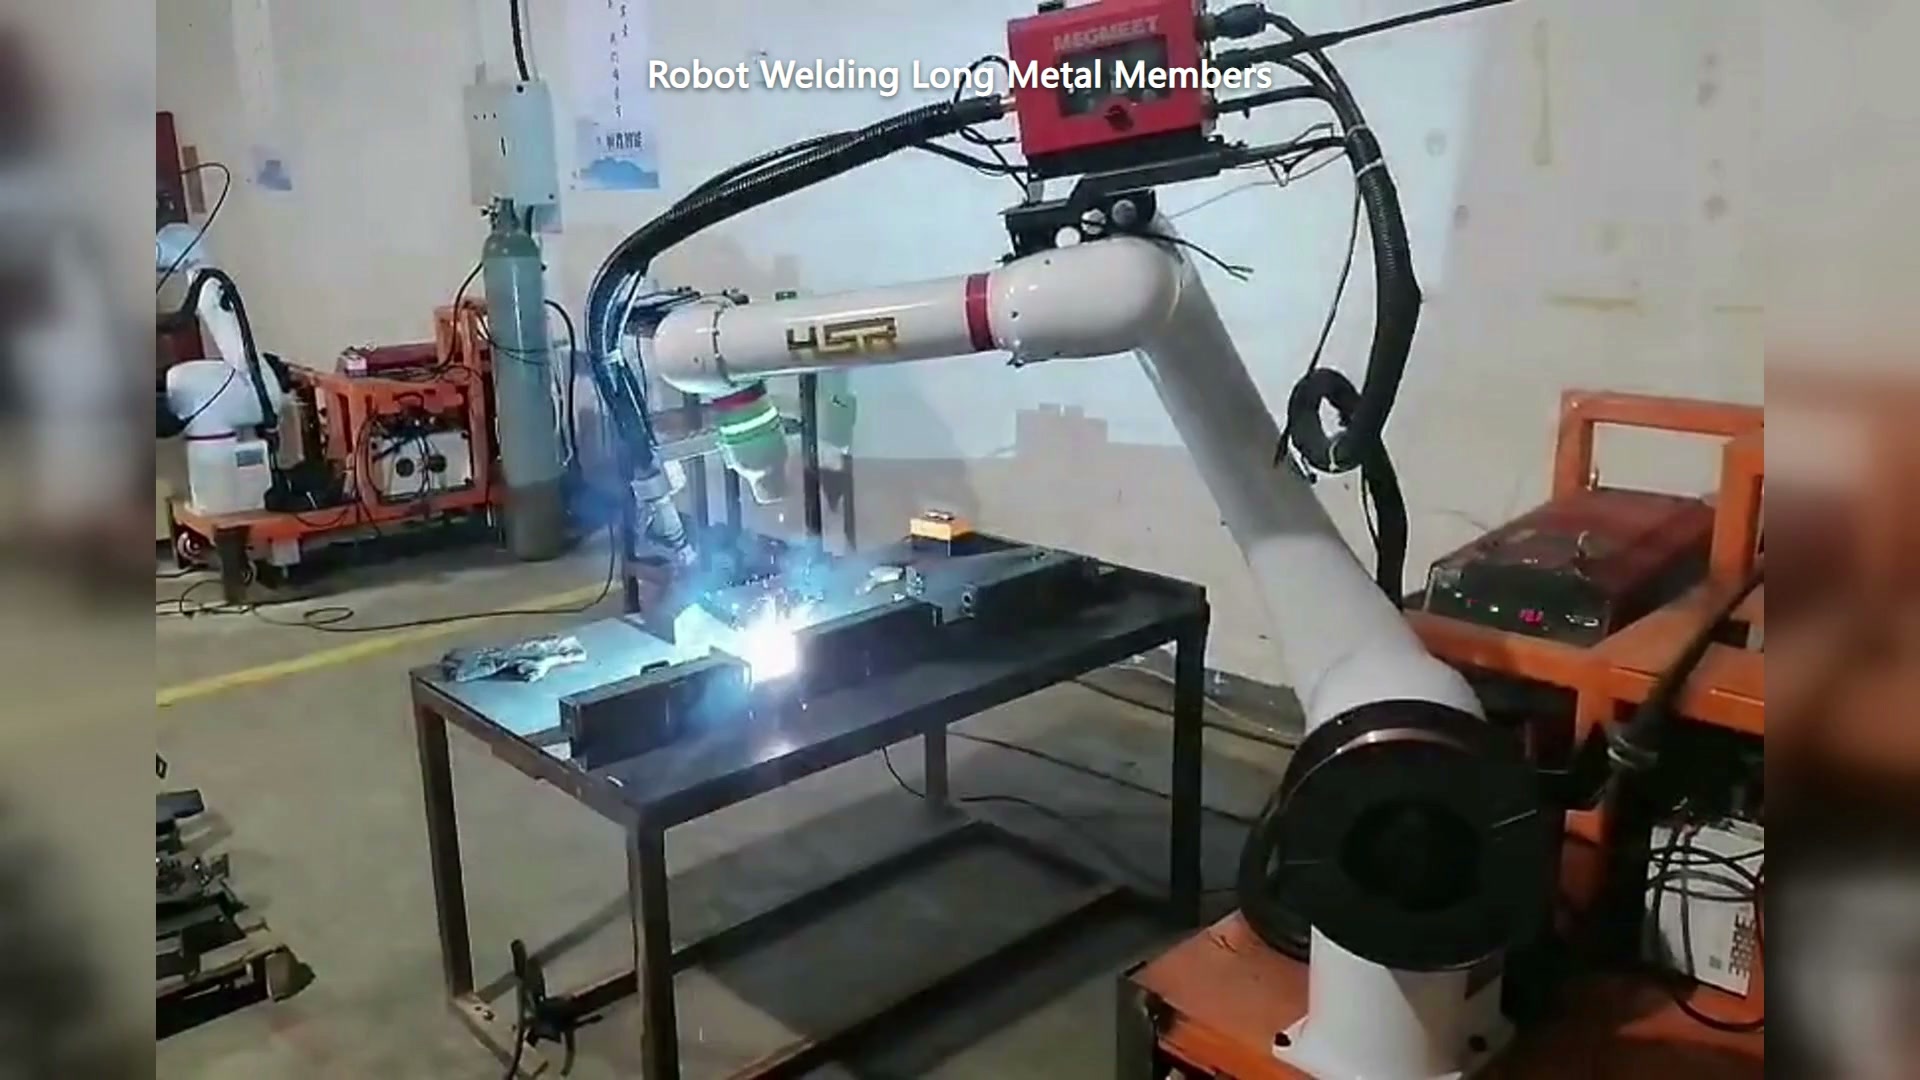
00:30 — Un robot di colore chiaro esegue una saldatura su un lungo tavolo di fissaggio; l'arco di saldatura è visibile.
Un braccio collaborativo non rende la saldatura ad arco sicura per un accesso ravvicinato senza restrizioni. La cella di saldatura necessita di una valutazione specifica dell'esposizione all'arco, al metallo incandescente, ai fumi e al movimento, seguita da una disposizione di protezione definita. Chiedere quali attività dell'operatore sono consentite durante la saldatura e come la cella raggiunge uno stato di sicurezza per l'accesso al dispositivo di fissaggio.
Quindi testa la saldatura, non solo il percorso
Conservare la procedura di saldatura, il materiale e i criteri di accettazione insieme ai pezzi di prova. Chiedere a chi sono responsabili le impostazioni di saldatura e quali modifiche richiedono una nuova approvazione. Eseguire la saldatura di un primo pezzo con tutte le saldature accessibili e ispezionarlo secondo il metodo richiesto. Quindi eseguire la saldatura di pezzi rappresentativi consecutivi e delle variazioni previste, annotando la posizione del dispositivo di fissaggio, la distanza tra i giunti, l'accesso alla torcia, l'identità del parametro/ricetta e l'esito dell'ispezione per ciascuno. Un risultato di qualità ottenuto da un pezzo ideale non può stabilire la ripetibilità del lotto successivo.
Un utile registro di accettazione può avere quattro esiti: accettato al primo passaggio, accettato dopo la riparazione, respintoe non saldabile in sicurezza nell'apposito dispositivo di fissaggioL'ultima categoria è importante: una cella che necessita di un riadattamento manuale prima di ogni ciclo potrebbe aver impostato un percorso preciso, ma non aver definito un processo di produzione stabile. Se una giunzione si sposta, è necessario fissarne la posizione o qualificare un metodo di correzione; se lo spazio varia, è necessario intervenire sull'assemblaggio e sulla procedura; se un morsetto blocca l'ugello, è necessario rivedere l'accesso; se l'aspetto o l'ispezione non superano i controlli pur in presenza di una geometria stabile, è necessario esaminare le impostazioni di processo e i materiali di consumo. Si tratta di guasti diversi, ognuno con la propria responsabilità.
Prima di richiedere un concetto di saldatura cobot per parti ripetute da EVSTInviare i disegni dei componenti e delle attrezzature, la mappa delle giunzioni e i requisiti di saldatura/ispezione approvati, campioni dei componenti nell'intervallo di tolleranza previsto e la disposizione di carico prevista per l'operatore. Richiedere una proposta che illustri come la giunzione viene localizzata, raggiunta, saldata, controllata e ripristinata dopo un'interruzione.