
Ultimo aggiornamento: Maggio 9, 2026
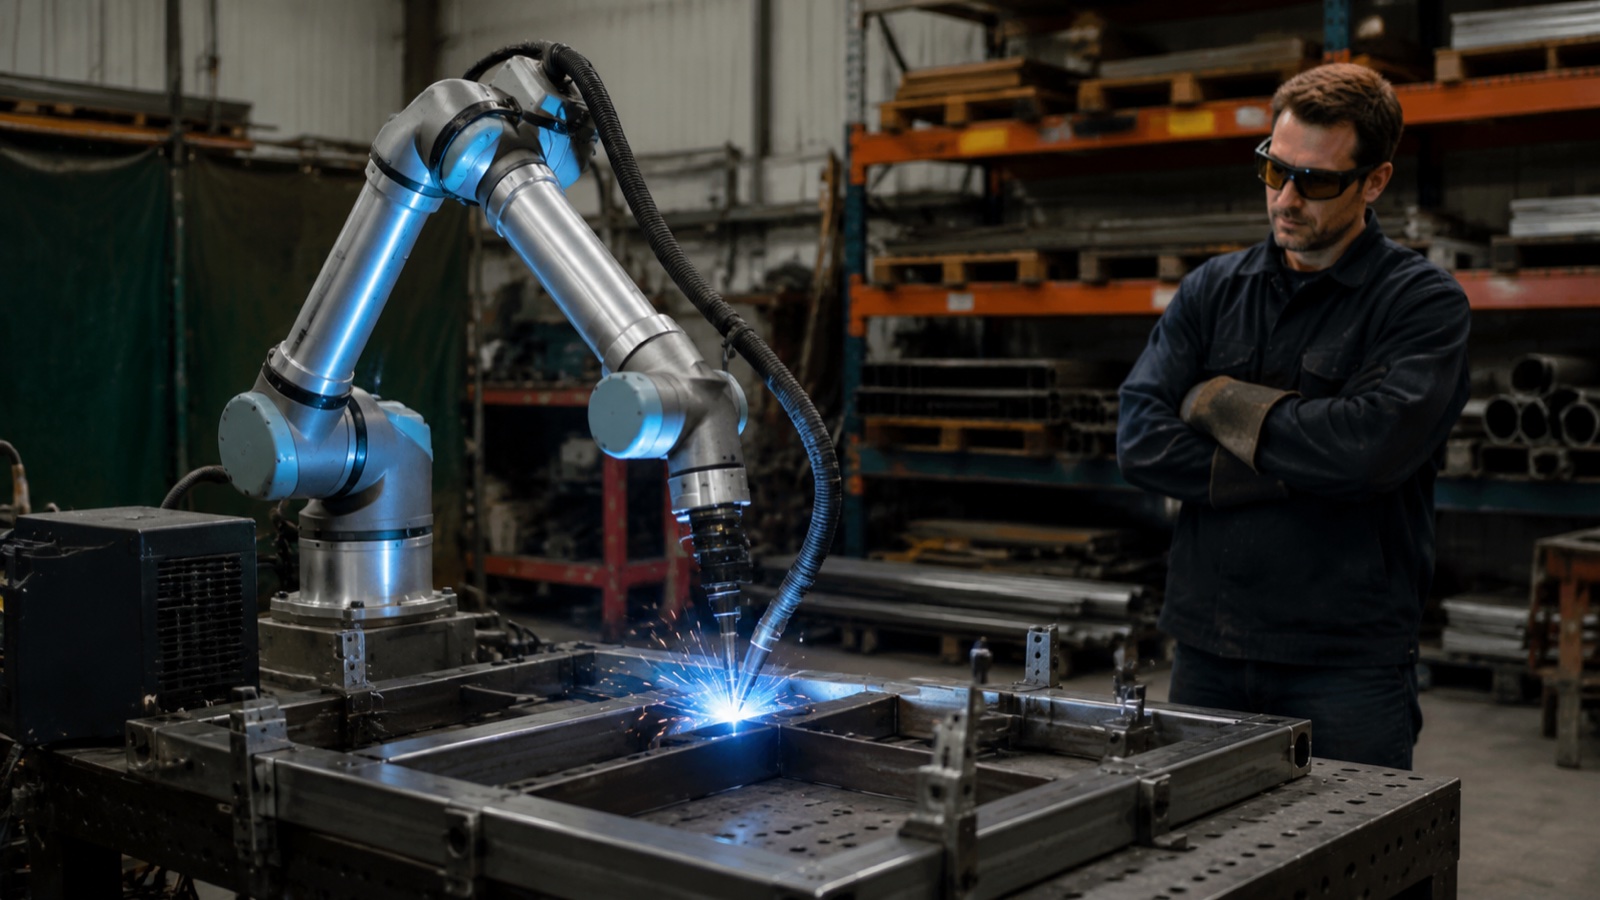
Per Saldatura cobot su scala PMILa decisione è semplice quando la dimensione del lotto rimane inferiore a 50 pezzi per ciclo, il mix di pezzi cambia settimanalmente, il valore del singolo pezzo è inferiore a 500 dollari USA e un operatore qualificato può essere riassegnato anziché eliminato. Cicli di investimento iniziale Da 35 a 65 dollari USA Rispetto agli 80-150 dollari per una cella di saldatura industriale convenzionale. La programmazione di un nuovo pezzo richiede dalle 2 alle 8 ore di apprendimento, contro i 2-5 giorni di programmazione offline. Il compromesso: il tempo di arco attivo del cobot raggiunge al massimo il 50-65%, contro il 70-85% della cella industriale, e la velocità di deposizione è inferiore. Per la maggior parte delle piccole officine di fabbricazione, questo compromesso è accettabile.
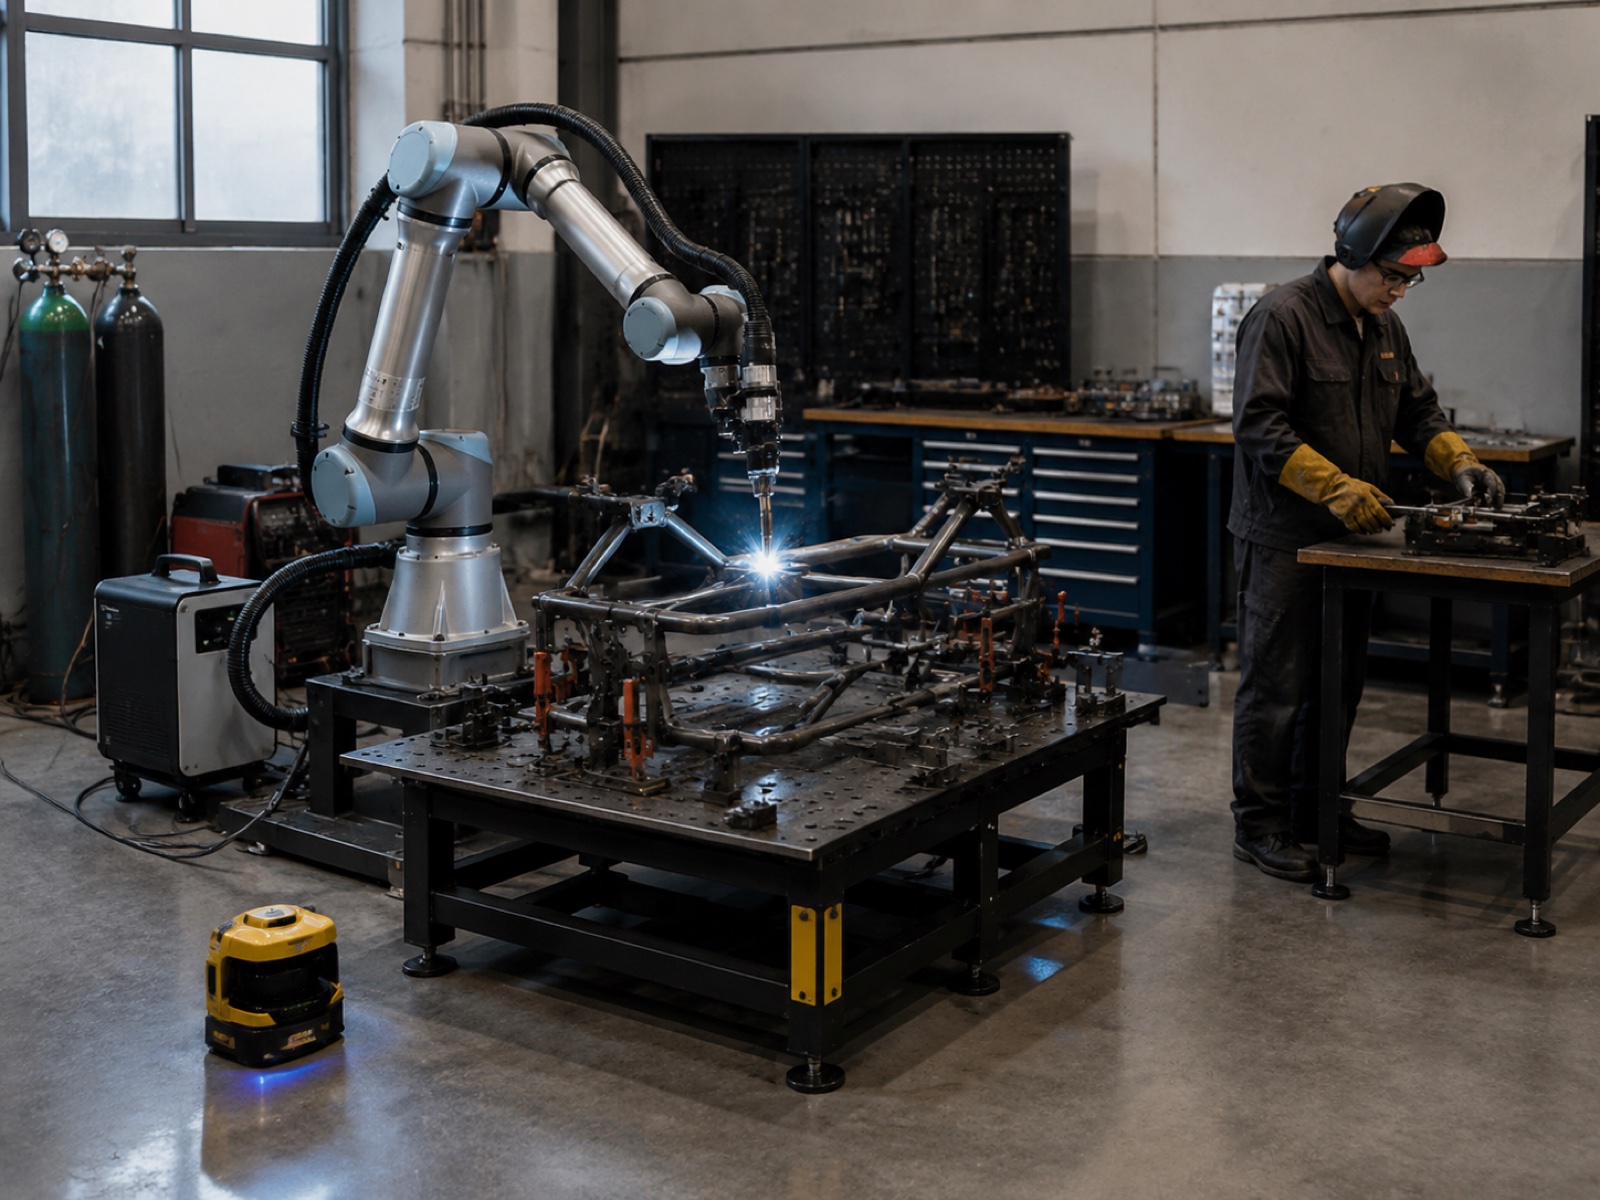
Quando la saldatura cobot è vincente: 5 condizioni per le PMI
Un sistema di saldatura collaborativa non eccelle in termini di pura produttività, bensì nella velocità di implementazione, nella flessibilità di programmazione e nella possibilità di condividere lo spazio con gli operatori. Secondo il rapporto World Robotics 2025 dell'International Federation of Robotics (IFR), le installazioni di robot collaborativi sono cresciute di circa il 20% su base annua negli ultimi anni, superando significativamente la crescita del mercato più ampio dei robot industriali. Tale crescita si concentra proprio nel segmento delle PMI, dove le dimensioni ridotte dei lotti e gli spazi limitati rendono impraticabili le tradizionali celle di saldatura protette.
Cinque condizioni, quando presenti insieme o in combinazione, favoriscono costantemente un investimento in un sistema di saldatura cobot rispetto a una cella industriale.
Condizione 1: Volume da basso a medio, dimensione del lotto inferiore a 50
Le celle di saldatura industriali offrono il massimo tempo di arco attivo con famiglie di pezzi stabili e ripetitive. Quando un codice articolo viene prodotto in meno di 50 unità per lotto e la composizione cambia settimanalmente, i tempi di cambio attrezzatura e di riprogrammazione riducono il vantaggio in termini di produttività della cella industriale. Le officine che producono da tre a otto codici articolo a settimana rappresentano il punto di forza dei cobot, a condizione che il tempo di ciclo per pezzo non sia il fattore limitante.
Condizione 2: Elevata varietà di prodotti
Quando il pannello dei preventivi mostra più di una dozzina di codici articolo attivi, l'agilità di programmazione della saldatura cobot rappresenta il vantaggio chiave. In pratica, un saldatore che guida la torcia lungo il percorso di saldatura direttamente sul pezzo genera un programma di lavoro in un tempo compreso tra due e otto ore. I nuovi ordini dei clienti vengono qualificati sul robot entro un giorno lavorativo. Una cella di saldatura convenzionale con software di programmazione offline estende questo lasso di tempo a diversi giorni e richiede una formazione specifica sul software per poter operare.
Condizione 3: Operazione senza recinzione desiderata
Una cella industriale convenzionale richiede una recinzione perimetrale, in genere con uno spazio libero di 1.5-3 metri su ciascun lato. Una cella con robot collaborativi, dotata di uno scanner di sicurezza perimetrale (monitoraggio di velocità e distanza ISO/TS 15066), riduce il perimetro di sicurezza al campo di protezione dello scanner, recuperando spazio prezioso nelle officine di piccole e medie dimensioni con spazi limitati. L'operatore carica e scarica senza dover aprire cancelli interbloccati, riducendo i tempi di cambio formato per le produzioni brevi.
Condizione 4: Carenza di saldatori qualificati
Secondo le previsioni della American Welding Society (AWS) sulla carenza di saldatori, gli Stati Uniti si trovano ad affrontare un deficit previsto di oltre Entro il 2028, 330,000 saldatori qualificati.Nelle regioni industriali ad alta domanda, i tempi di assunzione per saldatori certificati AWS D1.1 si aggirano già tra i tre e i nove mesi, con un costo annuo complessivo compreso tra 67,000 e 93,000 dollari. Un cobot gestito da un operatore qualificato ma non certificato colma questa lacuna produttiva a costi di manodopera inferiori, poiché il robot mantiene i parametri di saldatura una volta impostato il programma.
Condizione 5: Riqualificazione di aree dismesse, nessun intervento importante sulla struttura.
Una cella industriale convenzionale in genere richiede lavori di ristrutturazione: fondamenta per recinzioni, posa di canaline e allacciamenti per la ventilazione. Un pacchetto di saldatura cobot arriva su una base con ruote, si collega a una singola linea di alimentazione a 480 V o 220 V ed entra in fase di qualificazione per la produzione in pochi giorni. Per gli stabilimenti o i negozi in affitto con contratti di locazione a lungo termine incerti, la necessità di modifiche minime al sito è importante non solo in termini di costi di investimento.
Quando la cella di saldatura industriale è ancora vincente
La saldatura cobot presenta dei limiti reali, e sovrastimare il suo campo di applicazione è un disservizio per le piccole officine. Quattro condizioni, infatti, favoriscono costantemente una cella di saldatura industriale convenzionale.
È richiesto un tempo di ciclo inferiore a 30 secondi.
La velocità di saldatura dei cobot è limitata dalla potenza e dalla forza di saldatura. Quando una sequenza di saldatura completa deve essere completata in 30 secondi, la maggior parte dei cobot non è in grado di fornire la velocità di avanzamento e l'accelerazione di posizionamento della torcia richieste. I robot per la saldatura ad arco industriale operano ben al di sopra dei limiti di velocità dei cobot, e questo divario si accentua sui pezzi con molti segmenti di saldatura brevi.
È richiesto un tasso di deposizione superiore a 10 kg/h.
La deposizione MIG su un cobot ha una portata di 3-7 kg/h. Una cella industriale con un alimentatore ad alta corrente eroga 8-14 kg/h. Per la fabbricazione di strutture pesanti, la lavorazione di recipienti a pressione o applicazioni multi-passaggio su lamiere spesse (12 mm e oltre), la differenza di deposizione rappresenta un vincolo tecnico inderogabile, non una questione di preferenza.
Saldatura di lamiere spesse a passaggi multipli
Le celle industriali con tracciamento laser della saldatura e monitoraggio integrato del processo di saldatura mantengono la precisione di posizionamento su decine di passate su sezioni spesse. La maggior parte dei pacchetti di saldatura cobot non dispone del tracciamento della saldatura e dell'integrazione della fonte di alimentazione necessari per la saldatura di lamiere spesse certificate secondo AWS D1.1 o EN 1090 con tracciabilità completa.
Produzione dedicata di primo livello nel settore automobilistico
Le catene di fornitura di primo livello del settore automobilistico richiedono controlli di processo conformi allo standard IATF16949 e una produzione continuativa ad alta cadenza su una singola famiglia di componenti per settimane consecutive. L'agilità di programmazione del cobot è irrilevante a tale frequenza di cambio formato, e i requisiti di tempo di ciclo e di deposizione superano in genere le capacità del cobot a volumi di produzione elevati.
Schema decisionale a 8 domande: Saldatura cobot vs cella industriale
Utilizza la tabella sottostante per valutare la tua officina in base a otto fattori misurabili. Una preponderanza di risposte nella colonna Cobot indica che la saldatura con cobot è il punto di partenza; una preponderanza nella colonna Industriale indica che è preferibile una cella di saldatura convenzionale. Risultati misti (quattro a quattro, cinque a tre) suggeriscono un approccio pilota o una strategia ibrida.
| La Domanda | Saldatura cobot preferita | Cella industriale favorita |
|---|---|---|
| 1. Dimensione del lotto per codice articolo | Meno di 50 unità per ciclo | Oltre 100 unità per ciclo in modo costante |
| 2. Mix di parti a settimana | 5 o più codici articolo distinti a settimana | Da 1 a 2 famiglie di parti dedicate |
| 3. Valore della parte per unità | Valore finale inferiore a 500 dollari USA | Oltre 1,000 dollari USA (il rischio di costi di rilavorazione giustifica l'investimento nell'automazione) |
| 4. Complessità della mappa di saldatura | Da semplice a moderata; passaggio singolo o passaggi multipli leggeri; lastra inferiore a 10 mm | Stampaggio multi-passaggio pesante; lamiera spessa 12 mm+; cuciture lunghe che richiedono tracciamento della cucitura |
| 5. Obiettivo del tempo di ciclo | Nessun tempo di ciclo rigido inferiore a 30 secondi per pezzo | È richiesto un tempo di ciclo inferiore a 30 secondi. |
| 6. È richiesta la certificazione di qualità. | AWS D1.1 o equivalente; ispezione visiva + controlli non distruttivi di base accettabili | IATF16949; tracciabilità completa delle saldature; certificazione strutturale EN 1090 |
| 7. Superficie calpestabile disponibile | Meno di 15 m² disponibili; è necessario uno spazio di lavoro condiviso. | È disponibile un'area dedicata per le celle di 20 m² o più. |
| 8. Budget per investimenti (Capex) | Budget totale del progetto: da 35 a 80 dollari | Budget disponibile da $100 a $200+ |
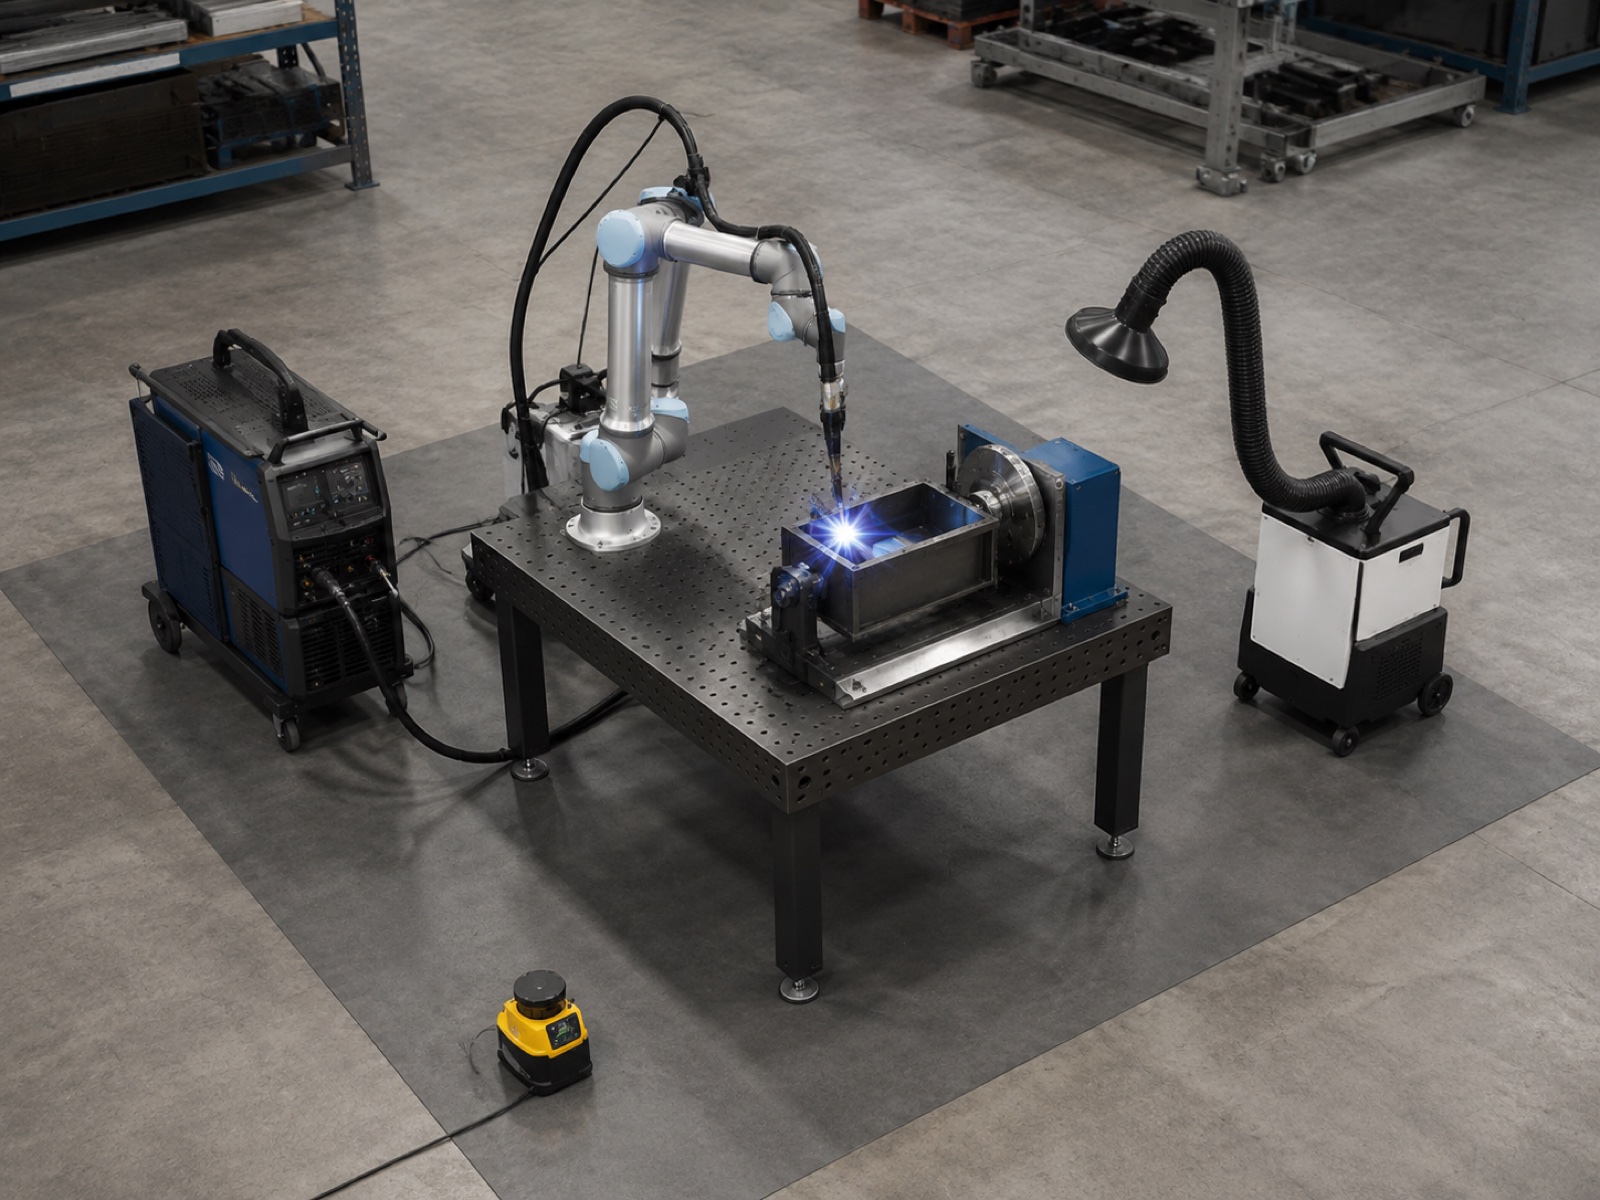
Analisi delle spese in conto capitale: Cella di saldatura cobot per PMI (da 35 a 65 USD)
Il budget per una cella di saldatura cobot per PMI, che va dai 35 ai 65 dollari, copre un pacchetto realmente pronto per la produzione, se configurato correttamente. La figura seguente non si riferisce a un kit dimostrativo semplificato, ma a ciò di cui un'officina ha bisogno per produrre pezzi. L'ampia gamma di prezzi riflette la classe di carico utile del braccio cobot, il tipo di posizionatore e la scelta dell'acquirente tra un pacchetto preintegrato e l'assemblaggio dei componenti separatamente.
| Componente | Fascia di budget (USD) | Note |
|---|---|---|
| Braccio cobot a 6 assi (classe di carico utile 10-20 kg) | $ 18,000 - $ 32,000 | La classe di carico utile determina la portata e la capacità di deposizione. |
| Torcia per saldatura + alimentatore di filo + generatore di corrente | $ 6,000 - $ 12,000 | Confezione MIG; si consiglia un alimentatore a impulsi. |
| Posizionatore manuale o servoassistito semplice | $ 3,500 - $ 8,000 | Posizionatore servoassistito a 1 asse per rotazione sincronizzata; inclinazione manuale per configurazioni economiche |
| Scanner di sicurezza per aree esterne + montaggio | $ 2,500 - $ 5,000 | Classificazione SIL 2; sostituisce la recinzione rigida sul lato di accesso dell'operatore. |
| Banco da saldatura, supporto per torcia, gestione dei cavi | $ 1,500 - $ 3,500 | Spesso offerti in pacchetti preintegrati |
| Aspirazione dei fumi (portatile o canalizzata) | $ 1,800 - $ 4,500 | Requisito normativo; unità portatili nella fascia inferiore della gamma |
| Integrazione, messa in servizio, qualificazione di prima parte | $ 3,000 - $ 8,000 | Minori per i pacchetti preintegrati; maggiori per le configurazioni personalizzate. |
| Sistema totale (stimato) | $ 36,300 - $ 73,000 | Escluso il fissaggio; aggiungere da 2,000 a 8,000 dollari per i fissaggi specifici del pezzo. |
Una cella industriale di base con recinzione di sicurezza e posizionatore essenziale ha in genere un costo compreso tra 80,000 e 120,000 dollari, installazione inclusa. Il pacchetto con cobot costa dal 40 al 55% in meno, il che modifica sostanzialmente il periodo di ammortamento per le officine che producono meno di 100 pezzi a settimana per un determinato codice articolo. Secondo il rapporto "Welding Automation Market 2025" di Interact Analysis, l'adozione dei cobot per la saldatura sta crescendo più rapidamente nella fascia di prezzo dei sistemi inferiore a 75 dollari, grazie ai costi inferiori del braccio robotico e alla disponibilità di pacchetti pre-integrati che riducono il rischio di integrazione per le officine sprovviste di ingegneri robotici dedicati.
Tempo di accensione e deposizione dell'arco: cosa significano realmente i numeri
Due parametri guidano i confronti sulla produttività della saldatura: il tempo di arco attivo (percentuale del tempo di turno in cui la torcia genera un arco) e la velocità di deposizione (kg di filo depositato all'ora). Entrambi i parametri differiscono tra cobot e celle industriali, ed entrambi presentano delle limitazioni che i fornitori spesso omettono nelle loro dichiarazioni.
Tempo di accensione dell'arco
Una cella di saldatura cobot ben configurata funziona a Tempo di accensione dell'arco dal 50 al 65%Il resto del tempo è dedicato al carico e scarico dei pezzi (operazione eseguita manualmente dall'operatore, poiché la maggior parte delle celle di saldatura collaborative delle PMI non dispone di una stazione di carico separata), alla pulizia della torcia e al controllo dei materiali di consumo, nonché al tempo di avvicinamento dello scanner di sicurezza durante il cambio di produzione. In un turno standard di 8 ore, un tempo di saldatura con arco attivo pari al 50-65% si traduce in 4-5.2 ore di saldatura effettiva, circa il doppio del 20-25% ottenuto da un saldatore manuale esperto che esegue tutte le operazioni autonomamente.
Una cella di saldatura industriale convenzionale con doppia stazione (l'operatore carica un dispositivo mentre il robot salda l'altro) raggiunge Tempo di accensione dell'arco dal 70 al 85% Questo perché l'arco di saldatura del robot non viene quasi mai interrotto dai tempi di movimentazione dell'operatore. Tale differenza di prestazioni è reale, ma il suo impatto economico dipende dal volume di pezzi prodotti. Per un'officina che salda 30 pezzi a settimana a 400 dollari ciascuno, la differenza di produttività tra un tempo di saldatura attivo del 55% e del 75% può tradursi in un aumento della produzione annua compreso tra 15,000 e 25,000 dollari, meno della metà della differenza di investimento tra i due tipi di sistema.
Tasso di deposizione
Esecuzioni di deposizione di saldatura MIG di Cobot da 3 a 7 kg/h a seconda del diametro del filo (tipicamente da 0.8 a 1.2 mm), dell'impostazione della corrente (limitata dal ciclo di lavoro nominale della torcia cobot) e della configurazione del giunto. Le celle di saldatura industriali con sorgenti di alimentazione ad amperaggio più elevato e torce di saldatura a ciclo di lavoro completo funzionano da 8 a 14 kg/h su tipi di giunzione comparabili.
Per la maggior parte delle applicazioni delle PMI, un intervallo da 3 a 7 kg/h è sufficiente. Un telaio strutturale leggero o un assemblaggio di ringhiere su misura saldato da lamiere da 4 a 6 mm raramente richiede più di 2-3 kg/h di deposizione effettiva a livello del pezzo. L'intervallo di deposizione diventa rilevante quando si saldano sezioni spesse, saldature pesanti o giunzioni continue che superano diverse centinaia di millimetri in una singola passata.
Tempo di programmazione: ore vs giorni
Il tempo di programmazione è il vantaggio competitivo più sottovalutato della saldatura cobot per le officine ad alta varietà di prodotti. Il confronto è diretto: programmazione tramite apprendimento continuo su un cobot rispetto alla programmazione offline (OLP) per una cella industriale convenzionale.
La programmazione tramite apprendimento su un cobot funziona guidando fisicamente la torcia di saldatura lungo il percorso di saldatura mentre il braccio del cobot registra la traiettoria. L'operatore imposta i parametri di saldatura (corrente, tensione, velocità di avanzamento, angolo della torcia) per ogni tipo di giunto e il programma è pronto per essere eseguito in una singola sessione. Per una tipica saldatura SME con 8-15 giunti di saldatura, questo processo richiede da 2 a 8 ore compresi la verifica a secco e l'ispezione del primo articolo. Un nuovo codice articolo, dal disegno del cliente alla prima saldatura di produzione, può essere realizzato in un solo giorno lavorativo.
In pratica, le officine che utilizzano il cobot con apprendimento automatico riferiscono che i saldatori esperti si adattano entro 2-4 ore di pratica e sono in grado di programmare nuovi pezzi in autonomia dopo la prima settimana di funzionamento. Il trasferimento delle competenze dalla conoscenza della saldatura alla programmazione del cobot è diretto: il saldatore conosce già i tipi di giunzione, la direzione di avanzamento e l'angolo della torcia. Il robot si limita a eseguire in modo coerente le decisioni del saldatore.
La programmazione offline per una cella industriale convenzionale richiede l'importazione del modello CAD, la generazione del percorso di saldatura nel software OLP, la simulazione e il controllo delle collisioni, la post-elaborazione per il controllore robot specifico e la verifica fisica del programma sulla cella. Per un'officina senza un ingegnere robotico dedicato, il processo richiede 2 a 5 giorni per ogni nuovo codice articolo, e gli errori rilevati durante la verifica fisica spesso richiedono il ritorno al software OLP per cicli di correzione. Le licenze del software OLP aggiungono dai 15,000 ai 35,000 dollari al budget del progetto e richiedono formazione per un utilizzo efficace.
4 verdetti di casi di PMI: la saldatura con cobot nella pratica
Questi quattro scenari sono rappresentativi del segmento delle PMI, sulla base di modelli di implementazione sul campo presso profili di negozi comparabili. Nessuno di essi si riferisce a un cliente specifico.
Caso A: Officina di componenti per sistemi di scarico, 50 unità al mese
Profilo: officina con 12 dipendenti, collettori di scarico personalizzati, acciaio inox 304 con spessore della parete da 1.5 a 3 mm, quattro codici articolo attivi, da 180 a 350 dollari per assemblaggio. Verdetto: saldatura cobot, ottima compatibilità. Il volume è al di sotto della soglia in cui il vantaggio in termini di tempo di funzionamento dell'arco della cella industriale giustifica un investimento aggiuntivo di capitale compreso tra 50,000 e 80,000 dollari. Il cambio mensile su quattro codici articolo si adatta alla programmazione di apprendimento continuo. Il saldatore viene riassegnato alla preparazione della fabbricazione anziché essere eliminato.
Caso B: Produttore di ringhiere su misura, 20 unità al mese
Profilo aziendale: Officina di lavorazione dei metalli per l'architettura con 8 dipendenti, specializzata in sistemi di ringhiere su misura in acciaio inossidabile e acciaio dolce, saldature a cordone e di testa su tubi da 5 a 8 mm, da 600 a 1,800 dollari per singolo assemblaggio. Verdetto: saldatura cobot, adattabilità al limite; la disciplina nella programmazione è fondamentale. Il vero vantaggio risiede nella uniformità delle saldature tra i tubi, riducendo le rilavorazioni sugli assemblaggi di alto valore. Saltare la programmazione per gli ordini di due unità e tornare alla modalità manuale vanifica la logica dell'investimento.
Caso C: Produttore di attrezzature da cucina, 200 unità a settimana
Profilo: Azienda di produzione conto terzi con 35 dipendenti, specializzata in telai per cucine professionali in acciaio inox 304 da 1.5 a 2.5 mm, con tre modelli di telaio principale, da 120 a 280 dollari per unità. Verdetto: la cella industriale è più adatta, ma il cobot è un progetto pilota valido. Con una produzione di 200 unità a settimana su tre codici articolo, il vantaggio in termini di tempo di funzionamento di una cella industriale di fascia media è giustificato. Una cella con cobot, applicata al codice articolo a più alto volume, con un prezzo compreso tra 45,000 e 55,000 dollari, genera un ROI positivo mentre l'officina raccoglie dati sui volumi per la decisione di investimento più consistente.
Caso D: Produttore di rimorchi per barche, 12 unità al mese
Profilo: officina da 15 persone, telai per rimorchi in acciaio zincato, tubi quadrati e rettangolari da 50 mm con spessore della parete da 3 a 5 mm, due dimensioni di telaio, da 800 a 1,600 dollari a telaio. Verdetto: saldatura cobot, ottima compatibilità. Le saldature dritte e gli angoli di giunzione prevedibili sono ideali per la programmazione a apprendimento continuo. La geometria di grandi dimensioni del telaio potrebbe richiedere il completamento delle saldature in due fasi, con il telaio riposizionato su un semplice posizionatore manuale.
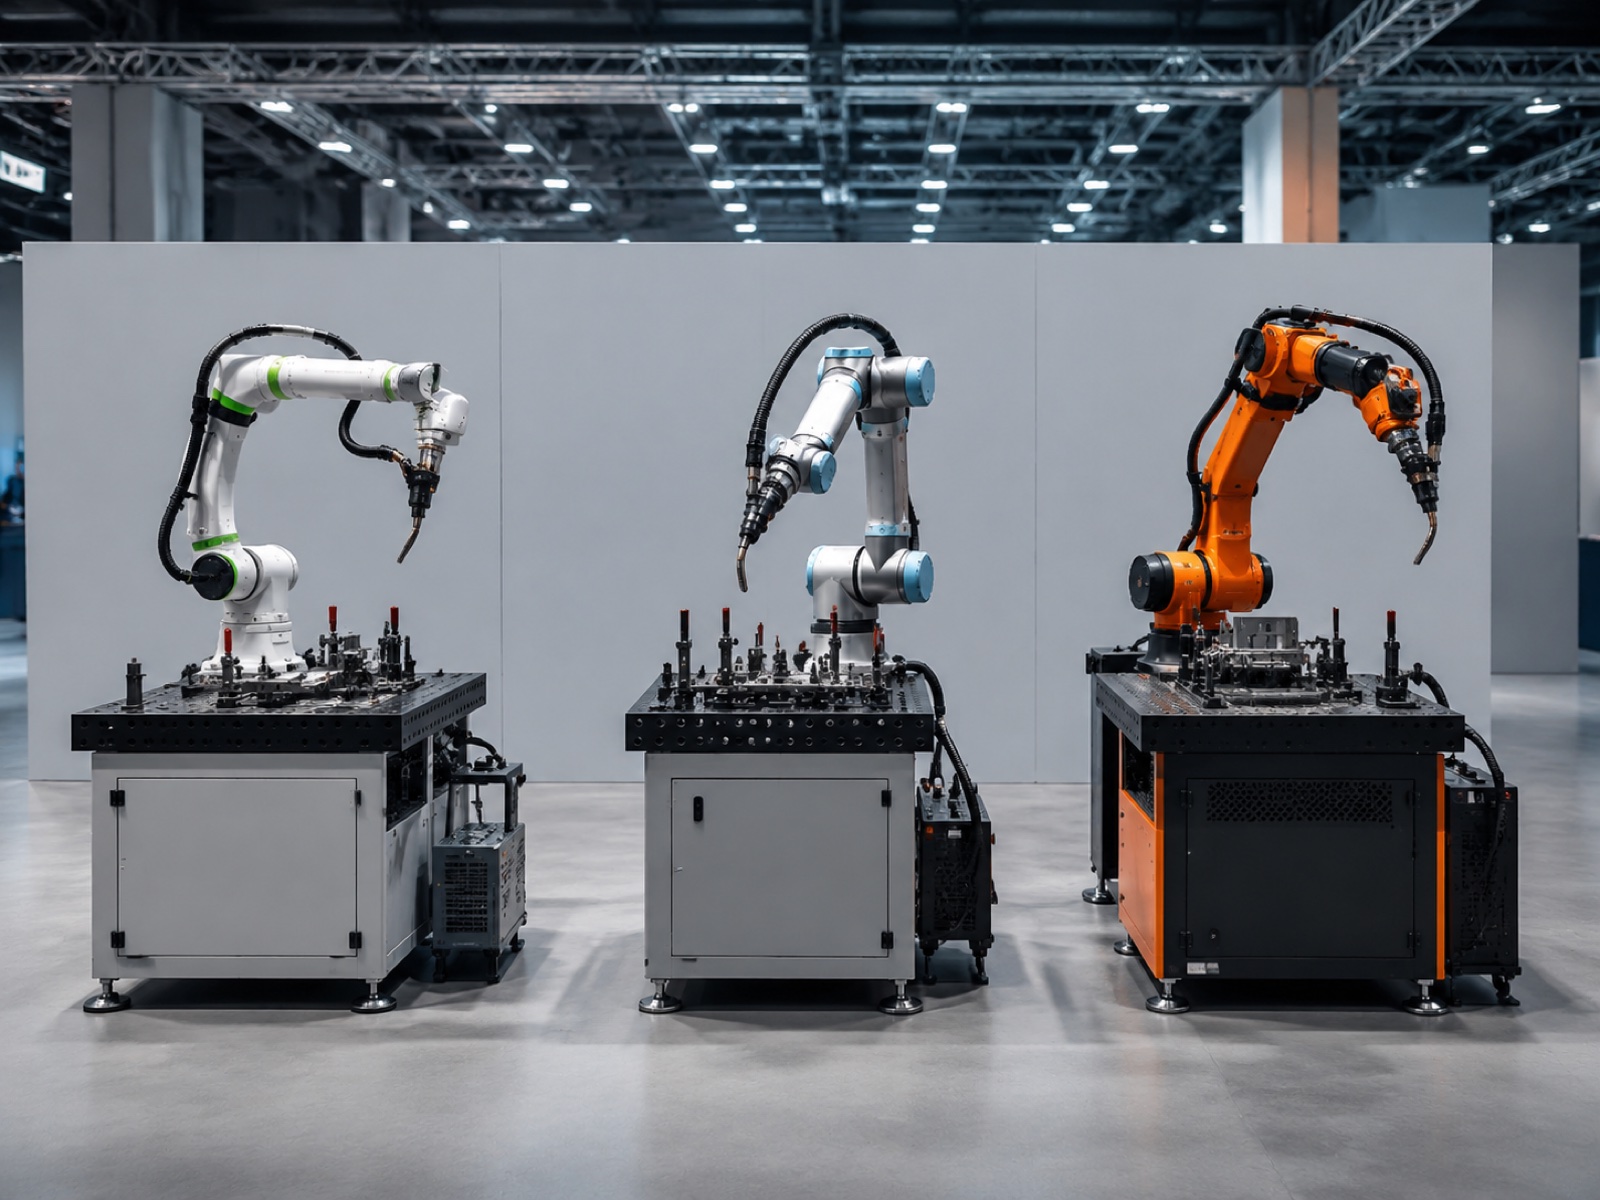
Panorama dei fornitori: opzioni di saldatura cobot per le PMI (2026)
Il mercato della saldatura collaborativa si è consolidato attorno a poche piattaforme con pacchetti di saldatura preintegrati. Le principali opzioni per gli acquirenti PMI nel 2026:
Robot universali (UR10e, UR20) con kit di saldatura
I modelli UR10e (con carico utile di 12.5 kg) e UR20 (con carico utile di 20 kg) sono i bracci di saldatura cobot più diffusi al mondo, abbinati a pacchetti di terze parti di Hirebotics, Lincoln Electric o Fronius tramite l'ecosistema URCap. Il punto di forza è la vasta rete di integratori. Il compromesso è che le funzionalità specifiche per la saldatura dipendono dal pacchetto di terze parti anziché dal controller UR nativo.
Doosan Robotics H2017
L'H2017 (portata utile di 20 kg, sbraccio di 1700 mm) offre una classe di portata superiore rispetto alla maggior parte delle piattaforme di saldatura cobot, con integrazione nativa del controller per le sorgenti di alimentazione della saldatura che fornisce un feedback più preciso sui parametri dell'arco. La disponibilità al di fuori dei principali mercati industriali avviene in genere tramite distributori regionali.
Robot Techman TM5 / TM12 con celle di saldatura
Il sistema di visione integrato di Techman facilita l'individuazione delle giunzioni su geometrie semplici, riducendo i requisiti di ripetibilità delle attrezzature. Le celle di saldatura preintegrate sono disponibili tramite integratori regionali nei mercati dell'Asia-Pacifico e dell'Europa.
Kit di saldatura ABB GoFa
La saldatrice GoFa di ABB (CRB 15000, con portata di 5 e 10 kg) con il pacchetto di applicazioni di saldatura ABB è pensata per lavorazioni leggere e lamiere sottili, supportata dall'infrastruttura di assistenza globale di ABB. È più adatta per lavorazioni leggere di tubi e lamiere che per saldature strutturali.
Serie EVST XR e XR-EX per la saldatura con cobot
EVST offre configurazioni di saldatura cobot attraverso la sua serie XR (carichi collaborativi fino a 20 kg) con integrazione chiavi in mano che comprende braccio cobot, torcia di saldatura, posizionatore e sistema di sicurezza. I fattori distintivi per gli acquirenti PMI includono le certificazioni CE, SGS e TUV di terze parti, la produzione di livello automotive IATF16949 sulla linea di produzione del cobot e la copertura di assistenza tecnica sul campo in oltre 100 paesi. La serie XR-EX (doppia certificazione ATEX/IECEx, IP68) copre ambienti di saldatura a rischio di esplosione. La piattaforma robotica di EVST spazia dai carichi collaborativi ai bracci industriali per impieghi gravosi, offrendo un chiaro percorso di aggiornamento senza cambiare fornitore man mano che il volume di produzione aumenta.
Saldatura con cobot, cella di saldatura industriale e saldatura manuale: confronto completo.
| Dimensioni | Cella di saldatura Cobot | Cella di saldatura industriale | Saldatura manuale |
|---|---|---|---|
| Investimento iniziale (USD) | $ 35,000 - $ 65,000 | Da 80,000 a 150,000 dollari (fascia base-media) | Da 5,000 a 15,000 dollari (attrezzature) |
| Tempo di accensione dell'arco | 50 - 65% | 70 - 85% | 20 - 25% |
| Tasso di deposizione MIG | 3-7 kg / h | 8-14 kg / h | 1.5-4 kg / h |
| Tempo di programmazione (nuova parte) | 2-8 ore (lezione completa) | 2-5 giorni (OLP + verifica) | 0 (nessuna programmazione richiesta) |
| Recinzione di sicurezza per operatori | Scanner di area; possibilità di funzionamento senza recinzione secondo ISO/TS 15066 | È necessaria una recinzione perimetrale completa. | Solo dispositivi di protezione individuale |
| Impronta sul pavimento | 6 – 12 m² in genere | 18 – 40 m² compreso lo spazio libero per la recinzione | 2 – 4 m² per postazione |
| Tasso di difettosità (calibrato) | 1 - 3% | Meno 1% | 5 - 8% |
| Ideale per | Produzione ad alto volume e bassa-media varietà; officine meccaniche per PMI; riqualificazione di aree dismesse; mitigazione della carenza di saldatori | Famiglie di componenti dedicate; volumi elevati; lamiere spesse; catena di fornitura automobilistica | Lavori unici su misura; geometrie molto complesse; lotti minuscoli in cui il tempo di programmazione supera il tempo di saldatura. |
Tabella di marcia per l'adozione da parte delle PMI: dal progetto pilota alla soluzione multicella
In pratica, la maggior parte delle implementazioni di sistemi di saldatura collaborativa presso le PMI segue un percorso in quattro fasi. La chiave è considerare ogni fase come un punto di svolta decisionale piuttosto che come una tempistica predeterminata.
- Fase 1 (mesi 1-3): Progetto pilota su una parte della famiglia. Selezionare il codice articolo con la migliore combinazione di ripetibilità, volume mensile e semplicità geometrica. Avviare il primo programma in presenza dell'integratore. Eseguire da 30 a 50 pezzi di produzione prima di dichiararlo pronto. Monitorare il tempo di arco attivo, il tasso di difettosità e il tempo di programmazione per pezzo fin dal primo giorno.
- Fase 2 (mesi 3-9): Creazione della libreria dei componenti. Programmare autonomamente ulteriori codici articolo utilizzando la funzione di apprendimento. Identificare quali pezzi si lavorano meglio sul cobot e quali sono più adatti alla lavorazione manuale (lotti molto piccoli, geometrie molto complesse). L'obiettivo è di completare un nuovo programma a settimana.
- Fase 3 (mesi 9-18): Aggiungere una seconda cella cobot. Quando la prima cella opera quasi a pieno regime, una seconda cella, a parità di costo, offre in genere una flessibilità superiore rispetto a una singola cella industriale. Due celle gestiscono in parallelo diverse famiglie di componenti, garantendo la continuità operativa qualora una delle due necessiti di manutenzione.
- Fase 4 (dal 18° mese in poi): Valutare la cella industriale per gli SKU ad alto volume. Grazie ai dati reali sulla produttività, è possibile identificare le famiglie di componenti che hanno superato le 200-300 unità al mese. La soluzione più comune è quella di utilizzare una cella industriale di livello intermedio per questi SKU, mantenendo i cobot per la restante parte ad alta varietà. In questo modo, le celle con cobot non diventano superflue.
Domande frequenti: Saldatura con cobot per piccole officine
Il mio saldatore attuale può imparare a utilizzare una cella di saldatura cobot?
Sì. La maggior parte delle piattaforme di saldatura cobot utilizza la programmazione guidata o manuale, il che significa che un saldatore che comprende la preparazione dei giunti e i parametri di saldatura può programmare nuovi pezzi senza bisogno di esperienza di ingegneria del software. In pratica, le officine riferiscono che un saldatore esperto necessita di due o quattro ore di formazione pratica prima di poter eseguire giunzioni semplici in autonomia su un cobot. Saldature più complesse, multi-passata o posizionate in modo diverso, richiedono più tempo di formazione, ma la curva di apprendimento è significativamente più breve rispetto all'apprendimento di un software di programmazione offline per una cella industriale convenzionale.
Una cella di saldatura cobot è sicura quando l'operatore lavora nelle vicinanze?
Le celle di saldatura Cobot sono progettate secondo ISO / TS 15066che regola il funzionamento dei robot collaborativi in prossimità delle persone. Il braccio robotico stesso utilizza la limitazione di potenza e forza per arrestarsi al contatto. Tuttavia, l'arco di saldatura, le radiazioni UV, i fumi e il metallo incandescente non sono resi sicuri dal solo standard per i cobot. Una corretta progettazione di una cella di saldatura per cobot include uno scanner di sicurezza di livello di saldatura (in genere di livello 2 di integrità della sicurezza), tende o barriere di blocco UV sui lati aperti e un sistema di aspirazione dei fumi. L'operatore lavora al di fuori della zona dell'arco durante la saldatura, ma può avvicinarsi in sicurezza una volta che l'arco si è spento. Prima dell'installazione, consultare sempre le norme locali applicabili in materia di sicurezza delle macchine, unitamente alla norma ISO/TS 15066.
Che tipo di garanzia e assistenza posso aspettarmi da un kit di saldatura cobot?
I produttori di cobot offrono in genere una garanzia da 12 a 24 mesi sull'hardware del braccio. Le garanzie per la torcia di saldatura e l'alimentatore di filo seguono i termini del produttore dei materiali di consumo, solitamente 12 mesi sui pezzi di ricambio. La garanzia sulla manodopera dell'integratore per l'assemblaggio della cella di lavoro ha in genere una durata da 6 a 12 mesi. Prima dell'acquisto, è importante verificare tre aspetti: se il produttore del cobot dispone di tecnici sul campo a livello nazionale o regionale (e non solo di supporto telefonico), i tempi medi di consegna dei pezzi di ricambio per i componenti chiave e se la diagnostica remota è inclusa nel pacchetto base.
Qual è il percorso di aggiornamento se il mio volume di produzione supera la capacità del cobot?
Il percorso di aggiornamento standard si articola in fasi. Innanzitutto, si aggiunge una seconda cella cobot accanto alla prima, anziché sostituirla; due celle cobot, con un costo compreso tra 35,000 e 65,000 dollari ciascuna, offrono spesso una flessibilità complessiva superiore rispetto a una singola cella industriale, il cui costo si aggira tra i 100,000 e i 150,000 dollari. In secondo luogo, si aggiunge un posizionatore servoassistito per gestire assemblaggi più grandi. In terzo luogo, se il volume mensile di produzione supera le 300-500 unità identiche al mese, si valuta l'acquisto di una cella di saldatura industriale di fascia media per quella specifica famiglia di componenti, mantenendo il cobot per le lavorazioni ad alta varietà. Entrambe le tecnologie possono funzionare in parallelo.
Quando una piccola officina dovrebbe tornare alla saldatura manuale anziché utilizzare robot co-bot o passare a una cella di saldatura industriale?
Tornare alla modalità manuale quando le dimensioni dei lotti scendono al di sotto di cinque pezzi e il cambio di produzione avviene più volte per turno, superando i tempi di programmazione necessari per il ciclo di saldatura manuale. Passare a una cella industriale quando una singola famiglia di componenti supera costantemente le 200-300 unità al mese, quando i requisiti di deposizione superano i 7-8 kg/h, quando il tempo di ciclo deve essere inferiore a 30 secondi o quando un audit di qualità del cliente richiede una tracciabilità di livello automobilistico superiore a quella registrata da un controller per cobot. Entrambe le transizioni sono prevedibili se i dati di volume vengono monitorati fin dal primo giorno di implementazione del cobot.
Lettura correlata
- Guida completa ai cobot: tipologie, selezione e applicazioni (2026): l'articolo principale che tratta i principi fondamentali dei cobot, le classi di carico utile e la mappatura delle applicazioni nei diversi settori manifatturieri
- Braccio robotico vs. cobot: quando scegliere i robot industriali (2026): Quadro decisionale a 8 fattori che confronta il cobot e il braccio robotico convenzionale in termini di velocità, carico utile, ripetibilità e requisiti di sicurezza
- Guida completa alla saldatura robotizzata (2026)Selezione del processo, progettazione della cella, standard di qualità della saldatura e mappatura delle applicazioni per l'intera gamma di configurazioni di saldatura robotizzata.
- ROI della cella di saldatura robotizzata: spese in conto capitale, tempi di ciclo e periodo di ammortamento (2026): livelli di capex, calcolo del tempo di ciclo, risparmi sui difetti ed esempi di recupero dell'investimento, incluso lo scenario di PMI di livello base su cui si basa questo articolo
- I migliori produttori di cobot nel 2026: confronto: panoramica completa dei fornitori con punteggio in base alla gamma di carico utile, al supporto dell'ecosistema, alla copertura del servizio regionale e alla facilità di implementazione specifica per le PMI
Riferimenti in uscita:
Società americana di saldatura (AWS): dati sulla carenza di saldatori e standard di certificazione per la saldatura
Federazione Internazionale di Robotica (IFR)Rapporto World Robotics 2025, crescita delle installazioni di cobot e dati sulle applicazioni di saldatura
ISO / TS 15066: specifiche tecniche per i requisiti di sicurezza dei sistemi robotici collaborativi
Ultimo aggiornamento: Maggio 9, 2026