
By EVST Szerkesztőség · Véleményezte: EVST Szerkesztőség · Utolsó frissítés: 2026. szeptember 30. · Szerkesztési politika · Korrekciós politika · Szabályzatok
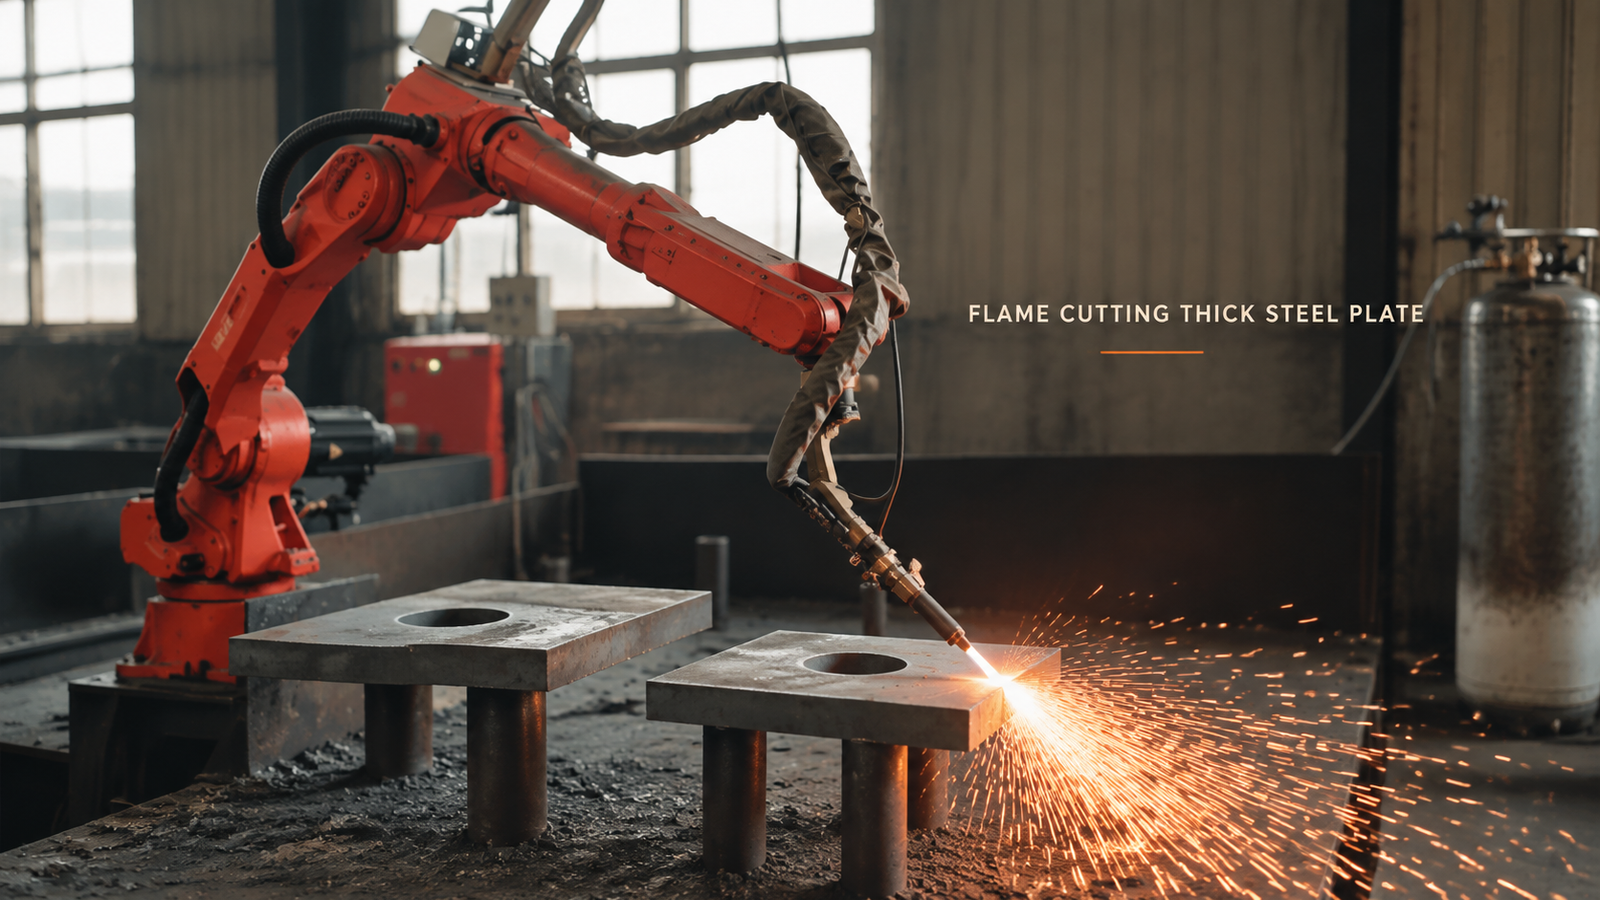
A vastag lemezek lángvágása kézi vágópisztolyról robotra válthat, ha három feltétel együttesen teljesül: a lemezt alá kell támasztani, így a vágási vonal alatti tér nyitott marad, a vágópisztoly állandó magasságot tart, miközben egy ismétlődő pozíciójú él mentén halad, és senkinek sem kell a szikra- és gázzónában állnia, amíg a láng ég. A három egymástól függ, és mindegyik az alkatrészek alakjától és a tételek méretétől függ. Az itt tárgyalt cellában egy hattengelyes robot egy oxigén-üzemanyagú vágópisztolyt hordoz vastag acéllemez alkatrészek szélén, amelyek néhány tartóoszlopon nyugszanak, és a szikrák és a salak az alatta lévő nyitott téren keresztül hullanak.
Vastag lemezalkatrészek kézi vágásával ma? Küldje el nekünk az alkatrészrajzát és a napi kimenetet, és mi egy cellakoncepcióval és egy ciklusidő-becsléssel válaszolunk.
Miért születik gyakran rossz sorrendben a döntés?
A legtöbb értékelés a robottal kezdődik: képes-e megtartani a fáklyát és elérni a szélét? Általában képes rá. A nehezebb kérdések a fáklyával kapcsolatosak: min nyugszik a lap, vajon a széle mindig ugyanott van-e, és hol állnak az emberek, amíg a láng ég.
Egy képzett vágó gondolkodás nélkül válaszol mindhárom kérdésre: a lemezt arra támasztják, ami kéznél van, a szem folyamatosan a fúvóka és az acél közötti rést ellenőrzi, a test pedig elhajol a szikráktól. Az ár egy szikrák és füstök mellett dolgozó operátor, valamint egy egyenes vágás, amely biztos kézre van szükség. Egy robot mindkét problémát kiküszöböli, de önmagában egyik kérdésre sem ad választ. Mindegyiket bele kell tervezni a cellába, és az egyikre adott válasz korlátozza a többit.
Hogyan működik ez a cella, lépésről lépésre
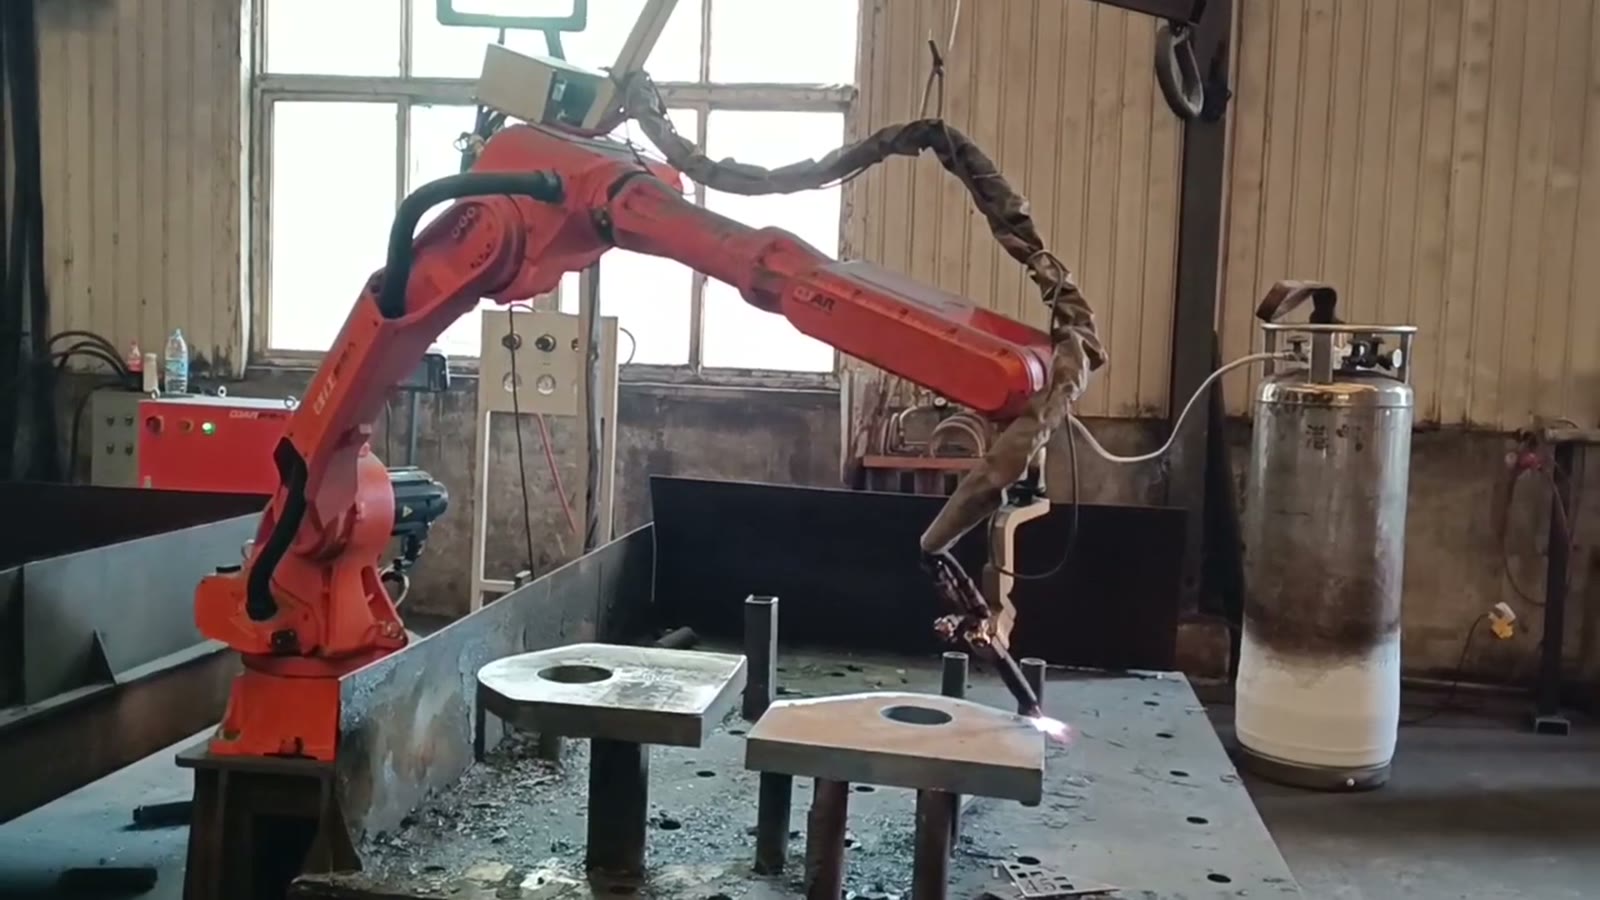
- A tányér oszlopokon nyugszik. Egy vastag acéllemez alkatrész, amelyen már van egy kerek lyuk, több függőleges oszlopon nyugszik a vágóasztalon. A lemez alatti tér nyitott.
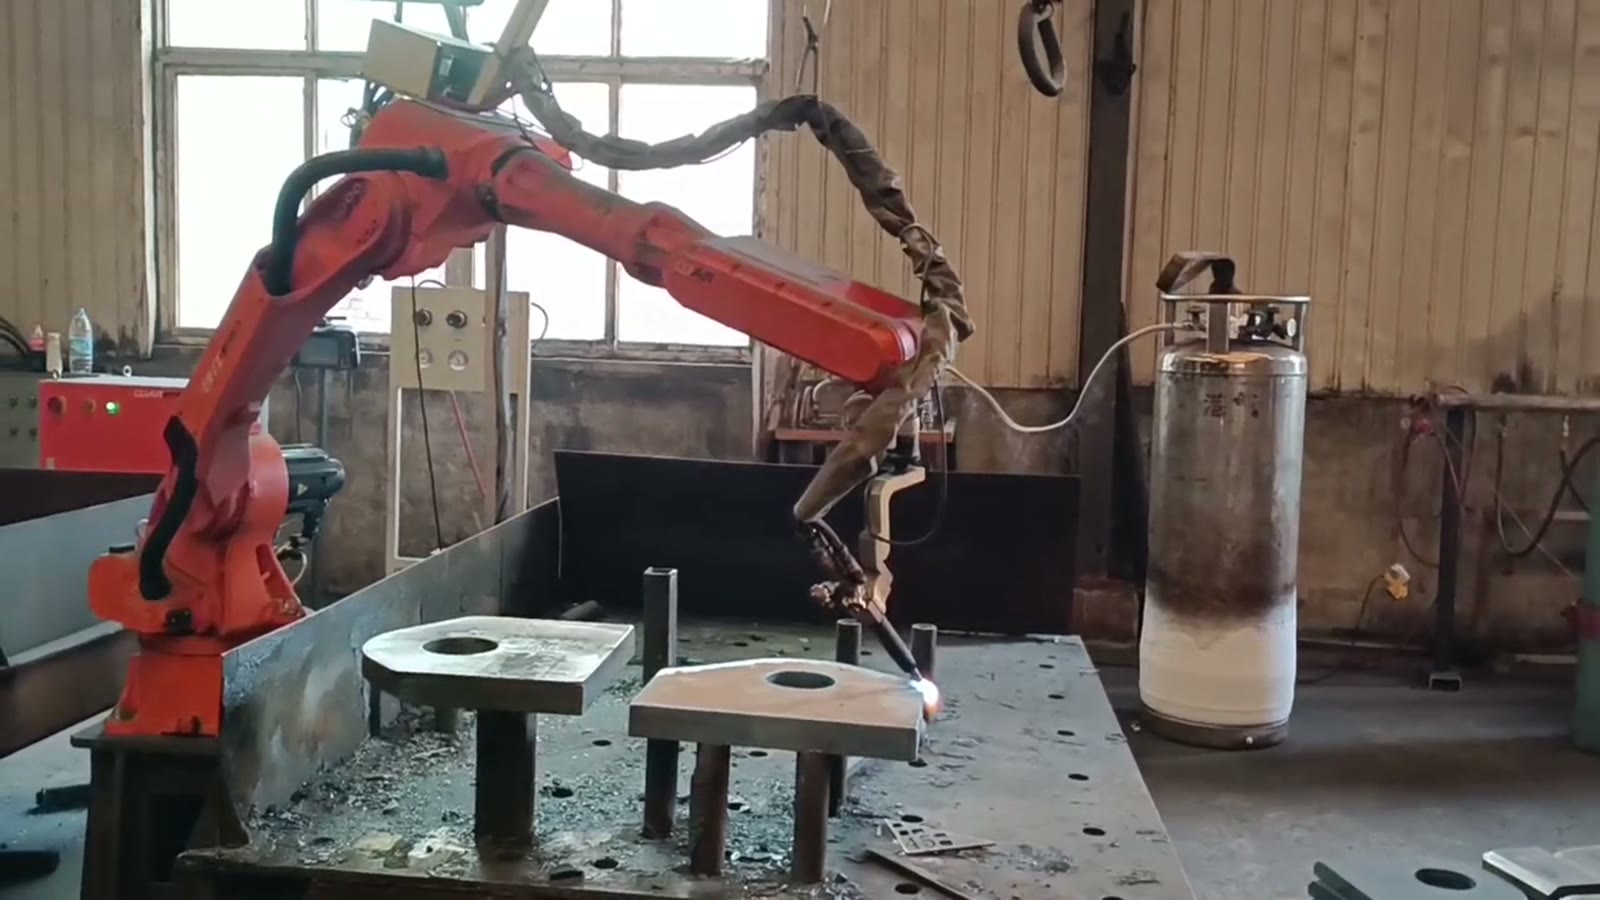
- A fáklya a széléhez ér. A robot a lángvágó fáklyát a gáztömlőivel együtt a lemez széléhez közelíti, és a lángot a vágási pozícióba irányítja. Egy gázpalack áll a cella mellett.
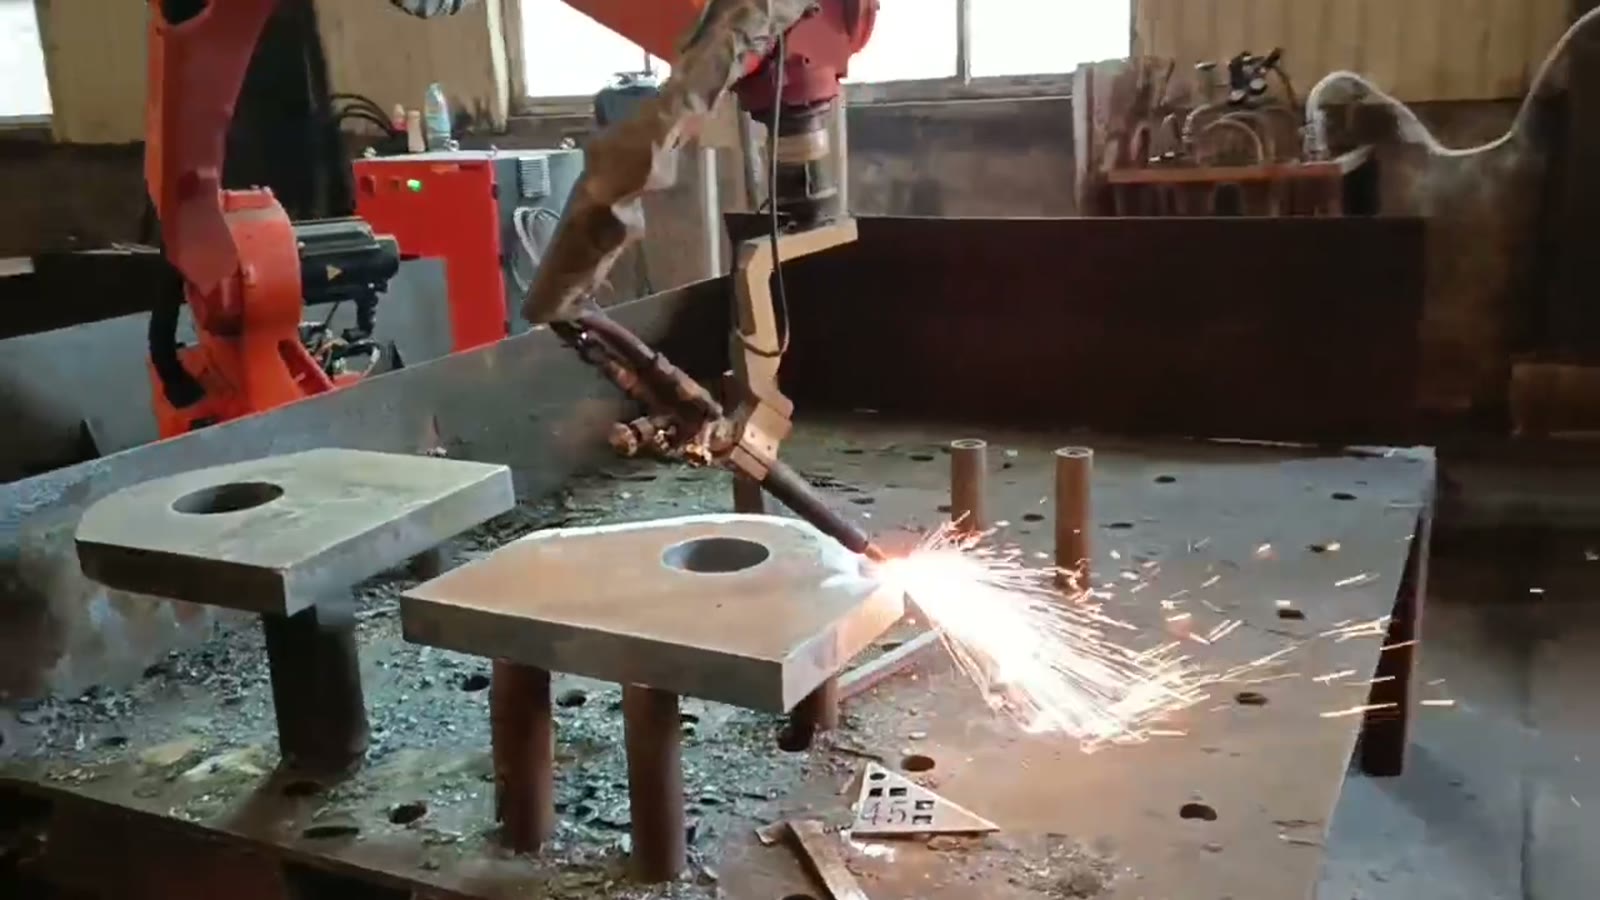
- Elkezdődik a vágás. Szikrák kezdenek kifelé és lefelé patakozni a szélétől.
- A robot a szélén halad. A lemez széle mentén viszi a fáklyát, a szikrák pedig a vágást követve lefelé és elfelé tartanak.
- A salak tisztán hullik. Salak és levágott darabok gyűlnek az alatta lévő asztalon. Egy második, ugyanolyan kerek lyukkal ellátott lemez áll a saját oszlopain az első mellett.
Három korlát, amelyeket együtt kell rendezni
Támasz: a vágási vonalat tartsa nyitva alatta
A lángvágás felmelegíti az acélt, majd olvadt salakként fújja ki a vágáson keresztül, amelynek valahová el kell jutnia. Ha egy szilárd felület vagy egy támaszték található a vágási vonal alatt, a salak felhalmozódik az alsó oldalon, az alkatrész összeolvadhat a támasztékkal, és a robot útja egy olyan akadályba ütközik, amelyről soha nem tájékoztatták. A pontszerű támasztékok, például az oszlopok, nyitva hagyják az alsó oldalt. A tervezési feladat az, hogy ezeket ott helyezzék el, ahol a lemez stabil, de ahol nem halad át felettük a vágási vonal.
Itt jön képbe az alkatrész alakja. Egy körvonal tételről tételre egy rögzített oszlopmintára helyezkedhet el. Egy körvonalcsaládhoz olyan oszlopmintára van szükség, amely minden vágási vonalat vagy mozgatható támasztékot eltüntet, és minden mozdulat lehetőséget ad a lemeznek arra, hogy valahol új helyre kerüljön. Salak is felhalmozódik az asztalon és az oszlopokon, így annak eltávolítása a rutin része.
A fáklya magassága és elmozdulása a széle mentén
Az egyenletes lángvágáshoz a fúvóka és az acél közötti távolságnak, valamint a haladási sebességnek állandónak kell maradnia. Az állandó haladás az, ahol a robot egyértelműen megelőzi a kézi pisztolyt: nem lassul le, és nem vándorol el a hosszú él vége felé. Hanem pontosan követi a betanított útvonalát. Ha egy lemez egy kicsit magasabban, alacsonyabban vagy messzebb van, mint az előző, vagy nem lapos, a pisztoly magassága vele együtt változik.
A lángvágó magassága tehát valójában a tartóelemek és a beérkező lemezek kérdése. Amikor a lemezek ugyanabból a tömbből származnak és ugyanazokra az oszlopokra esnek, egy betanított útvonal megtarthatja a helyzetet. Amikor a pozíció vagy a síkfelület változik, a cellának valamilyen módon kell kezelnie ezt: ütközők, amelyek minden lemezt ugyanarra a helyre tolnak, egy olyan rutin, amely a lemezt a vágás előtt megtalálja, vagy automatikus magasságszabályozás, amely korrigálja a lángvágót mozgás közben. A lemez szélénél kezdődhető vágás elkerüli a vastag acél átszúrását a lemez közepén, ami a nehezebb kezdete bármilyen lángvágásnak.
Tartsa távol az embereket a szikra- és gázzónától
A kézi lángvágás a kezelőt a veszélyzónába helyezi: szikrák, forró salak, füst és a láng vakító fénye, a padlón heverő gáztömlőkkel. A fáklya robot kezébe adása csak akkor szünteti meg ezt a veszélyt, ha senkinek sem kell a zónában tartózkodnia, amíg a láng ég. Ez általában azt jelenti, hogy szikravédőket kell elhelyezni a vágási terület körül, füstelszívást kell végezni a vágás közelében, egy védett határvonalat kell kialakítani, amely leállítja a robotot és elzárja a gázt, ha valaki belép, valamint a kar mentén elvezetett tömlőket, hogy a kezelő ne érintkezzen a salakkal.
A másik két korláthoz a terhelés a kapcsolat. Ha minden lemezt kézzel helyeznek el a vágási helyen, akkor alkatrészenként egyszer valaki belép a zónába, és minden elhelyezés elmozdíthatja a lemezt. Két megtámasztási pozíció lehetővé teszi az egyik lemez betöltését, miközben a másikat elvágják, a betöltési oldallal a szikrazónán kívül. Attól függ, hogy ez megszerzi-e az alapterületét, hogy vágási idő és betöltési idő hogyan viszonyul egymáshoz.
Hogyan befolyásolja a döntést az alkatrész alakja és a tételméret?
| A helyzeted | Ami általában eldönti | Valószínű irány |
|---|---|---|
| Ugyanaz a lemezalkatrész ismételt tételekben, egyszerű élek | Fix támaszok minden vágási vonaltól távol; egy betanított útvonal tartja a | Erős jelölt egy robotcellának |
| Sokféle körvonal kis tételekben | Támogatási változtatások és programozási idő alkatrészenként | Csak akkor robotizál, ha az alkatrészek megoszthatják egymással a támasztékokat, és a programok gyorsan elkészülnek |
| Nagy, lapos lapok, amelyekbe sok profil van beágyazva | Lapkezelés és fészkelés | Egy portálvágó gép általában a jobb eszköz |
| Formázott alkatrészek vagy élek, amelyeket a gantry nem tud elérni | Zseblámpa szöge és hatótávolsága | A hat tengely az oka annak, hogy robotot kell választani |
| Lemezek, amelyek helyzete vagy síkfelülete változó | Fáklya magassága | Robot lemezkeresővel vagy magasságszabályozóval |
Kérdések, amiket a vásárlók feltesznek
Robot vagy portál lángvágó gép a jobb vastag lemezekhez?
Nagyméretű, sík lemezekből vágott profilokhoz általában egy portálgép az egyszerűbb választás. Egy robot akkor nyeri el a helyét, ha az alkatrészek már különálló darabok, amelyeket élvágással kell elvégezni, ha a fáklyát meg kell dönteni, vagy ha az alkatrészek nem sík felületűek.
Szükséges-e a fáklyának automatikus magasságszabályozása?
Nem mindig. Ha a lemezek ugyanabból a tömbből származnak és ugyanazon a tartókon landolnak, akkor a betanított magasság is tartható. Ha a pozíció vagy a síklapúság változó, akkor azt már a legelején tervezzük meg, ahelyett, hogy később adnánk hozzá.
Mi kopik el először egy ilyen cellában?
A vágott terület alatti tartók összegyűjtik a salakot és felveszik a hőt. Tervezzen olyan tartókat, amelyek gyorsan tisztíthatók vagy cserélhetők, valamint egy asztalt vagy salaktálcát, amely a cella szétszerelése nélkül kiüríthető.
Mit küldjünk nekünk
- Alkatrészrajzok a vágási vonalak megjelölésével, valamint a lemez anyagának és vastagságtartományának feltüntetésével
- Hogyan érkeznek meg a lemezek: különálló nyersdarabok, teljes lapok vagy formázott darabok, és mennyire laposak
- Napi kimenet és hány különböző alkatrész fogja megosztani a cellát
- Hogyan történik az alkatrészek be- és kirakodása napjainkban, és mekkora alapterület áll rendelkezésre
- Bármilyen ferdeségi követelmény a vágott élen
Tervezed, hogy leveszed a lángvágót a kézi fáklyáról? Küldd el az alkatrész rajzodat és a napi kimenetet vagy e-mail sales@evsrobot.comVálaszolunk egy cellakoncepcióval és egy ciklusidő-becsléssel.
Ez a cikk egy filmezett lángvágó cellát ír le; a lemezvastagság, a vágási sebesség és a vágás minősége az alkatrésztől függ, és próbaüzemmel kell megerősíteni.