
Par l'équipe éditoriale d'EVST · Dernière mise à jour : 9er juin 2026
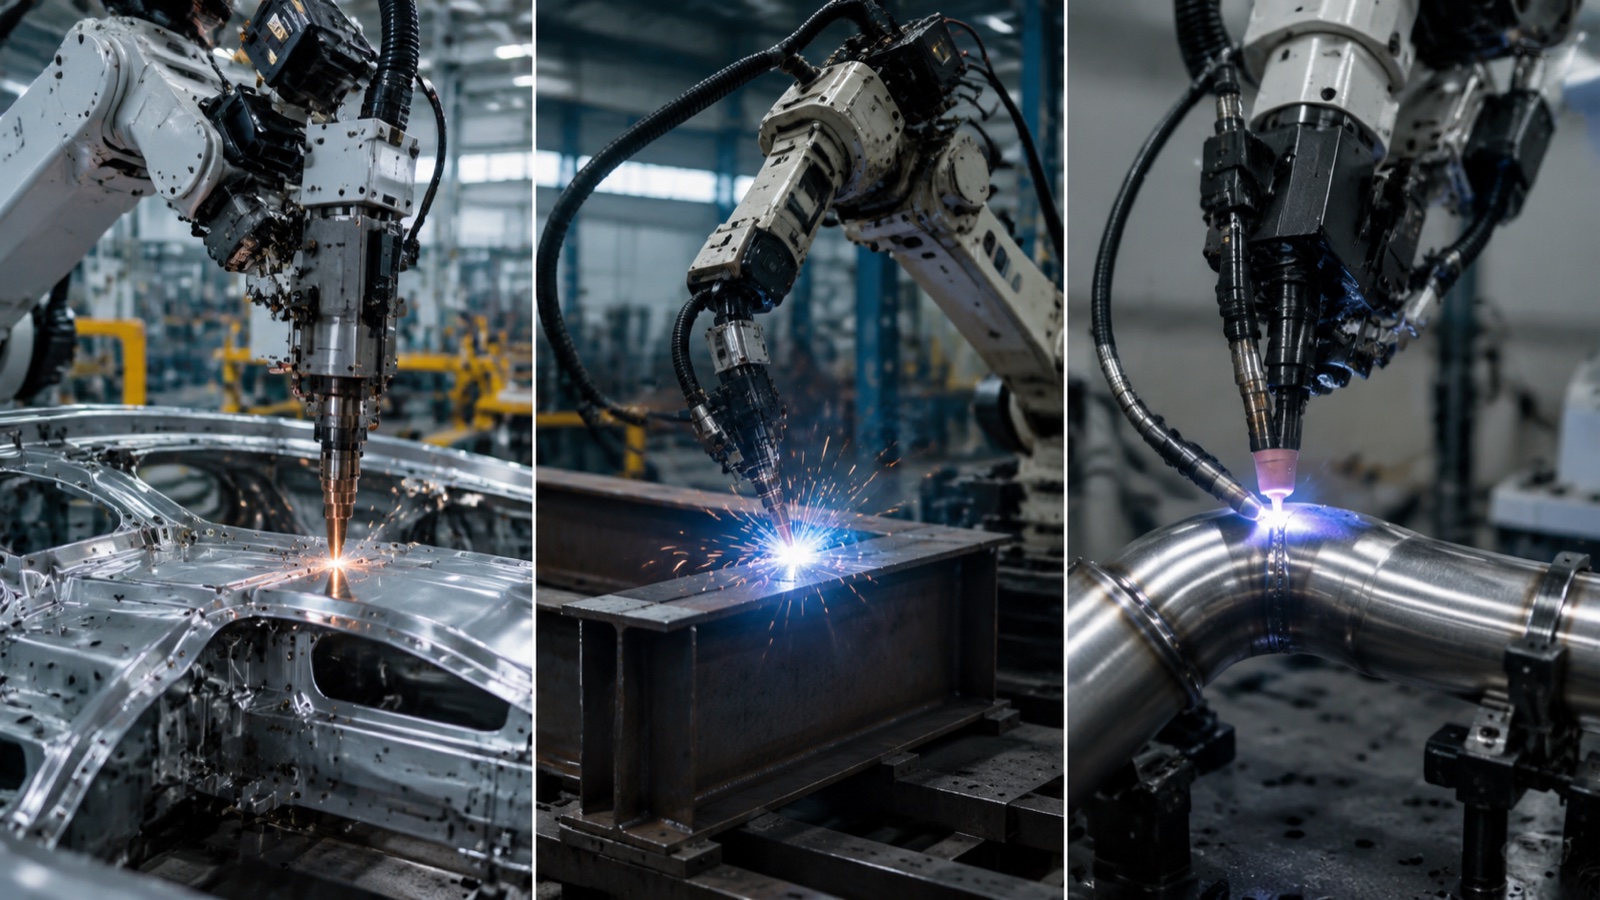
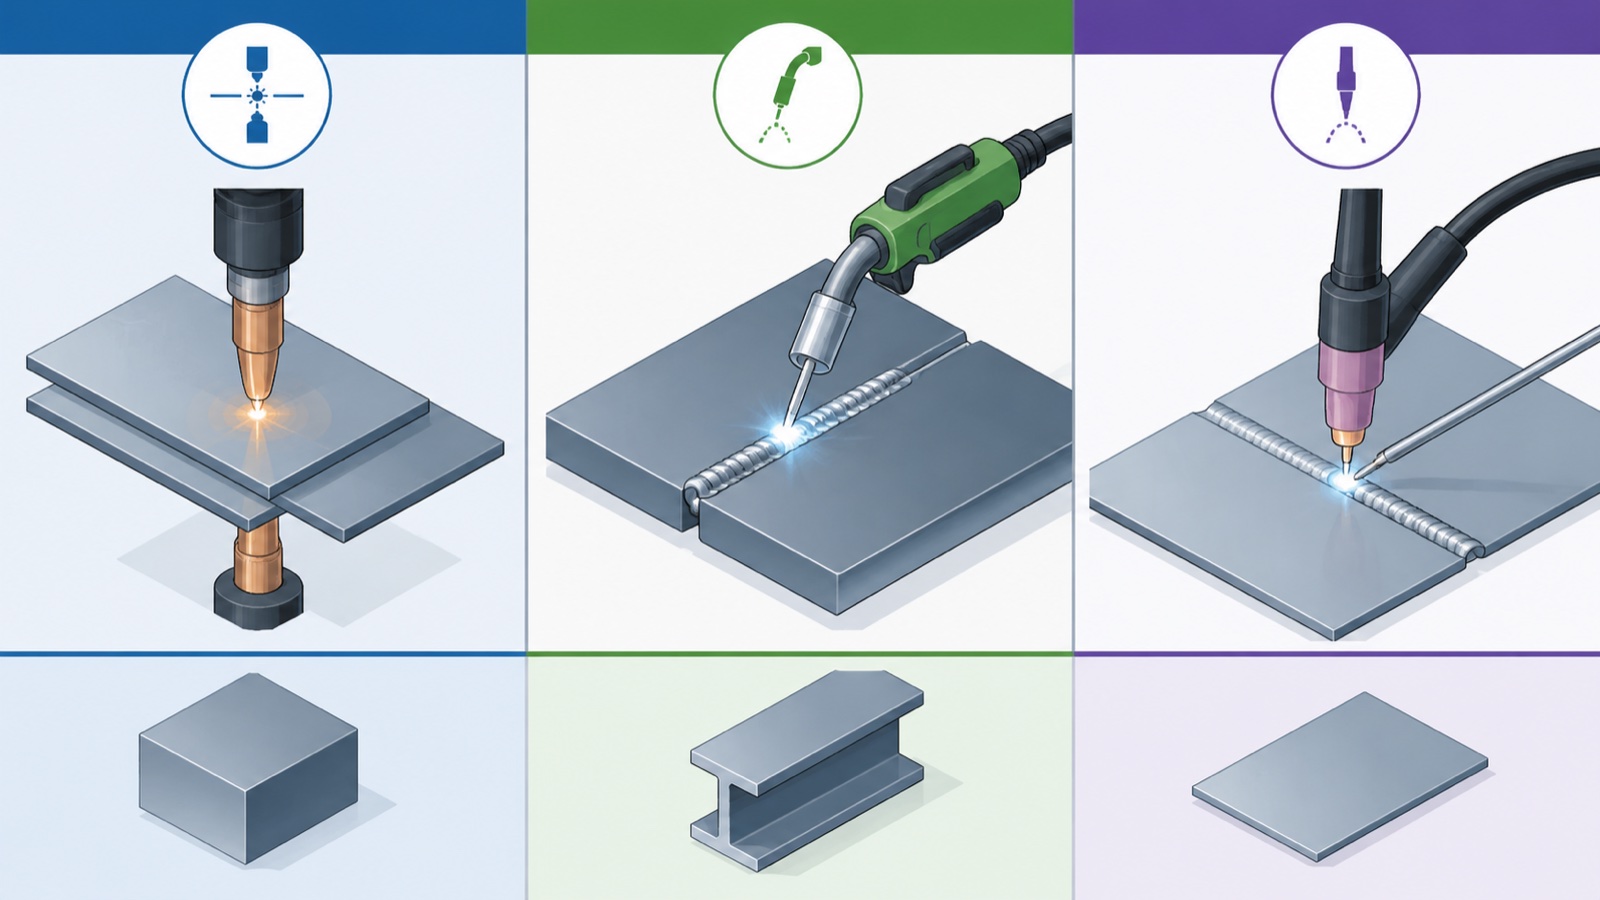
Le soudage par points assemble des tôles se chevauchant jusqu'à 3 mm d'épaisseur et est largement utilisé dans la construction automobile. Le soudage MIG (GMAW) permet un dépôt de métal important sur l'acier de construction et l'aluminium de 1 à 25 mm d'épaisseur. Le soudage TIG (GTAW) est adapté au soudage à l'arc de précision sur des matériaux fins ou spéciaux (inox, aluminium, titane) de moins de 6 mm d'épaisseur. Chaque procédé correspond à une catégorie de charge utile robotique, un temps de cycle et un niveau de qualité spécifiques. Le choix du procédé dépend de la pièce, et non du procédé lui-même.
Trois procédés, trois modèles de production
Le soudage par points, le soudage MIG et le soudage TIG ne sont pas trois variantes d'une même opération. Il s'agit de trois modèles de production différents qui utilisent le terme « soudage ». Un robot de soudage par points réalise des soudures ponctuelles sur des tôles superposées. Un robot MIG dépose des cordons continus à haut rendement. Un robot TIG dépose des cordons étroits et contrôlés, où la métallurgie prime sur la vitesse. La charge utile du robot, la source d'alimentation, l'agencement de la cellule et même le profil de compétences de l'opérateur diffèrent selon le procédé.
Pour une vue d'ensemble de la place des robots de soudage à 6 axes dans l'industrie lourde, consultez le guide EVST. Robots de soudage pour procédés MIG, TIG et par pointsCet article se concentre sur la comparaison des processus elle-même.
Tableau de comparaison des processus
| Attribut | Spot (RSW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Comment le lien se forme | Chaleur de résistance due au courant traversant deux électrodes fixant les feuilles | Arc continu avec fil consommable comme remplissage | Arc continu à partir d'une électrode de tungstène non consommable, le matériau d'apport étant ajouté séparément. |
| Matériau de remplissage | Aucun | Fil consommable (solide ou fourré) | Tige séparée, alimentée manuellement ou par un alimentateur à fil chaud/froid |
| Blindage | Aucun (pas d'arc) | Gaz inerte/actif (Ar, CO₂, mélanges Ar+CO₂) | Gaz inerte (Ar, mélanges Ar+He) |
| Gamme de matériaux | Acier au carbone, HSLA, un peu d'aluminium (difficile) | Acier au carbone, acier inoxydable, aluminium, alliages de cuivre | Acier inoxydable, aluminium, titane, alliages de nickel, métaux exotiques |
| Gamme d'épaisseur | paires de feuilles de 0.5 à 3 mm | 1 – 25 mm (multipasse au-delà) | Épaisseur typique de 0.5 à 6 mm, possibilité d'obtenir une épaisseur supérieure avec plusieurs passes. |
| Type de joint | Joints à recouvrement uniquement | Fessier, filet, pâté, T, bord — gamme complète | Soudage bout à bout, soudage d'angle, soudage par recouvrement, soudage en T — toute la gamme, notamment les soudures en V |
| Taux de dépôt | N/A (point par point) | 1 – 10 kg/h | 0.2 – 1 kg/h |
| Cycle par articulation | 0.5 à 2 secondes par spot | Secondes par cm linéaire | Plus lent, plusieurs passages pour les joints épais |
| Apport de chaleur | Impulsion très courte et très localisée | Moyen à élevé | Faible à moyen, hautement contrôlable |
| Risque de distorsion | Faible (petite zone affectée par la chaleur) | Moyen à élevé, surtout sur les coutures longues | Faible (apport de chaleur contrôlé) |
| charge utile typique d'un robot | 165 – 350 kg (arme + bras) | 6 – 20 kg (torche) | 6 – 12 kg (torche) |
| Compétence d'opérateur requise | Inférieur (opération de point) | Moyen (paramètres, contrôle des gaz) | Réglages supérieurs (paramètres, contrôle dynamique, apprêt en tungstène) |
| Adapté à | Carrosserie en blanc, électroménager, armoires électriques | Acier de construction, matériel de construction, fabrication lourde | Récipients sous pression, acier inoxydable pour l'agroalimentaire/pharmaceutique, aérospatiale, épaisseur réduite |
Quand chaque processus est le bon choix
Choisissez le soudage par points lorsque
La pièce est composée de deux ou plusieurs tôles d'acier au carbone ou HSLA, d'une épaisseur de 0.5 à 3 mm chacune, se chevauchant au niveau de la jointure. Le volume de production justifie l'utilisation de lignes robotisées en tandem ou multi-stations. L'exigence de qualité porte sur la résistance et la traçabilité de chaque point de soudure, plutôt que sur l'aspect d'une soudure continue. Exemples : carrosseries, tambours de lave-linge, armoires frigorifiques, coffrets de transformateurs, panneaux de commande.
D'après les observations du secteur, une seule coque de carrosserie automobile peut nécessiter de 200 à 400 points de soudure répartis sur 4 000 à 5 000 points de contact individuels. La rentabilité de la robotisation repose sur le nombre de cycles bruts, et non sur la complexité des soudures.
Choisissez le soudage MIG (GMAW) lorsque
La pièce est en acier ou en aluminium de 1 à 25 mm d'épaisseur, avec des joints linéaires mesurables en centimètres ou en mètres. La vitesse de dépôt est un facteur important. La géométrie des joints est suffisamment variable pour qu'un procédé à arc puisse compenser les légères variations d'ajustement. Exemples : flèches d'excavatrices, bennes de camions-bennes, châssis de tracteurs, fabrication de poutres de structure, tuyauterie, outils agricoles, poulies de navires (avec rail de guidage linéaire pour la portée).
Le soudage MIG représente environ 70 % des installations de robots de soudage à l'arc dans l'industrie lourde, car il correspond au modèle de production le plus courant : assemblages soudés en acier de construction, tôles d'épaisseur moyenne à épaisse, longs cordons de soudure, rentabilité axée sur le débit.
Choisissez le soudage TIG (GTAW) lorsque
La pièce est en acier inoxydable, en aluminium, en titane ou en alliage de nickel, d'une épaisseur de 0.5 à 6 mm. La soudure sera inspectée conformément aux normes en vigueur (ASME Section IX, ISO 15614, AWS D17 pour l'aérospatiale). L'intégrité métallurgique de la zone affectée thermiquement détermine la conformité ou le rejet du contrôle. Exemples : appareils à pression, échangeurs de chaleur, tuyauterie sanitaire en acier inoxydable, coques de bateaux en aluminium, sous-ensembles de cellules d'aéronefs, composants nucléaires.
Le procédé TIG est plus lent et plus coûteux au mètre linéaire que le procédé MIG, mais c'est le seul choix lorsque la pièce doit être inspectée par radiographie ou par ultrasons et que la métallurgie est impitoyable.
Erreurs de sélection courantes
Trois schémas se répètent dans les projets de cellules de soudage de l'industrie lourde qui présentent des performances insuffisantes.
- Spécifier le TIG alors que le MIG suffirait. Un acheteur choisit le soudage TIG parce que les soudures sont plus esthétiques ou parce que le catalogue du fournisseur mentionne des pièces en acier inoxydable. Si la pièce est en acier au carbone et que le contrôle est uniquement visuel, le soudage MIG répond aux exigences avec un débit plus élevé et des coûts de consommables moindres.
- Soudage par points forcé sur des pièces de plus de 3 mm. La résistance des soudures par points diminue rapidement au-delà de 3 mm d'épaisseur, car le chauffage par résistance ne permet pas de maintenir un point de soudure uniforme sur des épaisseurs plus importantes. Pour la plupart des pièces de plus de 3 mm d'épaisseur, il est préférable d'utiliser le soudage par projection, le soudage MIG ou l'assemblage par fixation.
- Spécification d'un processus unique pour un travail multiprocessus. Une pièce comportant des revêtements en acier inoxydable de faible épaisseur et des nervures structurelles en acier épais bénéficiera d'une cellule hybride (soudage TIG pour les revêtements, soudage MIG pour les nervures). Le recours à un seul procédé pour les deux types de revêtements compromet inévitablement l'un des aspects.
Correspondance de la charge utile du robot par processus
Le processus détermine la classe de charge utile. La classe de charge utile détermine le modèle de robot. Spécifier le robot en premier et le processus en second est la cause la plus fréquente de capacité inutilisée.
| Processus | Portée de charge utile du robot | Ce que transporte la charge utile |
|---|---|---|
| Lumière MIG | 6 - 8 kg | Chalumeau refroidi par air, alimentation simple en fil, travail sur fil fin |
| Norme MIG | 12 - 20 kg | Torche refroidie à l'eau, dévidoir de fil, capteur de suivi de couture en option |
| Soudage MIG lourd / à faible écartement | 25 - 50 kg | Tête de soudage multiprocédés, torche à écartement réduit, systèmes à double fil |
| Norme TIG | 6 - 12 kg | Torche avec dévidoir à fil froid, capteur AVC, surveillance de la soudure |
| Soudage TIG à fil chaud / multi-procédés | 12 - 20 kg | Tête de soudage TIG à fil chaud, caméra intégrée, moniteur de bain de fusion |
| Spot lumineux (électroménager) | 50 - 165 kg | Pistolet de soudage pneumatique, contrôleur de soudage |
| Norme automobile Spot | 165 - 250 kg | Pistolet de soudage par points servo, transformateur, contrôleur de soudage avec enregistrement |
| Outil multifonction / lourd | 350 - 800 kg | Pistolet servo de grande taille, changeur d'outils, têtes multiprocessus |
Implications au niveau cellulaire
Le choix du processus a des répercussions sur toutes les autres décisions cellulaires.
Positionneur : Les procédés de soudage à l'arc (MIG, TIG) bénéficient grandement de l'utilisation d'un positionneur, car le soudage à plat est plus rapide et présente moins de défauts. Le soudage par points nécessite rarement un positionneur, car la torche pénètre et serre la pièce ; celle-ci est maintenue dans un dispositif de fixation.
Extraction des fumées : Le soudage MIG génère les fumées les plus importantes et nécessite une aspiration plus poussée. Le soudage TIG produit moins de fumées, mais requiert tout de même une aspiration. Le soudage par points ne produit quasiment pas de fumées (absence d'arc), mais génère du bruit et des résidus d'usure des électrodes.
Enceinte de sécurité : Les procédés de soudage à l'arc nécessitent des rideaux de soudage opaques pour bloquer les arcs électriques. Les cellules de soudage par points peuvent utiliser des rideaux immatériels ou des zones protégées par tapis, car il n'y a pas d'arc électrique à protéger des travailleurs.
Modèle de programmation : Un programme de soudage par points est essentiellement une liste de coordonnées de soudage, chacune associée à un paramètre. Un programme de soudage à l'arc, quant à lui, est une trajectoire continue avec des motifs de tissage, des mouvements d'entrée et de sortie de la zone de soudage, ainsi que des phases d'amorçage et d'extinction de l'arc. Le temps de programmation par pièce est généralement 2 à 5 fois plus long pour le soudage à l'arc que pour le soudage par points.
Consommables: Les consommables pour le soudage par points sont les électrodes (remplaçables, permettant de réaliser des centaines, voire des milliers de soudures par électrode). Le soudage MIG consomme du fil (en kg par poste), des buses de contact, des diffuseurs de gaz et du gaz de protection. Le soudage TIG consomme des électrodes de tungstène (faible cadence de soudage), du fil d'apport et du gaz de protection.
Selon les observations de l'industrie, l'écart de coût des consommables entre le TIG et le MIG est d'environ 3 à 5 fois pour une longueur de joint comparable, ce qui s'accumule sur une année de fonctionnement en trois équipes et est l'une des raisons pour lesquelles le MIG domine les travaux de structure en volume même lorsque le TIG pourrait fournir le joint métallurgiquement.
Flux de travail de sélection en pratique
En pratique, lorsque les ingénieurs d'application d'EVST aident un acheteur à définir le périmètre d'une cellule de soudage, la conversation se déroule dans l'ordre suivant :
- De quelle pièce s'agit-il ? Matériau, épaisseur, type d'assemblage, nombre de soudures prévu par pièce.
- Quel est le régime de contrôle qualité ? Contrôle visuel uniquement, ressuage, radiographie, ultrasons, code de procédure de soudage.
- Quel est le volume ? Pièces par poste, postes par jour, jours par semaine.
- Quel est l'objectif de temps de cycle ?
- De ce qui précède, le processus se réduit à un seul cas, ou parfois à un hybride de deux.
- La classe de charge utile découle ensuite du processus et de la sélection de la torche/du pistolet.
- Ensuite, les composants de la cellule (positionneur, piste, suivi de couture) découlent de la charge utile et de la géométrie de la pièce.
Le fait de sauter les étapes 1 à 4 et de commencer directement par « quel robot » est la raison la plus fréquente des sous-performances des cellules. Pour plus de détails sur les spécifications au niveau de la cellule une fois le processus verrouillé, consultez le guide du site produit EVST. sélection de cellules de robots de soudage.
Questions fréquemment posées
Un seul robot peut-il réaliser des opérations MIG et TIG avec un changeur d'outils ?
Oui, mais c'est rare en production. Le surcoût lié au changement de torches et au réacheminement du gaz/fil est généralement supérieur au gain de flexibilité. L'utilisation de deux robots, un par processus, est la solution la plus courante lorsque les deux processus sont nécessaires en grande série.
Pourquoi le soudage par points est-il plus rapide par soudure que le soudage MIG ?
Le soudage par points réalise une liaison ponctuelle en 0.5 à 2 secondes, cycle de serrage-soudage-relâchement inclus. Le soudage MIG, quant à lui, doit parcourir le joint à une vitesse limitée par le dépôt, en plus de l'amorçage de l'arc et du remplissage du cratère. Pour un joint donné, le soudage par points est plus rapide ; pour une longueur linéaire donnée, le soudage MIG est la seule option.
Quels matériaux ne peuvent être soudés par aucun de ces trois procédés ?
Les métaux très réactifs (magnésium à section épaisse, béryllium), la fonte dans de nombreuses configurations et les combinaisons de métaux dissemblables avec des points de fusion très différents nécessitent souvent des procédés alternatifs (laser, friction-malaxage, faisceau d'électrons) ou des procédures spécialisées en dehors de l'enveloppe standard MIG/TIG/soudage par points.
Le soudage laser remplace-t-il le soudage MIG et TIG ?
Le soudage laser se développe dans l'industrie automobile (notamment pour les pièces sur mesure et les boîtiers de batterie) et pour certains travaux sur acier inoxydable de faible épaisseur, mais n'a pas encore détrôné les procédés MIG ou TIG dans l'industrie lourde. Le coût d'investissement, la tolérance de préparation des joints et la gamme de matériaux restent des contraintes qui favorisent les procédés à l'arc pour la fabrication courante.
Combien de temps dure un changement de procédé dans une cellule multiprocessus ?
Pour un robot alternant entre soudage MIG et par points, le cycle de changement d'outil et la remise à zéro prennent généralement entre 30 et 90 secondes. Pour un passage du soudage MIG au soudage TIG sur la même cellule d'arc, le chargement du programme de paramètres et le changement de gaz prennent entre 1 et 3 minutes. Ces temps d'arrêt représentent des coûts supplémentaires qui doivent être pris en compte dans les modèles de temps de cycle.
À propos de l'auteur : L'équipe éditoriale d'EVST rédige des articles sur la robotique industrielle et la fabrication intelligente à destination des ingénieurs et des responsables d'exploitation chargés d'évaluer des projets d'automatisation. Fondée à Chengdu en 2018, EVST (EVS TECH CO., LTD) a réalisé plus de 600 projets d'automatisation et exporte ses produits dans plus de 100 pays. Ses gammes QJAR, XR, EVS et EVSD bénéficient de la certification IATF 16949 (norme automobile) et des certifications tierces CE, SGS et TÜV.