
Un outil de serrage peut atteindre son couple cible alors qu'un problème persiste lors de l'assemblage. Une vis peut rencontrer une résistance avant d'être correctement positionnée, une position requise peut être manquée, ou une nouvelle tentative réussie peut masquer un défaut antérieur. Ce sont des problèmes distincts. Identifier ceux qui sont pertinents pour votre assemblage permet de choisir l'outil, la séquence et le traitement du résultat sans avoir à acheter une liste interminable de fonctions « intelligentes » obscures.
Commencez par prendre contact avec l'outil, puis demandez ce qu'il prouve.
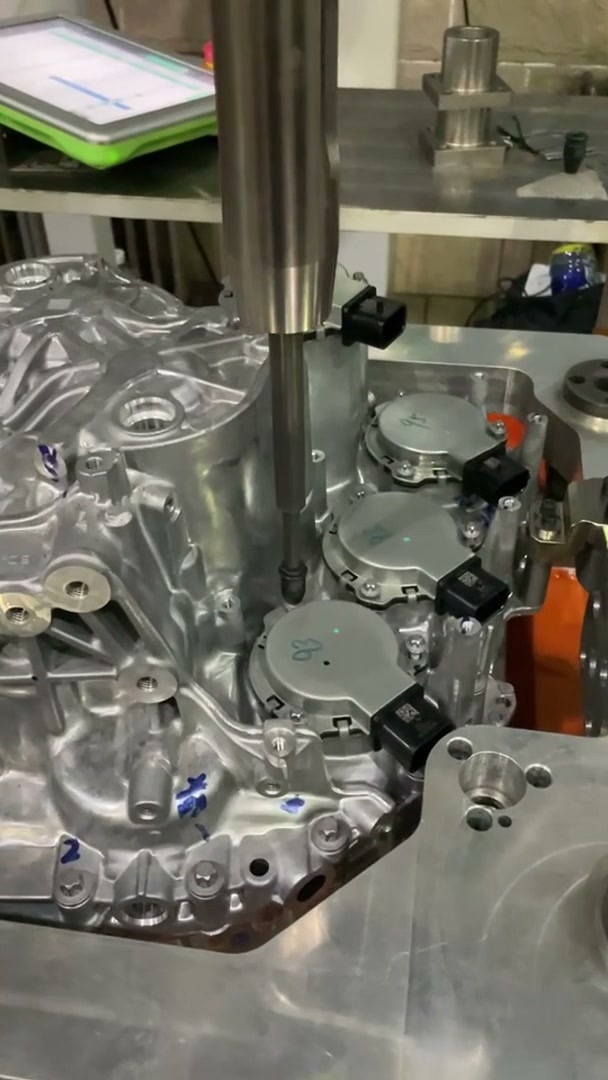
La vidéo ci-jointe suit un outil de vissage vertical sur plusieurs positions au niveau d'un boîtier moulé. Le gros plan montre l'approche, le contact, le levage et le repositionnement. La séquence est facile à suivre, mais les valeurs de serrage et la logique de validation du contrôleur ne sont pas affichées.
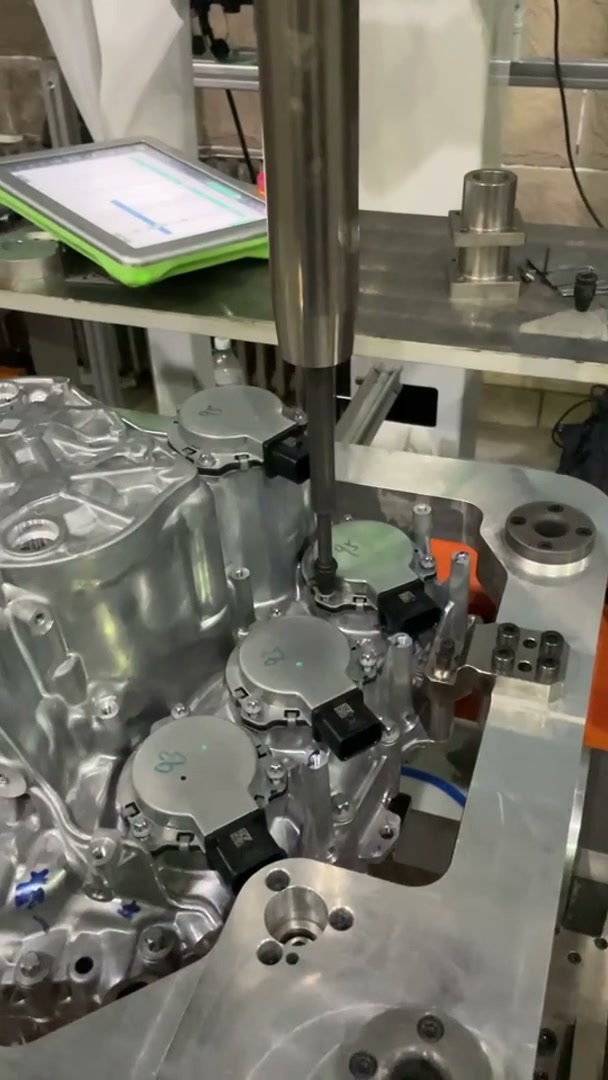
Pour une application similaire, une démonstration concluante permet de vérifier si l'outil peut atteindre les positions requises. L'achat doit également préciser comment le processus détermine si chaque fixation est acceptable.
1. L'objectif a été atteint, mais la résistance est arrivée trop tôt.
Prenons l'exemple d'un essai où une fixation atteint le couple cible anormalement vite. La répétition de cet essai ne permet pas de déterminer si l'assemblage s'est effectué correctement ou si la vis a rencontré une résistance anormale. Le frottement influe sur la relation entre le couple appliqué et la force de serrage ; un filetage endommagé peut également modifier l'évolution de la résistance. Un résultat de couple ne constitue pas une mesure directe de la force de serrage.
C’est là qu’une seconde mesure de processus peut s’avérer utile. La surveillance angulaire permet de comparer la rotation, mesurée à partir d’une condition initiale définie, à une plage établie pour l’articulation réelle. Un angle hors de cette plage déclenche la réponse définie ; il ne s’agit pas d’un diagnostic universel d’un défaut particulier.
Soyez précis lorsqu'une proposition mentionne « couple et angle ». La surveillance de l'angle lors de l'arrêt à un couple cible diffère du serrage délibéré selon un angle supplémentaire après une condition préliminaire. Les deux nécessitent des réglages adaptés à l'assemblage concerné ; aucun ne propose de réglage universel pour des assemblages non liés.
La décision d'achat consiste à spécifier une stratégie de serrage validée, et non à supposer que des valeurs numériques plus élevées garantissent un meilleur assemblage. En cas de résistance anormale, il convient de démontrer la réponse proposée sur des conditions d'assemblage représentatives et de préciser ce qu'un résultat non conforme empêche ou signale. Les limites sont propres à chaque assemblage et à ses exigences de réception.
2. Il y a suffisamment de résultats positifs, mais un trou a été manqué.
Imaginez un composant nécessitant quatre points de fixation. Un système enregistre quatre résultats d'outillage acceptables, mais un point a été traité deux fois et un autre a été ignoré. Le comptage est correct ; l'assemblage final, en revanche, ne l'est pas. Il s'agit d'un exemple hypothétique simplifié, et non d'un défaut observé dans la vidéo.
Un capteur de couple plus performant ne suffirait pas. La cellule doit pouvoir associer les résultats aux opérations requises et déterminer la fin de l'usinage du composant. Selon la configuration, cela peut impliquer une séquence de positionnement programmée, une confirmation de position et une réinitialisation pour nouvelle pièce qui ne conserve pas l'état du composant précédent.
Transformez le problème en démonstration : omettez une opération requise lors d’un test d’acceptation contrôlé et montrez que le composant ne peut pas recevoir l’état « terminé » habituel. Montrez ensuite comment l’opération manquante est identifiée et résolue. Cette méthode permet de tester l’exigence de séquence plus directement que de simplement vérifier si le contrôleur peut « enregistrer des données ».
Un contrôleur peut proposer des vues de résultat, de trace, d'identifiant et de lot, mais la disponibilité d'un écran ne garantit pas que ses données correspondent à toutes les opérations requises. Démontrez cette relation à travers la séquence de cellules proposée.
3. La deuxième tentative ayant réussi, la première a disparu.
Supposons qu'une tentative s'interrompe anormalement et qu'une tentative ultérieure soit acceptée. Si seul le dernier état est conservé, une personne examinant le composant ne peut pas déterminer qu'une intervention était nécessaire. Cet enregistrement ne permet pas non plus d'indiquer si la même fixation a été réessayée, remplacée ou inspectée.
La solution n'est pas d'interdire toute nouvelle tentative. Il convient de déterminer les conditions qui autorisent une nouvelle tentative et celles qui exigent une inspection, un remplacement ou une autre disposition conformément à la procédure qualité conjointe de l'usine. Pour les opérations nécessitant cet historique, il est important de conserver les tentatives et la disposition finale relatives au même composant et à la même position de fixation.
Demandez une démonstration contrôlée d'un résultat anormal, suivie de sa récupération autorisée. Examinez l'enregistrement ainsi que le statut final (état vert). Si l'historique nécessaire disparaît, le devis doit prendre en compte le stockage ou l'intégration des résultats. Modifier la précision de mouvement du robot ne résoudrait pas ce problème.
Précisez l'erreur que vous devez éviter
Ces exemples illustrent différents types d'acquisitions : mesure du comportement des joints en cas de serrage anormal, contrôle des opérations en cas de mauvais positionnement et gestion de l'historique pour les retouches. Il n'est pas nécessaire de les déployer dans des systèmes complexes sur chaque cellule. Le périmètre doit être adapté aux exigences réelles de serrage et aux conséquences d'une erreur non détectée.
Lors de vos échanges avec EVST concernant un projet de vissage, commencez par décrire l'assemblage et la fixation, les positions à réaliser et les erreurs d'assemblage que le processus doit prévenir ou enregistrer. Ces éléments nous permettront d'aborder les options d'outillage, de robot et de poste de travail selon une procédure de validation pertinente. Discutez du vissage multiposition avec EVST.
Méthode : Analyse des séquences vidéo de l'application, documentation du fabricant et scénarios hypothétiques de tests d'acceptation. Politique éditoriale · Politique correctionnelle · Conditions d’utilisation