
Última actualización: Mayo 9, 2026
Para Soldadura cobot a escala de PYMELa decisión es sencilla cuando el tamaño del lote se mantiene por debajo de 50 piezas por ejecución, la mezcla semanal de piezas cambia, el valor de cada pieza individual es inferior a 500 USD y se puede reasignar a un operario cualificado en lugar de eliminarlo. Ejecuciones de inversión inicial De 35 a 65 dólares estadounidenses. En comparación con los 80 a 150 USD que cuesta una celda de soldadura industrial convencional, programar una pieza nueva requiere de 2 a 8 horas de aprendizaje, frente a los 2 a 5 días de programación fuera de línea. La desventaja es que el tiempo de arco del cobot alcanza un máximo del 50 al 65%, en comparación con el 70 al 85% de la celda industrial, y la tasa de deposición es menor. Para la mayoría de los pequeños talleres de fabricación, esta desventaja compensa.
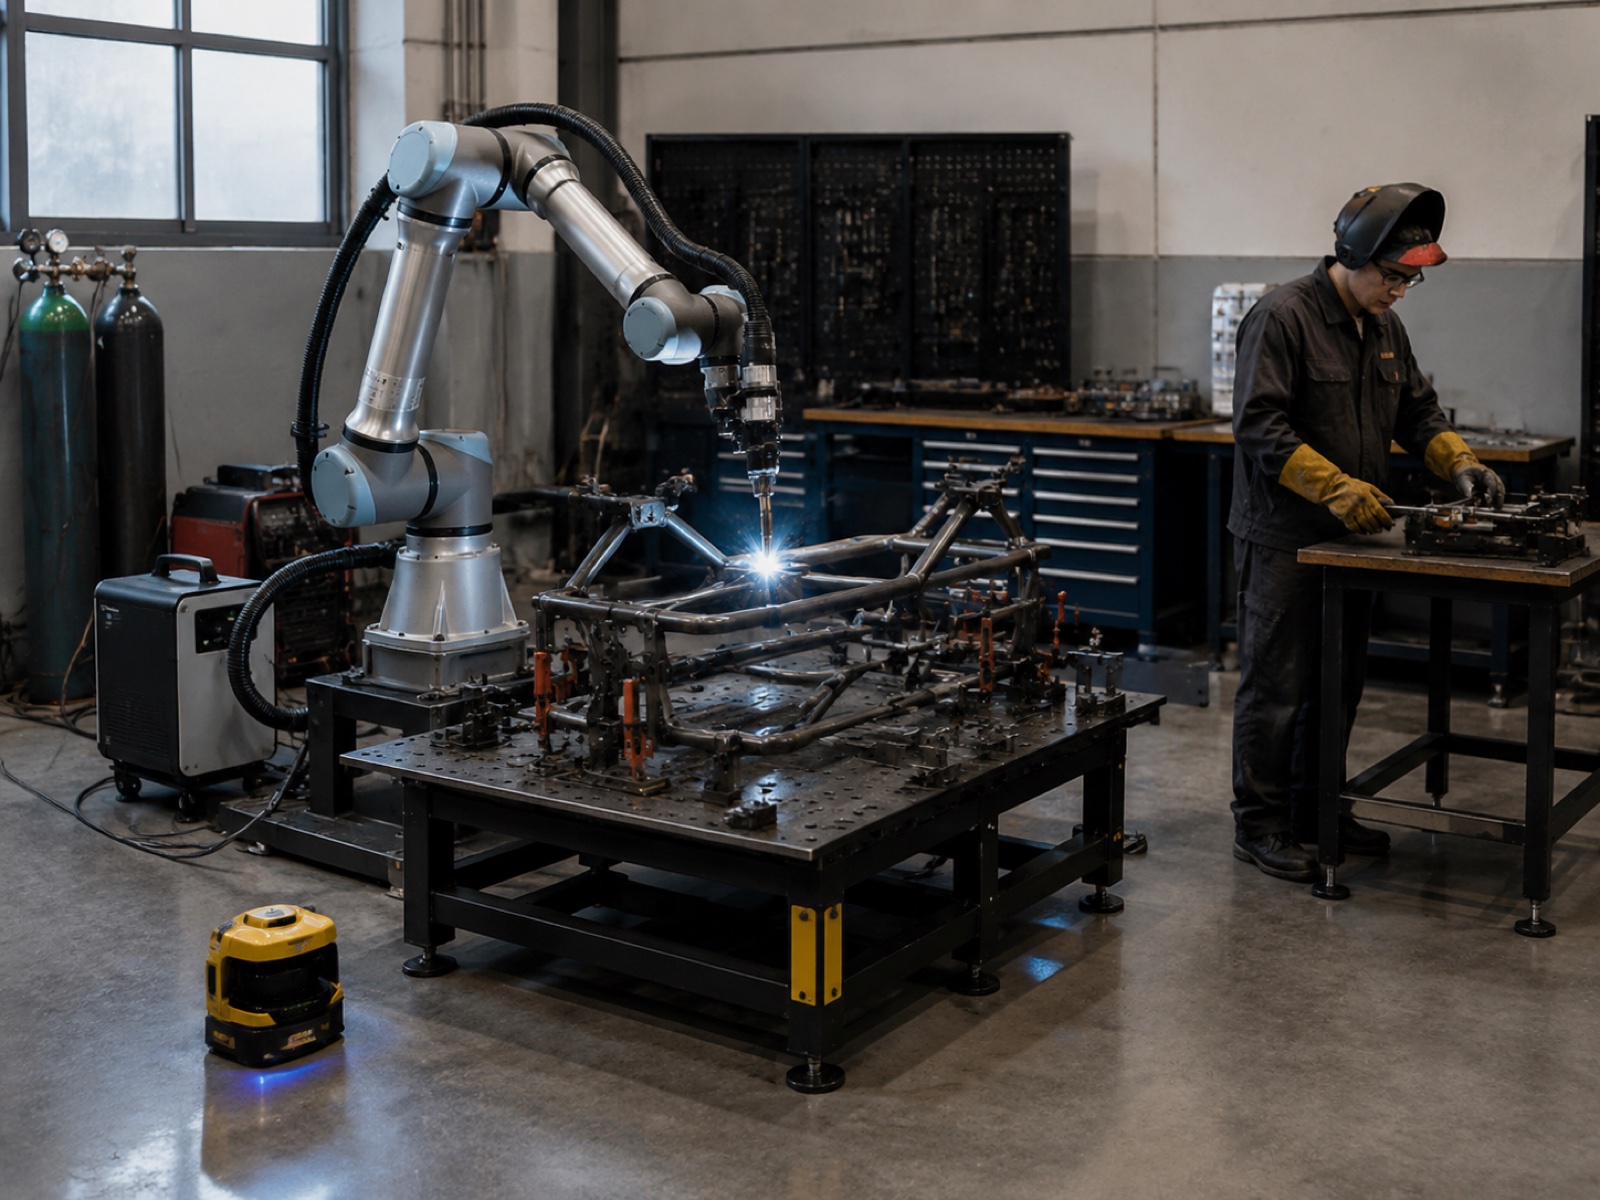
Cuando la soldadura cobot triunfa: 5 condiciones para las PYMES
Un sistema de soldadura con cobots no destaca por su alto rendimiento bruto, sino por su velocidad de implementación, flexibilidad de programación y la posibilidad de compartir espacio con los operarios. Según el informe World Robotics 2025 de la Federación Internacional de Robótica (IFR), las instalaciones de robots colaborativos crecieron aproximadamente un 20 % interanual en los últimos años, superando significativamente al mercado general de robots industriales. Este crecimiento se concentra precisamente en el segmento de las PYMES, donde los lotes de producción más pequeños y el espacio limitado hacen que las celdas de trabajo convencionales resulten poco prácticas.
Cinco condiciones, cuando se presentan juntas o en combinación, favorecen sistemáticamente la inversión en soldadura cobot frente a una célula industrial.
Condición 1: Volumen bajo a medio, tamaño del lote inferior a 50
Las celdas de soldadura industrial ofrecen su mejor tiempo de arco encendido con familias de piezas estables y repetitivas. Cuando una pieza se fabrica en menos de 50 unidades por lote y la mezcla cambia semanalmente, el tiempo de cambio de utillaje y de reprogramación reduce la ventaja de rendimiento de la celda industrial. Los talleres que fabrican entre tres y ocho piezas por semana son el punto óptimo para el uso de cobots, siempre que el tiempo de ciclo por pieza no sea la principal limitación.
Condición 2: Alta mezcla de productos
Cuando el panel de cotizaciones muestra más de una docena de números de pieza activos, la agilidad de programación de la soldadura cobot se convierte en la principal ventaja. En la práctica, un soldador que guía la antorcha a través de la trayectoria de soldadura directamente sobre la pieza genera un programa funcional en dos a ocho horas. Los nuevos trabajos de los clientes se validan en el robot en un día hábil. Una celda convencional con software de programación fuera de línea extiende ese plazo a varios días y requiere capacitación en software para su funcionamiento.
Condición 3: Se desea operación sin cercas
Una celda industrial convencional requiere un perímetro de seguridad, generalmente de 1.5 a 3 metros de separación a cada lado. Una celda de cobots que utiliza un escáner de seguridad de área (monitoreo de velocidad y separación ISO/TS 15066) reduce el perímetro de seguridad al campo de protección del escáner, lo que permite recuperar un espacio considerable en talleres de PYMES con espacio limitado. El operario carga y descarga sin necesidad de abrir puertas con enclavamiento, lo que reduce los tiempos de cambio en trayectos cortos.
Condición 4: Escasez de soldadores cualificados
Según el informe Perspectivas de escasez de soldadores de la Sociedad Estadounidense de Soldadura (AWS), Estados Unidos enfrenta un déficit proyectado de más de 330,000 soldadores cualificados para 2028En regiones industriales de alta demanda, los plazos de contratación para soldadores certificados AWS D1.1 ya oscilan entre tres y nueve meses, con salarios anuales de entre 67,000 y 93,000 dólares para personal con todos los gastos incluidos. Un robot colaborativo, operado por un técnico capacitado pero sin credenciales, cubre esta brecha de producción con un menor coste laboral continuo, ya que el robot mantiene los parámetros de soldadura una vez configurado el programa.
Condición 5: Rehabilitación de terrenos contaminados, sin obras importantes en las instalaciones.
Una celda industrial convencional suele requerir trabajos de acondicionamiento de las instalaciones: cimientos para vallado, tendido de conductos y tomas de servicios para ventilación. Un sistema de soldadura cobot llega sobre una base con ruedas, se conecta a una única toma de corriente de 480 V o 220 V y entra en fase de cualificación de producción en cuestión de días. Para instalaciones alquiladas o talleres con contratos de arrendamiento a largo plazo inciertos, la mínima modificación del terreno necesaria es importante más allá de la simple diferencia en la inversión inicial.
Cuando la celda de soldadura industrial sigue siendo la ganadora
La soldadura con cobots tiene limitaciones reales, y exagerar su rango de aplicación perjudica a los pequeños talleres. Cuatro condiciones favorecen sistemáticamente una celda de soldadura industrial convencional.
Se requiere un tiempo de ciclo inferior a 30 segundos.
La velocidad de soldadura de los cobots está limitada por la potencia y la fuerza. Cuando se requiere completar una secuencia de soldadura en menos de 30 segundos, la mayoría de los cobots no pueden ofrecer la velocidad de desplazamiento ni la aceleración de posicionamiento de la antorcha necesarias. Los robots industriales de soldadura por arco operan muy por encima de los límites de velocidad de los cobots, y esta diferencia se acentúa en piezas con muchos segmentos de soldadura cortos.
Se requiere una tasa de deposición superior a 10 kg/h.
La deposición MIG en un cobot alcanza de 3 a 7 kg/h. Una celda industrial con una fuente de alimentación de alto amperaje ofrece de 8 a 14 kg/h. Para la fabricación de estructuras pesadas, trabajos en recipientes a presión o aplicaciones de múltiples pasadas en placas gruesas (más de 12 mm), la diferencia en la velocidad de deposición es una limitación técnica ineludible, no una preferencia.
Soldadura de placas gruesas en múltiples pasadas
Las células industriales con seguimiento láser de la costura y monitorización integrada del proceso de soldadura mantienen la precisión posicional durante decenas de pasadas en secciones gruesas. La mayoría de los sistemas de soldadura con cobots carecen del seguimiento de la costura y la integración de la fuente de alimentación necesarios para trabajos certificados en placas gruesas según las normas AWS D1.1 o EN 1090 con trazabilidad completa.
Producción dedicada de nivel 1 para el sector automotriz
Las cadenas de suministro de nivel 1 del sector automotriz exigen controles de proceso que cumplan con la norma IATF 16949 y una producción sostenida de alta frecuencia para una sola familia de piezas durante semanas. La agilidad de programación del cobot resulta irrelevante a esa frecuencia de cambio, y los requisitos de tiempo de ciclo y deposición suelen superar la capacidad del cobot a ese volumen de producción.
Marco de decisión de 8 preguntas: Soldadura con cobot frente a celda industrial
Utilice la tabla a continuación para evaluar su taller según ocho factores medibles. Una mayoría de respuestas en la columna "Cobot" indica que la soldadura cobot es el punto de partida; una mayoría en la columna "Industrial" indica que se trata de una celda convencional. Los resultados mixtos (cuatro a cuatro, cinco a tres) sugieren un enfoque piloto o una estrategia híbrida.
| Pregunta | Soldadura cobot preferida | Célula industrial favorecida |
|---|---|---|
| 1. Tamaño del lote por número de pieza | Menos de 50 unidades por tirada | Más de 100 unidades por partida de forma constante |
| 2. Mezcla parcial por semana | 5 o más números de pieza distintos por semana | De 1 a 2 familias con partes dedicadas |
| 3. Valor de la pieza por unidad | Valor final inferior a 500 dólares estadounidenses. | Más de 1,000 USD (el riesgo de costes de retrabajo justifica la inversión en automatización) |
| 4. Complejidad del mapa de soldadura | De simple a moderado; pasada única o pasadas múltiples ligeras; placa de menos de 10 mm | Múltiples pasadas pesadas; placa gruesa de 12 mm o más; costuras largas que requieren seguimiento de costura. |
| 5. Objetivo de tiempo de ciclo | No se requiere un tiempo de ciclo duro inferior a 30 segundos por pieza. | Se requiere un tiempo de ciclo inferior a 30 segundos. |
| 6. Se requiere certificación de calidad. | AWS D1.1 o equivalente; se aceptan ensayos no destructivos visuales y básicos. | IATF16949; trazabilidad completa de la soldadura; certificación estructural EN 1090 |
| 7. Superficie disponible en el suelo | Menos de 15 m² disponibles; se necesita espacio de trabajo compartido. | Área de celdas dedicada de 20 m² o más disponible |
| 8. Presupuesto de gastos de capital | Presupuesto total del proyecto: entre 35 y 80 dólares | Presupuesto disponible de entre $100 y $200+ |
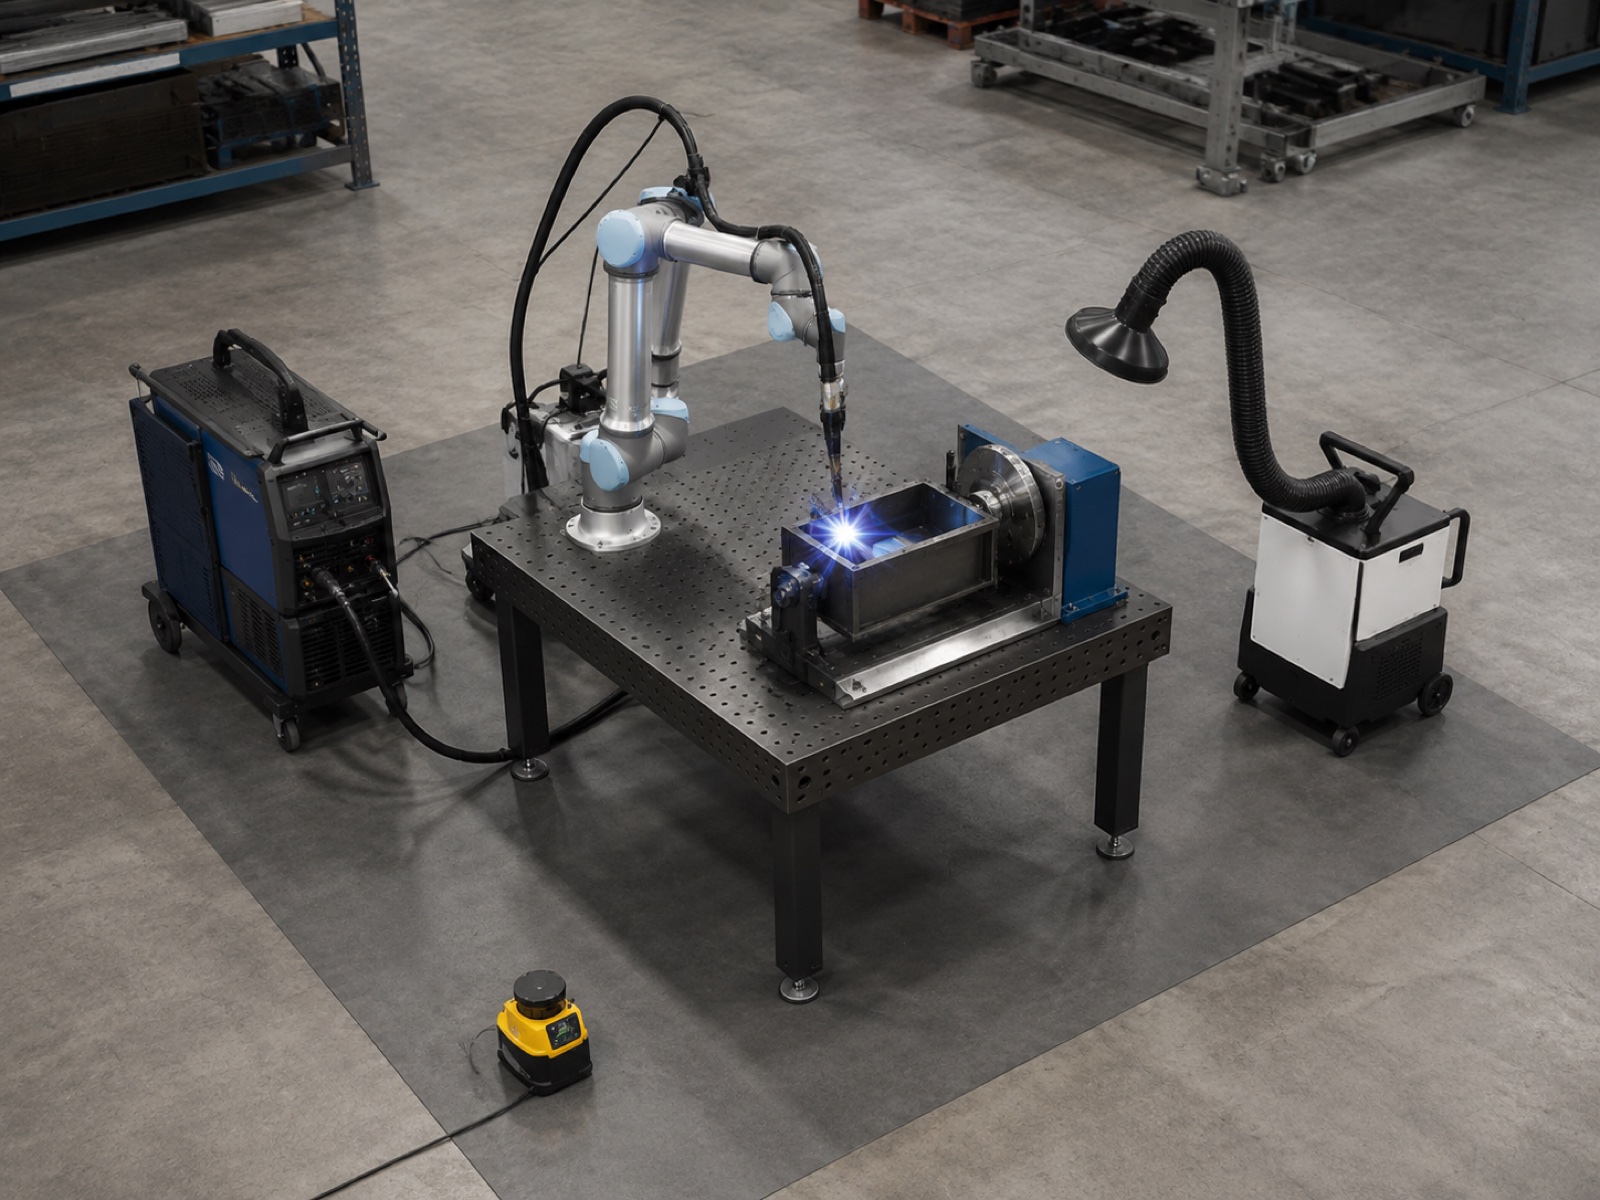
Desglose de gastos de capital: Celda de soldadura cobot para PYMES (de 35 a 65 USD)
El presupuesto de 35 a 65 USD para una celda de soldadura cobot para PYMES cubre un paquete listo para la producción si se especifica correctamente. La siguiente figura no muestra un kit de demostración básico, sino lo que un taller en funcionamiento necesita para fabricar piezas. El amplio rango refleja la clase de carga útil del brazo cobot, el tipo de posicionador y si el comprador adquiere un paquete preintegrado o ensambla los componentes por separado.
| Componente | Rango de presupuesto (USD) | Notas |
|---|---|---|
| Brazo cobot de 6 ejes (capacidad de carga de 10 a 20 kg) | $18,000 - $32,000 | La clase de carga útil determina el alcance y la capacidad de deposición. |
| Antorcha de soldadura + alimentador de alambre + fuente de alimentación | $6,000 - $12,000 | Paquete MIG; se recomienda una fuente de alimentación con capacidad de pulsos. |
| Posicionador manual o servo sencillo | $3,500 - $8,000 | Posicionador servo de 1 eje para rotación sincronizada; inclinación manual para proyectos de bajo presupuesto. |
| Escáner de seguridad de área + montaje | $2,500 - $5,000 | Clasificación SIL 2; reemplaza la valla rígida en el lado de aproximación del operador. |
| Mesa de soldadura, soporte para antorcha, gestión de cables | $1,500 - $3,500 | A menudo se incluyen en paquetes preintegrados. |
| Extracción de humos (portátil o por conductos) | $1,800 - $4,500 | Requisito reglamentario; unidades portátiles en el extremo inferior de la gama. |
| Integración, puesta en marcha, cualificación de primera parte | $3,000 - $8,000 | Menor para paquetes preintegrados; mayor para configuraciones a medida. |
| Sistema total (estimado) | $36,300 - $73,000 | No incluye accesorios; agregue entre $2,000 y $8,000 para accesorios específicos para cada pieza. |
Una celda industrial básica con valla de seguridad y un posicionador básico suele costar entre 80 000 y 120 000 dólares, con instalación incluida. El paquete de cobot cuesta entre un 40 % y un 55 % menos, lo que reduce significativamente el periodo de amortización para talleres que producen menos de 100 piezas por semana de un mismo número de pieza. Según el informe Welding Automation Market 2025 de Interact Analysis, la adopción de la soldadura con cobots está creciendo más rápidamente en el segmento de precios inferiores a 75 000 dólares, impulsada por los menores costes de los brazos robóticos y la disponibilidad de paquetes preintegrados que reducen el riesgo de integración para talleres que no cuentan con ingenieros de robótica especializados.
Arc-On Tiempo y Deposición: Qué significan realmente las cifras
Dos métricas determinan las comparaciones de productividad en soldadura: el tiempo de arco activo (porcentaje del tiempo del turno en que la antorcha genera un arco) y la tasa de deposición (kg de alambre depositado por hora). Ambas difieren entre los sistemas de soldadura colaborativa y las celdas industriales, y ambas presentan limitaciones que los proveedores suelen omitir en sus afirmaciones.
Tiempo de arco encendido
Una celda de soldadura cobot bien configurada funciona a 50 a 65% de tiempo de arco encendidoEl tiempo restante se destina a la carga y descarga de piezas (el operario realiza esta tarea manualmente, ya que la mayoría de las celdas de cobots SME carecen de una estación de carga independiente), la limpieza de la antorcha y la comprobación de consumibles, así como el tiempo de acceso al escáner de seguridad durante el cambio de turno. En un turno estándar de 8 horas, entre el 50 y el 65 % del tiempo de arco encendido se traduce en entre 4 y 5.2 horas de soldadura real, aproximadamente el doble del 20 al 25 % que logra un soldador manual cualificado que realiza todo el proceso por sí mismo.
Una celda de soldadura industrial convencional con una estación doble (el operador carga un accesorio mientras el robot suelda el otro) alcanza 70 a 85% de tiempo de arco encendido Esto se debe a que el arco de soldadura del robot casi nunca se interrumpe por el tiempo de manipulación del operario. Esta diferencia de rendimiento es real, pero su impacto económico depende del volumen de piezas que se procesan. Para un taller que suelda 30 piezas por semana a 400 dólares cada una, la diferencia de productividad entre un 55 % y un 75 % de tiempo de arco activo puede suponer entre 15 000 y 25 000 dólares en producción anual adicional, menos de la mitad de la diferencia de inversión entre los dos tipos de sistemas.
Tasa de deposición
Ejecuciones de deposición de soldadura Cobot MIG 3 a 7 kg/h dependiendo del diámetro del alambre (normalmente de 0.8 a 1.2 mm), el ajuste de corriente (limitado por el ciclo de trabajo nominal de la antorcha del cobot) y la configuración de la junta. Las celdas de soldadura industriales con fuentes de alimentación de mayor amperaje y antorchas de soldadura de ciclo de trabajo completo funcionan 8 a 14 kg/h en tipos de juntas comparables.
Para la mayoría de las aplicaciones de PYMES, el rango de 3 a 7 kg/h es suficiente. Un marco estructural ligero o un conjunto de barandilla a medida soldado a partir de una placa de 4 a 6 mm rara vez requiere más de 2 a 3 kg/h de deposición real a nivel de pieza. La distancia de deposición cobra importancia al soldar secciones gruesas, uniones soldadas pesadas o cordones continuos que superan varios cientos de milímetros en una sola pasada.
Tiempo de programación: horas frente a días
El tiempo de programación es la ventaja competitiva más subestimada de la soldadura con cobots para talleres con alta variedad de productos. La comparación es directa: programación mediante aprendizaje en un cobot frente a programación fuera de línea (OLP) para una celda industrial convencional.
La programación mediante aprendizaje en un cobot funciona guiando físicamente la antorcha de soldadura a través de la trayectoria de soldadura mientras el brazo del cobot registra dicha trayectoria. El operador configura los parámetros de soldadura (corriente, voltaje, velocidad de desplazamiento, ángulo de la antorcha) para cada tipo de junta, y el programa está listo para ejecutarse en una sola sesión. Para una soldadura SME típica con entre 8 y 15 juntas de soldadura, este proceso lleva 2-8 hrs Esto incluye la verificación en seco y la inspección de la primera pieza. Se puede obtener un nuevo número de pieza a partir del plano del cliente hasta la primera soldadura de producción en un plazo de un día laborable.
En la práctica, los talleres que utilizan la capacitación mediante cobots informan que los soldadores experimentados se adaptan en 2 a 4 horas de práctica y pueden programar piezas nuevas de forma independiente después de la primera semana de funcionamiento. La transferencia de conocimientos de soldadura a la programación del cobot es directa: el soldador ya comprende los tipos de uniones, la dirección de desplazamiento y el ángulo de la antorcha. El robot simplemente ejecuta las decisiones del soldador de forma consistente.
La programación fuera de línea para una celda industrial convencional requiere la importación del modelo CAD, la generación de la trayectoria de soldadura en el software OLP, la simulación y la comprobación de colisiones, el postprocesamiento para el controlador de robot específico y la verificación física del programa en la celda. Para un taller sin un ingeniero de robótica dedicado, el proceso lleva 2 a día 5 Por cada nuevo número de pieza, los errores detectados durante la verificación física a menudo requieren volver al software OLP para realizar ciclos de corrección. Las licencias del software OLP añaden entre 15 000 y 35 000 dólares al presupuesto del proyecto y requieren capacitación para su uso eficaz.
4 veredictos de casos de PYME: Soldadura con cobots en la práctica
Estos cuatro escenarios son representativos del segmento de las PYMES, basados en patrones de despliegue en campo con perfiles de tiendas comparables. Ninguno corresponde a un cliente específico.
Caso A: Taller de componentes de escape, 50 unidades al mes.
Perfil: Taller con 12 empleados, colectores de escape personalizados, acero inoxidable 304 con pared de 1.5 a 3 mm, cuatro números de pieza activos, entre 180 y 350 dólares por conjunto. Veredicto: soldadura cobot, ajuste perfecto. El volumen de producción está por debajo del umbral en el que la ventaja del tiempo de arco de la celda industrial justifica una inversión adicional de entre 50 000 y 80 000 dólares. El cambio mensual entre cuatro números de pieza se adapta a la programación de aprendizaje continuo. El soldador se reasigna a la preparación de la fabricación en lugar de ser eliminado.
Caso B: Fabricante de barandillas a medida, 20 unidades al mes.
Perfil: Taller de metalistería arquitectónica con 8 empleados, especializado en sistemas de barandillas a medida de acero inoxidable y acero dulce, soldaduras de filete y a tope en tubos de 5 a 8 mm, con un coste de entre 600 y 1,800 dólares por unidad. Veredicto: soldadura con cobot, ajuste mediocre; la disciplina en la programación es fundamental. La principal ventaja reside en la uniformidad de la soldadura en las uniones tubo a tubo, lo que reduce la necesidad de retrabajo en ensamblajes de alto valor. Omitir la programación en pedidos de dos unidades y volver al proceso manual contradice la lógica de la inversión.
Caso C: Fabricante de equipos de cocina, 200 unidades por semana
Perfil: Fabricante por contrato con 35 empleados, especializado en estructuras para cocinas comerciales de acero inoxidable 304 de 1.5 a 2.5 mm, tres diseños de estructura principales, con precios de entre 120 y 280 dólares por unidad. Veredicto: la celda industrial se ajusta mejor, pero el cobot es un proyecto piloto válido. Con una producción de 200 unidades semanales en tres números de pieza, la ventaja en tiempo de funcionamiento de una célula industrial de nivel medio se justifica. Una célula de cobots para la referencia de mayor volumen, con un precio de entre 45 000 y 55 000 dólares, genera un retorno de la inversión positivo mientras la planta recopila datos de volumen para la decisión de inversión más importante.
Caso D: Fabricante de remolques para barcos, 12 unidades al mes.
Perfil: Taller para 15 personas, bastidores de remolques de acero galvanizado, tubo cuadrado y rectangular de 50 mm de lado y de 3 a 5 mm de espesor, dos tamaños de bastidor, de 800 a 1,600 dólares por bastidor. Veredicto: soldadura cobot, ajuste perfecto. Las costuras rectas y los ángulos de unión predecibles son ideales para la programación mediante aprendizaje. La geometría de los bastidores grandes puede requerir completar las soldaduras en dos etapas, reposicionando el bastidor en un sencillo posicionador manual.
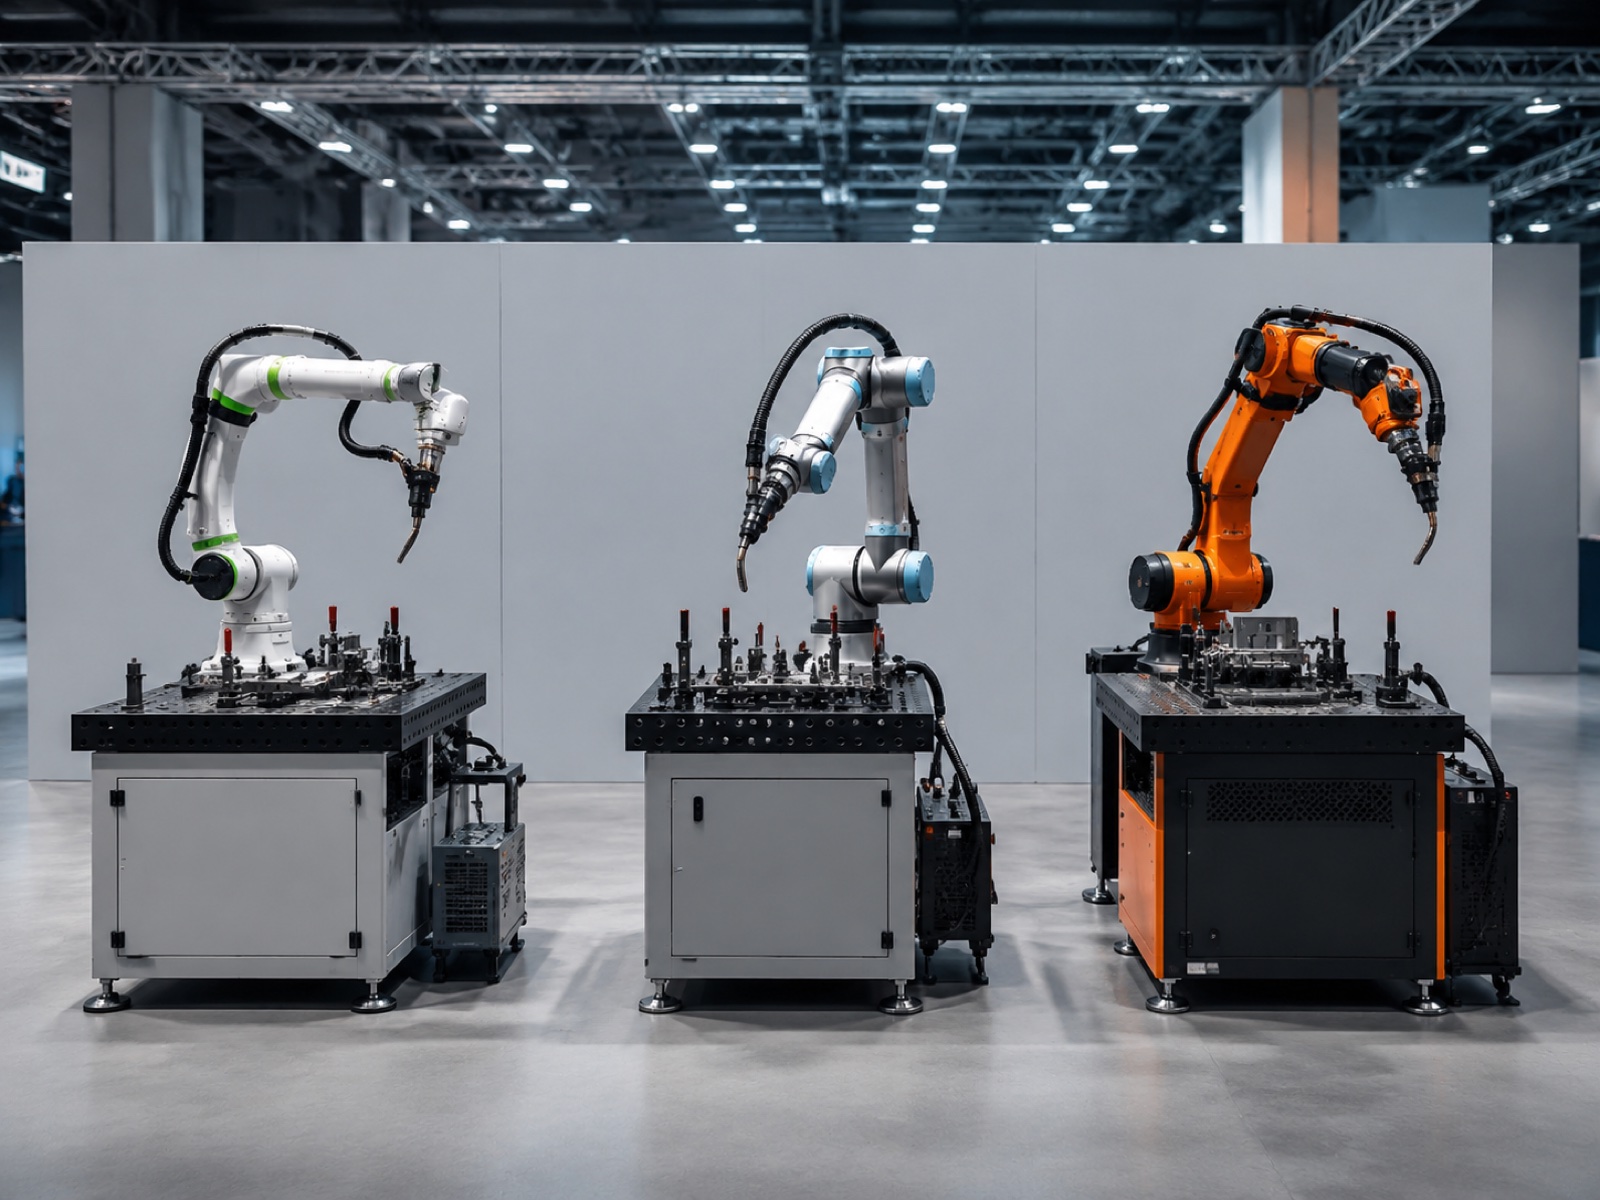
Panorama de proveedores: Opciones de soldadura cobot para pymes (2026)
El mercado de soldadura por cobots se ha consolidado en torno a un puñado de plataformas con paquetes de soldadura preintegrados. Opciones clave para compradores pymes en 2026:
Robots Universal (UR10e, UR20) con paquetes de soldadura
Los modelos UR10e (con una carga útil de 12.5 kg) y UR20 (con una carga útil de 20 kg) son los brazos de soldadura cobot más utilizados a nivel mundial, combinados con paquetes de terceros de Hirebotics, Lincoln Electric o Fronius a través del ecosistema URCap. Su principal ventaja reside en la amplia red de integradores. La desventaja es que la funcionalidad específica de soldadura depende del paquete de terceros, en lugar de estar integrada de forma nativa en el controlador UR.
Doosan Robotics H2017
El H2017 (con una capacidad de carga de 20 kg y un alcance de 1700 mm) ofrece una capacidad de carga superior a la de la mayoría de las plataformas de soldadura cobot, con integración nativa del controlador para fuentes de alimentación de soldadura que proporciona una retroalimentación más precisa de los parámetros del arco. Su disponibilidad fuera de los principales mercados industriales suele gestionarse a través de distribuidores regionales.
Robot Techman TM5 / TM12 con celdas de soldadura
El sistema de visión integrado de Techman facilita la localización de juntas en geometrías sencillas, reduciendo los requisitos de repetibilidad de las fijaciones. Las células de soldadura preintegradas están disponibles a través de integradores regionales en los mercados de Asia-Pacífico y Europa.
Kit de soldadura ABB GoFa
La GoFa de ABB (CRB 15000, con cargas útiles de 5 y 10 kg), junto con el paquete de aplicaciones de soldadura de ABB, está diseñada para trabajos de fabricación ligera y chapa metálica de calibre fino, respaldada por la infraestructura de servicio global de ABB. Es más adecuada para trabajos con tubos y chapas ligeras que para soldaduras estructurales.
EVST XR Series y XR-EX para soldadura con cobots
EVST ofrece configuraciones de soldadura cobot a través de su serie XR (cargas útiles colaborativas de hasta 20 kg) con integración llave en mano que abarca el brazo cobot, la antorcha de soldadura, el posicionador y el sistema de seguridad. Entre los elementos diferenciadores para compradores PYME se incluyen las certificaciones de terceros CE, SGS y TUV, la fabricación con calidad automotriz IATF16949 en la línea de producción cobot y la cobertura de ingeniería de campo en más de 100 países. La serie XR-EX (doble certificación ATEX/IECEx, IP68) cubre entornos de soldadura a prueba de explosiones. La plataforma robótica de EVST abarca desde cargas útiles colaborativas hasta brazos industriales de alta resistencia, proporcionando una ruta de actualización clara sin cambiar de proveedor a medida que aumenta el volumen de producción.
Soldadura con cobots frente a celdas industriales frente a soldadura manual: comparación completa
| Dimensión | Célula de soldadura cobot | Célula de soldadura industrial | Soldadura manual |
|---|---|---|---|
| Inversión inicial (USD) | $35,000 - $65,000 | $80,000 – $150,000 (nivel básico-medio) | $5,000 – $15,000 (equipo) |
| Tiempo de arco encendido | 50 - 65% | 70 - 85% | 20 - 25% |
| Tasa de deposición MIG | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Tiempo de programación (nueva parte) | 2 – 8 horas (enseñanza paso a paso) | 2-5 días (OLP + verificación) | 0 (no requiere programación) |
| Valla de seguridad para el operario | Escáner de área; posibilidad de instalación sin valla según ISO/TS 15066. | Se requiere vallado perimetral completo | EPI personal únicamente |
| Huella del piso | 6 – 12 m² típico | 18 – 40 m² incluyendo el espacio libre para la valla | 2 – 4 m² por estación |
| Tasa de defectos (calibrada) | 1 - 3% | Menos de 1% | 5 - 8% |
| Uso recomendado | Alta variedad, volumen bajo a medio; talleres de PYMES; rehabilitación de terrenos industriales abandonados; mitigación de la escasez de soldadores | Familias de piezas especializadas; alto volumen; chapa gruesa; cadena de suministro automotriz | Trabajos personalizados únicos; geometría muy compleja; lotes pequeños donde el tiempo de programación supera el tiempo de soldadura. |
Hoja de ruta para la adopción por parte de las PYME: del programa piloto a la implementación en múltiples células.
En la práctica, la mayoría de las implementaciones de soldadura cobot en PYMES siguen una progresión de cuatro pasos. La clave está en tratar cada etapa como una puerta de decisión en lugar de un cronograma predeterminado.
- Paso 1 (Meses 1–3): Prueba piloto con una parte de la familia. Seleccione el número de pieza que ofrezca la mejor combinación de repetibilidad, volumen mensual y simplicidad geométrica. Ponga en marcha el primer programa con el integrador presente. Produzca entre 30 y 50 piezas antes de declararlo listo. Registre el tiempo de arco encendido, la tasa de defectos y el tiempo de programación por pieza desde el primer día.
- Paso 2 (Meses 3–9): Crear la biblioteca de piezas. Programe números de pieza adicionales de forma independiente mediante la función de aprendizaje automático. Identifique qué piezas se procesan mejor en el cobot y cuáles se adaptan mejor al procesamiento manual (lotes muy pequeños, geometría muy compleja). El objetivo es crear un programa nuevo por semana.
- Paso 3 (Meses 9–18): Añadir una segunda celda de cobot. Cuando la primera celda opera casi a plena capacidad, una segunda celda de costo similar suele ofrecer mayor flexibilidad que una sola celda industrial. Dos celdas procesan diferentes familias de piezas en paralelo y garantizan la continuidad si una de ellas requiere mantenimiento.
- Paso 4 (Mes 18+): Evaluar la célula industrial para SKU de alto volumen. Con datos reales de producción, identifique qué familias de piezas han superado las 200 o 300 unidades mensuales. La solución habitual es una célula industrial de nivel medio para esas referencias, manteniendo los cobots para el resto de las referencias de alta variedad. En ese punto, las células de cobots no se vuelven redundantes.
Preguntas frecuentes: Soldadura con cobots para pequeños talleres
¿Puede mi soldadora actual aprender a manejar una celda de soldadura con cobot?
Sí. La mayoría de las plataformas de soldadura cobot utilizan programación guiada o mediante aprendizaje manual, lo que significa que un soldador que comprenda la preparación de la junta y los parámetros de soldadura puede programar piezas nuevas sin experiencia en ingeniería de software. En la práctica, los talleres informan que un soldador experimentado necesita de dos a cuatro horas de capacitación práctica antes de realizar soldaduras sencillas de forma independiente en un cobot. Las soldaduras multipaso o posicionales más complejas requieren más tiempo de capacitación, pero la curva de aprendizaje es significativamente más corta que la del software de programación offline para una celda industrial convencional.
¿Es segura una celda de soldadura cobot cuando el operario trabaja cerca?
Las celdas de soldadura Cobot están diseñadas bajo ISO / TS 15066que rige el funcionamiento de robots colaborativos cerca de personas. El brazo robótico utiliza limitación de potencia y fuerza para detenerse al contacto. Sin embargo, el arco de soldadura, la radiación UV, los humos y el metal caliente no se consideran seguros solo por el estándar de cobot. El diseño adecuado de una celda de soldadura de cobot incluye un escáner de seguridad de grado de soldadura (normalmente Nivel de Integridad de Seguridad 2), cortinas o barreras que bloquean los rayos UV en los lados abiertos y un sistema de extracción de humos. El operador trabaja fuera de la zona del arco durante la soldadura, pero puede acercarse de forma segura una vez que el arco se extingue. Siempre revise las normas de seguridad de máquinas locales aplicables junto con la ISO/TS 15066 antes de la implementación.
¿Qué garantía y soporte debo esperar de un kit de soldadura para cobots?
Los fabricantes de cobots suelen ofrecer garantías de 12 a 24 meses para el hardware del brazo. Las garantías de la antorcha de soldadura y el alimentador de alambre se rigen por los términos del fabricante de los consumibles, generalmente 12 meses para las piezas. La garantía de mano de obra del integrador para el ensamblaje de la celda suele ser de 6 a 12 meses. Antes de comprar, confirme tres aspectos: si el fabricante del cobot cuenta con ingenieros de campo locales o regionales (no solo soporte telefónico), el tiempo promedio de entrega de repuestos para componentes clave y si el paquete básico incluye diagnóstico remoto.
¿Cuál es la ruta de actualización si mi volumen de producción supera la capacidad del cobot?
La ruta de actualización estándar se realiza por etapas. Primero, agregue una segunda celda de cobot junto a la primera en lugar de reemplazarla; dos celdas de cobot, con un costo de entre $35,000 y $65,000 cada una, suelen ofrecer mayor flexibilidad que una celda industrial, con un costo de entre $100,000 y $150,000. Segundo, agregue un posicionador servo para manejar ensamblajes de mayor tamaño. Tercero, si el volumen mensual sostenido supera las 300 a 500 piezas idénticas por mes, evalúe una celda de soldadura industrial de gama media para esa familia de piezas, manteniendo el cobot para trabajos de alta variedad. Ambas tecnologías pueden funcionar en paralelo.
¿Cuándo debería un taller pequeño volver a la soldadura manual en lugar de usar robots colaborativos o pasarse a una célula industrial?
Vuelva al modo manual cuando el tamaño de los lotes sea inferior a cinco piezas y el cambio de configuración se produzca varias veces por turno, lo que hace que la sobrecarga de programación supere el ciclo de soldadura manual. Pase a una celda industrial cuando una sola familia de piezas supere de forma constante las 200 a 300 unidades al mes, cuando los requisitos de deposición superen los 7 a 8 kg/h, cuando el tiempo de ciclo deba ser inferior a 30 segundos o cuando una auditoría de calidad del cliente requiera una trazabilidad de nivel automotriz que vaya más allá de lo que registra el controlador del cobot. Ambas transiciones son predecibles si se realiza un seguimiento de los datos de volumen desde el primer día de la implementación del cobot.
Lectura relacionada
- Guía completa de cobots: tipos, selección y aplicaciones (2026): el artículo principal que abarca los fundamentos de los cobots, las clases de carga útil y el mapeo de aplicaciones en los sectores de fabricación.
- Brazo robótico vs. cobot: ¿Cuándo elegir robots industriales? (2026)Marco de decisión de 8 factores que compara el robot colaborativo y el brazo robótico convencional en función de los requisitos de velocidad, carga útil, repetibilidad y seguridad.
- Guía completa de soldadura robótica (2026)Selección de procesos, diseño de celdas, estándares de calidad de soldadura y mapeo de aplicaciones para toda la gama de configuraciones de soldadura robótica.
- Rentabilidad de la inversión en celdas de soldadura robótica: gastos de capital, tiempo de ciclo y período de recuperación de la inversión (2026): niveles de inversión de capital, cálculo del tiempo de ciclo, ahorro por defectos y ejemplos de período de recuperación de la inversión, incluido el escenario de PYME de nivel inicial en el que se basa este artículo.
- Principales fabricantes de cobots en 2026: ComparativaPanorama completo de proveedores con puntuación en función del rango de carga útil, soporte del ecosistema, cobertura de servicio regional y facilidad de implementación específica para pymes.
Referencias salientes:
Sociedad Americana de Soldadura (AWS)Datos sobre la escasez de mano de obra de soldadores y normas de certificación de soldadura
Federación Internacional de Robótica (IFR)Informe World Robotics 2025, crecimiento de la instalación de cobots y datos de aplicaciones de soldadura.
ISO / TS 15066: especificación técnica para los requisitos de seguridad de los sistemas de robots colaborativos
Última actualización: Mayo 9, 2026