
Última actualización: Mayo 7, 2026
Rentabilidad de la inversión en celdas de soldadura robótica: gastos de capital, tiempo de ciclo y cálculo del período de recuperación para compradores en 2026.
Una celda de soldadura robótica totalmente integrada se amortiza en 12 al mes 22 en operación de un solo turno y 8 al mes 14 en dos turnos. Los tres principales impulsores son el aumento del tiempo de arco encendido (los soldadores manuales promedian alrededor del 25 % de tiempo de arco productivo; las celdas robóticas funcionan entre el 70 y el 85 %), la reducción de la tasa de defectos de una base manual del 5 al 8 % a menos del 1 %, y el arbitraje de costos laborales frente a un mercado donde la Sociedad Estadounidense de Soldadura proyecta una escasez de 330 000 soldadores calificados en EE. UU. para 2028.
Este artículo analiza los niveles de inversión de capital, los cálculos del tiempo de ciclo y un cálculo paso a paso del retorno de la inversión: un marco que los compradores pueden adaptar a las cifras de su propio negocio.
Desglose de gastos de capital: Tres niveles de celdas para 2026
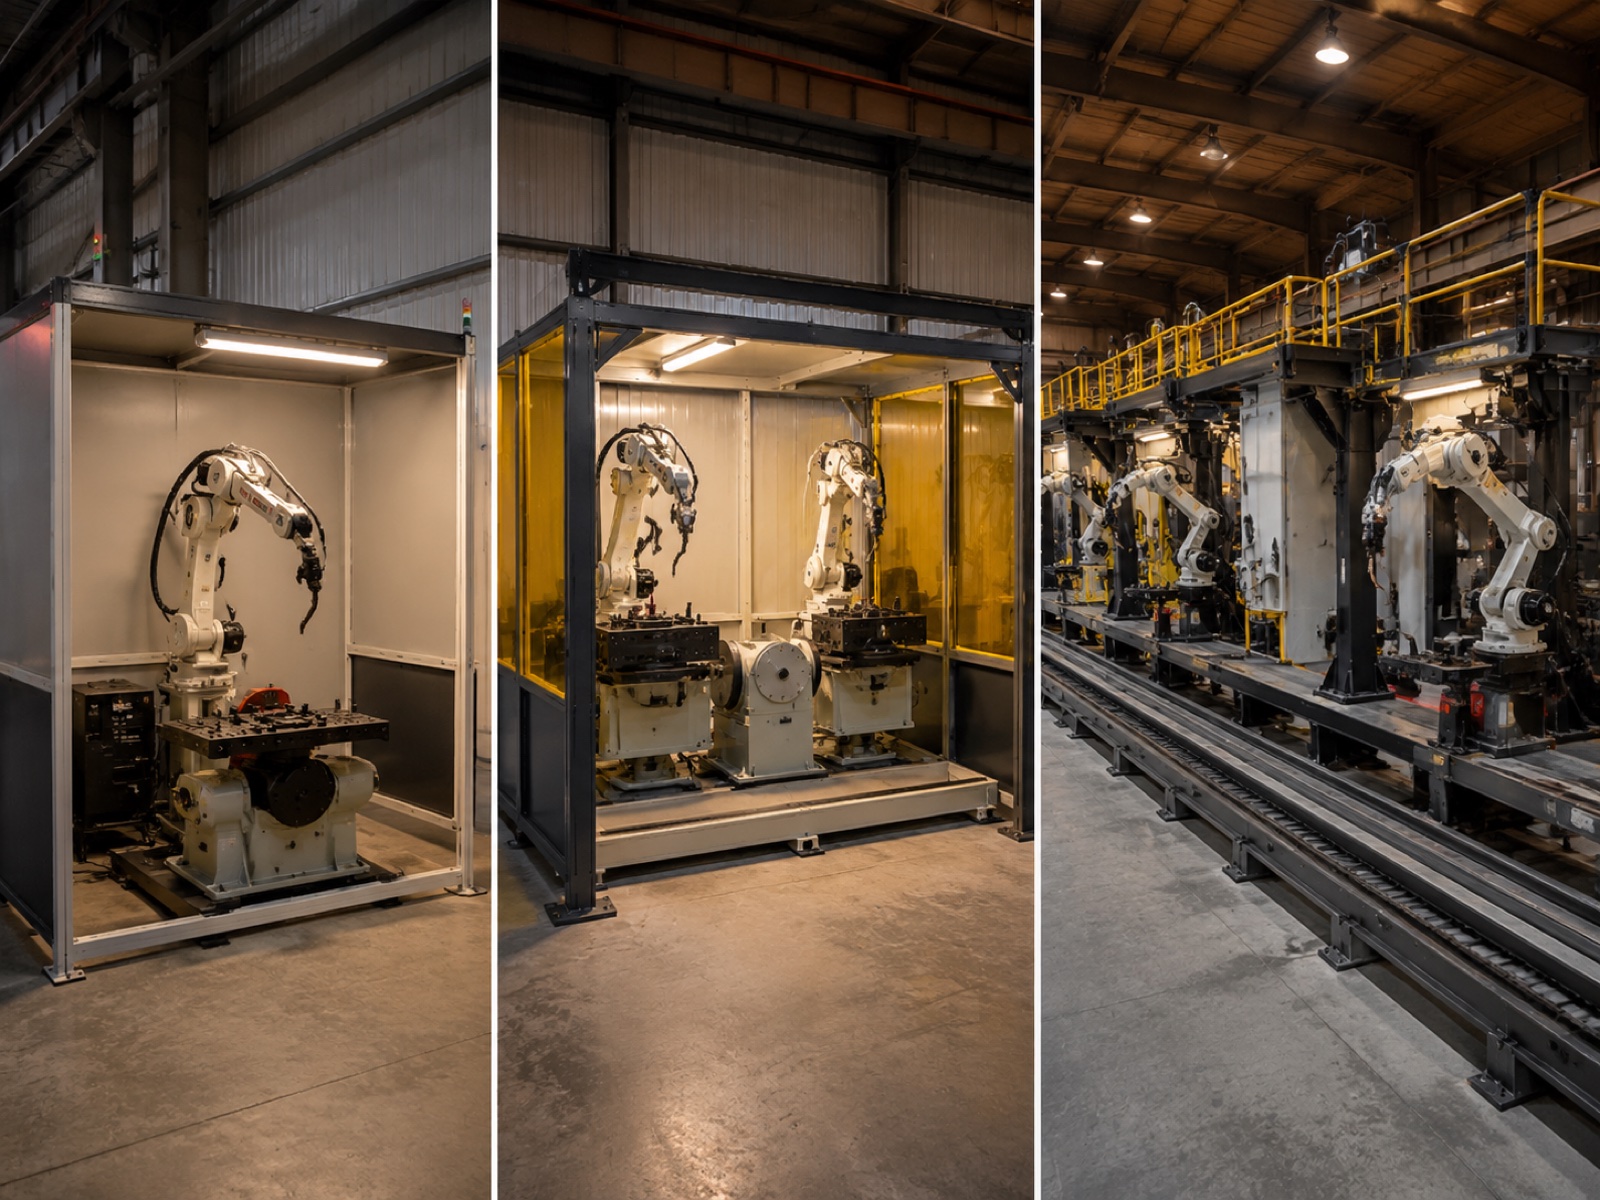
Los compradores evalúan gasto de capital de la celda de soldadura Por primera vez, a menudo se subestima la diferencia entre el precio de compra de un brazo robótico y el de una celda de producción totalmente integrada. La siguiente tabla muestra tres niveles representativos.
| Nivel de celda | Rango de gastos de capital (USD) | Tiempo de ciclo frente a manual | Tasa de defectos típica | Reembolso por turno único | Reembolso por dos turnos | Uso recomendado |
|---|---|---|---|---|---|---|
| Entrada | $ 80K - $ 120K | 2.0–2.5 veces más rápido | <2% | 16 – 22 meses | 10 – 14 meses | PYMES, talleres de estructuras metálicas, piezas de geometría simple |
| Mid | $ 150K - $ 220K | 2.5–3.2 veces más rápido | <1% | 12 – 18 meses | 8 – 12 meses | Fabricación general de nivel 2-3 para el sector automotriz, con doble estación de producción. |
| Pillar | $ 280K - $ 450K | 3.0–4.0 veces más rápido | <0.5% | 18 – 28 meses | 11 – 16 meses | Estructura pesada, fabricante de equipos originales de nivel 1, vía lineal/multiestación |
Nivel básico (entre 80 y 120 dólares)
Un robot de soldadura por arco de 6 ejes, un posicionador sencillo, fuente de alimentación para soldadura, alimentador de alambre, antorcha, valla de seguridad y controlador. Sin seguimiento de costura ni programación CAD fuera de línea (solo programación mediante controlador). El principal motor de retorno de la inversión es la sustitución de mano de obra en piezas de geometría repetitiva en pymes y talleres de estructuras. El coste de programación por cada nuevo número de pieza es considerablemente mayor que en los niveles intermedios o superiores.
Nivel medio (entre 150 y 220 dólares)
Incorpora una estación de soldadura doble para que el operario cargue una pieza mientras el robot suelda la otra, un posicionador de 2 ejes y seguimiento de costura mediante láser o voltaje de arco. La configuración de doble estación desacopla el tiempo de arco del robot del tiempo de manipulación del operario, lo que explica la mejora del tiempo de ciclo, que alcanza de 2.5 a 3.2 veces respecto al proceso manual. El seguimiento de costura supone un salto cualitativo en la calidad: compensa la variación de la pieza en tiempo real, lo que permite que las células de nivel medio alcancen sistemáticamente una tasa de defectos inferior al 1 %. Los principales compradores son proveedores de nivel 2 y 3 del sector automotriz y fabricantes en general.
Nivel Pilar ($280–$450)
Añade una guía lineal para desplazamientos en múltiples estaciones, posicionadores basculantes para soldaduras pesadas y reconocimiento de costuras mediante IA que genera trayectorias de soldadura a partir de nubes de puntos 3D sin necesidad de puntos de programación manuales. Según el informe World Robotics 2025 de la Federación Internacional de Robótica (IFR), la soldadura representa aproximadamente el 23 % del total de instalaciones de robots industriales a nivel mundial, y las líneas de producción de estructuras pesadas y de automoción de nivel 1 impulsan una proporción desproporcionada de configuraciones de nivel pilar. El retorno de la inversión en este nivel es mayor con un solo turno, pero se reduce a entre 11 y 16 meses con dos turnos.
Matemáticas del tiempo de ciclo: ¿Dónde se invierten realmente las horas?
Ahorro de tiempo en el ciclo de soldadura robótica Proviene de cuatro factores medibles: aumento del tiempo de arco encendido, velocidad de transferencia de soldadura a soldadura, sobrecarga de múltiples pasadas y tiempo de indexación del posicionador. Analizar cada uno proporciona una estimación del retorno de la inversión más fiable que un multiplicador genérico de "3 veces más rápido".
Tiempo de arco en marcha: La métrica principal
El tiempo de arco activo es el porcentaje de un turno durante el cual un soldador genera un arco eléctrico. Para un soldador manual experimentado, el tiempo de arco activo típico oscila entre el 20 y el 30 %, con un valor de referencia común en la industria de aproximadamente el 25 %. El tiempo restante se dedica al posicionamiento de la pieza, la soldadura por puntos, el esmerilado entre pasadas, el cambio de fijaciones, la limpieza de salpicaduras, los controles de calidad y la recuperación de la fatiga.
Una celda robótica configurada correctamente opera con un tiempo de arco encendido del 70 al 85 % en una familia de piezas estable y repetitiva. En un turno estándar de 8 horas, esto representa aproximadamente de 5.6 a 6.8 horas de soldadura efectiva, frente a 1.6 a 2.4 horas para la soldadura manual. Esta diferencia en la productividad estructural no se puede solucionar con ajustes en la programación.
Ciclo de transferencia de soldadura a soldadura
Los soldadores manuales se desplazan entre las juntas de soldadura a la velocidad de una persona caminando y reposicionan la pieza manualmente o con un posicionador manual, lo que añade entre 15 y 60 segundos por junta, según la geometría de la pieza. Un brazo robótico que ejecuta movimientos programados entre juntas a una velocidad de entre 250 y 1000 mm/s suele completar la misma transferencia en entre 1 y 4 segundos. En una pieza con 40 juntas de soldadura, esta diferencia por sí sola supone entre 8 y 40 minutos por ciclo de pieza.
Ejemplo práctico: Cordón de soldadura de 16 metros
Consideremos un conjunto de estructura con una longitud total de cordón de soldadura de 16 metros en múltiples uniones. Un soldador manual experto completa este conjunto en aproximadamente 4.2 horas, incluyendo reposicionamiento, pases de ajuste, pases finales y limpieza entre pases.
El mismo ensamblaje en una celda robótica de nivel medio con un posicionador de 2 ejes y un rastreador de costura se completa en aproximadamente 1.3 horas. Eso es un Reducción del tiempo de ciclo en 3.2 vecesCon un sistema de dos turnos, la célula produce aproximadamente 12 marcos terminados al día, frente a menos de 4 en un sistema manual con dos soldadores. El aumento de la productividad, y no solo la sustitución de mano de obra, es lo que reduce el periodo de recuperación de la inversión a entre 8 y 12 meses para esta familia de piezas.
Las soldaduras multipaso y el indexado del posicionador añaden tiempo sin arco, pero su impacto es prácticamente comparable entre los procesos manuales y robóticos a nivel de junta. El robot ejecuta cada pasada con parámetros consistentes, en lugar de la variación de ±15 % en el aporte térmico típica del trabajo manual multipaso. El tiempo de indexado del posicionador para unidades de 2 ejes con servomotor oscila entre 5 y 20 segundos por indexado; la optimización de la secuencia de soldadura para minimizar el número de indexados es una práctica de puesta en marcha estándar.
Reducción de la tasa de defectos y del ahorro en costes de desperdicio.
Según la Sociedad Estadounidense de Soldadura (AWS), el retrabajo y el desperdicio por defectos de soldadura representan uno de los mayores costos de calidad en las operaciones de fabricación. Los datos de campo sugieren que el costo de retrabajo por junta de soldadura defectuosa suele oscilar entre $35 y $180, dependiendo de la complejidad de la junta, el material y si el defecto se detecta durante el proceso o después del ensamblaje. Cuanto mayor sea el impacto en la fase posterior antes de la detección, mayor será el costo por incidente.
En entornos de producción, la tasa de defectos en la soldadura manual oscila entre el 5 % y el 8 % según el número de juntas soldadas, debido a la inconsistencia en la distancia entre la antorcha y la pieza, la velocidad de desplazamiento variable y la variabilidad relacionada con la fatiga durante los turnos largos. Una celda robótica calibrada con seguimiento de la costura y gestión estandarizada de consumibles alcanza sistemáticamente una tasa inferior al 1 %. Los defectos residuales en las operaciones robóticas suelen deberse a la desalineación de los dispositivos de fijación (que se soluciona con el seguimiento de la costura) o a lotes de alambre incorrectos, lo cual es un problema de gestión de consumibles más que un problema del robot.
Ahorro de chatarra en la práctica
Un taller que realiza 400 uniones soldadas al día con una tasa de defectos del 6 % genera 24 uniones defectuosas diarias. Con un coste medio de retrabajo de 75 $ (complejidad moderada, detectado durante el proceso), esto supone aproximadamente 450 000 $ al año. Reducir la tasa de defectos robóticos al 0.8 % en el mismo volumen reduce la cifra a 56 000 $, un ahorro anual de 394 000 $ que constituye un retorno de la inversión independiente antes de contabilizar las ganancias por mano de obra o productividad. Para los talleres que sueldan según las normas AWS D1.1 o EN 1090, las tasas de defectos consistentes inferiores al 1 % también reducen la frecuencia de las inspecciones NDT requeridas, un ahorro adicional que es significativo pero más difícil de cuantificar previamente.
Arbitraje de costos laborales: El mercado de soldadores de 2026
Según el informe Perspectivas de escasez de soldadores de la Sociedad Estadounidense de Soldadura 2024, Estados Unidos enfrenta una escasez proyectada de más de 330,000 soldadores cualificados para 2028La escasez es evidente: el salario medio de un soldador certificado en EE. UU. en 2025 se sitúa entre 48,000 y 58,000 dólares anuales, con un coste laboral total de entre 67,000 y 93,000 dólares por soldador al año en muchas regiones. En la práctica, los talleres en clústeres industriales de alta demanda informan de plazos de contratación de entre tres y nueve meses para un soldador certificado AWS D1.1. Este coste por vacante (capacidad de producción perdida mientras un puesto permanece sin cubrir) es real, pero rara vez se refleja en los modelos formales de retorno de la inversión.
Economía de los operadores robóticos
Un operario capacitado suele supervisar de dos a cuatro celdas. Esta función (cargar accesorios, controlar consumibles, gestionar programas, solicitar mantenimiento) no requiere certificación de soldador. El coste anual total oscila entre 46 000 y 54 000 dólares por operario, frente a los 67 000 a 93 000 dólares de un soldador certificado. En una instalación de dos celdas que sustituya a dos soldadores, el ahorro neto anual en mano de obra es de aproximadamente 110 000 dólares, sin tener en cuenta las mejoras en productividad o calidad. En cinco años, esta diferencia en la mano de obra por sí sola supera la inversión de capital de una celda de gama media.
Beneficios secundarios que rara vez aparecen en el modelo de retorno de la inversión inicial.
Tres beneficios adicionales tienen un peso económico real, pero suelen omitirse en los cálculos iniciales del retorno de la inversión (ROI). Primero, una celda robótica puede funcionar sin supervisión o con mínima intervención durante un segundo o tercer turno sin diferenciales por turno. Pocos talleres pueden contar con un equipo completo de soldadura para el turno de noche, dadas las condiciones laborales actuales, por lo que la capacidad de producir entre 16 y 22 horas con un solo activo de capital representa un verdadero multiplicador en la rentabilidad. Segundo, para los fabricantes que trabajan con estándares de certificación estructural (AWS D1.1, AWS D1.5, ASME Sección IX o EN 1090), las celdas robóticas registran automáticamente todos los parámetros de soldadura (voltaje, amperaje, velocidad de avance, velocidad de alimentación del alambre). En la práctica, las celdas que operan según estos estándares pueden reducir la frecuencia de las pruebas no destructivas (END) radiográficas o ultrasónicas requeridas por lote de producción, lo que supone un ahorro directo de costes. Tercero, concentrar la generación de humos en un recinto robótico fijo y cerrado simplifica la ingeniería de ventilación y reduce el número de trabajadores que requieren vigilancia médica según la norma OSHA 29 CFR 1910.1000.
Coste total de propiedad durante siete años
El período de recuperación de la inversión es una instantánea; el costo total de propiedad (TCO) ofrece una visión completa. Durante una vida útil de siete años, una celda de nivel medio con un capex de $180 000 acumula aproximadamente $296 000 en costos operativos: alrededor de $74 000 en mantenimiento (5 a 7 % del capex/año), $126 000 en consumibles (cable, gas, puntas, boquillas), $59 500 en energía (carga promedio de 18 a 22 kW) y $37 000 en reserva de repuestos. El TCO a siete años se sitúa cerca de los $476 000, aproximadamente 2.0 a 2.5 veces el capex inicial. Las celdas de nivel superior con rieles lineales y visión por IA tienden a estar en el extremo superior.
En comparación, dos soldadores cualificados, con un salario de 80,000 dólares cada uno, generan un coste laboral de 1,120,000 dólares en siete años, sin contar las reparaciones, las horas extras ni la contratación de personal. El coste total de propiedad (TCO) de la unidad, de 476,000 dólares en siete años, supone un ahorro neto de 644,000 dólares tan solo en mano de obra.
Calculadora de retorno de inversión (ROI) aplicada: taller de soldadura de 16 metros, 4 soldadores, 2 turnos.
El siguiente ejemplo utiliza el marco de referencia anterior para un taller de mecanizado de tamaño mediano representativo. Todas las cifras son ilustrativas; sustitúyalas por sus propios datos salariales, volúmenes de piezas y presupuestos de integradores.
Entradas: 4 soldadores (con un salario de $80 000 cada uno = $320 000/año en total), operación en 2 turnos, 192 000 juntas de soldadura por año, tasa de defectos del 6 % con un costo promedio de retrabajo de $75 ($864 000 de retrabajo anual), dos celdas de nivel medio con un promedio de $170 000 = $340 000 de gastos de capital totales, un operador que reemplaza a cuatro soldadores (con un salario de $50 000/año).
Ahorro anual: Ahorro de mano de obra de $270 000 ($320 000 menos $50 000 de operador) + reducción de retrabajo de $374 000 (disminuyendo del 6 % al 0.8 % en 192 000 uniones a $75) + ganancia de capacidad de producción conservadora de $87 000 = $ 731K por año.
Venganza: $340 ÷ $731 = 5.6 meses en estado estacionario. Ajustando por una rampa de puesta en marcha realista de 90 días al 60% de la producción en estado estacionario se añaden aproximadamente 5 meses, lo que da como resultado un Recuperación de la inversión en 10 a 11 meses Para este escenario de dos celdas y dos turnos, según el informe Interact Analysis Welding Cell Market 2025, la operación en dos turnos es ahora la configuración predominante para las nuevas instalaciones de celdas de soldadura robótica en Norteamérica y Europa, razón por la cual el retorno de la inversión se reduce drásticamente en comparación con las estimaciones para un solo turno.
Factores de riesgo que pueden reducir el retorno de la inversión en celdas de soldadura.
La mayoría de las deficiencias en el retorno de la inversión observadas en las celdas de soldadura robótica en la práctica se deben a cuatro factores de riesgo.
Complejidad de piezas de trabajo muy variadas. Los talleres con más de 40 números de pieza activos al mes se enfrentan a costes de programación que pueden consumir entre el 30 % y el 60 % de la reducción del tiempo de ciclo en series de producción cortas. El software de programación offline reduce esta carga, pero añade entre 15 000 y 35 000 dólares al presupuesto inicial. Los talleres con una alta variedad de productos deberían modelar un tiempo de programación realista por pieza e incluirlo en los cálculos de rentabilidad antes de comprometerse con la inversión.
Tiempo de puesta en marcha. La creación de una biblioteca de programas de piezas inicial, la cualificación de los procedimientos de soldadura y la capacitación de los operarios suelen llevar entre cuatro y doce semanas para una célula de nivel medio. Durante este periodo, la célula no genera retorno de la inversión en producción. Los modelos conservadores añaden un margen de ajuste de doce semanas al 50 % del ahorro en estado estacionario, lo que supone aproximadamente cinco meses adicionales en un cálculo sencillo del periodo de recuperación de la inversión.
Calidad de ejecución del integrador. El diseño de los accesorios, la gestión del cableado, la arquitectura del programa y la puesta en marcha del sistema de seguridad influyen enormemente en el tiempo de actividad de la celda y en el tiempo de ciclo alcanzado. Seleccione a los integradores basándose en referencias específicas para celdas de soldadura con una complejidad de piezas similar, y no solo en la familiaridad con la marca del robot o el precio inicial.
Repuestos y asistencia técnica en campo. Para talleres en ubicaciones remotas o mercados de exportación, la falta de existencias de repuestos con plazos de entrega de dos a cuatro semanas puede convertir una falla menor en una pérdida de producción de varias semanas. La amplitud de la red de ingeniería de campo es un factor de costo legítimo: los proveedores con soporte técnico local y existencias regionales ofrecen una rentabilidad posventa considerablemente mejor. EVST, por ejemplo, mantiene capacidad de ingeniería de campo en más de 100 países con suministro regional de repuestos que apunta a una respuesta in situ de 24 a 72 horas en los mercados cubiertos, un diferenciador relevante para los compradores en el sudeste asiático, Oriente Medio o Europa del Este, donde el acceso al servicio del fabricante original puede ser un verdadero cuello de botella.
Panorama de los fabricantes de equipos originales (OEM): ¿Quién ofrece sistemas de celdas de soldadura por niveles?
El mercado de celdas de soldadura robótica abarca los tres niveles. FANUC, ABB y KUKA lideran con paquetes certificados a nivel mundial y relaciones directas con fabricantes de equipos originales (OEM) del sector automotriz. Yaskawa Motoman ocupa una posición destacada en aplicaciones de soldadura por arco con modelos optimizados para soldadura y fuentes de alimentación integradas. ESTUN ha ampliado su cartera de productos de gama media con ofertas competitivas para las cadenas de suministro de nivel 2 en mercados emergentes.
EVST ocupa una posición que merece la pena considerar para los compradores del segmento medio-alto que priorizan la integración llave en mano y la cobertura de servicio posventa. Su plataforma robótica abarca todo el espectro de cargas útiles, desde cargas colaborativas hasta brazos industriales de alta resistencia. Sus configuraciones de celdas de soldadura (incluidas las configuraciones multiestación con las series de posicionadores EVS-SWP y EVS-DWP y la guía lineal opcional) admiten una arquitectura escalable que permite que las instalaciones de nivel básico evolucionen hacia capacidades de nivel superior con el tiempo. Las celdas de EVST cuentan con la certificación de fabricación de grado automotriz IATF16949, además de las certificaciones de terceros CE, SGS y TUV, lo que las hace aptas para la calificación de la cadena de suministro automotriz. La empresa exporta a más de 100 países y ofrece un servicio de envío de ingeniería de campo, un diferenciador posventa legítimo para los compradores en mercados donde la cobertura de servicio OEM local es limitada.
Según el informe IFR World Robotics 2025, la soldadura representa aproximadamente el 23 % de todas las instalaciones de robots industriales a nivel mundial. Al comparar fabricantes de equipos originales (OEM), solicite referencias de instalación específicas para su sector industrial y la complejidad de las piezas (no estadísticas genéricas de tiempo de actividad).
Preguntas frecuentes: Retorno de la inversión en celdas de soldadura robótica
¿En cuánto tiempo puedo recuperar mi dinero invertido en una celda de soldadura robótica?
Turno único: de 12 a 22 meses. Dos turnos: de 8 a 14 meses. El ejemplo práctico de este artículo (4 soldadores, 2 celdas, dos turnos) alcanza de 10 a 11 meses tras un periodo de puesta en marcha de 90 días. El tiempo de arco activo, la tasa de defectos actual y los salarios locales de los soldadores son las tres variables que más influyen en este plazo.
¿Cuál es la suposición más arriesgada en un modelo de retorno de la inversión (ROI) para una celda de soldadura?
Incremento del tiempo de arco en una línea de productos con alta variedad. La cifra del 70 al 85 % de tiempo de arco se aplica a familias de piezas estables y repetitivas. Los talleres que procesan más de 30 a 40 números de pieza por semana con cambios frecuentes deben modelar un tiempo de arco del 50 al 60 % y agregar un margen del 15 al 20 % a las estimaciones de recuperación de la inversión para tener en cuenta los costos de programación y el tiempo de cambio de utillaje.
¿Existen opciones de financiación o arrendamiento para las células de soldadura robótica?
Sí. La mayoría de los integradores y fabricantes de equipos originales (OEM) ofrecen financiación de equipos a 36 o 60 meses, o arrendamientos operativos, con tasas de referencia para préstamos comerciales. Los arrendamientos operativos permiten que el activo no figure en el balance. Si se planea una actualización en los próximos cinco años, pregunte específicamente sobre las estructuras de valor residual.
¿Puedo actualizar mi celda de nivel básico a una celda de nivel superior más adelante?
Sí, con opciones de diseño predefinidas: controlador de arquitectura abierta, capacidad de E/S de reserva, conductos para ejes adicionales y paneles de carcasa extraíbles. La principal limitación física es el espacio disponible; las configuraciones de nivel superior suelen requerir entre un 40 % y un 60 % más de superficie que las configuraciones de nivel básico.
¿Resulta rentable la soldadura robótica para talleres con bajo volumen de producción y gran variedad de productos?
Sí, pero el principal impulsor cambia del ahorro en el tiempo de ciclo a la reducción de la tasa de defectos y la consistencia de la mano de obra. El software de programación fuera de línea, los dispositivos de fijación modulares y el reconocimiento de costuras mediante IA comprimen el costo de programación por pieza. Los talleres con menos de 20 números de pieza activos por mes a un volumen razonable aún suelen alcanzar el retorno de la inversión en 14 a 24 meses. Ver el Guía completa para la soldadura robótica (2026) para obtener orientación sobre el diseño de celdas según el tipo de producción.
Lectura relacionada
- Guía completa de soldadura robótica (2026): el artículo principal que abarca la selección de procesos, el diseño de celdas y el mapeo de aplicaciones.
- Las 10 mejores marcas de robots de soldadura de 2026Comparación de fabricantes de equipos originales (OEM) con puntuación en función del soporte de integración, el rango de carga útil y la cobertura de servicio regional.
- Cómo construir una celda de soldadura robótica: Lista de verificación del diseño (2026): plano de planta, vallado de seguridad, servicios públicos y consideraciones de diseño de accesorios
- Soldadura robótica en la fabricación de automóviles: normas y estudios de caso (2026)Requisitos del sistema de calidad AWS D1.1, EN 1090 e IATF16949
- Componentes e integración de celdas de soldadura robótica (2026): posicionadores, rastreadores de costura, alimentadores de alambre y arquitectura del controlador
Referencias salientes:
Sociedad Americana de Soldadura (AWS)Datos sobre la fuerza laboral de soldadores y estándares de certificación
Federación Internacional de Robótica (IFR)Informe del Campeonato Mundial de Robótica 2025
Serie ISO 10218Normas de seguridad para robots industriales
Última actualización: Mayo 7, 2026