
Poslední aktualizace: 9. května 2026
Pro kobotové svařování v měřítku malých a středních podnikůRozhodnutí je jednoduché, když velikost dávky zůstane pod 50 díly na sérii, týdenní skladba dílů se mění, hodnota jednotlivých dílů je nižší než 500 USD a zkušený operátor může být přeřazen, nikoli zcela vyloučen. Vstupní kapitálové výdaje se zvyšují. 35 až 65 tisíc USD oproti 80 až 150 tisícům USD u konvenční průmyslové svařovací buňky. Programování nového dílu trvá 2 až 8 hodin zaškolování oproti 2 až 5 dnům offline programování. Nevýhodou je, že doba zapálení oblouku u kobotů dosahuje maxima 50 až 65 % oproti 70 až 85 % u průmyslové buňky a rychlost odtavení je nižší. Pro většinu malých výrobních dílen se tento kompromis vyplatí.
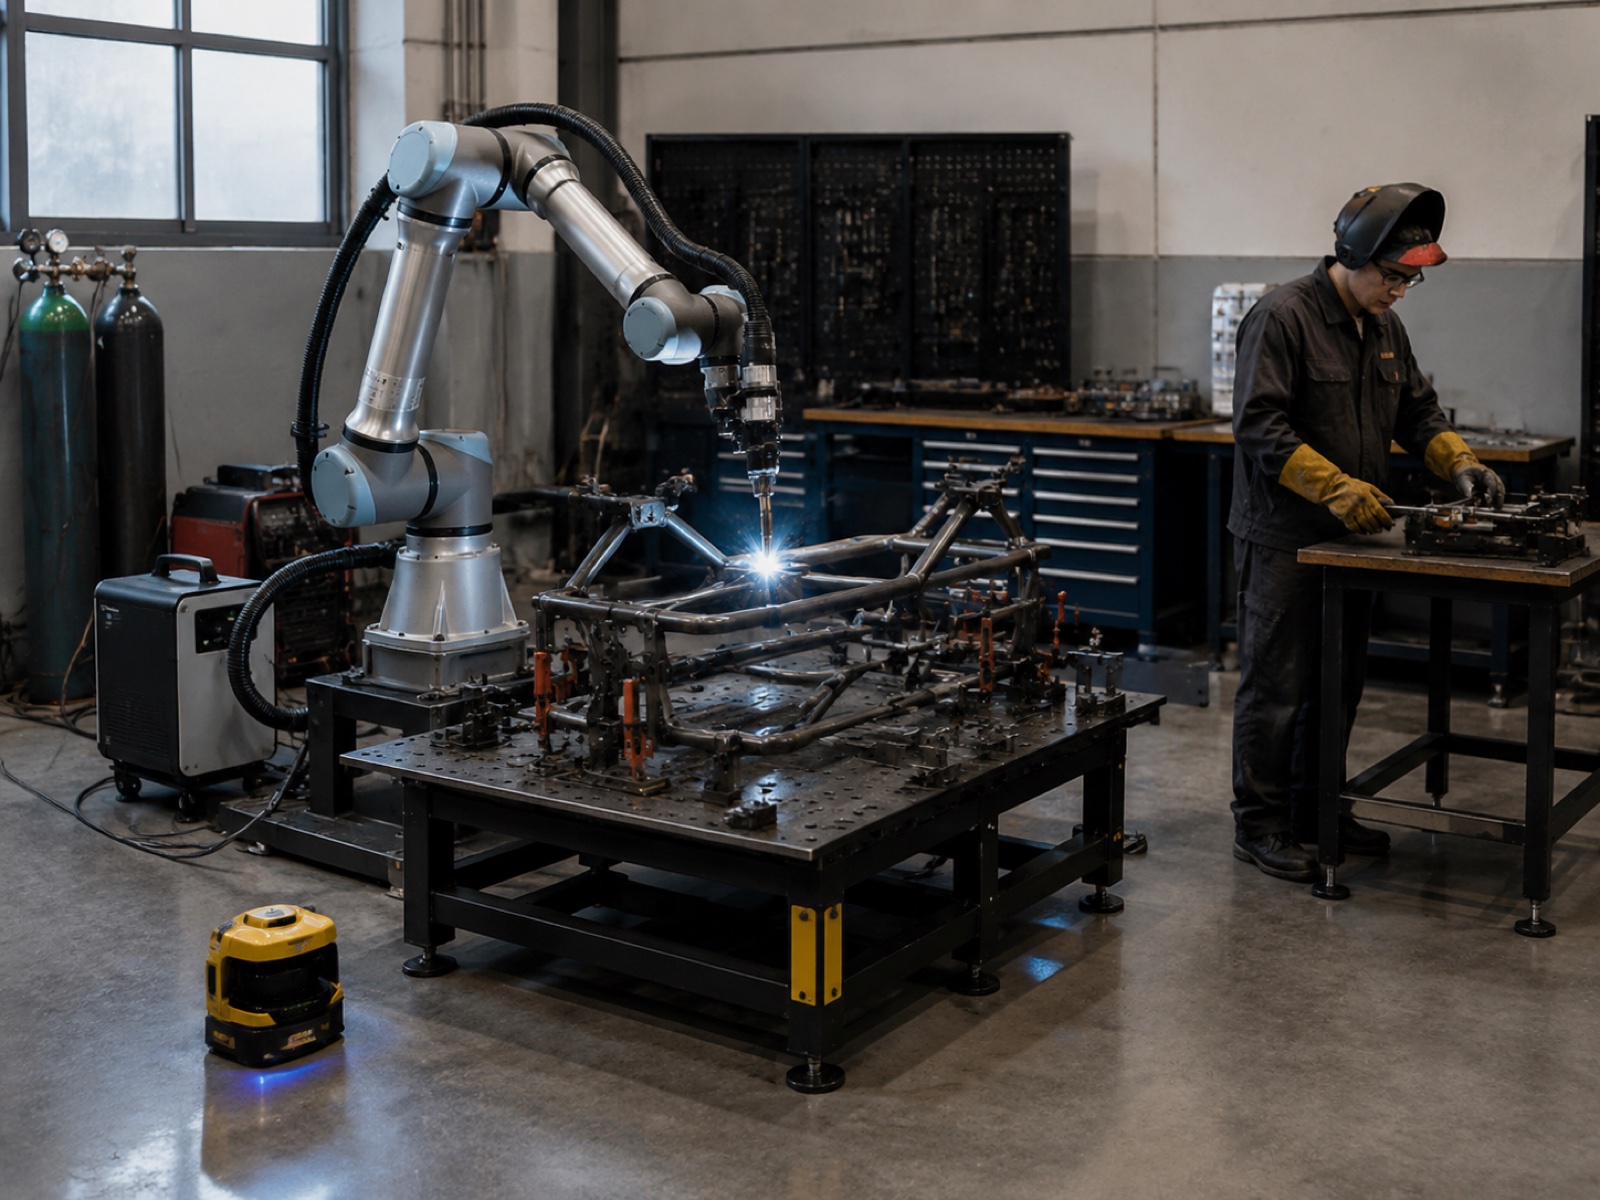
Když vítězí kobotové svařování: 5 podmínek pro malé a střední podniky
Svařovací sestava s koboty nevyhrává v hrubé propustnosti. Vyhrává v rychlosti nasazení, flexibilitě programování a schopnosti sdílet podlahovou plochu s operátory. Podle zprávy Mezinárodní federace robotiky (IFR) World Robotics 2025 vzrostly instalace kolaborativních robotů v posledních obdobích meziročně zhruba o 20 %, čímž výrazně překonaly širší trh s průmyslovými roboty. Růst je soustředěn právě v segmentu malých a středních podniků, kde menší velikosti dávek a omezená podlahová plocha znemožňují použití konvenčních chráněných buněk.
Pět podmínek, ať už jsou přítomny společně nebo v kombinaci, trvale upřednostňuje investici do kobotového svařování před průmyslovou buňkou.
Podmínka 1: Nízký až střední objem, velikost dávky pod 50
Průmyslové svařovací buňky dosahují nejlepší doby zapálení oblouku u stabilních, opakujících se skupin dílů. Pokud je počet kusů menší než 50 kusů na dávku a směs se mění každý týden, doba výměny a opětovného učení snižuje výhodu propustnosti průmyslové buňky. Dílny s třemi až osmi čísly dílů týdně jsou ideální volbou pro koboty, za předpokladu, že doba cyklu na díl není závazným omezením.
Podmínka 2: Vysoký mix produktů
Pokud cenová nabídka zobrazuje více než tucet aktivních čísel dílů, je klíčovou výhodou programovací flexibilita kobotového svařování. V praxi svářeč, který vede hořák svařovací cestou přímo na dílu, vygeneruje pracovní program za dvě až osm hodin. Nové zákaznické zakázky se na robotu kvalifikují do jednoho pracovního dne. Konvenční buňka s offline programovacím softwarem prodlužuje toto okno na několik dní a vyžaduje pro obsluhu softwarového školení.
Podmínka 3: Požadován provoz bez oplocení
Konvenční průmyslová buňka vyžaduje obvodové oplocení, obvykle 1.5 až 3 metry na každé straně. Kobotní buňka využívající bezpečnostní skener oblasti (monitorování rychlosti a separace dle ISO/TS 15066) zmenšuje bezpečnostní perimetr na ochranné pole skeneru, čímž se v omezených provozovnách malých a středních podniků uvolňuje smysluplná podlahová plocha. Obsluha nakládá a vykládá bez otevírání blokovacích bran, což snižuje režijní náklady na přestavbu u krátkých sérií.
Podmínka 4: Nedostatek kvalifikovaných svářečů
Podle výhledu nedostatku svářečů Americké svářečské společnosti (AWS) čelí Spojené státy předpokládanému deficitu více než 330 000 kvalifikovaných svářečů do roku 2028Dodací lhůty pro certifikované svářeče AWS D1.1 se v průmyslových oblastech s vysokou poptávkou pohybují od tří do devíti měsíců, přičemž roční náklady se pohybují v rozmezí 67 000 až 93 000 dolarů při plném ročním využití. Kobot provozovaný vyškoleným operátorem bez certifikace tuto mezeru ve výrobě vyplňuje s nižšími průběžnými náklady na práci, přičemž robot po nastavení programu uchovává parametry svařování.
Stav 5: Modernizace brownfieldu, žádné větší práce na zařízení
Konvenční průmyslová buňka obvykle spouští práce na zařízení: základy oplocení, potrubí a přípojky pro větrání. Kobotní svařovací sada dorazí na kolečkové základně, připojí se k jediné přípojce 480 V nebo 220 V a během několika dní vstoupí do výrobní kvalifikace. U pronajatých zařízení nebo dílen s nejistým dlouhodobým nájmem je minimální požadavek na úpravu lokality důležitý nad rámec samotného rozdílu v kapitálových výdajích.
Když průmyslová svařovací buňka stále vítězí
Kobotové svařování má skutečná omezení a nadhodnocování jeho rozsahu použití malým dílnám škodí. Čtyři podmínky trvale upřednostňují konvenční průmyslovou svařovací buňku.
Doba cyklu pod 30 sekund
Rychlost svařování koboty je omezena výkonem a silou. I když se celá svařovací sekvence musí vejít do 30 sekund, většina kobotů nedokáže dosáhnout požadované rychlosti pojezdu a zrychlení polohování hořáku. Průmyslové roboty pro obloukové svařování pracují výrazně nad limity rychlosti kobotů a tato mezera se u dílů s mnoha krátkými svarovými segmenty zvyšuje.
Požadovaná rychlost nanášení nad 10 kg/h
MIG navařování na kobotu dosahuje výkonu 3 až 7 kg/h. Průmyslová buňka s vysokonapěťovým zdrojem energie dodává výkon 8 až 14 kg/h. Pro výrobu těžkých konstrukcí, práci s tlakovými nádobami nebo vícevrstvé aplikace s tlustými plechy (12 mm+) je rozdíl v navařování spíše technickým omezením než preferencí.
Vícevrstvé svařování tlustých plechů
Průmyslové buňky s laserovým sledováním svarů a integrovaným monitorováním svařovacího procesu udržují přesnost polohy v desítkách průchodů těžkých profilů. Většina kobotových svařovacích balíčků postrádá sledování svarů a integraci zdroje energie potřebné pro certifikovanou práci s tlustými plechy dle AWS D1.1 nebo EN 1090 s plnou sledovatelností.
Automobilový průmysl, specializovaná výroba Tier 1
Dodavatelské řetězce pro automobilový průmysl Tier 1 vyžadují procesní řízení v souladu s normou IATF16949 a trvalou vysokou kadenci výroby jedné řady dílů po dobu několika týdnů. Programovací agilita cobotu je při této frekvenci změn irelevantní a doba cyklu a požadavky na depozici obvykle překračují možnosti cobotu při objemu výroby.
Rámec pro rozhodování s 8 otázkami: Kobotové svařování vs. průmyslová buňka
Použijte níže uvedenou tabulku k ohodnocení vaší dílny podle osmi měřitelných faktorů. Převaha odpovědí ve sloupci Coboty signalizuje kobotové svařování jako výchozí bod; převaha ve sloupci Průmysl signalizuje konvenční buňku. Smíšené výsledky (čtyři ku čtyřem, pět ku třem) vyžadují pilotní přístup nebo hybridní strategii.
| Otázka | Oblíbené kobotové svařování | Průmyslové buňky upřednostňovány |
|---|---|---|
| 1. Velikost šarže na číslo dílu | Méně než 50 jednotek na běh | Konzistentně více než 100 jednotek na běh |
| 2. Částečná směs týdně | 5 nebo více různých čísel dílů týdně | 1 až 2 specializované rodiny dílů |
| 3. Hodnota dílu na jednotku | Konečná hodnota pod 500 USD | Nad 1 000 USD (riziko nákladů na přepracování ospravedlňuje investici do automatizace) |
| 4. Složitost mapy svarů | Jednoduché až středně těžké; jednorázové nebo lehké vícenásobné obrábění; deska pod 10 mm | Těžký vícevrstvý obráběcí stroj; silný plech 12 mm+; dlouhé spoje vyžadující sledování švů |
| 5. Cílová doba cyklu | Žádný pevný čas cyklu pod 30 sekund na díl | Požadovaná doba cyklu je kratší než 30 sekund |
| 6. Vyžaduje se certifikace kvality | AWS D1.1 nebo ekvivalent; vizuální + základní NDT přijatelné | IATF16949; plná sledovatelnost svarů; konstrukční certifikace dle EN 1090 |
| 7. Dostupná podlahová plocha | K dispozici méně než 15 m²; nutný sdílený pracovní prostor | K dispozici je vyhrazená buňka o rozloze 20 m² nebo více |
| 8. Rozpočet kapitálových výdajů | Celkový rozpočet projektu 35 000 až 80 000 dolarů | K dispozici je rozpočet od 100 000 do 200 000 dolarů a více. |
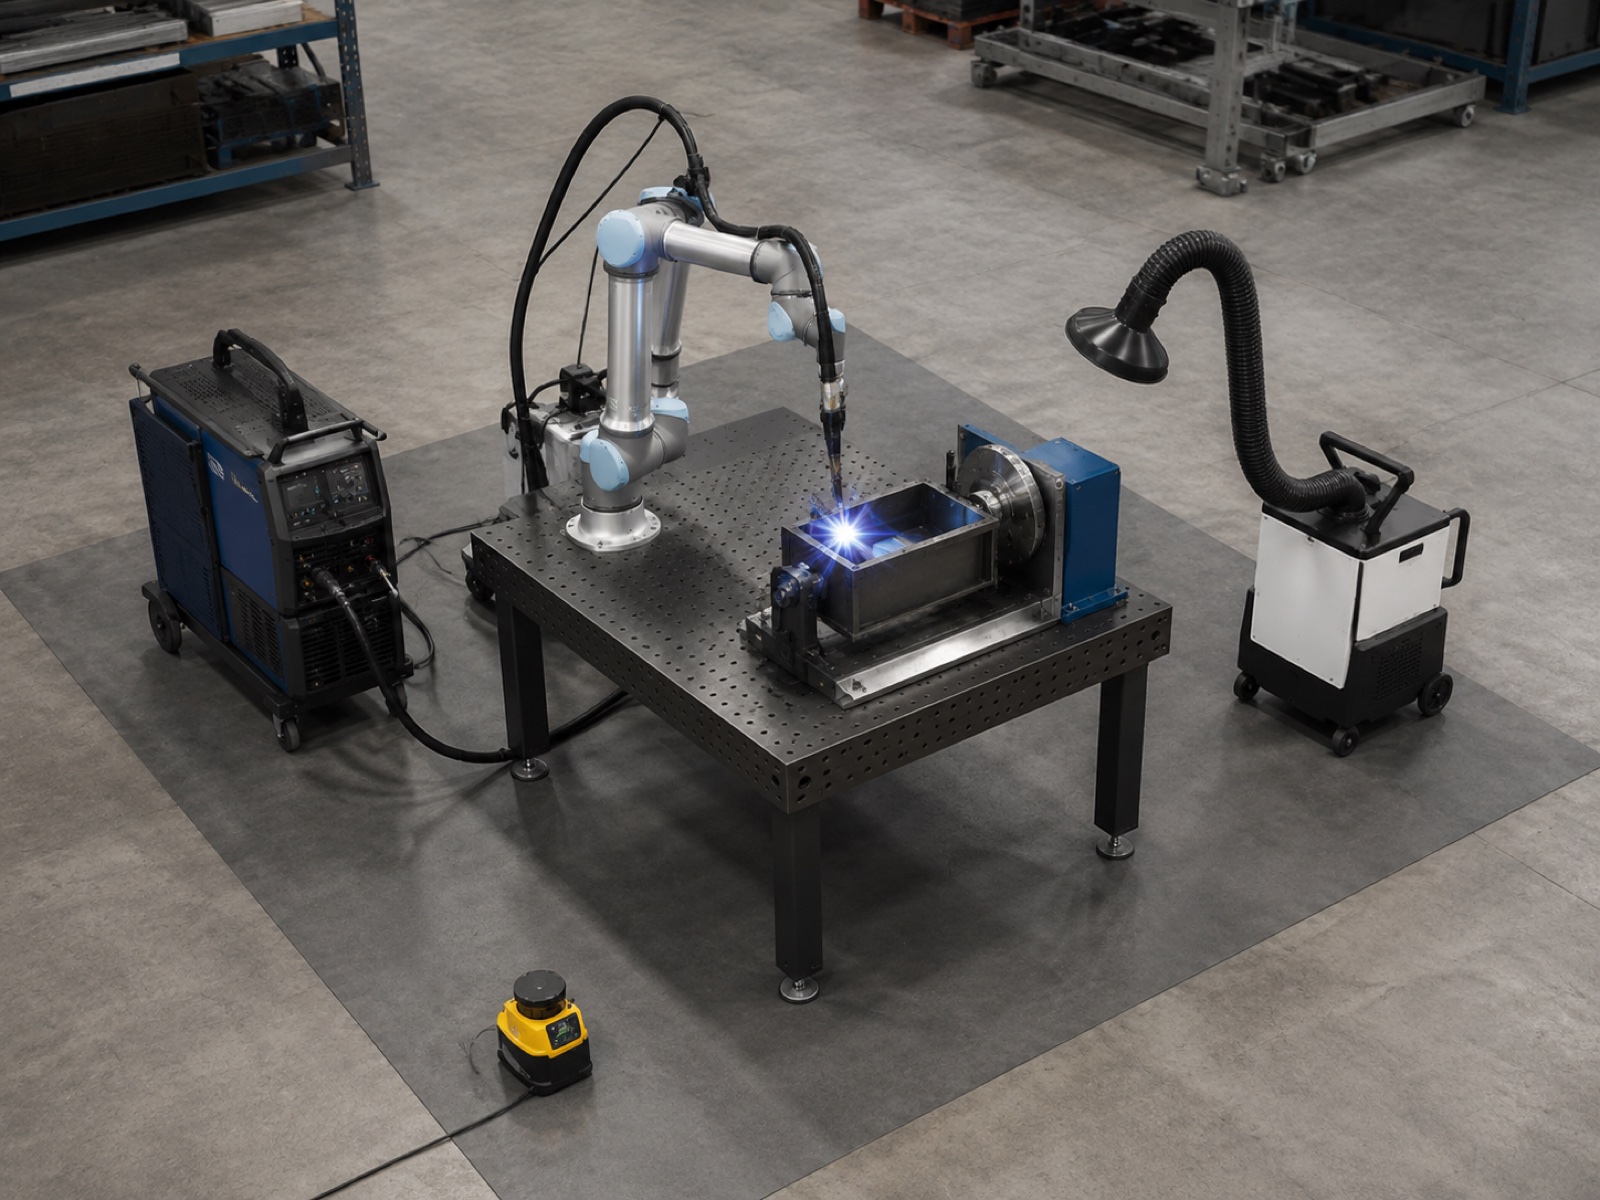
Rozpis kapitálových výdajů: Svařovací buňka pro koboty pro malé a střední podniky (35 až 65 tisíc USD)
Rozpočet svařovací buňky pro koboty pro malé a střední podniky ve výši 35 až 65 tisíc USD pokrývá při správné specifikaci skutečný balíček připravený k výrobě. Obrázek níže není zjednodušenou demonstrační sadou; je to to, co fungující dílna potřebuje k provozování výroby dílů. Široká škála odráží třídu užitečného zatížení ramene kobota, typ polohovače a to, zda si kupující pořídí předem integrovaný balíček, nebo zda komponenty montuje samostatně.
| Složka | Rozpočtové rozpětí (USD) | Poznámky |
|---|---|---|
| 6osé rameno kobota (třída užitečného zatížení 10–20 kg) | $ 18,000 - $ 32,000 | Třída užitečného zatížení určuje dosah a schopnost ukládání |
| Svařovací hořák + podavač drátu + zdroj napájení | $ 6,000 - $ 12,000 | MIG balíček; doporučuje se pulzní zdroj |
| Jednoduchý manuální nebo servo polohovací regulátor | $ 3,500 - $ 8,000 | 1osý servo polohovač pro synchronizovanou rotaci; manuální naklápění pro levnější sestavení |
| Bezpečnostní skener v oblasti + montáž | $ 2,500 - $ 5,000 | SIL 2; nahrazuje pevné oplocení na straně přístupu operátora |
| Svařovací stůl, držák hořáku, systém pro správu kabelů | $ 1,500 - $ 3,500 | Často zabaleno v předintegrovaných balíčcích |
| Odsávání výparů (přenosné nebo potrubí) | $ 1,800 - $ 4,500 | Regulační požadavek; přenosné jednotky na spodní hranici rozsahu |
| Integrace, uvedení do provozu, kvalifikace prvního dílu | $ 3,000 - $ 8,000 | Nižší pro předintegrované balíčky; vyšší pro konfigurace na míru |
| Celkový systém (odhad) | $ 36,300 - $ 73,000 | Nezahrnuje upínací přípravky; za upínací přípravky pro konkrétní díly je třeba připočítat 2 000–8 000 USD |
Průmyslová buňka základní úrovně s bezpečnostním oplocením a základním polohovačem obvykle stojí 80 000 až 120 000 dolarů s plnou instalací. Balíček s koboty stojí o 40 až 55 % méně, což podstatně mění dobu návratnosti pro dílny, které s daným počtem dílů vyrábějí méně než 100 dílů týdně. Podle studie Interact Analysis Welding Automation Market 2025 roste zavádění kobotového svařování nejrychleji v cenové kategorii systémů pod 75 000 dolarů, a to díky nižším nákladům na robotické rameno a dostupnosti předintegrovaných balíčků, které snižují integrační riziko pro dílny bez specializovaných robotických inženýrů.
Doba zapálení oblouku a nanášení: Co čísla skutečně znamenají
Produktivitu svařování porovnávají dva ukazatele: doba zapálení oblouku (podíl doby směny s hořákem generujícím oblouk) a rychlost odvadění (kg odvaděného drátu za hodinu). Oba se liší mezi kobotem a průmyslovou buňkou a oba mají výhrady, které dodavatelé často opomíjejí.
Doba zapnutí oblouku
Dobře konfigurovaná svařovací buňka pro koboty běží na 50 až 65 % doby zapálení obloukuZbytek jde na nakládání a vykládání dílů (obsluha to provádí ručně, protože většina kobotových buněk malých a středních podniků nemá samostatnou nakládací stanici), čištění hořáku a kontrolu spotřebního materiálu a dobu přístupu bezpečnostního skeneru během výměny. Při standardní 8hodinové směně se 50 až 65 % doby zapnutí oblouku promítá do 4 až 5.2 hodin skutečného svařování, což je zhruba dvojnásobek oproti 20 až 25 %, kterých by dosáhl zkušený ruční svářeč, který by vše dělal sám.
Konvenční průmyslová svařovací buňka s dvojitou stanicí (obsluha nakládá jeden přípravek, zatímco robot svařuje druhý) dosahuje 70 až 85 % doby zapálení oblouku protože svařovací oblouk robota téměř nikdy není přerušen dobou manipulace operátora. Tato výkonnostní mezera je reálná, ale její ekonomický dopad závisí na objemu zpracovávaných dílů. Pro dílnu, která svařuje 30 dílů týdně za 400 dolarů na kus, může mít rozdíl v propustnosti mezi 55 % a 75 % doby zapnutého oblouku hodnotu 15 000 až 25 000 dolarů v dodatečné roční produkci, což je méně než polovina rozdílu v kapitálových výdajích mezi těmito dvěma typy systémů.
Depoziční rychlost
Probíhá depozice svařování MIG metodou Cobot 3 až 7 kg/h v závislosti na průměru drátu (obvykle 0.8 až 1.2 mm), nastavení proudu (omezeno jmenovitým pracovním cyklem hořáku cobotu) a konfiguraci spoje. Průmyslové svařovací buňky s vyššími proudovými zdroji a svařovacími hořáky s plným pracovním cyklem fungují 8 až 14 kg/h na srovnatelných typech spojů.
Pro většinu aplikací v malých a středních podnicích je dostatečný rozsah 3 až 7 kg/h. Lehký konstrukční rám nebo zakázková sestava zábradlí svařená z plechu o tloušťce 4 až 6 mm zřídka vyžaduje více než 2 až 3 kg/h skutečného navařování na úrovni dílu. Navařovací mezera se stává důležitou při svařování silných profilů, těžkých svařenců nebo souvislých švů přesahujících několik set milimetrů v jednom průchodu.
Doba programování: hodiny vs. dny
Doba programování je nejvíce podceňovanou konkurenční výhodou kobotového svařování pro provozy s vysokou spotřebou materiálu. Srovnání je přímé: programování s využitím teach-through na kobotu versus offline programování (OLP) pro konvenční průmyslovou buňku.
Programování s průchozím učením u kobota funguje tak, že se svařovací hořák fyzicky vede po svarové dráze, zatímco rameno kobota zaznamenává trajektorii. Obsluha nastaví parametry svařování (proud, napětí, rychlost pohybu, úhel hořáku) u každého typu spoje a program je připraven ke spuštění během jedné relace. U typického svařování malého a středního podniku s 8 až 15 svarovými spoji tento proces trvá 2 na 8 hodin včetně ověření nasucho a kontroly prvního výrobku. Nového čísla dílu od výkresu zákazníka až po první výrobní svařování lze dosáhnout během jednoho pracovního dne.
V praxi dílny využívající systém teach-through s koboty uvádějí, že zkušení svářeči se adaptují během 2 až 4 hodin praktického cvičení a po prvním týdnu provozu dokáží samostatně programovat nové díly. Přenos dovedností ze znalostí svařování do programování s koboty je přímý: svářeč již rozumí typům spojů, směru pohybu a úhlu hořáku. Robot jednoduše důsledně provádí svářečova rozhodnutí.
Offline programování pro konvenční průmyslovou buňku vyžaduje import CAD modelu, generování svarových drah v softwaru OLP, simulaci a kontrolu kolizí, následné zpracování pro specifický řídicí systém robota a fyzické ověření programu v buňce. Pro dílnu bez specializovaného robotického inženýra tento proces trvá od 2 do 5 dnů na nové číslo dílu a chyby zjištěné během fyzického ověřování často vyžadují návrat k softwaru OLP pro opravné cykly. Licence softwaru OLP přidávají k rozpočtu projektu 15 000 až 35 000 USD a vyžadují školení pro efektivní používání.
4 rozsudky z případů malých a středních podniků: Kobotové svařování v praxi
Tyto čtyři scénáře jsou reprezentativní pro segment malých a středních podniků a vycházejí z modelů nasazení v terénu ve srovnatelných profilech dílen. Žádný z nich nepředstavuje konkrétního jmenovaného zákazníka.
Případ A: Dílna na výfukové komponenty, 50 kusů měsíčně
Profil: Dílna pro 12 osob, zakázkové svody výfuku, nerezová ocel 304 o tloušťce stěny 1.5 až 3 mm, čtyři aktivní čísla dílů, 180 až 350 dolarů za sestavu. Verdikt: svařování koboty, silné uchycení. Objem je pod prahovou hodnotou, kde výhoda doby zapnutí oblouku průmyslové buňky ospravedlňuje dodatečné kapitálové výdaje ve výši 50 000 až 80 000 USD. Měsíční změna mezi čtyřmi objednacími čísly vyhovuje programování s využitím teach-through. Svářečka je přeřazena na přípravu výroby, nikoli zcela vyřazena.
Případ B: Výrobce zábradlí na míru, 20 kusů měsíčně
Profil: Kovovýroba pro 8 osob, zakázkové zábradlí z nerezové a měkké oceli, koutové a tupé svary na trubkách o průměru 5 až 8 mm, cena 600 až 1 800 dolarů za montáž. Verdikt: svařování koboty, mezní shoda; programátorská disciplína je klíčová. Skutečnou výhodou je konzistence svarů na spojích trubek, což snižuje potřebu oprav u vysoce hodnotných sestav. Vynechání programování u objednávek dvou jednotek a návrat k ručnímu režimu maří investiční logiku.
Případ C: Výrobce kuchyňského vybavení, 200 kusů týdně
Profil: Smluvní výrobce s 35 zaměstnanci, komerční kuchyňské rámy z nerezové oceli 304 o tloušťce 1.5 až 2.5 mm, třívrstvé provedení rámů, 120 až 280 dolarů za kus. Verdikt: průmyslová buňka je vhodnější, ale kobot je platný pilotní projekt. Při 200 kusech týdně se třemi objednacími čísly je výhoda doby zapnutí oblouku u průmyslové buňky střední třídy opodstatněná. Kobotní buňka s nejvyšším objemem výroby za 45 000 až 55 000 dolarů generuje pozitivní návratnost investic, zatímco dílna shromažďuje objemová data pro rozhodnutí o větším kapitálu.
Případ D: Výrobce lodních přívěsů, 12 kusů měsíčně
Profil: Dílna pro 15 osob, pozinkované ocelové rámy přívěsů, čtvercové a obdélníkové trubky o průměru 50 mm se stěnou 3 až 5 mm, dvě velikosti rámů, 800 až 1 600 dolarů za rám. Verdikt: svařování koboty, silné uchycení. Rovné švy a předvídatelné úhly spojů jsou ideální pro programování pomocí funkce teach-through. Velké geometrie rámu mohou vyžadovat provádění svarů ve dvou nastaveních s přemisťováním rámu pomocí jednoduchého ručního polohovače.
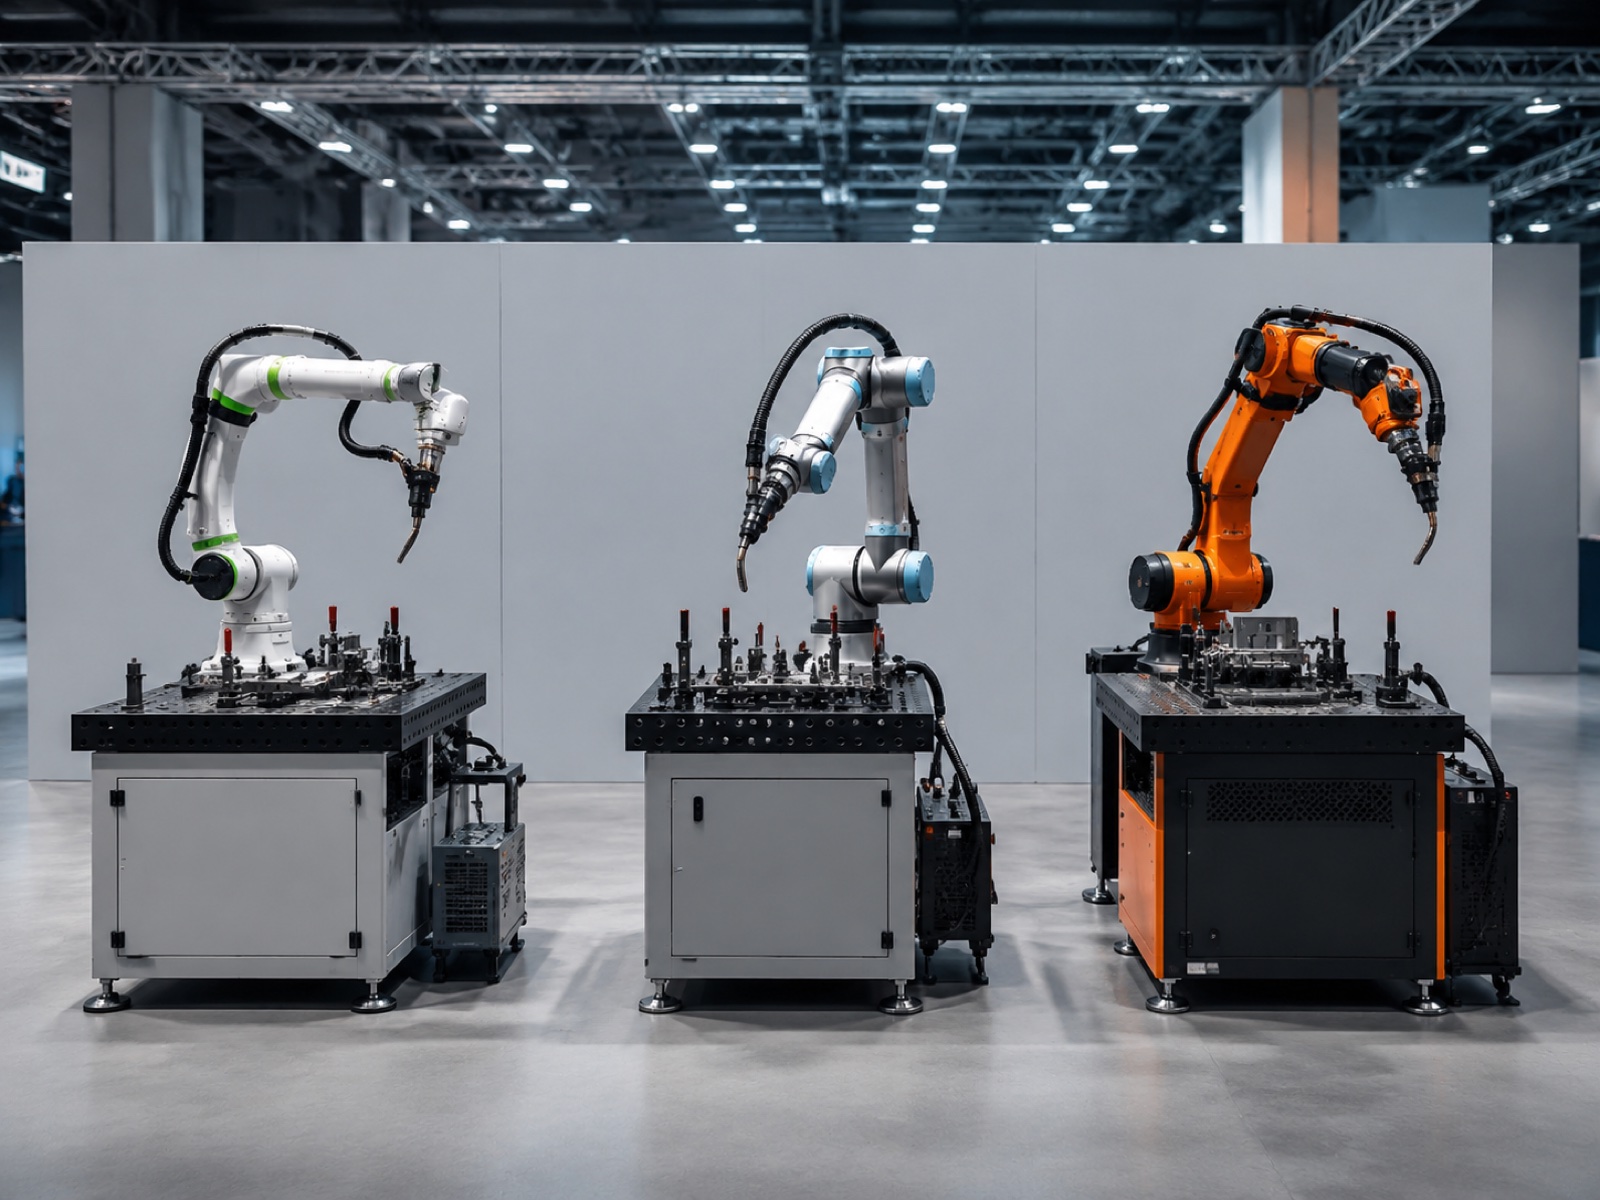
Prostředí dodavatelů: Možnosti svařování koboty pro malé a střední podniky (2026)
Trh s kobotovým svařováním se konsolidoval kolem několika platforem s předintegrovanými svařovacími balíčky. Klíčové možnosti pro malé a střední podniky v roce 2026:
Univerzální roboti (UR10e, UR20) se svařovacími balíčky
UR10e (nosnost 12.5 kg) a UR20 (nosnost 20 kg) jsou celosvětově nejrozšířenějšími svařovacími rameny pro koboty, které jsou prostřednictvím ekosystému URCap spárovány s balíčky třetích stran od společností Hirebotics, Lincoln Electric nebo Fronius. Silnou stránkou je hloubka sítě integrátorů. Nevýhodou je, že specifické funkce pro svařování závisí na balíčku třetí strany, nikoli na řídicí jednotce UR.
Doosan Robotics H2017
Model H2017 (užitečné zatížení 20 kg, dosah 1700 mm) nabízí vyšší třídu užitečného zatížení než většina kobotových svařovacích platforem s nativní integrací řídicí jednotky pro zdroje svařovacího proudu, která poskytuje přesnější zpětnou vazbu o parametrech oblouku. Mimo hlavní průmyslové trhy je obvykle k dispozici prostřednictvím regionálních distributorů.
Techman Robot TM5 / TM12 se svařovacími buňkami
Vestavěný systém vidění od společnosti Techman pomáhá s vyhledáváním svarů na jednoduchých geometriích spojů a snižuje tak požadavky na opakovatelnost přípravků. Předintegrované svařovací buňky jsou k dispozici prostřednictvím regionálních integrátorů v asijsko-pacifickém regionu a na evropském trhu.
Svařovací sada ABB GoFa
Systém GoFa od společnosti ABB (CRB 15000, nosnost 5 a 10 kg) s aplikačním balíčkem pro svařování ABB je zaměřen na lehkou výrobu a tenkovrstvé plechy, s podporou globální servisní infrastruktury ABB. Je vhodnější pro práci s tenkými trubkami a plechy než pro svařované konstrukce.
Řada EVST XR a XR-EX pro kobotové svařování
Společnost EVST nabízí konfigurace pro svařování s kolaborativním systémem prostřednictvím řady XR (kolaborativní nosnosti až do 20 kg) s integrací na klíč, která zahrnuje rameno kolaborativního robota, svařovací hořák, polohovač a bezpečnostní systém. Mezi hlavní rozdíly pro malé a střední podniky patří certifikace CE, SGS a TUV od třetích stran, výroba kolaborativních robotů na automobilové úrovni dle IATF16949 na výrobní lince kolaborativních robotů a pokrytí terénních inženýrských služeb ve více než 100 zemích. Řada XR-EX (dvojí certifikace ATEX/IECEx, IP68) pokrývá prostředí s ochranou proti výbuchu. Robotická platforma EVST sahá od kolaborativních nosností až po těžká průmyslová ramena, což poskytuje jasnou cestu k modernizaci bez nutnosti změny dodavatele s rostoucím objemem výroby.
Kobotové svařování vs. průmyslová buňka vs. manuální svařování: Úplné srovnání
| Dimenze | Kobotová svařovací buňka | Průmyslová svařovací buňka | Ruční svařování |
|---|---|---|---|
| Vstupní kapitálové výdaje (USD) | $ 35,000 - $ 65,000 | 80 000 – 150 000 USD (základní a střední) | 5 000 – 15 000 USD (vybavení) |
| Doba zapnutí oblouku | 50 - 65% | 70 - 85% | 20 - 25% |
| Rychlost navařování MIG | 3 - 7 kg / h | 8 - 14 kg / h | 1.5 - 4 kg / h |
| Čas programování (nová část) | 2 – 8 hodin (průběžná výuka) | 2 – 5 dní (OLP + ověření) | 0 (není nutné žádné programování) |
| Bezpečnostní oplocení pro obsluhu | Skener plochy; možnost použití bez oplocení dle ISO/TS 15066 | Vyžadováno oplocení celého obvodu | Pouze osobní OOPP |
| Podlahová stopa | Typicky 6 – 12 m² | 18 – 40 m² včetně odsazení oplocení | 2–4 m² na stanici |
| Míra vad (kalibrovaná) | 1 - 3% | Méně než 1% | 5 - 8% |
| nejlepší | Vysoký mix, nízký až střední objem; dílny pro malé a střední podniky; modernizace brownfieldů; zmírňování nedostatku svářečů | Vyhrazené řady dílů; velké objemy; tlusté plechy; dodavatelský řetězec pro automobilový průmysl | Jednorázová zakázková práce; velmi složitá geometrie; malé dávky, kde doba programování překračuje dobu svařování |
Plán pro přijetí malými a středními podniky: Od pilotního projektu k vícebuněčnému projektu
V praxi se většina nasazení svařovacích kobotů v malých a středních podnicích řídí čtyřstupňovým postupem. Klíčem je vnímat každou fázi jako rozhodovací bod, nikoli jako předem stanovený časový harmonogram.
- Krok 1 (1.–3. měsíc): Pilotní projekt na jedné části rodiny. Vyberte číslo dílu s nejlepší kombinací opakovatelnosti, měsíčního objemu a geometrické jednoduchosti. Uveďte první program do provozu za přítomnosti integrátora. Před prohlášením o připravenosti k výrobě spusťte 30 až 50 výrobních dílů. Sledujte dobu zapálení oblouku, míru vad a čas programování na díl od prvního dne.
- Krok 2 (3.–9. měsíc): Vytvořte knihovnu součástí. Naprogramujte další čísla dílů nezávisle pomocí funkce teach-through. Určete, které díly fungují nejlépe na kobotu a které jsou vhodnější pro manuální obrábění (velmi malé dávky, vysoce složitá geometrie). Snažte se o jeden nový program týdně.
- Krok 3 (9.–18. měsíc): Přidání druhé buňky kobota. Když první buňka pracuje téměř na plné kapacitě, druhá buňka s podobnými náklady obvykle překonává jednu průmyslovou buňku z hlediska flexibility. Dvě buňky paralelně zpracovávají různé řady dílů a zajišťují kontinuitu, pokud jedna z nich vyžaduje údržbu.
- Krok 4 (18+ měsíců): Vyhodnocení průmyslové buňky pro velkoobjemové skladové jednotky. Na základě reálných dat o propustnosti identifikujte, které řady dílů překročily 200 až 300 kusů za měsíc. Běžným řešením je průmyslová buňka střední třídy pro tyto skladové jednotky a zároveň ponechání kolaborativních robotů pro zbytek s vysokým složením. Kobotové buňky se v tomto okamžiku nestanou nadbytečnými.
Často kladené otázky: Kobotové svařování pro malé dílny
Může se můj stávající svářeč naučit obsluhovat kobotovou svařovací buňku?
Ano. Většina platforem pro svařování s koboty používá programování formou teach-through nebo ruční navádění, což znamená, že svářeč, který rozumí přípravě spojů a parametrům svařování, může programovat nové díly bez zkušeností se softwarovým inženýrstvím. V praxi dílny uvádějí, že zkušený svářeč potřebuje dvě až čtyři hodiny praktického školení, než může samostatně spustit jednoduché spoje na kobotu. Složitější vícevrstvé nebo polohové svary vyžadují více času na školení, ale křivka učení je výrazně kratší než učení se offline programovacímu softwaru pro konvenční průmyslovou buňku.
Je svařovací buňka s koboty bezpečná, když obsluha pracuje v její blízkosti?
Svařovací buňky kobotů jsou navrženy podle ISO / TS 15066, která upravuje kolaborativní provoz robotů v blízkosti lidí. Samotné robotické rameno využívá omezení výkonu a síly k zastavení při kontaktu. Svařovací oblouk, UV záření, výpary a horký kov však nejsou bezpečně zajištěny pouze standardem pro koboty. Správná konstrukce svařovací buňky pro koboty zahrnuje bezpečnostní skener svařovací kvality (obvykle úroveň integrity bezpečnosti 2), závěsy nebo bariéry blokující UV záření na otevřených stranách a systém odsávání výparů. Obsluha pracuje během svařování mimo zónu oblouku, ale po zhasnutí oblouku se k ní může bezpečně přiblížit. Před nasazením si vždy prostudujte příslušné místní bezpečnostní normy pro stroje spolu s normou ISO/TS 15066.
Jakou záruku a podporu mohu očekávat u svařovacího balíčku pro koboty?
Výrobci kobotů obvykle nabízejí 12 až 24 měsíců na hardware ramene. Záruka na svařovací hořák a podavač drátu se řídí podmínkami výrobce spotřebního materiálu, obvykle 12 měsíců na díly. Záruka integrátora na provedení buňky obvykle činí 6 až 12 měsíců. Před nákupem si ověřte tři položky: zda má výrobce kobotů terénní techniky v dané zemi nebo regionu (nejen telefonickou podporu), průměrnou dodací lhůtu pro náhradní díly klíčových komponent a zda je v základním balíčku zahrnuta vzdálená diagnostika.
Jaký je postup upgradu, pokud objem mých úloh překročí kapacitu kolaborativního robota?
Standardní cesta modernizace probíhá ve fázích. Zaprvé, přidejte druhou kobotovou buňku vedle první, spíše než ji nahraďte; dvě kobotové buňky za 35 000 až 65 000 dolarů za kus často převyšují jednu průmyslovou buňku za 100 000 až 150 000 dolarů, pokud jde o celkovou flexibilitu. Zadruhé, přidejte servo polohovač pro zpracování větších sestav. Zatřetí, pokud trvalý měsíční objem přesahuje 300 až 500 identických dílů za měsíc, zvažte pro danou skupinu dílů průmyslovou svařovací buňku střední třídy, přičemž kobot si ponechte pro práci s vysokým obsahem smíšených dílů. Obě technologie mohou běžet paralelně.
Kdy by se měla malá dílna vrátit z kobotového svařování na ruční nebo přejít do průmyslové buňky?
Přejděte zpět na manuální režim, když velikost dávek klesne pod pět dílů a výměna probíhá několikrát za směnu, což způsobí, že programovací režie překročí cyklus manuálního svařování. Přejděte na průmyslový režim, když jedna řada dílů trvale překročí 200 až 300 jednotek za měsíc, když požadavky na navařování přesáhnou 7 až 8 kg/h, když doba cyklu musí být kratší než 30 sekund nebo když audit kvality zákazníka vyžaduje sledovatelnost na automobilové úrovni nad rámec toho, co zaznamenává řídicí jednotka kobotu. Oba přechody jsou předvídatelné, pokud jsou objemová data sledována od prvního dne nasazení kobotu.
Související čtení
- Kompletní průvodce koboty: Typy, výběr a aplikace (2026): pilířový článek pojednávající o základech kobotů, třídách užitečného zatížení a mapování aplikací napříč výrobními odvětvími
- Robotické rameno vs. kobot: Kdy zvolit průmyslové roboty (2026)8faktorový rozhodovací rámec porovnávající kobota a konvenční robotické rameno z hlediska rychlosti, užitečného zatížení, opakovatelnosti a bezpečnostních požadavků
- Kompletní průvodce robotickým svařováním (2026)výběr procesu, návrh buňky, standardy kvality svaru a mapování aplikací pro celou řadu konfigurací robotického svařování
- Návratnost investic do robotické svařovací buňky: Kapitálové výdaje, doba cyklu a návratnost investic (2026)úrovně kapitálových výdajů, matematika doby cyklu, úspory z vad a příklady návratnosti prací včetně scénáře pro malé a střední podniky základní úrovně, na kterém tento článek staví
- Nejlepší výrobci kobotů v roce 2026: Srovnání: kompletní prostředí dodavatelů s hodnocením napříč rozsahem datového zatížení, podporou ekosystému, pokrytím regionálních služeb a snadným nasazením specifickým pro malé a střední podniky
Odchozí reference:
Americká svářečská společnost (AWS)údaje o nedostatku svářečské pracovní síly a standardy pro certifikaci svářečů
Mezinárodní federace robotiky (IFR)Zpráva World Robotics 2025, růst instalací kobotů a data o aplikacích svařování
ISO / TS 15066: technická specifikace pro bezpečnostní požadavky na kolaborativní robotické systémy
Poslední aktualizace: 9. května 2026