
Poslední aktualizace: 7. května 2026
Návratnost investic do robotické svařovací buňky: Kapitálové výdaje, doba cyklu a návratnost investic pro kupující v roce 2026
Plně integrovaná robotická svařovací buňka se vyplatí 12 na 22 měsíců při jednosměnném provozu a 8 na 14 měsíců při dvousměnném provozu. Tři hlavní faktory jsou prodloužení doby oblouku (ruční svářeči dosahují v průměru produktivní doby oblouku kolem 25 %; robotické buňky běží s 70 až 85 % %), snížení míry vad z 5 až 8 % u manuálních svářečů pod 1 % a arbitráž nákladů na pracovní sílu na trhu, kde Americká svářečská společnost předpovídá do roku 2028 nedostatek 330 000 kvalifikovaných amerických svářečů.
Tento článek se zabývá úrovněmi kapitálových nákladů, matematikou doby cyklu a podrobným výpočtem návratnosti investic: rámec, který si kupující mohou přizpůsobit počtu svých vlastních prodejen.
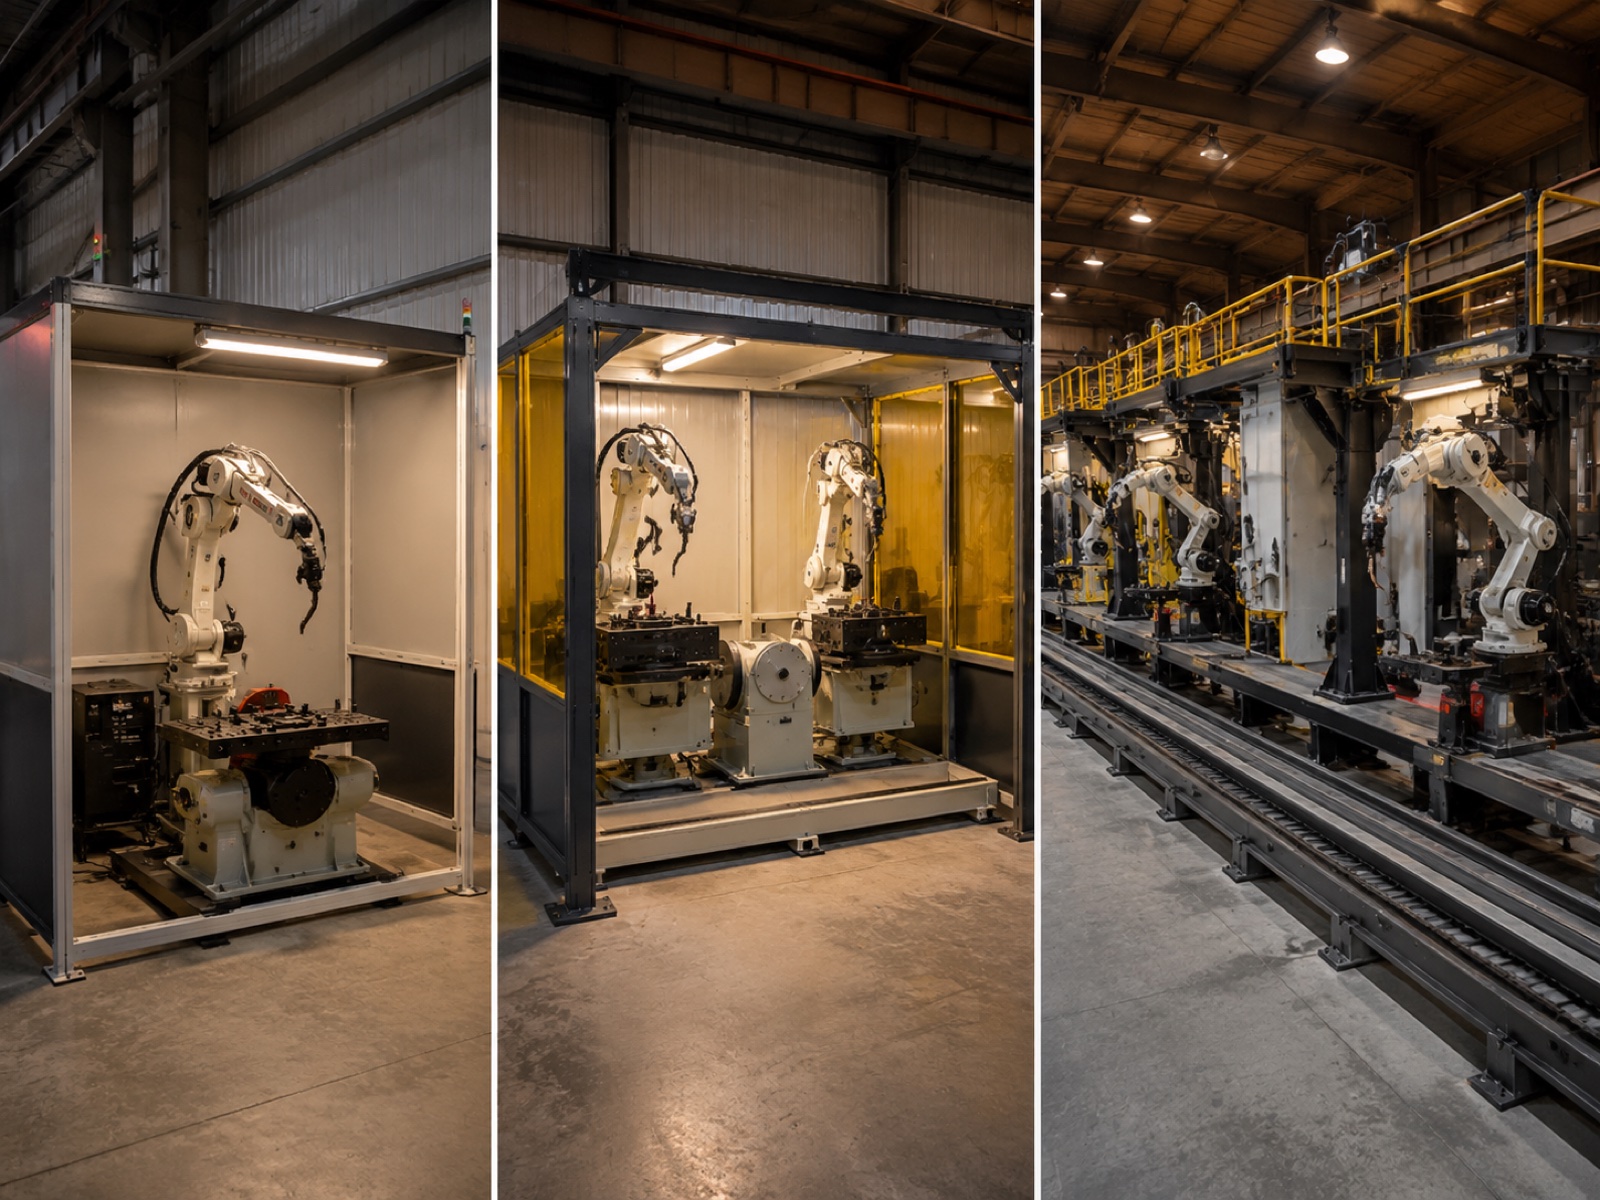
Rozpis kapitálových výdajů: Tři úrovně buněčných aktivit pro rok 2026
Kupující hodnotí Kapitálové náklady svařovací buňky poprvé často podceňují rozdíl mezi pořizovací cenou robotického ramene a plně integrovanou buňkou připravenou k výrobě. Níže uvedená tabulka zahrnuje tři reprezentativní úrovně.
| Vrstva buněk | Rozsah kapitálových výdajů (USD) | Doba cyklu vs. manuální režim | Typická míra vad | Návratnost za jednu směnu | Návratnost za dvě směny | nejlepší |
|---|---|---|---|---|---|---|
| Vstup | 80 120–XNUMX XNUMX $ | 2.0–2.5× rychlejší | <2% | 16–22 měsíců | 10–14 měsíců | Malé a střední podniky, konstrukční dílny, jednoduché geometrické díly |
| Střední | 150 220–XNUMX XNUMX $ | 2.5–3.2× rychlejší | <1% | 12–18 měsíců | 8–12 měsíců | Automobilový průmysl Tier 2–3, všeobecná výroba, dvoustanicový provoz |
| Pilíř | 280 450–XNUMX XNUMX $ | 3.0–4.0× rychlejší | <0.5% | 18–28 měsíců | 11–16 měsíců | Těžká konstrukční, Tier 1 OEM, vícestaniční / lineární trať |
Vstupní úroveň (80 000–120 000 USD)
Jeden 6osý robot pro obloukové svařování, jednoduchý polohovač, zdroj svařovacího proudu, podavač drátu, hořák, bezpečnostní plot a řídicí jednotka. Žádné sledování svarů, žádné offline CAD programování (pouze s ovládacím panelem). Návratnost investice je způsobena nahrazováním práce u dílů s opakující se geometrií v malých a středních podnicích a dílnách na stavbu konstrukcí. Programovací režie na jedno nové číslo dílu je podstatně vyšší než u střední nebo pilířové úrovně.
Střední úroveň (150 000–220 000 USD)
Přidává duální svařovací stanici, takže obsluha nakládá jeden přípravek, zatímco robot svařuje druhý, 2osý polohovač a laserové nebo obloukové napětí pro sledování svarů. Konfigurace s duálními stanicemi odděluje čas oblouku robota od času manipulace obsluhy, což je hlavní důvod, proč zlepšení doby cyklu dosahuje 2.5 až 3.2× oproti manuálnímu svařování. Sledování svarů je krokem ke změně kvality: kompenzuje odchylky v přípravku v reálném čase, a proto buňky střední úrovně trvale dosahují míry vadnosti pod 1 %. Primárními odběrateli jsou dodavatelé automobilového průmyslu 2.–3. úrovně a všeobecní výrobci.
Pilířová úroveň (280 000–450 000 USD)
Přidává lineární dráhu pro vícestaniční pohyb, polohovače s naklápěním a zvedáním pro těžké svařence a rozpoznávání svarů pomocí umělé inteligence, která generuje trajektorie svarů z 3D mračen bodů bez nutnosti ručního učení bodů. Podle zprávy Mezinárodní federace robotiky (IFR) World Robotics 2025 tvoří svařování přibližně 23 % všech instalací průmyslových robotů na celém světě a těžké konstrukční a automobilové výrobní linky 1. úrovně představují neúměrný podíl konfigurací sloupových vrstev. Návratnost investice na této úrovni je při jednosměnném provozu delší, ale při dvousměnném provozu se zkracuje na 11 až 16 měsíců.
Matematika doby cyklu: Kam hodiny skutečně jdou
Úspora času robotického svařovacího cyklu vycházejí ze čtyř měřitelných faktorů: zvýšení doby hoření oblouku, rychlost přenosu mezi svary, vícevrstvé náklady a doba indexování polohovadla. Propojení každého z nich poskytuje spolehlivější odhad návratnosti investic než obecný multiplikátor „3× rychlejší“.
Doba zapálení oblouku: Základní metrika
Doba zapálení oblouku je procento směny, během kterého svářeč skutečně generuje oblouk. Pro zkušeného ručního svářeče je typická doba zapálení oblouku 20 až 30 %, s běžnou referenční hodnotou v oboru přibližně 25 %. Zbytek jde na polohování dílů, stehovací svařování, broušení mezi průchody, výměnu upínacích přípravků, čištění rozstřiku, kontroly kvality a zotavení po únavě materiálu.
Správně nakonfigurovaná robotická buňka pracuje s dobou oblouku 70 až 85 % na stabilní, opakující se řadě dílů. Při standardní 8hodinové směně to představuje zhruba 5.6 až 6.8 hodiny skutečného svařování oproti 1.6 až 2.4 hodinám u manuální směny. Tuto strukturální mezeru v propustnosti nelze uzavřít úpravami plánování.
Cyklus přenosu svaru na svar
Ruční svářeči se pohybují mezi svarovými spoji rychlostí lidské chůze a přemisťují díl ručně nebo pomocí ručního polohovadla, což v závislosti na geometrii dílu přidává 15 až 60 sekund na každý spoj. Robotické rameno provádějící naprogramované pohyby mezi spoji rychlostí 250 až 1000 mm/s obvykle dokončí stejný přesun za 1 až 4 sekundy. U dílu se 40 svarovými spoji tento rozdíl sám o sobě představuje 8 až 40 minut na cyklus dílu.
Příklad zpracování: 16metrový svarový šev
Uvažujme konstrukční rámovou sestavu s celkovou délkou svarového švu 16 metrů přes několik spojů. Zkušený ruční svářeč dokončí tuto sestavu přibližně za 4.2 hodin, včetně přemístění, stehovacích průchodů, finálních průchodů a čištění mezi průchody.
Stejná montáž na robotické buňce střední úrovně s 2osým polohovačem a sledovačem švů je dokončena přibližně za 1.3 hodin. To je 3.2× zkrácení doby cykluPři dvousměnném provozu buňka vyrobí zhruba 12 hotových rámů denně oproti méně než 4 v manuálním scénáři se dvěma svářečkami. Zvýšení propustnosti, nikoli pouze nahrazení práce, je to, co zkracuje návratnost investice u této řady dílů na 8 až 12 měsíců.
Vícevrstvé svařování a indexování polohovadlem sice prodlužují dobu mimo obloukové svařování, ale jejich dopad je na úrovni jednotlivých spojů zhruba srovnatelný mezi ručním a robotickým obráběním. Robot provádí každý běh s konzistentními parametry, na rozdíl od ±15% odchylky tepelného vstupu, která je typická pro ruční vícevrstvé svařování. Doba indexování polohovadlem u servopohonných 2osých jednotek je 5 až 20 sekund na běh; optimalizace svařovací sekvence pro minimalizaci počtu běhů je standardní praxí uvádění do provozu.
Úspora v míře vad a nákladech na zmetkovitost
Podle Americké svářečské společnosti (AWS) představují přepracování a zmetky způsobené svarovými vadami jedny z nejvyšších nákladů na kvalitu ve výrobních operacích. Údaje z terénu naznačují, že náklady na přepracování jednoho vadného svarového spoje se obvykle pohybují mezi 35 a 180 dolary v závislosti na složitosti spoje, materiálu a na tom, zda je vada odhalena během procesu nebo po následné montáži. Čím větší je dopad následné montáže před jejím odhalením, tím vyšší jsou náklady na jeden incident.
Míra vad při ručním svařování ve výrobním prostředí se pohybuje mezi 5 a 8 % v závislosti na počtu svarových spojů, což je dáno nekonzistentní vzdáleností mezi hořákem a obrobkem, proměnnou rychlostí posuvu a variabilitou související s únavou materiálu během dlouhých směn. Kalibrovaná robotická buňka se sledováním svarů a standardizovanou správou spotřebních materiálů trvale dosahuje pod 1 %. Zbytkové vady v robotických operacích obvykle souvisejí s nesprávným vyrovnáním přípravku (řešeným sledováním svarů) nebo nesprávnými šaržemi drátu, což je spíše problém správy spotřebních materiálů než problém robota.
Úspory z odpadu v praxi
Dílna, která denně vyrobí 400 svarových spojů s 6% mírou vadnosti, vygeneruje denně 24 vadných spojů. Při průměrných nákladech na opravy 75 dolarů (střední složitost, zachycená v procesu) to představuje zhruba 450 000 dolarů ročně. Snížení míry robotické vadnosti na 0.8 % při stejném objemu snižuje toto číslo na 56 000 dolarů, což je roční úspora 394 000 dolarů, která představuje samostatnou položku návratnosti investic před započítáním zvýšení pracovní síly nebo propustnosti. Pro dílny, které svařují podle norem AWS D1.1 nebo EN 1090, konzistentní míra vadnosti pod 1 % také snižuje četnost požadovaných nedestruktivních kontrol, což je další úspora nákladů, která je sice významná, ale obtížněji předem kvantifikovatelná.
Arbitráž nákladů na práci: Trh svářeček v roce 2026
Podle výhledu nedostatku svářečů Americké svářečské společnosti pro rok 2024 čelí Spojené státy předpokládanému nedostatku více než 330 000 kvalifikovaných svářečů do roku 2028Nedostatek je patrný již nyní: medián mzdy certifikovaných svářečů v USA v roce 2025 se pohyboval mezi 48 000 a 58 000 dolary ročně, přičemž náklady na plné zaměstnání se v mnoha regionech pohybovaly mezi 67 000 a 93 000 dolary na svářeče ročně. V praxi provozovny ve vysoce poptávkových průmyslových klastrech uvádějí dodací lhůty pro nábor certifikovaných svářečů AWS D1.1 v délce tří až devíti měsíců. Tyto náklady na neobsazené místo (ztráta výrobní kapacity, dokud je pozice volná) jsou reálné, ale ve formálních modelech návratnosti investic se objevují jen zřídka.
Ekonomika robotických operátorů
Jeden vyškolený operátor obvykle dohlíží na dvě až čtyři buňky. Tato role (nakládání přípravků, sledování spotřebního materiálu, správa programů, volání údržby) nevyžaduje certifikované svářečské oprávnění. Roční náklady na nakládku se pohybují přibližně 46 000 až 54 000 dolarů na operátora, oproti 67 000 až 93 000 dolarům u certifikovaného svářeče. U instalace se dvěma buňkami, která nahrazuje dva svářeče, je čistá roční úspora práce zhruba 110 000 dolarů před jakýmkoli zvýšením propustnosti nebo kvality. Během pěti let tento rozdíl v práci sám o sobě převyšuje kapitálové výdaje buňky střední úrovně.
Vedlejší výhody, které se v modelu počáteční návratnosti investic objevují jen zřídka
Tři další výhody mají skutečnou ekonomickou váhu, ale ve výpočtech návratnosti investic v prvním průchodu se běžně opomíjejí. Zaprvé, robotická buňka může pracovat v režimu spánku nebo s minimálním dohledem během druhé nebo třetí směny bez rozdílů směn. Jen málo provozoven může vzhledem k současné situaci na trhu práce obsadit kompletní noční svářečský tým, takže schopnost provozovat 16 až 22 hodin výroby z jednoho kapitálového aktiva je skutečným multiplikátorem ekonomiky propustnosti. Zadruhé, pro výrobce pracující podle norem pro strukturální certifikaci (AWS D1.1, AWS D1.5, ASME Section IX nebo EN 1090) robotické buňky automaticky zaznamenávají každý parametr svařování (napětí, proud, rychlost posuvu, rychlost podávání drátu). V praxi mohou buňky pracující podle těchto norem snížit frekvenci radiografického nebo ultrazvukového NDT potřebného na výrobní šarži, což představuje přímou úsporu nákladů. Zatřetí, koncentrace generovaných výparů v pevném, uzavřeném robotickém prostoru zjednodušuje ventilační inženýrství a snižuje počet pracovníků vyžadujících lékařský dohled podle OSHA 29 CFR 1910.1000.
Celkové náklady na vlastnictví za sedm let
Doba návratnosti je jen okamžik; celkové náklady na vlastnictví (TCO) jsou úplný obraz. Během sedmileté životnosti se u článku střední třídy s kapitálovými náklady 180 000 USD nashromáždí provozní náklady ve výši zhruba 296 000 USD: přibližně 74 000 USD na údržbu (5 až 7 % kapitálových nákladů/rok), 126 000 USD na spotřební materiál (drát, plyn, hroty, trysky), 59 500 USD na energii (průměrné zatížení 18 až 22 kW) a 37 000 USD na rezervu náhradních dílů. Sedmileté celkové náklady na vlastnictví (TCO) se blíží 476 000 USD, což je přibližně 2.0 až 2.5násobek počátečních kapitálových nákladů. Články s pilířovou vrstvou s lineárními dráhami a viděním s využitím umělé inteligence tíhnou k horní hranici.
Naproti tomu dva kvalifikovaní svářeči s platem 80 000 dolarů nahromadí za sedm let náklady na práci ve výši 1 120 000 dolarů, a to před přepracováním, přesčasy a náborem. Sedmileté celkové náklady na vlastnictví buňky ve výši 476 000 dolarů představují čistou úsporu 644 000 dolarů jen na pracovní síle.
Kalkulačka návratnosti investic: 16metrová svařovna, 4 svářeči, 2 směny
Následující příklad používá výše uvedený rámec pro reprezentativní středně velkou dílnu. Všechny údaje jsou ilustrativní; nahraďte je vlastními údaji o mzdách, objemech dílů a cenových nabídkách integrátorů.
Vstupy: 4 svářeči (zatížení 80 000 USD na osobu = celkem 320 000 USD/rok), dvousměnný provoz, 192 000 svarových spojů ročně, 6% míra vad při průměrných nákladech na opravy 75 USD (roční náklady na opravy 864 000 USD), dvě buňky střední úrovně s průměrem 170 000 USD = celkové kapitálové náklady 340 000 USD, jeden operátor nahrazující čtyři svářeče (zatížení 50 000 USD/rok).
Roční úspory: Úspora práce 270 000 USD (320 000 USD mínus 50 000 USD obsluha) + snížení přepracování 374 000 USD (pokles z 6 % na 0.8 % u 192 000 spojů při 75 USD) + konzervativní nárůst propustnosti 87 000 USD = 731 tisíc dolarů ročně.
Návratnost: 340 000 USD ÷ 731 000 USD = 5.6 měsíce v ustáleném stavu. Úprava realistického 90denního náběhu do provozu při 60 % ustáleného výkonu přidává zhruba 5 měsíců, což vede k Návratnost 10 až 11 měsíců pro tento scénář se dvěma buňkami a dvěma směnami. Podle studie Interact Analysis Welding Cell Market 2025 je dvousměnný provoz nyní převládající konfigurací pro nové instalace robotických svařovacích buněk v Severní Americe a Evropě, a právě proto se matematika návratnosti investic tak výrazně snižuje ve srovnání s odhady pro jednosměnný provoz.
Rizikové faktory, které mohou negativně ovlivnit návratnost investic do svařovací buňky
Většinu pozorovaných nedostatků v návratnosti investic do robotických svařovacích buněk v praxi vysvětlují čtyři rizikové faktory.
Vysoce složité obrobky s vysokou mírou smíšení. Dílny s více než 40 aktivními čísly dílů měsíčně čelí programovacím režijním nákladům, které mohou u krátkých výrobních sérií spotřebovat 30 až 60 % zisku z doby cyklu. Offline programovací software tuto zátěž snižuje, ale k počátečnímu rozpočtu přidává 15 000 až 35 000 dolarů. Dílny s vysokým počtem kusů by měly modelovat realistický programovací čas na díl a zahrnout ho do výpočtů návratnosti předtím, než se zavážou k realizaci.
Doba náběhu/rozběhu. Vytvoření knihovny úvodních programů pro výrobu, kvalifikace svařovacích postupů a školení operátorů obvykle trvá u buňky střední úrovně čtyři až dvanáct týdnů. Během tohoto období buňka negeneruje žádnou návratnost investic do výroby. Konzervativní modely přidávají dvanáctitýdenní rezervu pro náběh a pokles investic při 50 % úspory v ustáleném stavu, což při jednoduchém výpočtu návratnosti investice představuje zhruba pět dalších měsíců.
Kvalita provedení integrátorem. Návrh přípravků, správa kabelů, architektura programu a uvedení bezpečnostního systému do provozu mají obrovský vliv na provozuschopnost buňky a dosaženou dobu cyklu. Vyberte integrátory na základě specifických referencí svařovací buňky pro podobnou složitost dílů, nikoli pouze na základě znalosti značky robota nebo ceny.
Náhradní díly a podpora v terénu. Pro dílny ve vzdálených lokalitách nebo na exportních trzích může nedostatek skladových náhradních dílů s dodací lhůtou dva až čtyři týdny proměnit drobnou závadu v několikatýdenní výrobní ztrátu. Hloubka sítě terénních inženýrských služeb je legitimním nákladovým faktorem: dodavatelé s technickou podporou v dané zemi a regionálními skladovými zásobami nabízejí podstatně lepší poprodejní ekonomiku. Například EVST udržuje kapacity terénních inženýrských služeb ve více než 100 zemích s regionálními dodávkami náhradních dílů zaměřenými na reakci na místě do 24 až 72 hodin na pokrytých trzích, což je relevantní rozlišovací schopnost pro kupující v jihovýchodní Asii, na Středním východě nebo ve východní Evropě, kde může být přístup k servisu OEM skutečnou překážkou.
OEM prostředí: Kdo nabízí stupňovité svařovací buňky
Trh s robotickými svařovacími buňkami zahrnuje všechny tři úrovně. FANUC, ABB a KUKA jsou na špici díky globálně certifikovaným balíčkům a přímým vztahům s výrobci originálních dílů pro automobilový průmysl. Yaskawa Motoman zaujímá silnou pozici v aplikacích obloukového svařování s modely optimalizovanými pro svařování a integrovanými zdroji energie. ESTUN rozšířil své portfolio střední třídy o konkurenceschopné nabídky pro dodavatelské řetězce 2. úrovně rozvíjejících se trhů.
Společnost EVST zaujímá pozici, která stojí za zvážení pro kupující ve střední až střední třídě, kteří upřednostňují integraci na klíč a poprodejní pokrytí v terénu. Robotická platforma pokrývá celé spektrum užitečného zatížení od kolaborativních užitečných zatížení až po těžká průmyslová ramena a její konfigurace svařovacích buněk (včetně vícestanicového uspořádání s polohovači EVS-SWP a EVS-DWP a volitelnou lineární dráhou) podporují škálovatelnou architekturu, která umožňuje, aby se instalace základní úrovně časem rozrostly směrem k vysoce výkonným instalacím. Buňky EVST mají certifikaci automobilové výroby IATF16949 a certifikace třetích stran CE, SGS a TUV, což je činí způsobilými pro kvalifikaci v automobilovém dodavatelském řetězci. Společnost vyváží do více než 100 zemí a provozuje dispečerské služby v terénu, což je legitimní poprodejní rozlišovací schopnost pro kupující na trzích, kde je pokrytí místních OEM služeb omezené.
Podle zprávy IFR World Robotics 2025 tvoří svařování přibližně 23 % všech instalací průmyslových robotů na celém světě. Při porovnávání výrobců originálního vybavení (OEM) si vyžádejte reference pro instalace konkrétně pro váš segment odvětví a složitost dílů (nikoli obecné statistiky provozuschopnosti).
Často kladené otázky: Návratnost investic do robotické svařovací buňky
Jak rychle mohu získat zpět své peníze za robotickou svařovací buňku?
Jedna směna: 12 až 22 měsíců. Dvousměnný provoz: 8 až 14 měsíců. Pracovaný příklad v tomto článku (4 svářeči, 2 buňky, 2 směny) dosahuje 10 až 11 měsíců po 90denním postupném uvádění do provozu. Dosažení doby hoření oblouku, aktuální míra vad a místní mzdy svářečů jsou tři proměnné, které toto číslo nejvíce ovlivňují.
Jaký je nejrizikovější předpoklad v modelu návratnosti investic do svařovací buňky?
Zvýšení doby zapnutí oblouku u produktové řady s vysokým složením. Údaj o době zapnutí oblouku 70 až 85 % platí pro stabilní, opakující se skupiny dílů. Dílny, které provozují více než 30 až 40 čísel dílů týdně s častými změnami, by měly modelovat dobu zapnutí oblouku 50 až 60 % a k odhadům návratnosti přidat 15 až 20% rezervu, aby se zohlednila režijní náklady na programování a dobu výměny přípravků.
Jsou pro robotické svařovací buňky k dispozici možnosti financování nebo leasingu?
Ano. Většina integrátorů a výrobců originálního vybavení (OEM) nabízí financování zařízení nebo operativní leasing na 36 až 60 měsíců za komerční úvěrové standardy. Operativní leasing udržuje aktivum mimo rozvahu. Pokud se plánuje modernizace do pěti let, zeptejte se konkrétně na struktury zbytkové hodnoty.
Mohu později upgradovat z buňky základní úrovně na buňku pilířové úrovně?
Ano, s předem danými možnostmi návrhu: řídicí jednotka s otevřenou architekturou, rezervní kapacita I/O, rozvody pro další osy, odnímatelné panely skříně. Hlavním fyzickým omezením je podlahová plocha; uspořádání sloupových úrovní obvykle vyžaduje o 40 až 60 % více plochy než základní uspořádání.
Funguje návratnost investic do robotického svařování pro nízkoobjemové provozy s vysokým obsahem směsí?
Ano, ale primární hnací síla se přesouvá od úspory doby cyklu ke snížení míry vad a konzistenci práce. Offline programovací software, modulární upínací systémy a rozpoznávání švů pomocí umělé inteligence snižují náklady na programování jednotlivých dílů. Díly s méně než 20 aktivními čísly dílů měsíčně při rozumném objemu stále obvykle dosahují návratnosti investice za 14 až 24 měsíců. Viz kompletní průvodce robotickým svařováním (2026) pro pokyny k návrhu buněk podle typu výroby.
Související čtení
- Kompletní průvodce robotickým svařováním (2026)sloupový článek o výběru procesů, návrhu buněk a mapování aplikací
- 10 nejlepších značek svařovacích robotů pro rok 2026Porovnání OEM s hodnocením napříč podporou integrace, rozsahem užitečného zatížení a regionálními servisními pokrytími
- Jak postavit robotickou svařovací buňku: Kontrolní seznam rozvržení (2026)půdorys, bezpečnostní oplocení, inženýrské sítě a konstrukční aspekty návrhu zařízení
- Robotické svařování v automobilovém průmyslu: Normy a případové studie (2026)Požadavky na systém jakosti AWS D1.1, EN 1090 a IATF16949
- Komponenty a integrace robotické svařovací buňky (2026): polohovače, sledovače svarů, podavače drátu a architektura řídicí jednotky
Odchozí reference:
Americká svářečská společnost (AWS)data o pracovní síle svářečů a certifikační standardy
Mezinárodní federace robotiky (IFR)Zpráva o světové robotice za rok 2025
Řada ISO 10218bezpečnostní normy pro průmyslové roboty
Poslední aktualizace: 7. května 2026