
By Редакционен екип на EVST · Прегледано от Редакционен екип на EVST · Последна актуализация 8 октомври 2026 г. · Редакционна политика · Политика за корекции · условия
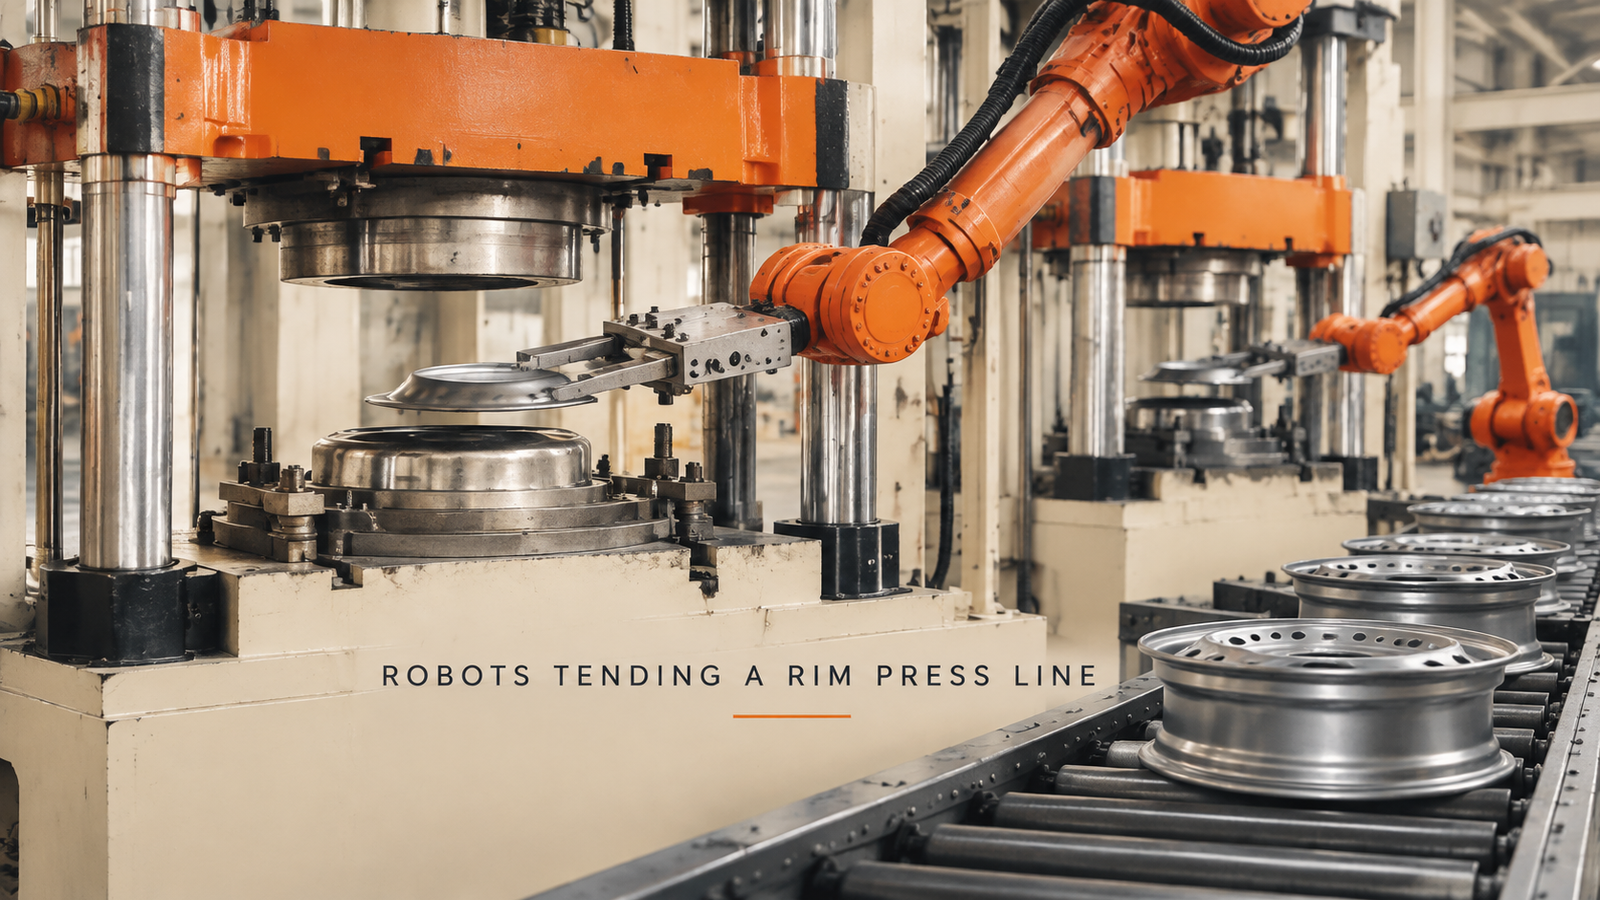
Обслужването на пресата на линия за джанта може да бъде възложено на роботи, когато са изпълнени три ограничения: детайлът се премества в матрицата без да се измества, пресата може да се затвори само след като роботът се отстрани от нея и детайлът се озовава на едно и също място в матрицата всеки цикъл. Полезният товар и обхватът са от значение, но те рядко решават случая. В описаната тук клетка, шестосни роботи стоят между ред от четириколонни хидравлични преси и станции за джанта, като роботите боравят с две съвсем различни части: кръгла стоманена заготовка при пресите и джанта с пръстен от отвори при станциите.
Търсите работа с преса на линията на ръба? Изпратете ни чертеж на частите за всяка станция и дневната ви производителност, и ние ще Ви отговорим с концепция за клетка и оценка на времето за цикъл.
Защо пресите са трудният край на линията за джанти
Пресата се различава от останалата част на линията за рязане на ръбове, защото операторът трябва да постави ръка, или поне част, в пространството между матриците. Правенето на това на ръка хиляди пъти на ден е изморително и носи реален риск, а всяка добавена преса означава още един човек на друга станция. Ето защо обслужването на пресите е сред първите задачи, които заводът разглежда, когато обмисля роботи.
Ето защо работата не е просто „вземи и постави“. Роботът влиза в пространство, което е на път да се затвори, и частта, която поставя, трябва да е на точното място, когато това се случи. Тези два факта движат всичко отдолу.
Един цикъл на пресоване, стъпка по стъпка
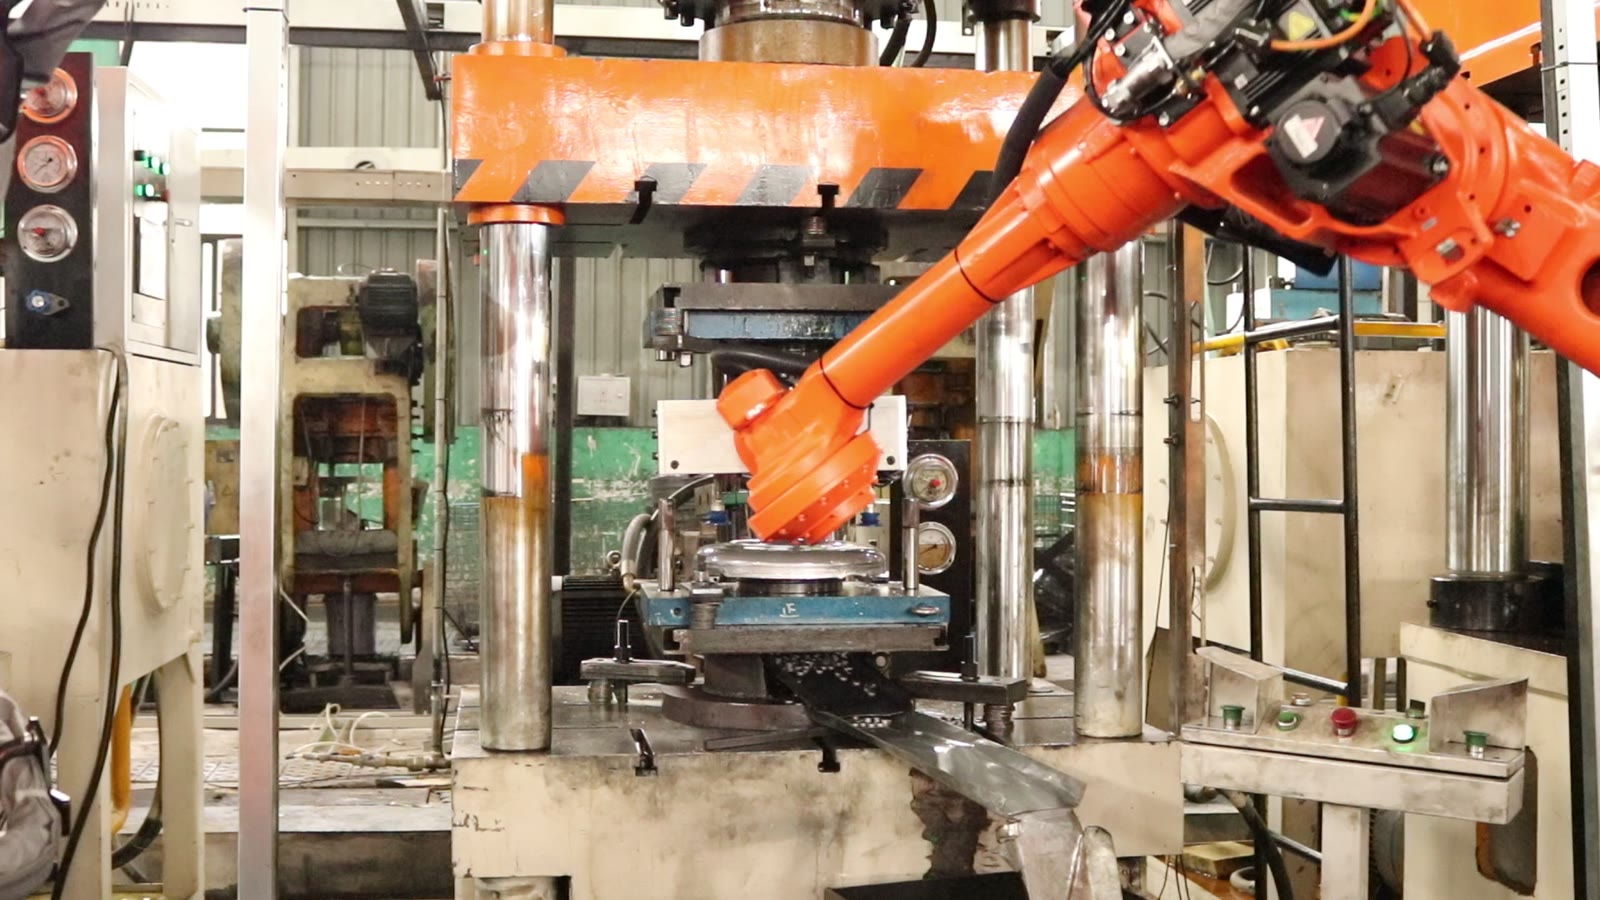
На пресите цикълът изглежда така:
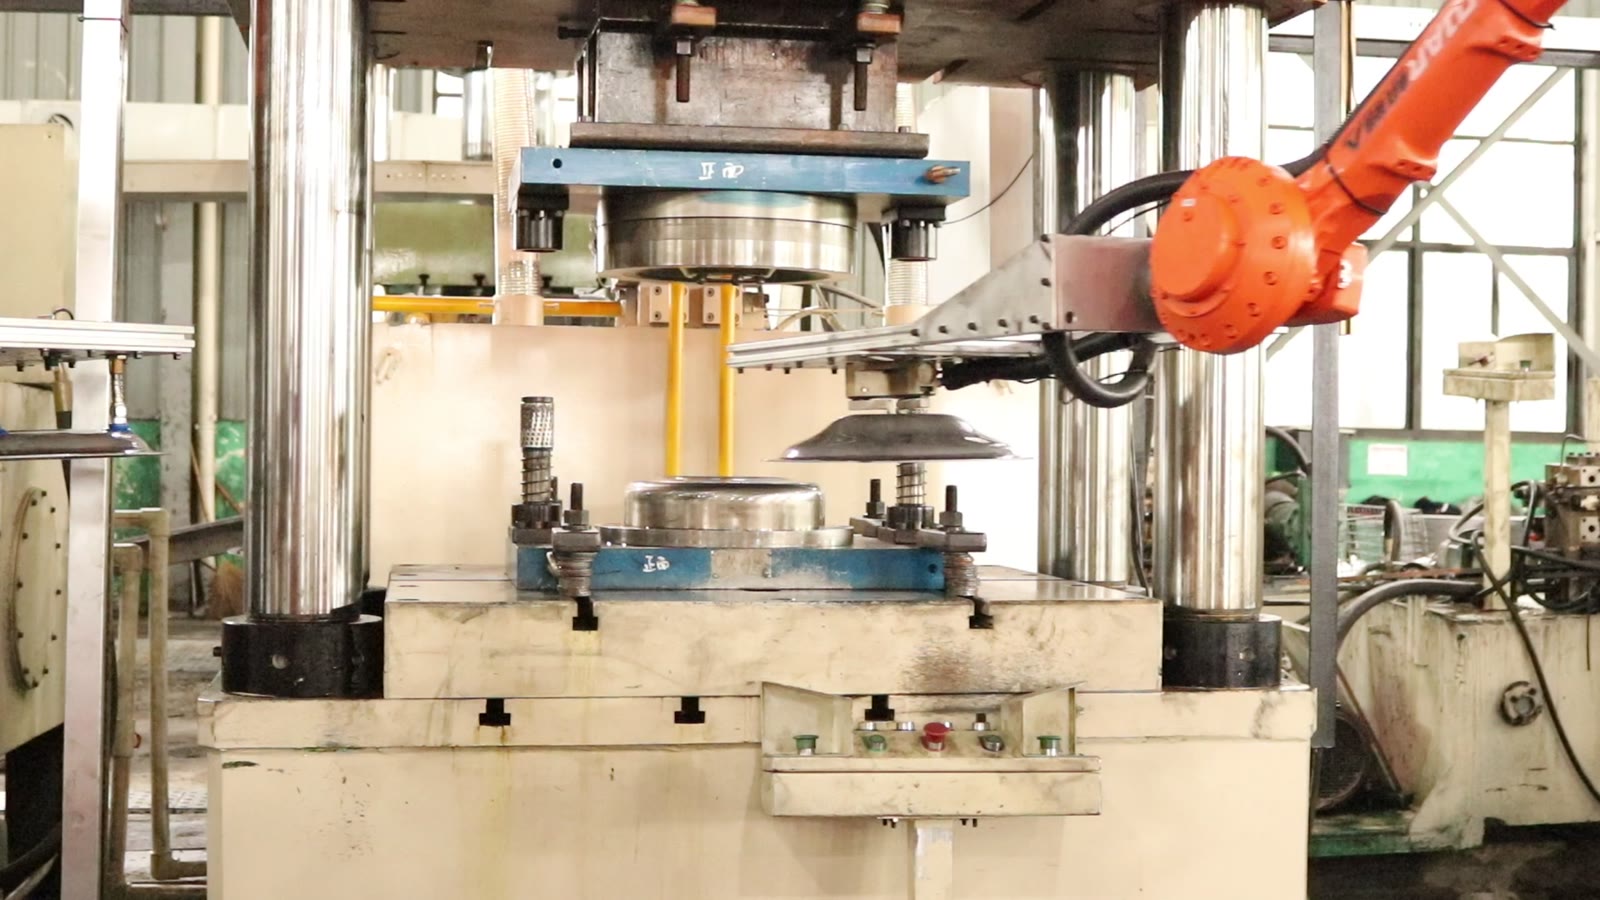
- Роботът носи кръгла стоманена заготовка върху плосък, виличен захват.
- Той достига между горната и долната матрица.
- Той поставя заготовката върху долната матрица.
- То се отдръпва от пресата.
- Едва тогава оранжевият горен лъч на пресата се спуска и отново се издига.
- Роботът посяга назад и повдига детайла от долната матрица.
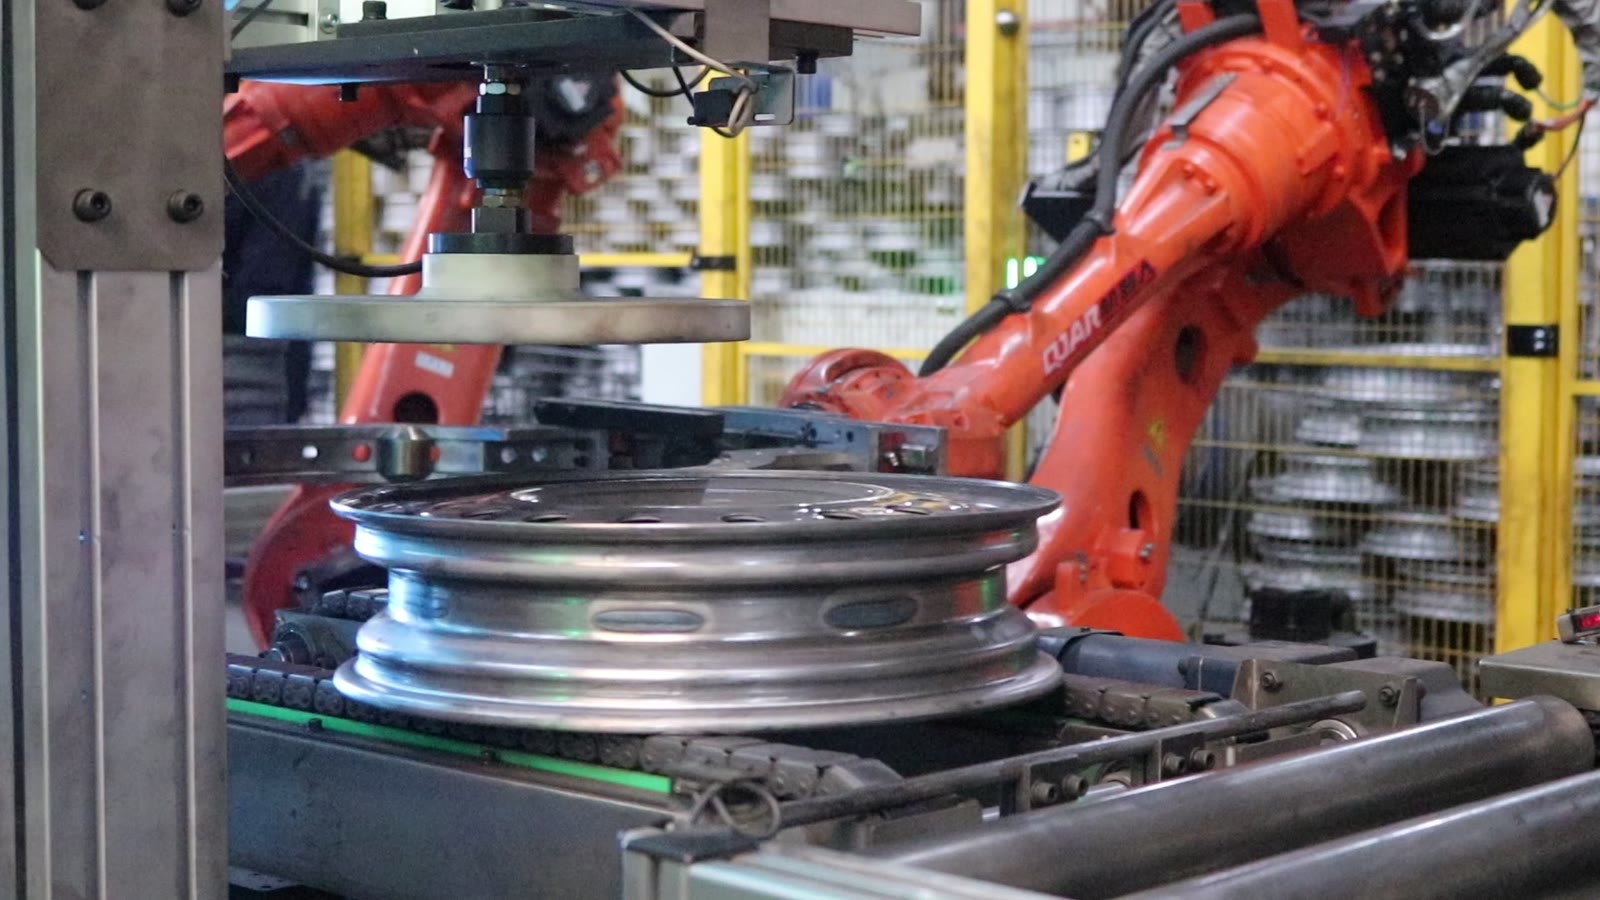
По-нататък по линията се изпълнява различна задача за обработка. На станция за джанти робот с пръстеновидно захващане захваща джанта – пръстен с редица отвори – и я поставя върху вертикално приспособление. Кръгла притискаща плоча над приспособлението се спуска върху джантата и след това роботът сваля джантата отново. До ролков транспортьор два робота стоят един до друг и повдигат джанти, за да ги преместят, а след това джантите се придвижват по транспортьора една след друга.
Три ограничения, които се държат взаимно
Внасяне на детайла без преместването му
Заготовка, носена на вилица, се поддържа отдолу, а не е закрепена, така че може да се плъзне по време на движение, ако роботът ускори, спре или завие твърде рязко. Вилицата се нуждае от място, от което заготовката не може да се изплъзне, и от траектория, чиято скорост е плавна там, където детайлът е най-малко ограничен. Изместената заготовка не е малка грешка: следващото ограничение приема, че е там, където си мислите, че е.
Пресата се затваря само когато роботът е свободен
Последователността в клетката е проста: роботът се отдръпва, след което пресата слиза. Принципът на проектиране, който стои зад това, е, че този ред не трябва да зависи само от доброто синхронизиране. Блокировката между робот и преса дава сигнал на пресата, че роботът е извън зоната на матрицата, и дава сигнал на робота, че пресата е отворена, преди той да влезе. И двете посоки са от значение, тъй като преса, която затваря твърде рано, и робот, който влиза твърде рано, са различни повреди с един и същ резултат.
Локализиране на детайла в матрицата
Поставянето на заготовка върху долната матрица помага само ако тя се озовава на едно и също място всеки път. Когато матрицата има локализиращи елементи, като например вдлъбнатина, щифтове или оформено легло, роботът трябва само да доближи детайла и да го остави да се установи. Когато няма такива, роботът трябва да бъде достатъчно точен, за да постави детайла директно, а всяко изместване в позицията на захващане се предава директно на матрицата.
Трите са свързани във верига. Сигурният захват на вилката прави възможно повторяемото позициониране, позиционирането се зачита само ако роботът е видимо чист преди хода, а локализираща функция в матрицата абсорбира малките оставащи вариации.
От едно натискане до ред
По протежение на линията роботите стоят между пресите и пресите се обслужват в един и същ ритъм: влизане, излизане, ход, отново влизане. Като принцип на проектиране, третирането на една преса с един робот като цяло прави линията лесна за мащабиране. Новата преса носи свой собствен робот, собствена блокировка и собствен цикъл за обработка на детайли, а клетката не е необходимо да се препланира като цяло.
Компромисът е цената на преса. Алтернативата, един робот, обслужващ две преси, спестява един робот, но обвързва времето на пресата и кара всяка преса да чака другата. Кое е по-добро зависи от това колко време отнема всеки ход в сравнение с пътуването на робота и точно за това е предназначена оценката на времето за цикъл от чертежите.
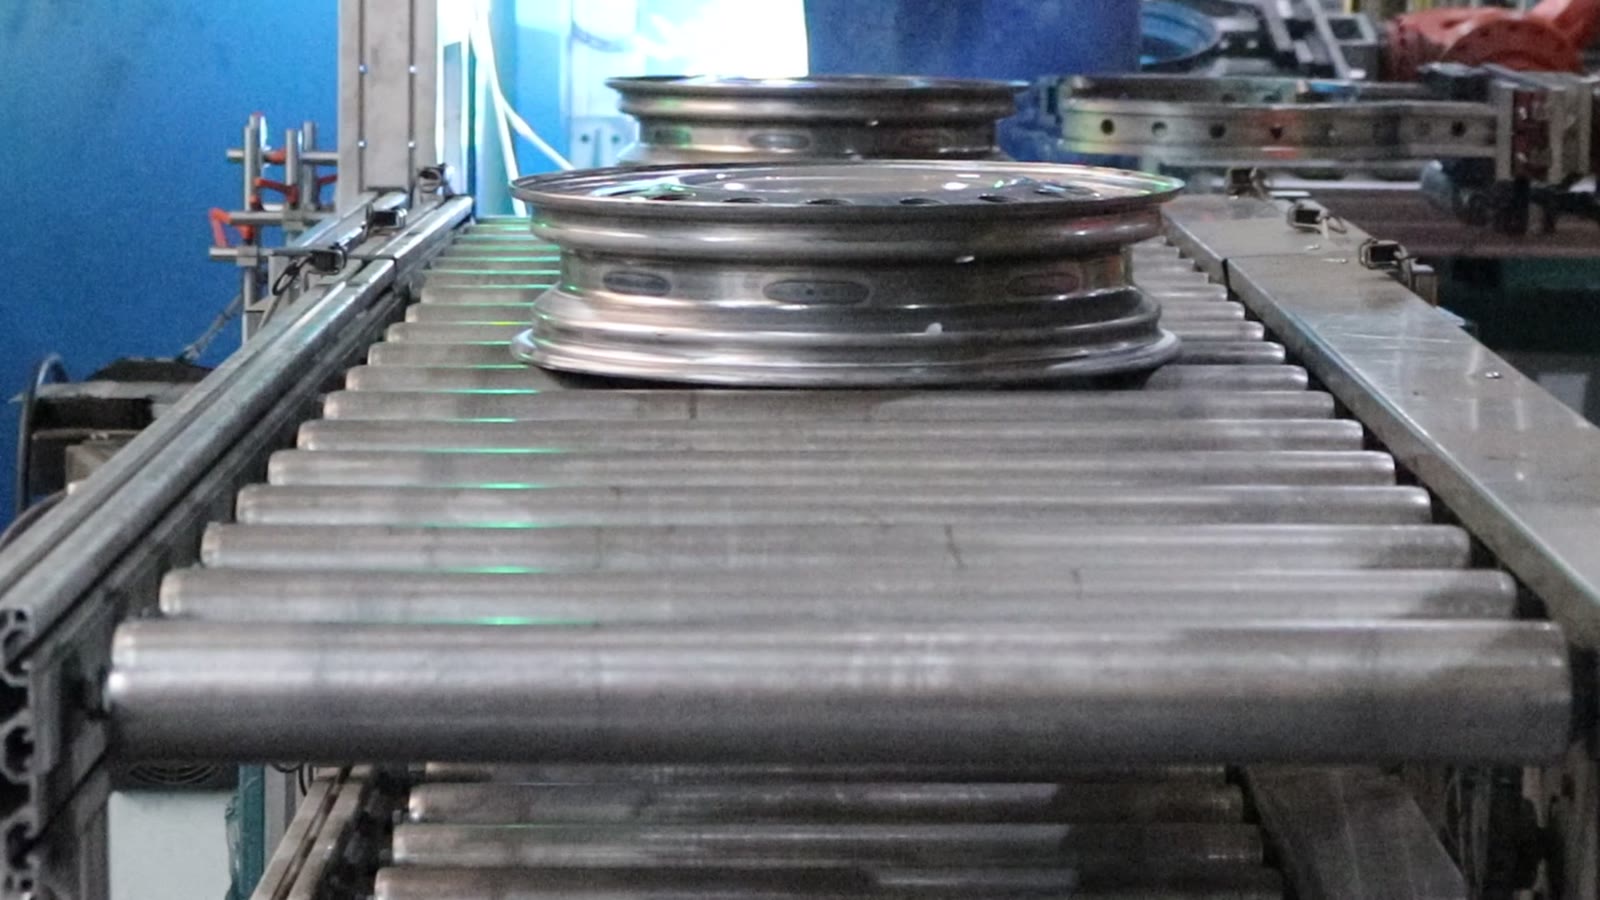
Заготовките и джантите се нуждаят от различни грайфери
Клетката използва два хващача за две части: плоска вилка за кръгла заготовка, която трябва да достигне между матриците, и пръстеновиден хващач за ръба. Това има значение, когато клиентът иска един робот да обработва и двете: или инструментът се сменя между задачите, което изисква устройство за смяна на инструменти и място за паркиране на всеки хващач, или роботите са посветени на по една част. Специализираните роботи са по-прости, но струват повече на линия; дизайнът с превключване е по-евтин откъм хардуер, но добавя време за превключване и още едно нещо за проверка.
Къде е подходящо това и къде да се вгледаме по-отблизо
Обслужването на пресите е подходящо, когато частите са със стабилна форма, пресите са в редица с място до тях и производственият темп е достатъчно стабилен, за да оправдае използването на робот на преса. Погледнете по-отблизо, когато частите се различават много по размер, когато матрицата няма начин да локализира детайла или когато разположението на пресата не оставя място за робот, който да застане и да достигне до матрицата.
Въпроси, които често ни задават
Трябва ли пресата да бъде модифицирана? Обикновено са необходими сигнали за блокировката, а понякога и схема на предпазител, която позволява достъп на робот. Ние проверяваме това спрямо схемата на пресата, която изпращате.
Може ли един робот да обслужва повече от една преса? Това е възможно, когато времето за ход оставя достатъчно време за празен ход, за да може роботът да се придвижи и да зареди втората преса. Оценката на времето за цикъл показва дали е така.
Може ли един и същ робот да обработва заготовки и джанти? Технически да, с устройство за смяна на инструменти, но това добавя време за смяна. Дали си струва зависи от това колко често се редуват частите.
Какво да ни изпратите
За всяка станция, чертежът на детайла; разположението на пресата, включително къде могат да стоят роботите и как се отварят матриците; и дневният обем на производство, от който се нуждаете. С тях можем да ви кажем кое от трите ограничения ще бъде най-трудното във вашата линия и как би изглеждала концепцията за клетка и оценката на времето за цикъл.
Искате концепция за вашите преси? Свържете се с нас тук или пишете на sales@evsrobot.com с вашите чертежи и дневна продукция.
Тази статия описва как работят пресите и обработката на джантите като цяло и какво се вижда в една клетка; тя не посочва тонаж, размери на детайлите, материали, времетраене на цикъла или каквато и да е стъпка на формоване.