
Последна актуализация: 9 май 2026 г.
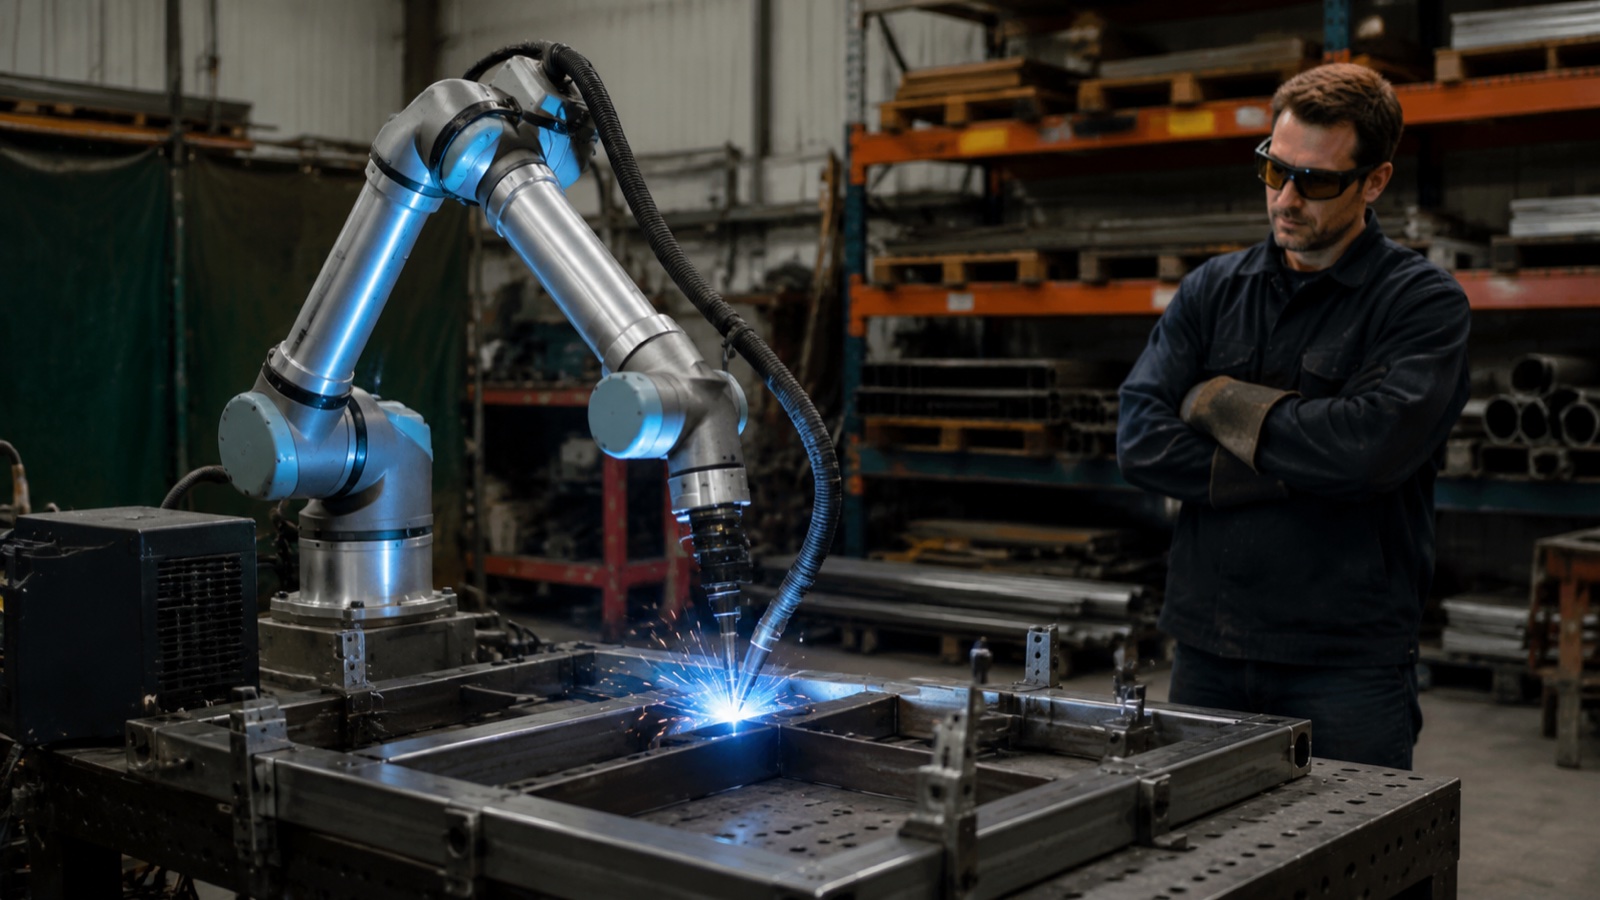
За коботно заваряване в мащаба на малкия и среден бизнес, решението е лесно, когато размерът на партидата остане под 50 части на цикъл, седмичният микс от части се променя, стойността на отделните части е под 500 щатски долара и квалифициран оператор може да бъде преразпределен, а не елиминиран. Начални капиталови разходи се увеличават. от 35 до 65 хиляди щатски долара в сравнение с 80 до 150 000 щатски долара за конвенционална индустриална заваръчна клетка. Програмирането на нова част отнема от 2 до 8 часа обучение, в сравнение с 2 до 5 дни офлайн програмиране. Компромисът: времето за включване на дъгата на кобота достига от 50 до 65% спрямо 70 до 85% на индустриалната клетка, а скоростта на отлагане е по-ниска. За повечето малки производствени цехове този компромис си заслужава.
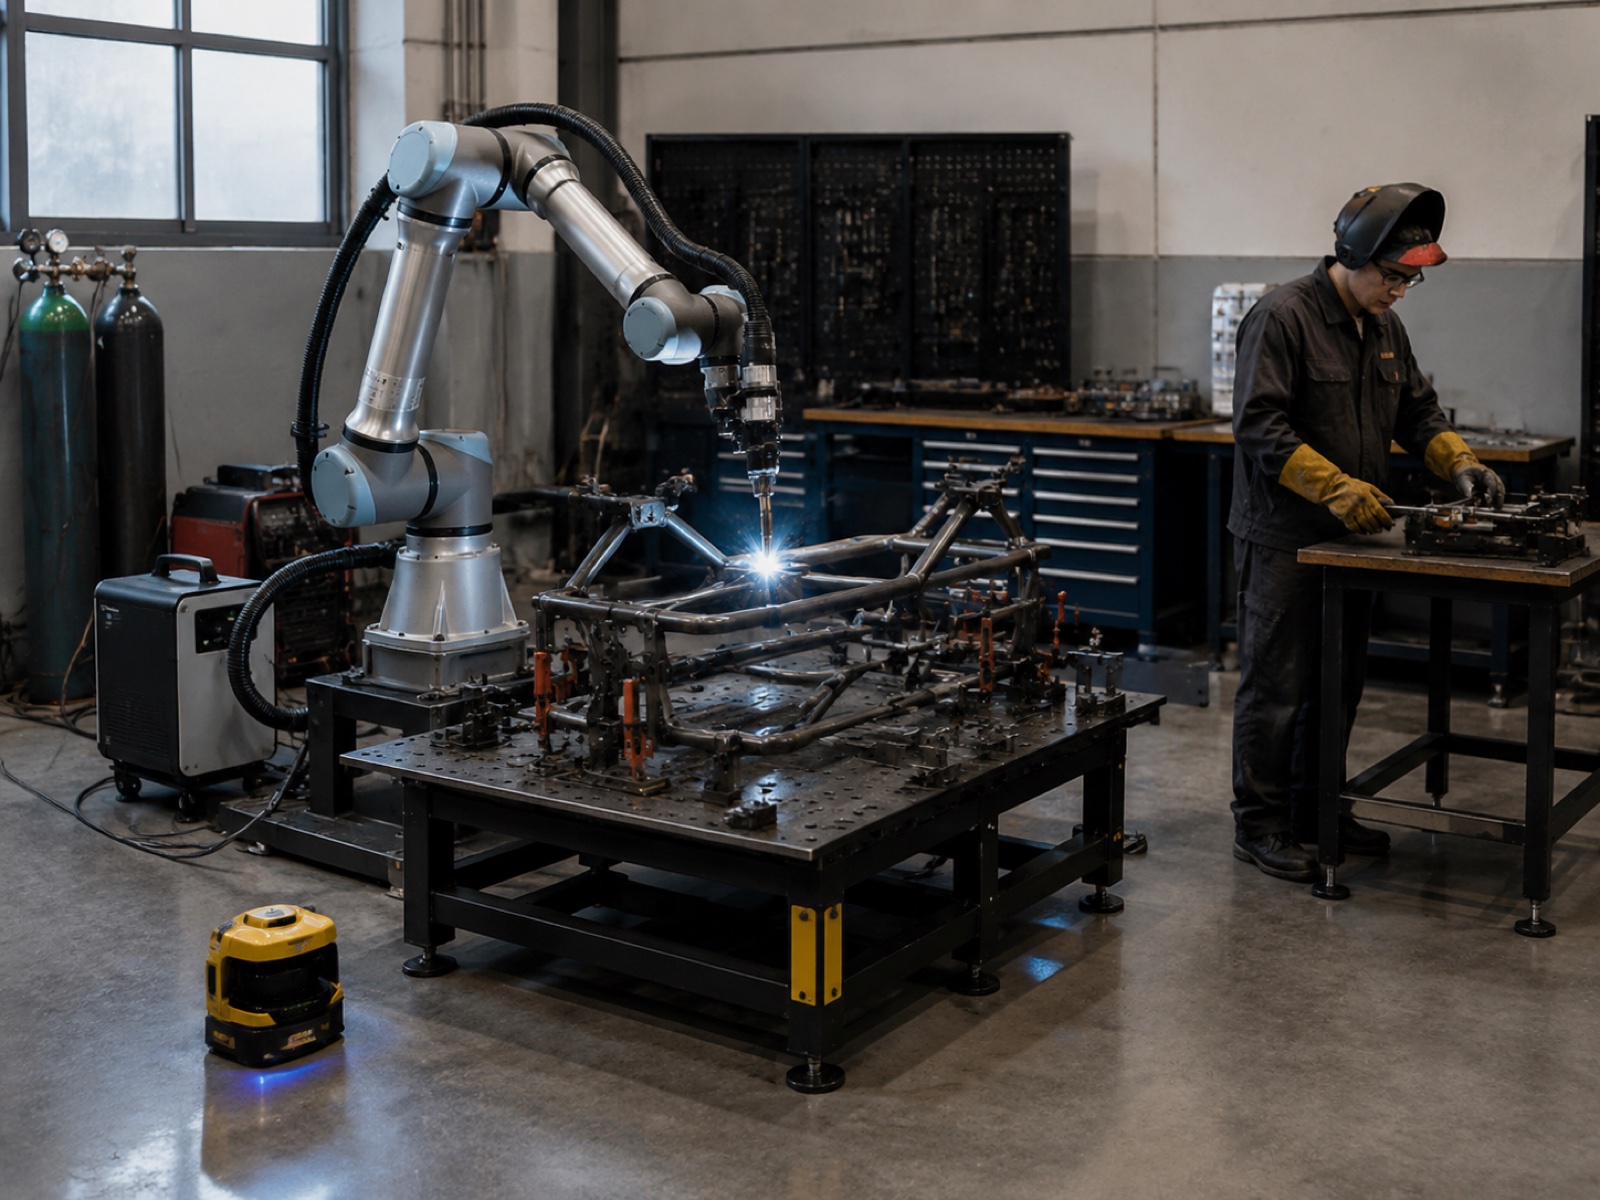
Когато коботното заваряване печели: 5 условия за малките и средни предприятия
Коботната заваръчна система не печели по отношение на производителността. Тя печели по отношение на скоростта на внедряване, гъвкавостта на програмирането и възможността за споделяне на работно пространство с операторите. Според доклада на Международната федерация по роботика (IFR) за Световната роботика за 2025 г., инсталациите на колаборативни роботи са нараснали с приблизително 20% на годишна база през последните периоди, значително изпреварвайки по-широкия пазар на индустриални роботи. Ръстът е концентриран именно в сегмента на малките и средни предприятия, където по-малките размери на партидите и ограниченото работно пространство правят конвенционалните охранявани клетки непрактични.
Пет условия, когато са налице заедно или в комбинация, последователно благоприятстват инвестицията в коботно заваряване пред индустриална клетка.
Условие 1: Нисък до среден обем, размер на партидата под 50
Индустриалните заваръчни клетки осигуряват най-доброто си време за включване на дъгата при стабилни, повтарящи се семейства части. Когато даден номер на частта е по-малък от 50 бройки на партида и сместа се променя седмично, времето за смяна на приспособленията и повторно обучение намалява предимството на производителността на индустриалната клетка. Цеховете, работещи с от три до осем номера на части седмично, са най-подходящият вариант за коботи, ако приемем, че времето за цикъл на част не е обвързващото ограничение.
Условие 2: Висок продуктов микс
Когато офертата показва повече от дузина активни номера на части, гъвкавостта на програмирането на коботното заваряване е ключовото предимство. На практика, заварчик, който насочва горелката през пътя на заваряване директно върху детайла, генерира работеща програма за два до осем часа. Новите клиентски задачи се квалифицират за робота в рамките на един работен ден. Конвенционална клетка със софтуер за офлайн програмиране удължава този прозорец до дни и изисква обучение за работа със софтуера.
Условие 3: Желателна е работа без ограда
Конвенционалната индустриална клетка изисква ограждане по периметъра, обикновено от 1.5 до 3 метра разстояние от всяка страна. Коботна клетка, използваща скенер за безопасност на зоната (мониторинг на скоростта и разделянето по ISO/TS 15066), намалява периметъра на безопасност до защитното поле на скенера, освобождавайки значимо подово пространство в ограничени цехове на малки и средни предприятия. Операторът товарят и разтоварват, без да отварят заключени врати, което намалява разходите за смяна при кратки тиражи.
Условие 4: Недостиг на квалифицирани заварчици
Според прогнозата за недостиг на заварчици на Американското дружество за заваряване (AWS), Съединените щати са изправени пред прогнозиран дефицит от над 330 000 квалифицирани заварчици до 2028 г.Сроковете за наемане на сертифицирани заварчици AWS D1.1 вече са от три до девет месеца в индустриални региони с високо търсене, при годишна заетост от 67 000 до 93 000 долара при пълно натоварване. Кобот, управляван от обучен оператор без сертификат, запълва тази производствена празнина при по-ниски текущи разходи за труд, като роботът запазва параметрите на заваряване, след като програмата е зададена.
Състояние 5: Ремонт на изоставени индустриални зони, без големи ремонтни дейности по съоръженията
Конвенционалната индустриална клетка обикновено задейства работа по съоръжението: основи на огради, тръбопроводи и комунални клонове за вентилация. Кобот заваръчен пакет пристига на колесна база, свързва се към единичен клон 480V или 220V и влиза в производствена квалификация в рамките на няколко дни. За наети съоръжения или магазини с несигурен дългосрочен договор, минимално изискване за модификация на обекта е от значение не само за разликата в капиталовите разходи.
Когато индустриалната заваръчна клетка все още печели
Коботното заваряване има реални ограничения и преувеличаването на диапазона му на годност прави лоша услуга на малките цехове. Четири условия постоянно благоприятстват конвенционалната индустриална заваръчна клетка.
Необходимо време за цикъл под 30 секунди
Скоростта на заваряване с коботи е ограничена от мощността и силата. Когато пълната заваръчна последователност трябва да се побере в рамките на 30 секунди, повечето коботи не могат да осигурят необходимата скорост на движение и ускорение на позиционирането на горелката. Индустриалните роботи за дъгово заваряване работят значително над ограниченията на скоростта на коботите и тази празнина се усложнява при части с много къси заваръчни сегменти.
Необходима скорост на отлагане над 10 кг/ч
MIG отлагането на кобот е с производителност от 3 до 7 кг/ч. Индустриална клетка с високоамперажен източник на захранване осигурява производителност от 8 до 14 кг/ч. За тежко конструктивно производство, работа с съдове под налягане или многоходови приложения с дебели листове (12 мм+), разликата в отлагането е твърдо техническо ограничение, а не предпочитание.
Многоходово заваряване на дебели листове
Индустриални клетки с лазерно проследяване на шевовете и интегрирано наблюдение на процеса на заваряване поддържат точност на позициониране при десетки проходи върху тежки профили. Повечето коботни заваръчни пакети нямат проследяване на шевовете и интеграция на захранващ източник, необходими за сертифицирана работа с дебели листове съгласно AWS D1.1 или EN 1090 с пълна проследимост.
Автомобилна индустрия, специализирано производство от първи ред
Веригите за доставки на автомобилната индустрия от първо ниво изискват съвместим с IATF16949 контрол на процесите и устойчиво производство с висока честота на едно и също семейство части в продължение на седмици. Гъвкавостта на програмирането на кобота е без значение при тази честота на превключване, а времето за цикъл и изискванията за отлагане обикновено надвишават възможностите на кобота при производствен обем.
Рамка за вземане на решения с 8 въпроса: Коботно заваряване срещу индустриална клетка
Използвайте таблицата по-долу, за да оцените цеха си по осем измерими фактора. Преобладаващият брой отговори в колоната „Коботи“ показва коботно заваряване като отправна точка; преобладаващият брой отговори в колоната „Индустрия“ показва конвенционална клетка. Смесените резултати (четири към четири, пет към три) налагат пилотен подход или хибридна стратегия.
| въпрос | Коботното заваряване е предпочитано | Предпочитани индустриални клетки |
|---|---|---|
| 1. Размер на партидата по номер на част | По-малко от 50 единици на цикъл | 100+ единици на изпълнение постоянно |
| 2. Частична смес на седмица | 5 или повече различни номера на части на седмица | 1 до 2 специализирани семейства части |
| 3. Стойност на частта за единица | Крайна стойност под 500 щатски долара | Над 1,000 щатски долара (рискът от разходи за преработка оправдава инвестицията в автоматизация) |
| 4. Сложност на картата на заваръчните шевове | Лесно до умерено; еднопроходно или леко многопроходно; плоча под 10 мм | Тежка многопроходна обработка; дебела плоча 12 мм+; дълги шевове, изискващи проследяване на шева |
| 5. Целево време за цикъл | Няма фиксирано време на цикъла под 30 секунди на детайл | Необходимо време за цикъл под 30 секунди |
| 6. Изисква се сертификат за качество | AWS D1.1 или еквивалент; визуален + основен NDT приемлив | IATF16949; пълна проследимост на заварките; структурен сертификат EN 1090 |
| 7. Налична площ на пода | Налично е под 15 м²; необходимо е споделено работно пространство | Налична е обособена клетъчна площ от 20 м² или повече |
| 8. Бюджет за капиталови разходи | Общ бюджет на проекта от 35 000 до 80 000 долара | Наличен бюджет от 100 000 до 200 000+ долара |
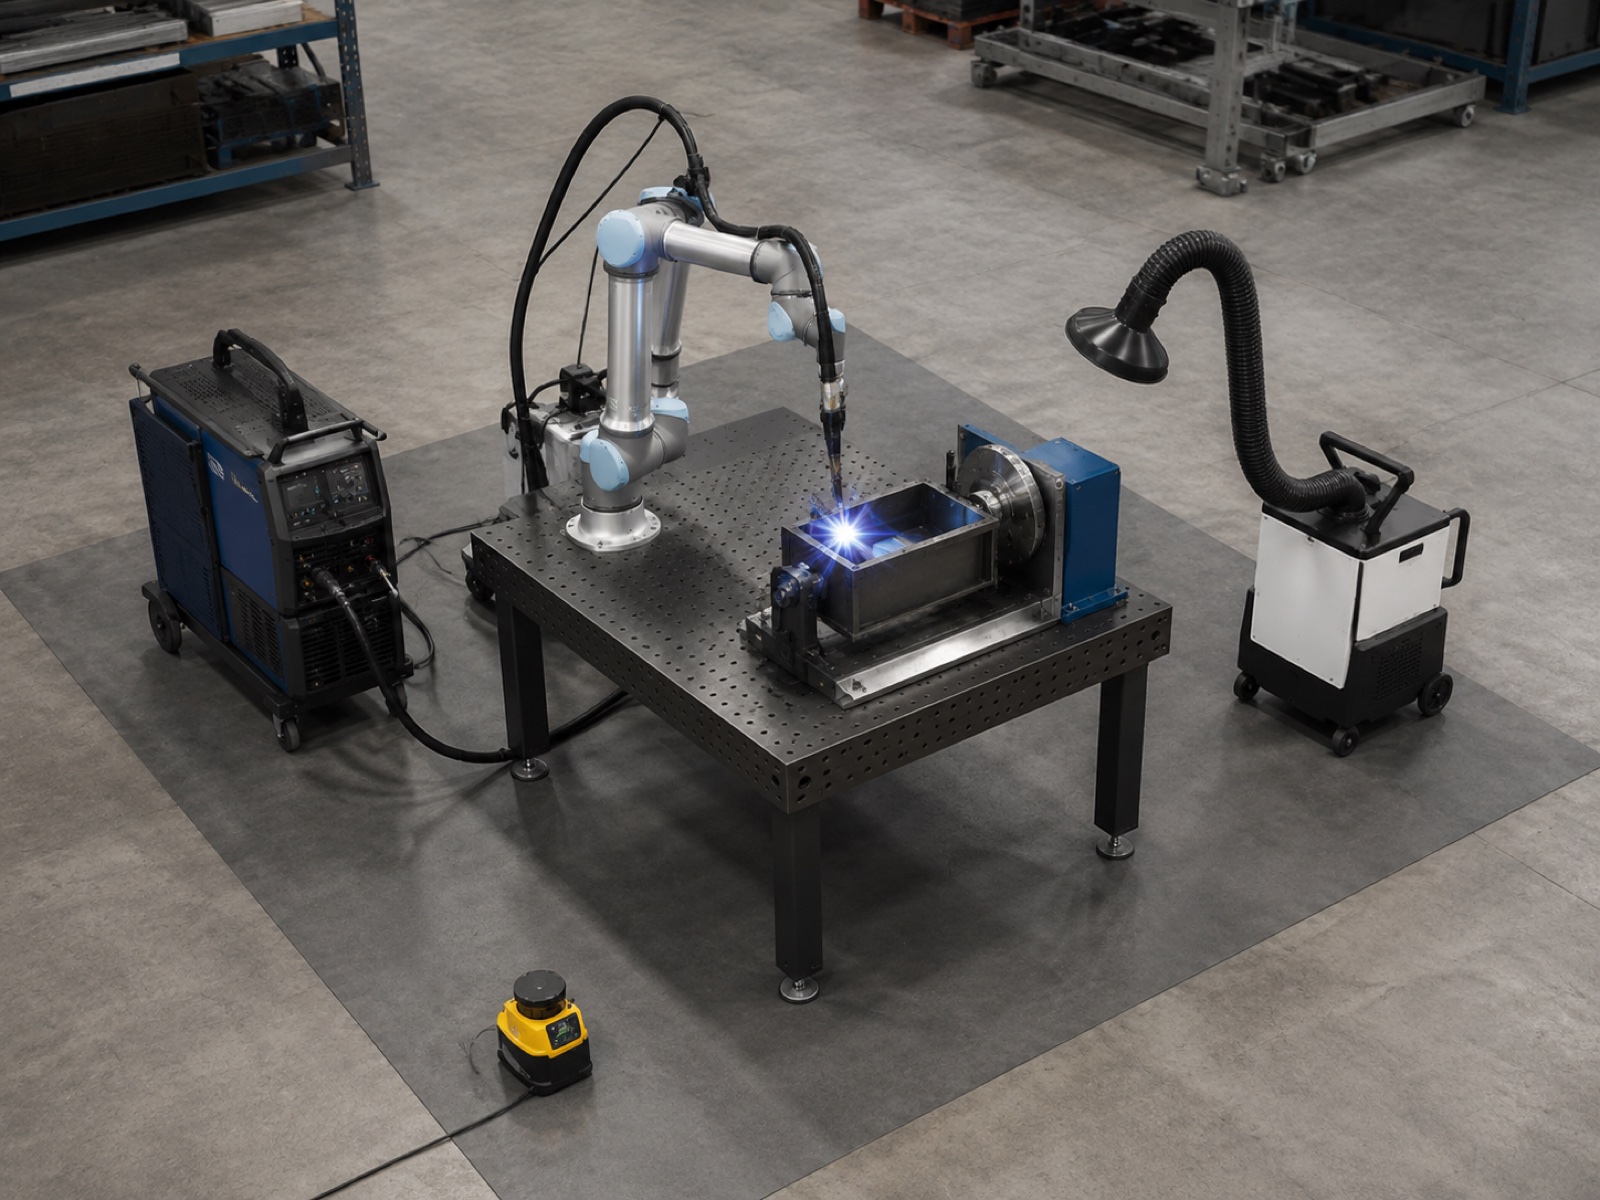
Разбивка на капиталовите разходи: Коботна заваръчна клетка за малки и средни предприятия (35 до 65 000 щатски долара)
Бюджетът на коботната заваръчна клетка за малки и средни предприятия от 35 до 65 000 щатски долара покрива реален пакет, готов за производство, когато е правилно специфициран. Фигурата по-долу не е олекотена демонстрационна схема; тя е необходимост за работещ цех, за да се управляват производствените части. Широкият диапазон отразява класа на полезния товар на коботното рамо, типа позиционер и дали купувачът доставя предварително интегриран пакет или сглобява компонентите поотделно.
| Компонент | Бюджетен диапазон (USD) | бележки |
|---|---|---|
| 6-осно коботно рамо (клас полезен товар 10–20 кг) | $ 18,000 - $ 32,000 | Класът на полезния товар определя обхвата и капацитета за отлагане |
| Заваръчна горелка + телоподаващо устройство + захранващ източник | $ 6,000 - $ 12,000 | MIG пакет; препоръчва се захранващ източник с възможност за импулсно заваряване |
| Прост ръчен или серво позиционер | $ 3,500 - $ 8,000 | 1-осен серво позиционер за синхронизирано въртене; ръчно накланяне за бюджетни конструкции |
| Скенер за безопасност в зоната + монтаж | $ 2,500 - $ 5,000 | Клас на SIL 2; замества твърдата ограда от страната на подхода на оператора |
| Заваръчна маса, държач за горелка, система за управление на кабели | $ 1,500 - $ 3,500 | Често са включени в предварително интегрирани пакети |
| Отвеждане на дим (преносимо или канално) | $ 1,800 - $ 4,500 | Регулаторно изискване; преносими устройства в долната част на диапазона |
| Интеграция, въвеждане в експлоатация, квалификация на първа част | $ 3,000 - $ 8,000 | По-ниска за предварително интегрирани пакети; по-висока за конфигурации по поръчка |
| Цялостна система (приблизително) | $ 36,300 - $ 73,000 | Изключва приспособленията; добавете $2 000 – $8 000 за приспособления за специфични части |
Индустриална клетка от начално ниво с предпазно ограждение и основен позиционер обикновено струва между 80 000 и 120 000 долара, напълно инсталирана. Пакетът с коботи струва с 40 до 55% по-малко, което съществено променя периода на възвръщаемост за цехове, работещи с по-малко от 100 части на седмица с даден номер части. Според Interact Analysis Welding Automation Market 2025, приемането на коботно заваряване нараства най-бързо в ценовия сегмент под 75 000 долара, обусловено от по-ниските разходи за рамото и наличието на предварително интегрирани пакети, които намаляват риска от интеграция за цехове без специализирани инженери по роботика.
Време за включване на дъгата и отлагане: Какво всъщност означават числата
Два показателя водят до сравнения на производителността на заваряването: време на работа на дъгата (дял от времето на смяната с генерирането на дъга от горелката) и скорост на отлагане (кг тел, отложена на час). И двата показателя се различават между кобот и индустриална клетка и имат уговорки, които твърденията на доставчиците често пропускат.
Време за включване на дъгата
Добре конфигурирана коботна заваръчна клетка работи на 50 до 65% време на включване на дъгатаОстаналата част от разходите отива за товарене и разтоварване на детайлите (операторът прави това ръчно, тъй като повечето коботни клетки на малки и средни предприятия нямат отделна станция за товарене), почистване на горелката и проверка на консумативите, както и време за подход на безопасен скенер по време на смяната. При стандартна 8-часова смяна, 50 до 65% време на работа на дъгата се равнява на 4 до 5.2 часа действително заваряване, което е приблизително двойно повече от 20 до 25%, постигнати от квалифициран ръчен заварчик, който прави всичко сам.
Конвенционална индустриална заваръчна клетка с двойна станция (операторът зарежда едното приспособление, докато роботът заварява другото) достига 70 до 85% време на включване на дъгата защото заваръчната дъга на робота почти никога не се прекъсва от времето за работа на оператора. Тази разлика в производителността е реална, но икономическото ѝ въздействие зависи от обема на обработваните части. За цех, който заварява 30 части седмично на цена от 400 долара всяка, разликата в производителността между 55% и 75% време на работа на дъгата може да струва между 15 000 и 25 000 долара допълнително годишно производство, по-малко от половината от разликата в капиталовите разходи между двата типа системи.
Скорост на отлагане
Провежда се Cobot MIG заваряване 3 до 60 000 кг/ч в зависимост от диаметъра на телта (обикновено от 0.8 до 1.2 мм), настройката на тока (ограничена от номиналния работен цикъл на коботната горелка) и конфигурацията на съединението. Индустриалните заваръчни клетки с източници на захранване с по-висок ампераж и заваръчни горелки с пълен работен цикъл работят 8 до 60 000 кг/ч върху сравними типове стави.
За повечето приложения в малкия и среден бизнес, диапазонът от 3 до 7 кг/ч е адекватен. Лека структурна рамка или парапет по поръчка, заварени от плоча с дебелина 4 до 6 мм, рядко изискват повече от 2 до 3 кг/ч действително отлагане на ниво детайл. Междината на отлагане става от значение при заваряване на дебели профили, тежки заваръчни конструкции или непрекъснати шевове, надвишаващи няколкостотин милиметра с един проход.
Време за програмиране: часове срещу дни
Времето за програмиране е най-подценяваното конкурентно предимство на коботното заваряване за цехове с голямо количество смеси. Сравнението е директно: програмиране чрез обучение на кобот спрямо офлайн програмиране (OLP) за конвенционална индустриална клетка.
Програмирането с обучение на кобот работи чрез физическо насочване на заваръчната горелка през пътя на заваряване, докато рамото на кобота записва траекторията. Операторът задава параметри на заваряване (ток, напрежение, скорост на движение, ъгъл на горелката) за всеки тип съединение и програмата е готова за изпълнение в рамките на една сесия. За типично заваряване от малък и среден бизнес с 8 до 15 заваръчни съединения, този процес отнема... 2 до 8 часа включително проверка на сухо пускане и проверка на първия артикул. Нов номер на част от чертежа на клиента до първата производствена заварка може да бъде постигнат в рамките на един работен ден.
На практика, цехове, използващи обучение чрез коботи, съобщават, че опитни заварчици се адаптират в рамките на 2 до 4 часа практическо време и могат да програмират нови части самостоятелно след първата седмица работа. Преносът на умения от знанията за заваряване към програмирането на коботи е директен: заварчикът вече разбира типовете съединения, посоката на движение и ъгъла на горелката. Роботът просто изпълнява решенията на заварчика последователно.
Офлайн програмирането за конвенционална индустриална клетка изисква импортиране на CAD модел, генериране на траектория на заваряване в OLP софтуер, симулация и проверка за колизии, последваща обработка за специфичния контролер на робота и физическа проверка на програмата в клетката. За цех без специализиран инженер по роботика процесът отнема 2 да 5 дни за всеки нов номер на част, а грешките, открити по време на физическа проверка, често изискват връщане към OLP софтуера за цикли на корекция. Лицензите за OLP софтуер добавят от 15 000 до 35 000 долара към бюджета на проекта и изискват обучение за ефективно използване.
4 решения по дела на МСП: Коботно заваряване на практика
Тези четири сценария са представителни за сегмента на малките и средни предприятия, базирани на модели на разполагане на място в сравними профили на цехове. Нито един от тях не е с конкретен посочен клиент.
Случай А: Магазин за компоненти за ауспуси, 50 броя на месец
Профил: Работилница за 12 души, персонализирани изпускателни колектори, неръждаема стомана 304 с дебелина на стената от 1.5 до 3 мм, четири активни номера на части, от 180 до 350 долара на комплект. Присъда: коботно заваряване, здраво прилягане. Обемът е под прага, при който предимството във времето за включване на дъгата на индустриалната клетка оправдава допълнителни капиталови разходи от 50 000 до 80 000 долара. Месечната смяна на четири номера на части е подходяща за програмиране чрез обучение. Заваръчният апарат се пренасочва към подготовка за производството, вместо да бъде елиминиран.
Случай Б: Изработчик на парапети по поръчка, 20 броя на месец
Профил: Цех за архитектурни метали с 8 души, поръчкови парапетни системи от неръждаема и мека стомана, ъглови и челни заварки на тръби с диаметър 5 до 8 мм, от $600 до $1,800 на монтаж. Присъда: коботно заваряване, гранично съответствие; дисциплината в програмирането е от решаващо значение. Истинското предимство е консистентността на заварките при съединенията между тръби, което намалява необходимостта от повторна обработка на висококачествени сглобки. Пропускането на програмирането при поръчки за два комплекта и връщането към ръчно програмиране обезсмисля инвестиционната логика.
Случай C: Производител на кухненско оборудване, 200 броя на седмица
Профил: Производител по договор с 35 души, рамки за търговски кухни от неръждаема стомана 304 с дебелина 1.5 до 2.5 мм, трислойни конструкции на рамки, от 120 до 280 долара за бройка. Присъда: индустриалната клетка е по-подходяща, но коботът е валиден пилотен проект. При 200 бройки седмично с три номера на части, предимството на средностатистическа индустриална клетка по отношение на времето за стартиране е оправдано. Кобот клетка с най-голям обем SKU на цена от $45 000 до $55 000 генерира положителна възвръщаемост на инвестициите, докато цехът натрупва данни за обема за решението за по-големи капиталови инвестиции.
Случай Г: Производител на ремаркета за лодки, 12 броя на месец
Профил: Работилница за 15 души, рамки за ремаркета от поцинкована стомана, квадратни и правоъгълни тръби 50 мм със стена от 3 до 5 мм, два размера на рамката, от 800 до 1,600 долара на рамка. Присъда: коботно заваряване, здраво прилягане. Правите шевове и предвидимите ъгли на съединенията са идеални за програмиране с обучение. Голямата геометрия на рамката може да изисква извършване на заварки на две настройки, като рамката се препозиционира с обикновен ръчен позиционер.
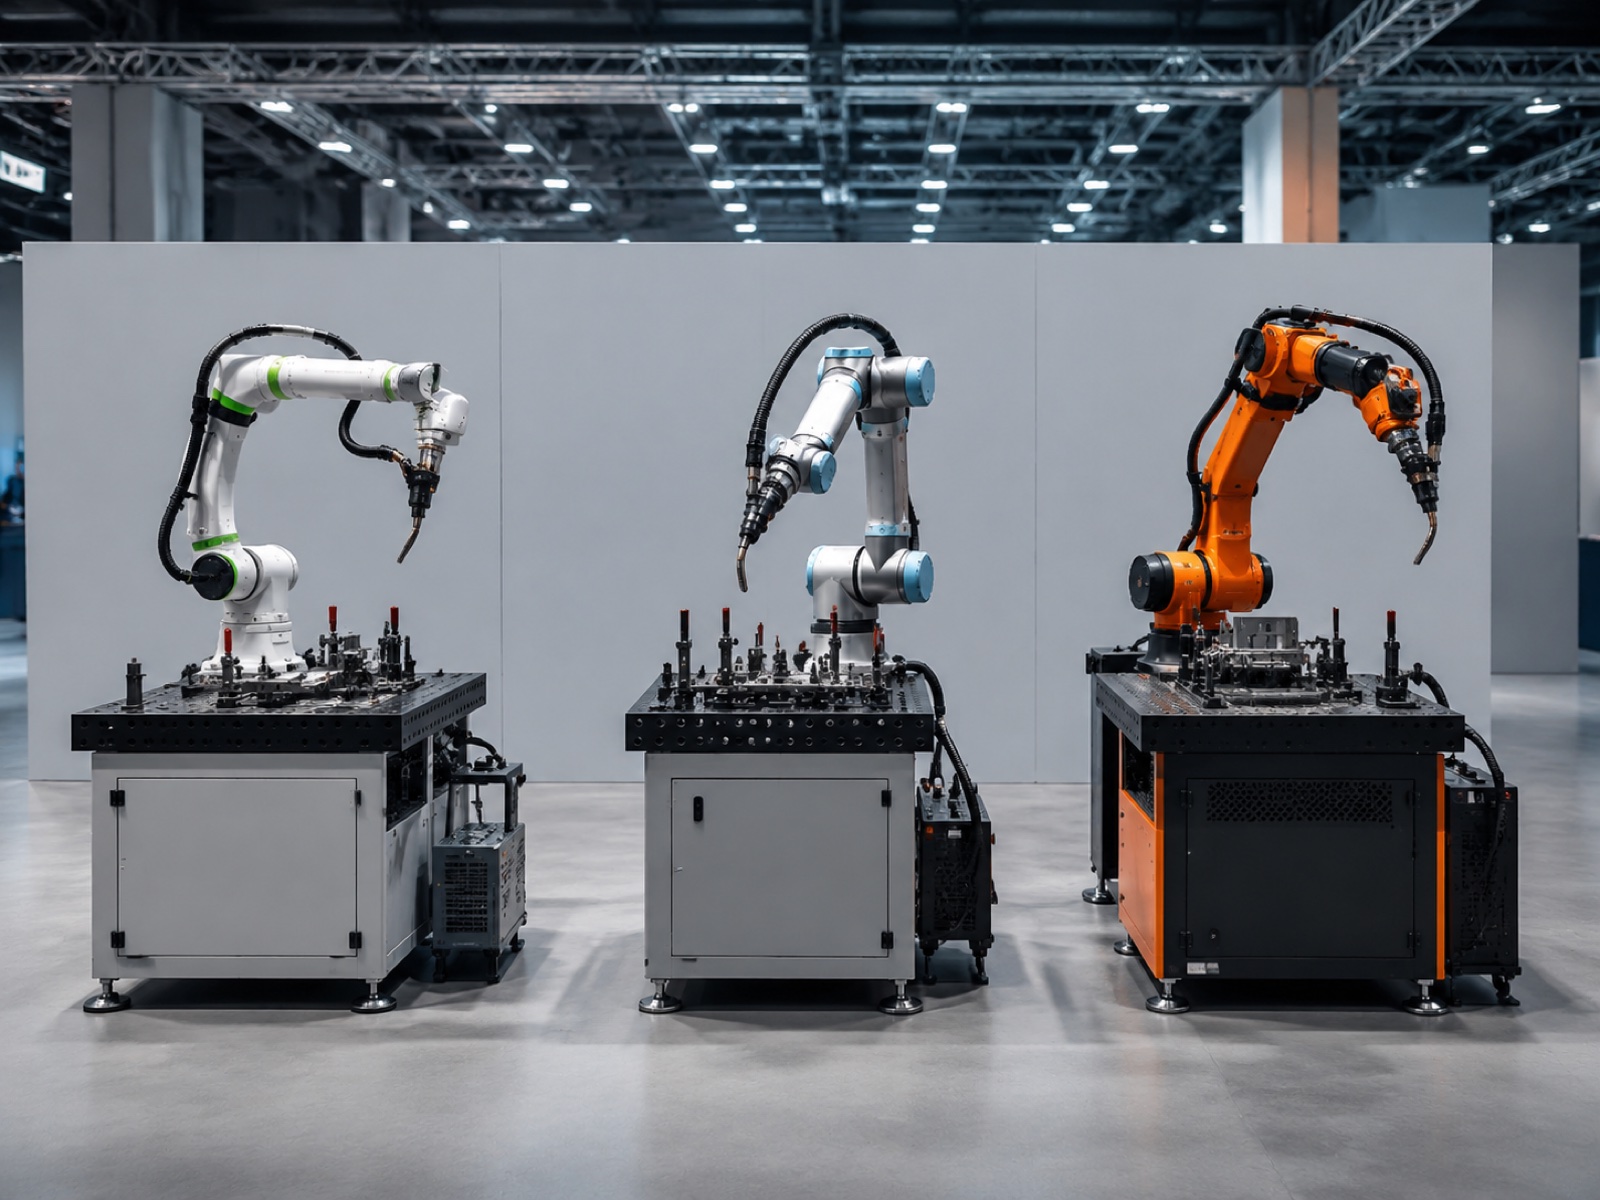
Пейзаж на доставчиците: Опции за коботно заваряване за малки и средни предприятия (2026 г.)
Пазарът на коботно заваряване се е консолидирал около няколко платформи с предварително интегрирани пакети за заваряване. Ключови опции за купувачите от малкия и среден бизнес през 2026 г.:
Универсални роботи (UR10e, UR20) със заваръчни пакети
UR10e (с полезен товар 12.5 кг) и UR20 (с полезен товар 20 кг) са най-широко използваните коботни заваръчни рамена в световен мащаб, съчетани с пакети на трети страни от Hirebotics, Lincoln Electric или Fronius чрез екосистемата URCap. Силата им е дълбочината на мрежата от интегратори. Компромисът е, че специфичната за заваряването функционалност зависи от пакета на трета страна, а не от UR контролера.
Doosan Robotics H2017
H2017 (20 кг полезен товар, 1700 мм обхват) предлага по-висок клас полезен товар от повечето коботни заваръчни платформи, с вградена интеграция на контролер за източници на заваръчна енергия, осигуряваща по-прецизна обратна връзка за параметрите на дъгата. Наличността извън основните индустриални пазари обикновено се осъществява чрез регионални дистрибутори.
Робот Techman TM5 / TM12 със заваръчни клетки
Вградената система за зрение на Techman помага за откриване на шевове при прости геометрии на съединенията, намалявайки изискванията за повторяемост на приспособленията. Предварително интегрирани заваръчни клетки се предлагат чрез регионални интегратори в Азиатско-тихоокеанския регион и Европа.
Комплект за заваряване ABB GoFa
GoFa на ABB (CRB 15000, полезен товар 5 и 10 кг) с пакета за заваряване на ABB е насочен към лека обработка и тънколистова ламарина, подкрепен от глобалната сервизна инфраструктура на ABB. По-подходящ е за работа с леки тръби и листове, отколкото за заваръчни конструкции.
EVST XR серия и XR-EX за коботно заваряване
EVST предлага конфигурации за коботи за заваряване чрез своята серия XR (съвместни полезни товари до 20 кг) с интеграция „до ключ“, обхващаща коботното рамо, заваръчната горелка, позиционера и системата за безопасност. Диференциите за малките и средни предприятия включват сертификати CE, SGS и TUV от трети страни, производство на коботи с автомобилен клас по IATF16949 на производствената линия и покритие на полеви инженеринг в повече от 100 страни. Серията XR-EX (двоен сертификат ATEX/IECEx, IP68) покрива взривобезопасни заваръчни среди. Роботизираната платформа на EVST обхваща от съвместни полезни товари до тежкотоварни промишлени рамена, осигурявайки ясен път за надграждане без смяна на доставчици с нарастване на обема на производството.
Коботно заваряване срещу индустриална клетка срещу ръчно заваряване: Пълно сравнение
| Измерение | Коботна заваръчна клетка | Индустриална заваръчна клетка | Ръчно заваряване |
|---|---|---|---|
| Входни капиталови разходи (USD) | $ 35,000 - $ 65,000 | $80 000 – $150 000 (начална-средна) | $5 000 – $15 000 (оборудване) |
| Време за включване на дъгата | 50 - 65% | 70 - 85% | 20 - 25% |
| Скорост на МИГ отлагане | 3 - 7 кг / ч | 8 - 14 кг / ч | 1.5 - 4 кг / ч |
| Време за програмиране (нова част) | 2 – 8 часа (преподаване) | 2 – 5 дни (OLP + проверка) | 0 (не се изисква програмиране) |
| Огради за безопасност на оператора | Скенер за площ; възможен е без огради съгласно ISO/TS 15066 | Необходимо е ограждане по целия периметър | Само лични ЛПС |
| Подова отпечатък | типично 6 – 12 м² | 18 – 40 м², включително разстояние между оградата | 2 – 4 м² на станция |
| Процент на дефекти (калибриран) | 1 - 3% | По-малко от 1% | 5 - 8% |
| Най-добър за | Висококачествени, ниско- до средносерийни производства; сервизи за малки и средни предприятия; модернизация на изоставени индустриални зони; смекчаване на недостига на заварчици | Специализирани семейства части; голям обем; дебели листове; верига за доставки в автомобилната индустрия | Еднократна персонализирана работа; много сложна геометрия; малки партиди, където времето за програмиране надвишава времето за заваряване |
Пътна карта за внедряване от МСП: От пилотен проект до многоклетъчен
На практика, повечето внедрявания на коботи за заваряване в малките и средни предприятия следват четириетапен процес. Ключът е всеки етап да се третира като отправна точка за вземане на решения, а не като предварително определен срок.
- Стъпка 1 (месеци 1–3): Пилотен проект върху едно семейство от части. Изберете номера на частта с най-добрата комбинация от повторяемост, месечен обем и геометрична простота. Пуснете първата програма в присъствието на интегратора. Изпълнете 30 до 50 производствени части, преди да я обявите за готова. Проследявайте времето за включване на дъгата, процента на дефектите и времето за програмиране на част от първия ден.
- Стъпка 2 (месеци 3–9): Създайте библиотеката с части. Програмирайте допълнителни номера на части независимо, използвайки обучение чрез обучение. Определете кои части работят най-добре на кобота спрямо кои са по-подходящи за ръчно управление (много малки партиди, силно сложна геометрия). Стремете се към една нова програма на седмица.
- Стъпка 3 (месеци 9–18): Добавяне на втора коботна клетка. Когато първата клетка работи близо до капацитета си, втора клетка с подобна цена обикновено превъзхожда единична индустриална клетка по отношение на гъвкавост. Две клетки обработват различни семейства части паралелно и осигуряват непрекъснатост, ако едната се нуждае от поддръжка.
- Стъпка 4 (18+ месеца): Оценка на индустриалната клетка за високопроизводителни SKU. С реални данни за производителността, определете кои семейства части са нараснали над 200 до 300 бройки на месец. Обичайното решение е да се създаде средно ниво индустриална клетка за тези SKU, като за останалата част от висококачествения продукт се запазят коботите. Коботните клетки не стават излишни в този момент.
Често задавани въпроси: Коботно заваряване за малки цехове
Може ли моят настоящ заварчик да се научи да управлява коботна заваръчна клетка?
Да. Повечето платформи за коботи за заваряване използват програмиране с обучение или ръчно насочвано програмиране, което означава, че заварчик, който разбира подготовката на съединенията и параметрите на заваряване, може да програмира нови части без опит в софтуерното инженерство. На практика, цеховете съобщават, че квалифициран заварчик се нуждае от два до четири часа практическо обучение, преди да изпълнява прости съединения самостоятелно на кобот. По-сложните многоходови или позиционни заварки добавят време за обучение, но кривата на обучение е значително по-кратка от изучаването на софтуер за офлайн програмиране за конвенционална индустриална клетка.
Безопасна ли е коботната заваръчна клетка, когато операторът работи наблизо?
Коботните заваръчни клетки са проектирани под ISO / TS 15066, който регулира работата на колаборативни роботи в близост до хора. Самото роботно рамо използва ограничаване на мощността и силата, за да спре при контакт. Заваръчната дъга, UV лъчението, изпаренията и горещият метал обаче не са обезопасени само от стандарта за коботи. Правилният дизайн на заваръчната клетка за коботи включва скенер за безопасност от заваръчен клас (обикновено ниво на безопасност 2), UV блокиращи завеси или бариери от отворените страни и система за извличане на изпарения. Операторът работи извън зоната на дъгата по време на заваряване, но може да се приближи безопасно, след като дъгата угасне. Винаги преглеждайте приложимите местни стандарти за безопасност на машините, както и ISO/TS 15066, преди внедряване.
Каква гаранция и поддръжка мога да очаквам за пакет за коботно заваряване?
Производителите на коботи обикновено предлагат от 12 до 24 месеца за хардуера на рамото. Гаранциите за заваръчната горелка и телоподаващото устройство следват условията на производителя на консумативи, обикновено 12 месеца за частите. Гаранцията за изработка на интегратора на клетката обикновено е от 6 до 12 месеца. Проверете три елемента преди покупка: дали производителят на коботи разполага с полеви инженери в страната или региона (не само телефонна поддръжка), средно време за доставка на резервни части за ключови компоненти и дали в основния пакет е включена дистанционна диагностика.
Какъв е пътят за надграждане, ако обемът ми надхвърли капацитета на кобота?
Стандартният път на надграждане протича на етапи. Първо, добавете втора коботна клетка наред с първата, вместо да я замените; две коботни клетки на цена от 35 000 до 65 000 долара всяка често са по-добри от една индустриална клетка на цена от 100 000 до 150 000 долара по отношение на обща гъвкавост. Второ, добавете серво позиционер за обработка на по-големи сглобки. Трето, ако постоянният месечен обем надвишава 300 до 500 идентични части на месец, оценете средно ниво индустриална заваръчна клетка за това семейство части, като същевременно запазите кобота за работа с високо съдържание на смеси. И двете технологии могат да работят паралелно.
Кога една малка работилница трябва да се върне от коботно заваряване към ръчно или да се премести в индустриална клетка?
Върнете се към ръчен режим, когато размерът на партидите падне под пет части и смяната се извършва многократно на смяна, което прави програмните разходи по-високи от цикъла на ръчно заваряване. Преминете към индустриален режим, когато едно семейство части постоянно надвишава 200 до 300 единици на месец, когато изискванията за отлагане надвишават 7 до 8 кг/ч, когато времето на цикъла трябва да бъде под 30 секунди или когато одит на качеството на клиента изисква проследимост на автомобилно ниво отвъд това, което регистрира контролерът на кобот. И двата прехода са предвидими, ако данните за обема се проследяват от първия ден на внедряването на кобота.
Свързано четене
- Пълно ръководство за коботи: Видове, избор и приложения (2026): водещата статия, обхващаща основите на коботите, класовете полезен товар и картографирането на приложенията в производствените сектори
- Роботизирана ръка срещу кобот: Кога да изберете индустриални роботи (2026)8-факторна рамка за вземане на решения, сравняваща кобот и конвенционално роботизирано рамо по отношение на скорост, полезен товар, повторяемост и изисквания за безопасност
- Пълно ръководство за роботизирано заваряване (2026)избор на процес, проектиране на клетки, стандарти за качество на заваряване и картографиране на приложенията за пълната гама от конфигурации на роботизирано заваряване
- Възвръщаемост на инвестициите в роботизирана заваръчна клетка: капиталови разходи, време на цикъла и възвръщаемост (2026 г.)нива на капиталови разходи, математика на времето за цикъл, спестявания от дефекти и примери за отработена възвръщаемост, включително сценария за МСП от начално ниво, върху който се основава тази статия
- Най-добрите производители на коботи за 2026 г.: Сравнение: пълен набор от доставчици с оценяване в целия диапазон на полезния товар, поддръжка на екосистемата, регионално покритие на услугите и лекота на внедряване, специфична за малките и средни предприятия
Изходящи препратки:
Американско дружество по заваряване (AWS)данни за недостига на заварчици и стандарти за сертифициране на заварчици
Международна федерация по роботика (IFR)Доклад за Световната роботика за 2025 г., ръст на инсталирането на коботи и данни за приложенията на заваряване
ISO / TS 15066техническа спецификация за изисквания за безопасност на колаборативни роботизирани системи
Последна актуализация: 9 май 2026 г.