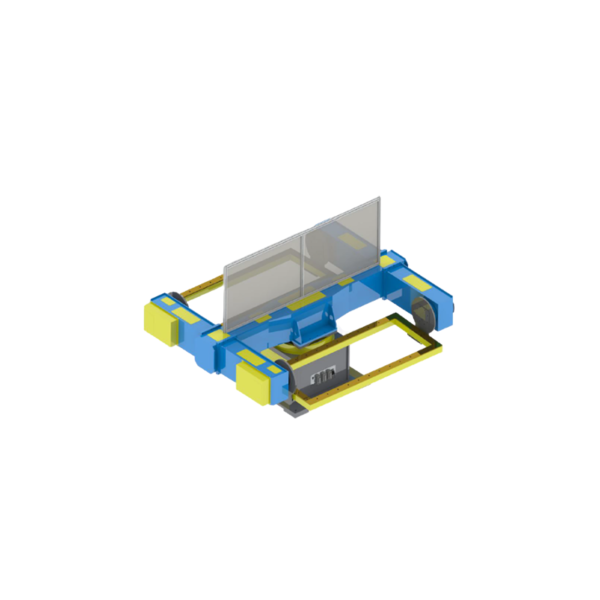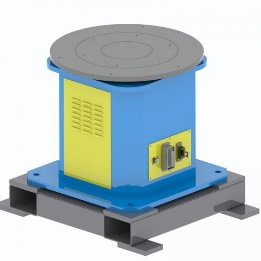
SWP-P
Горизонтальні обертові поворотні столи
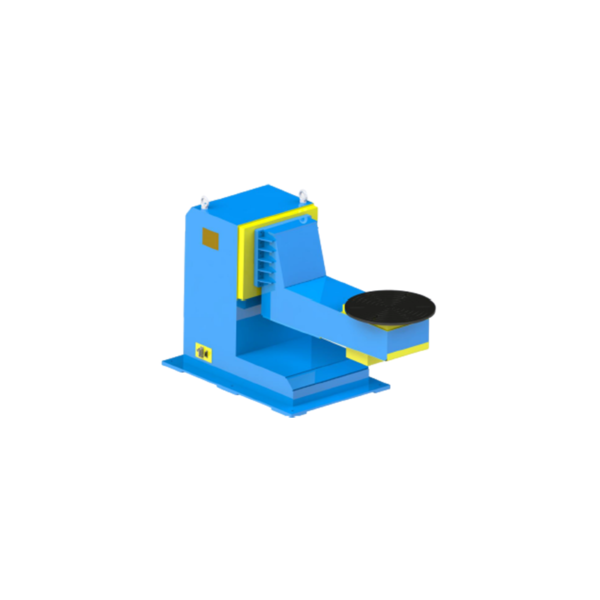
Заготовка розташовується на горизонтальній стільниці для обертання по одній осі.
Номінальні варіанти корисного навантаження: 300 / 500 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →
Стандартна серія + індивідуальні конфігурації
Порівняйте сімейства позиціонерів з 1, 2 та 3 осями, а потім підберіть конфігурацію відповідно до вашої заготовки, пристосування, центру ваги, руху та компонування комірки. EVST пропонує стандартні серії та індивідуальні конфігурації після технічного огляду.
Що це
Роботизований зварювальний позиціонер — це зовнішня вісь із сервоприводом, яка утримує та переорієнтовує заготовку для доступу до зварювання. На відміну від простого обертового столу, він може поєднувати обертання, нахил або змінний рух. Поворотні ролики підтримують циліндричні резервуари за допомогою тертя; позиціонери закріплюють заготовку на спеціально розробленому оснащенні.
Дев'ять серій продуктів
Наведені нижче варіанти номінального корисного навантаження дозволяють провести початкове порівняння сімейств. Номінальне корисне навантаження означає сумарну вагу заготовки та пристосування; остаточний вибір також залежить від центру ваги, розмірів, руху та умов комірки. Для кожної серії доступні спеціальні конфігурації після технічного огляду.
Для одиночного обертового руху або опори передньої бабки та задньої бабки
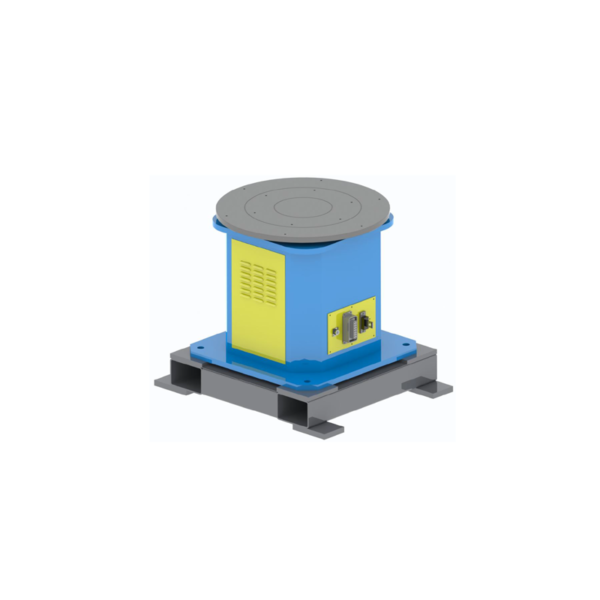
SWP-P
Заготовка розташовується на горизонтальній стільниці для обертання по одній осі.
Номінальні варіанти корисного навантаження: 300 / 500 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →
SWP-Z
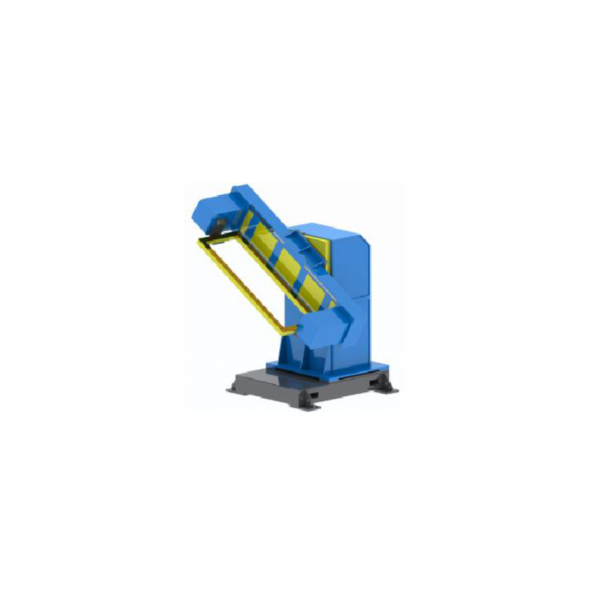
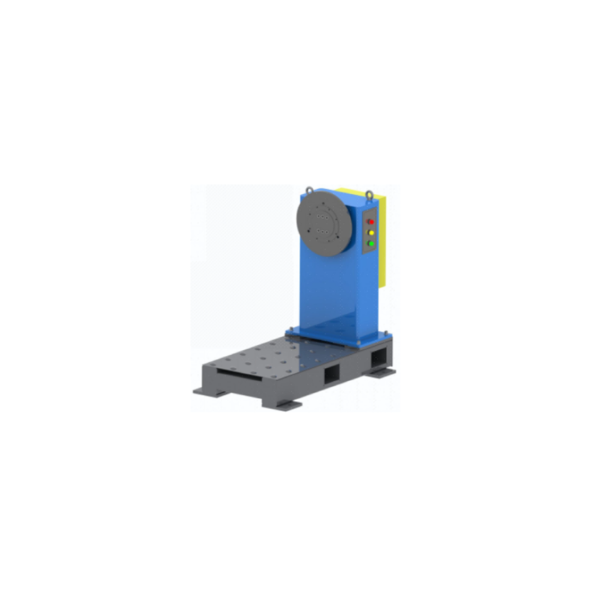
Пристрій кріпиться болтами до вертикальної планшайби шпинделя та обертається навколо горизонтальної осі.
Номінальні варіанти корисного навантаження: 300 / 500 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →
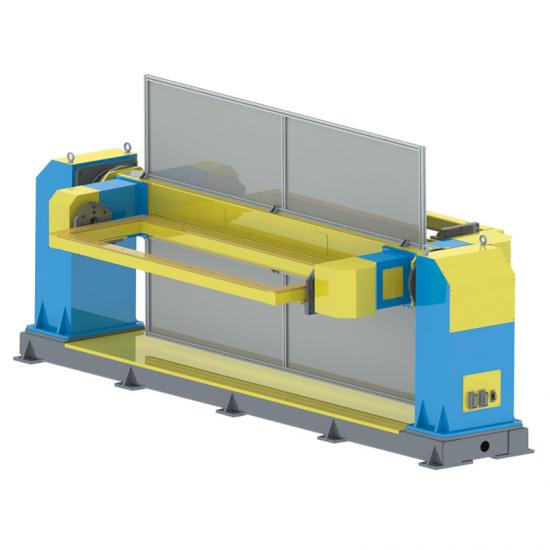
SWP-ZW
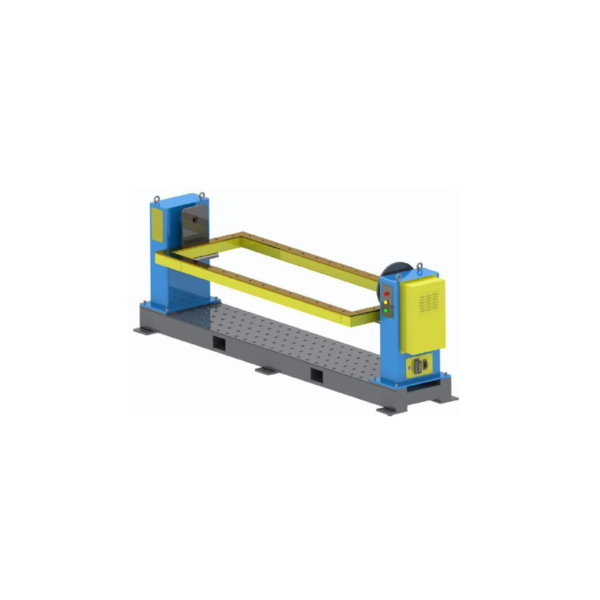
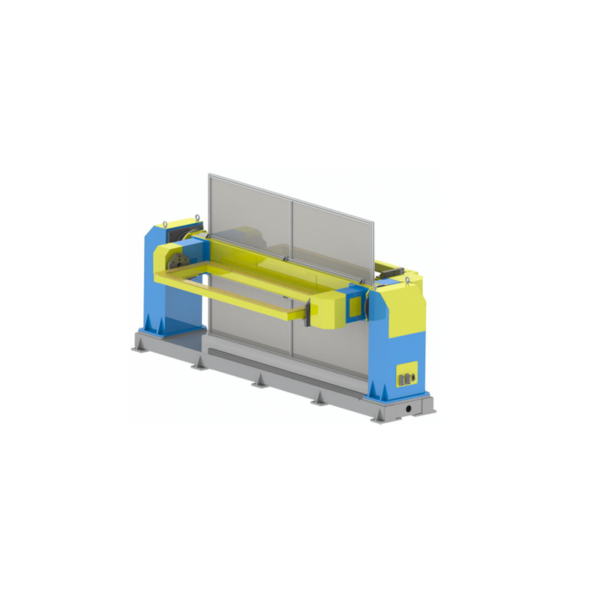
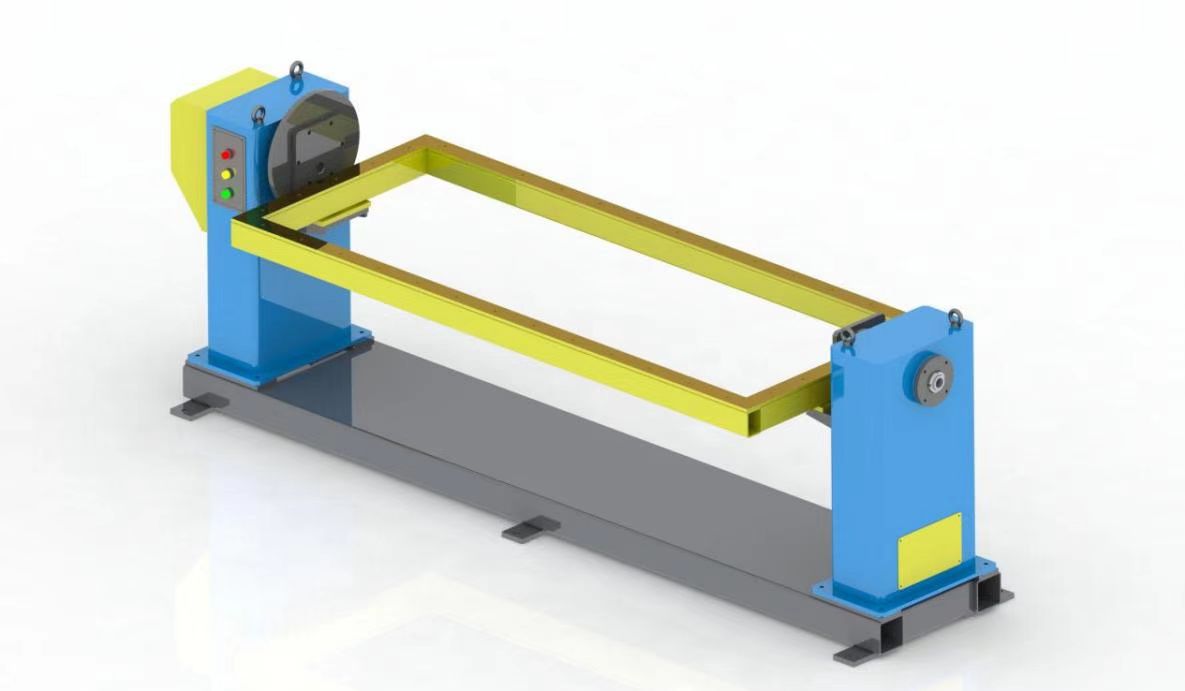
Підтримує довші пристосування або рами між веденою головкою та задньою бабкою для обертання по горизонтальній осі.
Номінальні варіанти корисного навантаження: 300 / 500 / 800 / 1,200 кг
Доступні індивідуальні конфігурації
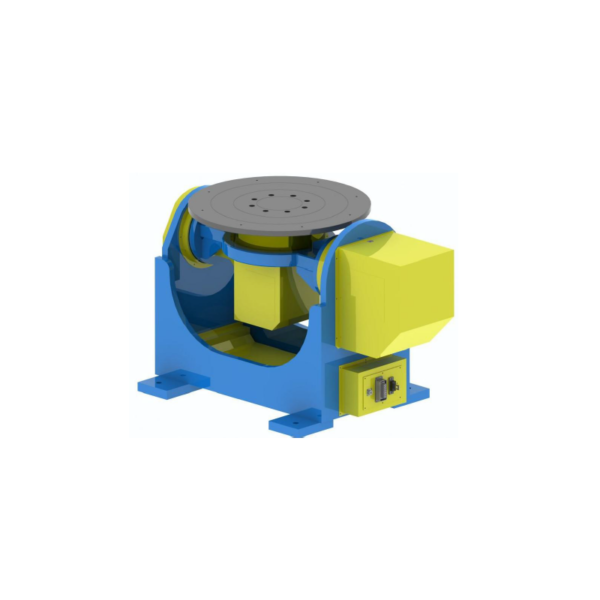
Переглянути деталі серії →Поєднує обертання та нахил для покращення орієнтації шва та доступу
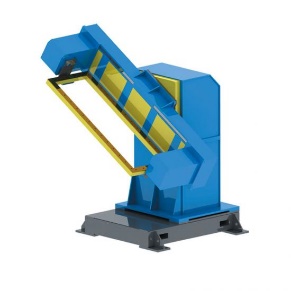
DWP-C
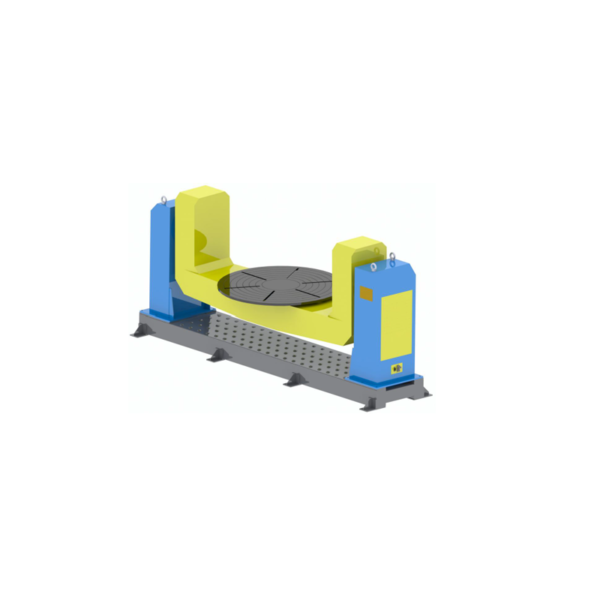
Відкрита сторона забезпечує доступ для завантаження навколо інструментів.
Номінальні варіанти корисного навантаження: 200 / 500 / 1,000 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →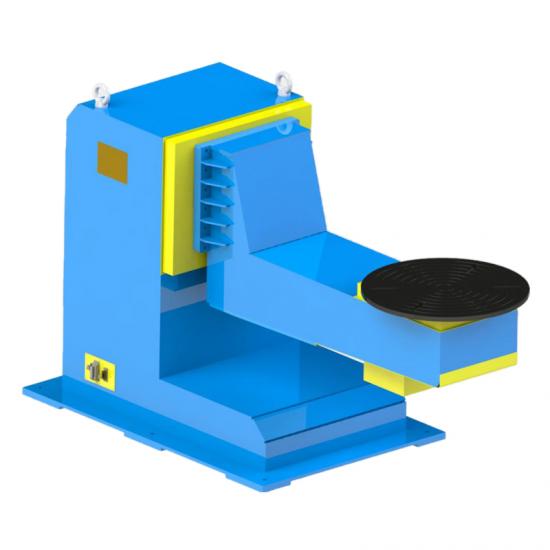
DWP-L
Зміщена L-подібна рама залишає простір для підходу навколо пристосування для робота.
Номінальні варіанти корисного навантаження: 500 / 1,000 / 2,000 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →
DWP-U
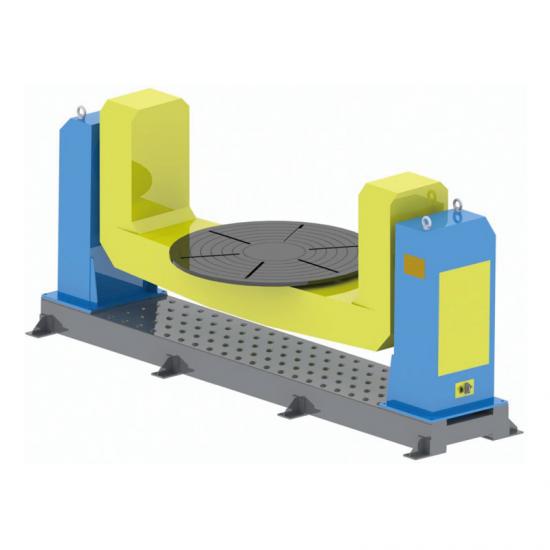
Дві вертикальні опори несуть центроване більше пристосування або конструктивну деталь шляхом обертання та нахилу.
Номінальні варіанти корисного навантаження: 1,000 / 3,000 / 5,000 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →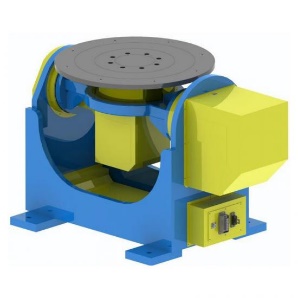
DWP-P
Пристрій, встановлений на платформі, обертається та нахиляється як єдиний вузол.
Номінальні варіанти корисного навантаження: 300 / 500 / 1,000 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →Додає індексацію станцій або обмін рухом; розташування комірок підтверджується для кожного проекту окремо.
TWP-C
Вертикальне індексування станції змінює робоче положення, поки позиціонер орієнтує кожну деталь для зварювання.
Номінальні варіанти корисного навантаження: 500 / 1,000 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →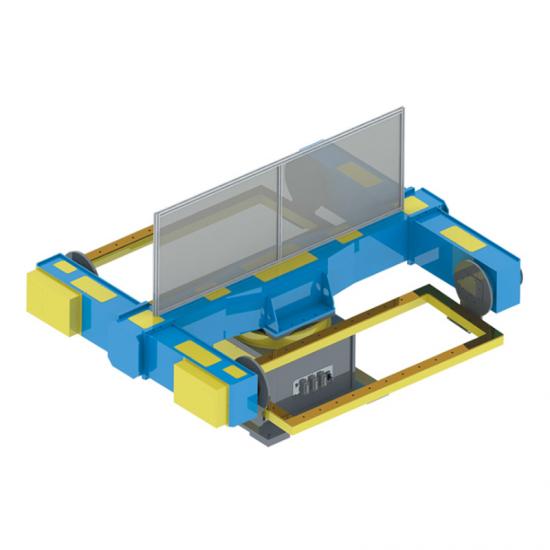
TWP-S
Горизонтальне індексування станцій представляє чергування положень навантаження та зварювання.
Номінальні варіанти корисного навантаження: 500 / 1,000 кг
Доступні індивідуальні конфігурації
Переглянути деталі серії →Вибір світла
Вам не потрібна готова специфікація для початку. Цих даних достатньо для перевірки сімейства продуктів; для глибшого вибору скористайтеся окремим посібником.
Опишіть, чи потрібне обертання, нахил, індексування станції або рух обміну для заготовки.
Вкажіть сумарну вагу заготовки та пристосування, а також положення центру ваги відносно осей.
Поділіться характеристиками заготовки, методом кріплення кріпильного пристрою, інтерфейсами та вимогами до навантаження.
Вкажіть положення робота, доступ до зварювальних швів, шлях оператора, безпечну відстань та послідовність станцій.
Надайте марку/модель робота та необхідні скоординовані рухи, елементи керування та інтерфейси на місці.
Для повнішого порівняння кількості осей, розкладок L/C/U та вхідних даних вибору, ознайомтеся з Посібник зі зварювального позиціонера.
Стандартні серії встановлюють відправну точку; остаточні інтерфейси та макет підтверджуються для кожного проекту окремо.
Налаштування та інтеграція
Коли позиціонер працює як зовнішня вісь робота, механічні інтерфейси, рух, межі керування та планування безпеки повинні бути перевірені разом із роботом та коміркою. Користувацькі конфігурації підтверджуються після визначення вхідних даних проекту.
Підтверджено заготовкою, кріпленням та методом завантаження.
Визначається доступом до зварного шва та послідовністю станцій.
Модель робота та вимоги до керування перевіряються під час технічного огляду.
Планування, доступ оператора та потреби щодо охорони входять до плану комірки.
додатків
Це типові застосування, а не фіксовані конфігурації. Серію, номінальне корисне навантаження та інструменти все ще потрібно вибрати на основі фактичної заготовки та комірки.
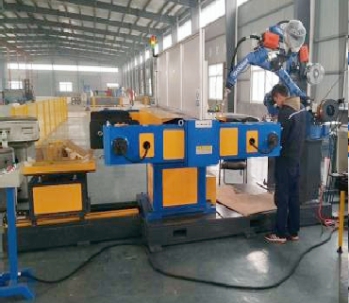
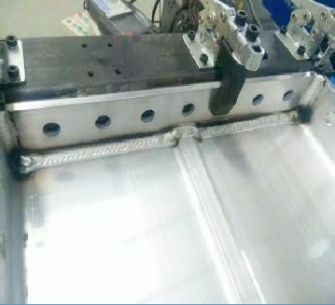
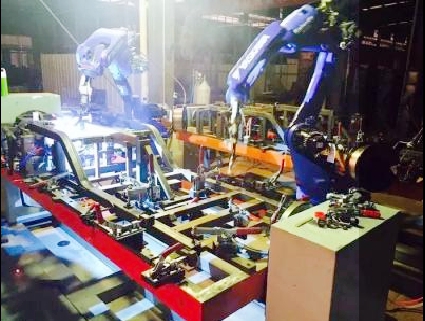
Використовуйте контрольоване обертання, щоб перенести кільцеві шви в робочу зону робота.
Компонування передньої бабки та задньої бабки може підтримувати довші пристосування між двома кінцями.
Поєднуйте обертання та нахил, щоб покращити кути підходу до різних швів.
Виберіть одно- або багатоосьову концепцію на основі кріплення, центру ваги та компонування робота.
Переорієнтуйте кілька зварних поверхонь у більш підходящі положення в комірці.
Тривісні схеми індексації станцій можуть розпочати концепцію з кількома станціями; остаточне розташування залежить від проекту.
Чому EVST
Від вхідних даних проекту та вибору серій до перевірок на етапі виробництва, точні вимоги до конфігурації та приймання залишаються специфічними для проекту.
Перед підтвердженням остаточної конфігурації перевіряються заготовка, кріплення, загальна вага, центр ваги, рух та стан комірки.
Перевірки процесу на ключових етапах виробництва допомагають виявити проблеми перед доставкою.
Ресурси обробки підтримують контроль розмірів для монтажних поверхонь, отворів та обертових інтерфейсів.
Структурні компоненти проходять відпал для зменшення залишкових напружень та підтримки розмірної стабільності.
Часті питання
Це керована зовнішня вісь, яка утримує та переорієнтовує заготовку, щоб робот міг отримати доступ до зварних швів. Необхідна кількість осей залежить від руху заготовки та розташування комірки.
На цій сторінці категорії номінальне корисне навантаження означає сумарну вагу заготовки та пристосування, а не лише заготовки. Остаточний вибір також вимагає перевірки центру ваги, розмірів та динамічних умов.
Одна вісь забезпечує один обертовий рух; дві осі додають нахил; три осі можуть додати індексацію або заміну станцій. Вибір слід робити на основі доступу до зварювання та послідовності станцій. Ознайомтеся з посібником зі зварювального позиціонера для повнішого порівняння.
Літери описують загальну структуру навколо опор та інструментів. Вибір залежить від розміру заготовки, кріплення, простору для завантаження, підходу робота та необхідного номінального корисного навантаження. Порівняйте схеми розташування в посібнику зі зварювального позиціонера.
Враховуйте це, коли довший кріпильний елемент або рама потребують опори між двома кінцями та обертання навколо горизонтальної осі. Відстань між опорами та з'єднання необхідно підтвердити з заготовки. Див. посібник зі зварювального позиціонера для більш детального контексту вибору.
Однакова загальна вага може створювати різні умови для осей та конструкції при зміні її центру ваги. Тому однієї лише ваги недостатньо для остаточного вибору.
Індивідуальні конфігурації доступні після технічного огляду. Надайте марку/модель робота, дані про заготовку та пристосування, необхідний рух, розташування комірки та потреби в інтерфейсі, щоб можна було підтвердити відповідну конфігурацію.