
Полірування роботом дрібних деталей, таких як петлі дверей автомобіля, за допомогою стрічки зазвичай зазнає невдачі з технологічних причин, а не тому, що робот не може дістатися до стрічки. Звичайними причинами є те, що деталь відрізняється від деталі до деталі, стрічка, яка перестає різати так само, як і зношується, сила, яку ніхто не контролює, пил, який ніхто не планує, і деталь, яка зміщується в захоплювачі. Кожну з цих причин можна протестувати на зразках деталей, перш ніж замовити комірку. Якщо у вас є така деталь, поділіться з нами кресленням та партією зразків деталей і ми можемо спланувати ці тести разом з вами.
Застосування у відео
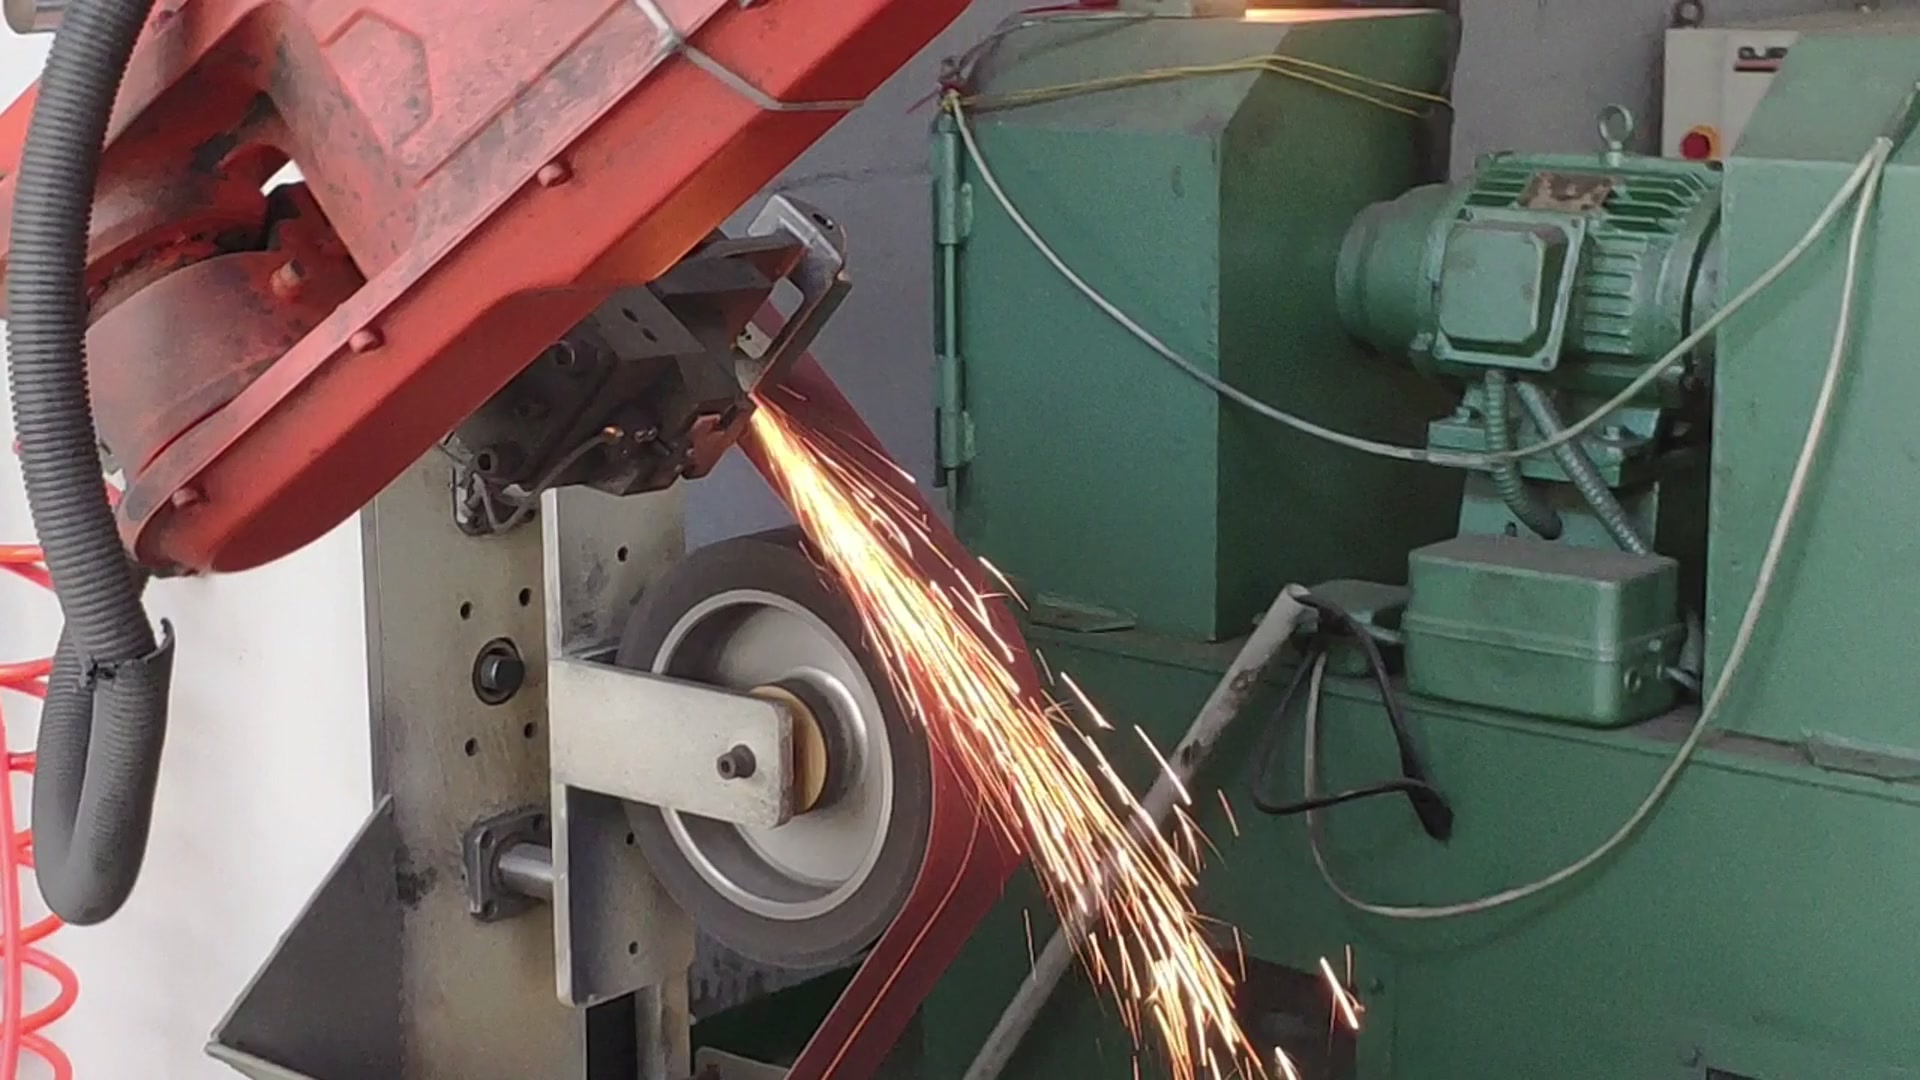
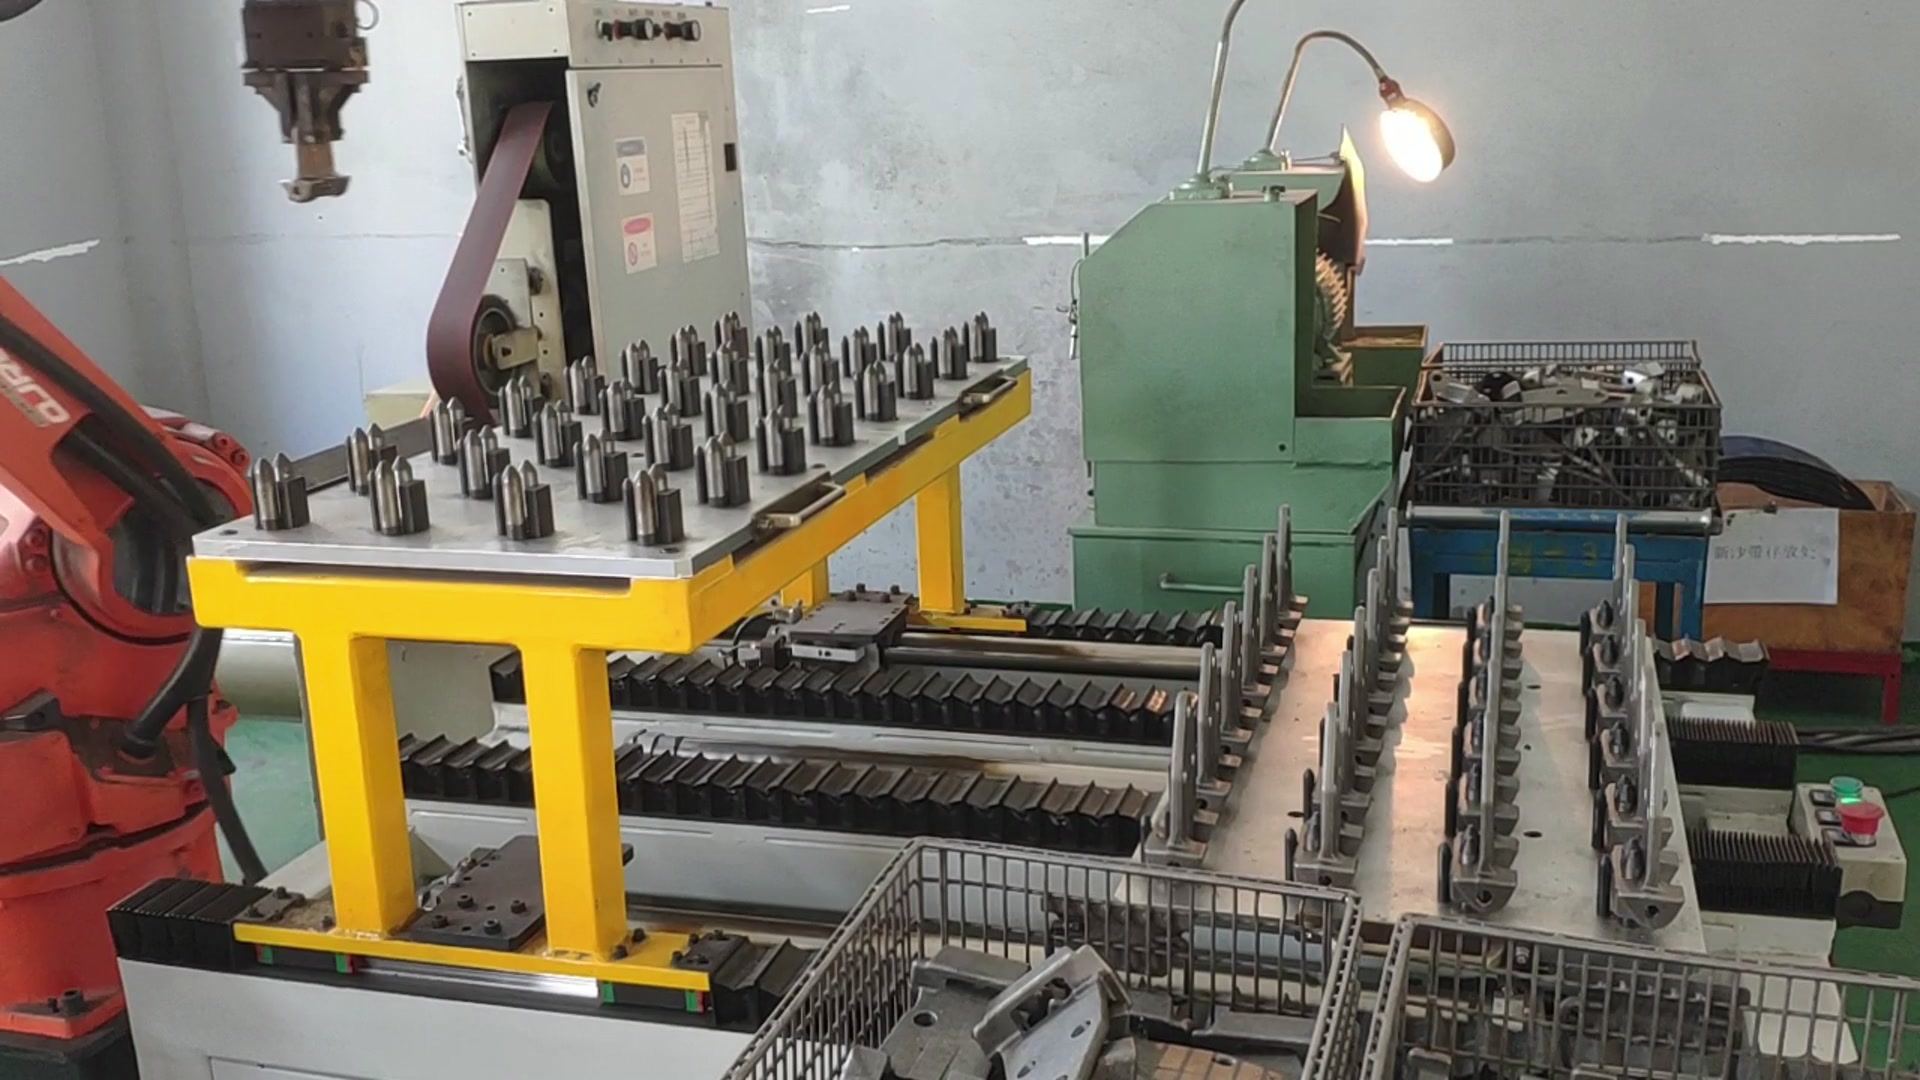
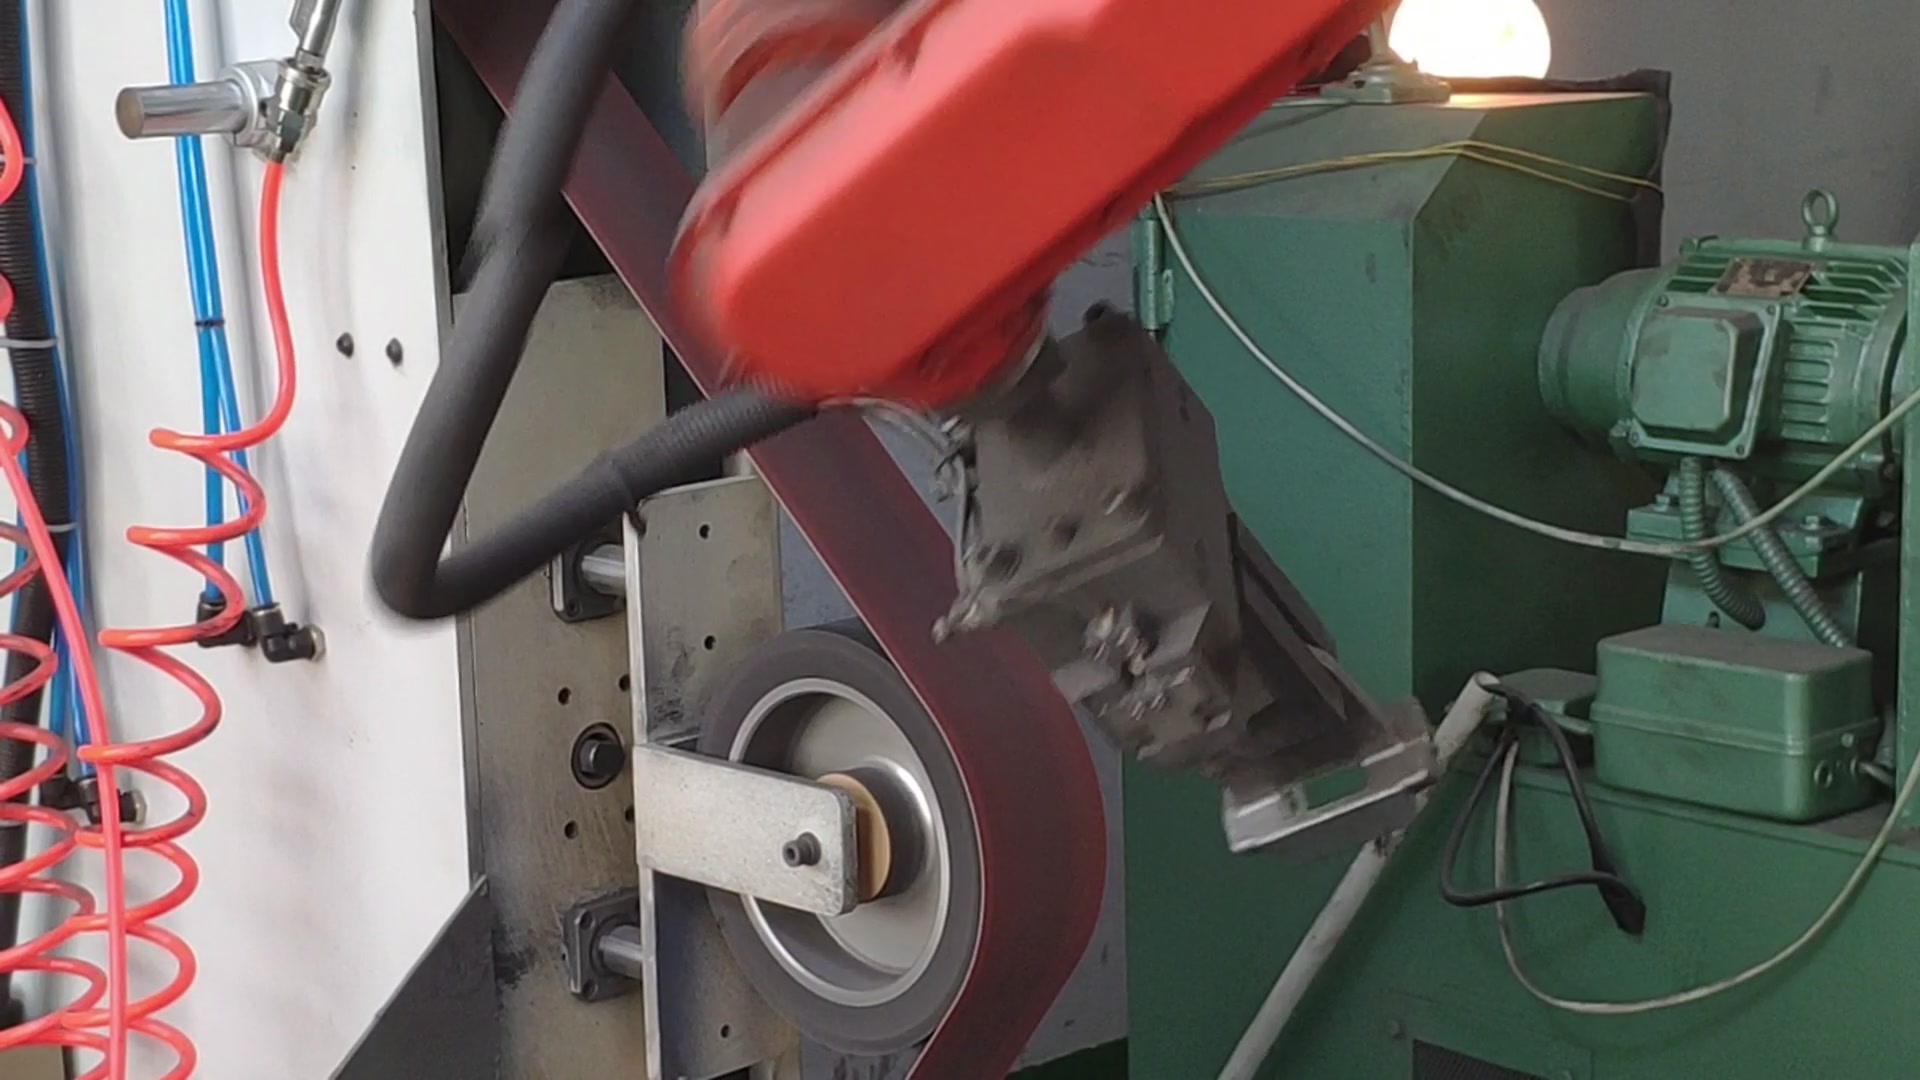
На відео видно шестиосьового робота із захопленням, який по одній знімає петлі автомобільних дверей із жовтої стійки з фіксуючими штифтами. Робот переносить кожну петлю до стрічково-шліфувального верстата та притискає її до контактного колеса. Іскри показують, де ріже стрічка. Робот повертає деталь, щоб стрічка досягала різних граней. Кілька стрічкових верстатів розташовані навколо одного робота.
Таке розташування відповідає стилю стрічкового шліфування «робот утримує деталь». Інструмент залишається нерухомим, а робот переміщує заготовку. Це підходить для невеликих деталей незручної форми, які важко закріпити за допомогою інструмента, що утримується роботом.
Режим відмови 1: припускаючи, що кожна частина відповідає першій
Траєкторія, навчена на одному хорошому зразку, передбачає, що наступна деталь має таку ж форму та знаходиться в захоплювачі таким самим чином. Виливки є найгіршим випадком. Дослідження роботизованого стрічкового шліфування литих фітингів показують значні геометричні відмінності між заготовками, тому фіксовані траєкторії потребують компенсації або сканування, а оскільки форми зношуються, товщина, нахил і шкала зміщуються, тому база даних, на якій було навчено програму, може змінюватися протягом тижнів виробництва. Для кованих або штампованих петель виміряйте варіацію, а не припускайте, що вона невелика.
Перевірте його: Виміряйте десять або більше деталей з різних партій на елементах, яких торкатиметься ремінь. Відполіруйте найтовстішу та найтоншу деталі за допомогою однієї програми та порівняйте результати.
Режим відмови 2: запуск процесу обробки сили на роботу, що працює лише з позиціонуванням
Видалення матеріалу стрічковим шліфуванням залежить головним чином від контактної сили, але стандартний робот дотримується певного положення. Якщо траєкторія жорстка, глибина видалення залежить від товщини деталі та ступеня зношення ременя. Звичайним рішенням є керування зусиллям або сумісний виконавчий механізм між роботом і деталлю. Завдяки цьому робот утримує встановлений тиск замість встановленого положення. В одному опублікованому лабораторному випробуванні керування постійною силою утримувало зусилля шліфування 20 Н у межах приблизно 2 Н на стрічці, що рухалася зі швидкістю 8 м/с. Це один лабораторний контролер, але він показує, як виглядає контрольоване зусилля.
Перевірте його: попросіть постачальника показати показники сили під час випробування з вашого боку, а не лише готового зразка.
Режим відмови 3: трактування ременя як константи
Абразивні стрічки зношуються нелінійно. Зняття матеріалу швидко падає на початку терміну служби стрічки, а потім повільніше. Шорсткість поверхні також може змінюватися зі зносом за однакових налаштувань, тому фіксована кількість проходів змінюється зі старінням стрічки. Твердість контактного круга додає ще одну змінну. Твердіші круги ріжуть швидше та залишають грубішу поверхню, тоді як м'якші круги адаптуються до деталі. В одному посібнику виробника абразивів твердість гумових контактних кругів становить приблизно від 20 до 90 дюрометрів, причому для загальних робіт зазвичай використовується значення 50–60.
Перевірте його: Проведіть випробування на повному терміні служби ременя, а не лише на перших десяти деталях. Заздалегідь вирішіть, чи компенсує комірка знос, чи замінює ремені за графіком, чи виконує і те, й інше.
Режим відмови 4: потрапляння пилу в конструкцію
Шліфувальний пил осідає на захватах та пристосуваннях і знижує точність затискання. Його також необхідно уникати потрапляння на датчики роботів. Стрічково-шліфувальні машини потребують витяжної системи з місцевим витяжним отвором та якимось способом перевірки її роботи. Наприклад, у США встановлені мінімальні обсяги витяжних отворів залежно від ширини стрічки, а в інших країнах діють власні правила. Металевий пил також може становити небезпеку пожежі або вибуху. Алюміній, магній і титан – це класичні горючі метали, дрібний цинковий пил може горіти, навіть якщо цинк у великій кількості не горить, а ризик для будь-якого іншого сплаву слід врегульовувати шляхом оцінки небезпеки пилу.
Перевірте його: включіть пиловловлення, очищення захвата та герметизацію датчика в цінову пропозицію, а не як додаткову.
Тип відмови 5: втрата деталі в захоплювачі
Ремінь тисне на деталь, що притягує її до захвата. Шарніри мають отвори, фланці та тонкі профілі, а захват, який затискає неправильну деталь, дозволяє деталі обертатися під навантаженням. Пил на губках погіршує ковзання.
Перевірте його: позначте деталь і щелепи, відполіруйте партію та перевірте, чи змістилися позначки.
Що взяти з собою на судовий процес
- Креслення з поверхнями, що підлягають поліруванню, та необхідною обробкою
- Двадцять зразків деталей, відібраних з різних партій
- Поточний час ручного циклу на деталь та причини браку, які ви бачите сьогодні
- Тип стрічки та послідовність зернистості, яку ви використовуєте вручну, якщо така є
- Місцеві вимоги щодо пиловловлення та безпеки
Зверніться до нашої команди з розробки заявок з цими даними ми сплануємо випробування, яке перевірить п'ять вищезазначених режимів відмови на ваших власних деталях.